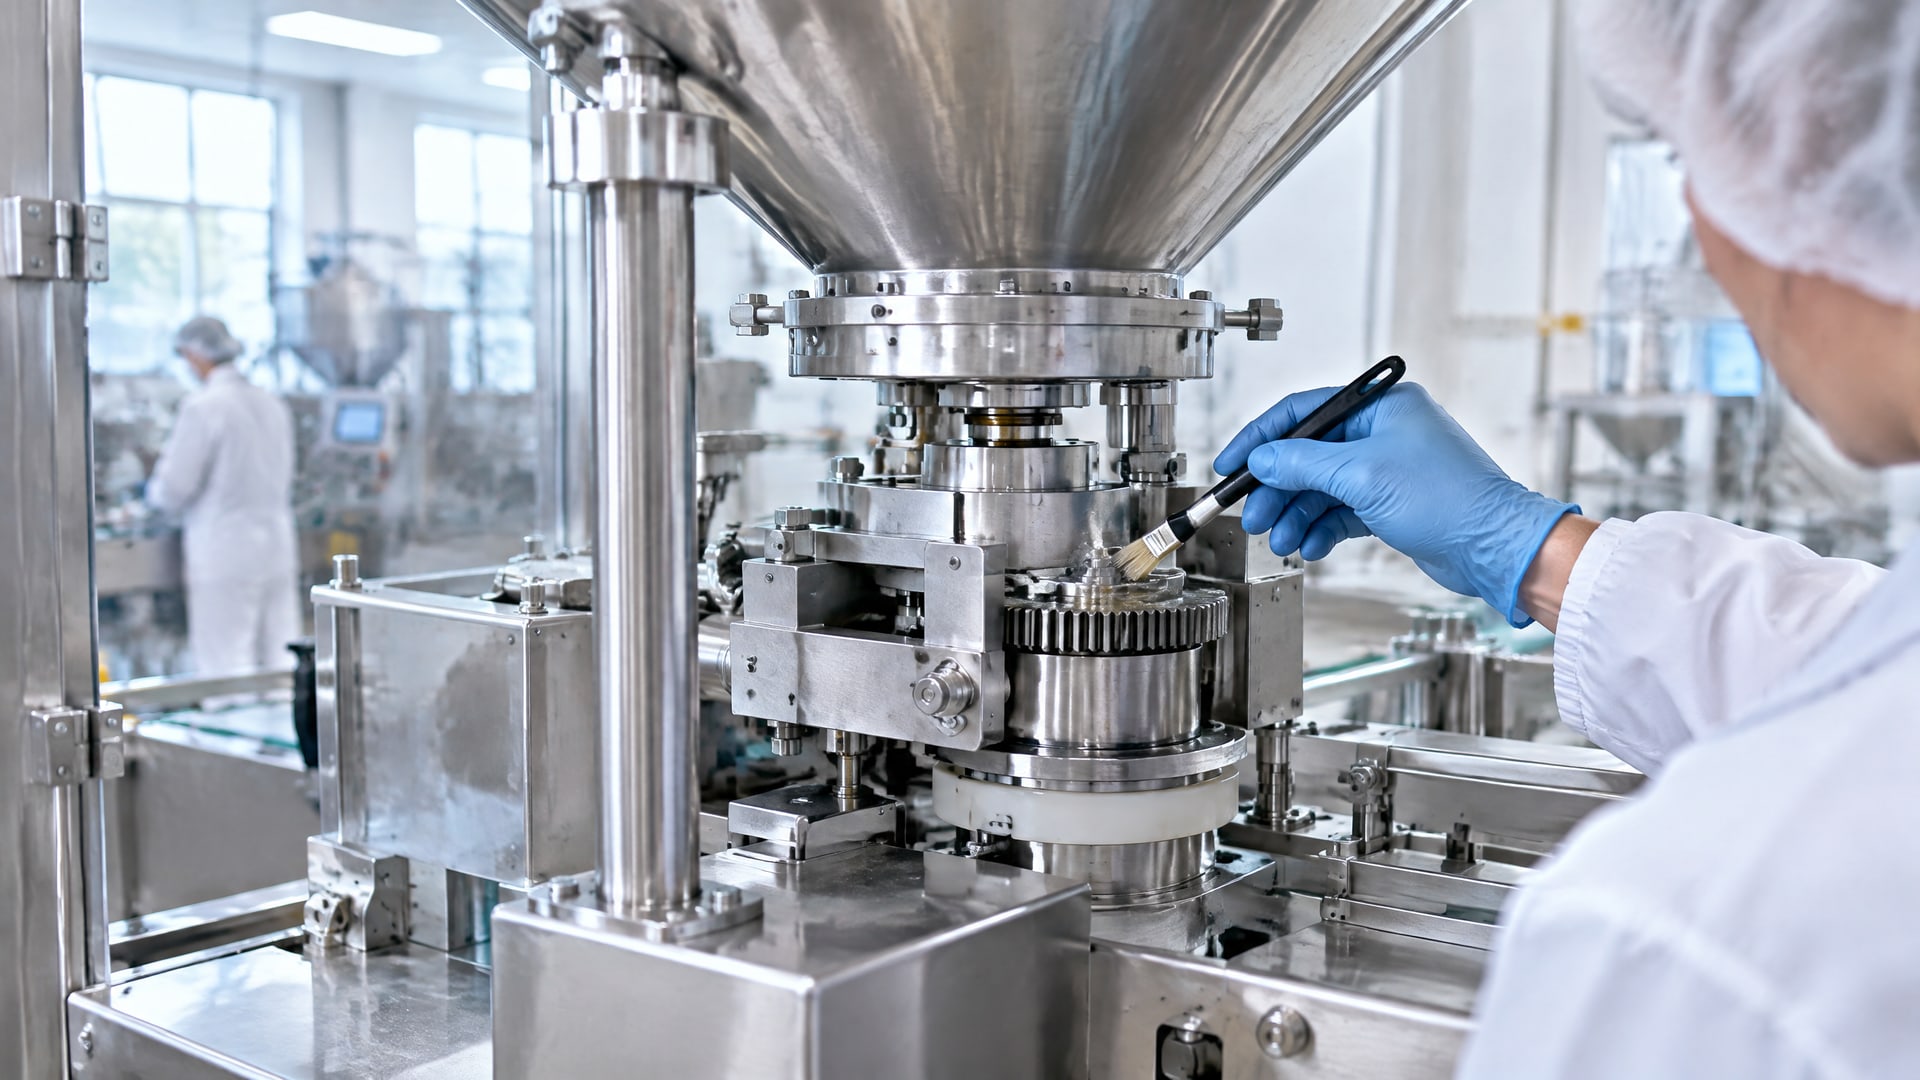
H1-смазка сама по себе не ускоряет фасовочную машину и не повышает точность дозирования. Ее задача - снизить риск загрязнения продукта при случайном контакте и поддержать стабильную работу узлов: уменьшить трение и износ, предупредить перегрев и незапланированные остановки. Это помогает сохранять заданный темп фасовки и повторяемость хода дозатора.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают смазку для пищевого дозатора. Разберем, где нужна категория NSF H1, как свойства смазки связаны с точностью и производительностью, какие параметры учитывать при подборе и почему избыток материала может создавать дополнительные риски.
Как смазка для пищевого дозатора связана со скоростью и точностью
На фасовочной машине скорость и точность определяются механикой дозатора, повторяемостью его хода, износом и калибровкой.
Смазка не корректирует объем дозы и не компенсирует неисправность механизма. Ее влияние косвенное: если трение и износ контролируются, узел может работать стабильнее, а риск незапланированной остановки снижается.
Для дозирующих механизмов важны условия работы конкретного узла. Смазку подбирают с учетом скорости и геометрии подшипника, а также нагрузки, рабочей температуры и конструкции уплотнений. Подбор «на глаз» или только по надписи «для пищевого оборудования» не подтверждает, что материал подходит для данного режима.
При стабильной работе узлов проще поддерживать установленный темп линии и повторяемость движения. Если же смазка создает избыточное сопротивление, не удерживается в узле или переносится за его пределы, это может усложнить обслуживание и повысить риск загрязнения. Поэтому увеличение производительности фасовочной машины начинается не с попытки ускорить механизм смазкой, а с корректного подбора и контроля состояния узлов.
В фасовке порошков важно учитывать и близость продуктовой зоны. Частицы порошка могут удерживаться на масляной пленке, поэтому переизбыток смазки способен ухудшить санитарное состояние оборудования. Наносить ее следует в рассчитанном количестве и с учетом интервалов повторной подачи, а не распределять автоматически по всем деталям машины.
H1 для фасовки порошков: где допустим случайный контакт
Категория NSF H1 предназначена для узлов, где возможен случайный контакт смазки с пищей.
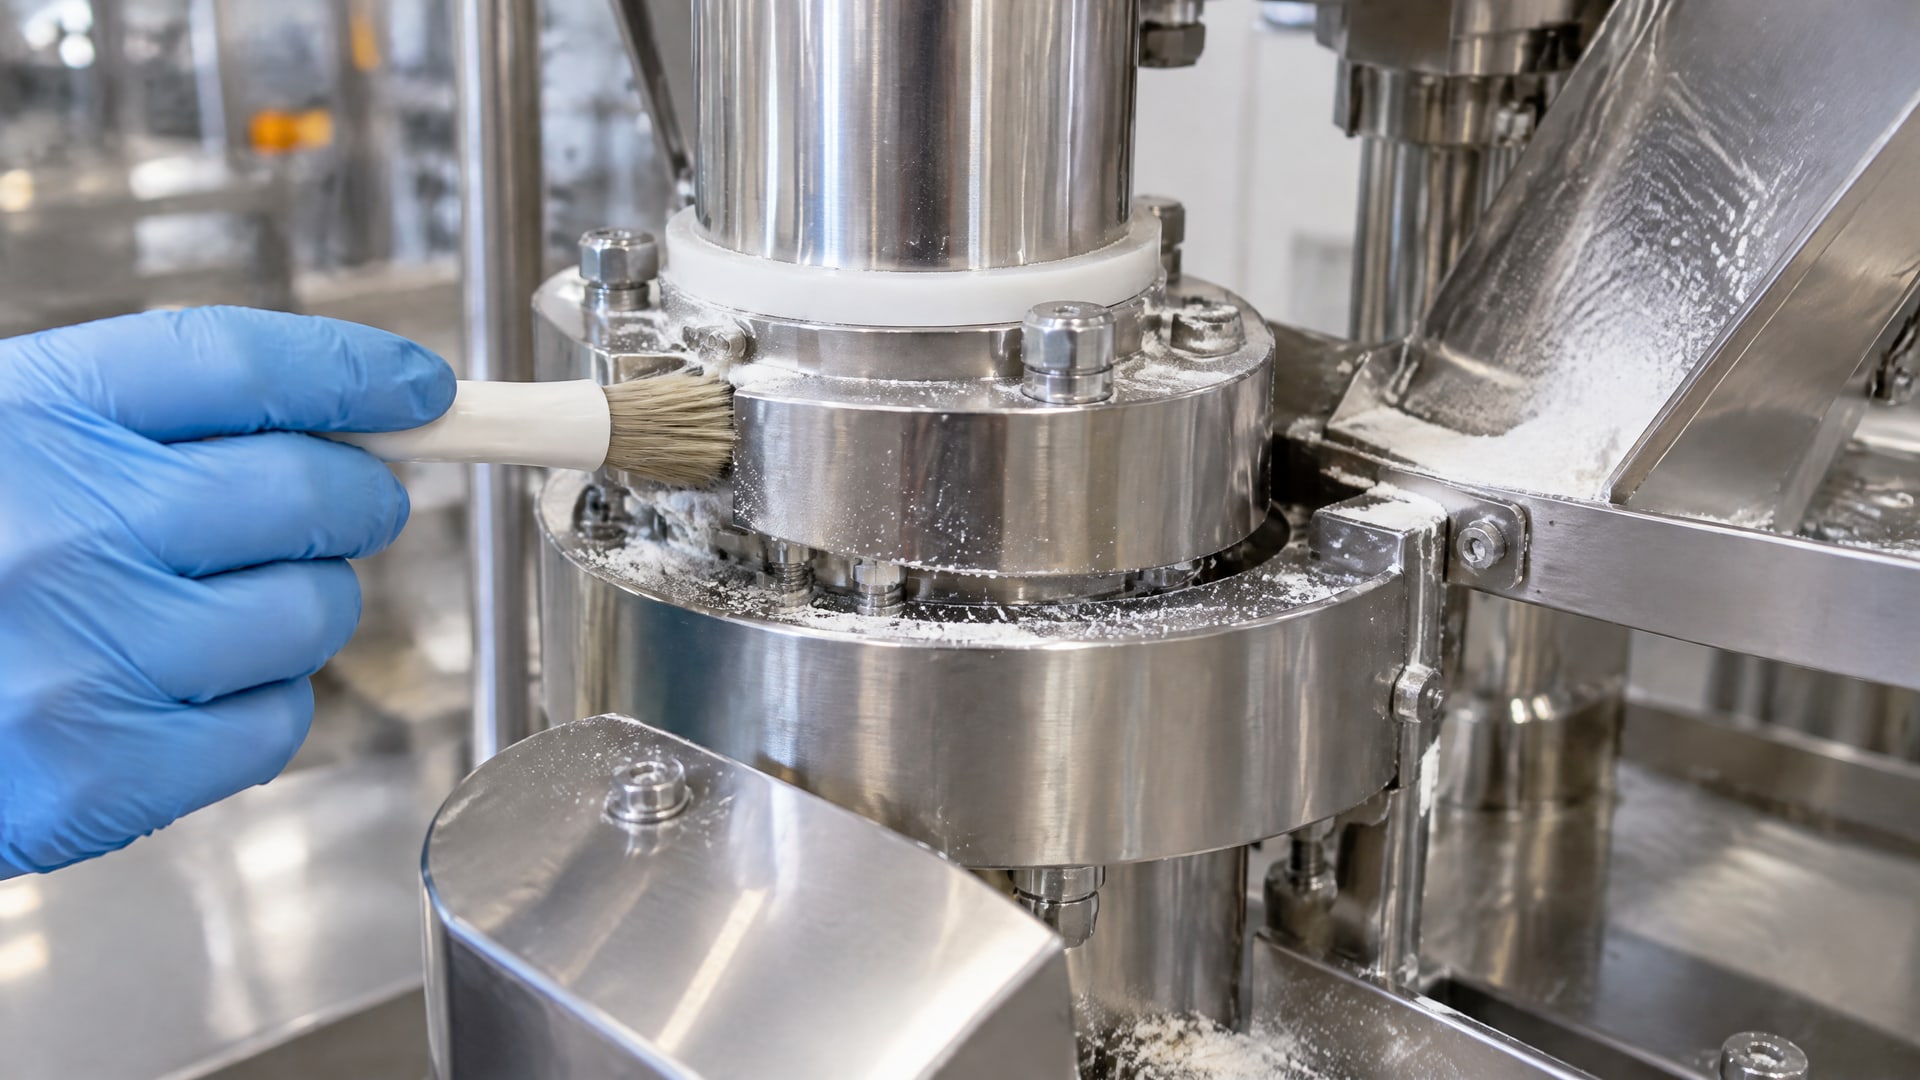
Это не разрешение наносить ее непосредственно на порошок или использовать как ингредиент. Если контакт предусмотрен технологическим процессом, H1 для такой задачи не подходит: для прямого контакта существуют другие категории.
В отраслевых материалах допустимый уровень случайного попадания связывают с ориентиром до 10 ppm и FDA 21 CFR 178.3570. Этот показатель не отменяет необходимости предотвращать утечки и миграцию. Для фасовочной машины приоритетом остается корректное размещение смазочных точек и контроль количества материала.
H1 может понадобиться на оборудовании над продуктовой зоной, если при штатной работе возможно каплепадение, образование тумана, выдавливание или перенос смазки. Но это не означает, что все узлы машины нужно обслуживать H1-составом. Выбор зависит от расположения узла, конструкции оборудования и вероятности контакта с продуктом.
Важно проверять документацию именно на конкретную формулу: регистрация NSF H1 относится к составу, а не автоматически ко всему ассортименту производителя. Одной надписи «food grade» недостаточно. Инженеру и закупщику стоит сверить категорию H1 на этикетке и в документации, а затем проверить соответствие смазки условиям работы узла.
Как выбрать смазку для дозирующего узла
Подбор начинают с задачи узла, а не с общего обозначения «пищевая смазка».
Для подшипника дозатора учитывают скорость и геометрию, для механизма в целом - нагрузку, температуру, тип уплотнений и риск контакта с порошком. Эти параметры помогают оценить, будет ли смазка сохранять нужное поведение в рабочем режиме.
Слишком густой материал может увеличить сопротивление движению, а слишком легкий - повысить риск утечки и переноса. Важны подходящая вязкость и стабильность в диапазоне рабочих температур. Также проверяют совместимость с уплотнениями, пластиками и эластомерами: она влияет на состояние деталей и стабильность хода исполнительных механизмов.
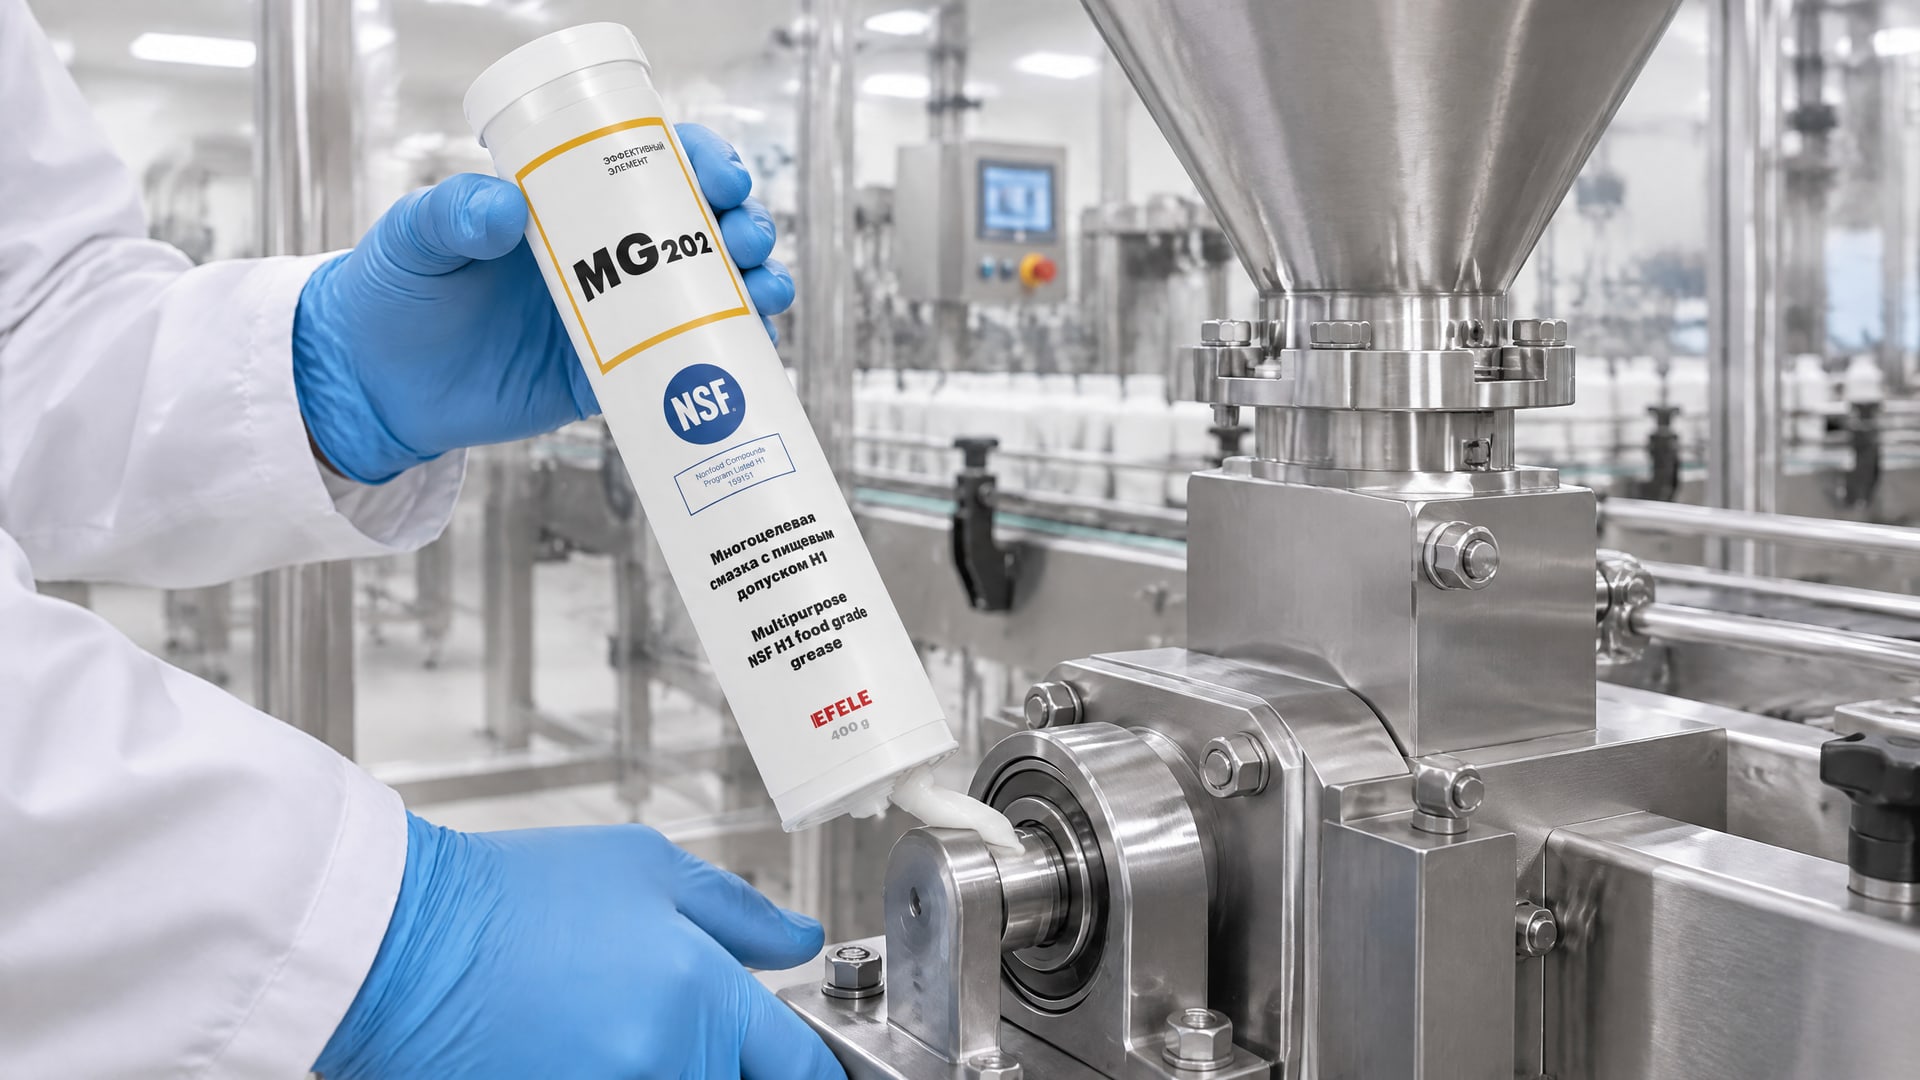
В узлах пищевого фасовочного оборудования, где возможен случайный контакт с продуктом, применяют H1-смазку, подходящую по рабочим условиям. Например, EFELE MG-202 с допуском NSF H1 используют для смазывания дозаторов и других узлов фасовочного оборудования; она обеспечивает защиту от износа и коррозии. При выборе для конкретного узла все равно сверяются с документацией и режимом работы: категория H1 не заменяет оценку скорости, нагрузки и конструкции.
Для гигиеничного проектирования машины имеет значение не только смазка, но и конструкция оборудования. В отраслевых материалах упоминается DIN ISO 14159, относящийся к гигиеническим аспектам проектирования машин. Поэтому соответствие смазки пищевой зоне следует рассматривать вместе с расположением узлов и возможными путями попадания материала на продукт.
Как избежать миграции смазки в продуктовую зону
При фасовке порошков особенно важно не допускать переизбытка смазки.
Порошок может удерживаться на масляной пленке, а загрязнение с поверхности оборудования - перейти на контактные зоны или в продукт. Поэтому контролируют не только категорию H1, но и количество материала, точки нанесения и интервалы повторного обслуживания.
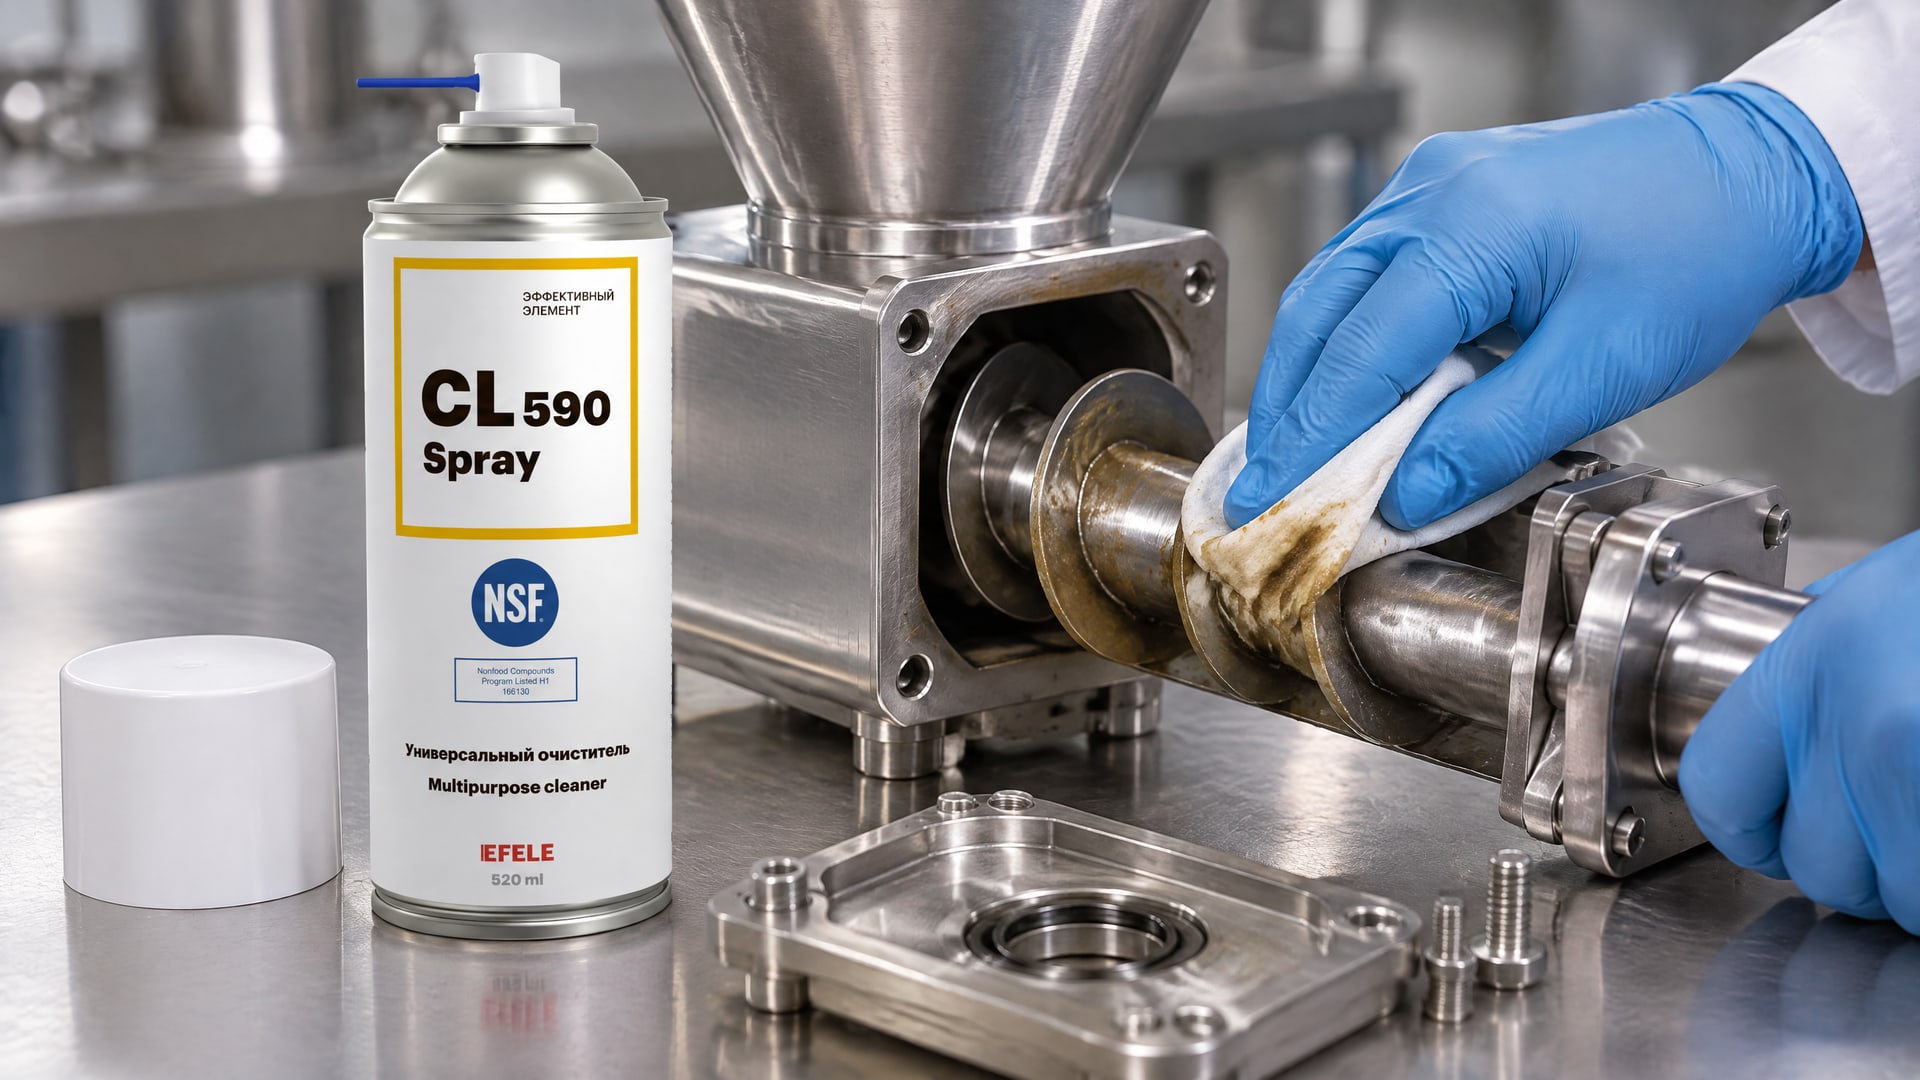
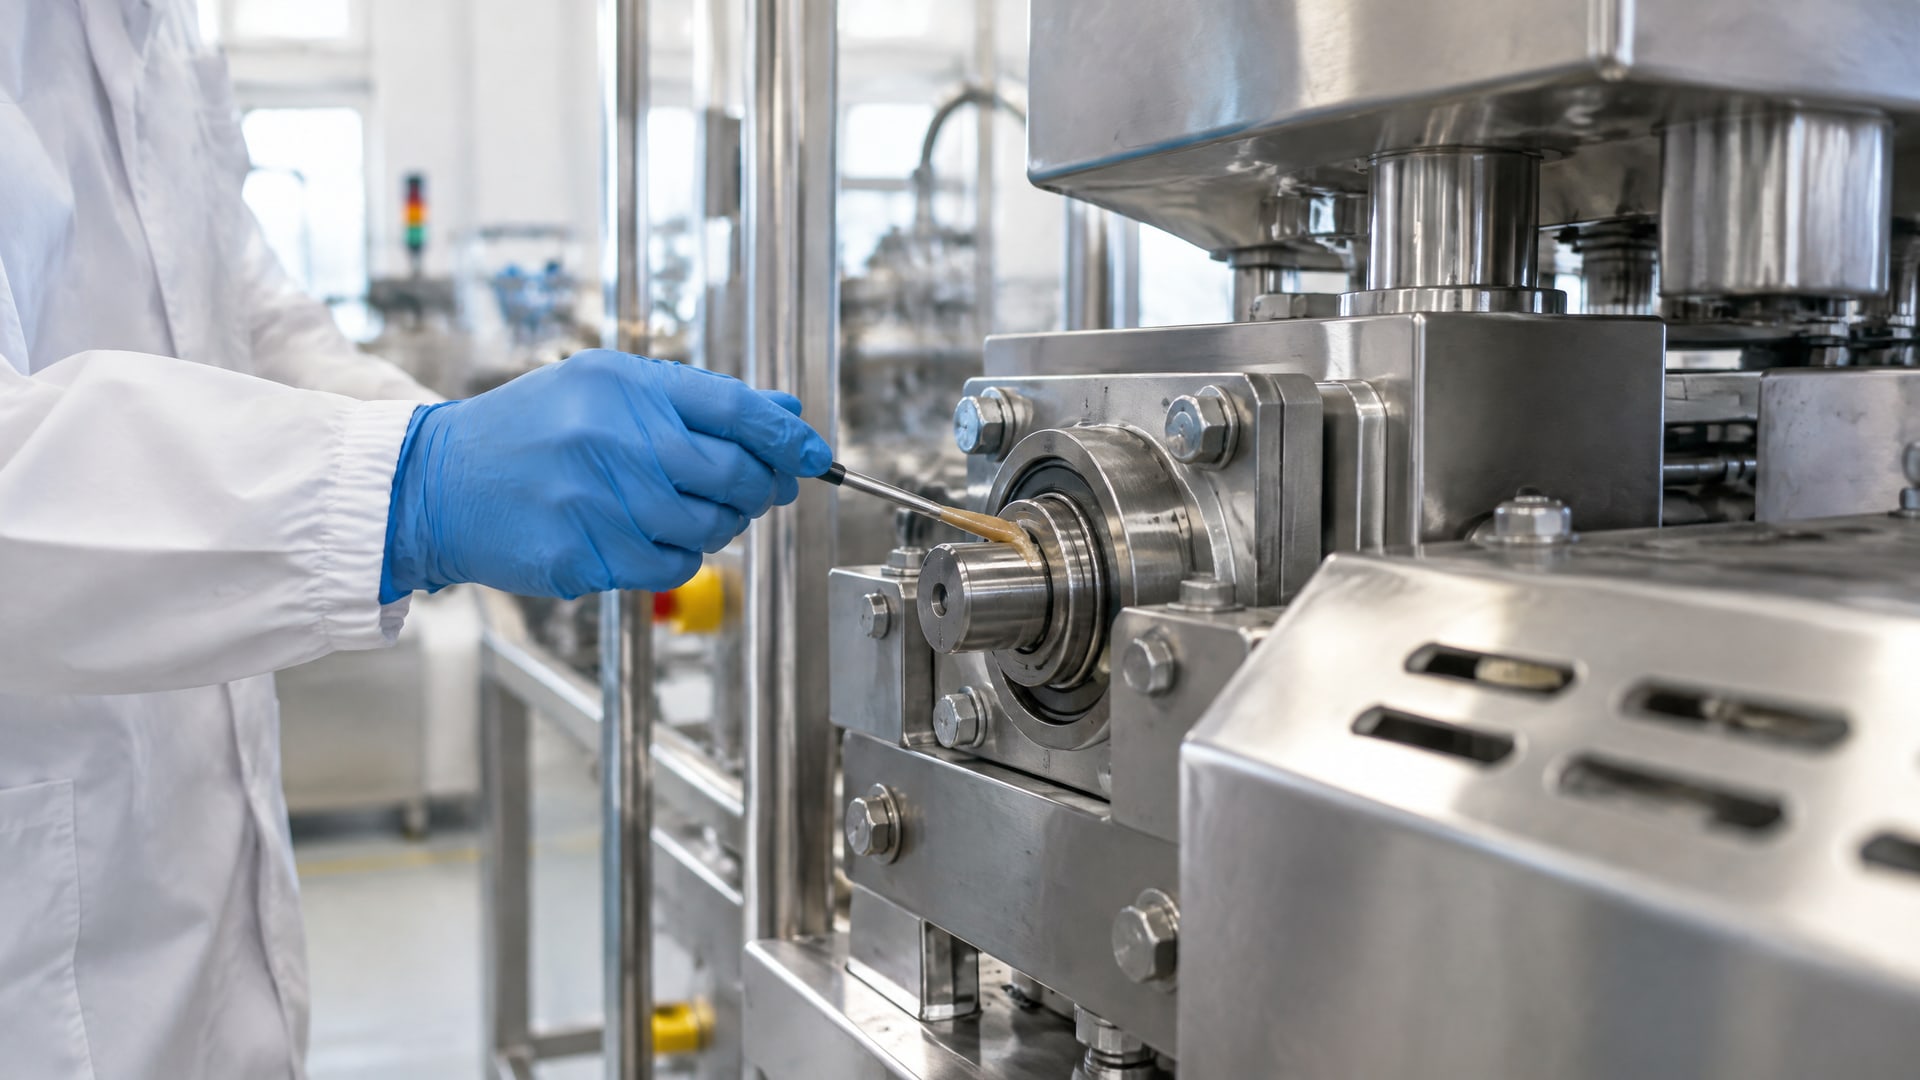
Перед нанесением новой смазки поверхности дозатора очищают от загрязнений и остатков предыдущего материала. Это помогает избежать смешивания составов и лишних отложений. Для очистки поверхностей дозатора применяют EFELE CL-590 Spray с пищевым допуском NSF H1: состав удаляет загрязнения и остатки старой смазки.
Совет инженера
Сценарий: на узле дозатора планируют заменить смазку, но на поверхностях остались загрязнения и следы прежнего материала.
Что сделали: очистили поверхности перед нанесением нового состава, используя EFELE CL-590 Spray.
Итог: загрязнения и остатки старой смазки удалены, поверхность подготовлена к обслуживанию.
После нанесения важно соблюдать установленное количество и не распределять смазку по деталям, где она не требуется. H1 нужна там, где существует риск случайного контакта, но сама категория не делает избыточное нанесение безопасной практикой. Контроль миграции остается частью обслуживания линии и санитарного контроля оборудования.
Как оценить влияние смазки на производительность линии
Пищевые смазки влияют на скорость фасовки не напрямую, а через состояние узлов и частоту внеплановых вмешательств.
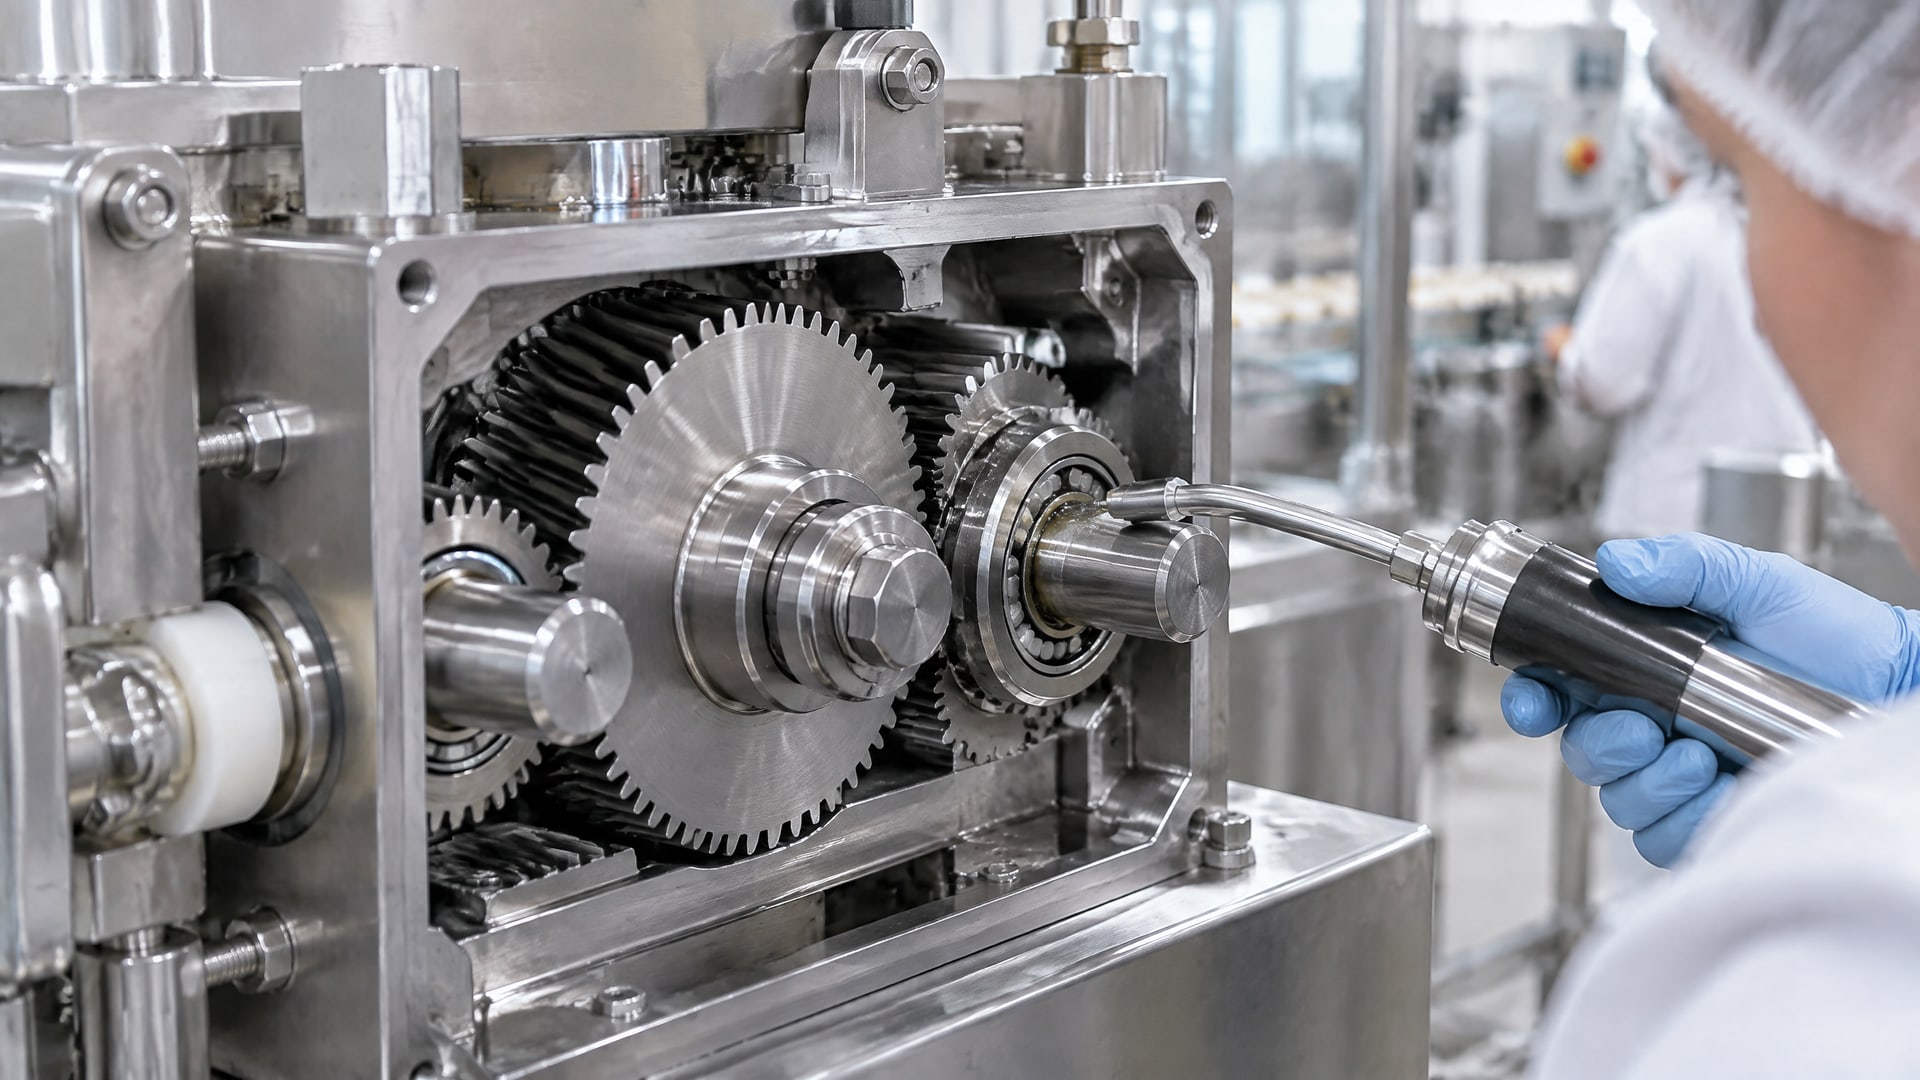
Если смазка подобрана по режиму работы, она помогает поддерживать стабильное трение и защищать детали от износа. Это снижает риск остановок, которые нарушают установленный ритм производства.
Чтобы оценить результат обслуживания, сопоставляют работу дозатора до и после изменения: обращают внимание на стабильность хода, повторяемость дозирования, признаки перегрева, утечки и загрязнения. При отклонениях проверяют не только смазку, но и калибровку, износ и состояние механизма. Сам факт применения H1 не доказывает, что причина нестабильной фасовки устранена.
Для технической оценки важны два условия: материал соответствует режиму работы узла, а его количество и интервалы подачи рассчитаны. В дополнение проверяют регистрацию H1 конкретного состава и совместимость с материалами оборудования. Так смазка поддерживает предсказуемую работу линии, но не подменяет диагностику и настройку дозатора.
Часто задаваемые вопросы
Увеличивает ли H1-смазка скорость фасовки порошков?
Нет, сама по себе она не ускоряет машину. Ее влияние косвенное: подходящая по режиму смазка помогает снизить трение и износ, а также вероятность незапланированных остановок. Благодаря этому проще поддерживать стабильный темп линии, но фактическая скорость зависит от настройки и состояния оборудования.
Повышает ли смазка точность фасовки?
Смазка не заменяет калибровку и не задает дозу. Точность зависит от механики дозатора, повторяемости хода, износа и стабильности трения. Правильно подобранный материал помогает поддерживать работу узла, но при отклонении массы дозы необходимо проверить настройку и состояние механизма.
Можно ли использовать H1 на всех узлах фасовочной машины?
Не обязательно. H1 выбирают для узлов, где возможен случайный контакт с пищей, и только при соответствии смазки условиям работы. На остальных участках материал подбирают по конструкции и режиму эксплуатации. Избыточное применение увеличивает риск миграции смазки в продуктовую зону.
Подходит ли H1-смазка для прямого контакта с порошком?
Нет. NSF H1 допускает только случайный контакт с пищей, а не прямое нанесение на продукт. Если технологический процесс предусматривает прямой контакт, требуется категория, предназначенная для такой задачи. При этом расположение смазочных точек и риск переноса нужно оценивать для конкретной машины.
Заключение
Смазка для пищевого дозатора не увеличивает скорость фасовки автоматически и не исправляет погрешности настройки. H1-состав поддерживает стабильность узлов там, где возможен случайный контакт с пищей; это помогает снизить риск загрязнения, износа и незапланированных остановок. Точность дозы по-прежнему зависит от механики, калибровки и состояния оборудования.
Следующий шаг - определить узлы с риском контакта, сверить для них категорию H1 и сопоставить свойства смазки со скоростью, нагрузкой, температурой и материалами уплотнений. Затем задайте контролируемое количество материала и интервал обслуживания, а при нестабильной фасовке отдельно проверьте калибровку и износ дозатора.