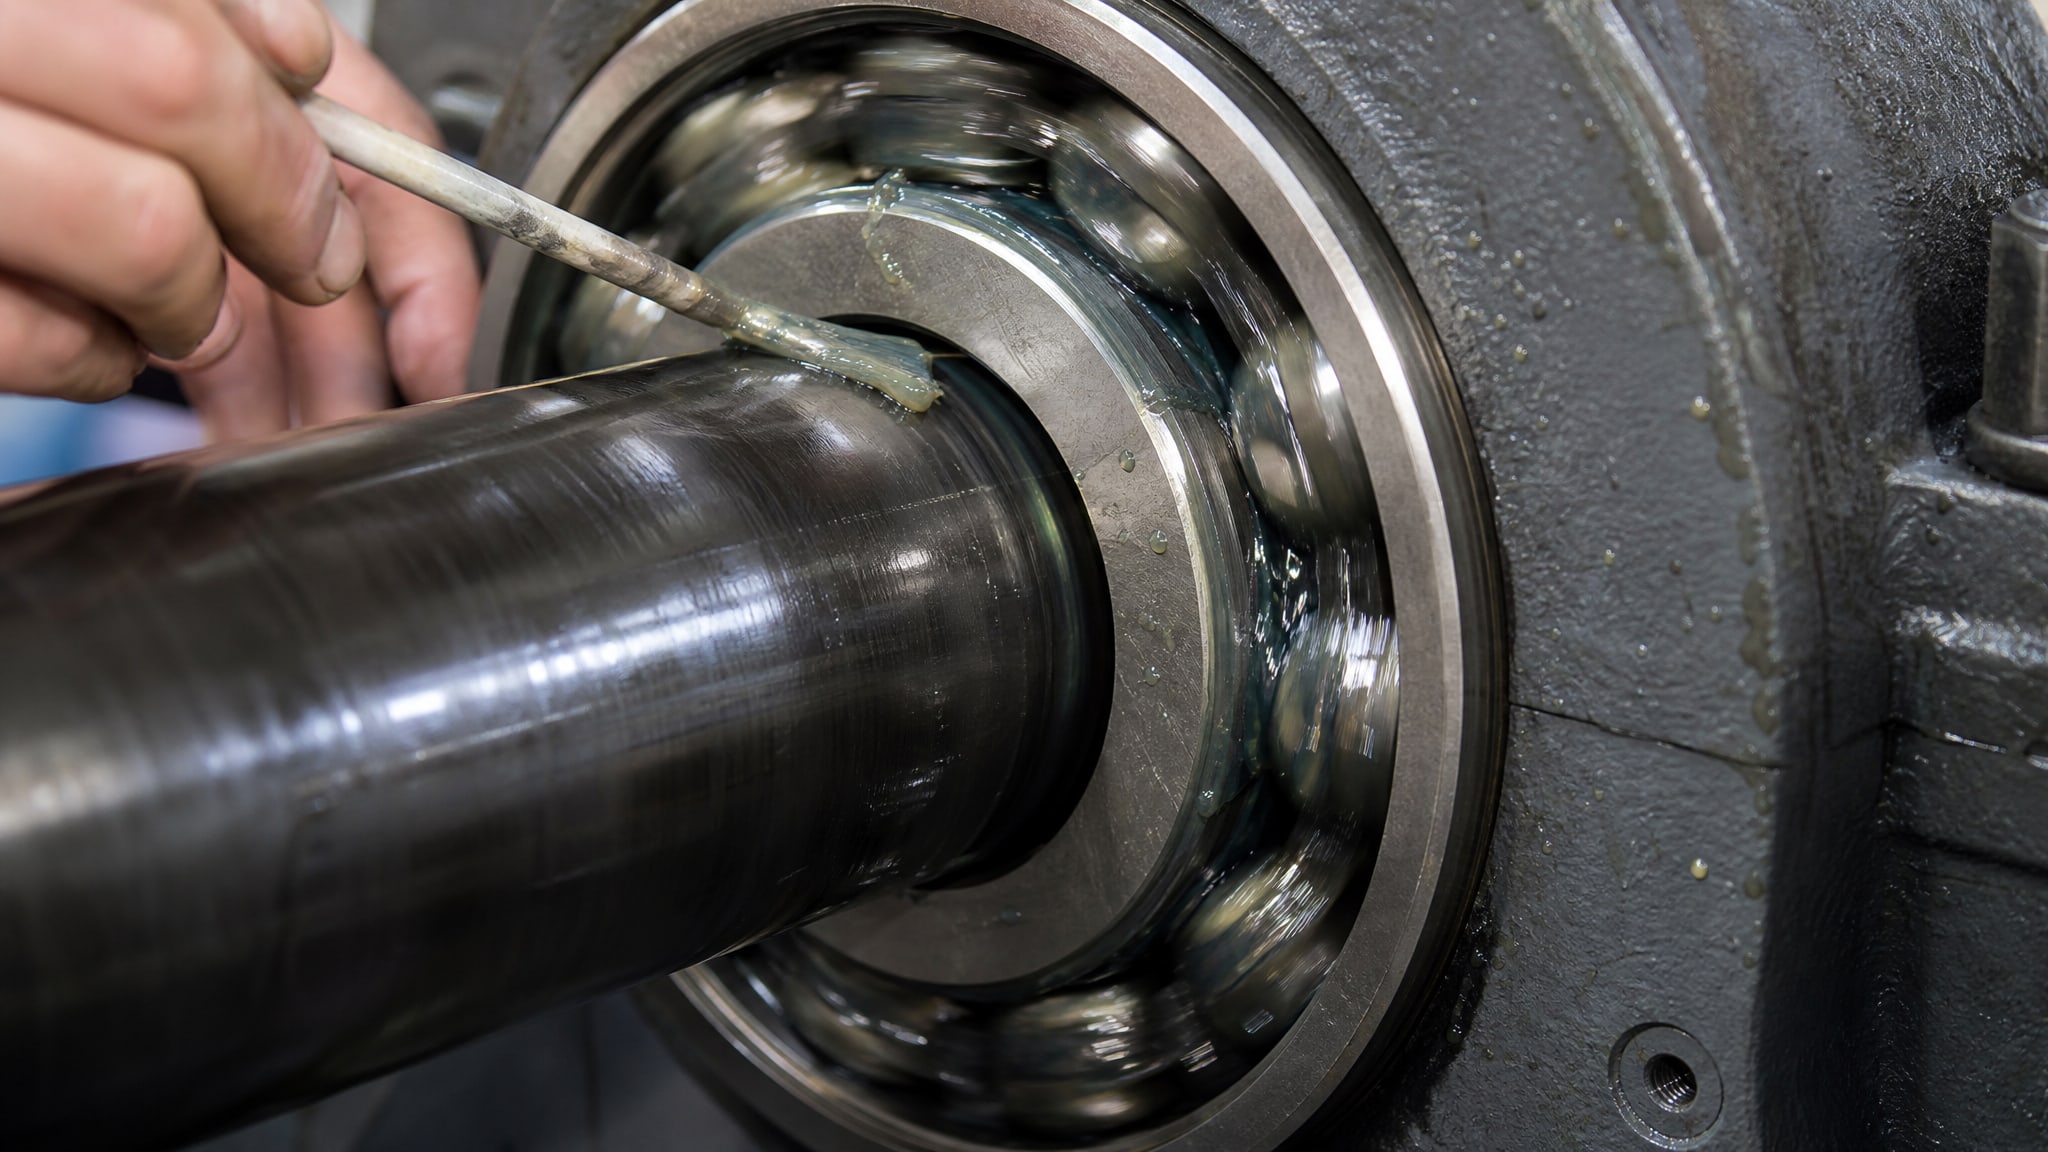
Выбор высокотемпературной смазки для опорных подшипников - это не просто покупка продукта с самой высокой температурой каплепадения. Правильный подбор зависит от сочетания рабочей температуры узла, типа нагрузки, скоростного режима и условий среды. Подшипник может работать в диапазоне от −40 до +260 °C и выше, но каждый температурный интервал требует своей системы загустителя, базового масла и дополнительных присадок.
Эта статья помогает техническим специалистам, инженерам и снабженцам разобраться в том, какие параметры действительно влияют на надежность подшипника при нагреве, какие ошибки совершают при выборе и как не переплатить за ненужные характеристики.
Как температура влияет на выбор базового масла и загустителя
Рабочая температура узла прямо определяет, какое базовое масло будет в составе смазки.
При умеренном нагреве до +120 °C традиционные минеральные масла справляются, но при более высоких температурах они быстро окисляются и теряют вязкость. Выбор становится более сложным, когда температура переходит за пороги +150 °C, а тем более +180 °C.
Температурные коридоры для разных типов базовых масел:
Минеральные масла и смазки на их основе - рабочая температура до примерно +120 °C;
PAO (полиальфаолефины) - до +150 °C;
Эфирные синтетические масла - до +180 °C;
Силиконовые масла - до +200 °C;
PFPE (перфторированные полиэфиры) - до +300 °C.
Это означает, что если твой подшипник работает при +170 °C, минеральное масло с литиевым загустителем уже не обеспечит стабильность. Нужно рассматривать PAO или эфир. А если температура достигает +250 °C, как в печах или сушильных камерах, классическая пластичная смазка неуместна - там применяются уже специальные PFPE-составы с PTFE-наполнителем.
Загуститель тоже играет роль. Литиевое комплексное мыло - стандартный выбор для подшипников общего назначения и держит NLGI 2–3 в диапазоне до примерно +150 °C. Выше этого порога загуститель начинает терять консистенцию и смазка вытекает из узла. Поэтому при высоких температурах применяют загустители на основе полиочевины или специальные PTFE-системы, которые не зависят от температуры столь критично.
Скоростной режим: почему DN-фактор важнее, чем кажется
Для подшипников важна не только температура узла, но и скорость вращения.
Эти два параметра связаны через DN-фактор - произведение диаметра подшипника (D, мм) на частоту вращения (N, об/мин). Этот показатель определяет интенсивность взаимодействия смазки с телами качения и скорость ее нагрева внутри узла.
При малых скоростях (DN < 100 000) можно использовать более вязкую смазку класса NLGI 2–3 с вязкостью базового масла ISO VG 150–460. Это обеспечит хорошее пленкообразование и защиту от износа. Но при высоких скоростях (DN > 300 000) избыток смазки становится источником нагрева из-за сдвига. Здесь приходится снижать консистенцию до NLGI 1 или даже 0 либо применять централизованные системы подачи.
Парадокс в том, что высокотемпературная смазка с высокой вязкостью базового масла может хорошо работать в печи на низкой скорости, но станет чрезмерно вязкой и перегреется в высокоскоростном подшипнике того же устройства. Поэтому при выборе смазки нужно смотреть в техническую карточку не только температурные границы, но и рекомендации по скоростному режиму.
Опорные подшипники качения против подшипников скольжения: разные условия - разные смазки
Подшипники качения (с шариками или роликами) и подшипники скольжения (бронзовые втулки, направляющие) работают в совершенно разных режимах, и это требует разного подхода к смазке.
Для подшипников качения критична адгезия смазки - способность приставать к поверхности металла и образовывать защитную пленку. При нагреве смазка должна оставаться в зоне контакта между телами качения и дорожками, а не вытекать целиком. NLGI 2–3 обеспечивает нужную консистенцию; вязкость базового масла выбирают исходя из нагрузки и скорости. Для высокотемпературных подшипников качения часто применяют NLGI 2 с PAO или эфиром и температурой каплепадения не ниже +220 °C.
Подшипники скольжения, напротив, работают при существенно большем зазоре, и смазка должна хорошо течь через этот зазор, обеспечивая гидродинамическое давление. Здесь используют более жидкие смазки или даже масла в системах центральной подачи. При нагреве для скользящих узлов часто выбирают смазки класса NLGI 0–1 или применяют прямую подачу масла.
Еще одна особенность: опорные подшипники печей или горячих конвейеров могут работать в условиях высокого окислительного стресса и радиации. Для таких условий нужны смазки с усиленной антиокислительной защитой и низкой испаряемостью. PFPE-составы лучше всего справляются с этим, но требуют полной очистки узла перед применением, потому что несовместимы с минеральными маслами и PAO.
Параметры технической карточки: на что смотреть при выборе
Маркетинговая фраза «высокотемпературная смазка» мало что говорит.
Нужно открыть техническую карточку продукта и сравнить конкретные параметры, которые действительно влияют на работу в нагреве.
Основные параметры для анализа:
Температура каплепадения - верхняя граница температуры, при которой смазка остает консистенцию. Обычно для высокотемпературных смазок это не ниже +220…+280 °C. Важно: высокое значение каплепадения - не залог хорошей работы, это лишь маркер прочности загустителя.
Вязкость базового масла - указывается как ISO VG (60, 100, 150, 220 и т.д.) или в сантистоксах при +40 °C. Для подшипников общего назначения типичны VG 68–100; для высоконагруженных узлов - до VG 220. При высоких температурах более высокая вязкость помогает держать пленку, но может увеличить момент вращения на холоде.
Пример из технических карточек: высокотемпературная смазка может иметь NLGI 2–3, температуру каплепадения 350 °C, вязкость базового масла 60–80 cSt при +40 °C, вымываемость водой 4 %, нагрузку сваривания 299 Н и низкотемпературный момент не более 7 Н·м. Все эти цифры должны быть согласованы с условиями твоего узла.
Смазка для опорных подшипников печей, конвейеров и промышленных машин
Особый класс нагруженных узлов - опорные подшипники печей, горячих конвейеров, промышленных фасовочных и укупорочных машин.
Там рабочая температура часто превышает +150 °C, а иногда достигает +250 °C и выше. Обычная пластичная смазка в этих условиях начинает окисляться, вытекать, и подшипник перегревается.
Для таких условий есть два направления:
Первое - высокотемпературные пластичные смазки на PAO или эфире (диапазон примерно −40…+180 °C). Эти смазки сохраняют консистенцию в широком диапазоне, имеют хорошую антиокислительную защиту и отличное пленкообразование. Они дороже минеральных, но обеспечивают интервалы замены, которые оправдывают инвестицию. Для высокотемпературных цепей в печах, где требуется масло с рабочей температурой до +260 °C, оптимальным выбором будет EFELE SO-789, специально разработанное для таких условий нагрева и вымывания. Смазка держит пленку на цепи даже при интенсивных тепловых колебаниях.
Второе - специальные пастообразные смазки на PFPE (диапазон −40…+260 °C и выше). Это уже не привычная консистенция NLGI 2, а более густые, часто пастообразные материалы на основе PTFE-наполнителя. Они держат смазку в узле даже при +280…+300 °C, имеют минимальную испаряемость и не ползут вверх по валу под действием центробежных сил. Но есть существенный минус: PFPE несовместима с минеральными маслами и PAO. Если на подшипнике ранее применялась обычная смазка, узел нужно полностью очистить перед переходом на PFPE, иначе произойдет расслаивание и выпадение присадок.
Для узлов в диапазоне +150…+180 °C хорошей серединой будет высокотемпературная смазка на PAO или эфире класса NLGI 2–3 с достаточной антиокислительной защитой и температурой каплепадения не менее +220 °C. В качестве высокотемпературной смазки для опорных подшипников, работающих в условиях нагрева до +180 °C, рекомендуется использовать EFELE MG-221, обладающую отличными противоизносными свойствами, высокой температурой каплепадения и хорошей окислительной стабильностью. Это позволит избежать излишних затрат на PFPE-системы там, где они не требуются.
Высокотемпературная смазка синяя и красная: цвет как ориентир и его ограничения
В справочниках и каталогах часто встречаются упоминания о синей, красной или желтой высокотемпературной смазке.
Цвет добавляют производители для идентификации продукта и для визуального контроля на производстве - чтобы увидеть, где смазка уже вытекла и поблеклась.
Однако цвет сам по себе не является стандартом или показателем эффективности. Синяя смазка может быть как хорошей высокотемпературной составом на PAO с NLGI 2, так и обычной минеральной смазкой с красителем. Красная высокотемпературная смазка может быть как специализированным PFPE-материалом для печей, так и универсальной смазкой для общего применения.
Поэтому при выборе смазки по цвету полагаться нельзя - нужно смотреть на ГОСТ, техническую карточку и параметры. Цвет - это не более чем визуальный помощник в цеху, а не критерий выбора. Если ты видишь в каталоге две смазки: одна синяя, другая красная, оба заявлены как «высокотемпературные», но одна стоит в два раза дешевле - не спеши делать вывод. Открой ТДС, сравни NLGI, температуру каплепадения, вязкость и загуститель. Возможно, дешевая - это смазка NLGI 1 на минеральном масле до +120 °C, а дорогая - это NLGI 2 на эфире до +200 °C. Цвет здесь ни при чем.
Ступичные подшипники: высокотемпературная смазка с учетом холодного пуска
Ступичные подшипники - особый случай.
Они работают и при нагреве от трения, и при холодном пуске, когда температура может быть −40 °C. Кроме того, ступицы часто подвергаются контакту с водой, солями и грязью, поэтому смазка должна быть водостойкой.
Для таких узлов высокотемпературная смазка должна быть компромиссом: достаточная температура каплепадения (обычно не ниже +220 °C), но при этом низкий момент вращения на морозе (не более 7–8 Н·м при −40 °C). Это требует аккуратного выбора вязкости базового масла - слишком высокая вязкость сделает холодный пуск затруднительным, а низкая не обеспечит пленкообразование при нагреве.
Типичная ступичная смазка для высоких температур - это NLGI 2 на PAO или синтетическом масле с литиевым комплексным загустителем, вязкостью базового масла 60–80 cSt при +40 °C и хорошей водостойкостью (вымываемость не более 3–4 %). Для критичных применений, где ступица работает в условиях морского климата или на горячих дорогах, смотрят уже в сторону специальных ступичных смазок с добавками против коррозии и окисления.
Заблуждение в том, что если смазка подходит для ступицы, она автоматически подойдет для опорного подшипника печи. На деле ступица - это низконагруженный узел с доступом воды; печь - это высоконагруженный и герметичный узел. Их требования к смазке разные.
Часто задаваемые вопросы
Какую температуру указывать при выборе смазки - максимальную рабочую или пиковую?
При выборе смазки используй максимальную постоянную рабочую температуру узла, а не пиковую. Рекомендация экспертов: верхний предел температуры смазки должен быть на 10–15 °C выше максимальной температуры, которую ты ожидаешь. Если подшипник работает до +150 °C, выбирай смазку с каплепаданием не ниже +165…+180 °C. Пиковые нагревы длятся секунды; смазка окисляется при длительном нагреве, поэтому ориентируйся на среднюю рабочую температуру.
Почему высокотемпературная смазка PFPE требует полной очистки узла?
PFPE (перфторированные полиэфиры) несовместимы с минеральными маслами, PAO и даже с некоторыми типами пластиков. При контакте PFPE с остатками обычной смазки происходит расслаивание: полярная часть PFPE отделяется от загустителя, а присадки выпадают в осадок. Это приводит к отслаиванию пленки и повышению износа. Поэтому перед применением PFPE необходимо очистить узел мягкой щеткой и промыть ацетоном или специальным растворителем для PFPE.
Можно ли смешивать две высокотемпературные смазки разных производителей?
Если обе смазки основаны на PAO или эфире с литиевым загустителем, смешивание возможно, но нежелательно. Разные производители используют разные пакеты присадок, и при смешивании они могут вступить в реакцию, снизив эффективность обеих смазок. Лучше полностью заменить смазку, чем подливать новую к старой. Для PFPE-смазок смешивание запрещено категорически.
Какой класс NLGI выбрать для высокотемпературных условий?
Для большинства подшипников качения, работающих при нагреве, стандартный выбор - NLGI 2. Если узел работает при очень высоких скоростях (DN > 300 000), смотри в сторону NLGI 1. Для централизованных систем смазки при нагреве используют NLGI 00 или жидкие масла ISO VG 32–46. Консистенция NLGI 3 применяется редко, только для вертикальных узлов, где нужна дополнительная адгезия, чтобы смазка не стекала.
Как часто менять высокотемпературную смазку в подшипниках при работе в нагреве?
Интервал замены зависит от температуры, нагрузки и среды. При работе до +150 °C смазка служит 1–2 года; при +180…+200 °C интервал сокращается до 6–12 месяцев; при +250 °C и выше (PFPE) смазка может держаться 2–3 месяца или оцениваться по состоянию узла. Ориентиром служит график технического обслуживания завода-изготовителя оборудования, но в условиях сильного нагрева практически всегда нужна более частая проверка и замена.
Заключение
Выбор высокотемпературной смазки для опорных подшипников начинается не с поиска самой дорогой или самой экзотической смазки, а с анализа рабочих условий: температурного диапазона, скоростного режима, нагрузки и типа подшипника. Правильное решение требует заглянуть в техническую карточку и сравнить конкретные параметры - NLGI, температуру каплепадения, вязкость базового масла, вымываемость водой и момент вращения на холоде.
Для диапазона −40…+150 °C подойдут традиционные смазки на PAO с литиевым загустителем. Для +150…+200 °C нужна переход на специализированные высокотемпературные составы на эфире или PAO с усиленной антиокислительной защитой. Для печей и конвейеров выше +200 °C требуются уже PFPE-системы, но с учетом их несовместимости с обычными смазками. Твоя задача - понять, в какой диапазон попадает твой узел, и выбрать смазку, которая обеспечит надежную работу без переплаты за ненужные характеристики.