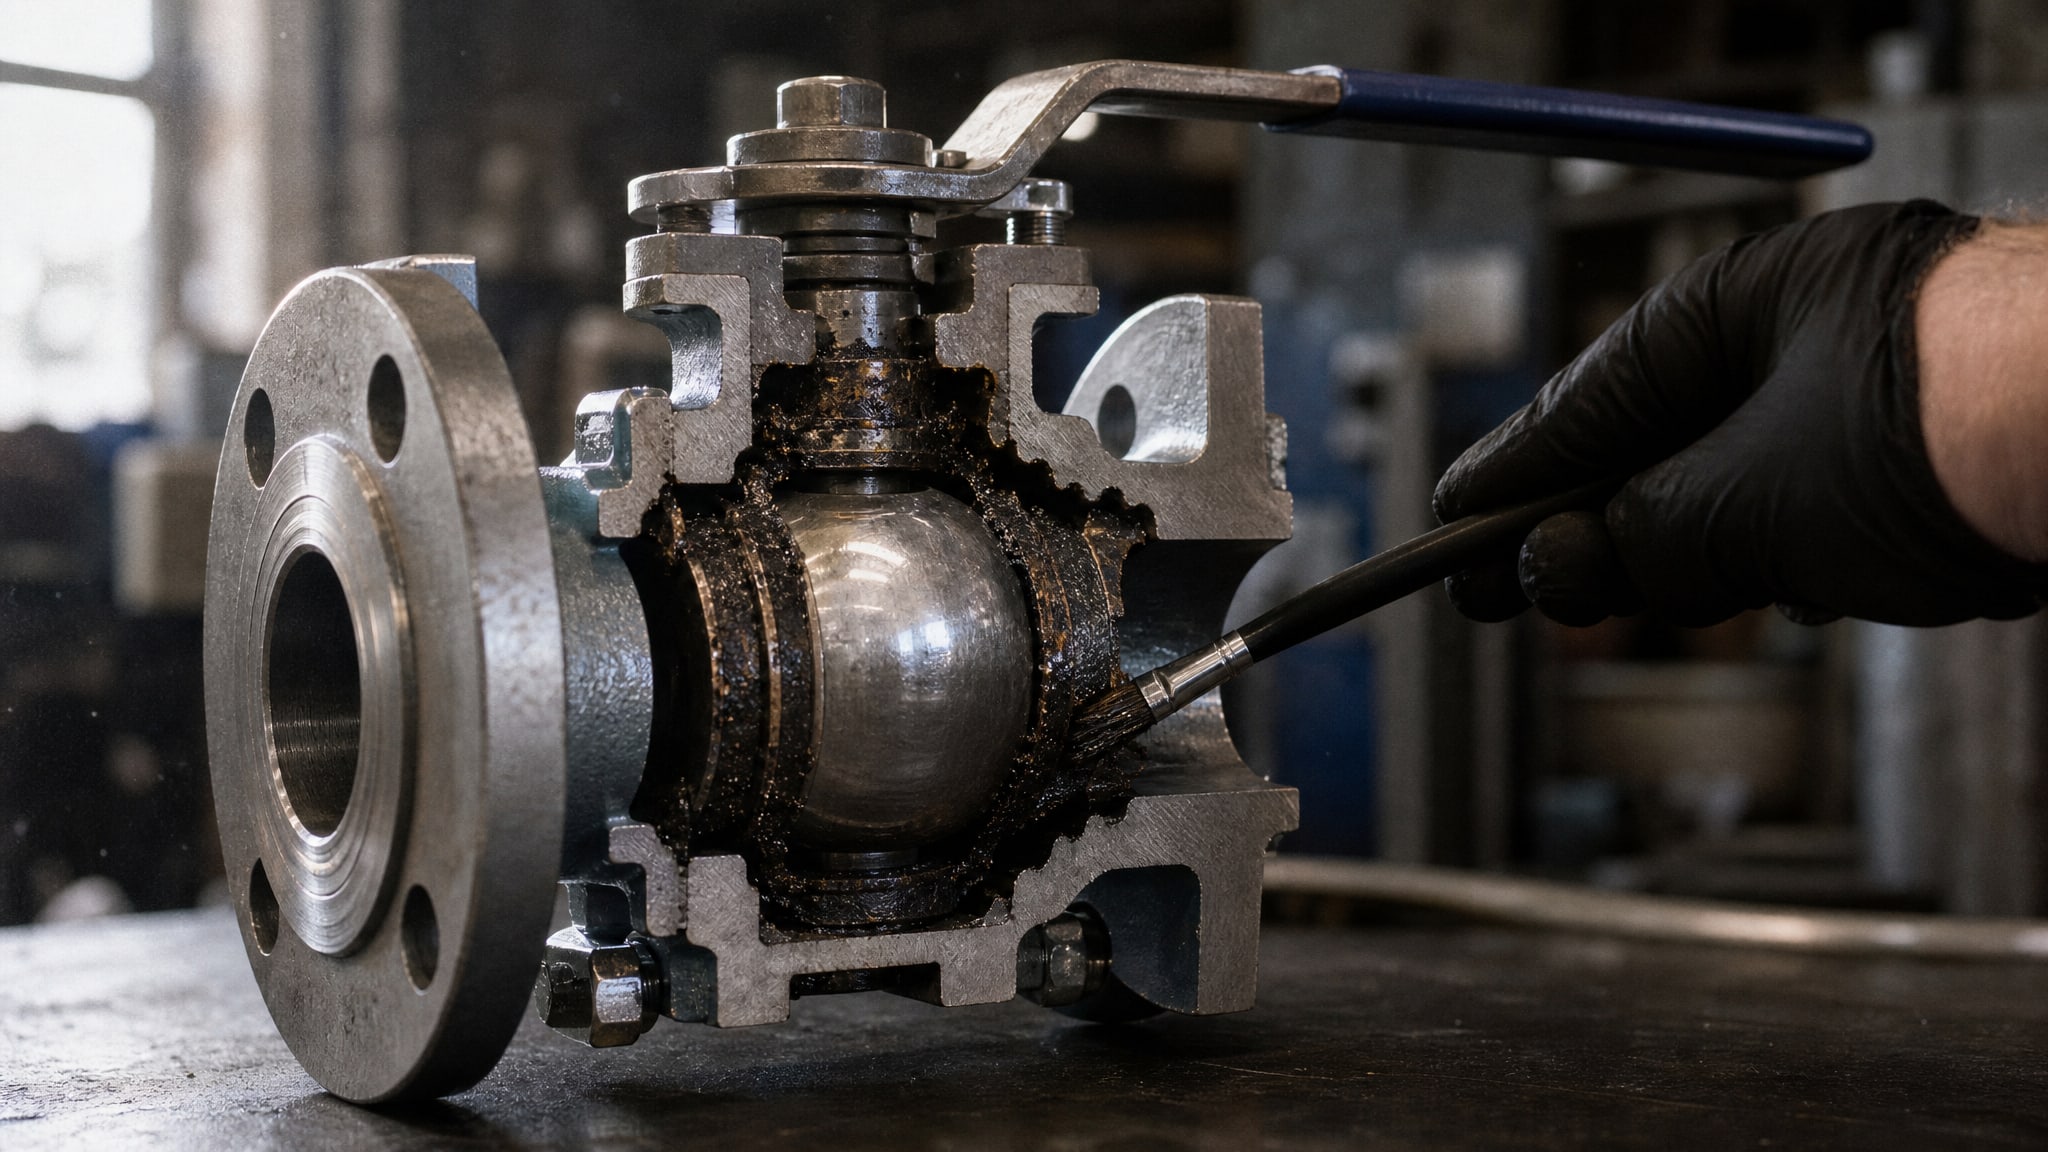
Коксование герметизирующей смазки - одна из частых причин залипания и потери герметичности шаровых кранов на производстве. Проблема возникает не потому, что смазка сама по себе плохого качества, а из-за того, что базовое масло и загуститель разрушаются под воздействием высокой температуры, влаги и загрязнений, образуя твердые оксидные и углеродистые отложения. Когда рабочая температура превышает допустимый диапазон смазки на 20–30 °C, процесс коксования становится практически неизбежным. В этой статье разберем механизм проблемы, ее основные триггеры и практические способы выбора и применения смазки, которые помогут избежать залипания и продлить ресурс арматуры.
Статья полезна для инженеров, технических специалистов и закупщиков промышленного сектора, которые сталкиваются с преждевременным отказом кранов в условиях высоких температур, загрязненных сред и критичных межсервисных интервалов.
Как протекает коксование смазки в запорной арматуре
Коксование начинается с попадания смазки в зону высокой температуры и кислорода.
Базовое масло и загуститель подвергаются окислению, их молекулы распадаются, образуя оксиды и углеродистые соединения. Эти вещества плохо растворяются в оставшемся масле и выпадают в виде твердых отложений - шлака. Одновременно влага, воздух и металлические частицы (из коррозии уплотнителей или износа рабочих пар) ускоряют процесс.
Шлак накапливается в полостях седел и каналах подачи смазки, повышает трение, препятствует работе пружин плавающих седел и в итоге приводит к заклиниванию затвора. Герметичность падает, так как седла теряют контакт с шаром. Проблема усугубляется, если смазка заменена несвоевременно или в узле осталась старая загрязненная смазка - остатки ускорят повторное коксование даже свежего материала.
Когда коксование развивается быстрее всего
Процесс деградации ускоряется при сочетании нескольких факторов. Если рабочая температура выше допустимой для смазки на 20–30 °C и более, коксование может проявиться в течение нескольких месяцев. При загрязненной рабочей среде (песок, соли, химически агрессивные вещества) окисление идет быстрее. Высокое давление в системе выдавливает смазку из зазоров уплотнения, оставляя их слабо защищенными.
Реже встречается коксование в условиях редкого переключения затвора при вибрации и микродвижениях - смазка здесь не обновляется длительное время, старится и теряет эластичность. При контакте с кислородом воздуха (например, в вентилируемых каналах) окисление ускоряется в 1,5–2 раза.
Факторы, приводящие к залипанию крана со смазкой
Залипание - это финальный симптом коксования, но корни проблемы лежат в нескольких причинах, которые часто действуют одновременно.
Высокая температура как главный триггер
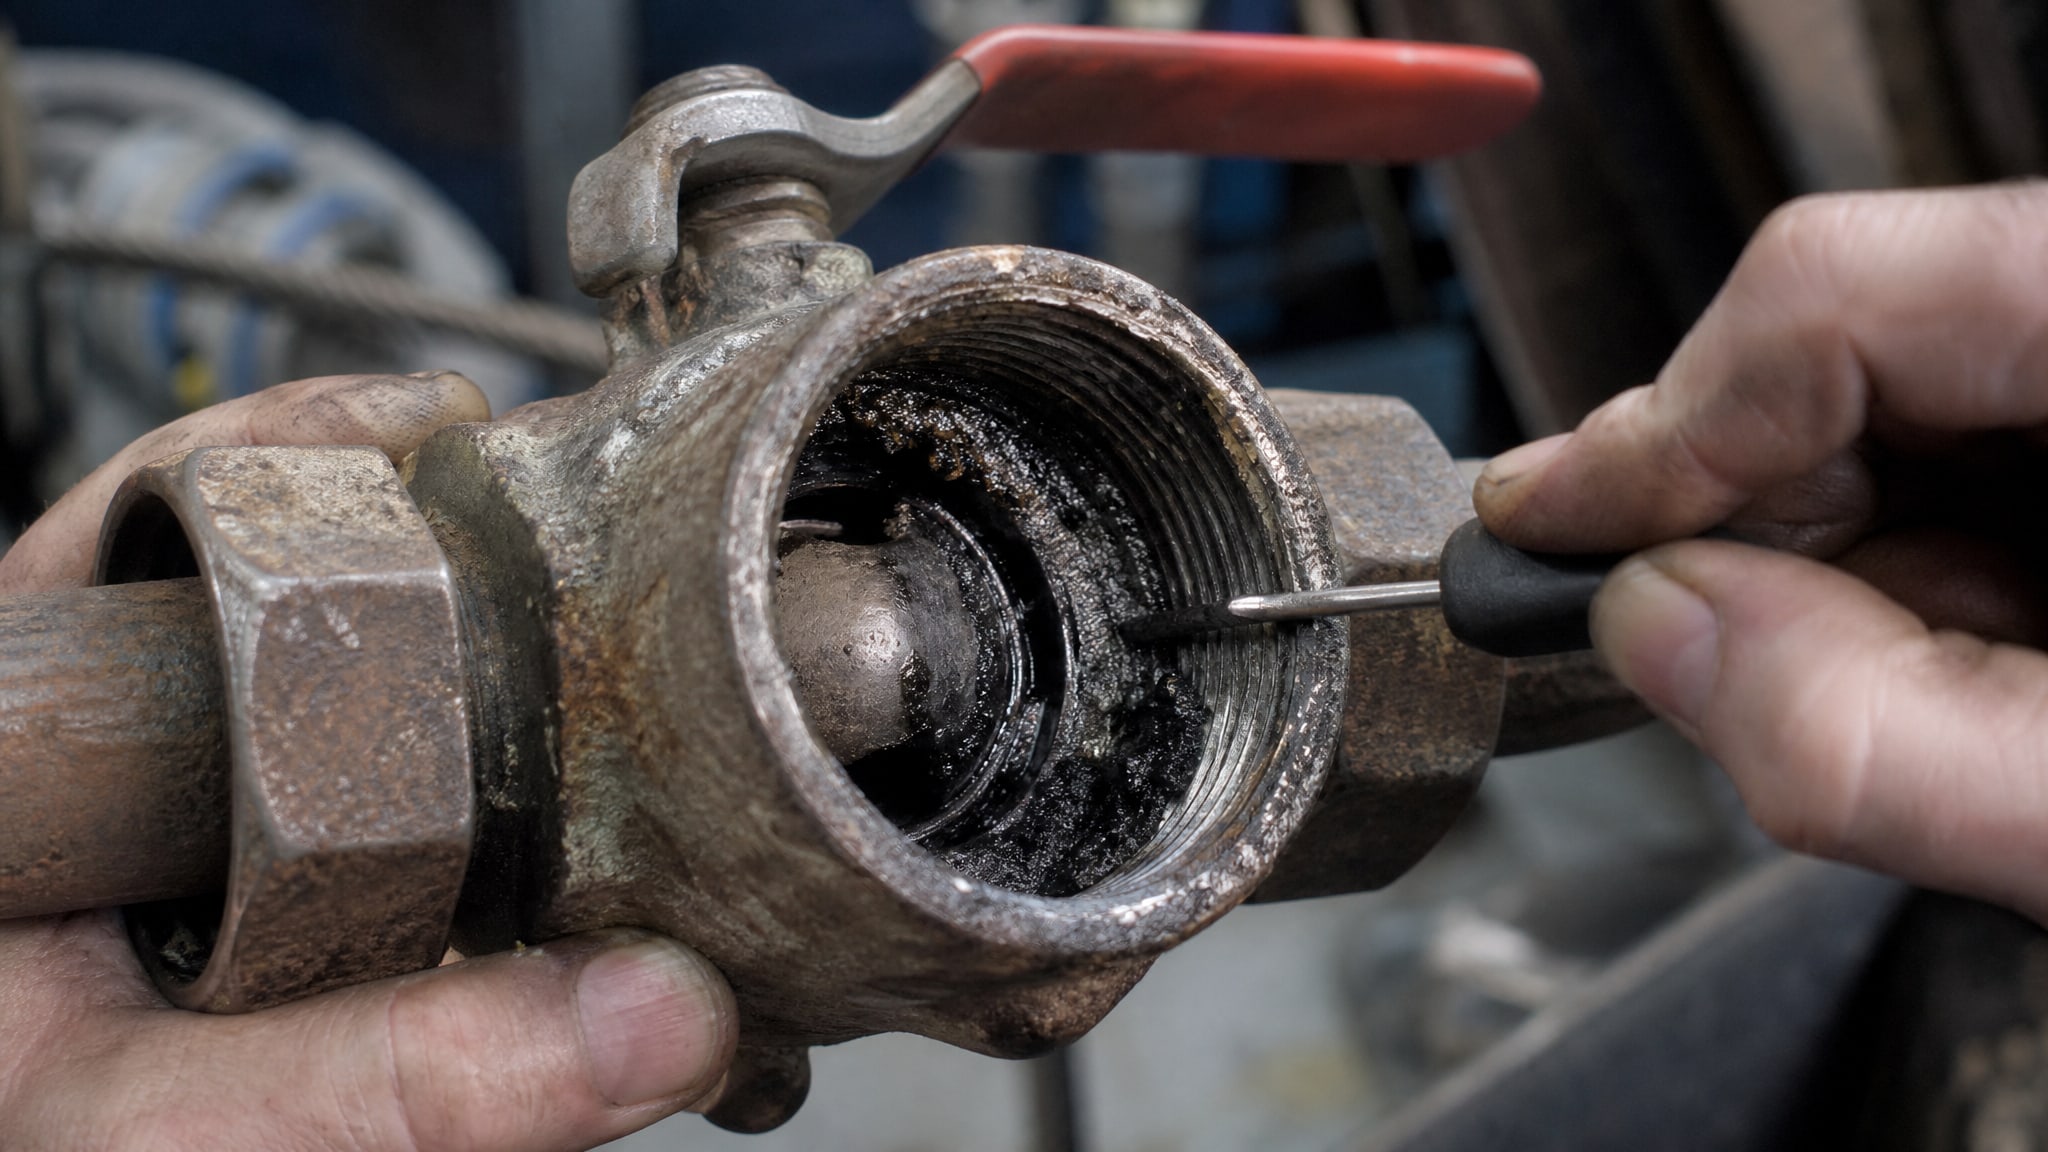
Температура выше допустимого диапазона смазки - самый мощный фактор коксования. Если смазка рассчитана на максимум 70 °C, а в полости уплотнителя из-за трения или горячей среды разогревается до 100 °C, скорость окисления возрастает многократно. На практике эмпирическое правило гласит: при превышении температуры на 10 °C скорость окисления может удваиваться. Это означает, что даже небольшое перегревание крана за год накапливается в ускоренную деградацию смазки.
Загрязнения и влага в уплотнениях
В шаровых кранах, работающих с водой, взвесями и солями, уплотнители постоянно контактируют с рабочей средой. Частицы песка, ржавчины, солевые отложения проникают в полости, смешиваются со смазкой и работают как абразив, усиливая трение и выделение тепла. Вода в зазорах способствует гидролизу и окислению базового масла. Если в системе содержится остаток старой смазки и отложений, они становятся катализатором окисления свежей смазки.
Несовместимость смазки с материалами уплотнения
Слишком густая смазка может препятствовать работе подпружиненных плавающих седел, вызывая утечки и повышение давления в полостях. Некоторые составы слишком агрессивны к эластомерам и пластмассам, вызывая их набухание и деформацию. Результат - уплотнитель теряет форму, не прижимается к шару, герметичность нарушается, повышается температура на рабочих поверхностях.
Избыток смазки и ее выдавливание давлением
Если смазки заложено слишком много, часть ее вытесняется высоким давлением из-оров и скапливается в отдельных карманах уплотнения. Там она застаивается, окисляется и коксуется. Недостаток смазки, наоборот, оставляет незащищенные участки, где трение и температура резко возрастают.
Как выбрать смазку для шарового крана с широким температурным диапазоном
Выбор смазки для шарового крана - это не просто покупка изделия с надписью «для кранов», а подбор по техническим параметрам узла.
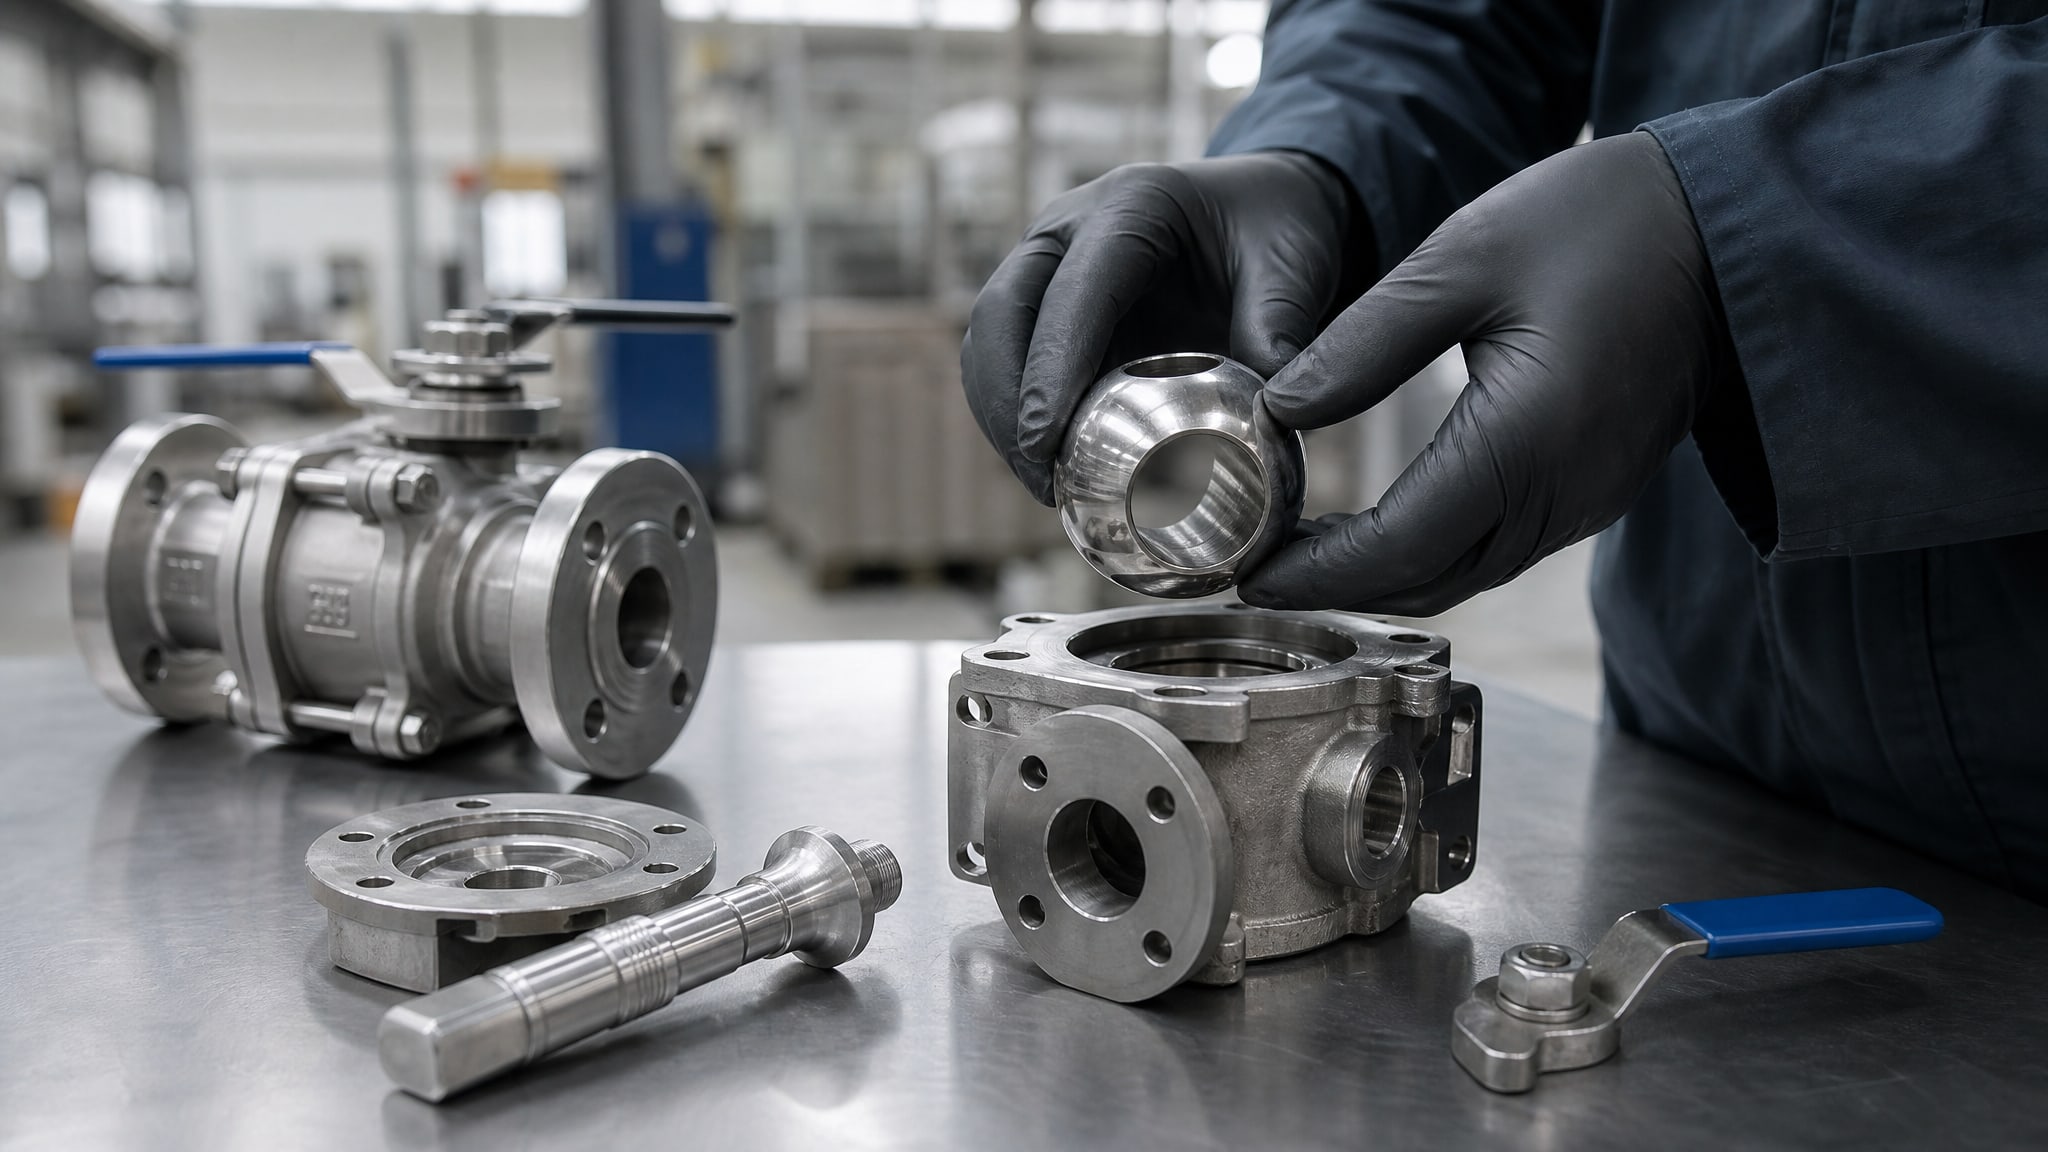
Ошибка на этом этапе приводит к коксованию даже дорогого материала.
Определите рабочие параметры узла
Перед заменой смазки соберите информацию о рабочих условиях: минимальная и максимальная рабочие температуры, давление в системе, химический состав среды, материалы уплотнителей (PTFE, эластомер, полиуретан или их комбинация), частота переключения затвора и межсервисный интервал между техническими обслуживаниями.
Если крано работает в условиях воды, пара, горячего масла или щелочных растворов, смазка должна сохранять эластичность и адгезию (сцепление с поверхностью) при контакте с этими средами. Обратитесь к техническим данным производителя арматуры - там указаны рекомендуемые типы смазок и совместимые материалы.
Приоритет - температурный диапазон смазки
Выбирайте смазку, температурный диапазон которой полностью перекрывает рабочий диапазон крана с запасом минимум 10–15 °C в обе стороны. Если кран работает от 0 до 80 °C, смазка должна быть эффективна минимум от -10 до 95 °C. Это предотвратит загустевание в холоде (когда подпружиненные седла плохо прижимаются) и окисление в тепле.
Для большинства промышленных кранов, работающих в широком диапазоне температур, рекомендуются смазки на основе синтетических базовых масел (API Group III, IV) с полимочевинными загустителями. Они обеспечивают стабильность вязкости при перепадах температур и значительно выше сопротивляются термоокислительной деградации, чем минеральные масла.
Консистенция и текучесть для правильной работы седел
Смазка должна быть достаточно текучей, чтобы распределяться по полостям уплотнения и не мешать пружинам седел работать. Слишком вязная смазка (например, NLGI 3 или выше) может препятствовать подпружиниванию плавающих седел, снижая герметичность. Обычно для шаровых кранов выбирают смазки класса NLGI 1.5–2, которые сохраняют текучесть под давлением и не вытекают при вибрации.
Если кран работает под высоким давлением (свыше 50 атм), смазка может быстро выдавливаться. Здесь нужна либо более консистентная смазка (NLGI 2), либо более частое обслуживание узла.
Профилактика коксования и правильное техническое обслуживание
Предотвращение коксования дешевле и проще, чем устранение его последствий.
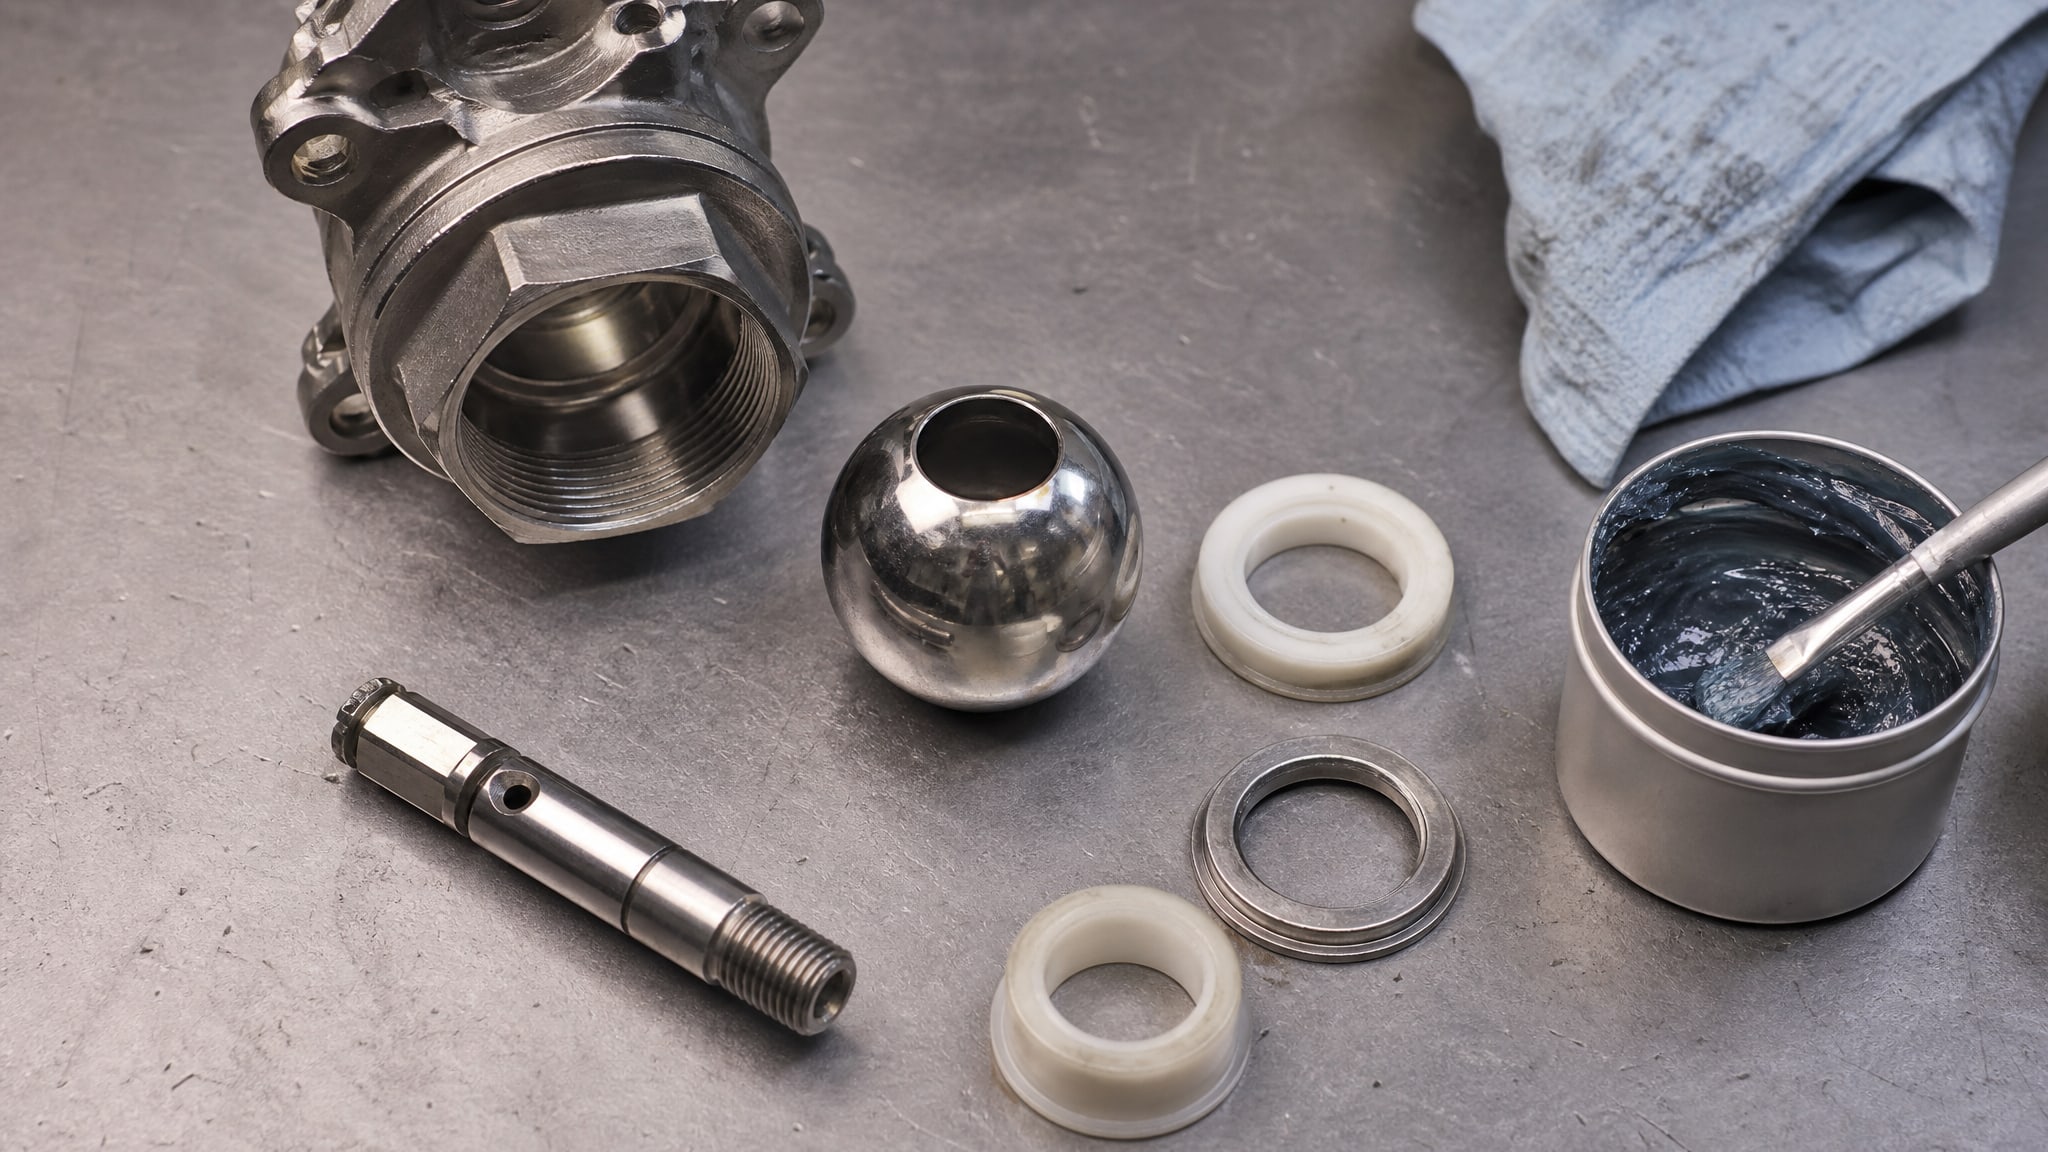
Профилактика включает несколько ключевых действий.
Регулярная замена смазки по графику
Составьте график техническом обслуживания кранов, учитывая их рабочую температуру и нагруженность. При работе в нормальных условиях (температура в пределах допуска, отсутствие вибрации) интервал замены - обычно 1–2 года. При повышенной температуре (ближе к верхней границе диапазона смазки) интервал сокращается до 6–12 месяцев.
Не дожидайтесь, пока затвор заклинит. Некоторые производители арматуры рекомендуют профилактическую прокрутку затвора 2–4 раза в год даже при редком использовании - это перемешивает смазку, препятствует ее старению и заметит ранние признаки залипания.
Полная очистка уплотнителей перед заменой
Это критически важный шаг, который часто упускают. При замене смазки нельзя просто долить новый материал поверх старого. Нужно остановить оборудование, охладить узел, удалить старую смазку и отложения механически (щеткой или тряпкой) из полостей седел и каналов подачи смазки.
Если в узле скопилось много шлака, может потребоваться промывка с использованием совместимого растворителя. После промывки полость просушивается, и только затем закладывается свежая смазка в правильном количестве. Если оставить в узле даже небольшие остатки старых отложений, они ускорят повторное коксование новой смазки.
Контроль температуры в узле
Используйте термопару или тепловизор для периодического контроля температуры в зоне уплотнения крана. Если температура приближается к верхней границе рабочего диапазона смазки, немедленно проверьте причину (может быть, нарушена герметичность, повышено трение, идет избыточное нагревание от соседних элементов).
При обнаружении стабильного перегрева либо замените кран на модель с лучшей теплоотдачей, либо переходите на смазку с более высоким температурным потолком, либо сокращайте интервалы обслуживания.
Предотвращение попадания загрязнений
Убедитесь, что масленки и каналы подачи смазки защищены от пыли и влаги. На открытых производствах используйте крышки или защитные колпачки. При обслуживании работайте в чистой спецодежде, используйте только чистый инструмент и емкости. Даже одна песчинка, попавшая в полость уплотнения, может инициировать ускоренное коксование.
Решение уже возникшего коксования
Если кран уже заклинил или движется с большим сопротивлением, простая замена смазки не поможет.
Требуется специальная процедура.
Остановка, охлаждение и первичная очистка
Остановите оборудование и дайте узлу полностью охладиться. На горячем кране любые манипуляции с уплотнениями опасны и неэффективны. После охлаждения попытайтесь медленно и без рывков прокрутить затвор несколько раз в обе стороны, чтобы разломать твердые отложения. Не применяйте значительную силу - это может повредить шар или уплотнитель.
Механическое удаление отложений
Если крутится, продолжайте прокручивать до улучшения подвижности. Затем перекройте подачу среды и приступайте к разборке узла (если конструкция это позволяет). Удалите старую смазку и механически очистите полости седел щеткой или деревянной палочкой, не царапая рабочие поверхности. Твердый шлак может потребовать размягчения специальным растворителем (проверьте совместимость с материалами уплотнений).
Промывка и повторная сборка
После удаления основных отложений промойте полости чистым совместимым растворителем. Дайте полностью просохнуть. Затем соберите кран, заложите свежую смазку в правильном количестве и проведите несколько циклов прокручивания на холостом ходу, чтобы смазка равномерно распределилась.
Если кран не подлежит разборке (цельные конструкции), задача усложняется. В этом случае может помочь введение смазки с повышенной текучестью через масленку и интенсивная прокрутка затвора, но гарантии восстановления нет. Часто такой кран проще заменить на новый.
Когда выбирать силиконовую смазку для шарового крана
Силиконовые смазки имеют ряд преимуществ для запорной арматуры, особенно в специфических условиях.
Однако это не универсальное решение - выбирайте их, исходя из конкретных требований.
Выбирайте силиконовую смазку, если:
кран работает в условиях перепада температур (морозостойкость) или с контактом с пищевыми средами (пищевой допуск H1);
узел контактирует с пластмассовыми уплотнителями, чувствительными к минеральным маслам и растворителям;
требуется длительное сохранение адгезии смазки к поверхности без вытекания при вибрации.
Не используйте силиконовую смазку, если:
рабочая среда содержит специальные растворители или химически активные вещества, которые разрушают силиконовую основу;
в узле уже использовалась минеральная смазка, и вы не полностью очистили полости (смешивание может привести к расслоению);
требуется вязкость выше NLGI 2 - силиконовые смазки часто мягче своих минеральных аналогов.
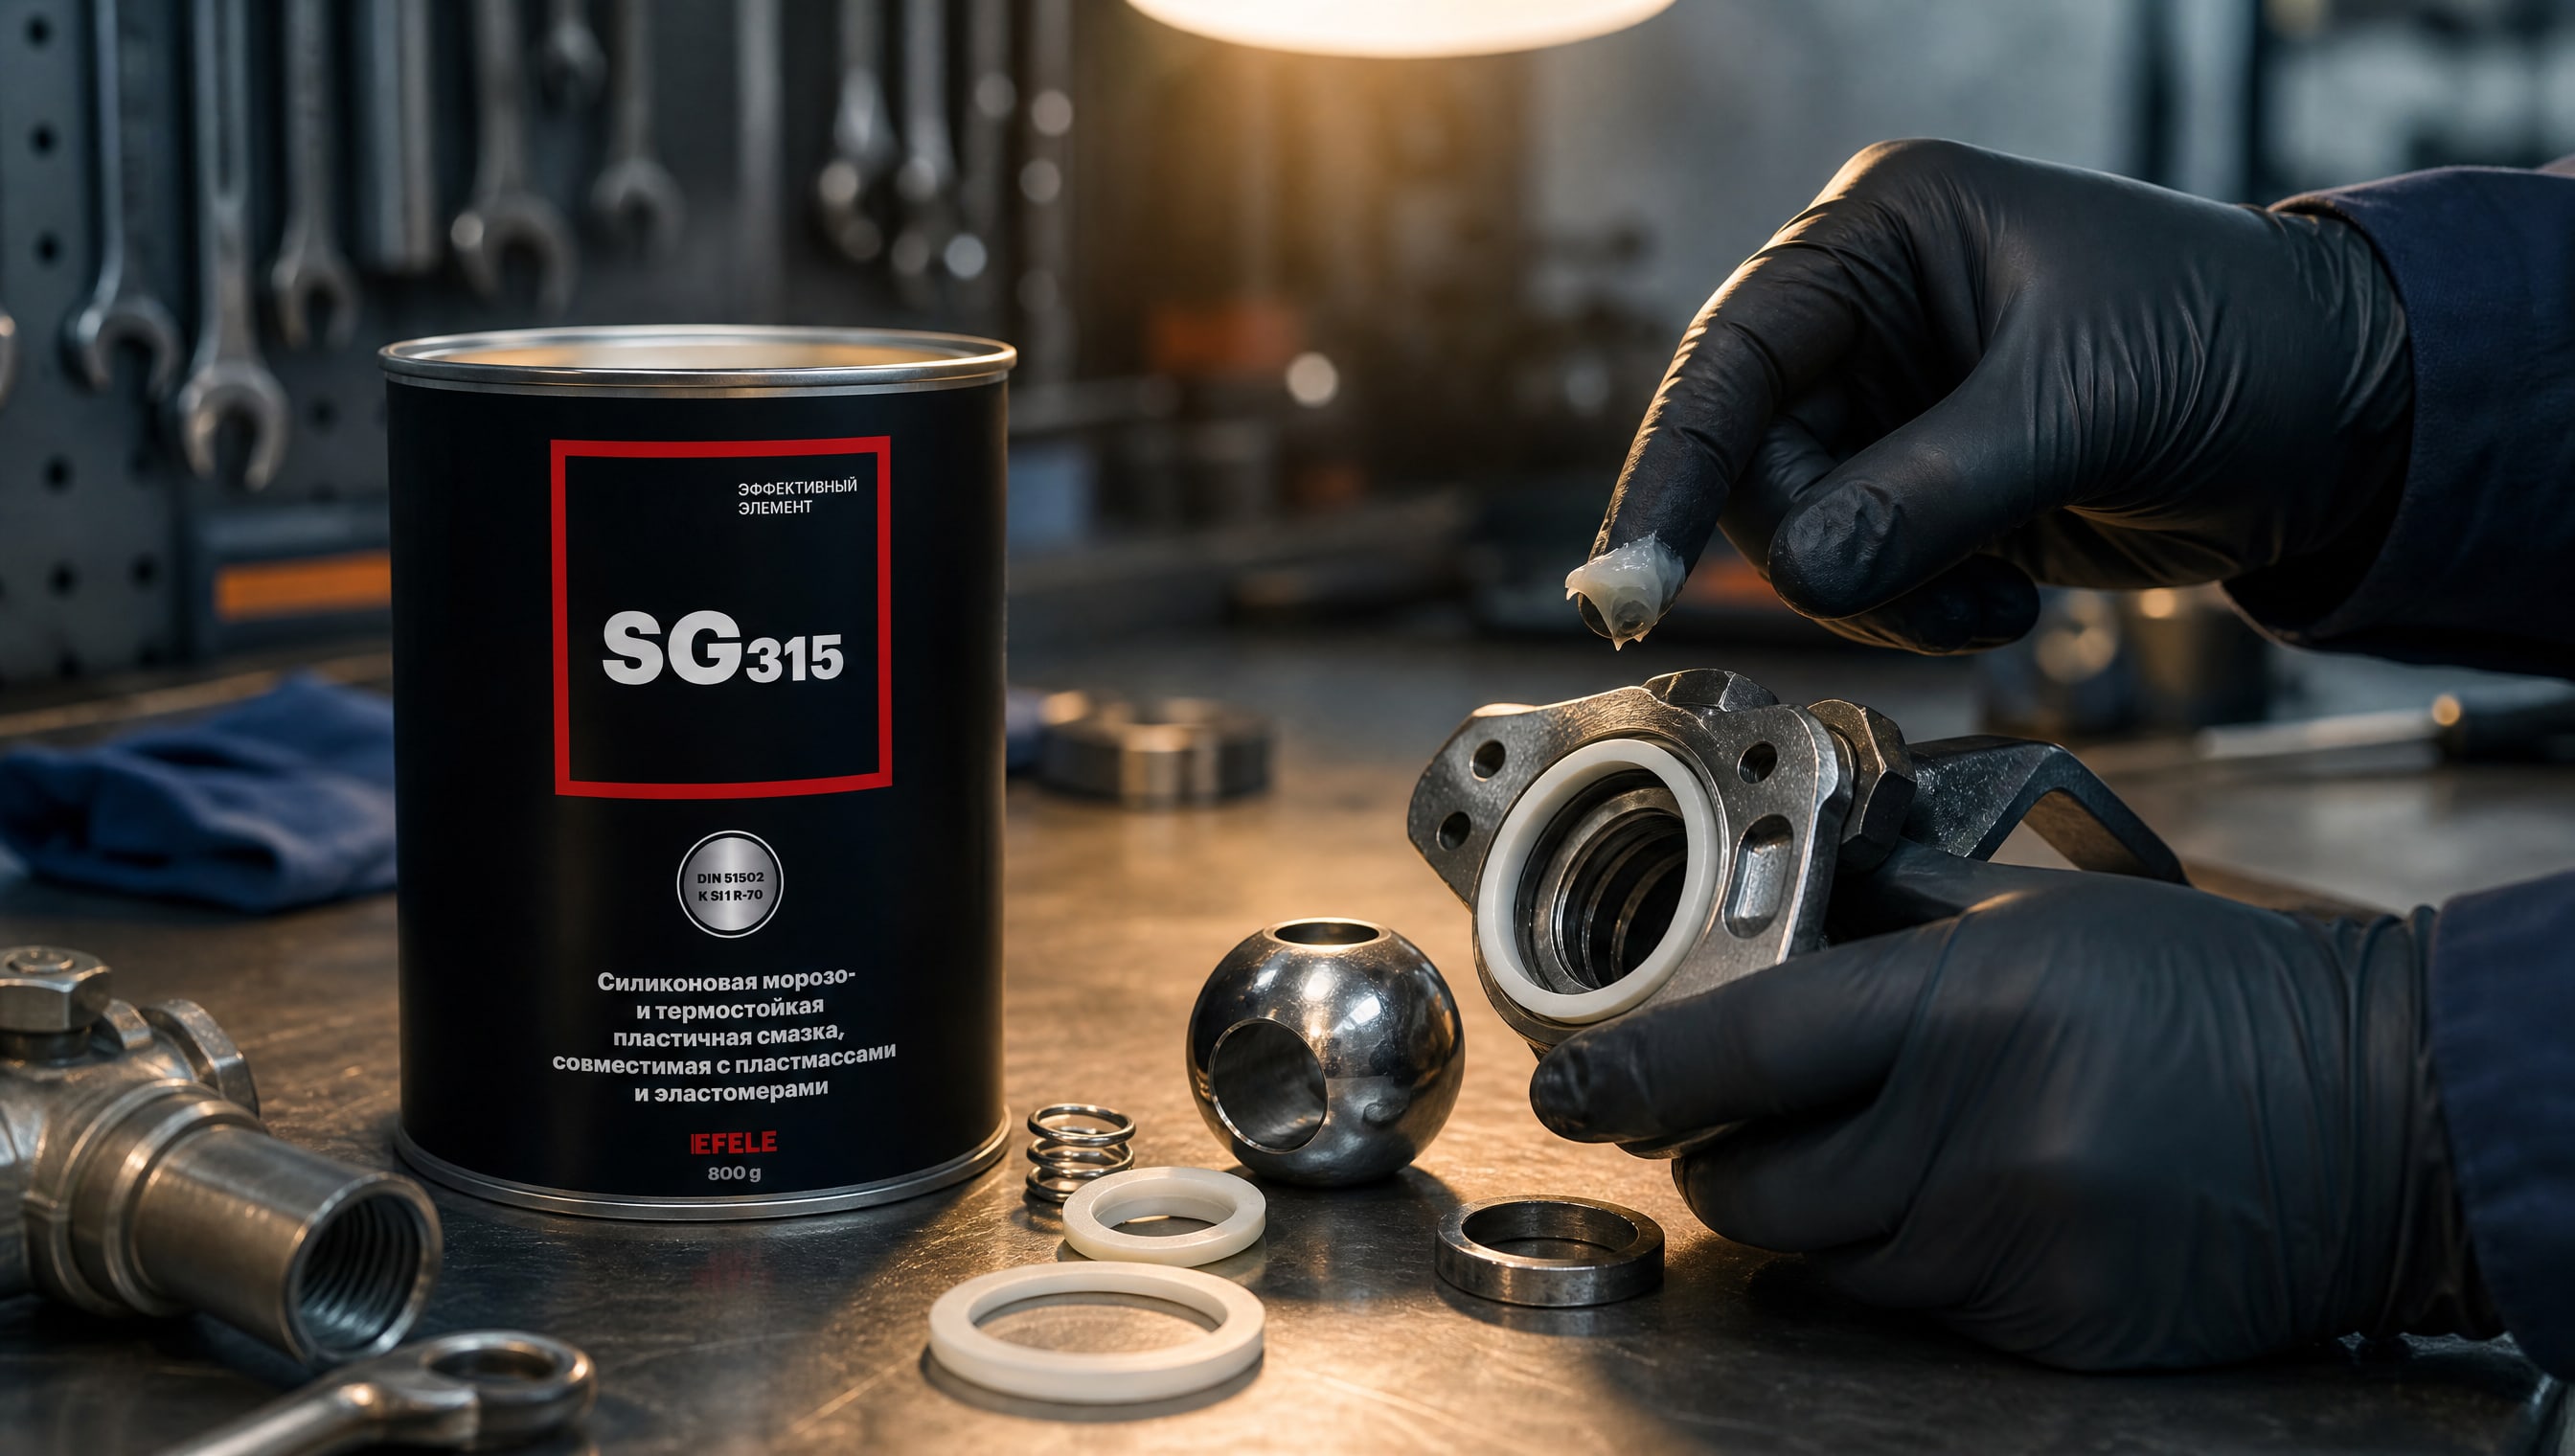
Для решения проблемы коксования и залипания в запорной арматуре, особенно в условиях широкого температурного диапазона, рекомендуется использовать силиконовую морозостойкую смазку EFELE SG-315, совместимую с пластмассами и эластомерами. Этот материал сохраняет адгезию от минус 40 до плюс 140 °C, что позволяет избежать загустевания на холоде и окисления при нагреве. Для узлов с редким переключением затвора и длительными межсервисными интервалами SG-315 предотвращает старение смазки в полостях уплотнения.
Таблица сравнения факторов риска и способов их устранения
| Фактор риска | Признаки в работе крана | Способ устранения |
|---|
| Высокая температура выше допуска смазки | Затвор движется с большим сопротивлением, становится жесче при каждом цикле | Выбрать смазку с более высоким температурным потолком, сократить интервал замены на 50% |
| Загрязнение полости уплотнения | Черный налет на смазке, штриховые риски на шаре, утечка среды | Полностью очистить полости от старой смазки, удалить механически твердые отложения, переходить на смазку с высокой адгезией |
| Слишком вязная смазка | Утечка по подпружиненному седлу при сохранении жесткого затвора | Перейти на смазку меньшего класса NLGI (1.5 вместо 2), обеспечить текучесть для работы пружин |
| Избыток смазки в полости | Течь из уплотнения, затвор движется рывками | Уменьшить объем закладываемой смазки, проверить правильность техники нанесения |
| Старение смазки при редком использовании | Затвор заклинен, несмотря на нормальную температуру | Применить смазку на синтетической основе с полимочевиной, соблюдать профилактическую прокрутку затвора 2–4 раза в год |
| Контакт с пищевыми средами или санитарные требования | Затвор работает нормально, но требуется пищевой допуск | Выбрать смазку с допуском H1 или 3H в зависимости от класса контакта |
Часто задаваемые вопросы
Что такое коксование смазки и чем оно опасно?
Коксование - это термоокислительное разложение смазки, при котором ее компоненты преобразуются в твердые оксидные и углеродистые отложения. Опасно тем, что эти отложения накапливаются в полостях уплотнителя, повышают трение, препятствуют работе пружин седел и приводят к залипанию затвора и потере герметичности. Проблема особенно остра в кранах, работающих выше температурного допуска смазки.
Как узнать, что смазка начала коксоваться?
Первые признаки: затвор движется с возрастающим сопротивлением, появляется черный или коричневый налет на смазке (видно при открытии масленки), слышны скрипящие звуки при проворачивании, появляются микротечи из уплотнения. На поздней стадии затвор может заклинить полностью. При обнаружении этих признаков необходимо немедленно провести техническое обслуживание и замену смазки.
Можно ли избежать коксования, если кран работает в высокотемпературной среде?
Полностью избежать невозможно, но можно значительно замедлить. Выбирайте смазку с максимально высоким температурным потолком (синтетическую, на полимочевине), сокращайте интервалы замены в 2 раза, осуществляйте контроль температуры в узле и обеспечивайте полную очистку полостей перед заменой смазки. Профилактическая прокрутка затвора также помогает перемешивать смазку и замедляет ее старение.
Почему простая замена смазки не решает проблему, если кран уже заклинил?
Потому что при коксовании в полостях уплотнения остаются твердые отложения, которые продолжают работать как абразив. Если их не удалить механически, новая смазка быстро загрязнится, смешается с остатками старого материала и снова начнет коксоваться. Поэтому перед заменой смазки обязательна полная очистка и промывка уплотнителей.
Как выбрать между минеральной и силиконовой смазкой для шарового крана?
Минеральная смазка подходит для обычных промышленных условий при температурах до 70–80 °C и при отсутствии требований к пищевому допуску. Силиконовая смазка выбирается, если требуется морозостойкость, широкий температурный диапазон (до минус 40 плюс 140 °C), пищевой допуск или контакт с пластиковыми уплотнителями. При смене типа смазки полостьполностью очищать от предыдущей смазки.
Заключение
Коксование герметизирующей смазки в шаровых кранах - это не дефект самой смазки, а следствие неправильного ее выбора или применения в условиях, превышающих допустимые параметры. Главный фактор коксования - перегрев выше температурного диапазона; при превышении на 10 °C скорость окисления может удваиваться. Залипание часто усугубляется загрязнениями, влагой и остатками старой смазки в полостях уплотнения.
Для предотвращения коксования подбирайте смазку точно по рабочим параметрам крана: температурному диапазону, давлению и совместимости с материалами уплотнений. Используйте смазки на синтетической основе с полимочевиной, проводите полную очистку полостей перед заменой, соблюдайте установленные интервалы обслуживания и контролируйте температуру в узле. Если кран уже заклинил, простая дозаправка не поможет - требуется остановить оборудование, охладить узел, механически удалить отложения и промыть полости перед установкой свежей смазки. Эти действия вернут кран в строй и предотвратят повторное коксование.