Шлицевые соединения работают в режиме, который радикально отличается от других узлов трения. Здесь не подходит ни универсальная пластичная смазка, ни высокотемпературный компаунд общего назначения. Причина проста: шлицы испытывают микроперемещения, высокое контактное давление и периодические ударные нагрузки одновременно. Сервисные мануалы часто рекомендуют материалы, которые защищают от одного, но не от другого, - результат: ускоренный износ, фреттинг-коррозия и преждевременный выход узла из строя.
Эта статья разбирает, почему стандартные рекомендации ошибочны и какие характеристики действительно критичны при выборе смазки для шлицевых соединений кардана, приводов и других высоконагруженных узлов. Материал полезен техническим специалистам, инженерам и закупщикам, которые хотят избежать вторичного ремонта и обоснованно аргументировать выбор перед поставщиком.
Почему универсальные смазки не работают в шлицах
Шлицевые соединения - это не вращающиеся пары скольжения, как подшипники, и не статичные резьбовые соединения.
Это гибридный режим: зубья шлица передают крутящий момент, одновременно испытывая микроперемещения относительно друг друга. При ускорении, торможении и переключении передач фланцы смещаются на доли миллиметра, но достаточно часто, чтобы разрушить масляную пленку.
При разрушении пленки металл контактирует с металлом. Без правильной смазки начинается окисление поверхности и коррозия контактной зоны - процесс, известный как фреттинг-коррозия. Визуально это выглядит как коричневато-черный налет или ржавчина на шлицах. Инженеры часто принимают это за нормальное состояние, но это признак деградации узла.
Универсальная пластичная смазка (даже высокотемпературная) не содержит твердых антифрикционных присадок, необходимых для заполнения микронеровностей металла. Она истекает из зазоров при механическом воздействии и вымывается влагой. Результат - через 10–15 тыс. км пробега или одного сезона эксплуатации шлицевое соединение требует переборки.
Для сравнения: смазки и пасты на основе дисульфида молибдена (MoS₂) содержат кристаллы молибдена размером микронов, которые заполняют микронеровности и создают сухую пленку, не вымываемую водой и не разрушаемую микроперемещениями. Эта пленка работает при температурах до 300–400 °C и сохраняет свойства даже при механической циклической нагрузке.
Состав смазок для шлицевых соединений: роль молибдена и загустителя
По ГОСТ 14068-79, паста ВНИИ НП-232 - один из стандартов для смазывания шлицевых соединений - имеет следующий состав: загущенное нефтяное масло средней вязкости, стеарат лития и дисульфид молибдена массовой долей до 60%.
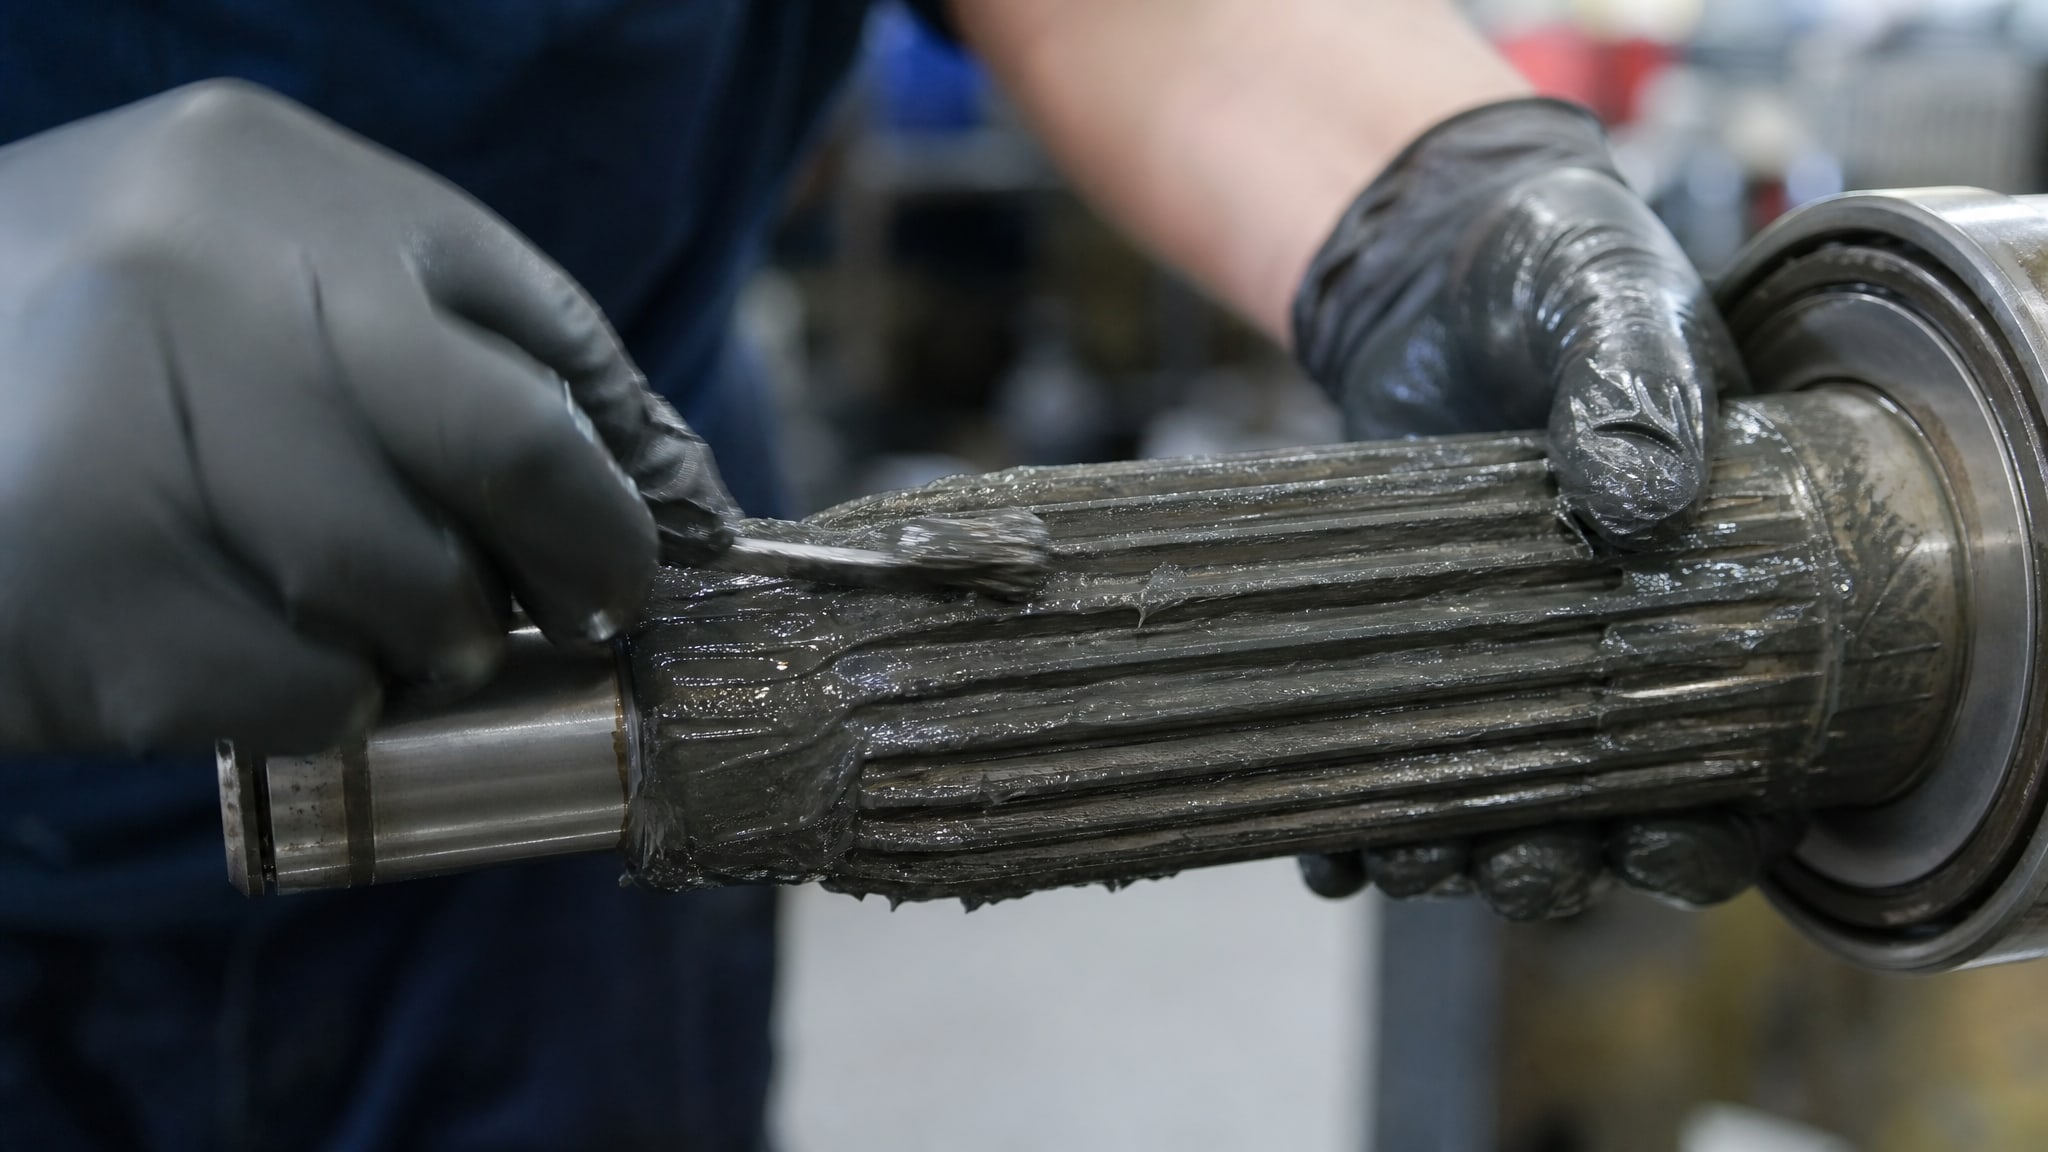
Именно MoS₂ обеспечивает ключевые свойства для шлицов.
Дисульфид молибдена работает по двум механизмам. Во-первых, кристаллы молибдена скользят друг по другу, снижая коэффициент трения в зоне контакта. Во-вторых, они заполняют поры и микротрещины металла, предотвращая прямой контакт металл-на-металл и окисление. При микроперемещениях и фреттинге новая смазка постоянно выдавливается в зону контакта, восстанавливая защиту.
Загуститель также критичен. Стеарат лития (как в ВНИИ НП-232) обеспечивает коллоидную стабильность, то есть MoS₂ не оседает на дно упаковки и не расслаивается при хранении. Коллоидная стабильность не ниже 12% (по данным карточки смазки Фиол-2) означает, что после центрифугирования из смазки выделится не более 12% масла - остальное остается равномерно распределенным. Если стабильность хуже, смазка потеряет свойства в процессе транспортировки и хранения.
Температурный диапазон тоже зависит от состава. Для ВНИИ НП-232 паспортные данные указывают рабочий диапазон от −30 до +300 °C для шлицевых соединений и до +400 °C для неподвижных резьбовых соединений. Это важный нюанс: смазка работает по-разному в режиме микроперемещений и в статичном соединении. При выборе нужно уточнить режим работы конкретного узла, а не полагаться на общие цифры из маркетинговых описаний.
Параметры, которые мануалы опускают, но инженеры должны проверять
Типичный сервисный мануал ограничивается фразой: «Смазать шлицы густой смазкой» или «Использовать смазку с молибденом».
Но за этим скрывается минимум пять критичных параметров, которые определяют реальный ресурс узла.
Пенетрация (консистенция по DIN ISO 2137) - это скорость, с которой стандартный конус под собственным весом проникает в смазку за 5 секунд. Измеряется в десятых долях миллиметра. Для шлицевых соединений типичное значение: 265–295 (что соответствует классу NLGI 2). Это важно, потому что если смазка слишком мягкая, она вытечет из зазоров при тряске; если слишком жесткая, ее сложно равномерно распределить при нанесении и она может не заполнить все микронеровности.
| Параметр | Значение / интервал | Зачем нужно |
|---|
| Пенетрация (DIN ISO 2137) | 265–295 | Контролирует густоту и способность заполнить зазоры |
| Температура каплепадения | ≥185–250 °C | Максимальная рабочая температура смазки в узле |
| Предел прочности на сдвиг | 300–600 Па (20 °C) | Механическая стабильность при циклических микроперемещениях |
| Коллоидная стабильность | ≤12% | Сохранение однородности состава при хранении и транспортировке |
| Нагрузка сваривания (метод четырех шаров) | ≥2930 Н | Противозадирные свойства под экстремальным давлением |
| Коррозионное воздействие на медь | Не должно окрашивать (≤1 балл) | Защита от коррозии в узлах с бронзовыми втулками и латунными деталями |
Температура каплепадения - точка, при которой смазка начинает стекать вниз. Для смазок Фиол-2 это не ниже 185 °C, для MoS₂-паст - часто 250 °C и выше. Это не означает, что смазка «работает» при такой температуре; это лишь граница, за которой она теряет консистенцию. Рабочий диапазон всегда меньше. ВНИИ НП-232 имеет рабочий диапазон −30…+300 °C, а ее температура каплепадения выше 300 °C.
Предел прочности на сдвиг (yield strength) - это напряжение, при котором смазка переходит из состояния вязкой жидкости в пластичное. Для Фиол-2 это 300–600 Па. При микроперемещениях в шлицах смазку постоянно сдвигают; если предел прочности низкий, она разжижается и вытекает. Если высокий, смазка сохраняет структуру и остается на месте.
Коллоидная стабильность - способность твердых частиц молибдена оставаться распределенными в масле, а не оседать. При плохой коллоидной стабильности MoS₂ оседает на дно упаковки, и верхние слои смазки теряют антифрикционные свойства. Это особенно важно при длительном хранении или при транспортировке на большие расстояния.
Нагрузка сваривания (по методу четырех шаров) - показатель противозадирности. Тестовые шарики вращают друг о друга под растущей нагрузкой до момента, когда они провариваются (создается заметный износ). Для MoS₂-паст типичное значение -2930 Н и выше. Это напрямую коррелирует с защитой от фреттинг-коррозии: чем выше показатель, тем выше гарантирует смазка защиты шлицов при ударных нагрузках.
Коррозионное воздействие на медь - стандартный тест, при котором медную пластину погружают в смазку при 100 °C на 24 часа. Если медь не потемнела (остается розовой), смазка не содержит агрессивных сероводородных или сернистых соединений и безопасна для узлов с бронзовыми втулками или латунными вставками. Для Фиол-2 коррозийность не превышает 1 балла (очень хороший результат).
Типичные ошибки в сервисных мануалах и как их выявить
Первая ошибка - рекомендация «любой пластичной смазки класса NLGI 2» для шлицевых соединений.
NLGI - это лишь классификация консистенции, а не назначения. Смазка NLGI 2 может быть литиевой, кальциевой, полиочевинной или комплексной; она может содержать MoS₂ или не содержать; она может быть предназначена для подшипников, универсальная, или специальная. Инженер должен требовать конкретного материала с указанием загустителя и присадок, а не только класса NLGI.
Вторая ошибка - игнорирование температурного диапазона. Мануал может указать: «Применима до 150 °C», а затем в нем же написано, что узел работает в машинном отделении с температурой до 200 °C. Это противоречие. Правильный подход: сверить реальную температуру в узле (обычно измеряют термопарой или пирометром во время нормального режима работы), а затем выбрать смазку, рабочий диапазон которой включает эту температуру плюс запас на 20–30 °C.
Третья ошибка - путаница между «смазкой для резьб» и «смазкой для шлицов». ГОСТ 14068-79 указывает, что ВНИИ НП-232 применяется для смазывания шлицевых соединений при температурах до 300 °C и ходовых резьб, но для неподвижных резьб - до 400 °C. Это не означает, что смазка универсальна: режимы работы разные, и свойства, критичные для резьбы (например, противозадирность при осевом сжатии), не совпадают полностью с требованиями для шлицов (микроперемещения и фреттинг-коррозия).
Четвертая ошибка - недооценка водостойкости. Узлы кардана, полного привода, рулевых валов часто расположены близко к дорожной грязи и брызгам воды. Обычная пластичная смазка вымывается водой за несколько сезонов. Специализированные смазки с MoS₂ содержат дополнительные гидрофобные присадки и образуют пленку, устойчивую к влаге. Проверить водостойкость просто: в сервисном каталоге должно быть указано «водостойкая» или приведен номер теста (например, по DIN ISO 2838).
Пятая ошибка - выбор только по «популярности» или цене. Закупщики часто руководствуются наличием материала у поставщика или его стоимостью, не проверяя, соответствует ли смазка спецификации. Правильный процесс: техническое задание → выписка требований из ГОСТа или паспорта оборудования → запрос параметров у производителя → сравнение параметров → выбор. Это занимает на 30 минут дольше, но экономит время переборки узла через 6 месяцев.
Как правильно выбрать смазку для конкретного узла
Выбор начинается не со смазки, а с узла.
Нужно ответить на пять вопросов:
1. Какой диапазон температур в узле? Измерить термопарой или найти в мануале. Если диапазон −30…+120 °C, выбирать смазку, рабочий диапазон которой - минимум −30…+150 °C. Если не уверен, взять с запасом в 30–50 °C.
2. Есть ли контакт с водой или влажная среда? Если да - обязательна водостойкая смазка с гидрофобной пленкой. Универсальные смазки без специальных добавок не подходят.
3. Какой тип нагрузки: статическая, циклическая или ударная? Для шлицов - циклическая (микроперемещения при ускорении-торможении) и ударная (передача крутящего момента). Для этого нужна смазка с высокой противозадирностью (нагрузка сваривания ≥2930 Н) и стабильностью при сдвиге.
4. Какие материалы в узле: сталь, чугун, бронза, латунь? Если есть медь или медные сплавы, смазка не должна быть агрессивной по отношению к меди (коррозия по медному листу - максимум 1–2 балла).
5. Какой ресурс требуется между переборками? Если требуется 50 тыс. км без вмешательства, стандартная смазка не подойдет; нужна специализированная пластичная смазка или паста с MoS₂.
После этого смотрят паспортные данные материала. Вот пример выбора для шлицевого соединения кардана полноприводного автомобиля: рабочий диапазон −30…+160 °C, ударные и циклические нагрузки, контакт с грязью и брызгами. В таком случае выбирают смазку класса NLGI 2, пенетрацией 265–295, температурой каплепадения не ниже 250 °C, нагрузкой сваривания не ниже 2930 Н и коллоидной стабильностью не более 12%. Примеры материалов, отвечающих этим требованиям - смазки с классификацией DIN 51502 KP2P-30 или ВНИИ НП-232 по ГОСТ 14068-79.
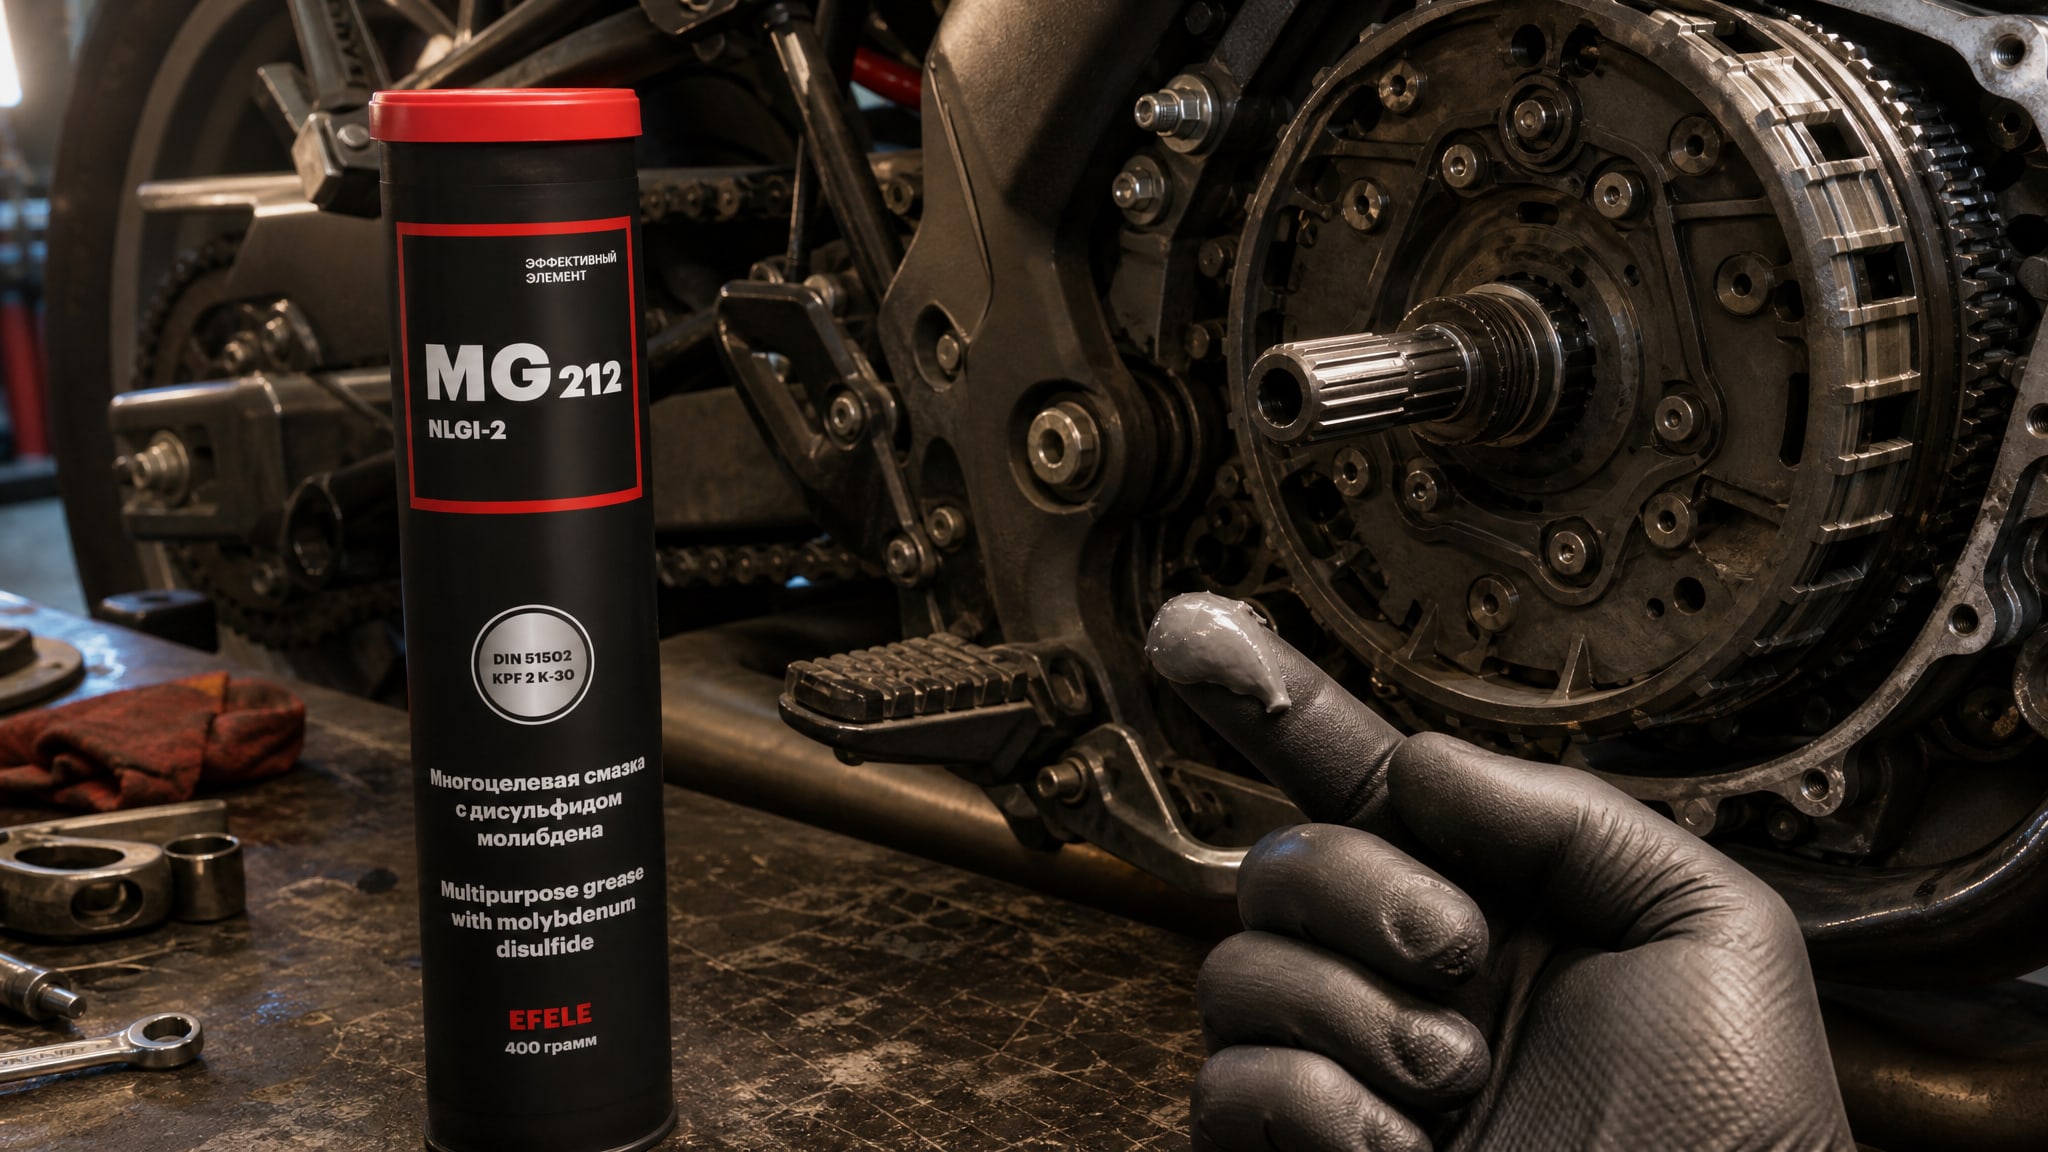
Для мотоциклов с сухим сцеплением требования иные. Здесь критичны: отсутствие вымывания при попадании масла с двигателя, низкий коэффициент трения (чтобы не пробуксовывало сцепление), сохранение консистенции при нагреве до 200–250 °C. EFELE MG-212, например, разработана на основе дисульфида молибдена с литиевым загустителем и рассчитана именно на такой режим: она защищает шлицы от вымывания и фреттинга при циклических нагрузках от холодного старта до прогрева двигателя.
Совет инженера: альтернатива пластичным смазкам
Для узлов с особенно сложными условиями эксплуатации (высокие температуры выше 200 °C, экстремальный фреттинг, невозможность частого переслива смазки) можно рассмотреть антифрикционные твердосмазочные покрытия вместо классических пластичных смазок.
Линейка MODENGY включает покрытия на полиимидной основе, которые формируют сухую сплавленную пленку непосредственно на поверхности металла шлицов. Эта пленка предотвращает фреттинг-коррозию и не требует периодического переслива смазки; покрытие работает в диапазоне −60…+300 °C и сохраняет адгезию при микроперемещениях. Метод применяется в узлах, где классическая смазка нецелесообразна, например в редукторах с редкими переборками или в военной технике, где требуется долгий ресурс без обслуживания.
Часто задаваемые вопросы
Какая смазка лучше для шлицевого соединения?
Лучшая смазка - та, которая соответствует спецификации узла: рабочему диапазону температур, типу нагрузки и материалам контакта. Это не всегда самая известная или дорогая. Смазка должна содержать дисульфид молибдена, иметь класс NLGI 2 (пенетрация 265–295), нагрузку сваривания не ниже 2930 Н, температуру каплепадения выше рабочей температуры узла и коллоидную стабильность не более 12%. Проверьте паспортные данные перед покупкой.
Чем смазывают шлицевые соединения кардана?
Шлицы кардана - это узел с микроперемещениями и циклическими нагрузками. Используют специализированные пластичные смазки или пасты с дисульфидом молибдена, водостойкие, класса NLGI 2 с температурой каплепадения не ниже 200–250 °C. Стандартная универсальная смазка быстро вымывается грязью и водой, что ведет к фреттинг-коррозии и выходу узла из строя.
Какую смазку использовать для шлицевых соединений приводов?
Для приводов (полноприводных осей, приводов вспомогательных узлов) выбирают пластичную смазку или пасту с MoS₂, имеющую рабочий диапазон, перекрывающий диапазон узла с запасом 30–50 °C. Критичны противозадирные свойства (нагрузка сваривания), коллоидная стабильность и водостойкость. Конкретный материал согласуют со спецификацией оборудования или ГОСТом (например, ВНИИ НП-232, DIN 51502 KP2P-30).
Почему смазка с молибденом лучше для сухого сцепления?
Дисульфид молибдена создает твердую антифрикционную пленку, которая сохраняет свойства при микроперемещениях и не вымывается маслом с двигателя. Обычная смазка под воздействием масла и тепла расслаивается; молибден же остается на месте, обеспечивая защиту от износа и фреттинга. Это особенно важно для мотоциклов, где сцепление работает «сухим» режимом и подвергается циклическим нагрузкам.
На что смотреть, выбирая смазку: NLGI, температуру или присадки?
Нужно смотреть на все параметры вместе, но приоритет такой: 1) рабочий температурный диапазон узла; 2) тип загустителя (литиевый, комплексный) и наличие MoS₂; 3) класс NLGI (обычно 2 для шлицов); 4) противозадирные свойства (нагрузка сваривания); 5) водостойкость и коррозионная защита. Классификация по DIN 51502 или ГОСТ-номер содержат большинство этой информации; карточка товара часто опускает ключевые параметры.
Заключение
Ошибки в выборе смазки для шлицевых соединений происходят потому, что сервисные мануалы оперируют общими рекомендациями, не учитывая специфику микроперемещений и фреттинг-коррозии. Универсальная пластичная смазка не содержит необходимых антифрикционных добавок и не выдерживает циклических нагрузок в шлицевых соединениях кардана, приводов или рулевого вала. Правильный выбор требует проверки паспортных данных: рабочего диапазона температур, наличия дисульфида молибдена, противозадирных свойств, коллоидной стабильности и водостойкости.
Начните с уточнения реальных условий работы узла: температуры, типа нагрузки, наличия влажной среды и материалов контакта. Затем выпишите требования из ГОСТа (например, ГОСТ 14068-79 для смазок шлицевых соединений) или спецификации оборудования и сравните параметры предлагаемого материала. Это займет 30–45 минут, но значительно продлит ресурс узла и избежит повторных переборок.