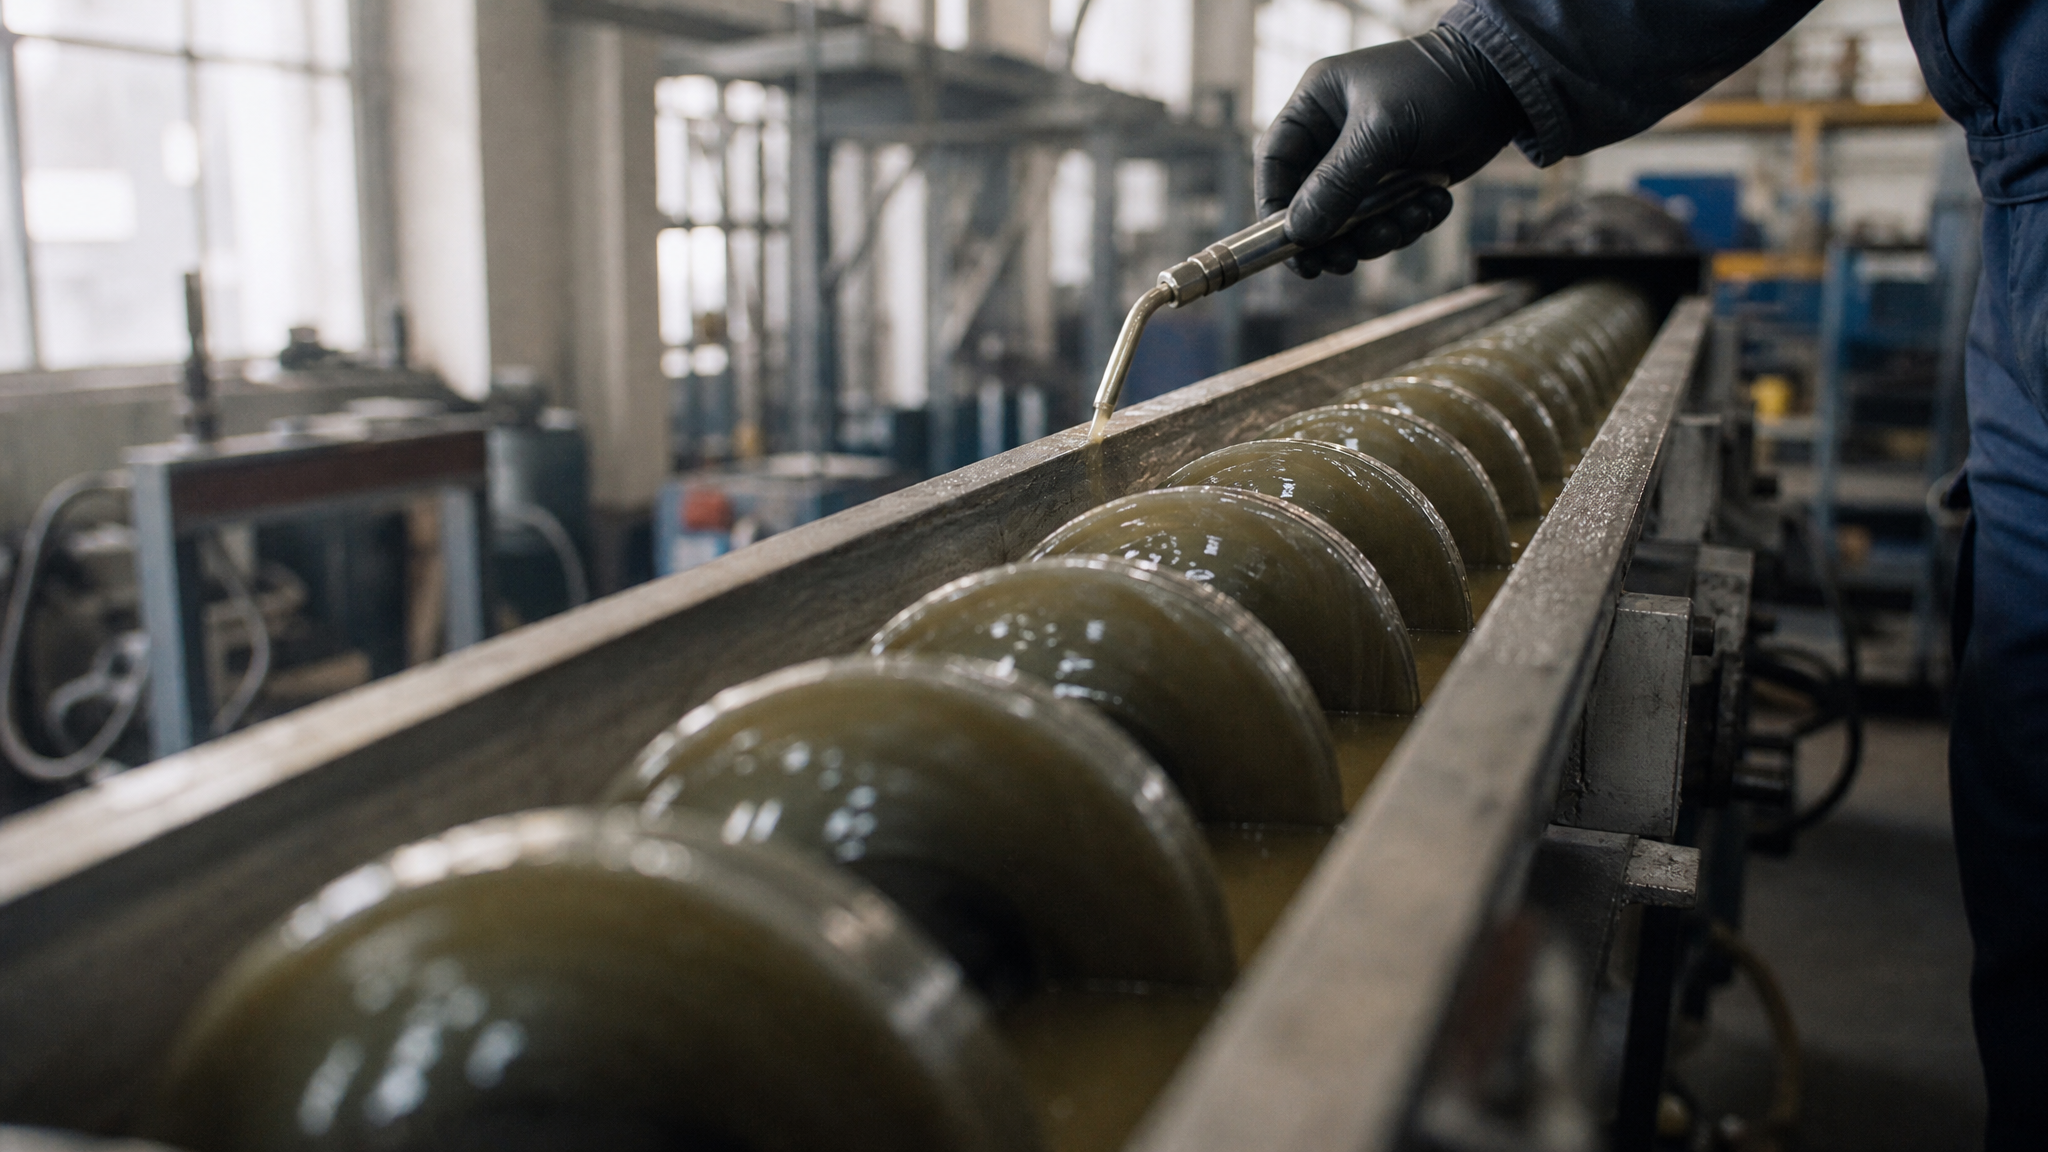
Выбор смазочного материала для редуктора шнека или шнекового узла часто сводится к вопросу: взять пластичную смазку или высокотемпературную пасту? Эти материалы работают по разным принципам, и их различие зависит не только от консистенции, но от механизма испарения базового масла и роли твердых смазывающих веществ. При перегреве обычная смазка может закоксоваться, то есть потерять жидкую фазу и утратить несущую способность, тогда как паста, содержащая больше твердых наполнителей, формирует сухую смазывающую пленку даже после испарения масла. Статья разбирает, как устроены эти материалы, почему они ведут себя по-разному на высоких температурах и как выбрать правильный вариант для конкретного узла.
Состав и структура: пластичная смазка против пасты
Пластичная смазка работает как полутвердый материал, потому что ее базовое масло (обычно минеральное, синтетическое или полусинтетическое) структурировано загустителем - чаще всего литиевым мылом, комплексным мылом или полиуреей.
При комнатной температуре смазка ведет себя почти как твердое тело: удерживается на вертикальной поверхности, не течет из зазоров, создает адгезию к деталям узла.
Классический состав пластичной смазки включает 70–90% базового масла, 5–20% загустителя и 1–10% модификаторов (присадки, антиокислители, антикоррозионные вещества). Такой баланс обеспечивает оптимальное соотношение между смазывающей способностью жидкой фазы и механической устойчивостью структуры.
Высокотемпературная паста устроена иначе. Ее твердые смазывающие вещества - графит, молибден, борид вольфрама, ПТФЕ или минеральные пигменты - занимают от 10 до 40% объема, причем чем выше содержание, тем больше паста ориентирована на экстремальные условия. При нагреве базовое масло испаряется, и смазывающую функцию переходит передают твердые наполнители, которые образуют защитную пленку непосредственно на поверхности трения.
Для высокотемпературных применений часто используют синтетические базы: силоксаны (до +250…+300 °C) и полиэфиры (до +300…+350 °C и выше). Синтетическое масло медленнее испаряется и дольше сохраняет жидкую фазу, чем минеральное, что критично, когда узел работает в пограничных условиях.
Испарение базового масла и механизм высокотемпературной смазки
Когда смазка нагревается, молекулы базового масла начинают испаряться.
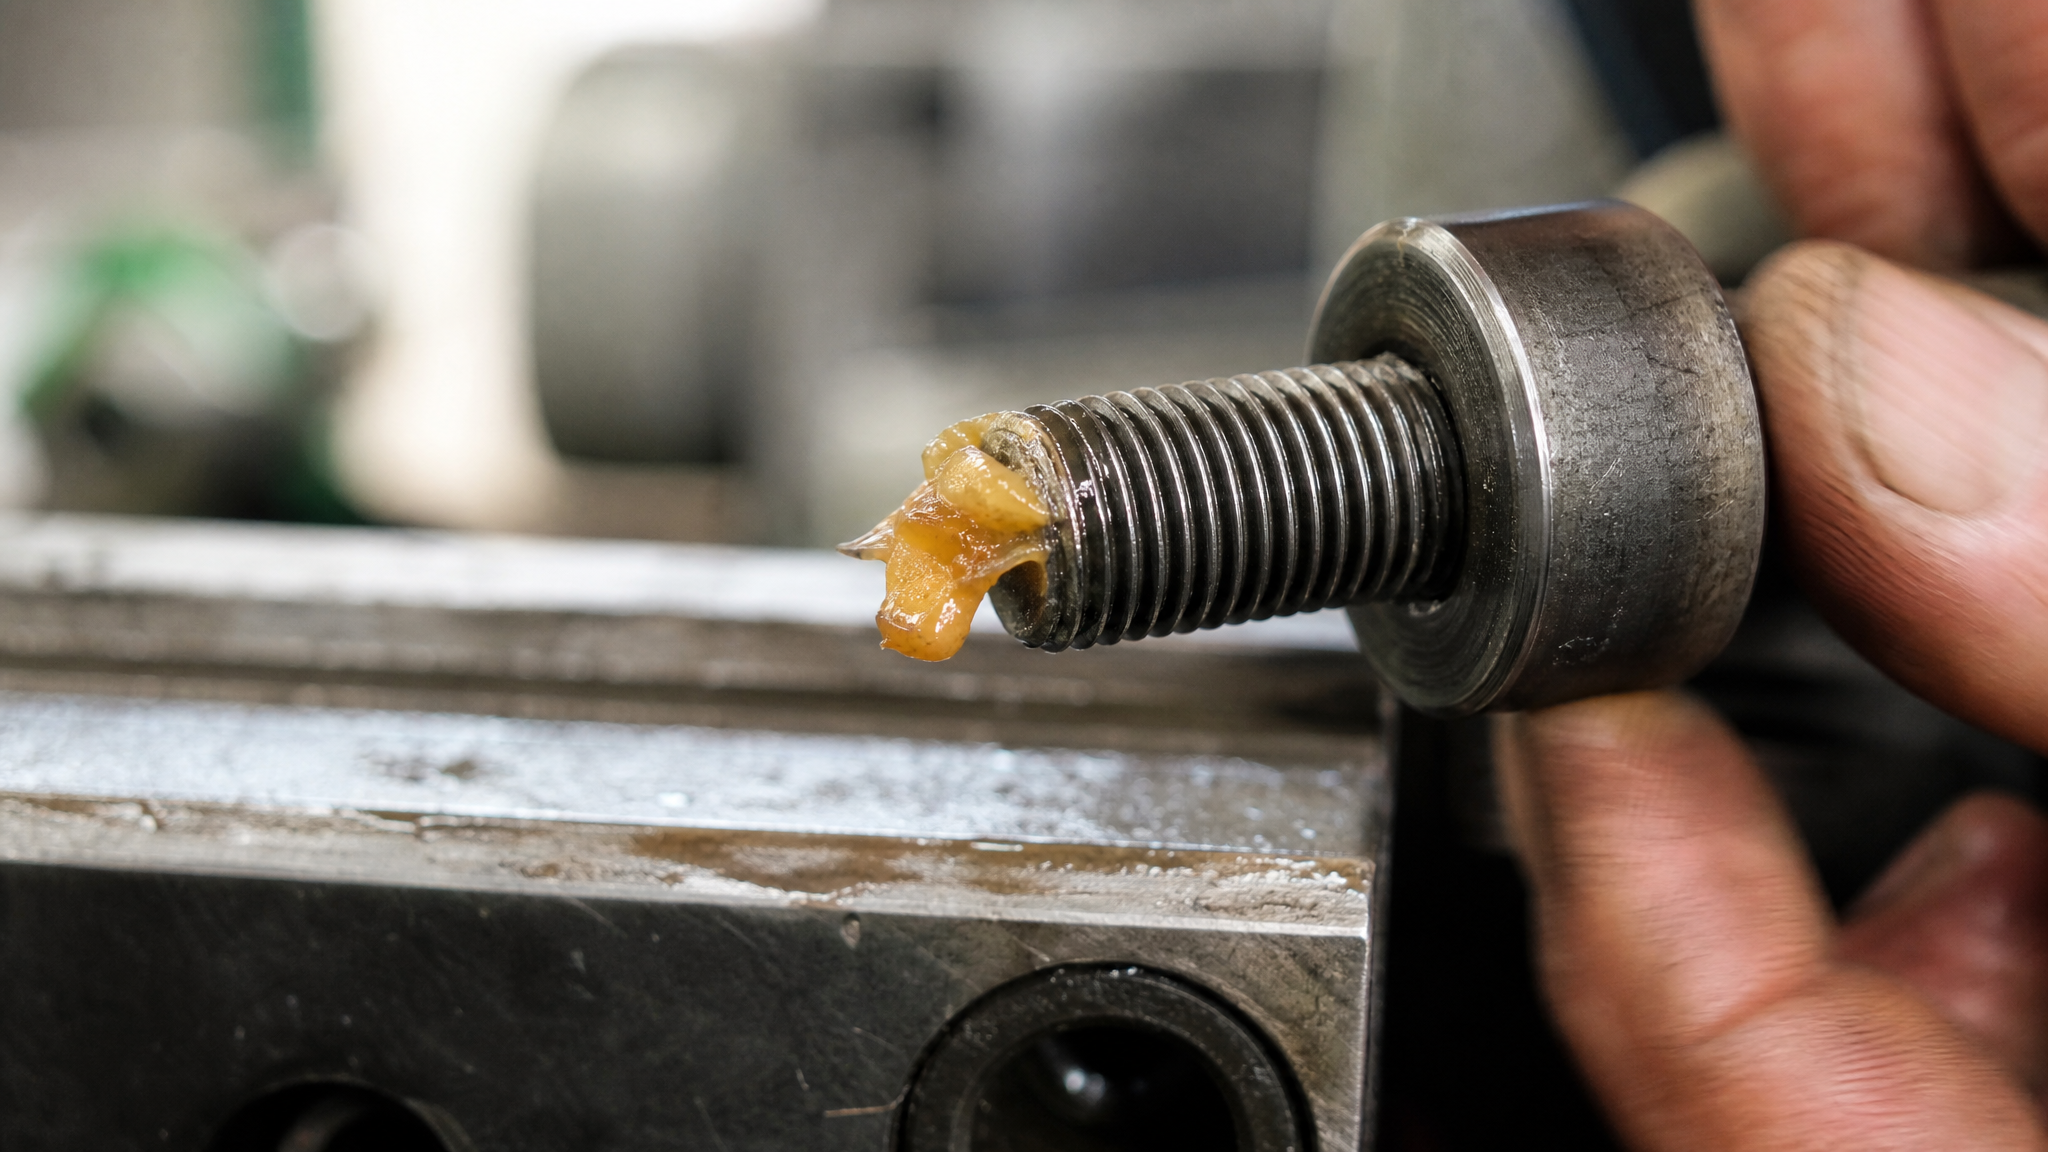
При температурах, близких к верхнему пределу рабочего диапазона, испарение ускоряется экспоненциально. Для пластичной смазки на минеральной основе это означает постепенное высыхание: структура разрушается, смазка становится жестче, затем начинает коксоваться - превращаться в твердый, хрупкий остаток, который уже не смазывает, а работает как абразив.
Закоксовывание - это не просто потеря масла. Это результат термодеструкции, когда молекулы углеводородов начинают распадаться, окисляться и полимеризоваться при температуре выше допустимого предела. Коксовый остаток повышает трение, способствует перегреву узла и может привести к заклиниванию редуктора или шнека.
Высокотемпературная паста разработана под другой механизм. Ее твердые наполнители устойчивы к высоким температурам; они не испаряются и не окисляются (если правильно подобраны - например, молибденовый дисульфид MoS2 стабилен до +500 °C в воздухе). По мере испарения жидкой фазы смазывание обеспечивается сухой пленкой, образованной твердыми частицами. Эффективность такой защиты ниже, чем при наличии масла, но она предсказуема и долговечна.
Для узлов с низкой и средней нагрузкой, работающих при температурах до +120…+150 °C, обычная пластичная смазка справляется хорошо. Для редукторов шнека, где часто происходит трение и ударные нагрузки, все зависит от конкретного режима: если узел прогревается до +160…+200 °C, требуется либо смазка с синтетической базой и комплексным загустителем, либо паста.
Выбор для редактора шнека снегоуборщика: особенности применения
Редуктор шнека снегоуборщика (особенно моделей MTD и аналогичных) работает в условиях повышенного теплообразования: механическое трение в зубчатом зацеплении, плюс часто замерзшая заледеневшая почва и снег, который может попадать в узел.
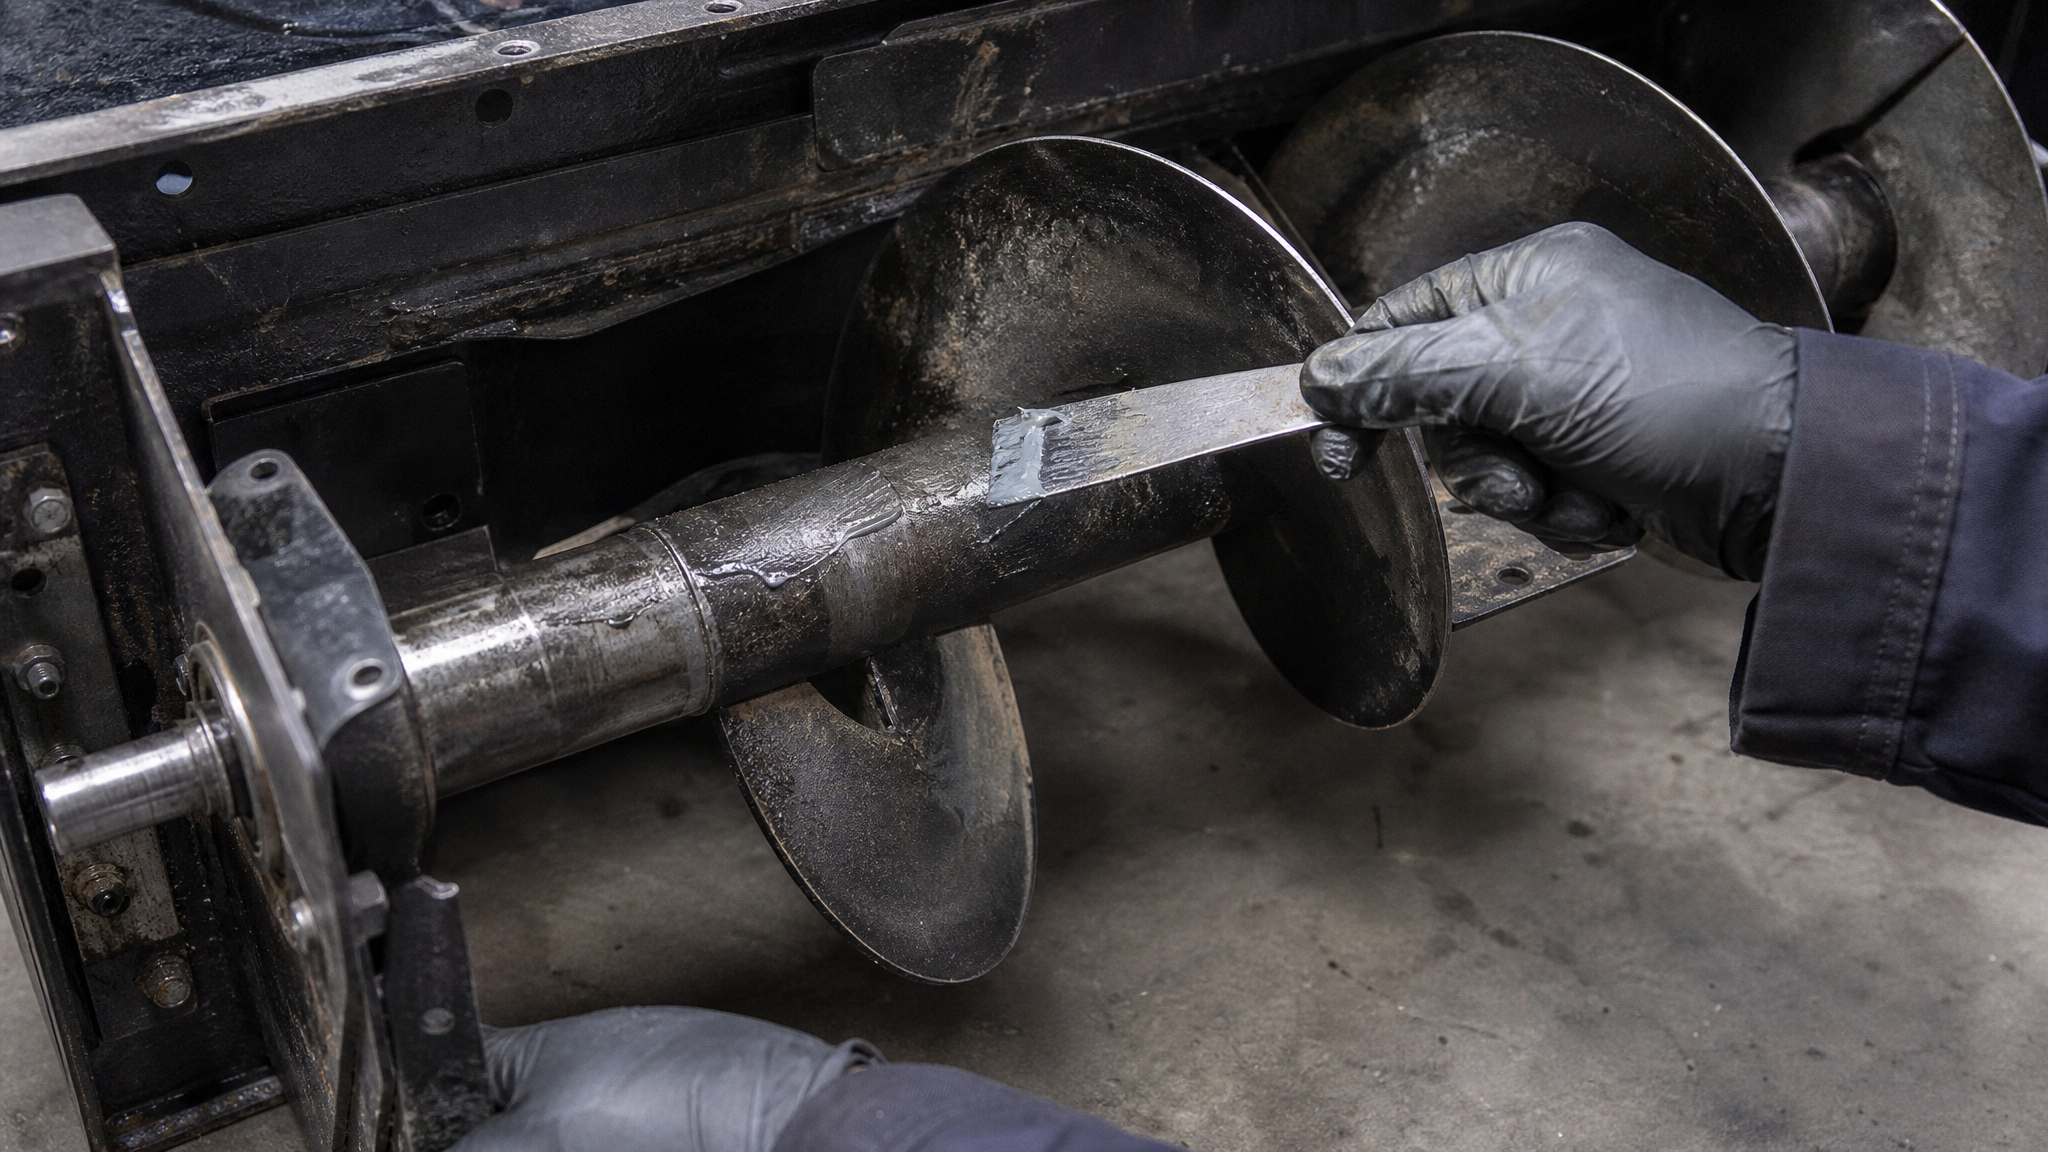
Температура смазки в редукторе при интенсивной работе достигает +80…+120 °C, а пиковые значения могут быть выше.
Для таких узлов стандартная литиевая смазка с минеральной базой может работать, но при условии регулярного переобслуживания (замены). При длительной работе без остановок испарение масла происходит быстрее, загуститель начинает деградировать, смазка теряет текучесть и прилипание к деталям.
Многие закупщики выбирают для редукторов шнека именно термостойкие пластичные смазки, потому что они сохраняют удержание смазки в корпусе, герметичность и не требуют более частого обслуживания, чем обычные материалы. Если же узел работает при температурах выше +150…+170 °C или в очень тяжелых условиях, переходят на пасты с молибденовым дисульфидом или на комбинированные решения.
Важный момент: при выборе смазки для редуктора важна не только температура, но и совместимость с материалами корпуса (сталь, чугун, алюминий), наличие водостойкости (поскольку редуктор может контактировать с талой водой и влагой) и механическая стабильность при ударных нагрузках.
Твердые смазывающие вещества: когда они становятся критичными
Твердые наполнители - графит, молибден, ПТФЕ, борид вольфрама - добавляют в смазки и пасты для снижения коэффициента трения в пограничном режиме (когда масляная пленка разрывается) и для защиты при высоких температурах.
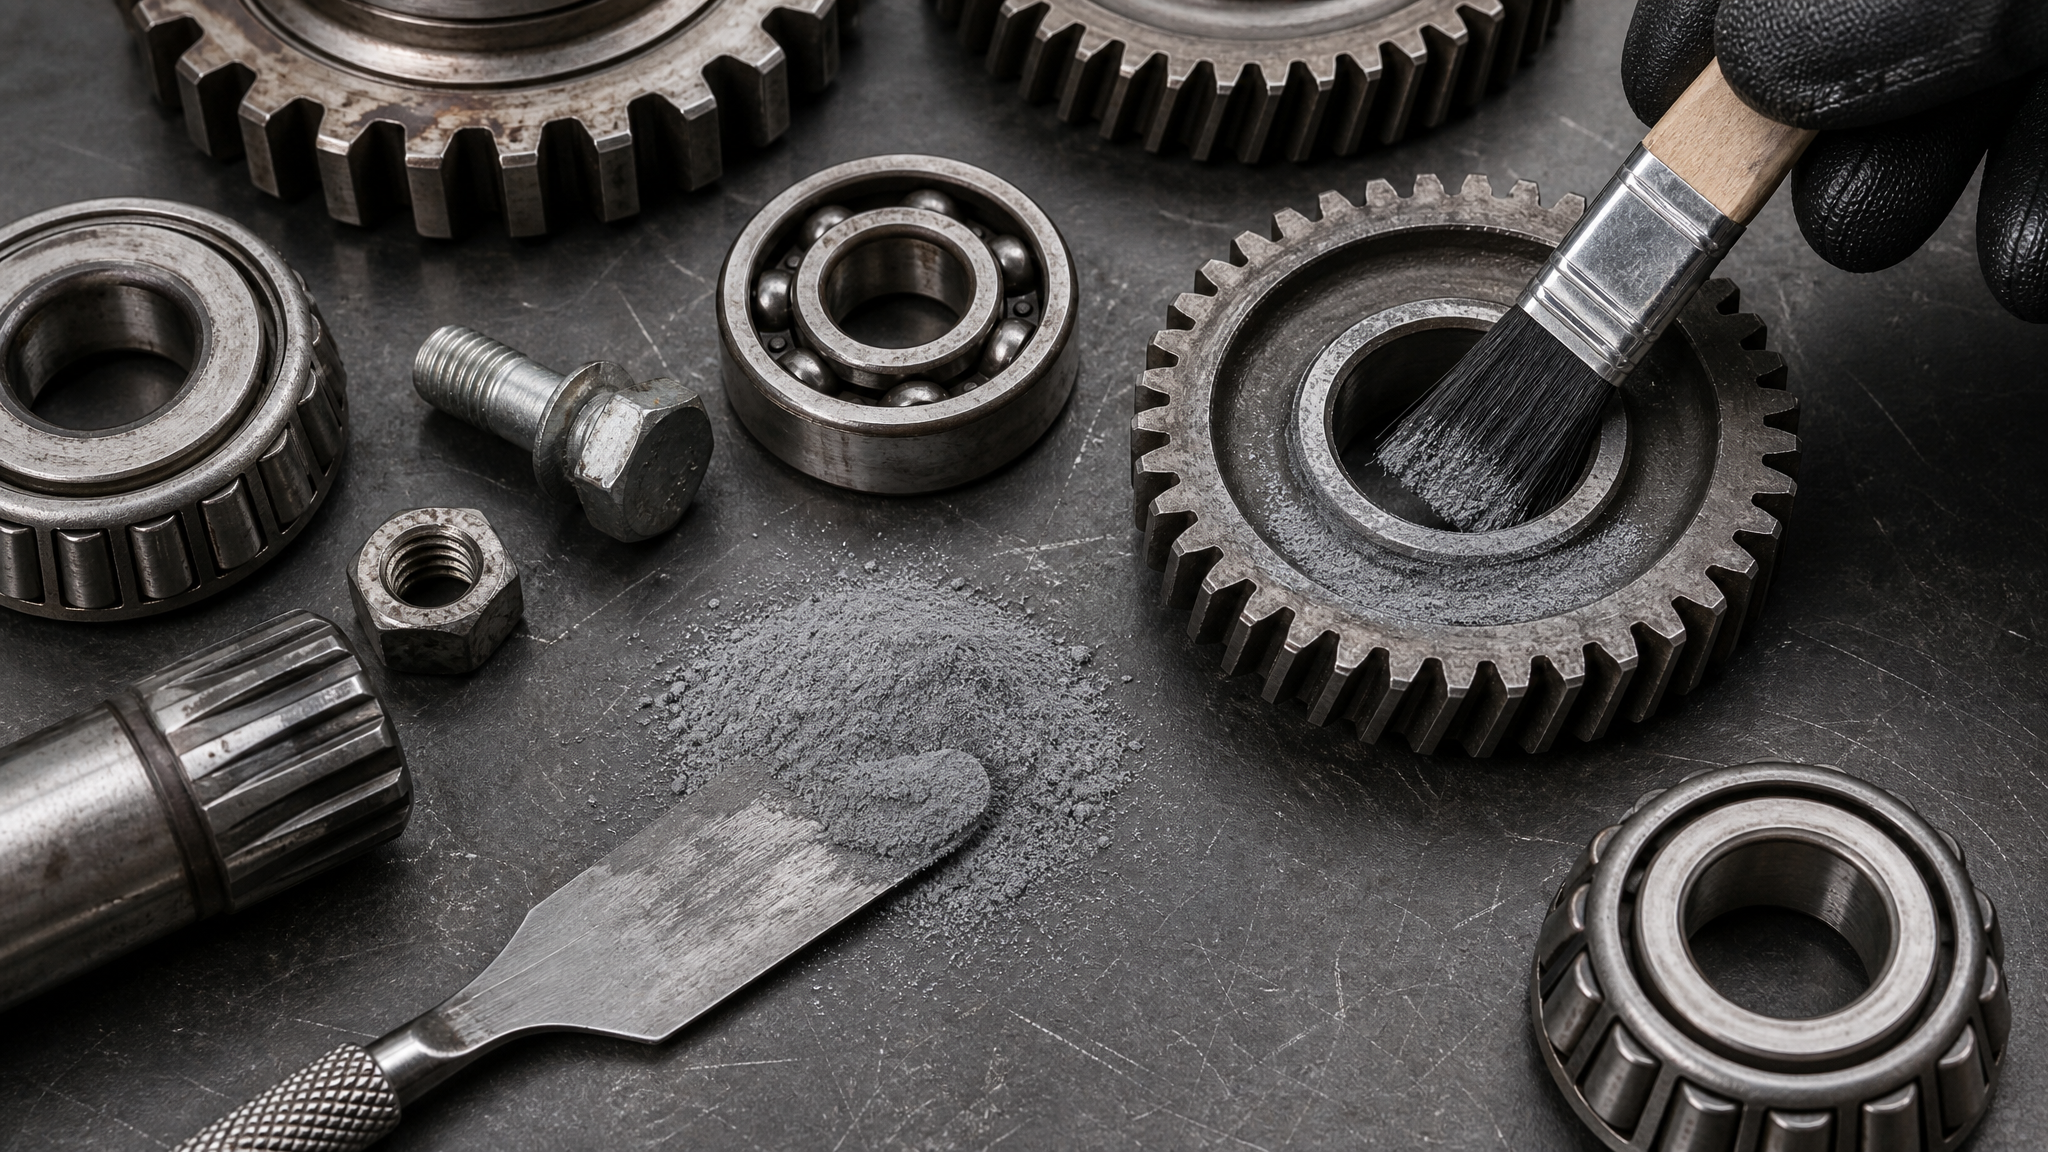
При нормальных условиях твердые частицы играют вспомогательную роль; основное смазывание обеспечивает масло.
При нагреве или под действием экстремального давления твердые наполнители становятся главными. Например, молибденовый дисульфид MoS2 образует кристаллическую структуру, которая скользит слоями по поверхности металла, обеспечивая низкое трение даже без масла. Графит работает аналогично, но менее эффективен на высоких температурах (выше +400 °C он начинает окисляться).
В пластичных смазках твердых веществ обычно от 1 до 5%; они выполняют роль модификаторов. В пастах их концентрация 10–40%; для таких паст твердая фаза - главный ресурс. Некоторые производители выпускают монтажные пасты (не смазочные, а для резьбы) с содержанием твердых веществ свыше 40%; такие пасты образуют толстый противозадирный слой, но дольше чистятся и требуют специального применения.
При выборе для высокотемпературных узлов полезно учитывать, что синтетическая база + комплексный загуститель + молибденовый дисульфид обеспечивают лучшую термостойкость, чем одна только твердая фаза без качественного масла. Это сочетание работает как система, а не как набор отдельных компонентов.
Практическое сравнение и механизм отказа
Пластичная смазка на минеральной основе может работать в редукторе шнека до полного выхода из строя за счет постепенного утончения масляной пленки.
Внешне это выглядит так: смазка становится жестче, начинает граммировать (забиваться в зазоры и закупоривать их), затем превращается в сухую, твердую массу. На этом этапе смазка уже не защищает детали; трение резко возрастает, узел перегревается, может произойти заклинивание.
Высокотемпературная паста с молибденом или графитом отказывает иначе. По мере испарения масла эффективность смазывания падает, но не обрывается - сохраняется минимальная защита за счет сухой пленки. Узел может работать дольше, но требует более частого контроля.
Для узлов, которые работают интенсивно и редко переобслуживаются (например, коммунальные снегоуборщики MTD на предприятиях), рекомендуют либо расширенные интервалы технического обслуживания с использованием высокотемпературных пластичных смазок, либо переход на пасты, которые дают более предсказуемый отказ.
Закоксовывание ускоряется при контакте смазки с воздухом в узле (аэрация), влагой, микрочастицами абразива. Для редукторов это означает, что герметичность узла важна настолько же, насколько выбор самого материала.
Медная паста в высокотемпературных соединениях
Для резьбовых соединений в узлах, которые подвергаются нагреву и риску прикипания, часто применяют медные пасты.
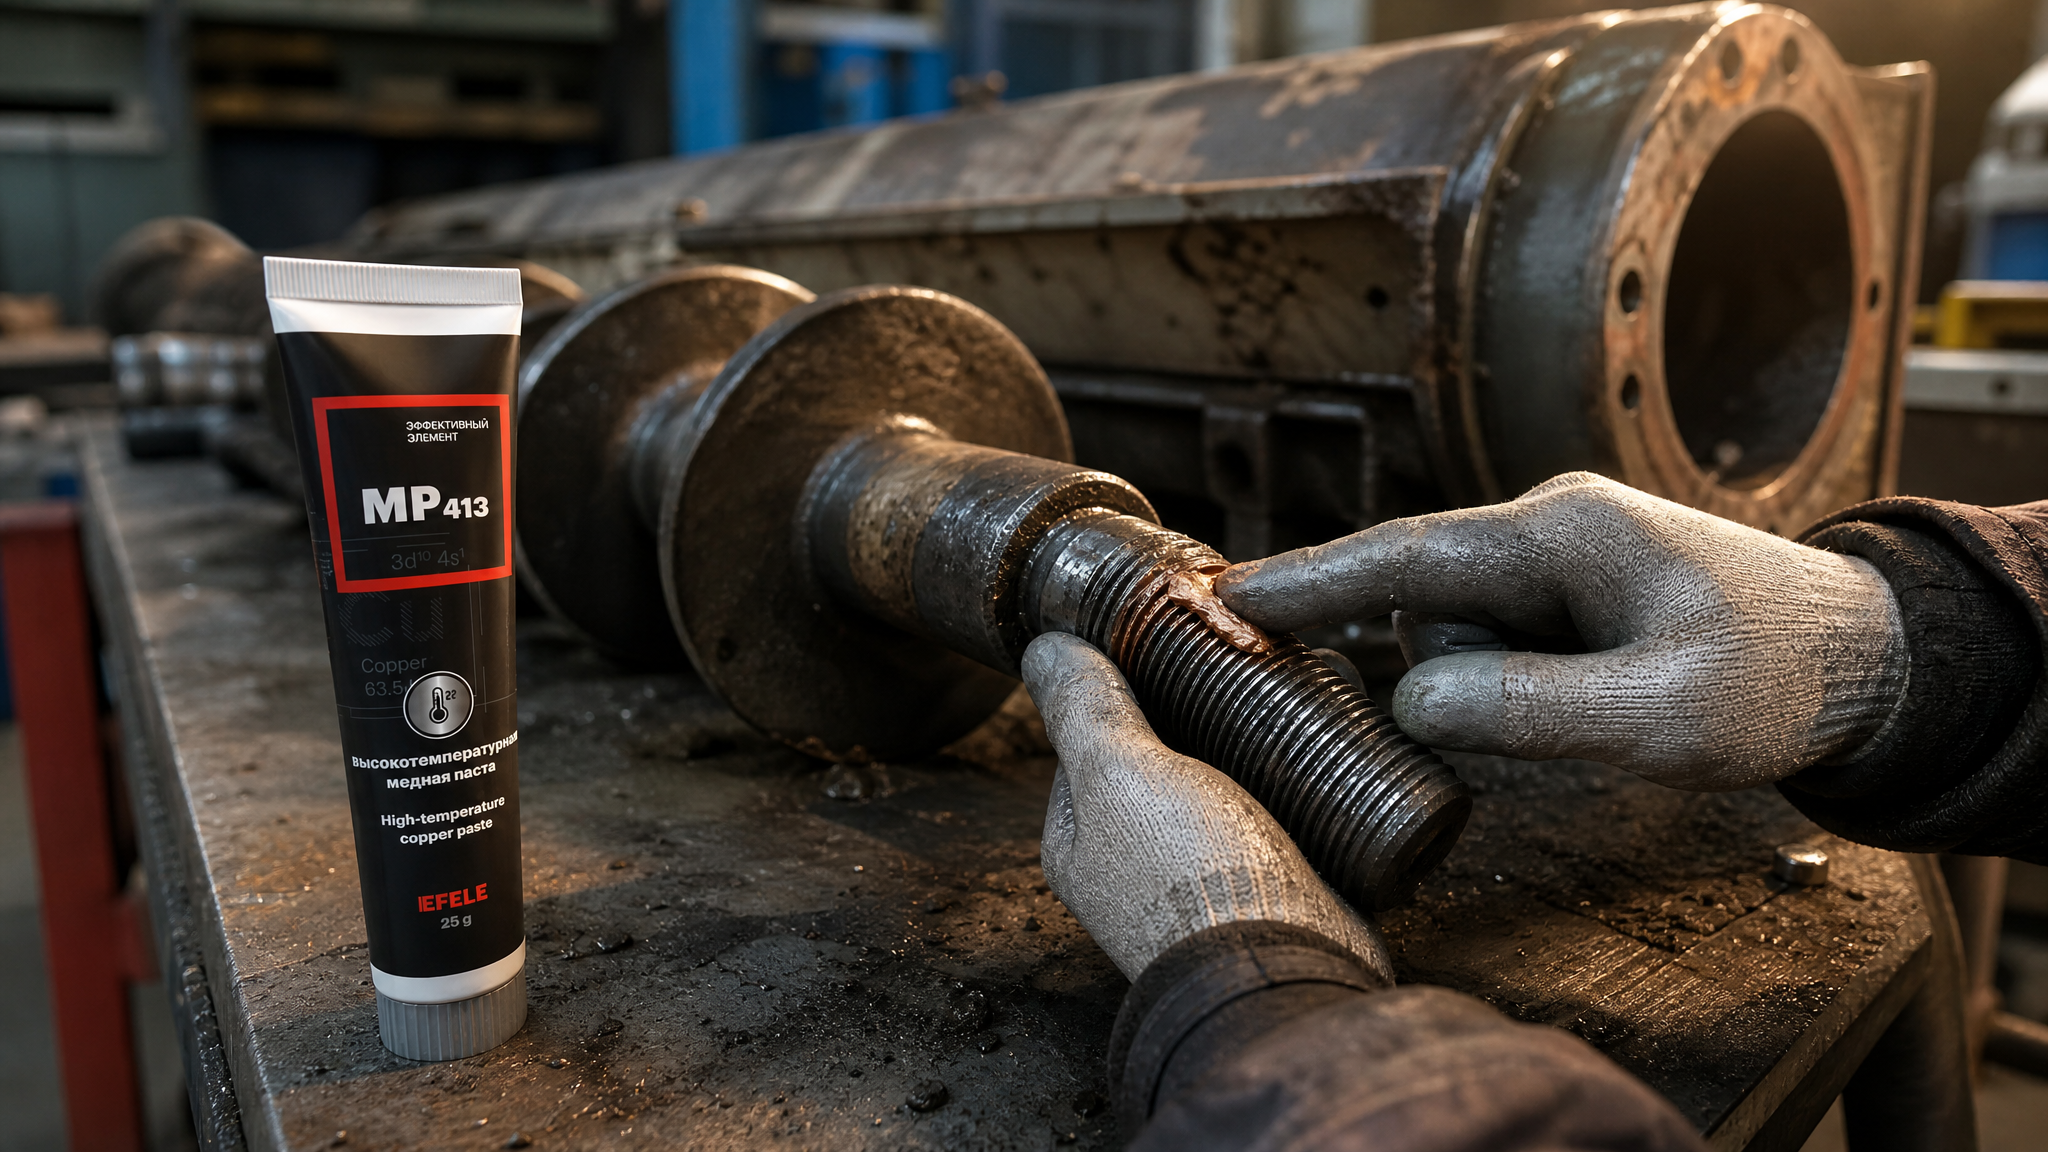
Мелкораздробленная медь действует как твердый наполнитель, предотвращая задиры и фреттинг при тепловых расширениях. Такие пасты удерживаются в контактной зоне длительное время благодаря адгезии базового масла, и при нагреве медь обеспечивает контакт между витками резьбы, даже когда масло испарилось.
В редукторах шнека медные пасты использую реже, чем в двигателях или турбинах, но они могут быть полезны при соединении вала шнека с редуктором, если предусмотрена резьба и высок риск прикипания из-за теплового расширения. Медная паста EFELE MP-413 предотвращает холодный пуск и вымывание смазки при вибрации благодаря тонкому слою меди и хорошей адгезии базового масла в условиях перепадов температур.
Таблица сравнения свойств
| Свойство | Пластичная смазка (минеральная) | Пластичная смазка (синтетическая) | Высокотемпературная паста |
|---|
| Содержание базового масла | 70–90% | 70–90% | 50–80% |
| Содержание твердых наполнителей | 0–5% | 0–5% | 10–40% |
| Верхний температурный предел | +80…+120 °C | +150…+200 °C | +200…+400 °C |
| Испаряемость масла при +150 °C | Высокая | Средняя | Низкая (зависит от базы) |
| Механизм отказа | Коксование, высыхание | Медленное высыхание | Истончение масляной пленки, сохранение сухого слоя |
| Удержание в узле | Хорошее | Хорошее | Среднее (может расслаиваться) |
| Герметичность кромок | Хорошая | Хорошая | Ниже, требует герметика |
| Рекомендуемая среда | Обычные температуры | Повышенные температуры | Экстремальные температуры, граничные режимы |
Нормативы и требования к термостойкости
Выбор смазки для любого узла должен опираться на реальный верхний температурный предел конкретного применения, а не на общее слово «термостойкая».
Для редукторов шнека многие производители указывают рабочий диапазон смазки в том числе и для масло-воздушного охлаждения внутри редуктора.
Для высокотемпературных применений обычно требуется сочетание синтетической базы, комплексного загустителя и специальных присадок. Ни один из этих компонентов отдельно не обеспечивает нужную термостойкость; это свойство системы в целом. Многие эксперты рекомендуют при перегреве или интенсивной работе узла консультироваться со спецификацией конкретного редуктора и требованиями производителя, а не полагаться на общие рекомендации.
Часто задаваемые вопросы
Чем смазать редуктор шнека снегоуборщика MTD?
Для редукторов MTD рекомендуют пластичные смазки с литиевым или комплексным загустителем, рабочим диапазоном до +120…+150 °C. Если узел работает интенсивно и часто, лучше использовать синтетическую смазку или перейти на пасту, чтобы снизить частоту переобслуживания. Перед выбором проверьте документацию редуктора.
Что такое закоксовывание смазки и почему оно происходит?
Закоксовывание - это термодеструкция базового масла при превышении верхнего температурного предела. Молекулы углеводородов разрушаются, окисляются и полимеризуются, образуя твердый, неэластичный остаток. Он повышает трение и может заблокировать узел. Процесс ускоряется при контакте с воздухом и влагой.
В чем разница между пластичной смазкой и пастой для высоких температур?
Паста содержит 10–40% твердых смазывающих веществ, смазка -0–5%. При испарении масла паста сохраняет защиту благодаря сухой пленке из твердых частиц; смазка коксуется и теряет несущую способность. Пасты рассчитаны на граничные режимы и экстремальные температуры.
Когда нужна медная паста вместо обычной смазки?
Медная паста нужна при риске прикипания резьбовых соединений из-за теплового расширения, вибрации и вымывания. Мелкая медь предотвращает задиры и холодный пуск. Для сплошных зубчатых редукторов без резьбы медная паста обычно не требуется.
Как проверить, что смазка стала непригодной?
Признаки: смазка стала жестче, начала образовывать сухие комки, запах горелого, дымок при нагреве, повышенный шум в редукторе. Если при нажатии смазка крошится вместо того чтобы деформироваться, пора ее менять.
Заключение
Высокотемпературные пасты и пластичные смазки - это разные материалы, рассчитанные на разные режимы. Пластичная смазка полагается на жидкую фазу и подходит для узлов до +120…+150 °C; при превышении этого предела происходит испарение масла, закоксовывание и отказ. Высокотемпературная паста содержит твердые наполнители, которые обеспечивают сухое смазывание после испарения жидкой фазы, и может работать при +200…+400 °C, но требует герметизации и не держит смазку в узле так надежно.
Для редуктора шнека выбор зависит от реальной рабочей температуры, нагрузок, герметичности узла и требуемого интервала переобслуживания. Если узел работает в обычных условиях и редко перегревается, пластичная смазка справится; если температуры часто подходят к верхней границе или узел работает интенсивно, переходите на синтетическую смазку или пасту, проверив совместимость с конкретной моделью редуктора.