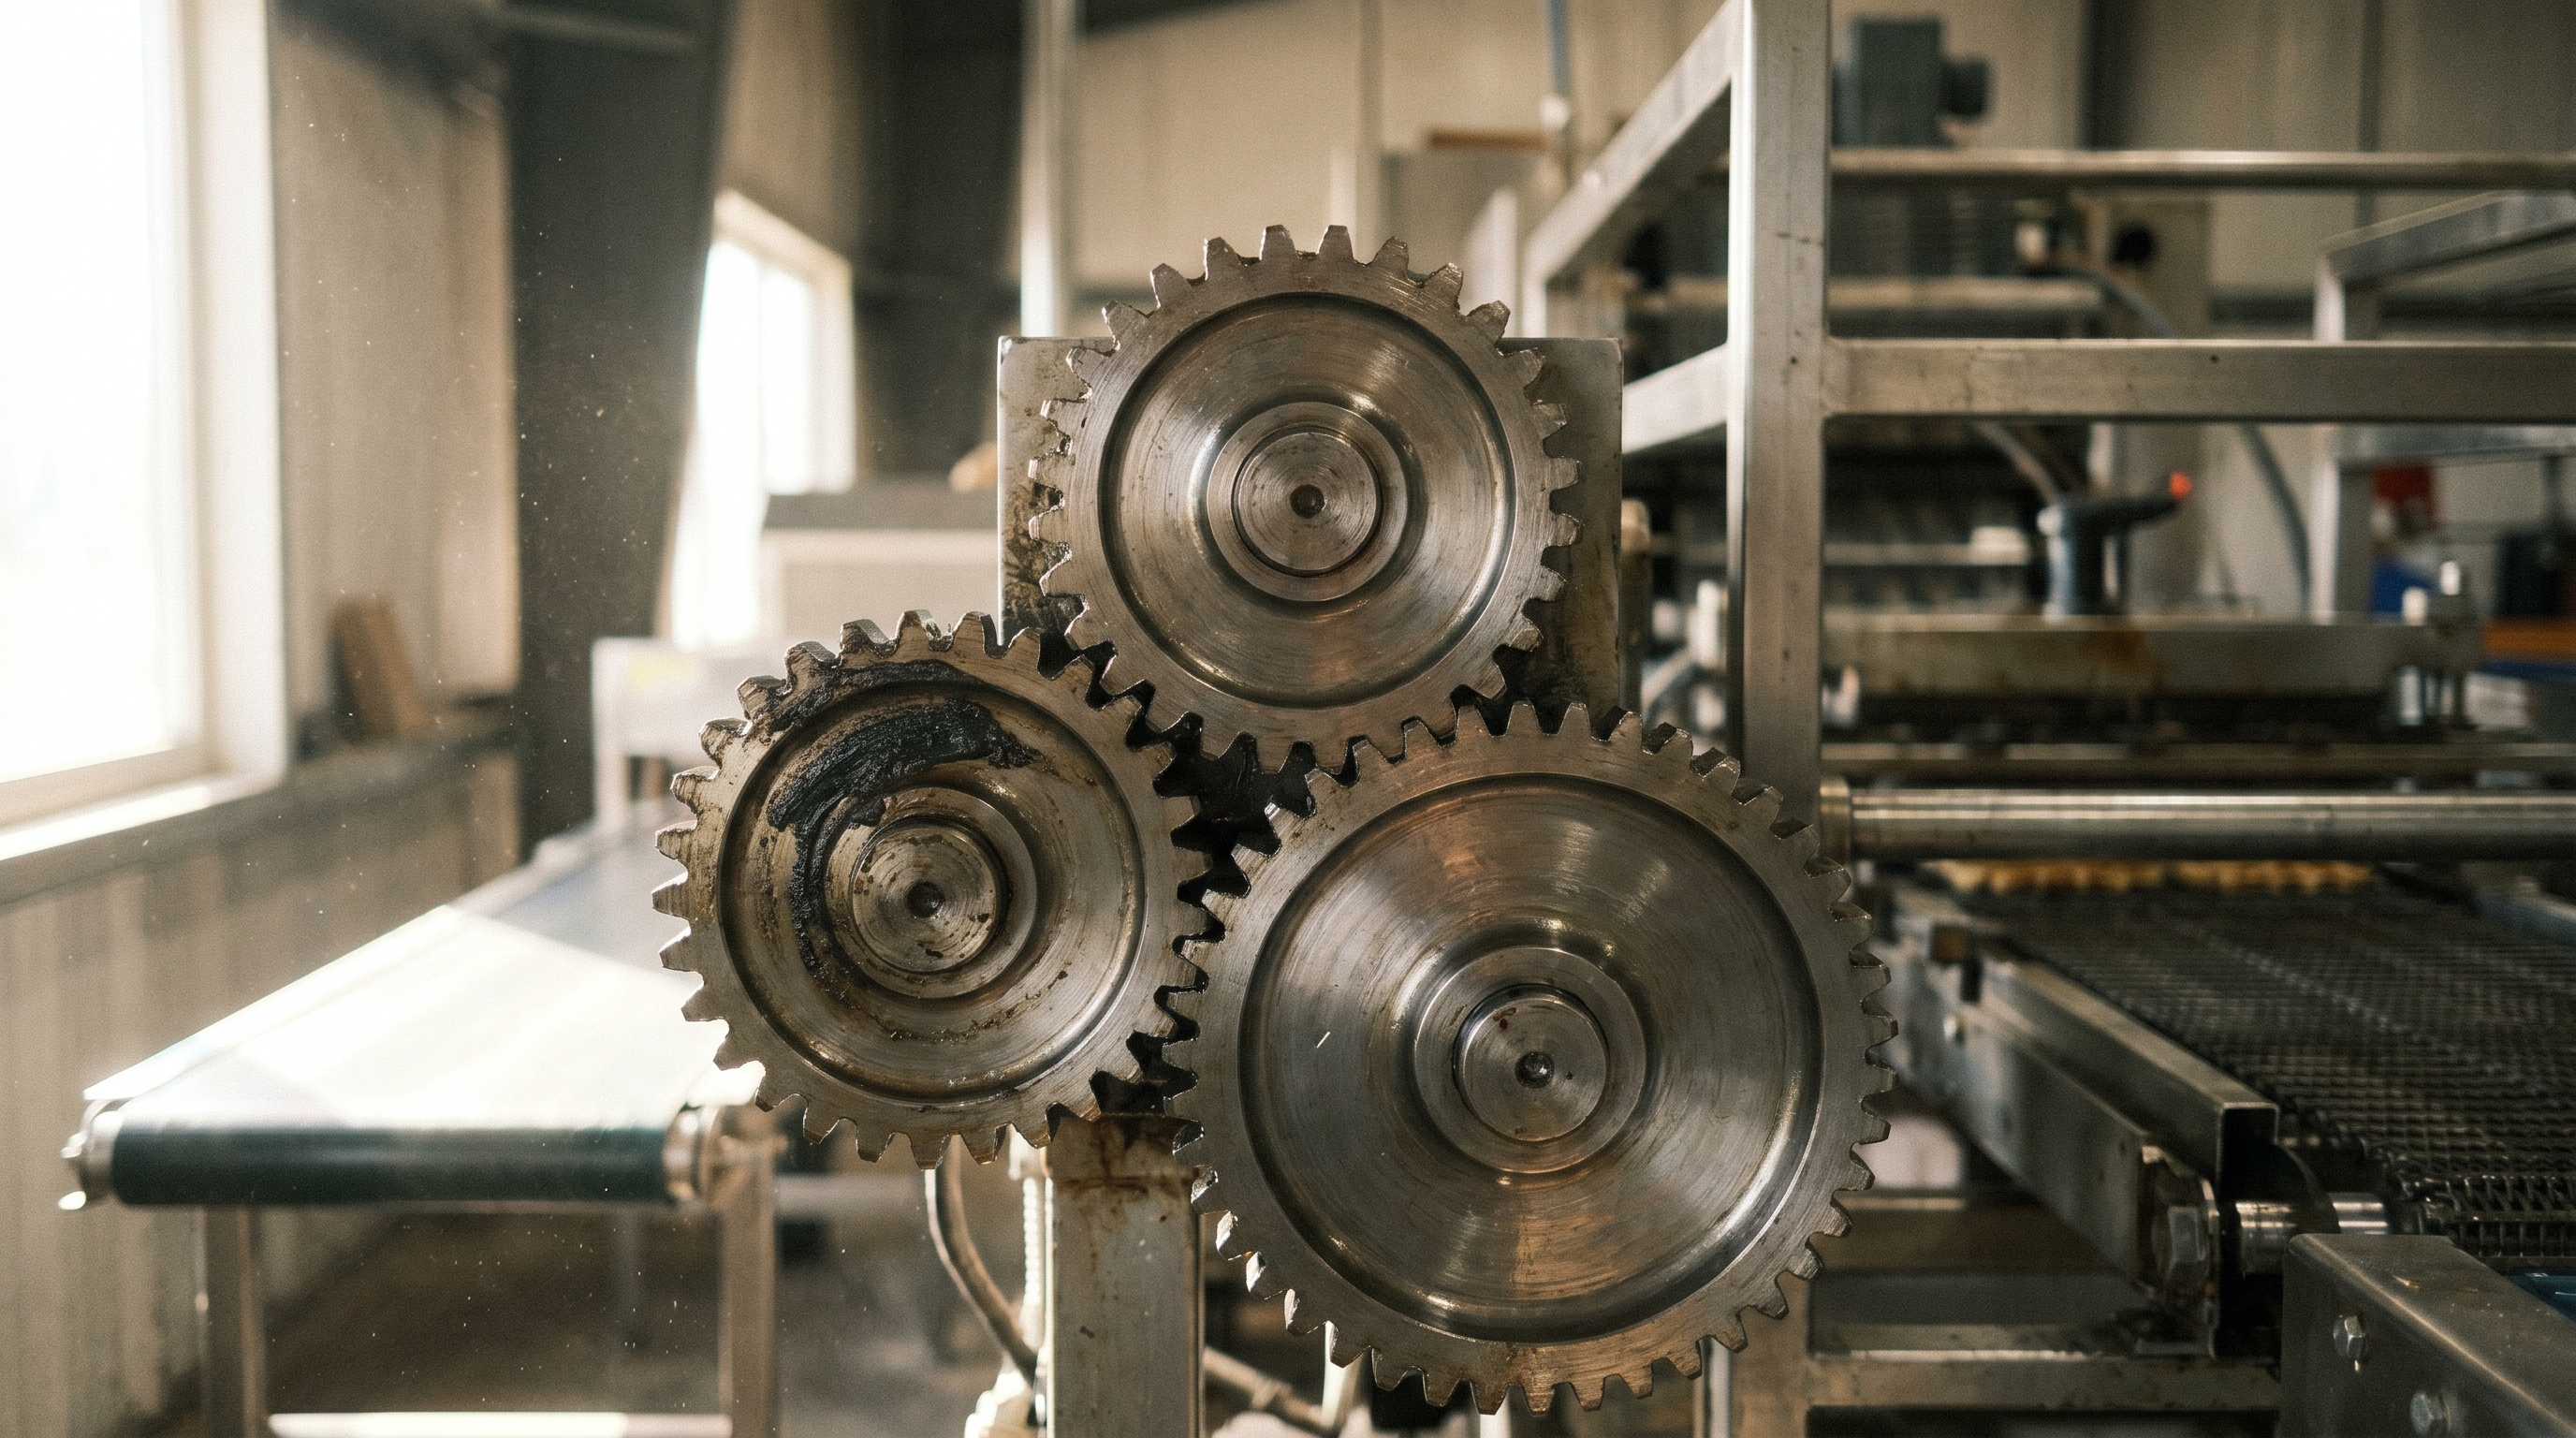
Вафельные линии работают в экстремальных условиях: температура в узлах контакта достигает +260 °C, скорость обработки напряженная, среда может быть запыленной. Стандартная смазка здесь не подходит — нужен материал, который сохраняет вязкость и адгезию при высокой температуре, совместим с пластмассовыми направляющими и полимерными уплотнениями, а также соответствует пищевым требованиям. Долгое время промышленники полагали, что это доступно только у западных производителей. Однако отечественные синтетические смазки на основе перфторполиэфира (PFPE) и политетрафторэтилена (PTFE) с пищевым допуском NSF H1 сегодня обеспечивают то же самое качество при существенной экономии бюджета.
Эта статья разберет, какие требования предъявляют вафельные печи к смазочным материалам, почему выбор смазки критичен для межсервисных интервалов и себестоимости производства, и как правильно оценить, подходит ли материал именно вашему оборудованию.
Как устроена вафельная линия и почему смазка здесь критична
Вафельная линия состоит из нескольких критических узлов: пары опечатывающих валиков (матрица и пуансон), направляющих полос, роликов хода ленты, шпинделей и их опор.
Каждый из этих узлов работает в близкой к +260 °C среде — тепло передается как от самой печи, так и от потока горячих вафельных пластин. Одновременно эти узлы подвергаются абразивному воздействию мучной пыли и других загрязнений, которые харакетрны для производства.
Стандартная литиевая смазка, которая подходит для общепромышленного оборудования, в этих условиях деградирует: базовое масло испаряется, загустители размягчаются, и смазочный слой быстро разрушается. В результате растет износ, увеличивается люфт узлов, и качество вафель страдает из-за неровного прессования. Кроме того, частые пересмазывания приводят к остановкам оборудования и браку продукции.
Синтетическая высокотемпературная смазка — особенно на основе перфторполиэфира (PFPE) с добавлением тефлона (PTFE) — справляется с этими задачами иначе. PFPE — это углеводород, состоящий из атомов фтора и углерода, что обеспечивает стойкость к окислению даже при +260 °C. Политетрафторэтилен в роли загустителя не размягчается при нагреве и сохраняет адгезию к металлу и пластмассе длительное время. Это и позволяет увеличить интервалы обслуживания с нескольких недель до месяцев.
Требования пищевого оборудования и допуск NSF H1
Вафельные линии применяются в пищевой промышленности, и здесь вступают в силу требования санитарного надзора.
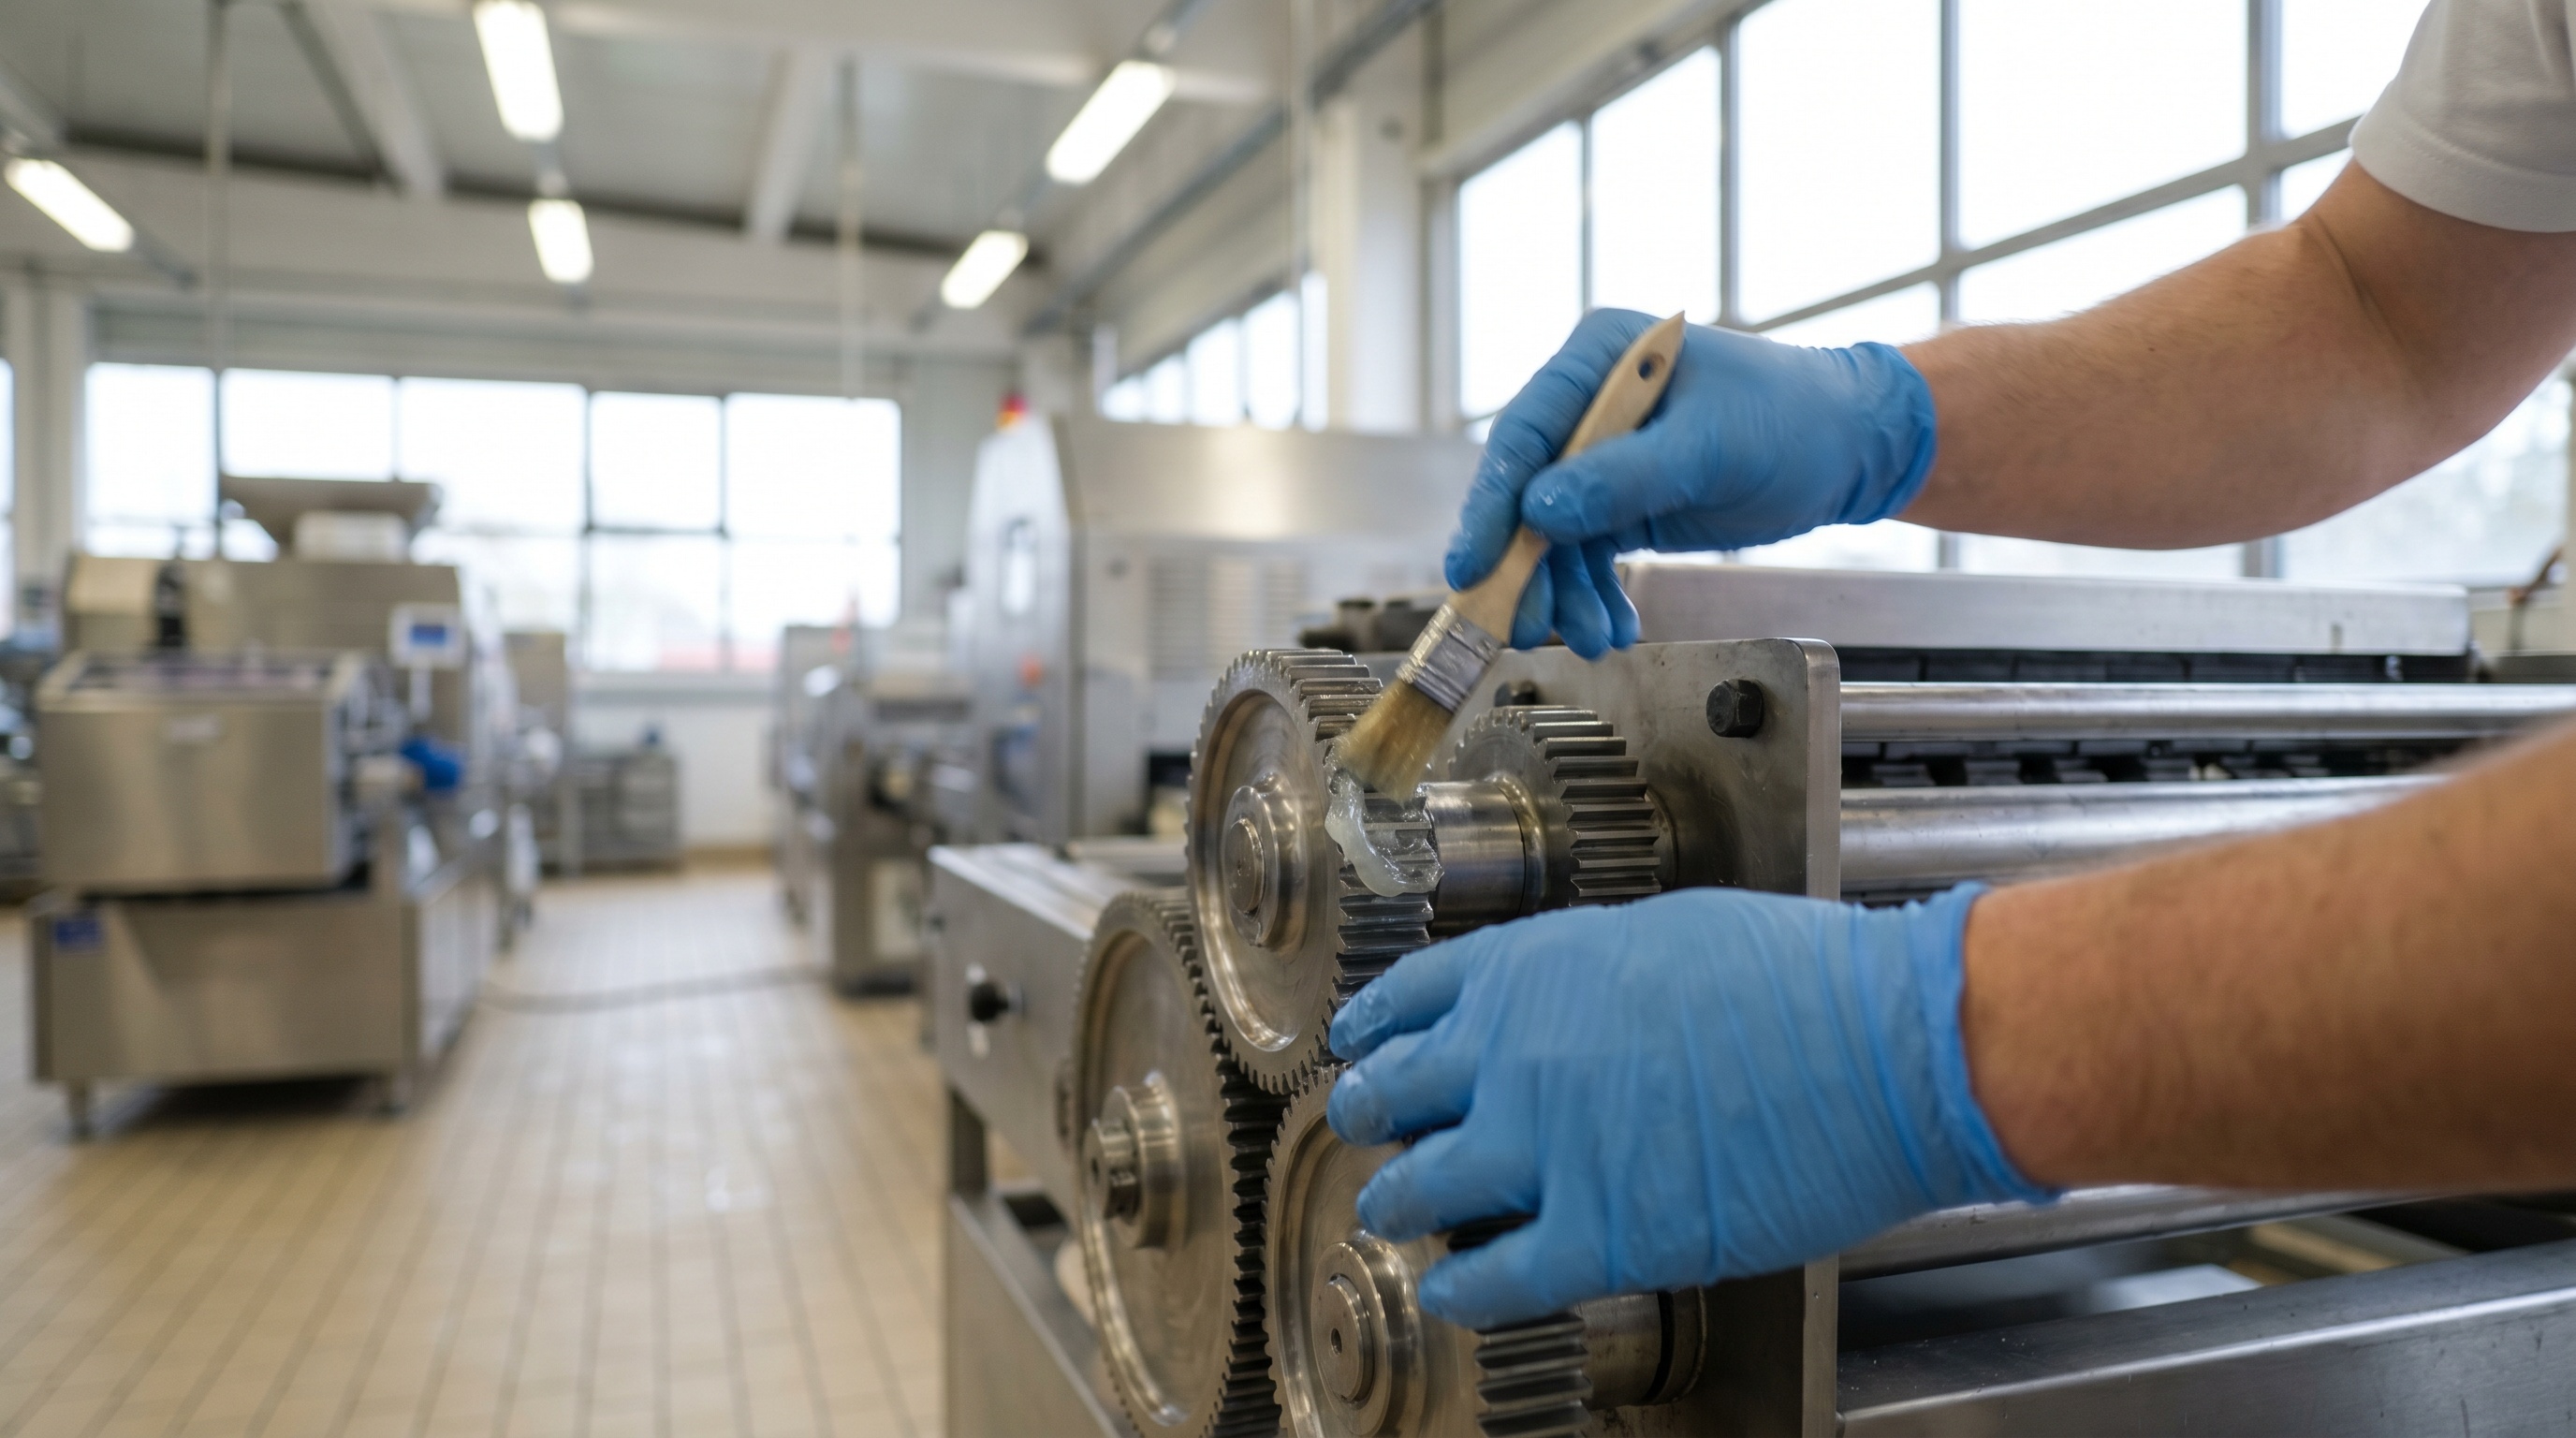
Хотя контакт смазки с готовой продукцией непрямой (сама смазка находится в узлах станка, а не на готовой вафле), закон требует использовать материалы, которые не нарушат безопасность пищи в случае непредвиденной ситуации — например, если смазка попадет на ленту или в отходы.
Для этого существует стандарт NSF H1 — это допуск Национального фонда санитарии (National Sanitation Foundation, США), который разрешает использование смазки в местах с возможным случайным контактом с пищей. NSF H1 означает, что смазка не содержит ингредиентов, опасных для здоровья при проглатывании малых количеств, не передает посторонних вкусов и запахов, и подвергается регулярной проверке на микробиологическую чистоту.
Смазка без такого допуска может быть даже более термостойкой, но её применение на пищевом оборудовании будет неправомерным с точки зрения законодательства. Синтетические составы на PFPE-основе с пищевым допуском NSF H1 работают в диапазоне от −20 до +260 °C, что охватывает как хранение и подготовку оборудования, так и экстремальные условия печи. Проверка сертификата NSF H1 — это первый шаг при замене смазки на пищевой линии.
Совместимость с материалами и долговечность в условиях запыленной среды
В узлах вафельных линий часто используются полимерные детали: направляющие из фторопласта или полиамида, уплотнения из эластомера (резины), втулки скольжения из композитов.
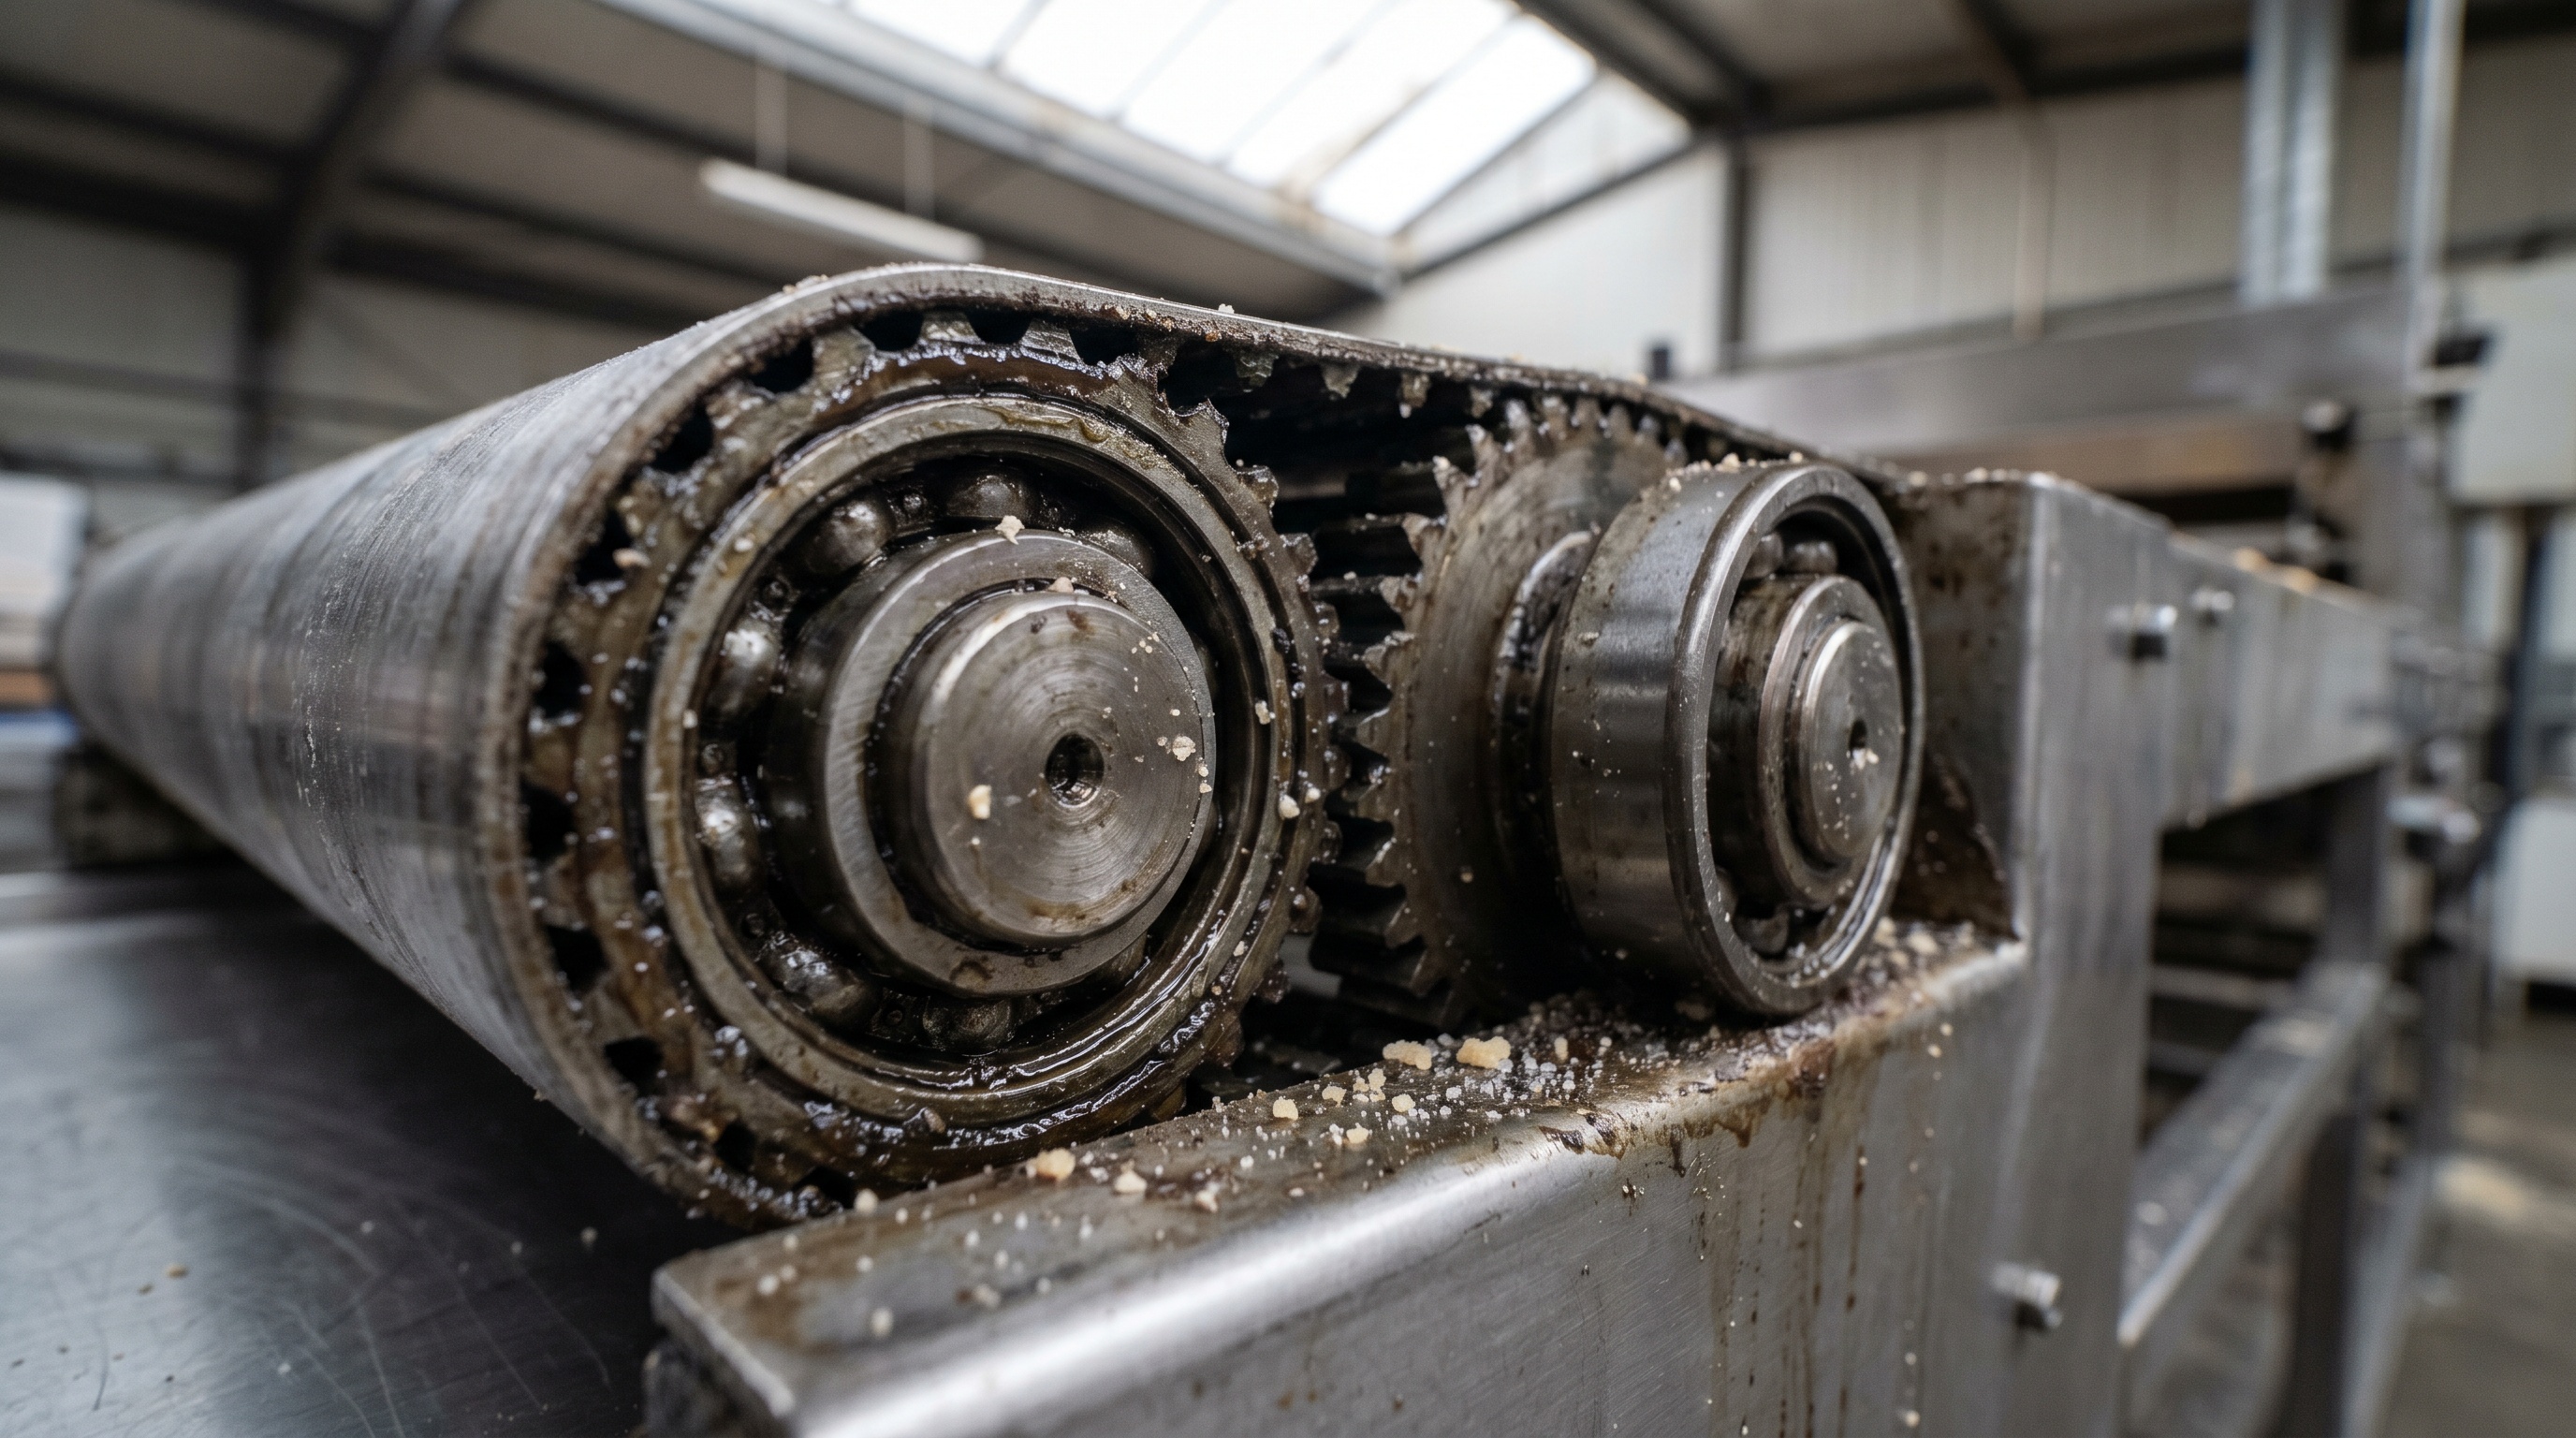
Обычные синтетические смазки на углеводородной основе могут вызвать набухание или размягчение этих материалов, что приведет к заклиниванию или потере герметичности.
PFPE-смазки, напротив, совместимы с большинством эластомеров и пластмасс. Это важно, потому что позволяет избежать замены уплотнений или направляющих при переходе на новый смазочный материал. При правильном подборе смазки замена уплотнений может потребоваться на 30–40 % реже.
Кроме того, синтетические PFPE-составы устойчивы к окислению в запыленной среде. Пыль, которая попадает в смазку, может содержать абразивные частицы и катализаторы окисления (такие как оксиды железа). Если смазка имеет низкую окислительную стабильность, её вязкость растет, и трение увеличивается. PFPE-смазки с тефлоном сохраняют текучесть и противоизносные свойства даже при загрязнении, что особенно ценно для производств с невысокой герметизацией узлов.
Сравнение стоимости и долгосрочная экономика
Цена отечественной синтетической смазки PFPE для вафельных линий обычно составляет 40–60 % от цены импортного аналога.
То есть прямая экономия на материале составляет 1,5–2 раза при сопоставимых характеристиках — рабочей температуре до 260 °C, пищевом допуске NSF H1 и совместимости с полимерами.
| Класс смазки | Диапазон температур | Пищевой допуск | Совместимость с полимерами | Стоимость относительно импорта | Интервалы пересмазывания |
|---|
| Литиевая общего назначения | До 120 °C | Нет | Ограничена | 0,3–0,5x | 2–3 недели |
| Молибденовая паста | До 180 °C | Нет | Ограничена | 0,5–0,7x | 3–4 недели |
| PFPE/PTFE с NSF H1 | −20 до +260 °C | Да | Да | 0,5–0,7x | 2–3 месяца |
Но ещё большую экономию дает увеличение интервалов переасмасливания. Если со стандартной литиевой смазкой смазка требует замены каждые 2–3 недели, то с высокотемпературной синтетической она может работать 2–3 месяца. При 20-часовом рабочем дне это означает снижение числа остановок для обслуживания со 100–150 часов в год до 20–30 часов. Каждая остановка несет потери на переделку брака, переналадку, потерю мощности. По расчетам пищевых производств, экономия от сокращения простоев обычно превышает разницу в цене смазки в 5–10 раз.
Синтетическая смазка с высокой окислительной стабильностью меньше накапливает шлаки и не требует частой промывки узлов. Это также снижает трудозатраты на техническое обслуживание. Для узлов, где требуется дополнительная водостойкость (например, в зоне мойки оборудования или при высокой влажности), доступны смазки класса PFPE/PTFE с расширенным пакетом присадок, которые сочетают термостойкость до 260 °C с защитой от коррозии и влаги при сопоставимой цене.
Как выбрать и проверить соответствие смазки параметрам оборудования
Ошибка многих специалистов — рассматривать смазку только по температурному диапазону.
На вопрос "какую смазку взять?" часто отвечают "ту, что работает до 260 °C". Но это неполный подход.
Перед заменой смазки необходимо проверить следующие параметры:
Рабочая температура узла. Убедитесь, что смазка работает при фактической температуре в зоне контакта валиков (обычно 180–260 °C) и в зоне наружных подшипников (обычно 80–120 °C).
Пищевой допуск NSF H1. Проверьте наличие сертификата. Это информация указывается в технических картах производителя или на этикетке упаковки.
Совместимость с полимерами. Узнайте материал направляющих, уплотнений и втулок. Попросите у производителя смазки тест совместимости или гарантийное письмо.
Класс пластичности. Для вафельных линий обычно подходят смазки класса NLGI 2 или 2,5 (по ГОСТ или ISO 6930). Это средняя пластичность, которая обеспечивает хорошее удержание в узлах без вытекания.
Условия среды. Если производство в зоне с морской солью, повышенной влажностью или агрессивными газами, нужна дополнительная проверка на коррозионную стойкость и водостойкость.
Совместимость с действующей смазкой. Если вы переходите со старой смазки на новую, убедитесь, что остатки старой смазки в узле не будут конфликтовать с новой. Обычно это требует промывки горячим керосином или дизелем перед пересмазыванием.
Правильный подбор смазки требует диалога между технологом, производителем оборудования и поставщиком смазочного материала. Не стоит делать это по интернету или на основе цены.
Часто задаваемые вопросы
Может ли обычная высокотемпературная смазка заменить специализированную для вафельных линий?
Не всегда. Высокотемпературность — это необходимое, но не достаточное условие. Важны пищевой допуск NSF H1, совместимость с пластмассами и эластомерами, и долговечность при загрязнении. Обычная смазка, даже если работает до 260 °C, может быть несовместима с уплотнениями или содержать ингредиенты, запрещенные для пищевого оборудования. Проверьте техническую карту перед использованием.
Что означает пищевой допуск NSF H1?
NSF H1 — это сертификат, выданный Национальным фондом санитарии (США), который разрешает использование смазки в местах с возможным случайным контактом с пищевыми продуктами. Это не означает, что смазка съедобна — это означает, что при попадании небольшого количества на пищу она не создает угрозу здоровью. Все компоненты такой смазки прошли токсикологическую проверку и одобрены FDA.
Почему отечественная смазка дешевле импортной, если параметры одинаковые?
Разница в цене объясняется логистикой, брендом и объемом производства. Импортные составы часто проходят более дорогостоящие сертификации в разных странах и требуют доставки через несколько границ. Отечественные производители могут позволить себе более короткую цепь поставок и меньше тратят на глобальный маркетинг. При этом технические параметры остаются сопоставимы благодаря использованию одинаковых химических баз (PFPE, PTFE) и мировых стандартов.
Как часто нужно менять смазку в узлах вафельной линии, если использовать синтетическую высокотемпературную?
При правильно подобранной синтетической смазке (PFPE с PTFE, NSF H1) интервалы могут составлять 2–3 месяца непрерывной работы (при 20-часовом рабочем дне). Это зависит от чистоты узла, температурных пиков, влажности среды и загрязненности воздуха. Рекомендуется проверять состояние смазки каждый месяц (цвет, запах, консистенция) и корректировать интервалы исходя из наблюдений.
Нужно ли промывать узлы перед переходом со старой смазки на новую?
Да, рекомендуется. Остатки старой смазки в узлах могут быть несовместимы с новой и образовать отложения, повышающие трение. Промывку лучше проводить горячим дизельным маслом или керосином, тщательно протирая все полости. Затем дать узлам остыть и нанести новую смазку тонким слоем. Процедура требует 1–2 часов работы, но окупается стабильностью узла на весь период эксплуатации.
Заключение
Выбор смазки для вафельных линий — это не простая закупка, а решение, которое влияет на межсервисные интервалы, себестоимость продукции и качество конечного вафля. Синтетические высокотемпературные смазки на основе перфторполиэфира с пищевым допуском NSF H1 встали в один ряд с импортными аналогами по техническим параметрам, но обходятся на 30–50 % дешевле, что дает реальную экономию при масштабе производства.
Главное — не выбирать смазку по одному признаку (температуре или цене), а провести полный аудит узлов: проверить совместимость с материалами, наличие пищевого допуска, условия среды и остатки старой смазки. При соблюдении этих условий переход на отечественный материал может принести прибыль уже в первый год, а долговечность оборудования вырастет на 20–30 %.
Начните с того, что попросите у своего поставщика или производителя оборудования техническую карту требуемой смазки, сравните параметры, и тогда вы сможете уверенно выбрать материал, который действительно подходит вашей линии.