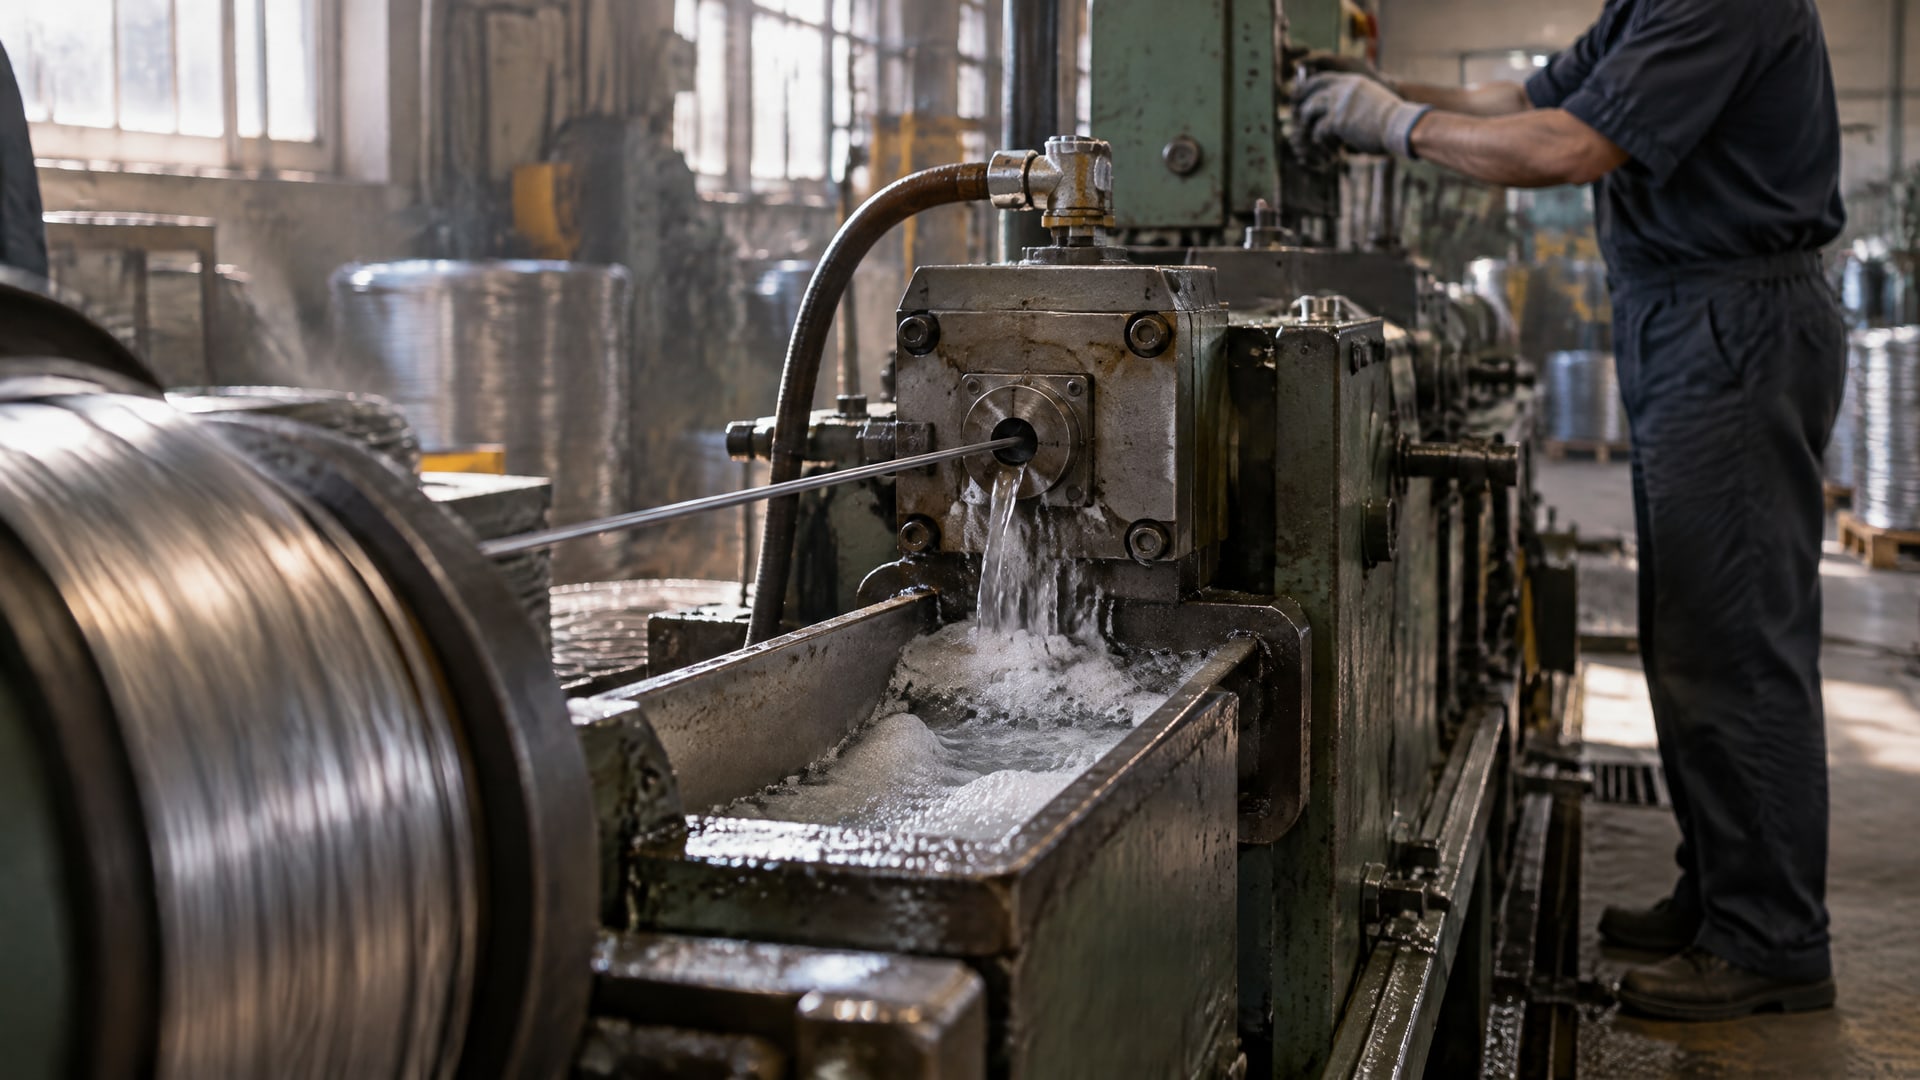
Температура смазочно-охлаждающей жидкости влияет на образование и устойчивость пены при волочении проволоки. Если пены становится больше или она дольше сохраняется, проверяют не только состав жидкости, но и рабочую температуру, циркуляцию, аэрацию, состояние воды и загрязненность системы. Для водосмешиваемых эмульсий в одном из технических материалов указан рабочий диапазон 35–40 °C, но он не универсален для всех составов и линий.
Статья будет полезна инженерам, технологам и закупщикам, которые подбирают смазку для волочения проволоки или разбираются с пеной на действующем оборудовании. Разберем, почему результат зависит от температуры, как оценивать свойства жидкости при разных режимах и почему фильтрация смазки волочения не всегда устраняет причину проблемы.
Как температура влияет на пенообразование при волочении проволоки
Пена возникает, когда воздух вовлекается в жидкость и не успевает отделиться от нее.
В волочильной системе на это влияют не только свойства смазки, но и ее движение по контуру, температура и состояние рабочей среды. Поэтому одинаковый продукт может показывать разное поведение в испытании при комнатной температуре и на нагретой линии.
Повышение температуры способно менять вязкость жидкости и ухудшать деаэрацию, то есть выход вовлеченного воздуха. В результате пена может образовываться активнее или становиться менее стабильной. Это не означает, что при каждом повышении температуры пены обязательно станет больше: наблюдаемый эффект зависит от состава и условий работы системы.
Для водосмешиваемых эмульсий в материалах по волочению указан ориентир 35–40 °C для рабочей температуры объема жидкости. Переносить этот диапазон на любую смазочную жидкость нельзя: значение относится к описанным эмульсиям, а параметры конкретной линии нужно сверять с документацией на жидкость и оборудование.
При волочении алюминия нагрев важен и по другой причине. В источниках отмечено, что повышение температуры усиливает образование алюминиевых мыл, а это может повышать вязкость и ухудшать работу системы. Ускорение реакции становится заметным, когда температура объема масла превышает 50 °C. Этот факт относится к алюминиевым системам и не задает универсальный предел для волочения других металлов.
При диагностике полезно сопоставить температуру и состояние жидкости в нескольких точках рабочего цикла. Если пена появляется после прогрева или сохраняется после остановки, одной оценки смазки при комнатной температуре недостаточно. Нужно также учитывать циркуляцию, поступление воздуха и загрязнение системы.
Как оценивают пенообразование смазки для волочения проволоки
Для волочильных жидкостей низкая склонность к пенообразованию считается одним из важных требований наряду со смазыванием, охлаждением, чистотой и защитой от коррозии.
Пена сама по себе не подтверждает, что жидкость хорошо смазывает или охлаждает. Избыточное пенообразование может мешать стабильной работе процесса, охлаждению и очистке.
Испытания при разных температурах помогают увидеть особенности жидкости, которые не проявляются в одном режиме. ISO 6247 описывает оценку пенообразующих характеристик масел при 24 °C и 93,5 °C. В методике воздух подают в течение 5 минут, затем выдерживают жидкость 10 минут и измеряют объем пены. Предусмотрен и цикл после нагрева при 93,5 °C с возвратом к 24 °C.
Такой температурный цикл полезен для понимания поведения жидкости при нагреве и последующем охлаждении. Он помогает оценить склонность к образованию пены и ее устойчивость, но не заменяет наблюдение за конкретной системой волочения. Условия испытания и реальные режимы линии различаются.
Другой метод, ISO 12152, оценивает пенообразующие свойства промышленных масел на зубчатом стенде. В описании метода указан контроль температуры в диапазоне от 0 °C до более 40 °C с точностью ±0,5 °C или лучше. Это отдельная методика, и ее результаты не следует напрямую приравнивать к испытанию по ISO 6247.
При выборе жидкости стоит выяснить, как оценивали ее пенообразование и при каких температурах. Также важно учитывать качество воды: для волочения указывается необходимость сохранять приемлемое поведение пены даже в мягкой воде. Если в карточке товара или технической документации приведено только общее описание, снабженцу стоит запросить сведения о применимых испытаниях и условиях.
Почему пена появляется на линии: температура, воздух и загрязнения
Пенообразование не всегда указывает на дефект продукта.
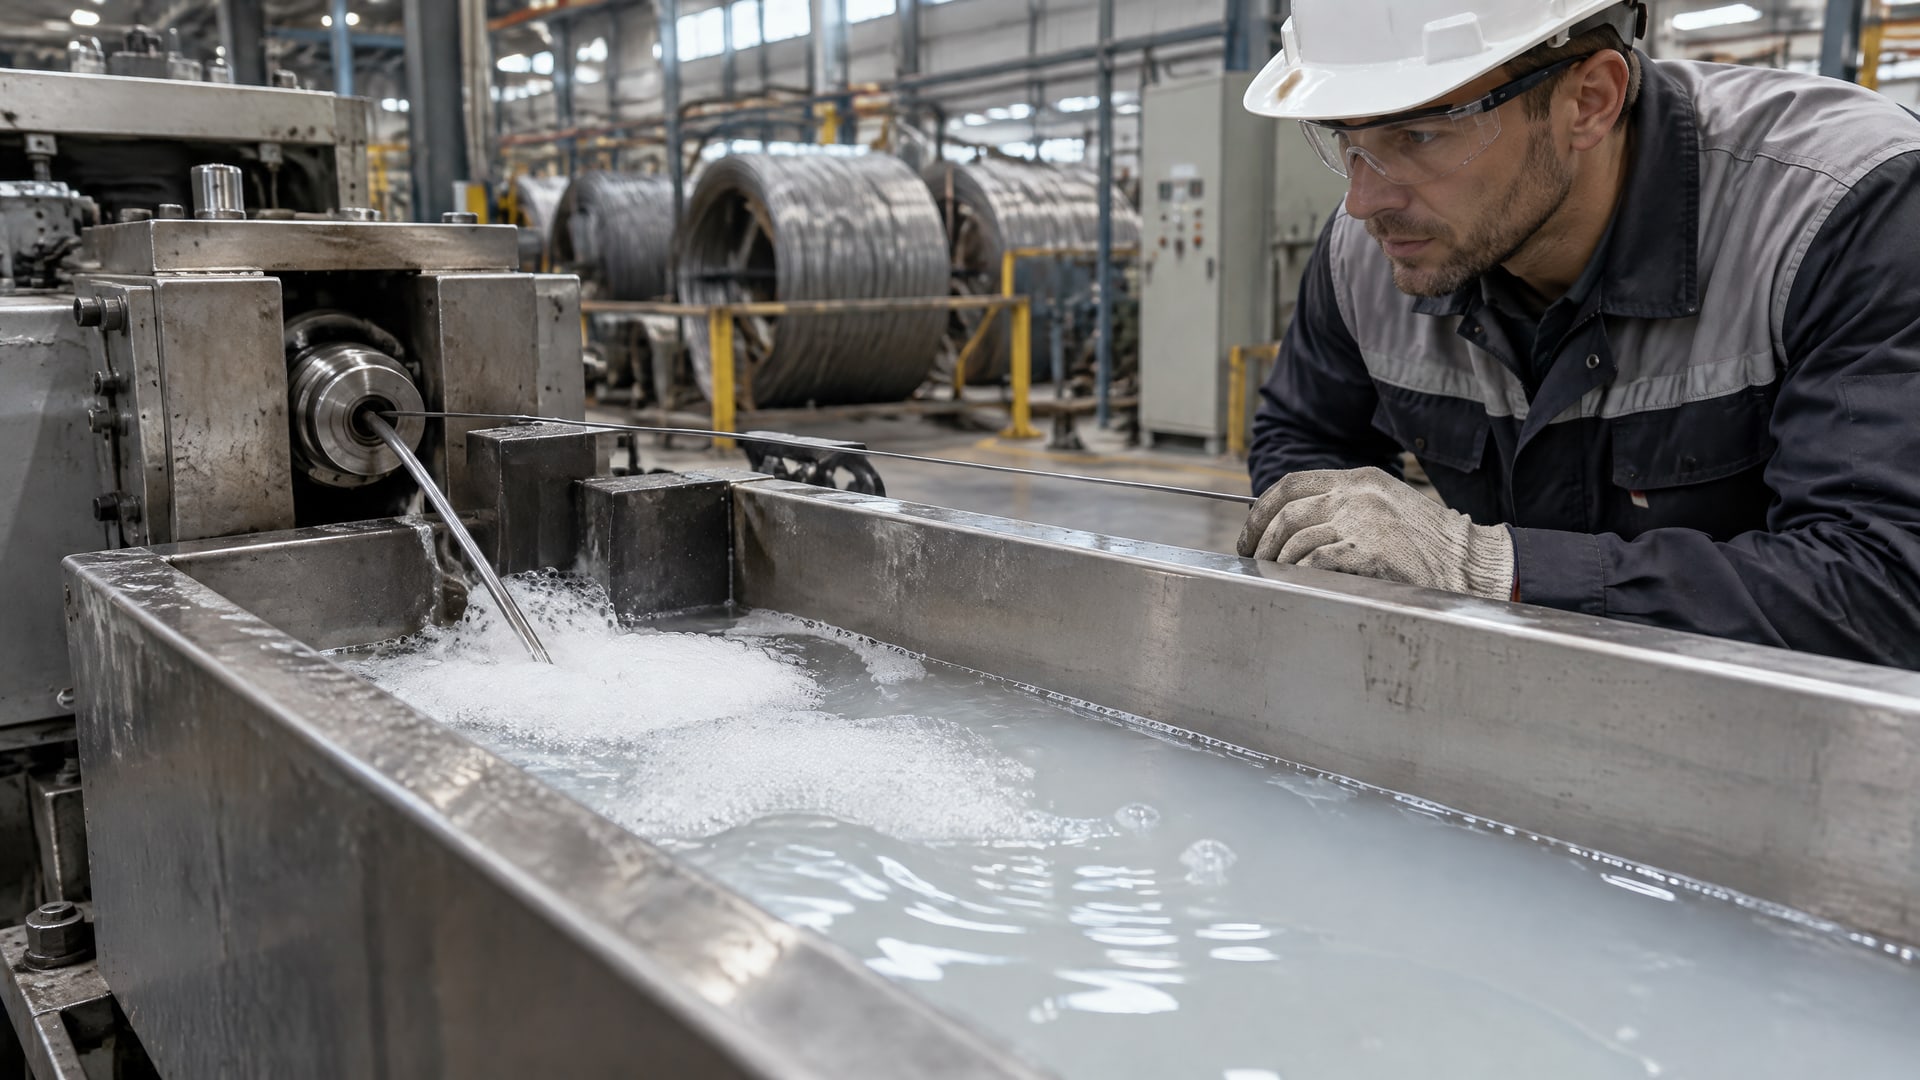
На состояние жидкости влияют температура системы, режим аэрации и циркуляции, качество воды и накопленные загрязнения. Поэтому при появлении пены на линии важно искать совокупность причин, а не сразу заменять смазку.
Сначала сравнивают температуру жидкости с рабочим режимом, предусмотренным для конкретной эмульсии. Значение 35–40 °C встречается как рекомендация для некоторых водосмешиваемых составов, но не подходит в качестве общей нормы для всех волочильных жидкостей. Для систем, где температура объема масла превышает 50 °C, при волочении алюминия дополнительно учитывают возможное усиление образования алюминиевых мыл и изменение вязкости.
Затем проверяют, не вовлекается ли в жидкость избыточный воздух при циркуляции. Одновременно оценивают состояние эмульсии, качество воды и наличие мелкой шламовой фракции. Загрязнения и химические изменения способны менять вязкость и поведение жидкости, поэтому анализ только внешнего вида пены дает неполную картину.
Полезно различать пенообразование и деаэрацию. Первое описывает склонность жидкости образовывать пену и ее устойчивость, второе - способность освобождаться от вовлеченного воздуха. Эти свойства связаны с поведением жидкости, но не тождественны. Поэтому быстрое исчезновение видимой пены не всегда означает, что система хорошо удаляет воздух.
Практическая проверка может идти последовательно:
Сопоставить рабочую температуру жидкости с режимом, указанным для используемой системы.
Проверить циркуляцию и возможные источники вовлечения воздуха.
Оценить качество воды, стабильность эмульсии и накопление загрязнений.
Сравнить поведение жидкости в холодном и нагретом состоянии.
Проверить данные о пенообразовании, полученные по ISO 6247 или ISO 12152, если они доступны.
Такой порядок помогает отделить влияние температуры от других факторов и избежать замены жидкости без выяснения причины.
Фильтрация смазки волочения: что она устраняет, а что нет
Фильтрация смазки волочения помогает удалять твердые загрязнения и мелкую шламовую фракцию.
Это важно для чистоты рабочей жидкости, однако фильтрация не устраняет автоматически перегрев, избыточное вовлечение воздуха, нестабильность эмульсии или влияние качества воды. Если причина пены связана с одним из этих факторов, очистка потока сама по себе проблему не решит.
При разборе ситуации полезно оценить не только фильтрующий элемент, но и общее состояние системы: температуру, циркуляцию, загрязнения и изменения свойств эмульсии. В системах волочения алюминия отдельно учитывают химические изменения при нагреве, в том числе образование алюминиевых мыл при температуре объема масла выше 50 °C. Такой механизм не следует автоматически переносить на волочение других металлов.
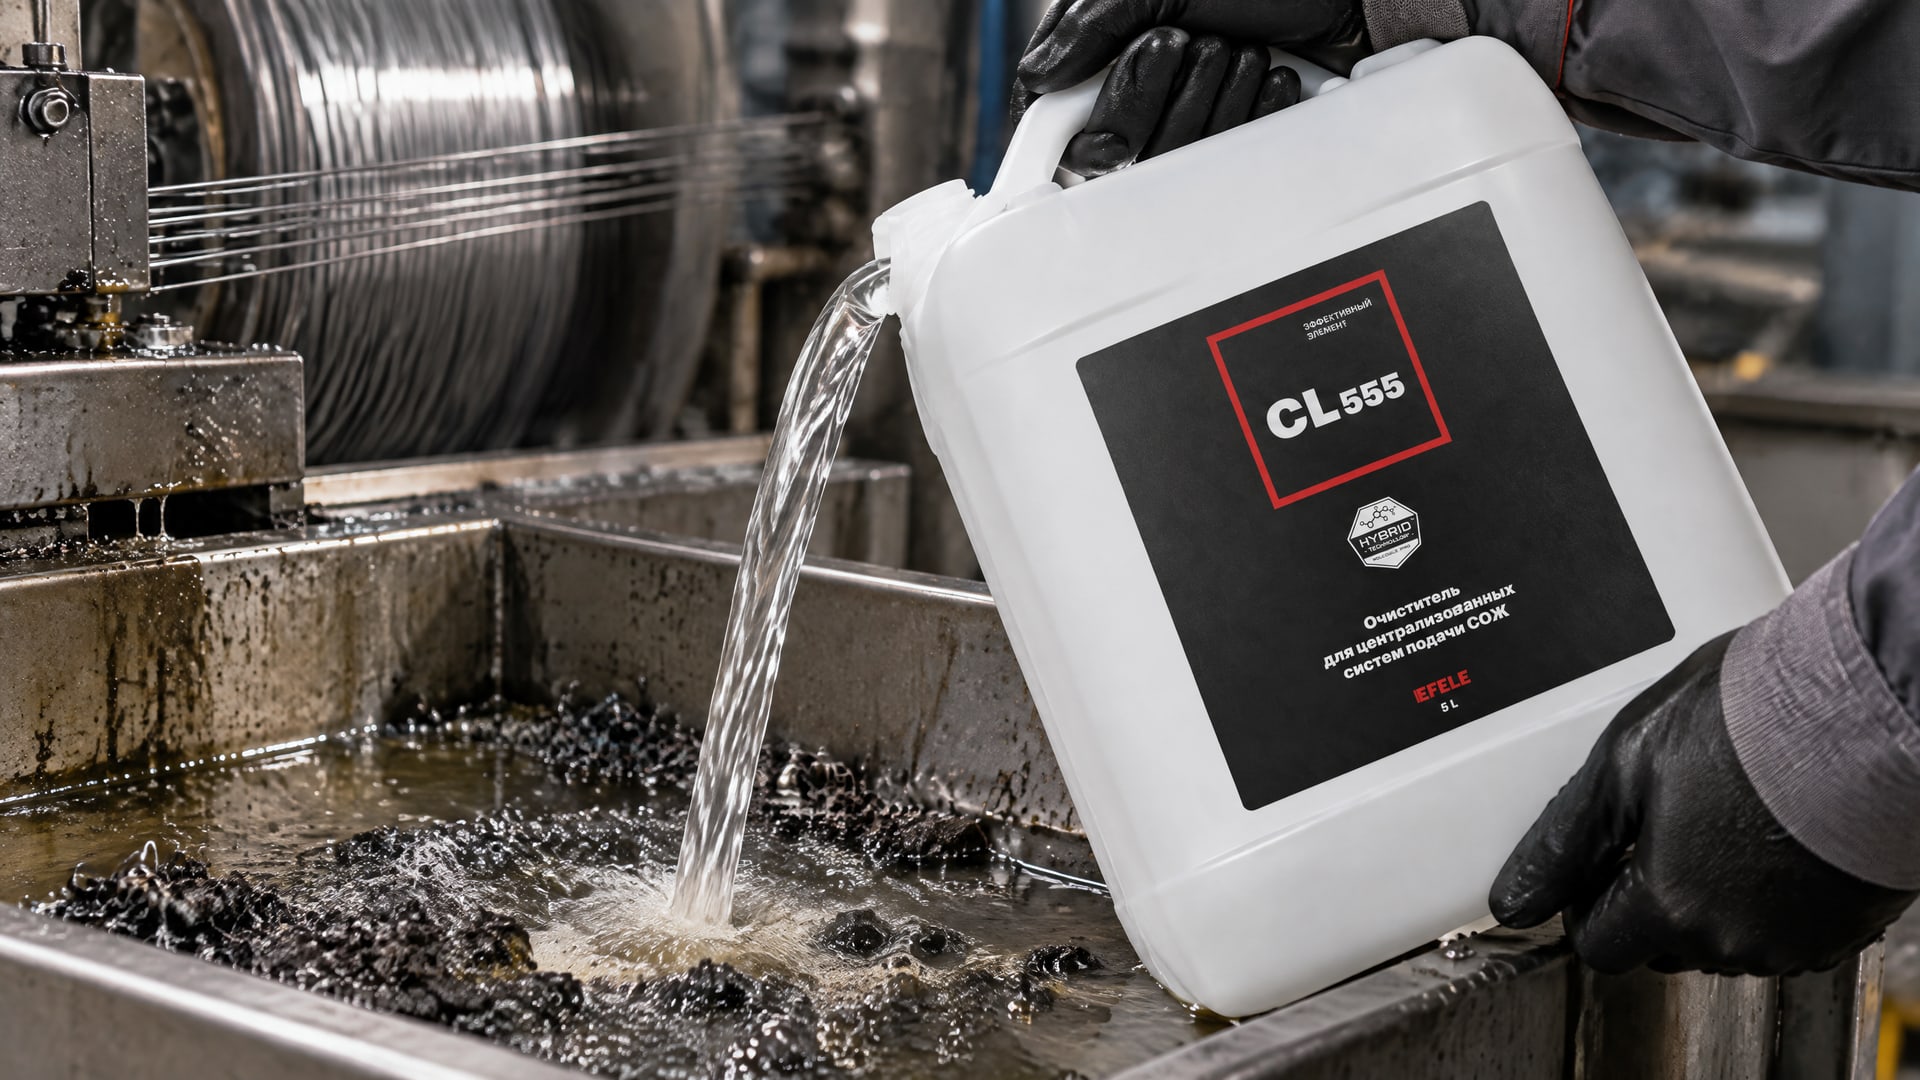
Если жидкость накопила загрязнения или шлам, а систему готовят к замене рабочей среды, одной текущей фильтрации может быть недостаточно. Перед заменой смазки проводят промывку контура специализированным очистителем; для этой задачи применяют EFELE CL-555. После очистки важно оценить состояние системы и затем контролировать новую жидкость в рабочем температурном диапазоне, а не ограничиваться визуальной проверкой сразу после заливки.
Результат фильтрации также не стоит оценивать только по наличию пены. ISO 6247 рассматривает пенообразование при 24 °C и 93,5 °C, а ISO 12152 предусматривает температурный контроль от 0 °C до более 40 °C с точностью ±0,5 °C или лучше. Эти значения относятся к методам испытаний, а не к универсальным параметрам фильтрации или работы волочильной линии.
Как выбрать смазку и настроить температурный режим
При выборе смазочной жидкости для волочения важно оценивать баланс смазывания, охлаждения, чистоты и контроля пены.
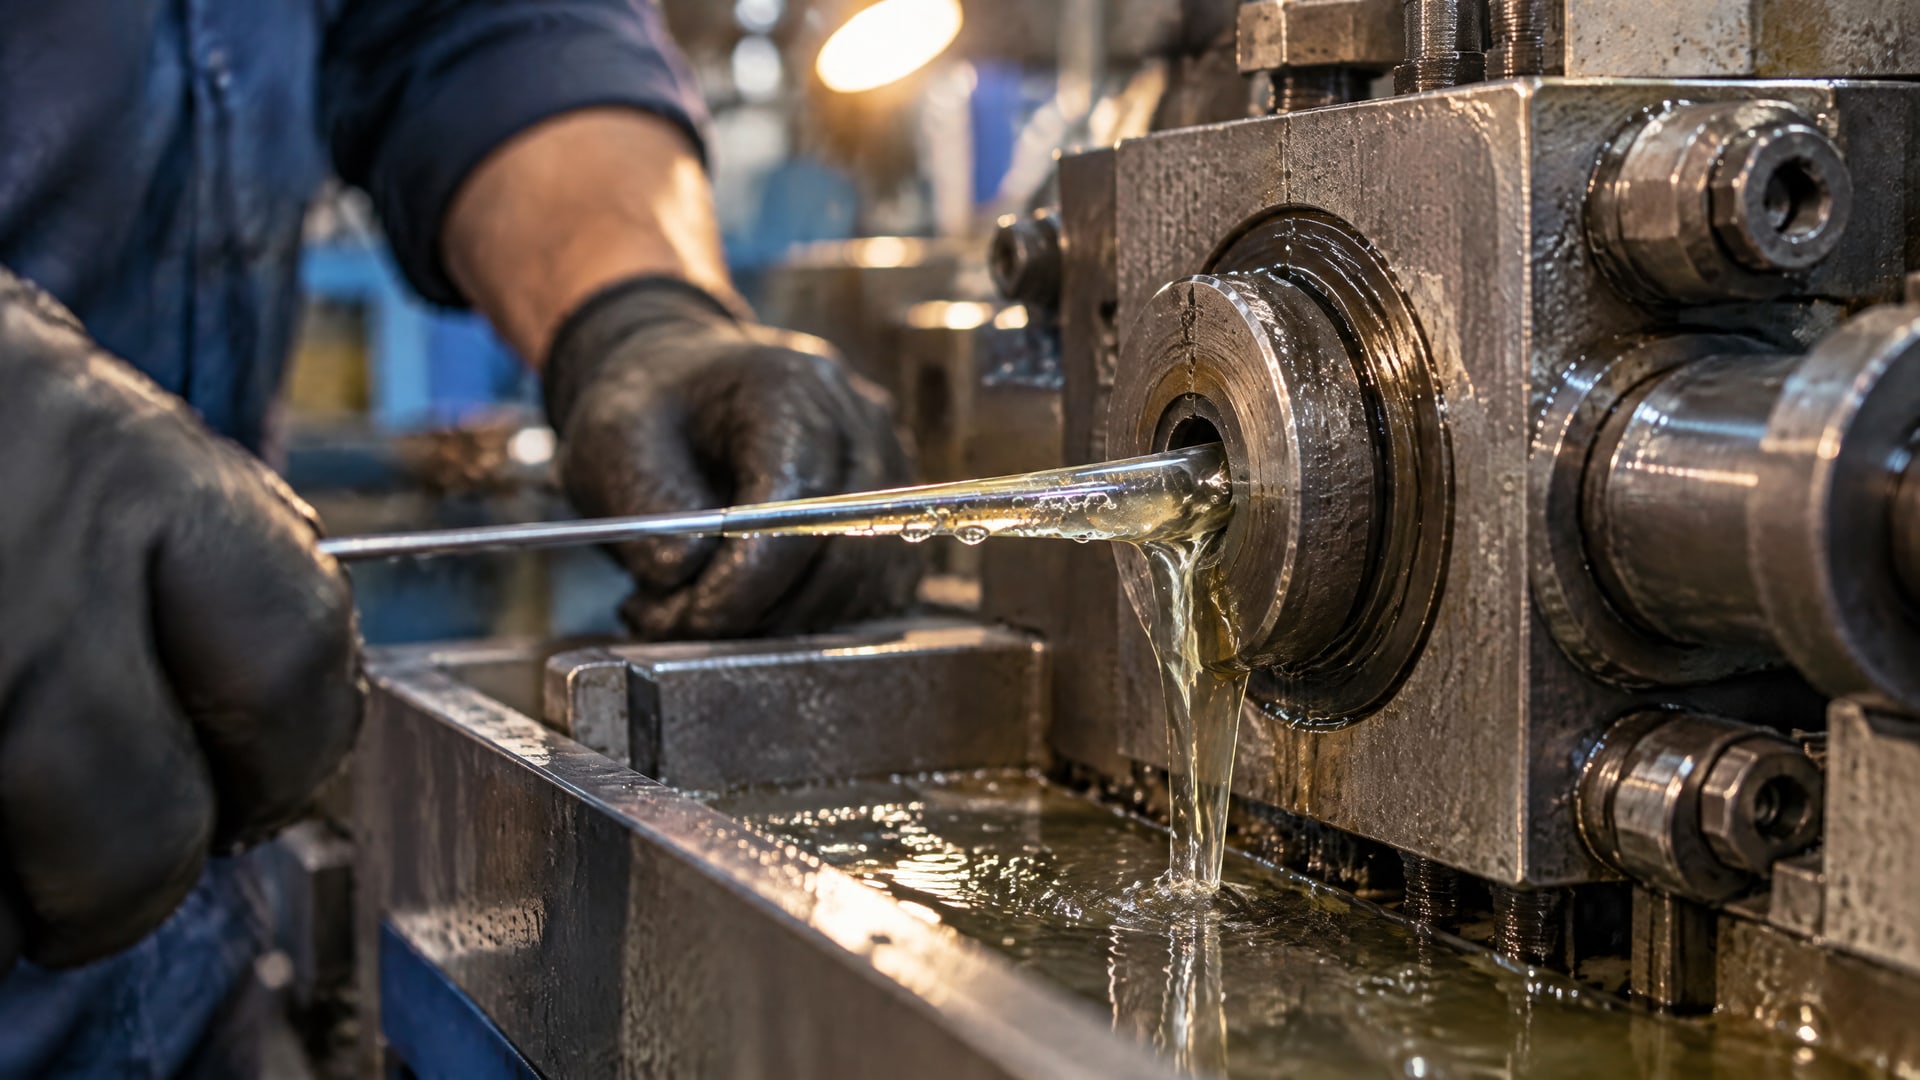
Высокая вязкость или выраженная смазывающая пленка сами по себе не гарантируют низкое пенообразование. В отраслевых материалах low-foam, то есть низкая склонность к образованию пены, рассматривается как важное свойство волочильной смазки.
Для водосмешиваемой системы сначала уточняют рекомендованный температурный диапазон конкретной эмульсии. Ориентир 35–40 °C приведен для некоторых составов и не должен становиться универсальной установкой. Для алюминиевого волочения отдельно учитывают, что температура объема масла выше 50 °C связана с ускорением образования алюминиевых мыл и возможным ухудшением работы системы.
Запросы на смазки для сухого волочения проволоки и жидкостные системы относятся к разным условиям применения. Нельзя переносить температурные рекомендации для эмульсии на смазку для сухого процесса без данных о конкретном продукте и технологии. Аналогично, для волочения нержавеющей проволоки выбор делают с учетом требований процесса и подтвержденных характеристик смазки, а не по одному признаку «низкое пенообразование».
Перед сменой продукта или настройкой режима инженеру и закупщику стоит сверить несколько параметров:
Тип системы: водосмешиваемая эмульсия или смазка для сухого волочения.
Рекомендации по рабочей температуре конкретной жидкости.
Данные о пенообразовании и метод испытания, включая ISO 6247 или ISO 12152.
Условия циркуляции, качество воды и требования к чистоте системы.
Совместимость выбранного решения с материалом проволоки и действующей технологией.
Такой подход помогает не подменять подбор одной характеристикой. Для смазки волочения проволоки важен предсказуемый результат на рабочем режиме, а не только соответствие лабораторному показателю при одной температуре.
Часто задаваемые вопросы
Почему при нагреве СОЖ может сильнее пениться?
При повышении температуры меняются свойства жидкости, в том числе вязкость и способность освобождаться от вовлеченного воздуха. Это может увеличить склонность к пенообразованию или изменить устойчивость пены. Однако результат зависит также от состава, циркуляции, аэрации, качества воды и загрязнений, поэтому нагрев не всегда дает одинаковый эффект.
Какой температурный режим подходит для смазки волочения проволоки?
Единого режима для всех смазок нет. Для некоторых водосмешиваемых эмульсий указан диапазон 35–40 °C, но его нельзя автоматически применять к другим продуктам и процессам. Рабочую температуру сверяют с документацией на конкретную жидкость и учитывают особенности материала, системы циркуляции и технологии волочения.
Решит ли фильтрация пенообразование?
Не обязательно. Фильтрация помогает удалять загрязнения и мелкую шламовую фракцию, но не устраняет перегрев, вовлечение воздуха, проблемы с водой или химические изменения жидкости. Если после фильтрации пена сохраняется, проверяют температуру, циркуляцию, стабильность эмульсии и состояние системы.
Чем проверяют склонность масла к образованию пены?
Для оценки применяют, в частности, ISO 6247 и ISO 12152. По ISO 6247 пенообразование оценивают при 24 °C и 93,5 °C: воздух подают 5 минут, затем выдерживают 10 минут перед измерением объема пены. ISO 12152 описывает испытание на зубчатом стенде с температурным контролем от 0 °C до более 40 °C.
Заключение
Температура влияет на пенообразование при волочении через изменение свойств жидкости и ее способности освобождаться от вовлеченного воздуха. Для диагностики важно учитывать не только саму смазку, но и температуру системы, циркуляцию, воду и загрязнения. Диапазон 35–40 °C относится к некоторым водосмешиваемым эмульсиям, а не ко всем волочильным жидкостям.
Следующий шаг для инженера или снабженца - сверить рабочую температуру с документацией на конкретную жидкость, проверить данные испытаний по ISO 6247 или ISO 12152 и оценить состояние системы. Такой порядок позволяет подобрать смазку для волочения проволоки по условиям процесса и точнее установить причину пены.