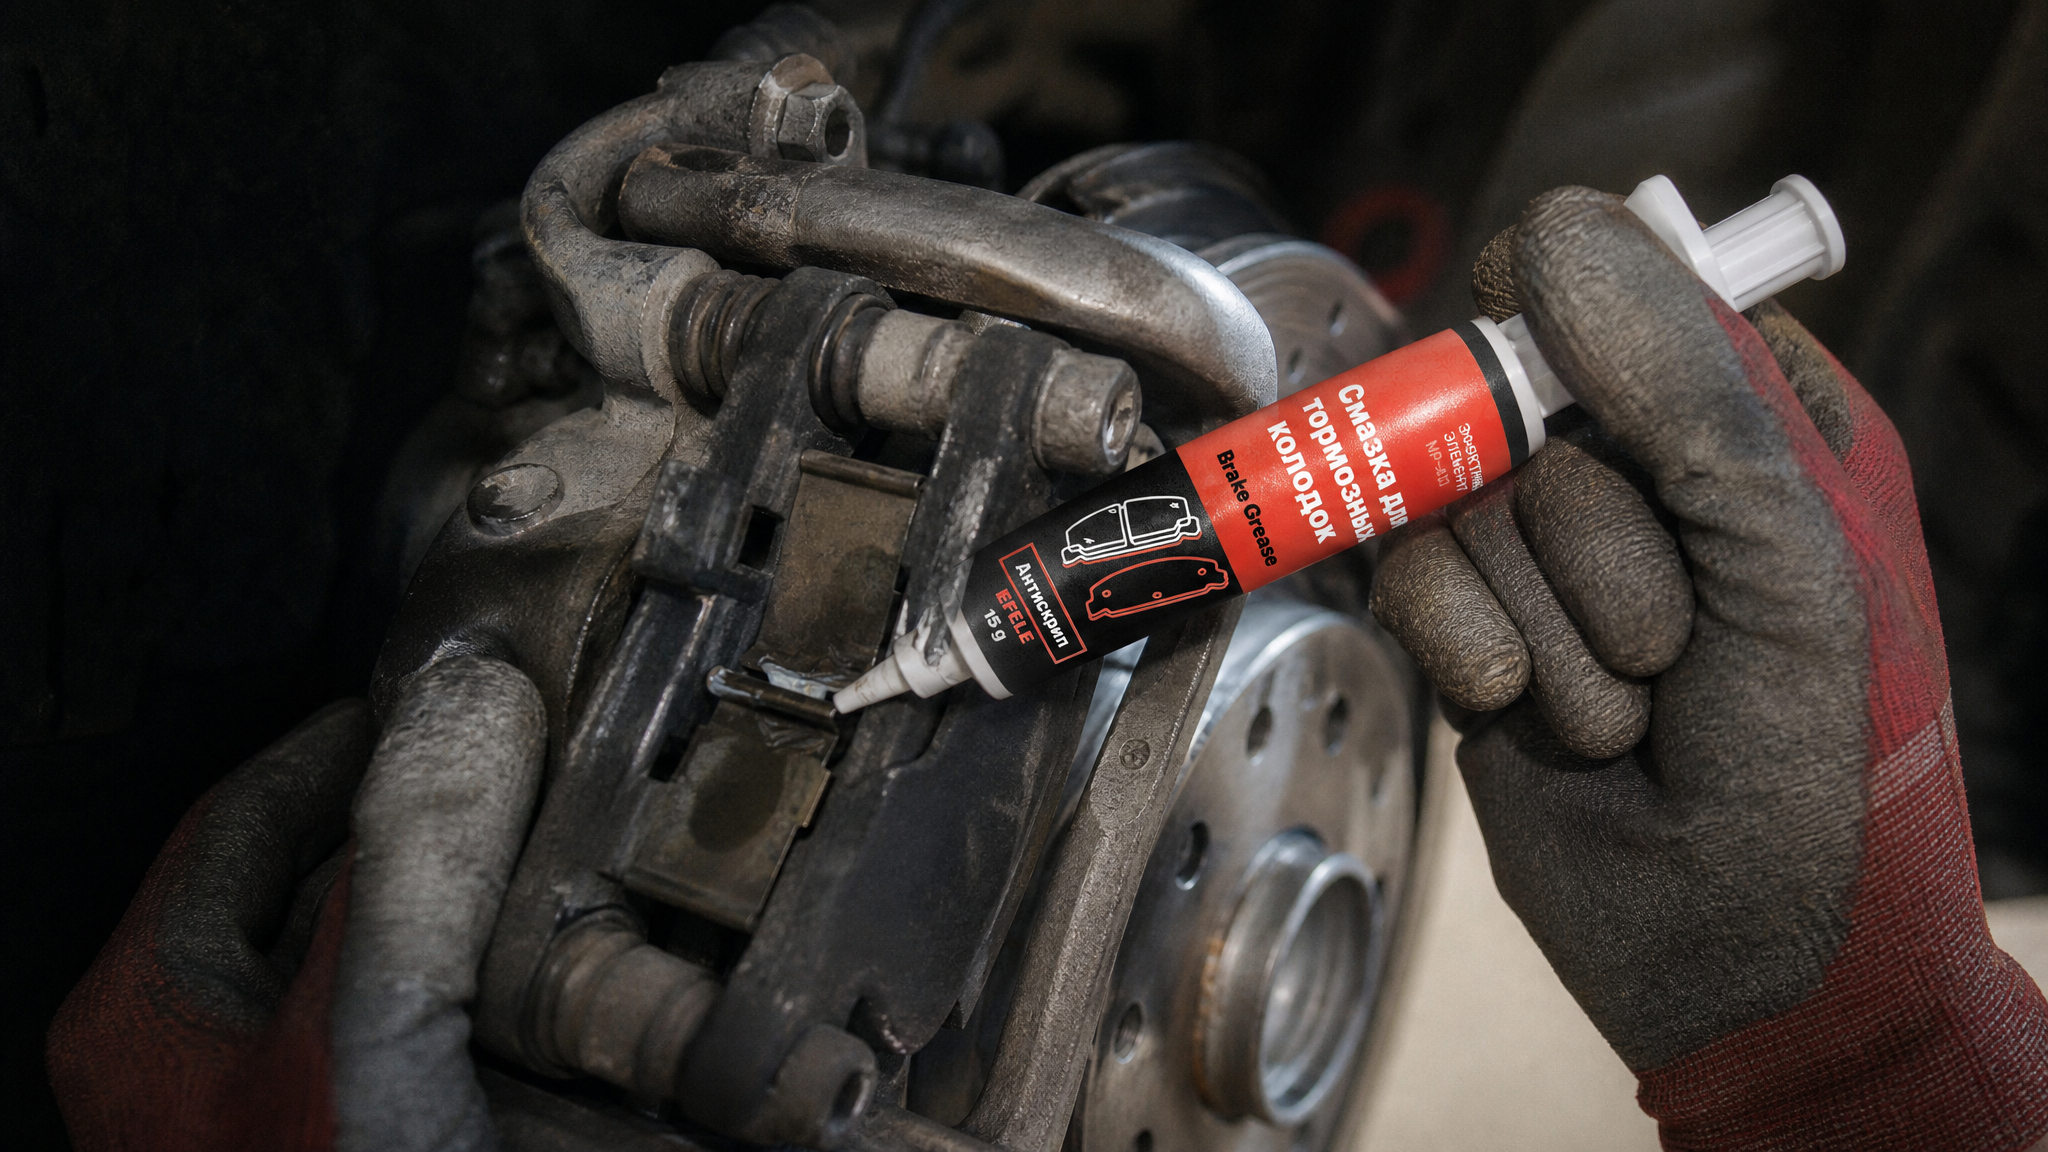
Когда рабочая температура узла превышает 200 °C, обычная литиевая или кальциевая смазка перестает работать - она либо коксуется, либо теряет вязкость и вытекает. Подбор смазки для таких условий требует понимания температурных возможностей каждого типа материала и факторов, которые влияют на его долговечность. Статья поможет инженерам, технологам и закупщикам разобраться в критериях выбора, избежать типичных ошибок и подобрать правильное решение для конкретного оборудования - будь то подшипник, задвижка, резьбовое соединение или направляющая при экстремальных температурах.
Температурные диапазоны и типы смазок
Для правильного выбора нужно понимать, какие температурные пределы заявляет каждый класс смазок.
Обычная кальциевая смазка, которая долгое время была базовым решением на советских производствах, работает только до +70…+90 °C и для высокотемпературных узлов категорически не подходит. Литиевые смазки поднимаются чуть выше - до +120 °C, а литиевые комплексные составы с более сложным загустителем тянут до +150…+180 °C. Это все еще ниже целевого диапазона +200 °C.
Для работы выше 200 °C нужны качественно другие материалы. Синтетические смазки и полимочевинные составы сохраняют свойства до +200 °C и выше. Специальные высокотемпературные материалы на основе силикона или фторполимеров выдерживают +250…+300 °C. В экстремальных случаях - например, для тормозных механизмов или задвижек с рабочей температурой до +1500 °C - применяют уже не классические пластичные смазки, а специальные твердые смазки, пасты и антифрикционные покрытия.
Температурный диапазон определяется двумя факторами: составом базового масла (минеральное, синтетическое, силиконовое) и типом загустителя (кальций, литий, комплекс, полимочевина, полиуретан). Именно эта комбинация решает, выдержит ли материал окислительный стресс и сохранит ли он структуру при нагреве.
Критическая ошибка: точка каплепадения не равна рабочей температуре
Почти все начинающие специалисты и некоторые опытные закупщики путают две разные величины.
Точка каплепадения - это температура, при которой структура смазки разрушается полностью и материал начинает вытекать как масло. А рабочая температура, при которой смазка сохраняет способность создавать смазочный слой, - это совсем другое. Разница между ними обычно составляет 30–50 °C в сторону снижения.
Пример: смазка с точкой каплепадения 180 °C на самом деле безопасно работает примерно при 130–150 °C. Если попробовать применить ее при 175 °C, то уже в процессе работы узел либо вызовет дополнительный нагрев из-за повышенного трения, либо смазка начнет вытекать из зазоров. В обоих случаях узел останется без защиты, и начнется интенсивный износ.
Поэтому при чтении технического паспорта важно смотреть не на цифру каплепадения, а на рекомендуемый производителем температурный диапазон эксплуатации. Если паспорт молчит о диапазоне и дает только каплепадение - нужно вычитать из этой цифры 30–50 °C и рассматривать результат как максимум.
Подбор смазки для подшипников при высоких температурах
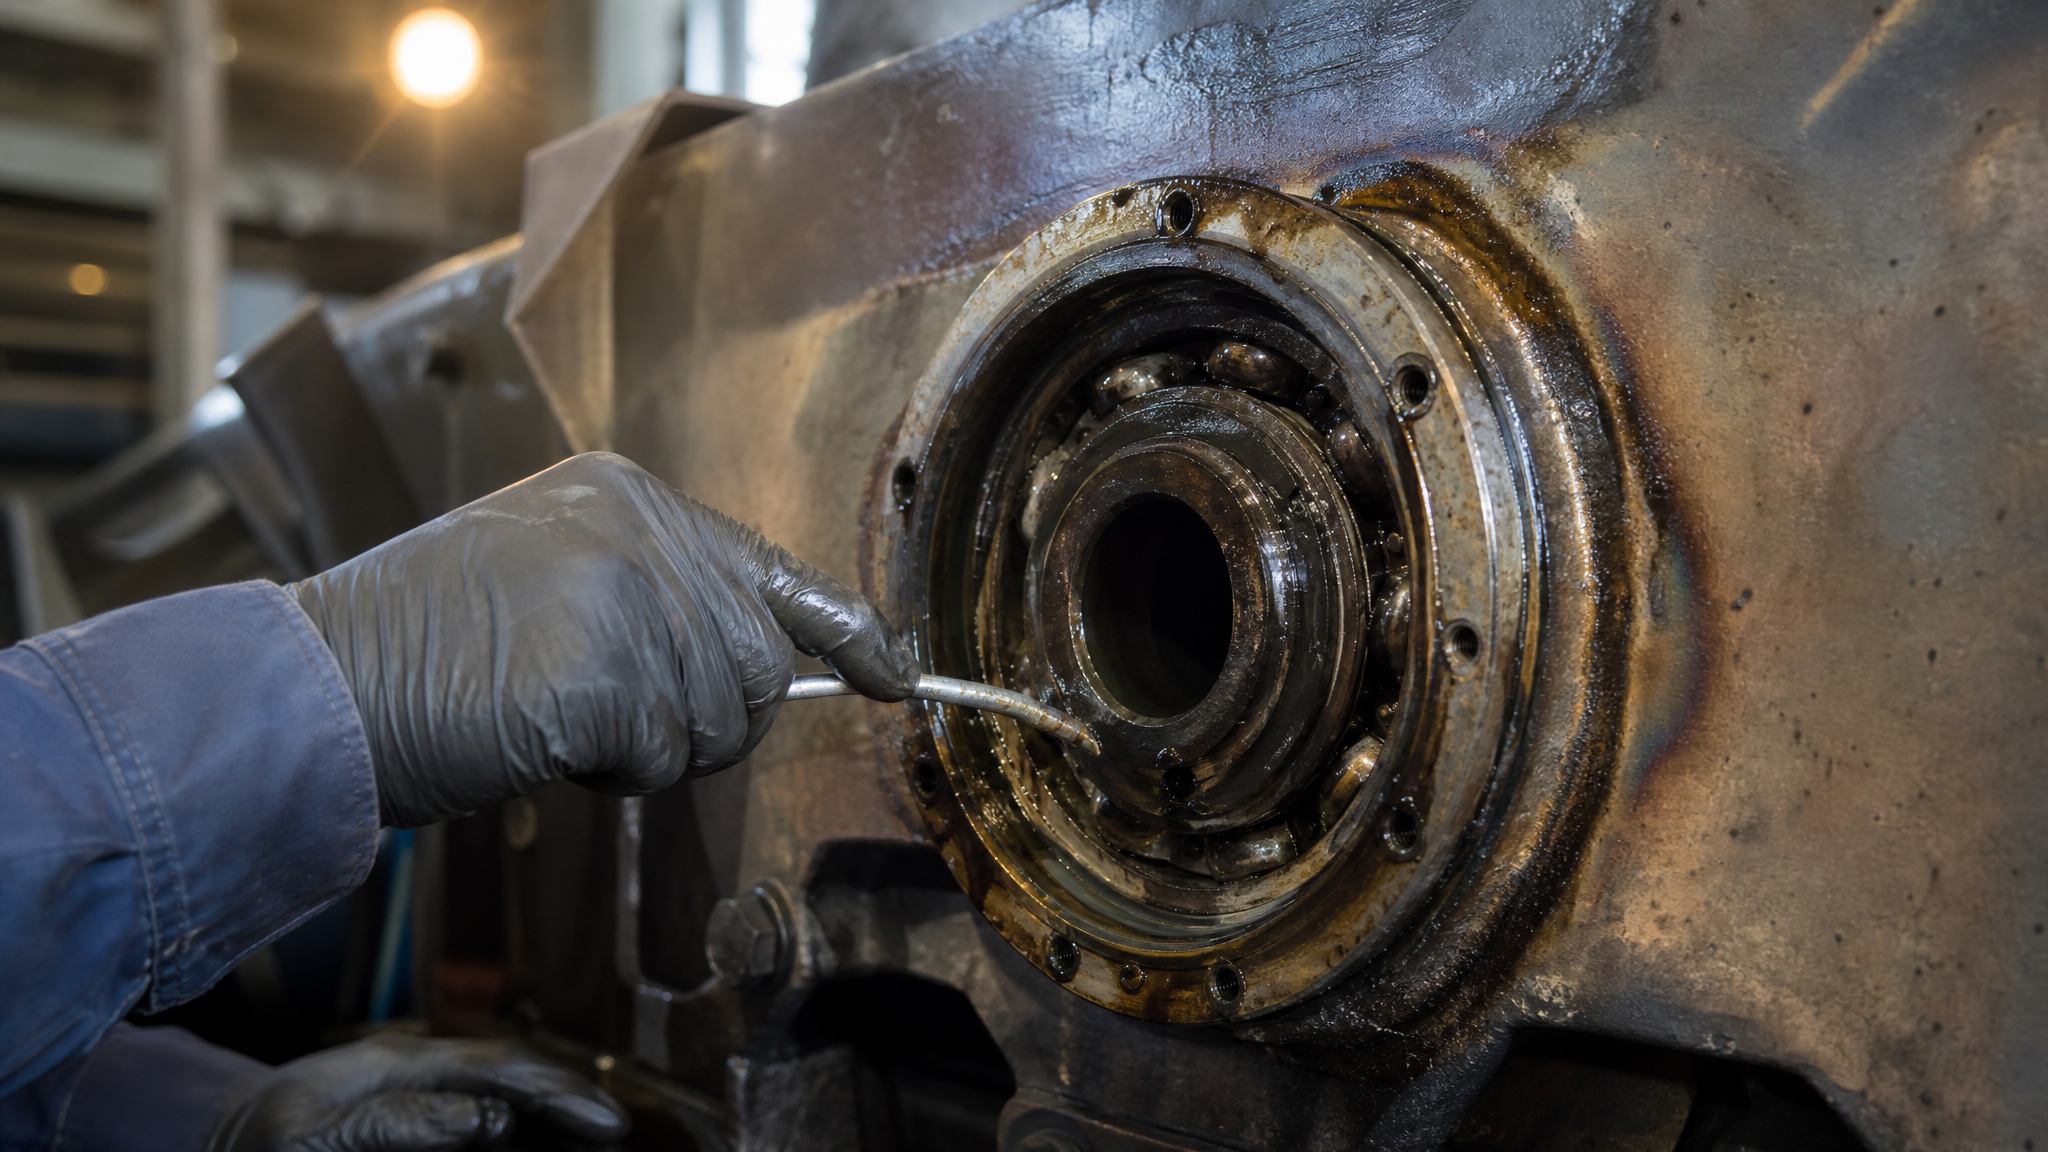
Подшипник - один из самых чувствительных к качеству смазки узлов.
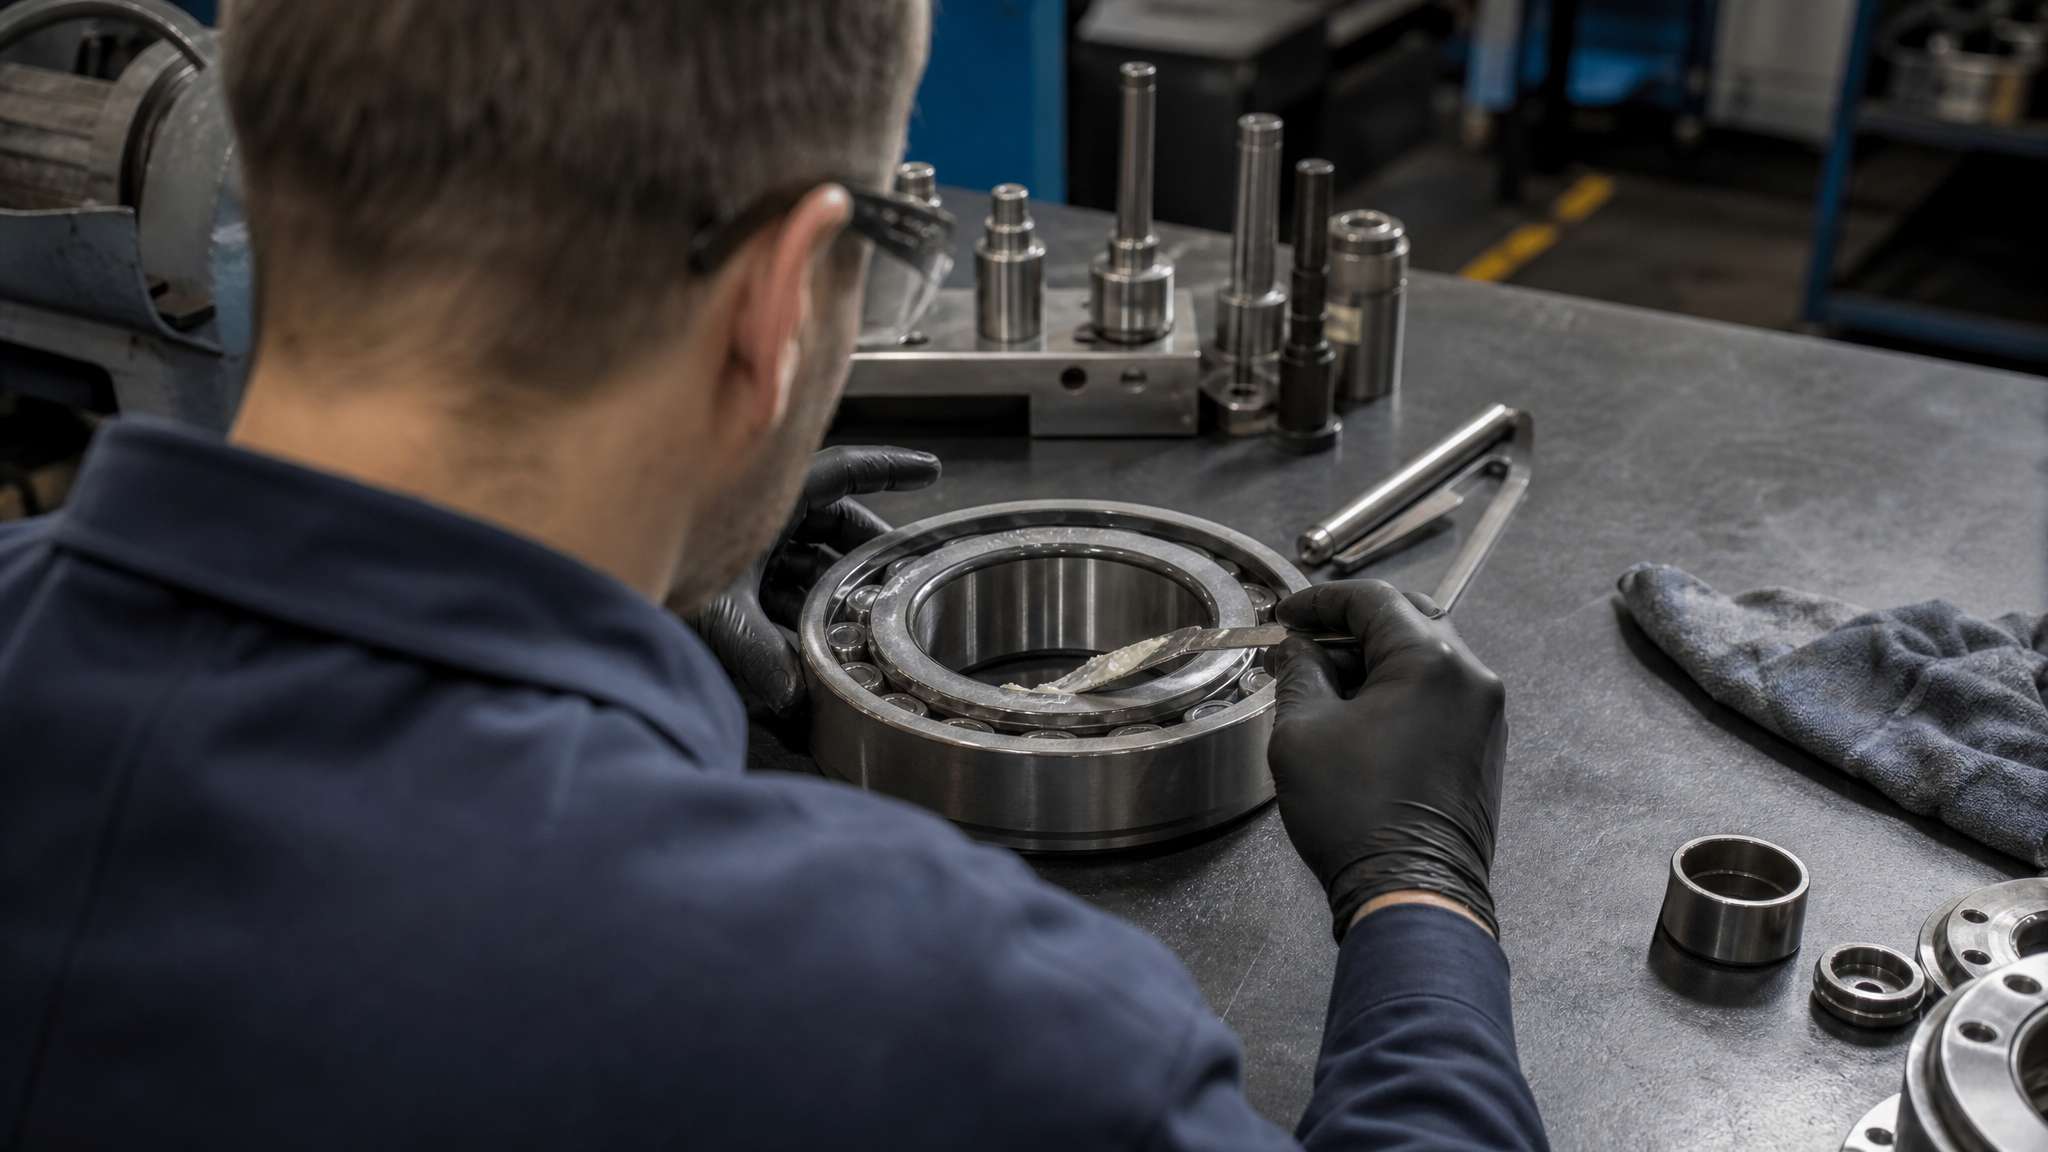
При высокой температуре (выше +200 °C) обычная смазка быстро теряет густоту, начинает течь из зазоров, и трущиеся поверхности остаются без защиты. Для шпинделей с высокими скоростями и температурой эту проблему усугубляет фрикционное выделение тепла: даже небольшие частицы механического износа могут вызвать локальное повышение температуры выше номинального.
Для подшипников при высоких оборотах и температурах рекомендуют синтетические или полимочевинные смазки, которые сохраняют вязкость структуры и не «разжижаются» при нагреве. Ключевые параметры подбора:
Класс консистенции NLGI: для высоких скоростей часто берут NLGI 1 или NLGI 2 (более жидкие, чем для низкоскоростных узлов), чтобы смазка лучше распределялась и не создавала избыточное трение.
Температурный диапазон: убеждаетесь, что нижний рекомендуемый предел выше рабочей температуры узла с запасом.
Скорость вращения: высокоскоростные подшипники требуют смазок с пониженной начальной твердостью, иначе выделение тепла от вязкостного трения еще больше нагреет узел.
Тип загустителя: литиевые и кальциевые загустители для этого диапазона не подходят; нужны синтетические комплексные составы.
Когда температура в зоне подшипника приближается к +250…+300 °C, переходят на специальные высокотемпературные смазки на основе силикона или фторполимеров. Если же подшипник работает в очень агрессивной окружающей среде (высокая влажность, контакт с водой или химикатами), добавляют требование к водоустойчивости и коррозийной защите.
Смазки для резьбовых соединений и задвижек при высоких температурах
Резьба, сопряжение вала и втулки, подвижные детали арматуры и крановых механизмов - все эти узлы при высокой температуре (особенно +300…+400 °C и выше) требуют не пластичной смазки в классическом понимании, а скорее специальной пасты или антифрикционного состава.
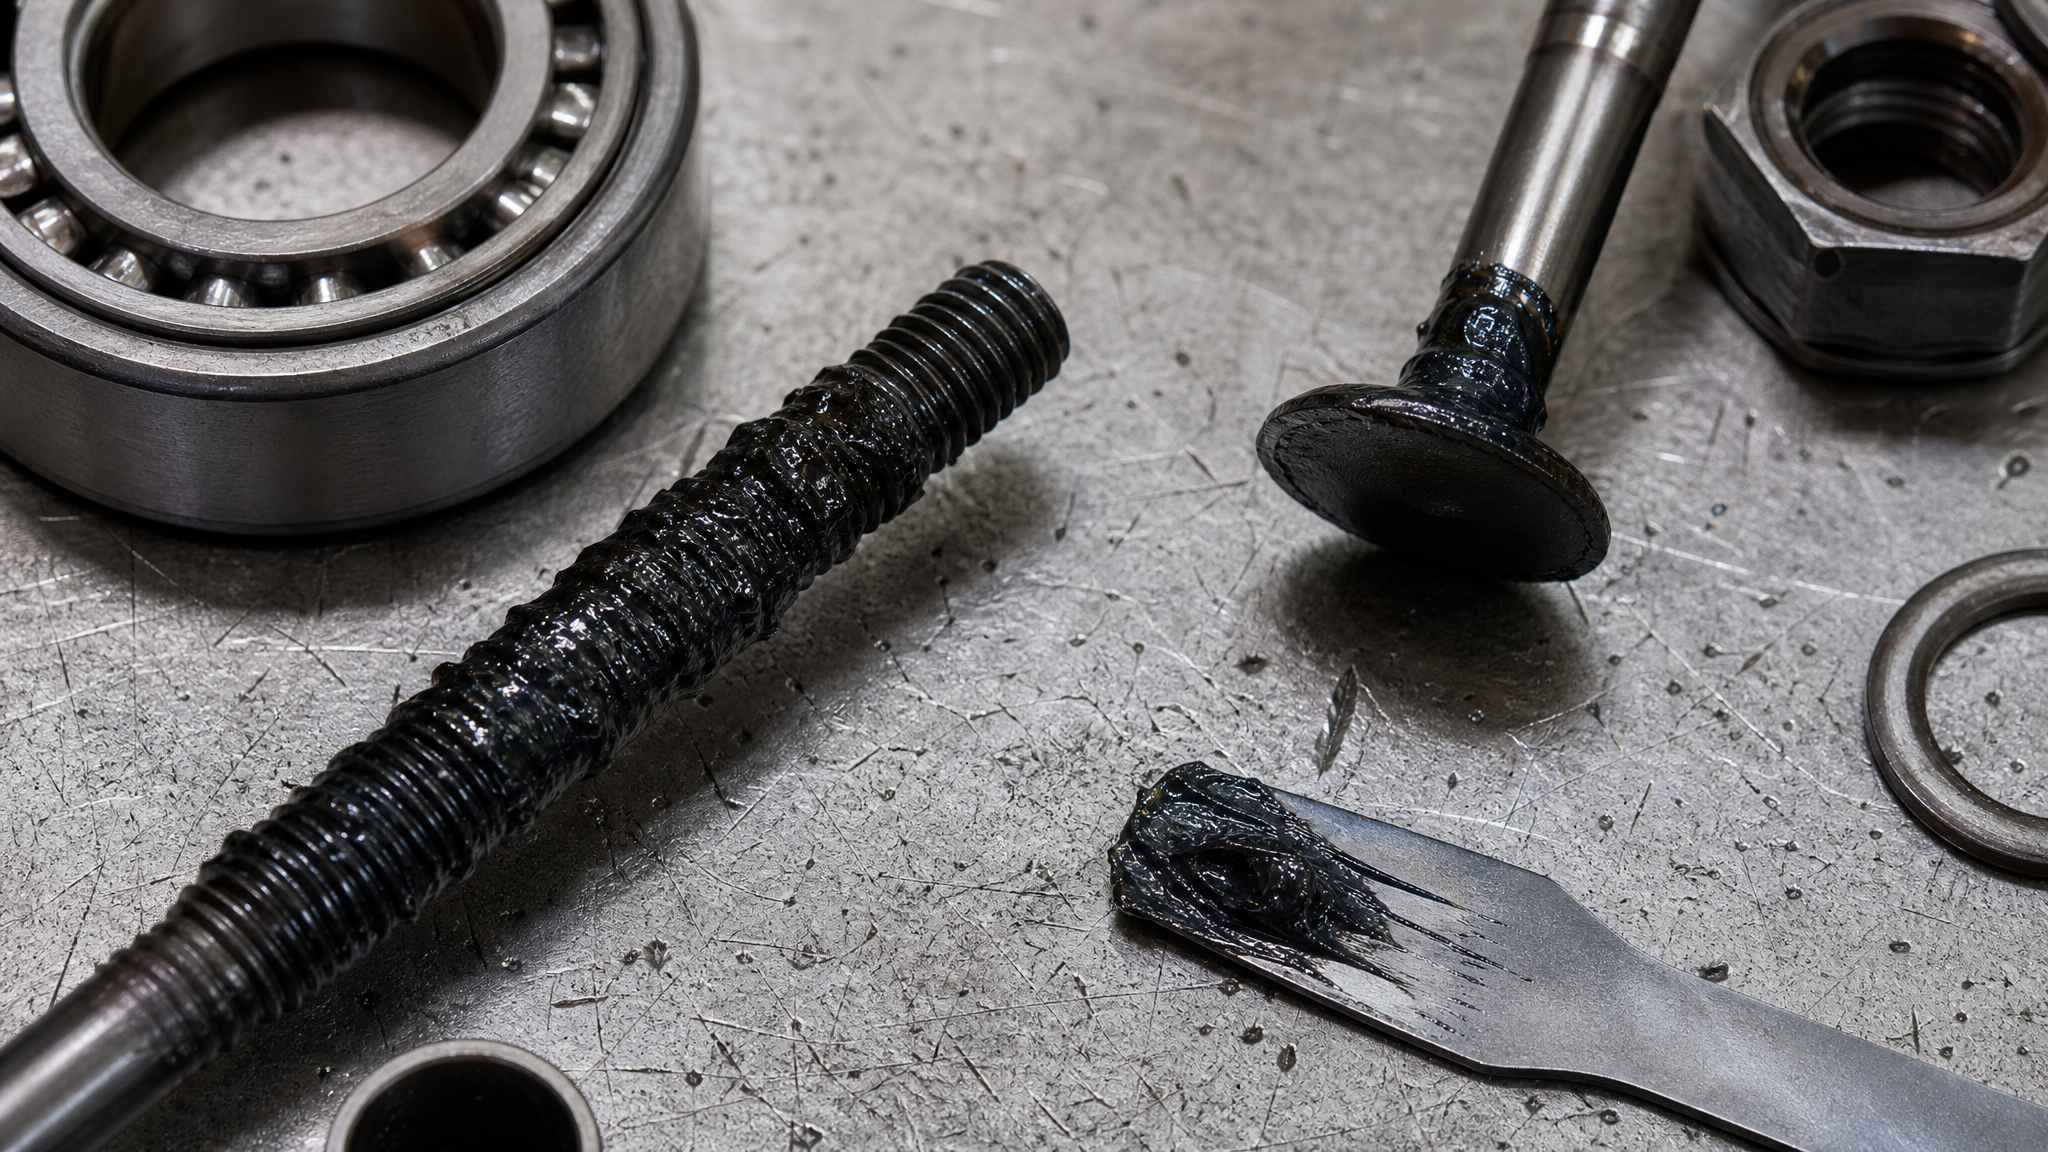
Проблема стандартной пластичной смазки на резьбе в высокотемпературной зоне: она выгорает, оставляя окисленный остаток, который со временем может заклинить соединение при следующей попытке разборки. Для задвижек с рабочей температурой 340 °C и выше в производстве применяют графитовые пасты на масляной основе, силиконовые составы и специальные твердые смазки, которые при экстремальном нагреве как бы переходят в режим «сухого смазывания», оставляя защитный слой на основе твердого смазочного вещества (графит, молибдена дисульфид, борнитрид).
В случае резьбовых соединений, подверженных высоким температурам до 1100 °C и требующих частого монтажа-демонтажа, специалисты часто используют медные пасты с низкой вязкостью, которые облегчают затяжку, не выгорают при нагреве и защищают поверхность от холодной сварки и коррозии. Такой подход предотвращает заклинивание и упрощает плановый ремонт.
Типичные заблуждения при выборе высокотемпературной смазки
Первое распространенное убеждение: если смазка называется «термостойкой», то она подойдет для любого узла выше 200 °C.
На самом деле каждая смазка имеет свой конкретный температурный диапазон, и то, что подходит для +220 °C, может отказать уже при +250 °C. Слово «термостойкая» в маркировке или названии - это не стандарт и не гарантия, а только маркетинговая подсказка. Обязательно проверяй паспорт.
Второе заблуждение: графитовая смазка - это универсальное решение для высоких температур. На деле обычная графитная смазка по ГОСТ 3333-80 работает примерно в диапазоне –20…+60 °C. Она не предназначена для зоны выше 200 °C. Да, графит как твердый смазочный компонент может работать и при высоких температурах, но только в составе специально подготовленных паст с соответствующим базовым маслом и загустителем.
Третье заблуждение: литиевая и литиевая комплексная смазка - это почти одно и то же. Нет: обычная литиевая смазка держит температуру до +120 °C, а литиевая комплексная - до +150…+180 °C. Это значительная разница. Если в цехе использовали обычную литиевую смазку (например, Литол-24), а узел начал работать горячее, то замена на литиевую комплексную даст некоторый запас, но все еще не решит проблему для диапазона +200 °C.
Четвертое заблуждение: если смазка не капает при нагреве, значит, она не коксуется и не теряет свойства. Коксование и выгорание - это не только плавление. Даже твердая структура смазки может окисляться, терять адгезию к поверхности и превращаться в хрупкий осадок, который не смазывает, а абразивно воздействует на трущиеся поверхности.
Пятое заблуждение: смазка для высоких скоростей автоматически выдержит высокую температуру. Скорость и температура - два независимых параметра. Смазка может прекрасно работать на высоких оборотах при комнатной температуре, но рассыпаться при +250 °C на низких скоростях. Нужно проверять оба параметра.
Как правильно подобрать смазку: алгоритм действий
Чтобы не ошибиться с выбором, закупщик или инженер должен пройти пять простых шагов.
Шаг 1: узнай точную рабочую температуру узла. Это не температура окружающей среды, а температура в зоне трения. Для подшипника - это может быть на 10–30 °C выше, чем показывает датчик корпуса. Для масляного узла с циркуляцией смазки - ориентируйся на паспортное значение входящего масла в зону трения.
Шаг 2: добавь запас не менее 20–30 °C к рабочей температуре. Это амортизирует колебания температуры, влияние нагрузки и возраст смазки. Если узел работает при +210 °C, ищи смазку с рекомендуемым диапазоном не ниже +240…+250 °C.
Шаг 3: посмотри на вторичные факторы. Узлу нужна смазка с хорошей адгезией (она не должна вымываться или стекать)? Нужна ли защита от влаги, если узел находится во влажной цехе? Критична ли скорость вращения - нужна ли жидкая консистенция? Требуется ли совместимость с другими смазками, уже используемыми на оборудовании?
Шаг 4: выбери тип смазки на основе диапазона. Для +200…+220 °C - синтетическая или полимочевинная пластичная смазка. Для +220…+300 °C - специальная синтетическая на основе силикона или фторполимеров. Для +300 °C и выше, особенно если это резьба или контактная поверхность, - специальная паста, твердая смазка или антифрикционное покрытие.
Шаг 5: проверь совместимость с узлом и окружением. Не всякая синтетическая смазка хорошо совместима со всеми типами уплотнений и материалов. Прочитай паспорт: там должно быть указано, подходит ли смазка для резины, пластика и других материалов в узле.
Часто задаваемые вопросы
Какая максимальная температура для пластичной смазки?
Обычные пластичные смазки на минеральной или синтетической основе держат температуру примерно до +300 °C максимум. Выше этого диапазона материал теряет структуру или начинает активно окисляться. Для экстремальных температур (+1500 °C и выше, как в тормозных механизмах) используют не пластичные смазки, а твердые смазки, пасты и специальные антифрикционные покрытия.
Почему графитовая смазка не подходит для высоких температур выше 200 °C?
Графитовая смазка (ГОСТ 3333-80) имеет рабочий диапазон примерно –20…+60 °C. Графит в ее составе - это твердый смазочный компонент, но он находится в базовом масле с кальциевым или литиевым загустителем, которые теряют структуру выше +120 °C. При +200 °C базовое масло выгорает, загуститель разрушается, и остается хрупкий углеродный остаток, который не смазывает.
Чем отличается точка каплепадения от рабочей температуры?
Точка каплепадения - это температура плавления структуры, при которой смазка превращается в жидкость и вытекает. Рабочая температура - это максимум, при котором смазка еще сохраняет свои смазочные свойства и не деградирует. Реальная рабочая температура обычно на 30–50 °C ниже точки каплепадения.
Какую смазку выбрать для подшипника с температурой 250 °C?
Для +250 °C нужна синтетическая или специальная высокотемпературная смазка на основе полимочевины или силикона. Проверь паспорт: рекомендуемый диапазон должен быть не менее +270…+300 °C (с запасом). NLGI зависит от скорости вращения: для высокоскоростных подшипников - NLGI 1, для среднеоборотных - NLGI 2.
Выдержит ли смазка с точкой каплепадения 200 °C работу при этой температуре?
Нет. При 200 °C структура будет уже разрушена или близка к разрушению, смазка начнет вытекать, и узел останется без защиты. Безопасная рабочая температура для такой смазки - примерно 150–170 °C. Для работы при 200 °C нужна смазка с точкой каплепадения минимум 250–280 °C.
Заключение
Выбор смазки для узлов с температурой выше 200 °C - это не просто замена одного материала на другой с более красивым названием. Это принципиальная смена типа смазочного материала: от универсальных литиевых составов к синтетическим, полимочевинным или специальным силиконовым смазкам. Главные правила: во-первых, различай точку каплепадения и реальный температурный диапазон эксплуатации (диапазон всегда ниже на 30–50 °C). Во-вторых, учитывай не только температуру, но и скорость вращения, нагрузку, влажность среды и тип узла - каждый параметр влияет на выбор.
Следующий шаг: посмотри паспорт оборудования, определи реальную рабочую температуру в зоне трения, добавь 20–30 °C на запас, а затем выбери смазку из каталога, у которой рекомендуемый диапазон еще выше. Если узел работает выше +300 °C, уже рассматривай специальные пасты и твердые смазки вместо стандартной пластичной смазки. Обязательно проверь совместимость со всеми материалами узла, включая уплотнения и покрытия.