Коррозийное заклинивание резьбы - одна из самых дорогостоящих проблем в промышленности. Оборудование встает, ремонт растягивается на дни, простои считаются в тысячах рублей. Многие закупщики и инженеры верят, что купить смазку с надписью «высокотемпературная» - значит решить проблему. На деле это миф. Стандартные консистентные смазки, даже заявленные до 300°C, часто теряют защитные свойства в цикле нагрева-охлаждения, не адгезируют к вертикальным резьбам, вымываются влагой и минерализуются в агрессивных средах. Результат - коррозия под слоем смазки, микросваривание витков, невозможность разобрать узел без деформации.
Статья разбирает, почему типовые решения дают сбой, какие параметры действительно важны при выборе, и как правильно оценить техническое описание материала перед закупкой.
Почему обычная высокотемпературная смазка не решает проблему коррозийного заклинивания
Закупщик видит на упаковке: «работает до 300°C, антикоррозионная, для промышленного оборудования».
Кажется, что все под контроль. На практике:
Базовое масло деградирует под циклической нагрузкой. Смазка на минеральной основе содержит 70–90% масла и загустителя. При повторных нагревах до 200–250°C и остывании на воздухе масло окисляется, загуститель теряет структуру, присадки распадаются. За 50–100 циклов смазка превращается в жидкое месиво, которое уже не герметизирует резьбовой зазор. Влага проникает внутрь, и коррозия начинается под остатками смазки - там, где окислитель активен, а воздух ограничен.
Адгезия недостаточна для вертикальных и косых резьб. Резьба - не горизонтальный узел. Под действием вибрации, температурного расширения и осевых нагрузок смазка стекает вниз или выдавливается наружу. Если адгезия (липкость) материала низкая, то через 10–20 циклов работы резьба остается оголенной. Стандартная консистентная смазка класса NLGI 2 обычно имеет адгезию 1–3 балла; для резьбовых соединений нужно минимум 4–5 баллов.
Вода и агрессивные среды выбивают защиту. Если оборудование работает в цехе с влажностью выше 70%, или если есть контакт с растворами, паром, кислотными конденсатами, то минеральное масло в смазке гидролизуется - теряет свойства и меняет pH. Консерванты (обычно амины) быстро расходуются, коррозионная защита снимается. Через месяц-два смазка становится липкой массой, которая способствует, а не препятствует коррозии.
Механическая нестабильность под давлением. Когда резьба затягивается с большим моментом (например, шпилька диаметром 16 мм под 80 Н⋅м), смазка в витках сжимается. Если загуститель недостаточно устойчив к механическому разрушению, он расслаивается, теряет вязкость базового масла, и защита опять же ломается. На практике инженеры часто видят, как смазка окончательно вытекла из-под шайбы уже при первом нагреве.
Типичные ошибки при выборе смазки для резьбовых соединений
Закупщики совершают одни и те же ошибки, потому что маркетинг и стандартизация давят в разные стороны.
Ошибка 1: выбор по температуре как по главному параметру. «Нужна смазка до 400°C? Возьму графитовую, она заявлена до 400°C». Но резьба работает не просто на высокой температуре - она испытывает циклический нагрев, влажность, осевую нагрузку и динамическую тряску. Для графитовой смазки правда только половина: она работает до 400°C в режиме статического подшипника без вибрации. На резьбе с циклическим нагревом та же смазка может развалиться за 100 циклов.
Ошибка 2: путаница между смазкой и герметиком. Многие думают, что смазка сама себя герметизирует. На самом деле смазка должна одновременно герметизировать щели (за счет вязкости и адгезии) и защищать от коррозии (за счет консервантов и ингибиторов). Если выбрать смазку, которая хороша только для одного, результат будет неполный.
Ошибка 3: неправильное прочтение NLGI и загустителя. NLGI 2 - это мера консистенции (плотности), а не мера защиты. Две смазки NLGI 2 могут иметь разные загустители (литий, комплекс, полимочевина), разные базовые масла и разные присадки. Одна - хороша до 200°C, другая - до 350°C. Просто смотреть на класс NLGI бесполезно.
Ошибка 4: игнорирование совместимости материалов. Если на резьбе титановый сплав или нержавеющая сталь, то обычные литиевые смазки могут вызвать фреттинг (микросваривание) или даже химическую коррозию. Для нержавейки нужны смазки с молибден-дисульфидом или графитом, которые выступают разделяющей пленкой между металлами.
Ошибка 5: недоучет скорости вращения. Если резьба задвижки работает при низкой скорости (несколько оборотов в минуту) и высокой температуре, то нужна паста с твердым смазывающим веществом. Если резьба муфты вращается с большой скоростью, паста будет истираться и разлетаться. Для быстрых режимов нужна более жидкая смазка с хорошей температурной стабильностью.
Что ищут в техническом описании смазки для защиты резьбы при высоких температурах
При выборе смазки для высоких скоростей и температур инженеры и закупщики должны проверить не маркетинговый слоган, а конкретные параметры в техническом описании (TDS) или в протоколах испытаний.
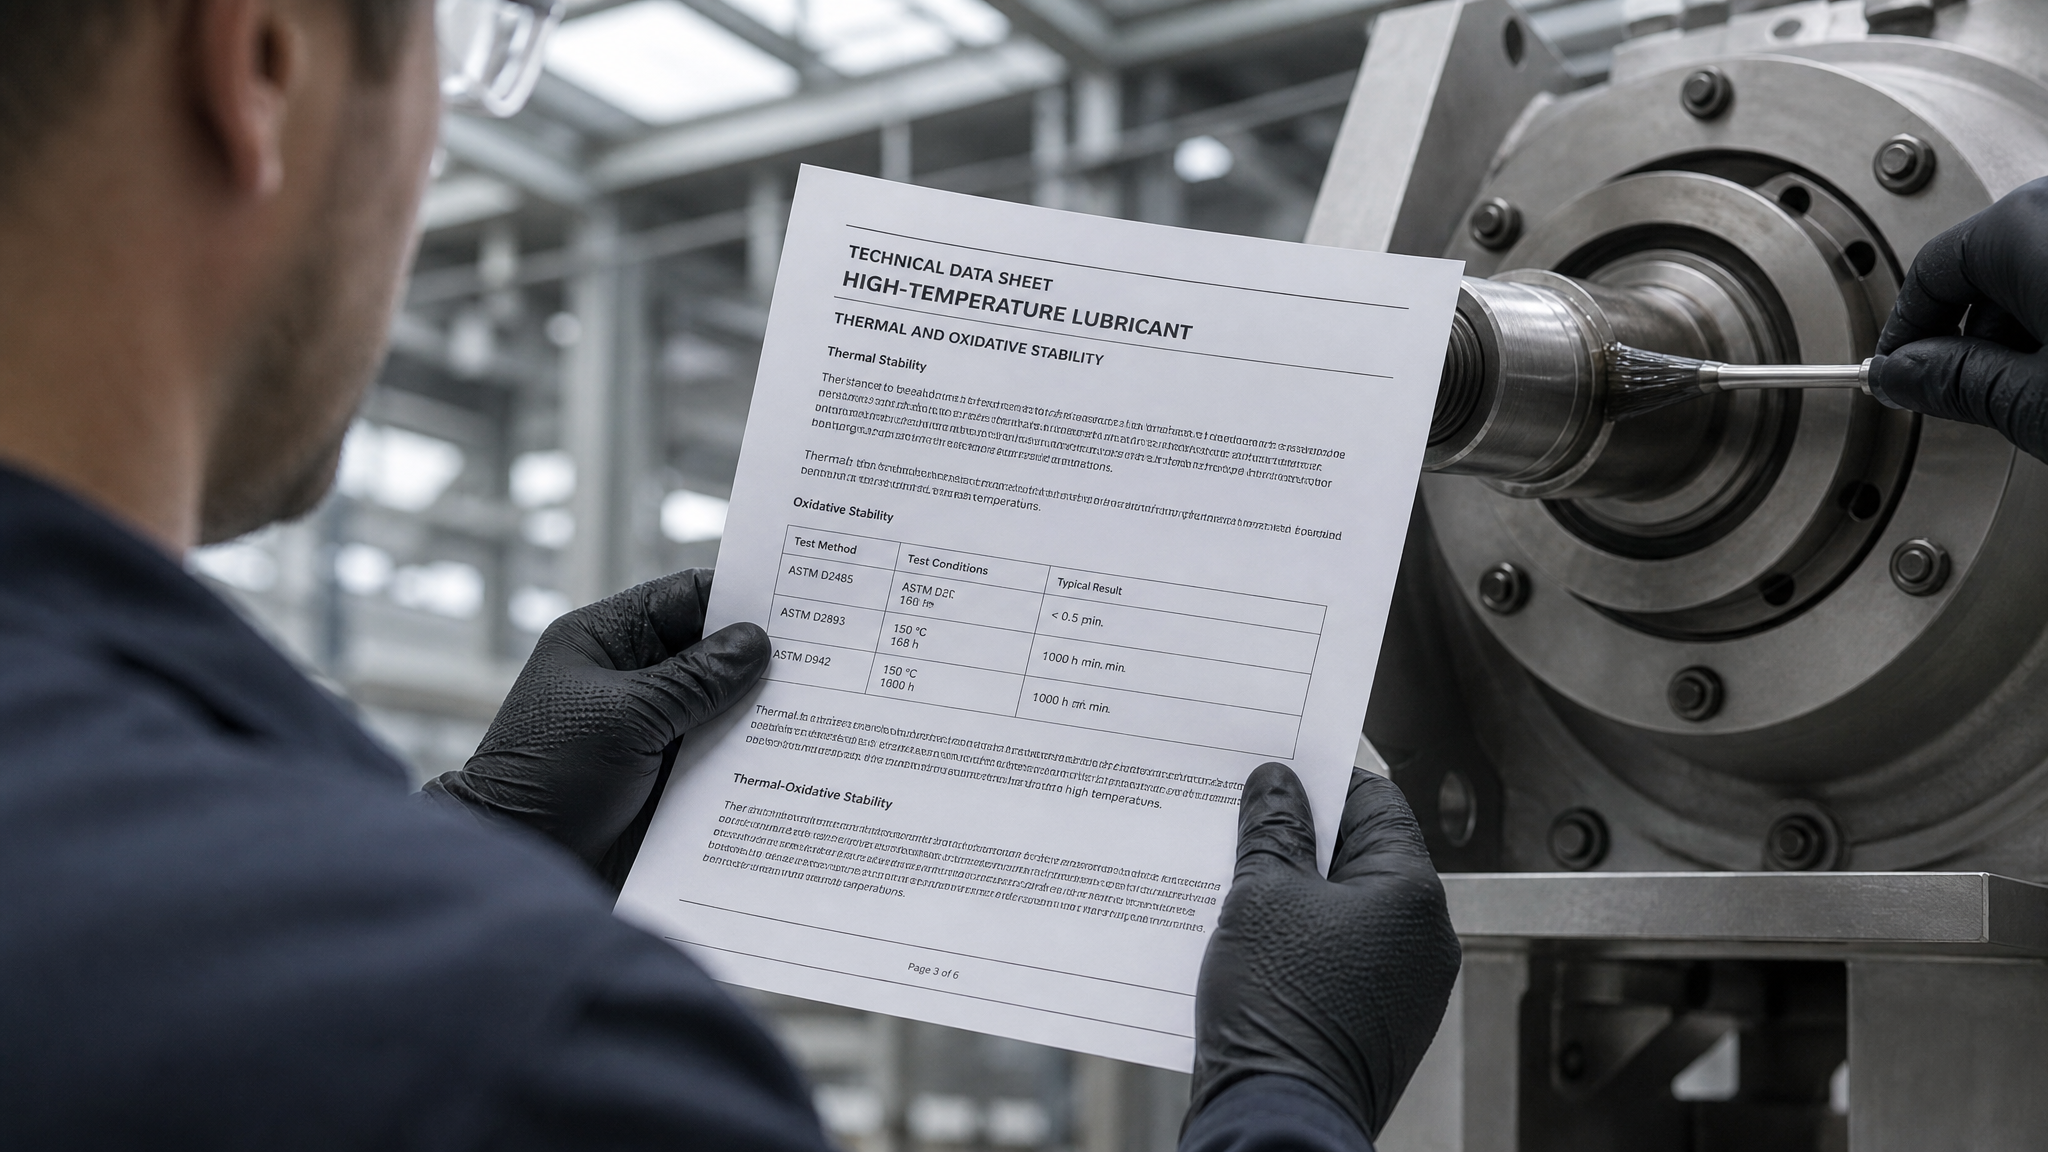
Термоокислительная стабильность. Это способность смазки сохранять вязкость и функциональность под длительным нагревом на воздухе. В TDS должно быть указано время до разрушения при 100°C, 150°C или выше. Хороший показатель - стабильность не менее 1000 часов при температуре на 20–30°C выше номинальной рабочей температуры. Если в TDS только строка «работает до 300°C» без уточнения, это красный флаг.
Механическая стабильность по ASTM D2619 или ГОСТ 9.308. Эта проверка показывает, как смазка выдерживает сдвиговое напряжение в процессе затяжки и работы узла. Результат выражается в снижении консистенции (в баллах NLGI или в процентах). Для резьбовых соединений приемлемо снижение не более 1–1,5 балла после 100 000 циклов на четырехшариковом приборе. Если смазка теряет 2 балла и больше, она развалится на резьбе.
Водостойкость по ASTM D1264 или ГОСТ 9.308. Указывается в процентах или в миллилитрах воды, отделившейся после контакта смазки с дистиллированной водой при 37–60°C. Для резьбовых соединений на открытом воздухе или во влажном цехе приемлемый уровень - до 2–3% отделения воды. Если смазка отделяет 10% и более, она быстро потеряет консистенцию и антикоррозионные присадки.
Адгезия и липкость. Часто указывается как «адгезия по ASTM D4170» в баллах (1–10) или как «захватываемость» в миллиметрах. Для резьб минимум -5 баллов. Если статье присутствует число ниже 3 баллов, смазка будет стекать с вертикальных участков резьбы.
Содержание активных консервантов. В TDS должно быть указано содержание ингибиторов коррозии (обычно в процентах от массы). Для защиты стальных резьб нужно минимум 3–5% активных компонентов. Если указано менее 2%, то антикоррозионные свойства - это маркетинг, а не реальность.
Совместимость с материалами узла. Хороший TDS должен назвать типы металлов и сплавов, с которыми смазка совместима без риска химической коррозии или фреттинга. Фразы «совместима с черными и цветными металлами» слишком обобщенные. Конкретно: «протестирована на медь, титан, алюминий», «не содержит активной серы», «не вызывает коррозию под напряжением нержавеющей стали».
Высокотемпературные диапазоны: от 200°C до 1500°C и когда что использовать
Смазочные материалы разбиваются на классы по максимальной рабочей температуре.
Важно понять границы и найти материал, который не просто выдержит температуру, но сохранит функцию на резьбе.
| Тип смазки | Диапазон работы | Механизм работы | Применение на резьбе | Минусы |
|---|
| Силиконовые (полидиметилсилоксан) | 180–250°C | Базовое масло полимерное, низкая адгезия | Не рекомендуется; скатывается вниз | Слабая защита в цикле; текучесть |
| Литиевые комплексные | 250–350°C | Загуститель калийно-литиевый, хорошая адгезия | Хороша при среднем нагреве и влажности | Деградация после 100 циклов в открытой среде |
| Графитовые и сажевые | До 400°C | Твердая смазка из графита, образует пленку | Хороша, если нет высокой вибрации | Истирается при большой скорости; пачкает |
| Молибден-дисульфидные | До 400°C | Твердая смазка, молибденит как разделитель | Отличный выбор для нержавейки и сплавов | Дороже; требует герметичного узла |
| Медные пасты | До 1100°C | Медь как твердый смазывающий компонент; очень высокая адгезия | Идеальна для резьб при 600–1100°C и циклах | Очень дорога; может требовать специальной очистки |
| Керамические пасты | До 1500°C | Борные или алюминиевые оксиды плюс граф; сухая пленка | Экстремальные температуры в экспериментальной технике | Редко встречаются; узкое применение |
Для задвижек при высоких температурах (например, паровых линий с рабочей температурой 300–400°C) оптимальный выбор - это смазка на основе молибдена или графита, если узел не подлежит максимально частому разборке. Если резьба разбирается каждый месяц, то лучше рассмотреть медную пасту, хотя ее стоимость выше в 3–5 раз.
Антифрикционные покрытия резьбы: когда смазка уже недостаточна
В последние годы появилась альтернатива традиционной смазке - твердосмазочные покрытия на основе дисульфида вольфрама и графита.
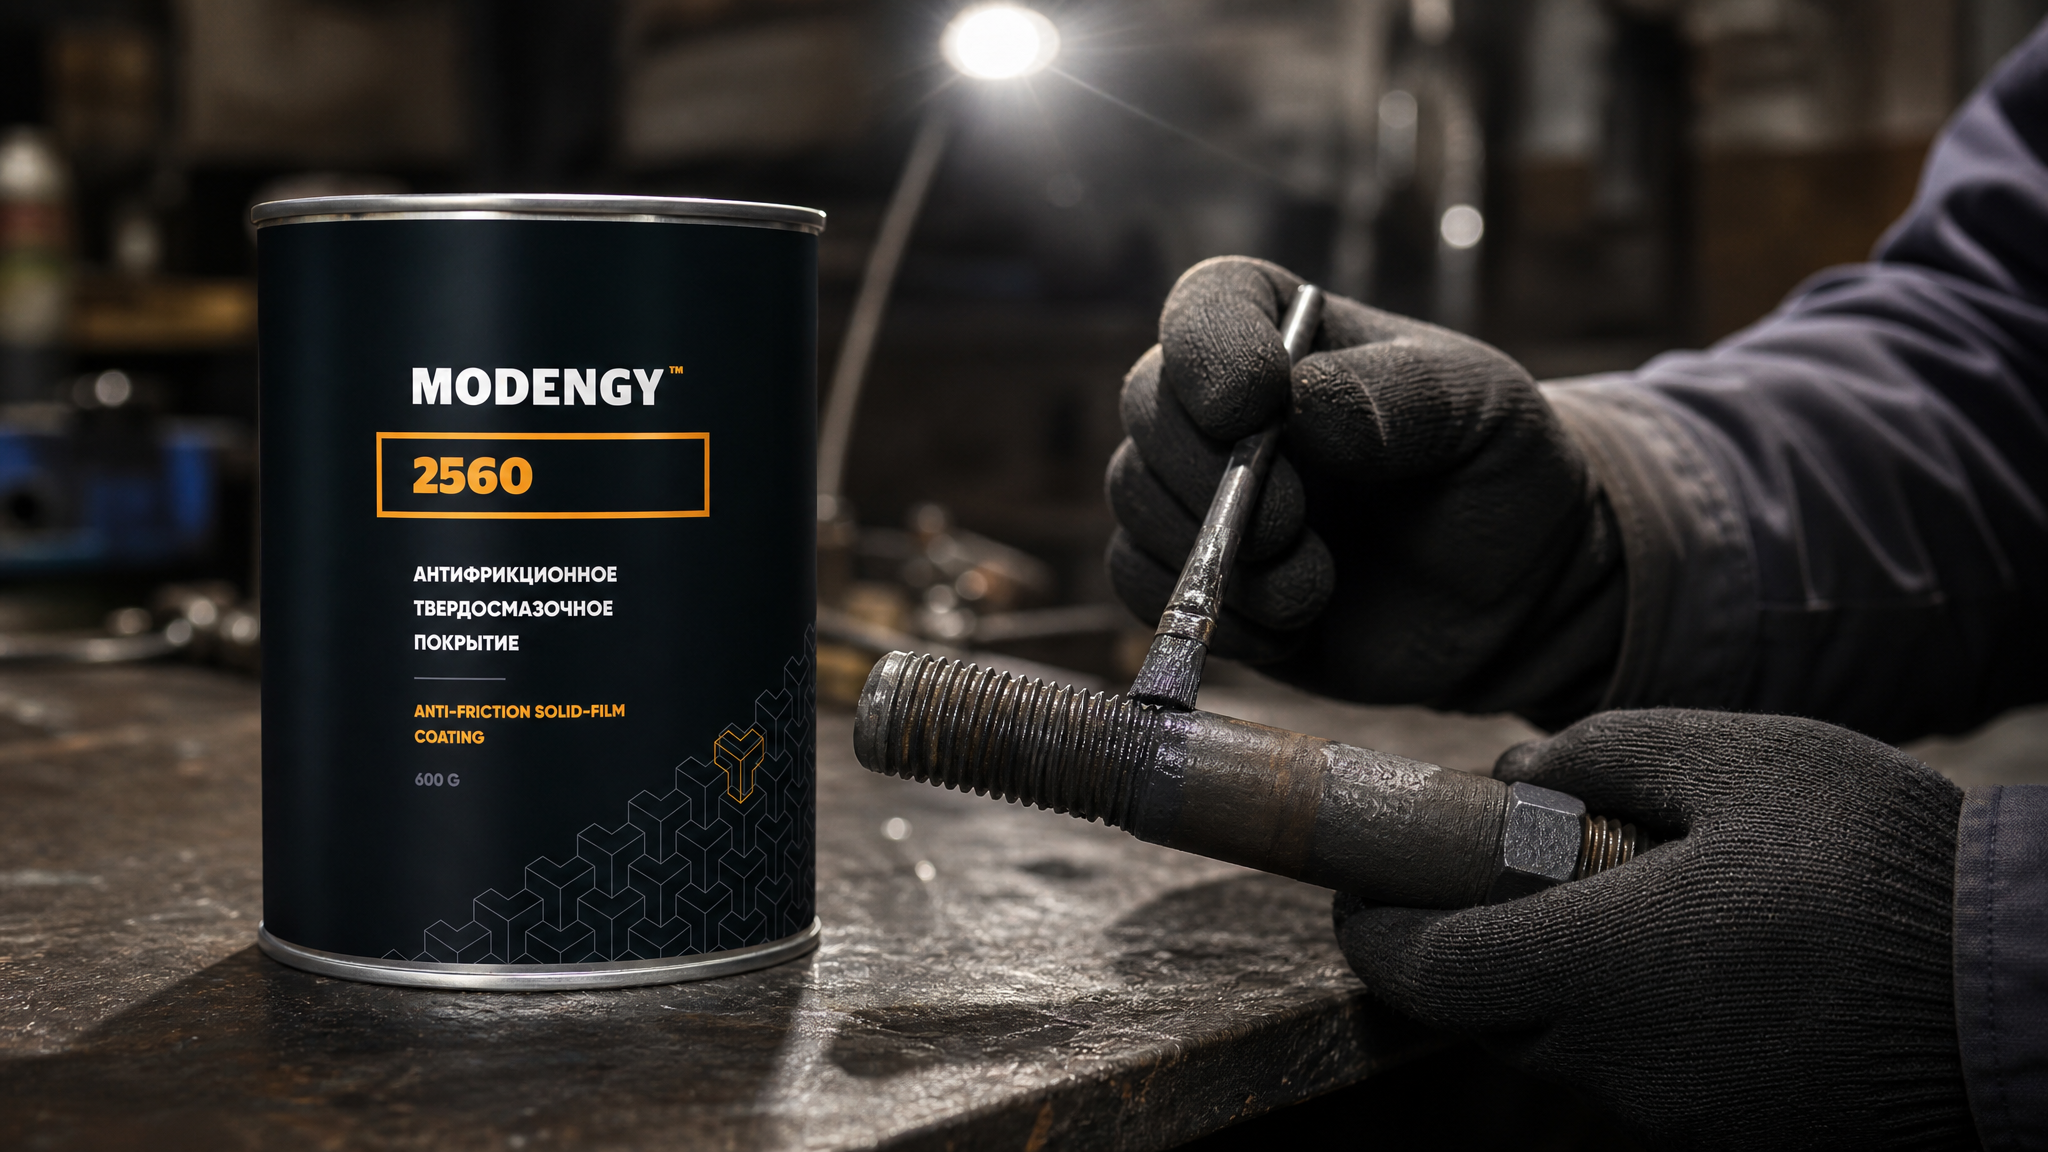
Эти материалы наносятся тонким слоем (5–15 микрон) прямо на поверхность резьбы и образуют сухую защитную пленку, которая работает самостоятельно, без жидкой смазки.
Преимущества покрытия над жидкой смазкой:
Минусы:
Когда стандартные решения не работают - например, при коррозийном заклинивании медных или титановых резьб в агрессивных средах, где смазка быстро деградирует - антифрикционное твердосмазочное покрытие часто становится единственным надежным выходом. В качестве альтернативного решения для защиты резьбы от коррозии и закусывания, особенно в условиях высоких температур и агрессивных сред, можно рассмотреть антифрикционное твердосмазочное покрытие MODENGY 2560 на основе ультрадисперсного дисульфида вольфрама и графита, работающее до 500°C.
Защита резьбы от коррозии в условиях цикличности и влажности
Коррозийное заклинивание резьбы - это не просто окисление металла.
Это комбинация нескольких процессов, которые развиваются параллельно и усиливают друг друга.
Электрохимическая коррозия. Когда на резьбе есть влага, а металл (особенно железо и медь) контактирует с электролитом, образуется гальванический элемент. Молекулы кислорода и воды взаимодействуют с металлом, образуя оксиды и гидроксиды. Если смазка потеряла консервантные присадки или плохо герметизирует зазоры, влага проникает внутрь, и коррозия развивается под слоем смазки, где окислитель уже активен.
Фреттинг и микросваривание. При циклических вибрациях и нагреве витки резьбы совершают микроскопические движения (амплитуда 10–100 микрон). Если смазка плохо адгезирует или вызывает повышенное трение, витки начинают свариваться друг к другу на молекулярном уровне - происходит адгезионный износ. Продукты этого микросваривания (окисленные стружки, окислы) накапливаются в зазорах и способствуют коррозии.
Окисление базового масла и потеря консервантов. При каждом нагреве до 200–300°C молекулы углеводородного масла взаимодействуют с кислородом воздуха, образуя перекиси и кетоны. Эти продукты окисления имеют кислую реакцию (pH снижается с 7 до 4–5), что активирует коррозию железа. Одновременно амины и фенолы (консеранты) расходуются, нейтрализуя эту кислотность. За 100–200 циклов нагрева резерв консервантов исчерпывается, и защита падает.
Минерализация и загустевание. В присутствии влаги и окислов смазка становится более вязкой, теряет текучесть, и слой, герметизирующий резьбу, становится хрупким. На следующем нагреве он трескается, обнажая металл.
Для комплексной защиты нужны смазки, которые:
- Имеют высокий щелочной резерв (TBN - Total Base Number > 100 мг KOH/г).
- Содержат молибден или графит как твердый разделитель для защиты от фреттинга.
- Работают в узком температурном диапазоне, не окисляясь за 200–500 циклов.
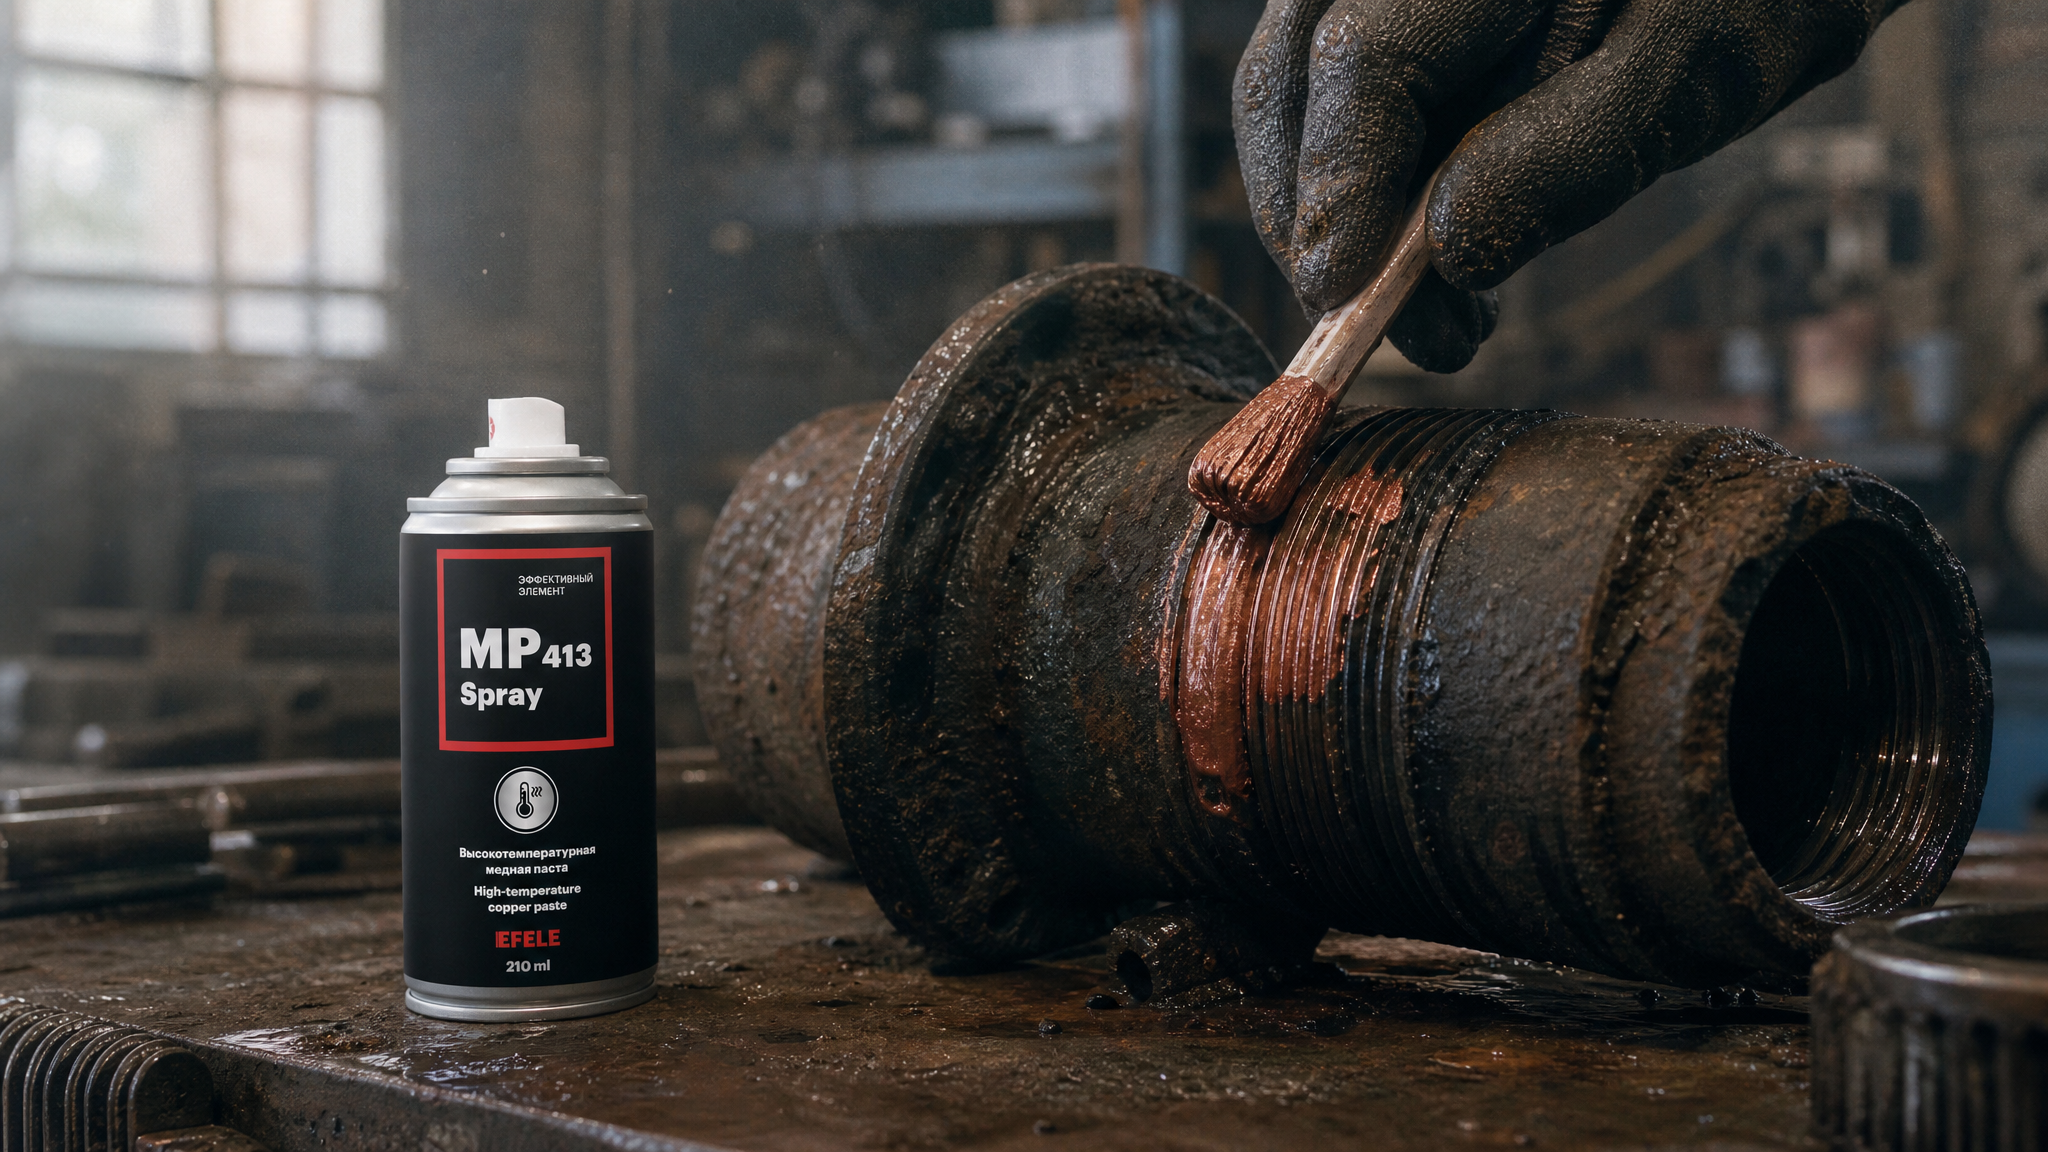
Для защиты резьбовых соединений от коррозии и заклинивания при высоких температурах до 1100°C рекомендуется использовать медную пасту EFELE MP-413 Spray. Медная основа обеспечивает механическое разделение витков резьбы, адгезия медной пасты исключает вымывание влагой, а высокий температурный диапазон позволяет работать в циклах нагрева без потери защиты.
Контроль и приемка смазки: как проверить, что качество соответствует требованиям
На складе или при разгрузке материала закупщик и инженер часто видят только упаковку и, может быть, могут открыть банку и посмотреть цвет и консистенцию.
Это недостаточно. Даже если товар сертифицирован, нужны минимальные проверки.
При приемке на ОТК:
1. Консистенция (NLGI). Вдавить конус ASTM D217 в смазку на 10 секунд. Глубина вдавливания должна совпадать с заявленным классом. Если смазка NLGI 2, то глубина должна быть 60–80 десятых миллиметра. Это займет 5 минут и защитит от подделки.
2. Кислотное число (TAN) и щелочной резерв (TBN). Эти анализы дорогие (500–2000 рублей за анализ), но их нужно проделать хотя бы на первой партии. TAN должен быть не выше 1–2 мг KOH/г; TBN - не ниже 80–150 мг KOH/г (в зависимости от типа смазки). Если TBN низкий, консеранты изначально недостаточны.
3. Вода в смазке (Karl Fischer). Допустимое содержание воды - до 100–200 частей на миллион (ppm). Если влажность выше, значит, смазка неправильно хранилась или подделана. Этот анализ стоит 300–1000 рублей.
4. Адгезия и липкость. Простой полевой тест: нанести смазку вертикально на полированный стальной лист, наклонить на 45 градусов и посмотреть, как быстро она стекает. Хорошая адгезия - смазка держится на наклоне минимум 30 секунд. Плохая адгезия - смазка сразу стекает капельками.
После проведения испытаний (для критических узлов):
Заказать лабораторное испытание на термоокислительную стабильность (ASTM D2272 или ASTM D4378) у независимой аккредитованной лаборатории. Стоимость 2000–5000 рублей, но результат покажет, выдержит ли смазка циклический нагрев. Без этого испытания гарантия от производителя - просто слова.
Провести полевой тест на соответствующем оборудовании: нанести смазку на несколько болтов резьбовых соединений, выполнить циклы нагрева (если возможно) и попробовать разобрать после 10–50 циклов. Если резьба разбирается легко без заклинивания, смазка подходит. Если заклинивает или смазка исчезла - нужна другая.
Эта работа требует времени и затрат, но она окупается за счет отсутствия аварийных остановок и переделок.
Часто задаваемые вопросы
Какую температуру надо сбивать, если смазка уже горячая от трения?
Если смазка в узле нагрелась сверх номинальной рабочей температуры и начинает дымить или менять цвет, это признак перегрева. Дополнительное охлаждение - это лечение симптома, а не причины. Нужно проверить, правильно ли выбрана смазка для режима трения (скорость, нагрузка, тип материала). Часто такое происходит, когда используют смазку класса NLGI 3 или выше при высоких оборотах - слишком плотная консистенция создает дополнительное трение. Решение - перейти на более жидкую смазку или на специализированное масло.
Графитовая смазка для высоких температур - это универсальное решение?
Графитовая смазка хороша для температур до 400°C и для узлов с низкой скоростью вращения. Однако графит имеет электропроводность, и его частицы могут работать как абразив, если в смазке присутствуют загрязнения. Кроме того, графит легко распыляется при вибрации, пачкает окружающие детали, и его сложно удалить перед повторным смазыванием. Для резьбовых соединений с частой разборкой графит менее предпочтителен, чем медь или молибден.
Высокотемпературная смазка для подшипников подойдет для резьбы?
Смазка для подшипников рассчитана на другой режим трения: качение, относительно стабильная температура, отсутствие герметизирующей функции. На резьбе подшипниковая смазка может быстро вытечь (адгезия часто ниже), и она не герметизирует зазоры эффективно. Результат - влага попадает внутрь, коррозия развивается. Для резьб нужны специализированные резьбовые смазки или пасты.
Смазка для высоких скоростей и температур - это одно и то же?
Нет. Высокая скорость требует более текучего материала (низкая вязкость, чтобы уменьшить нагрев от трения), а высокая температура требует стабильной базовой основы и хороших консервантов. Материал для высоких скоростей может быть жидким маслом (ISO VG 32–46), а материал для высоких температур - густо вязкой пастой. Использование жидкого масла на резьбе высокоскоростного насоса может привести к перегреву и окислению; использование густой пасты на быстрой резьбе приведет к дополнительному нагреву и разрушению смазки.
Как часто менять смазку на резьбовых соединениях с высокой температурой?
Рекомендация - через каждые 50–100 циклов разборки-сборки, если узел работает с коррозийным заклиниванием в истории. При этом нужно провести визуальный осмотр: если смазка потемнела, высохла или плохо пахнет, менять сразу. Для критических узлов (энергетика, нефтегаз, авиация) смазку меняют чаще - через каждые 20–30 циклов. Если смазка не требуется часто, нужно выбрать долговечный материал (пасту или антифрикционное покрытие) один раз, чтобы не возиться с переделками.
Заключение
Коррозийное заклинивание резьбы - это не задача, которую решает одна цифра температуры на упаковке. Это комплексная проблема, требующая учета термоокислительной стабильности, механической и водостойкости, адгезии, совместимости с материалами и режима трения. Стандартные консистентные смазки класса NLGI 2, даже если заявлены до 300°C, часто теряют защиту в цикле нагрева-охлаждения и не герметизируют резьбовой зазор достаточно эффективно. Пасты с твердыми смазывающими компонентами (графит, молибден, медь) или антифрикционные твердосмазочные покрытия справляются намного надежнее за счет сухой защитной пленки, которая не окисляется и не вымывается водой.
Первый шаг - пересмотреть выбор материала. Прочитайте техническое описание не по маркетинговому слогану, а по конкретным цифрам: термоокислительная стабильность, адгезия, содержание консервантов, водостойкость. Второй шаг - проведите минимальный контроль при приемке (консистенция, кислотное число, влажность). Третий - организуйте полевое испытание на соответствующем оборудовании. Это займет несколько недель и потребует небольших затрат, но защитит от аварийных простоев и кратных потерь при коррозийном заклинивании. Инвестиция в выбор правильной смазки окупается в первый месяц работы.