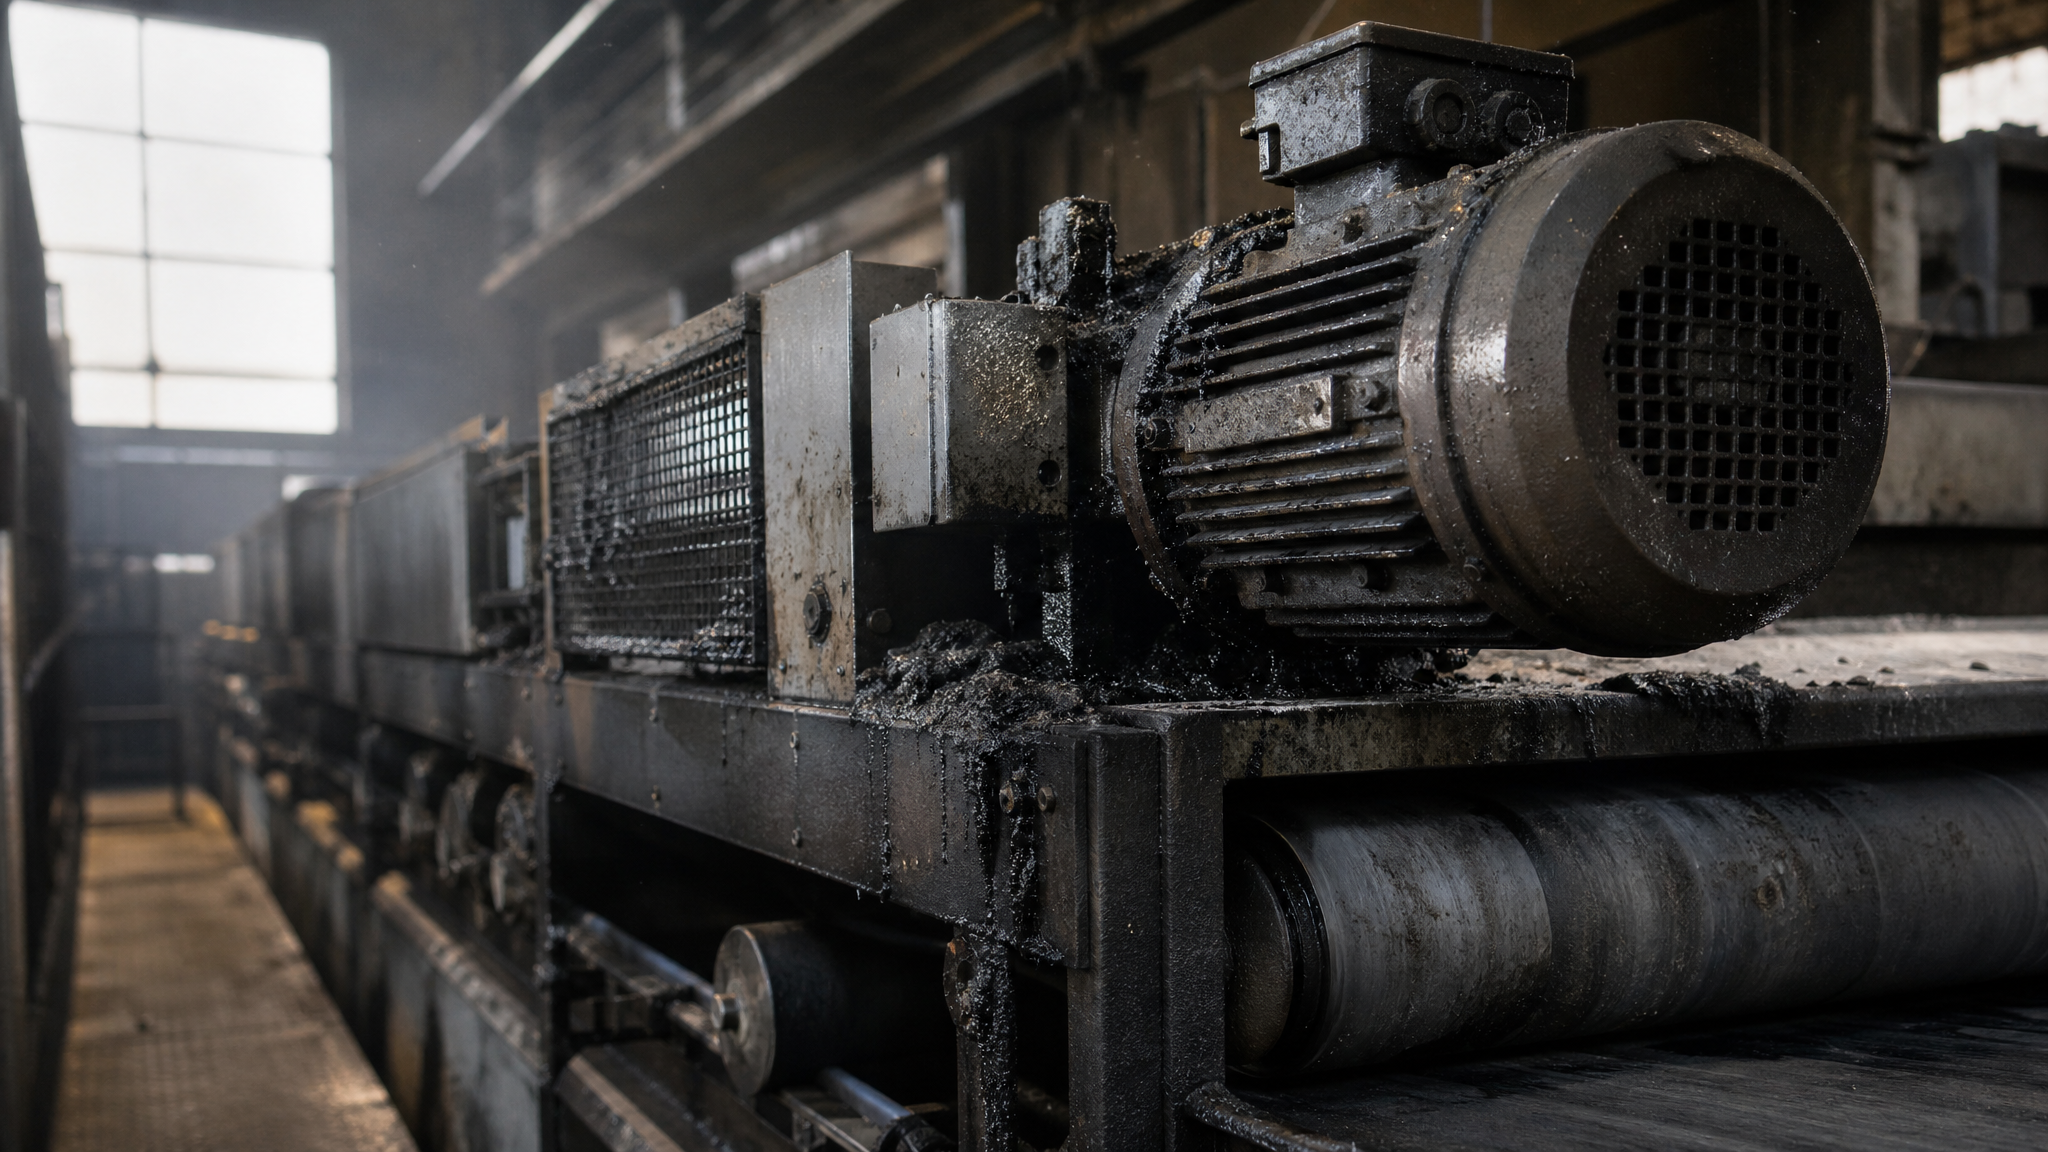
При работе оборудования в условиях повышенного нагрева смазочные материалы подвергаются интенсивному окислению. Продукты этого разложения - тонкие твердые частицы, смолистые соединения и коксовые отложения - накапливаются в смазочных каналах, забивают фильтрующие пластины и отверстия, вызывают течи и отказы подшипников. Проблема забивания фильтров продуктами деградации смазки актуальна для всех производств, где используются подшипниковые узлы, редукторы, прессовое оборудование и трансмиссии. Статья объясняет механизм окисления и закоксовывания, показывает признаки надвигающегося засорения и описывает профилактические меры выбора и применения правильной смазки для высоких скоростей и температур.
Инженеры и закупщики часто выбирают материал по одному параметру - допустимой температуре - и не учитывают окислительную стабильность, режим подачи и совместимость с существующей системой смазки. Результат: преждевременное забивание фильтров, неплановые остановки и повреждение оборудования. Эта статья поможет понять, почему это происходит, и какую смазку подобрать, чтобы система оставалась чистой и работоспособной.
Механизм образования отложений при высоких температурах
Окисление смазочного материала ускоряется экспоненциально с ростом температуры.
При работе узла в условиях повышенного нагрева (особенно в диапазоне выше 80–100 °C) базовое масло вступает в химическую реакцию с кислородом воздуха, образуя альдегиды, кетоны и карбоновые кислоты. Эти соединения полимеризуются, формируя темную, вязкую, смолистую массу. На еще более высоких температурах (выше 150–180 °C) происходит закоксовывание - образование черных, твердых, хрупких отложений, похожих на кокс. Именно эти частицы и забивают фильтрующие пластины и отверстия смазочных каналов.
Когда смазка находится в узле трения (подшипник, редуктор, втулка скольжения), она нагревается как от фрикционного выделения тепла, так и от контакта с горячим оборудованием. Если смазка подобрана неправильно или ее дозировка не соответствует режиму, отложения начинают быстро накапливаться. Твердые частицы в смазочном материале становятся абразивом, вызывая микрозадиры на поверхностях контакта и ускоряя деградацию. Комбинированное действие - окисление, образование частиц, увеличение вязкости и запекание смазки в каналах - приводит к критическому засорению за 1–3 месяца работы, если смазка выбрана неподходящей консистенции или производится холодный пуск с загустевшей смазкой при высокой нагрузке.
Перепад давления на забитом фильтре растет, что повышает вероятность утечек сквозь уплотнения и повреждения соседних компонентов. При игнорировании проблемы оборудование может выйти из строя за часы.
Высокотемпературная смазка для подшипников: требования к окислительной стабильности
Выбор смазки для высоких температур начинается с проверки ее окислительной стабильности, а не только максимальной рабочей температуры из рекламного листка.
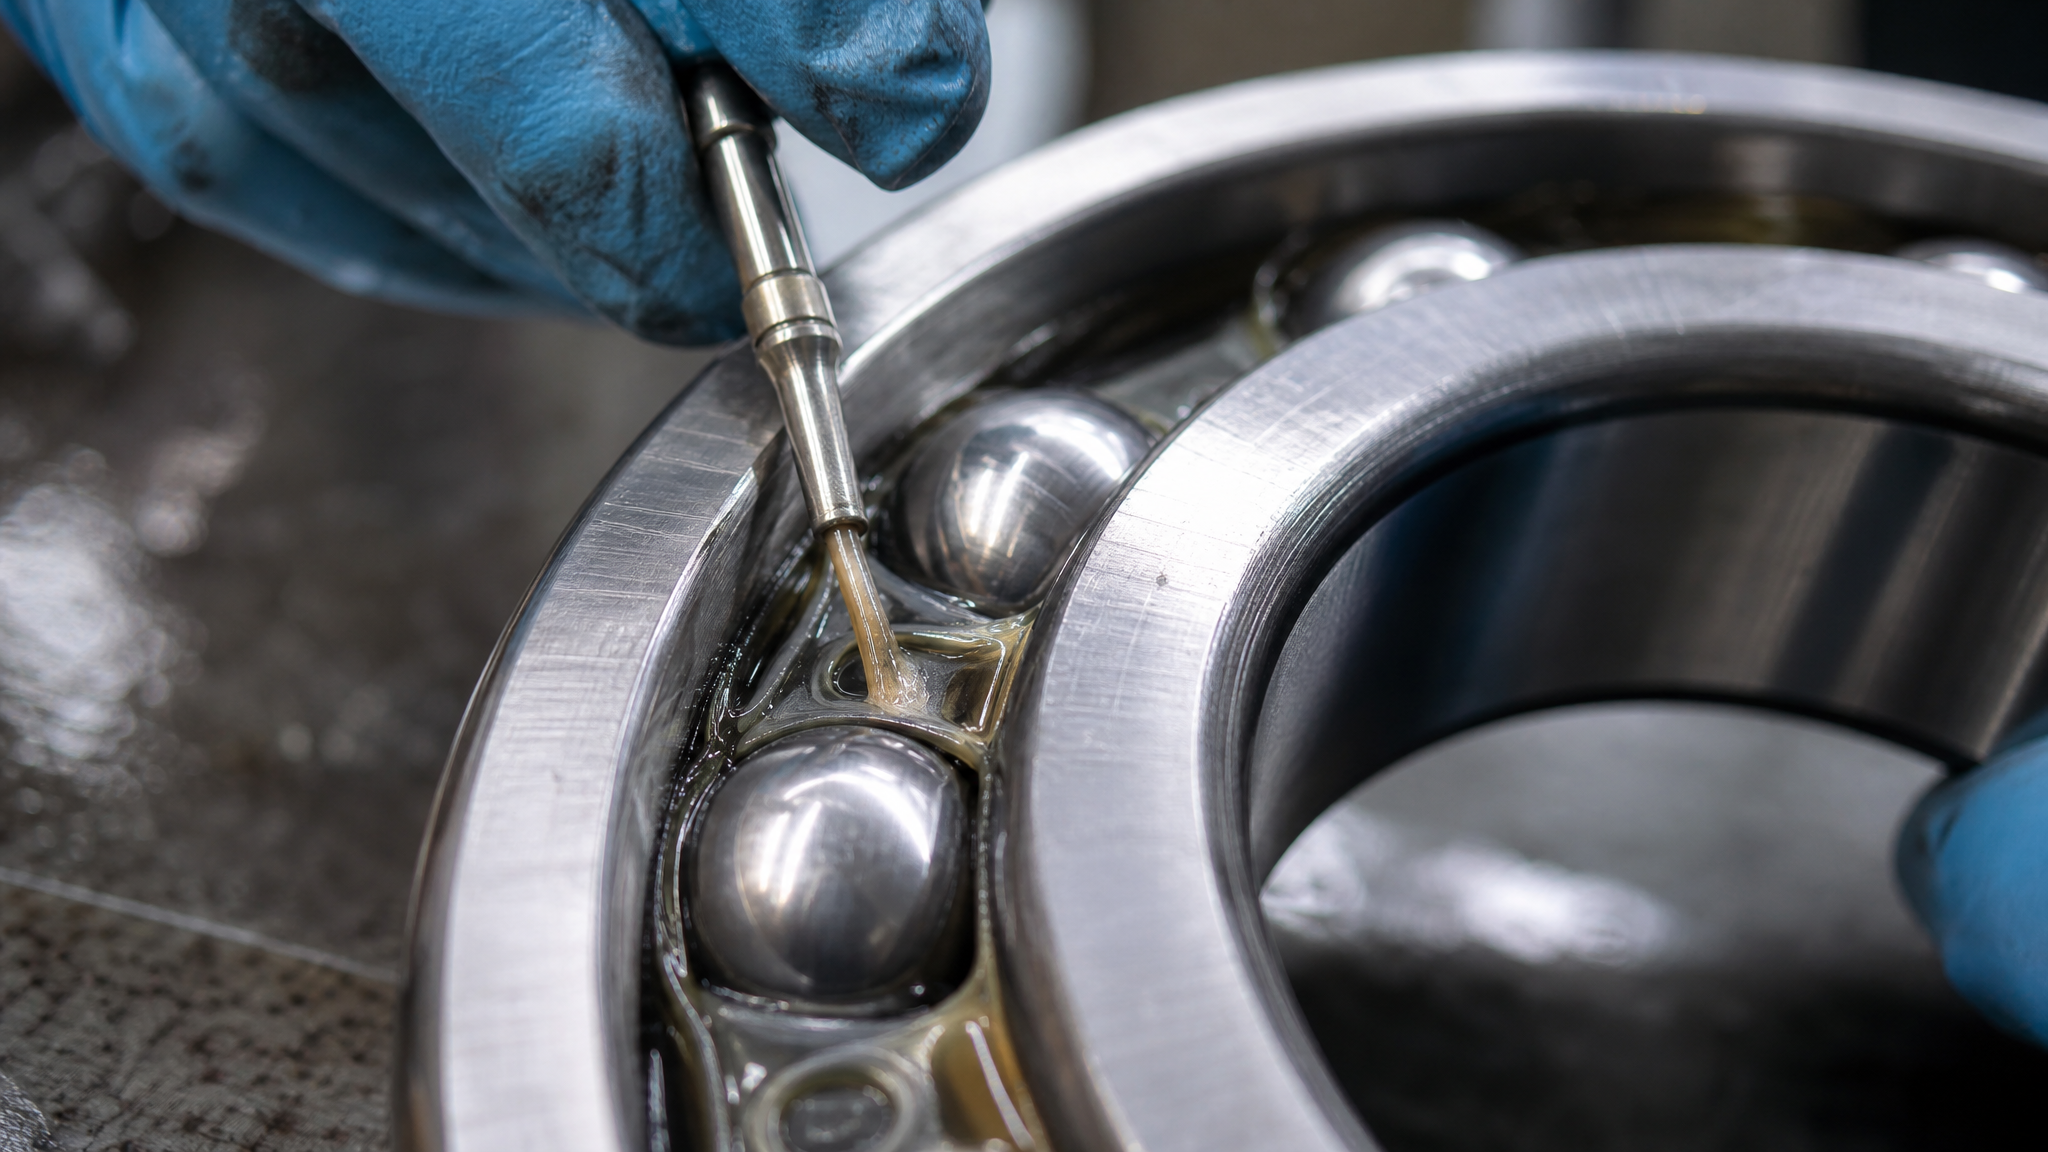
Смазка, которая "держит" 200 °C в документах, на практике может начать коксоваться уже при 140–160 °C, если ее базовое масло легко окисляется. Основные показатели, на которые нужно обращать внимание:
Вязкость базового масла. Более вязкое масло (класс ISO 68–100) окисляется медленнее, чем легкое (ISO 22–32), благодаря лучшей пленкостойкости и меньшему контакту молекул с кислородом. Однако при низких температурах вязкое масло требует механической подачи с повышенным давлением.
Тип загустителя. Литиевые загустители (на основе литиевых мыл) более распространены, но при высоких температурах они начинают "плакать" - выделять базовое масло, которое затем окисляется и забивает каналы. Полиуретановые и сложноэфирные загустители проявляют большую стабильность, но дороже.
Присадки против окисления. Антиоксиданты замедляют реакцию с кислородом, отдавая свои электроны и "гасят" окислительные радикалы. По мере работы смазки антиоксиданты расходуются, и без пополнения смазки окисление ускоряется.
Для высоких оборотов и температур особенно важна способность смазки оставаться в узле трения, а не вытекать или запекаться. Если смазка получила класс консистенции NLGI 2 (стандартная консистенция), но подается в узел с частотой раз в неделю большой дозой, она забьет каналы в первый же день. Напротив, если подавать ту же смазку малыми дозами каждый день или использовать специализированную многофункциональную смазку, система останется чистой. На предприятиях, где применяется автоматическая дозированная подача, забивание фильтров снижается в 3–5 раз по сравнению с ручной смазкой.
Графитовая смазка для высоких температур: особенности и ограничения
Графит - твердый смазочный материал, который добавляют в базовое масло для повышения противозадирных свойств и улучшения производительности при фрикционном выделении тепла.
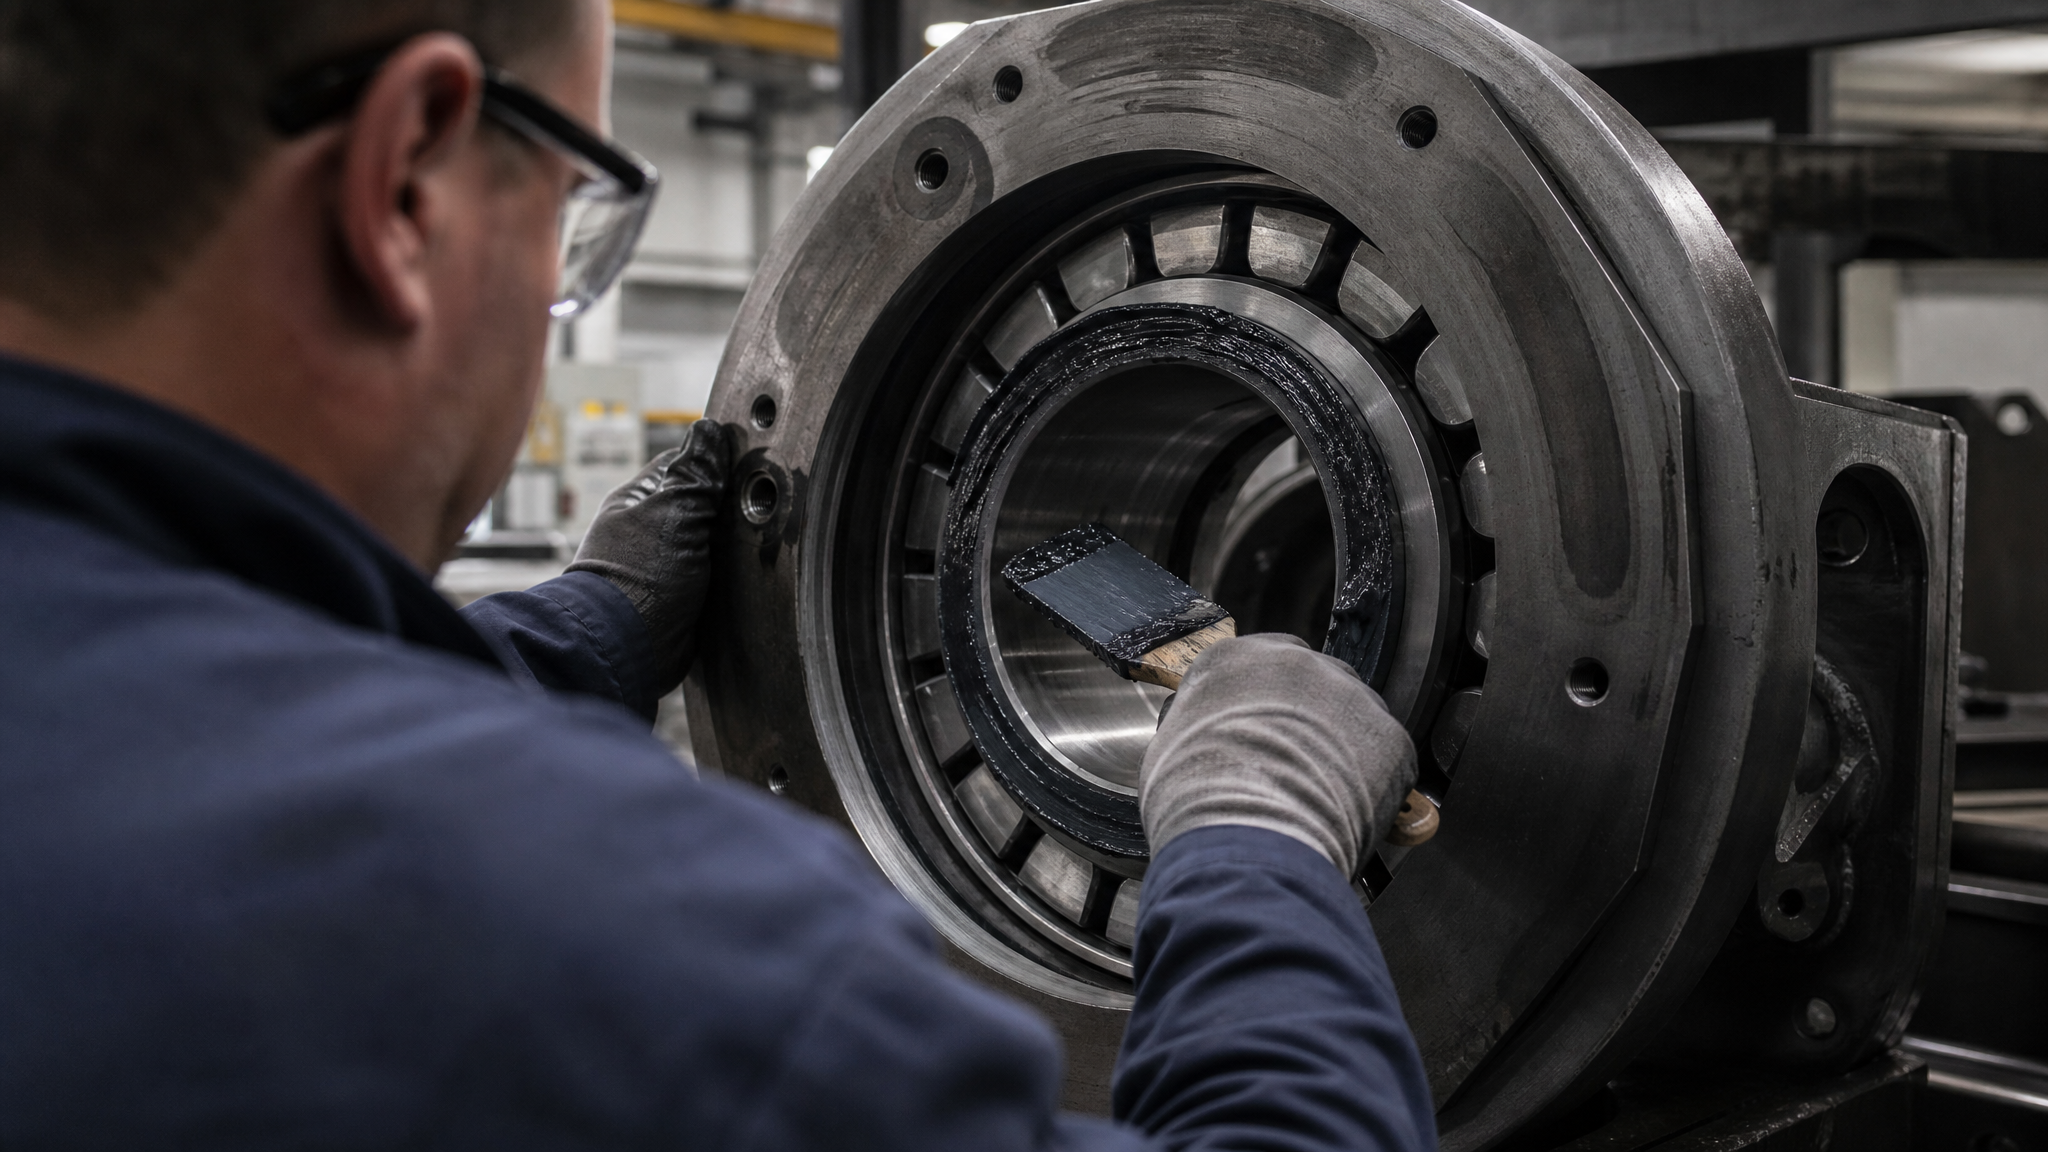
Графитовая смазка для высоких температур часто рассматривается как "универсальный спасатель", потому что графит стабилен до 500–600 °C и может работать даже при частичной потере жидкой составляющей смазки.
Однако у графитовых смазок есть критичная слабость: базовое масло, в которое диспергирован графит, окисляется с той же скоростью, что и обычные смазки. При длительном нагреве мелкие частицы графита выпадают в осадок, гранулы забивают узкие фильтрующие отверстия и смазочные каналы. Кроме того, графит - хороший проводник тепла, и в некоторых узлах (например, электродвигатели или узлы с переменным электромагнитным полем) его использование запрещено из соображений электробезопасности.
Для применения графитовой смазки в высокотемпературных системах:
Убедитесь, что размер канала и отверстий фильтра совместим с размером частиц графита (обычно 1–10 микрон).
Проверьте, не требует ли узел электрической изоляции.
Контролируйте перепад давления на фильтре; графитовые смазки дают более высокое падение из-за размера частиц.
Планируйте более частую очистку фильтроэлементов при использовании графитовых материалов по сравнению с беззольными смазками.
На практике графитовые смазки хороши для одноточечных узлов (редукторы, открытые подшипники), где нет циркулирующей фильтрации, и плохо подходят для централизованных систем смазки с общим фильтром.
Окисление и закоксовывание: признаки и диагностика забивания
Забивание фильтров продуктами разложения смазки редко происходит внезапно.
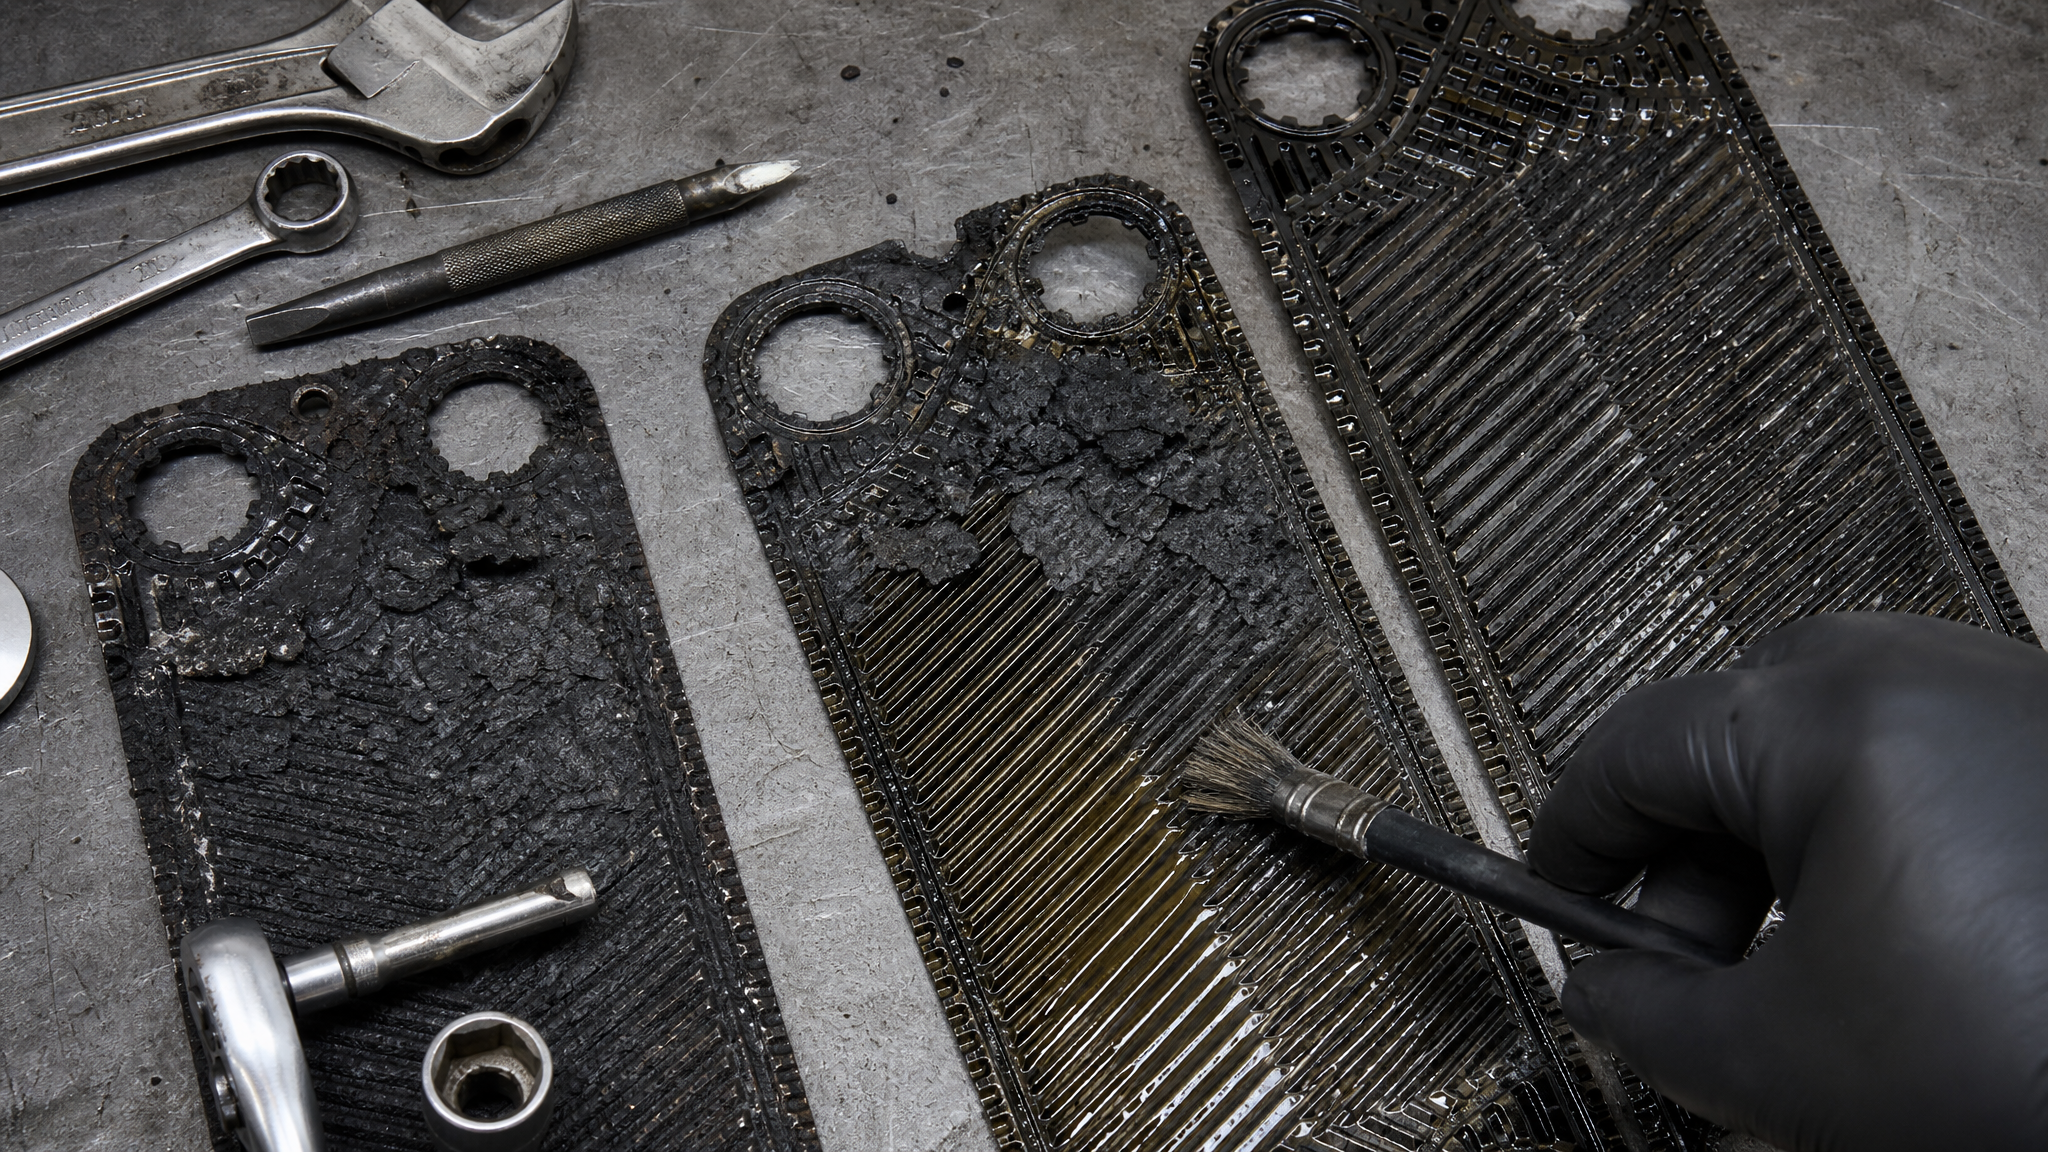
Обычно ему предшествуют заметные признаки, которые нельзя пропускать.
Визуальные признаки:
Смазка в узле потемнела (изменилась с желто-коричневой на черную или темно-коричневую).
На фильтрующих пластинах или в масленках видны темные корки, липкие отложения или хрупкие черные наросты.
Масло на холодном пуске становится густым и тягучим; при попытке подачи смазки шприцем ощущается повышенное сопротивление.
Функциональные признаки:
Перепад давления на фильтре растет (давление за фильтром падает, хотя на входе остается нормальным).
Узел начинает издавать высокочастотный визг, скрежет или шум работы подшипников, свидетельствующий о недостатке смазки из-за забивания каналов.
Утечки смазки из уплотнений и щелей - следствие избыточного давления, которое пытается "продавить" смазку через забитые каналы.
Повышение температуры оборудования сверх нормы; недостаток смазки приводит к фрикционному перегреву.
Диагностика включает:
Визуальный осмотр фильтра и масленок с вскрытием узла.
Измерение перепада давления перед и после фильтра (манометры или датчики давления на входе/выходе).
Анализ вязкости и цвета смазки под лупой или в пробирке (при подозрении на окисление - образец направляют в лабораторию).
Проверка температуры оборудования инфракрасным термометром в нескольких точках для выявления локальных перегревов.
Если обнаружено забивание, оборудование нужно временно остановить и провести очистку. Простое "продавливание" смазки под давлением или нагрев масленки может помочь в легких случаях, но в тяжелых требуется разборка узла и механическая очистка каналов.
Профилактика забивания через правильный режим и подбор смазки
Предотвращение забивания фильтров началось вчера, когда вы выбрали первую смазку.
Вот что нужно сделать прямо сейчас:
1. Согласуйте режим смазки с характеристиками узла и смазки
Рекомендуемая дозировка смазки (в граммах или миллиметрах на шприце) зависит от размера узла, температуры и класса консистенции NLGI. Общее правило: лучше смазать понемногу, но часто, чем один раз с избытком. Частая смазка (раз в 1–3 дня) позволяет свежей смазке вытеснить окислившиеся остатки и не дает им накапливаться. Редкая смазка (раз в месяц) приводит к высыханию, окислению и забиванию.
Для высокотемпературных подшипников закупщики часто выбирают смазку класса NLGI 1 (более текучая), чтобы уменьшить сопротивление и снизить температуру. Это верно, но нужно помнить, что более текучая смазка быстрее вымывается и требует более частой подачи.
2. Установите или модернизируйте фильтрующую систему
Если фильтр забивается часто, проверьте:
Размер ячейки фильтра (должен быть совместим с типом смазки; для мелких частиц - от 5 до 10 микрон).
Площадь фильтрующей поверхности (слишком малая площадь быстро забивается).
Периодичность очистки фильтра (рекомендуется очищать после каждого цикла смазки или хотя бы раз в неделю).
Для центральных систем смазки практикуется установка двойной фильтрации: грубый фильтр (10–20 микрон) на входе и тонкий (5 микрон) перед фильтровальной головкой. Это увеличивает интервал между заменами и снижает риск забивания критичных каналов.
3. Выбирайте смазку с высокой окислительной стабильностью
Для предотвращения закоксовывания смазки в шнековом оборудовании при высоких температурах рекомендуется использовать термостойкие многофункциональные смазки, которые обладают высокой стабильностью и предотвращают образование отложений. Такие материалы содержат комплекс антиоксидантов, работают в расширенном температурном диапазоне и не требуют частой замены. На производстве смазки этого типа прижились благодаря предсказуемому результату и доступности подбора по спецификации оборудования.
4. Внедрите автоматическую дозированную подачу
Централизованные системы смазки с автоматическим дозированием (пневматические, электромеханические или гидравлические) подают точное количество смазки в нужный момент, не зависят от квалификации оператора и резко снижают риск как перекармливания, так и недостатка. На линиях с высокой ответственностью (пищевая фасовка, текстильное оборудование) автоматическая смазка платит за себя через несколько месяцев за счет снижения простоев.
5. Регулярно проверяйте и анализируйте состояние смазки
Отбор проб смазки из фильтра или из узла каждые 500–1000 часов работы позволяет выявить окисление на ранней стадии, еще до критичного засорения. Анализ включает измерение вязкости, определение кислотного числа и спектральный анализ металлов (выявляет износ узла). Несложный анализ в полевых условиях - визуальная проверка цвета и запаха - доступен каждому и занимает 5 минут.
Часто задаваемые вопросы
Почему смазка быстро темнеет в работе?
Потемнение смазки - результат окисления базового масла и образования смолистых соединений. Скорость потемнения зависит от температуры (выше температура, быстрее окисляется), типа базового масла (синтетические масла окисляются медленнее минеральных) и содержания антиоксидантов. Если смазка потемнела за 1–2 месяца, значит, либо температура выше расчетной, либо выбрана смазка с недостаточной стабильностью. В этом случае нужно пересмотреть режим охлаждения узла или выбрать другую смазку.
Можно ли восстановить забитую масленку нагревом?
Нагрев масленки (феном, паяльником, погружением в кипяток) помогает размягчить легкие смолистые отложения и может восстановить подачу смазки в кратковременном плане. Однако твердое закоксовывание нагревом не устраняется, и после нагрева отложения часто затвердевают снова. Эффективнее применить комбинированный подход: нагрев + механическая очистка (тонкий зонд, игла) или растворитель (например, керосин). В тяжелых случаях требуется разборка и промывка узла в органическом растворителе.
Что означает класс NLGI и как он связан с забиванием фильтров?
NLGI - классификация консистенции пластичной смазки (0, 1, 2, 3 и т. д.). NLGI 2 - стандартная консистенция (пластилин), NLGI 1 - более мягкая (сметана), NLGI 0 - текучая (густой крем). Чем выше класс, тем гуще смазка и тем медленнее она вытекает. Для высокотемпературных подшипников часто выбирают NLGI 1, чтобы снизить сопротивление и тепловыделение. Однако забивание фильтров связано не с NLGI, а с накоплением продуктов окисления; правильный NLGI и частая свежая подача смазки предотвращают забивание независимо от класса.
Как часто нужно менять фильтр при использовании смазки для высоких температур?
Интервал замены фильтра зависит от типа и размера узла, консистенции смазки и режима работы. Рекомендуемый минимум: очистка фильтра каждые 500 часов работы или один раз в месяц, замена - каждые 1000–2000 часов. Для графитовых смазок интервал сокращается до 300–500 часов из-за размера частиц. Если перепад давления на фильтре превышает допустимое значение (обычно 0,5–1 бар) - замена необходима срочно, независимо от плана.
Почему автоматическая система смазки лучше предотвращает забивание, чем ручная?
Автоматические системы подают точное количество смазки в точный момент времени, не зависят от ошибок оператора и исключают перекармливание. Ручная смазка часто приводит к двум крайностям: либо недостатку смазки (узел жарится, окисление ускоряется), либо к избытку (смазка вытесняется, забивает соседние каналы, накапливается). Автоматика держит баланс, поддерживая свежесть смазки в узле и минимизируя отложения. На серьезных производствах автоматическая смазка окупается за счет снижения простоев в первый год эксплуатации.
Заключение
Забивание фильтров и смазочных каналов продуктами разложения смазки - управляемая проблема, если понимать ее механизм и действовать профилактически. Окисление смазочного материала начинается в момент первого нагрева и ускоряется экспоненциально с ростом температуры; без надлежащей окислительной стабильности, правильного режима подачи и контроля фильтрации узел забивается за недели. Выбор термостойкой многофункциональной смазки с высокой стабильностью, согласование режима смазки с характеристиками оборудования, установка адекватной фильтрации и переход на дозированную подачу резко снижают риск засорения.
Начните с аудита текущей системы смазки: проверьте цвет и запах смазки в узле, измерьте перепад давления на фильтре и убедитесь, что режим смазки согласован с рекомендациями производителя оборудования. Если забивание уже происходит, первый шаг - очистка узла (нагрев, промывка или разборка), второй - выбор более стабильной смазки, третий - внедрение автоматической дозированной подачи. Такой подход обеспечит надежную работу оборудования в условиях высоких температур и минимизирует внеплановые остановки.