Смазка и качество продукции связаны через вероятность попадания смазочного материала в продукт. Смазки класса H1 предназначены для узлов, где прямой контакт с пищей не планируется, но случайный и технически неизбежный контакт возможен. Они помогают снизить химический риск, однако не исключают загрязнение автоматически: результат зависит также от выбора смазки для конкретного узла, дозирования, обслуживания и контроля.
Статья будет полезна инженерам, техническим специалистам и закупщикам пищевых производств. Разберем, что означает классификация H1, как включить смазочную программу в HACCP и какие меры помогают снизить риск ошибки при хранении и применении материалов.
Как смазка и качество продукции связаны с риском контакта
Смазка может попасть в продукцию через утечку, избыточную подачу или перенос с обслуживаемого узла.
Поэтому при оценке риска важно учитывать не только место установки оборудования, но и путь, по которому материал способен попасть на продукт или контактирующую с ним поверхность. Если технически исключить такой путь нельзя, для соответствующих точек рассматривают смазку H1.
В материалах по смазкам H1 указывается ориентир случайного контакта до 10 ppm, то есть до 10 мг/кг продукта. Для силиконовых масел отдельно приводится ориентир 1 ppm. Эти значения не следует трактовать как разрешение допускать утечки или целенаправленно вносить смазку в пищу. Их смысл не в том, чтобы заменить меры предотвращения загрязнения, а в том, чтобы снизить химическую опасность там, где случайный контакт нельзя полностью исключить.
При анализе узла полезно последовательно ответить на несколько вопросов:
Может ли смазка попасть на продукт при штатной работе оборудования?
Есть ли вероятность утечки, избыточной подачи или переноса при обслуживании?
Какие меры ограничивают контакт, а какие действия нужны при отклонении?
Кто фиксирует обслуживание и проверяет выполнение установленного порядка?
Такой разбор помогает отличить зоны с возможным случайным контактом от участков, где контакт с пищей исключен. H1 выбирают не просто потому, что оборудование работает на пищевом предприятии, а с учетом расположения узла и сценариев загрязнения. Вне пищевых зон могут применяться другие категории, если это соответствует условиям эксплуатации и требованиям системы безопасности.
Смазки H1 снижают риск химического загрязнения, но сами по себе не гарантируют качество продукции. Если смазка выбрана без учета условий узла или подается в избыточном количестве, вероятность переноса сохраняется. Поэтому допуск H1 должен работать вместе с техническими и организационными мерами.
Что означают H1, H2 и 3H
Категории H1, H2 и 3H обозначают разные условия применения.
H1 предназначена для оборудования, где прямой контакт с пищей не предусматривается, но случайный контакт технически возможен. Это основной класс для смазывания узлов с таким риском на пищевом производстве.
H2 применяют в зонах без контакта с пищей. Контакт с продуктом для таких смазок запрещен, поэтому H2 нельзя считать более строгой категорией H1 или использовать вместо нее на узлах с возможным переносом в продукцию. 3H относится к разделительным агентам, для которых допускается прямой контакт. Категории 3H и H3 не взаимозаменяемы: это разные обозначения и области применения.
| Категория | Условия контакта |
|---|
| H1 | Возможен только случайный и технически неизбежный контакт |
| H2 | Контакт с пищей запрещен |
| 3H | Прямой контакт, применение как разделительного агента |
Для состава смазок H1 источники указывают нормативную привязку к FDA 21 CFR 178.3570. При выборе важно сверять категорию и назначение конкретного материала, а не полагаться только на общее обозначение «пищевая смазка». Допуск относится к смазке, а не к оборудованию или централизованной системе смазки.
H1 не означает, что смазку можно использовать в качестве ингредиента или наносить на продукт намеренно. Ее назначение ограничено зонами, где контакт не планируется, но может произойти случайно. Если технологический процесс требует прямого контакта смазочного материала с пищей, нельзя подменять категорию H1 обозначением 3H.
Как встроить смазки H1 в HACCP
HACCP управляет рисками превентивно: предприятие выявляет опасности, определяет контрольные точки и заранее устанавливает действия при отклонениях.
Смазочная программа должна быть частью этого подхода. Само наличие смазки H1 не отменяет анализ опасностей, наблюдение за узлами и корректирующие действия при утечке или избыточной подаче.
Начать можно с карты оборудования и точек смазывания. Для каждой точки фиксируют ее расположение, вероятность попадания смазки в продукт и меры контроля. Если риск существует, в процедуре указывают, кто проверяет состояние узла, как регистрируется обслуживание и что делать при обнаружении отклонения. Допустимые пределы и реакцию на отклонение предприятие определяет в рамках собственной системы управления рисками.
Для снижения рисков загрязнения HACCP смазочные материалы нужно включить в практические процедуры, а не оставлять только в перечне закупок. В плане обслуживания указывают применяемый продукт и точку нанесения, а в журнале фиксируют дату, дозировку и корректирующие действия. Такая запись помогает обнаружить повторяющиеся проблемы и проверить, соблюдался ли установленный порядок.
Персоналу важно понимать различия между H1, H2 и 3H, а также знать порядок действий при утечке. Если обнаружено попадание смазки в продукт или зону контакта, следует действовать по процедуре предприятия: зафиксировать отклонение, оценить затронутый участок и выполнить предусмотренные корректирующие действия. Регулярная проверка программы помогает выявлять слабые места в маркировке, обслуживании и контроле.
Таким образом, H1 снижает химическую опасность на тех точках, где контакт нельзя полностью исключить, а HACCP организует управление этим риском. Один элемент не заменяет другой: классификация смазки отвечает за ее назначение, а система безопасности определяет, где, как и под каким контролем ее применять.
Как выбрать H1-смазку для конкретного узла
Допуск H1 важен, но его недостаточно для выбора.
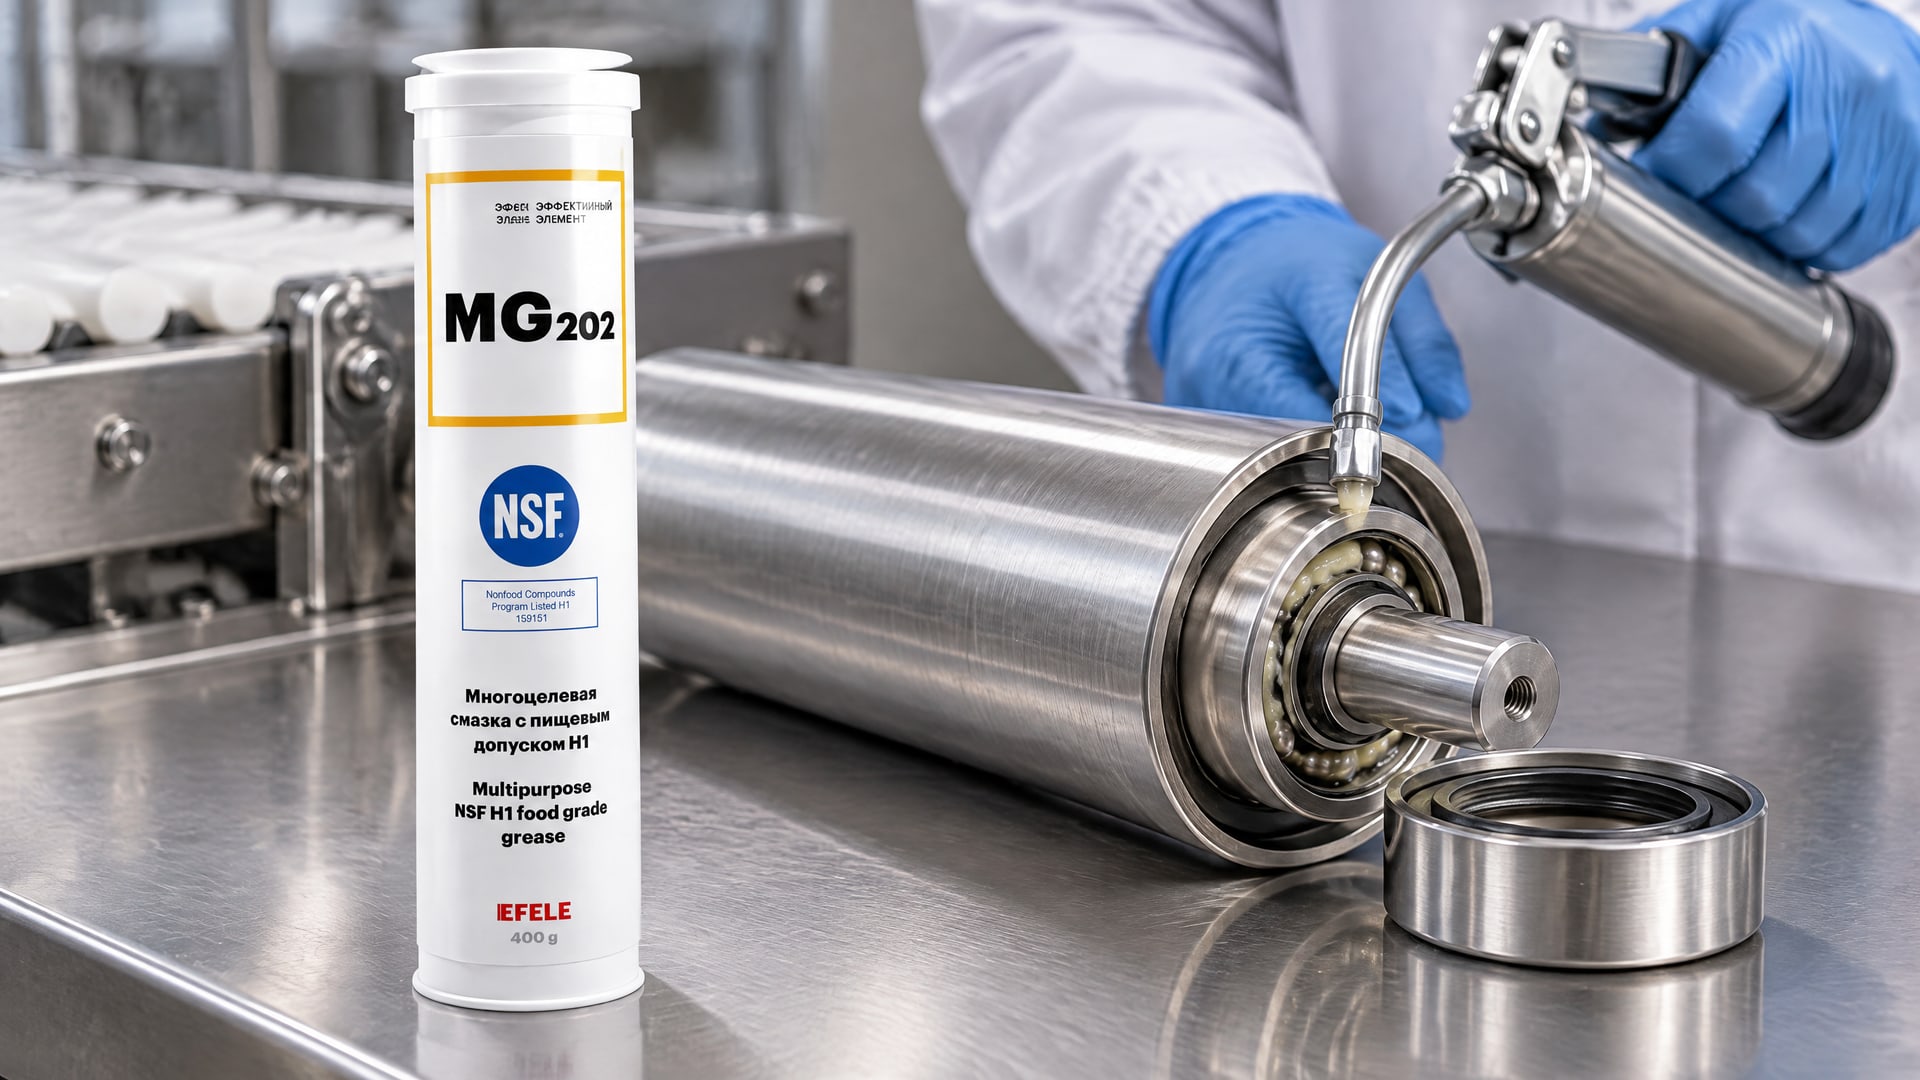
Смазка должна подходить условиям работы узла: температуре, скорости, нагрузке, влажности, режиму мойки и материалам уплотнений. Также учитывают совместимость с базовым маслом и требования оборудования. Если технические характеристики не соответствуют условиям эксплуатации, наличие H1 не гарантирует надежной работы узла.
При оценке смазки полезно разделять два вопроса: подходит ли она для возможного контакта с пищей и справляется ли она с технической задачей. Первый связан с категорией и составом, второй - с режимом работы оборудования. Сверка только по маркировке H1 оставляет без ответа вопрос о поведении смазки при нагрузке, в условиях влаги или при мойке.
На пищевых производствах для узлов, которым нужна многоцелевая пластичная смазка с допуском NSF H1, рабочим вариантом служит EFELE MG-202. При подборе ее, как и любого материала для оборудования, соотносят с требованиями конкретного узла и процедурами предприятия. Это позволяет учитывать одновременно риск контакта с продукцией и условия эксплуатации, а не выбирать смазку только по одному признаку.
Перед заменой материала следует проверить совместимость и порядок обслуживания. Особенно важно не допускать смешения разных смазок без подтвержденной совместимости: при переходе на новый материал необходимо следовать процедуре предприятия и требованиям оборудования. Для закупщика это означает, что в спецификации стоит фиксировать не только категорию H1, но и технические требования к узлу.
Пищевые смазки и безопасность продукции связаны не только с формальной регистрацией. Правильный подбор помогает избежать ситуации, когда материал подходит по категории, но не соответствует режиму работы оборудования. А техническая пригодность, в свою очередь, не отменяет требований к контролю контакта с продуктом.
Хранение, нанесение и контроль смазочной программы
Даже правильно выбранная смазка может стать источником ошибки при хранении и обслуживании.
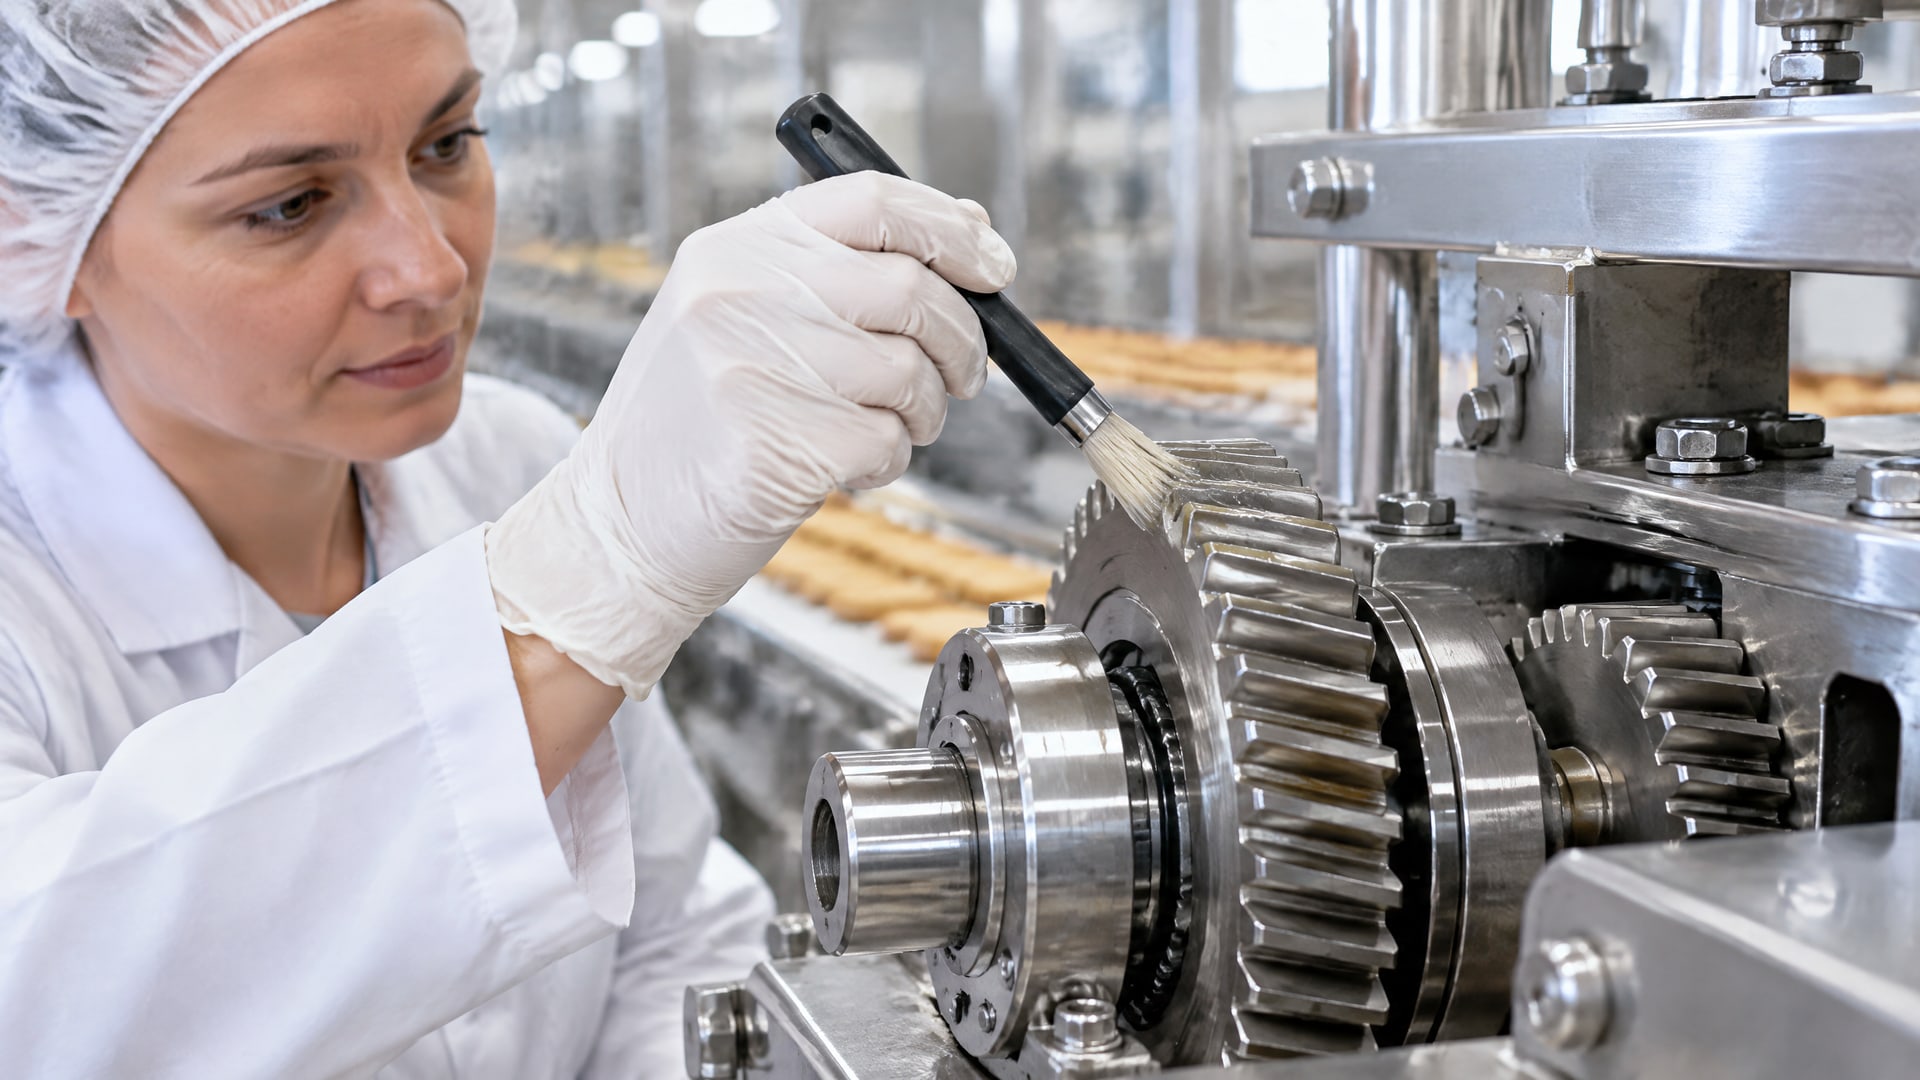
H1, H2 и 3H нужно четко идентифицировать и хранить раздельно, чтобы исключить подмену при работе с оборудованием. Открытую тару следует герметично закрывать и защищать от пыли, влаги и других посторонних загрязнений.
При смазывании используют минимально необходимое количество, достаточное для технической задачи. Излишки, особенно возле точек смазывания, нужно удалять сразу, чтобы уменьшить вероятность переноса в продукт. Контроль дозирования важен не меньше, чем выбор материала: увеличение количества не гарантирует лучшей защиты узла, но может повысить риск загрязнения.
Практический порядок может включать следующие меры:
Маркировать емкости так, чтобы категорию смазки можно было определить без неоднозначности.
Разделять места хранения H1, H2 и 3H.
Фиксировать в журнале точку смазывания, дату, примененный продукт, дозировку и корректирующие действия.
После использования герметично закрывать тару.
Обучать персонал выбору смазки и действиям при утечке или ошибочном применении.
Регулярно проверять соблюдение процедур и вносить корректировки при выявлении отклонений.
Такие меры делают смазочную программу проверяемой. По журналам и результатам аудита можно установить, где возникают повторные отклонения, соблюдается ли порядок хранения и корректно ли выполняется обслуживание. Если при проверке обнаружено несоответствие, предприятие определяет его причину и корректирующее действие в рамках HACCP.
Защита продукта смазками H1 складывается из нескольких элементов: подходящего материала, точного нанесения, раздельного хранения и контроля состояния оборудования. Ни один из них не должен рассматриваться отдельно от остальных. Единый порядок помогает уменьшить вероятность случайного контакта и ошибочного применения неподходящей смазки.
Часто задаваемые вопросы
Можно ли намеренно добавлять смазку H1 в пищу?
Нет. H1 предназначена только для случайного и технически неизбежного контакта, а не для использования смазки как ингредиента. Если технологический процесс предполагает прямой контакт, H1 не следует считать подходящей категорией. Для таких задач предусмотрена отдельная категория 3H для разделительных агентов.
Какой уровень случайного контакта указывается для H1?
В источниках по H1 приводится ориентир до 10 ppm, то есть до 10 мг/кг продукта. Для силиконовых масел отдельно указан ориентир 1 ppm. Эти значения не дают основания допускать утечки: предприятие должно предотвращать контакт и включать контроль смазки в систему HACCP.
Если смазка имеет допуск H1, нужен ли HACCP?
Да. H1 снижает химическую опасность при возможном случайном контакте, но не заменяет управление рисками. В HACCP определяют точки возможного попадания смазки в продукт, порядок контроля, ответственные действия и реакцию на отклонения. Также учитывают обслуживание оборудования, хранение материалов и обучение персонала.
Можно ли смешивать смазки H1 и H2?
Смешение и перекрестный перенос следует предотвращать. Для этого смазки H1 и H2 хранят раздельно, четко маркируют тару и контролируют применяемый материал при обслуживании. При переходе на другую смазку соблюдают процедуру предприятия и требования оборудования, включая проверку совместимости.
Заключение
Смазки H1 помогают снизить риск химического загрязнения продукции там, где случайный контакт технически возможен, но прямое внесение смазки не предусмотрено. Их применение должно сочетаться с анализом опасностей HACCP, правильным подбором для узла, дозированием, маркировкой и контролем обслуживания. H1 снижает риск, но не отменяет необходимость предотвращать утечки и фиксировать отклонения.
Следующий шаг для предприятия - составить перечень точек смазывания, оценить возможность переноса смазки в продукт и проверить, что для каждой такой точки определены категория материала, порядок обслуживания и действия при отклонении.