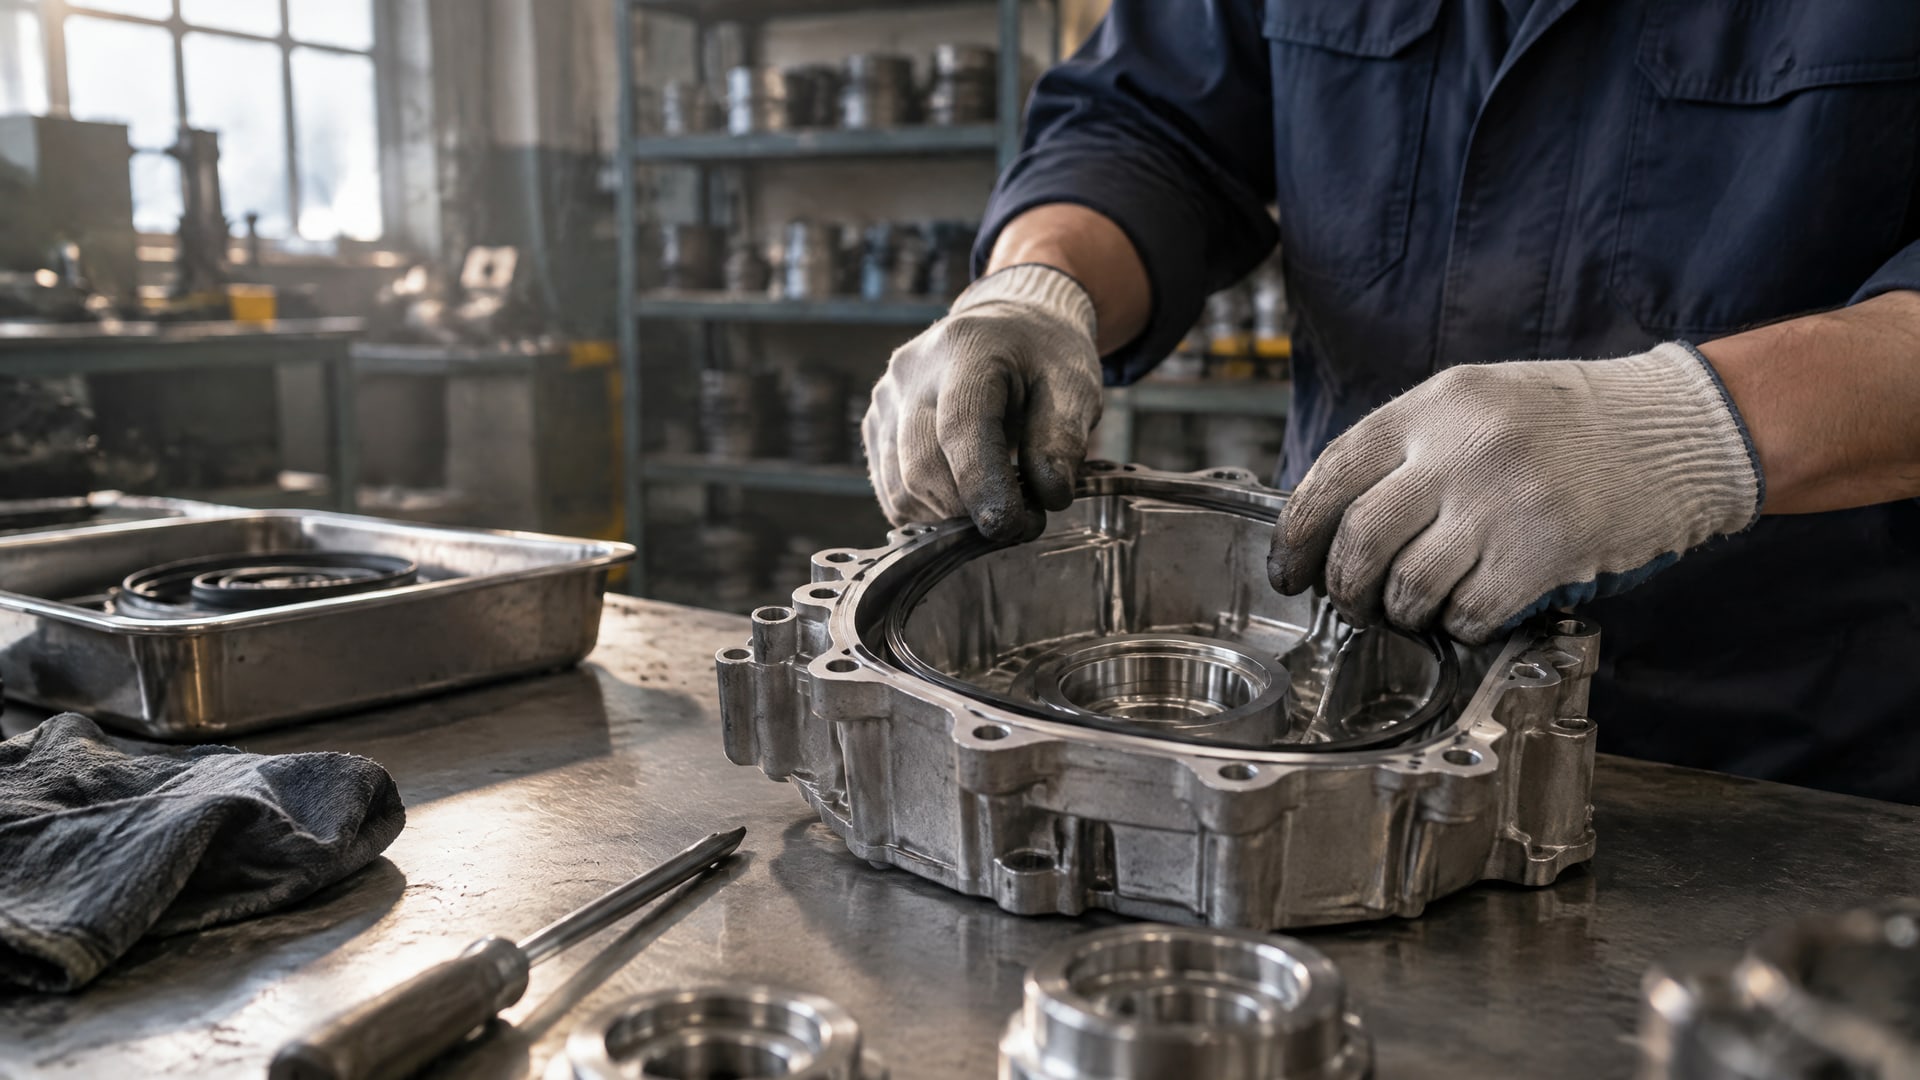
Смазка резиновых уплотнений снижает трение при монтаже и первом пуске, помогает избежать защемления и повреждения кромки. Для надежного скольжения важно подобрать состав с учетом типа эластомера и рабочей среды, нанести его тонким слоем и проверить состояние металлической контрповерхности. Если смазка не удерживается в узле или требуется снизить трение надолго, рассматривают покрытия и модификацию поверхности.
Статья полезна инженерам, техническим специалистам и снабженцам, которые подбирают уплотнения и смазочные материалы для металлических корпусов. Разберем, как выбрать состав для резины, когда применяют силиконовую смазку, чем отличаются смазывание и покрытие, а также на что обратить внимание после восстановления анодированного слоя.
Зачем нужна смазка резиновых уплотнений
При установке резиновая прокладка проходит по поверхности корпуса и может зацепиться за кромку, задир или неровность.
В результате уплотнение растягивается, защемляется или получает порез. Смазка для резиновых уплотнений облегчает посадку детали и снижает риск таких повреждений. Наибольшая польза от нее приходится на этап первоначальной сборки.
Для динамических узлов важно не допускать сухого хода рабочей кромки. В рекомендациях по радиальным уплотнениям предписано смазывать кромку и контрповерхность перед установкой. Это уменьшает трение и износ, а также помогает отводить тепло. Если рабочая кромка не находится в смазанной среде, подачу смазки или масла предусматривают отдельно.
Смазка не исправляет дефекты корпуса и не компенсирует неверную посадку. Если металлическая поверхность имеет острые кромки, царапины или поврежденное покрытие, уплотнение может износиться и после нанесения состава. Поэтому перед монтажом осматривают корпус, очищают контактную зону и проверяют, что уплотнитель не перекручен и не зажат.
Важно соблюдать количество. Тонкий равномерный слой уменьшает трение при сборке и первом движении; избыток не дает дополнительной гарантии и может заполнить зазор, который должен оставаться свободным. При монтаже радиального уплотнения смазывают также вал или другую контрповерхность, если это предусмотрено конструкцией узла.
Короткий чек-лист перед сборкой:
Уточнить материал уплотнения и условия его работы.
Проверить контрповерхность на заусенцы, царапины и другие дефекты.
Нанести совместимую смазку тонким слоем на уплотнение и контактную поверхность.
После сборки убрать излишки, не стирая рабочую пленку с контактных участков.
Как выбрать смазку для резиновых уплотнений
Универсального состава для всех резин и условий эксплуатации нет.
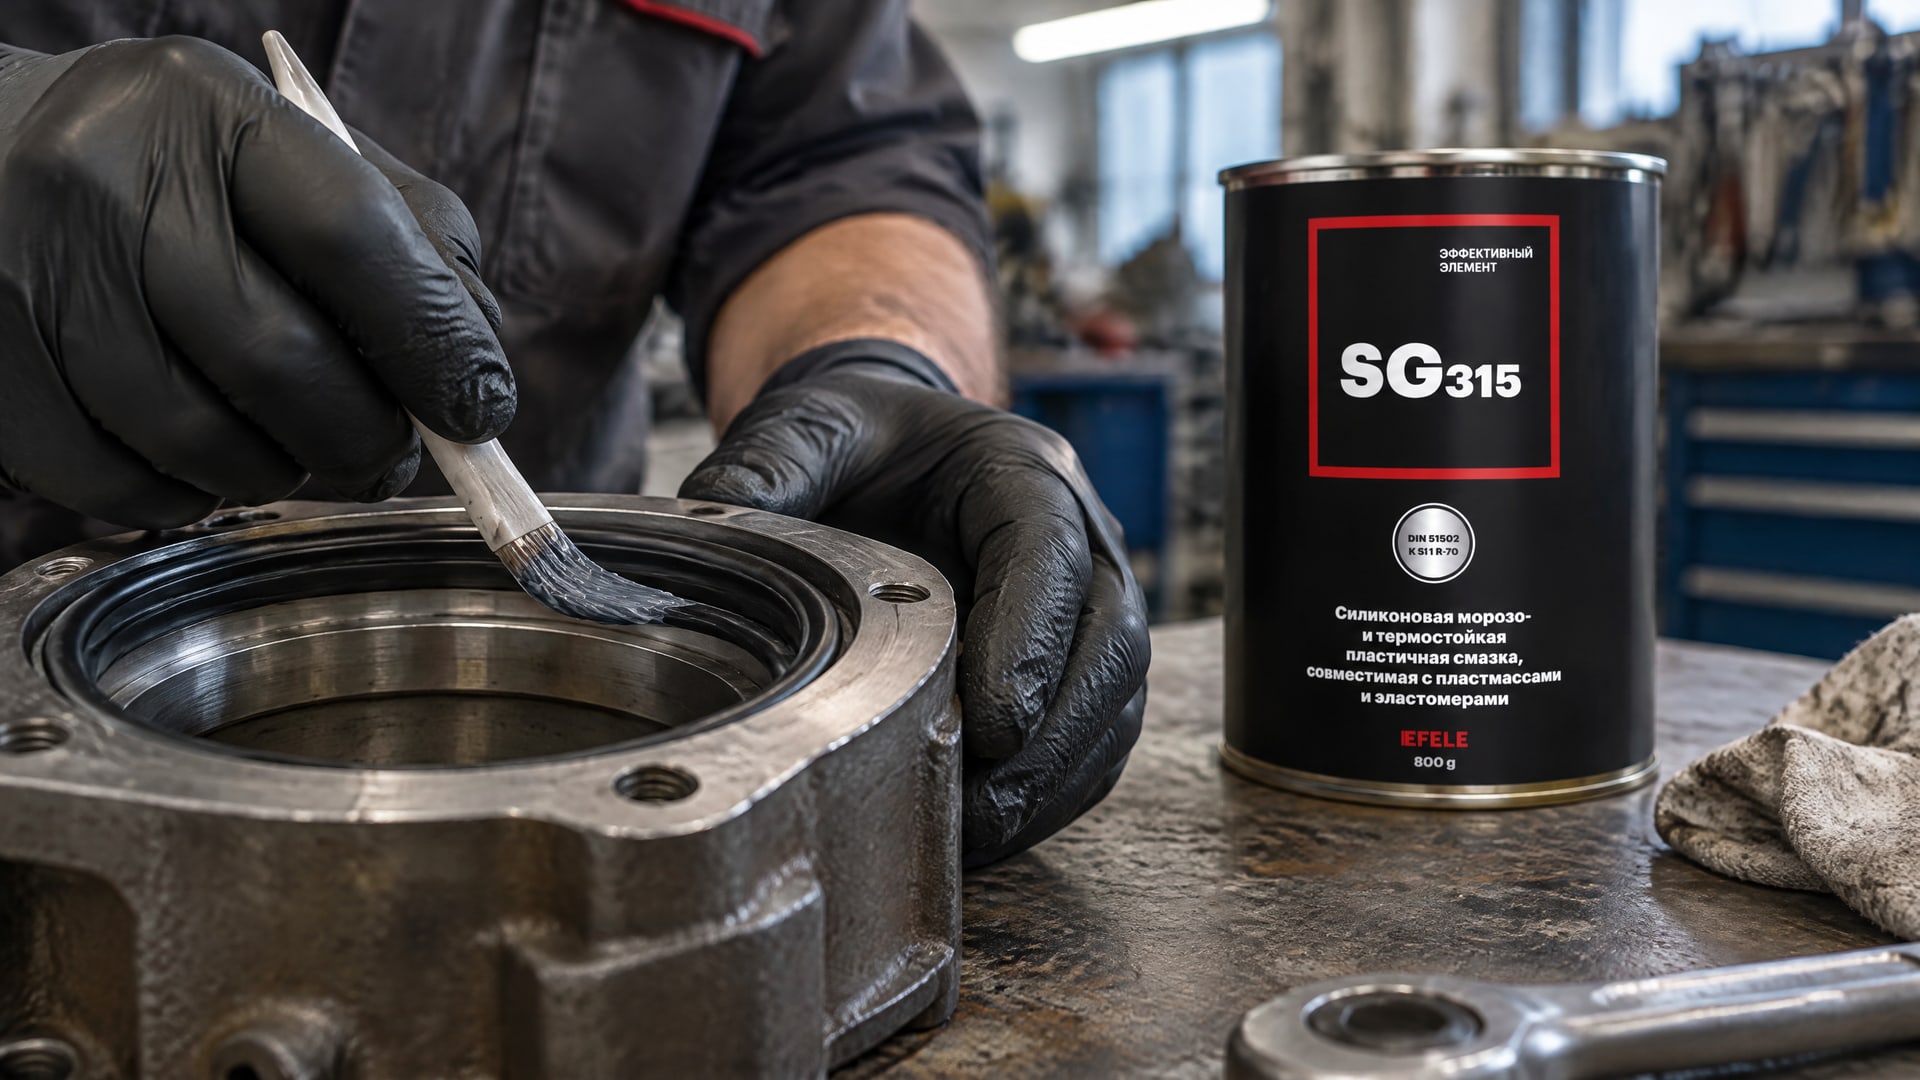
При выборе учитывают тип эластомера, температуру, контакт с водой и паром, моющими и дезинфицирующими растворами, а также продолжительность контакта с уплотнением. Если материал резины неизвестен, безопаснее сначала определить его по документации на узел, а затем сверить совместимость со спецификацией смазки.
Силиконовая смазка для резиновых уплотнений часто рассматривается как вариант для монтажа. В справочных материалах для высоковязкого силиконового смазочного материала указан диапазон от -54 °C до 204 °C. Это ориентир из конкретного технического описания, а не универсальный диапазон для всех силиконовых составов. Условия применения конкретного материала необходимо проверять отдельно.
Для уплотнений из EPDM в техническом описании силиконовой смазки указана применимость при контакте с горячей водой, паром и дезинфицирующими средствами. Однако это не позволяет автоматически переносить рекомендацию на любую резину или любой состав. При пищевом или питьевом водном контакте проверяют наличие требуемого соответствия именно у выбранной смазки: в технических материалах встречаются, например, NSF/ANSI 51, FDA 21 CFR 175.300 и NSF/ANSI 61. Само название «силиконовая» таких соответствий не подтверждает.
| Вариант | Что можно учесть при выборе |
|---|
| Силиконовая смазка | Проверить совместимость с конкретным эластомером, температурой и рабочей средой. Для EFELE SG-315 в описании указаны совместимость с пластмассами и эластомерами и морозостойкость; это не отменяет проверки условий применения узла. |
| Литиевая смазка | В имеющихся данных нет подтверждения совместимости конкретного состава с материалом уплотнения. Нужна проверка по документации. |
| Молибденовая паста | В имеющихся данных нет оснований рекомендовать ее для контакта с конкретной резиной. Совместимость следует подтвердить отдельно. |
| Твердосмазочное покрытие | Рассматривают, когда требуется снизить трение за счет поверхности, а не только смазочной пленки. Проверяют применимость к уплотнению и корпусу. |
Сантехническая маркировка сама по себе не определяет пригодность смазки для промышленного узла. Для смазки силиконовой сантехнической для резиновых уплотнений важны те же параметры: материал резины, температура, вода и другие рабочие среды. Для водного контакта дополнительно сверяются со спецификацией и подтверждениями на конкретный продукт.
Силиконовая смазка или глицерин для резиновых уплотнений
Запрос «глицерин для смазки резиновых уплотнений» часто возникает при монтаже сантехнических деталей.
Однако доступные технические материалы не подтверждают, что глицерин универсально совместим с разными резинами и подходит для промышленных узлов. Поэтому его не стоит выбирать только по доступности или привычному применению в бытовом ремонте.
Для силиконовых смазок в источниках приведены технические ориентиры и примеры применения на резиновых уплотнениях. В одном справочном материале для высоковязкого силиконового смазочного материала указан диапазон от -54 °C до 204 °C. Это характеристика описанного материала, а не всех силиконовых смазок. Для узла с EPDM также приводится пример применения при контакте с горячей водой, паром и дезинфицирующими средствами.
При выборе нужно различать свойства смазки и маркировку области применения. Слово «сантехническая» не гарантирует совместимость с любым эластомером и не подтверждает допуск для питьевой воды. Если такой контакт возможен, проверяют, есть ли у конкретного продукта нужные подтверждения, например NSF/ANSI 61. Для случайного контакта с пищей применяется категория NSF H1; H2 предназначена для зон без контакта с пищей, а 3H относится к разделительным агентам для прямого контакта. Это разные назначения, и подменять одно другим нельзя.
Практический порядок выбора:
Определить материал уплотнения по документации на деталь или узел.
Уточнить рабочую температуру и возможный контакт с водой, паром, моющими и дезинфицирующими растворами.
Проверить совместимость смазки с эластомером и наличие необходимых подтверждений для контакта с пищей или питьевой водой.
Если материал неизвестен, не считать глицерин универсальным решением; сначала уточнить совместимость смазки с резиной.
Покрытие металлического корпуса и скольжение резиновых прокладок
Если смазка быстро теряет эффективность или требуется снизить трение непосредственно на поверхности, рассматривают конструктивные решения.
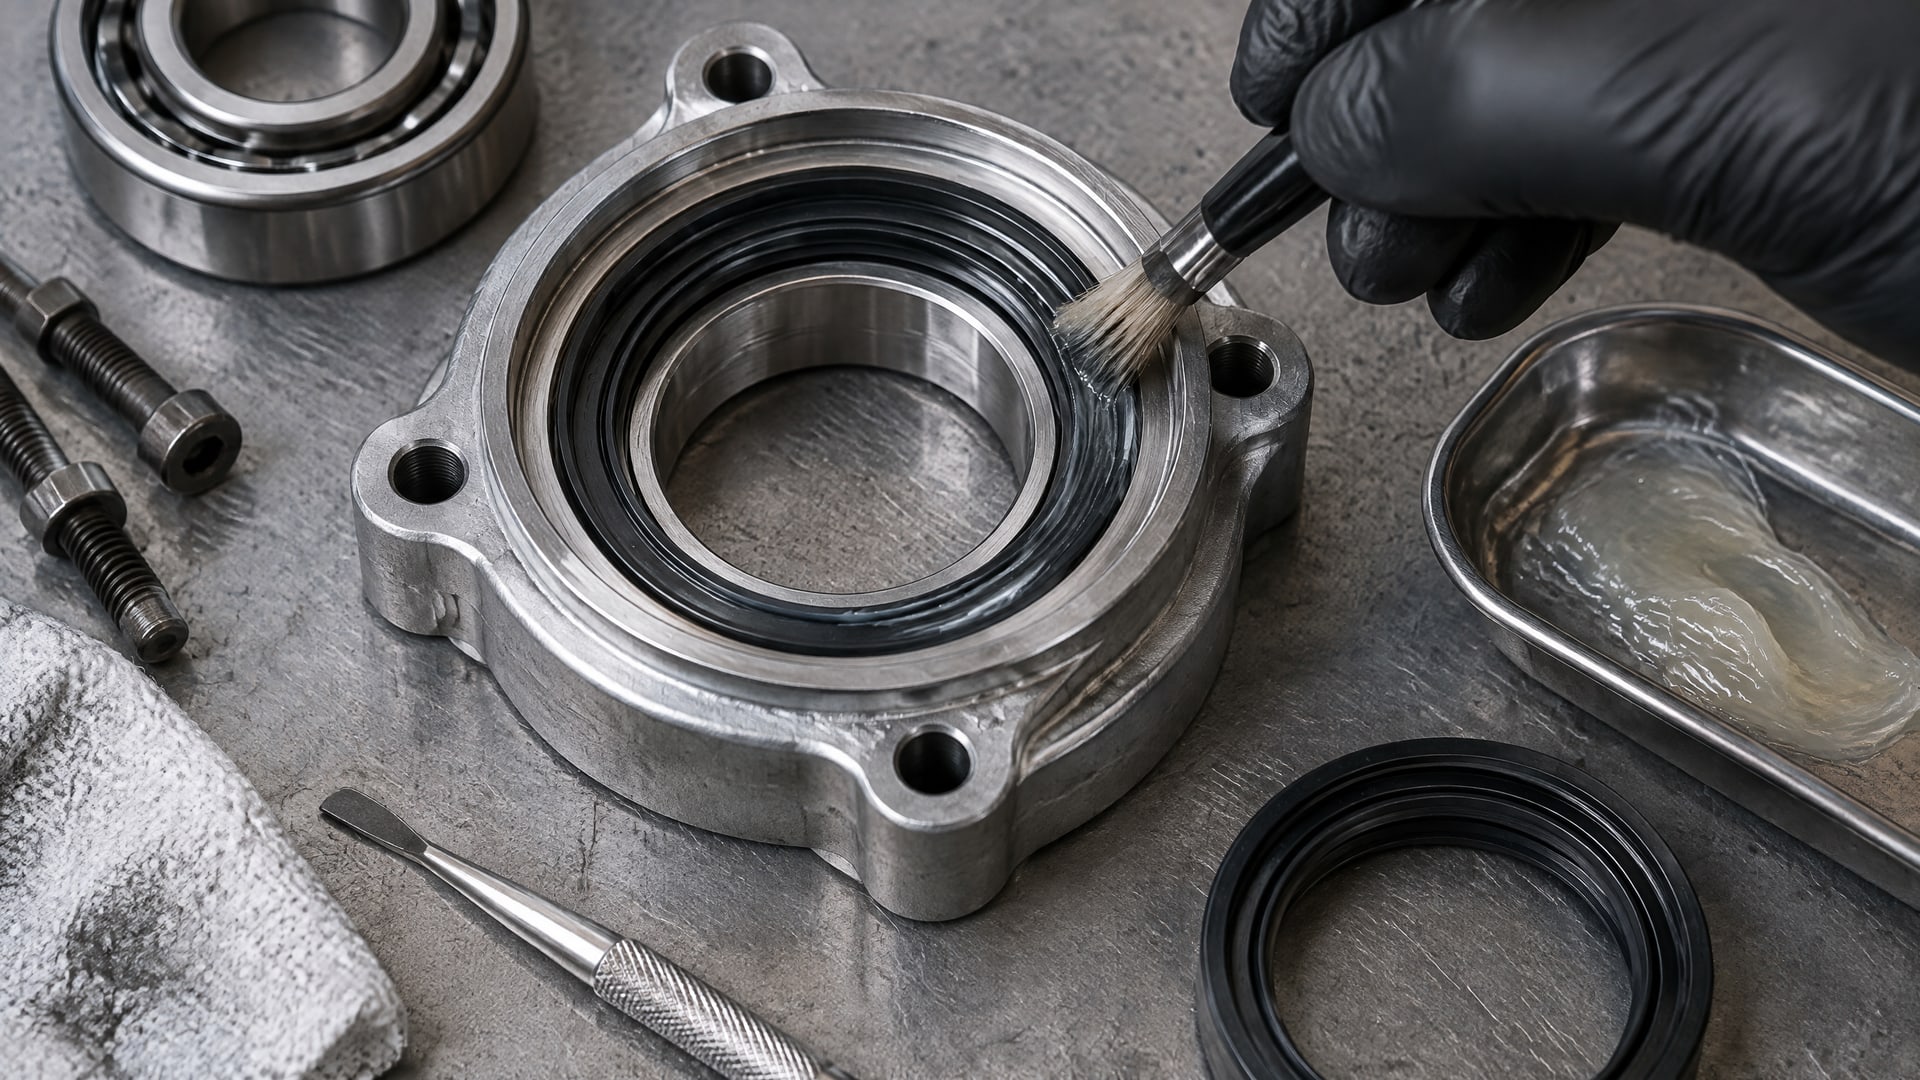
К ним относятся PTFE-покрытие поверхности резинового уплотнения, внутренние смазочные добавки в резиновой смеси и модификация поверхности, например хлорирование. Для PTFE-покрытия резины в справочном материале указана толщина около 0,0004 дюйма. Это один из способов уменьшить трение на поверхности уплотнения.
Для металлических корпусов важна обработка контрповерхности. В отраслевых материалах для PTFE-покрытий приведен коэффициент трения порядка 0,05-0,10 и термостойкость до примерно 260 °C. Эти значения описывают ориентиры для покрытий, а не гарантированные характеристики любой системы покрытия. Для алюминия упоминается PTFE hard anodizing: сравнительные значения коэффициента трения составляют 0,40-0,60 для необработанного алюминия, 0,35-0,50 для обычного анодирования, 0,25-0,40 для hardcoat и 0,08-0,20 для PTFE hard anodizing. Это справочные ориентиры, а не нормативные требования.
После восстановления анодированного слоя важно оценить результат на поверхности, с которой контактирует уплотнение. Сам факт восстановления не подтверждает, что корпус обеспечивает нужное скольжение: имеют значение шероховатость, геометрия, состояние кромок и совместимость покрытия с рабочей средой. Тефлоновое покрытие корпуса и смазочное покрытие алюминия могут быть частью решения, но выбор технологии зависит от конструкции узла и условий его эксплуатации.
Покрытие не устраняет все причины повышенного трения. Даже при низком коэффициенте трения необходимо проверить, не перекошено ли уплотнение, не зажато ли оно и соответствует ли его размер посадочному месту. Также нужно учитывать температуру, давление и химическую среду: PTFE-покрытие не является универсальной заменой подходящего эластомера и смазки. Если требуется именно восстановление анодированного слоя, сначала согласуют технологию обработки корпуса и требования к поверхности, а затем проверяют скольжение уплотнения в собранном узле.
Монтаж и проверка скольжения резиновых прокладок
Надежность скольжения зависит не только от выбранного состава, но и от подготовки деталей.
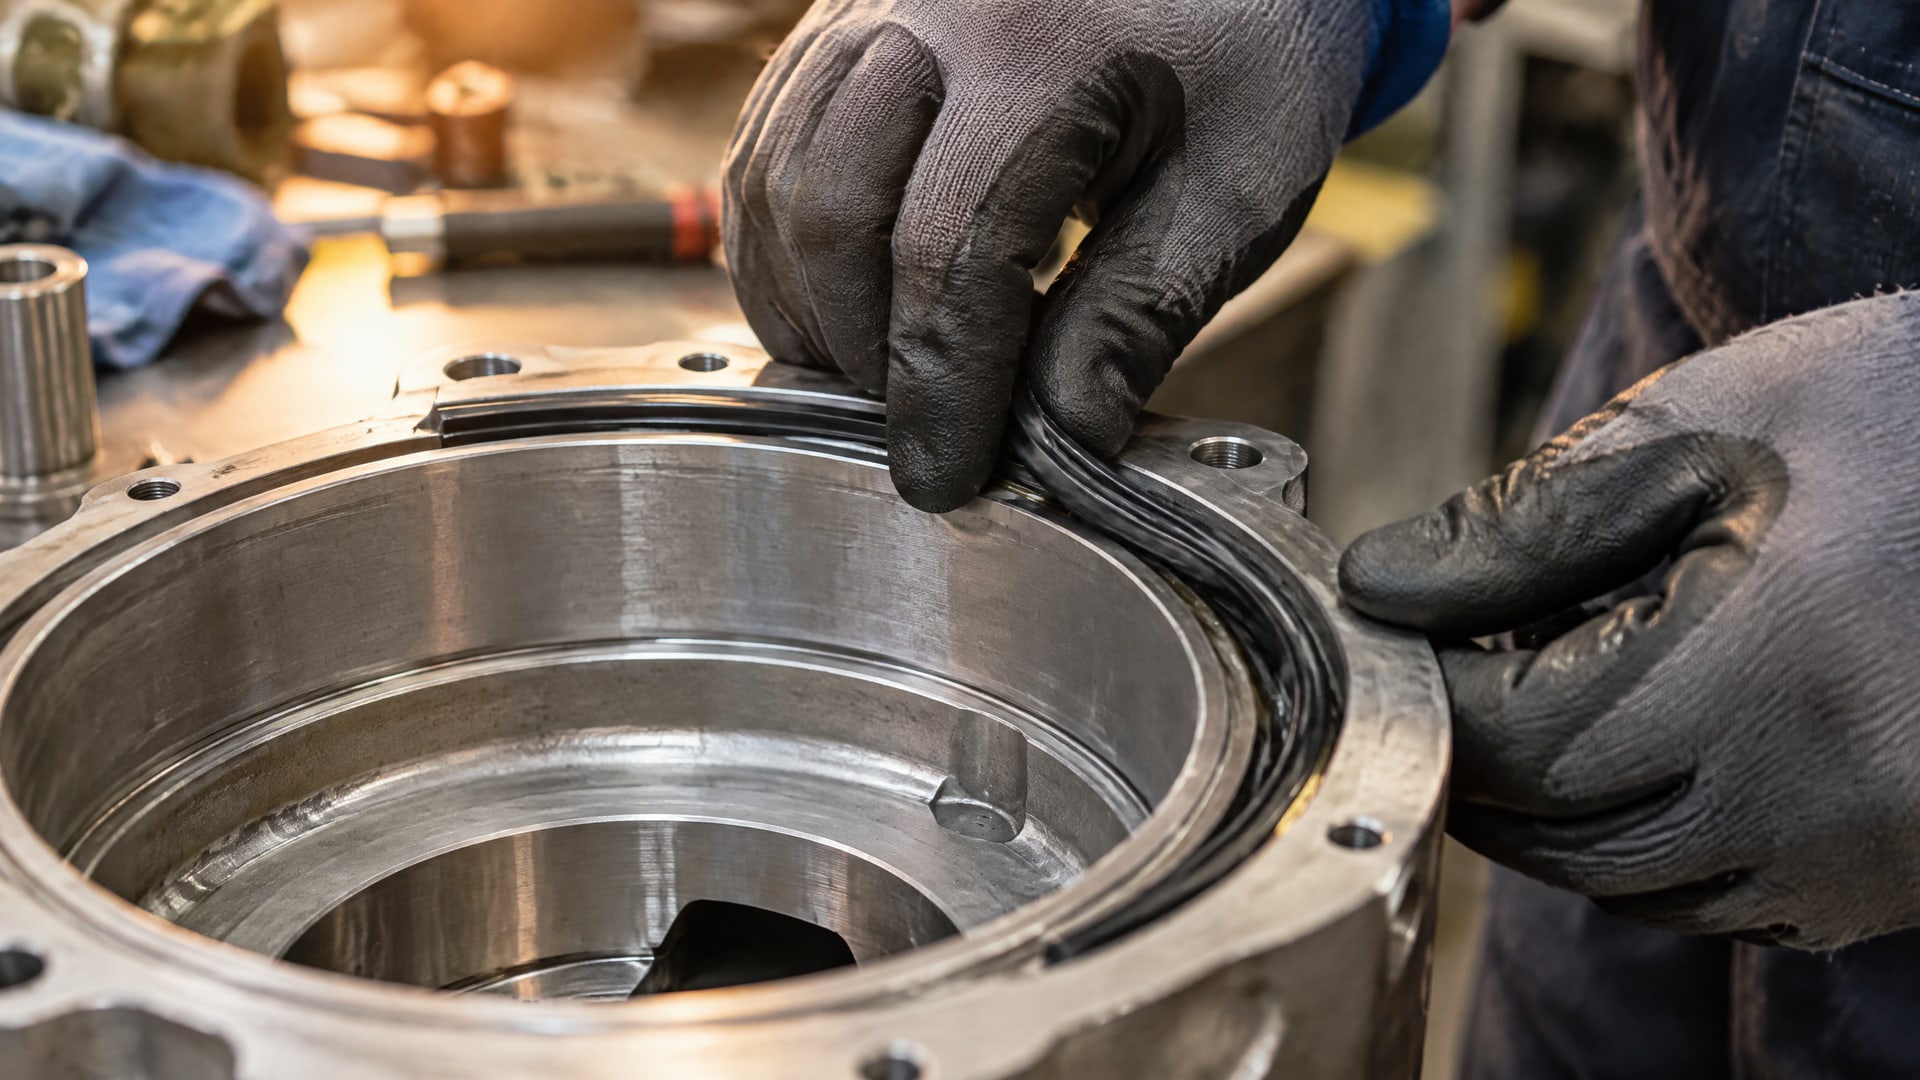
Перед сборкой очищают корпус и уплотнение, проверяют посадочные поверхности и убеждаются, что на них нет частиц, способных повредить резину. Загрязнения и заусенцы при движении могут работать как абразив, поэтому смазка не должна служить заменой очистке и осмотру.
Перед установкой тонкий слой подходящей смазки наносят на уплотнение и контрповерхность. В рекомендациях по радиальным уплотнениям указано, что сухого хода следует избегать, а кромку и поверхность контакта нужно смазать перед монтажом. Если после сборки кромка не работает в смазанной среде, предусматривают отдельную подачу смазки или масла. Для первичной сборки это особенно важно: смазка снижает вероятность защемления, пореза и абразивного повреждения.
После монтажа проверяют, что уплотнение заняло рабочее положение и не перекрутилось. Затем оценивают движение узла и наличие утечек, если конструкция позволяет провести такую проверку. Если трение остается повышенным, не следует просто добавлять больше смазки: причиной могут быть повреждение контрповерхности, неверная посадка, неподходящий материал уплотнения или несовместимость смазки с рабочей средой.
При холодном пуске и после длительного простоя условия трения могут отличаться от режима установившейся работы. Поэтому для узлов, где смазка вымывается или не удерживается на контактной поверхности, рассматривают изменение материала уплотнения, обработку поверхности либо подачу смазки в рабочую зону. Выбор подтверждают испытанием узла в реальных условиях, а не только по названию смазки или типу покрытия.
Часто задаваемые вопросы
Какая смазка подходит для резиновых уплотнений?
Ее выбирают по материалу эластомера, температуре и рабочей среде. Для силиконовых смазок в технических материалах есть примеры применения на резиновых уплотнениях, в том числе EPDM. Но принадлежность к силиконовым составам сама по себе не гарантирует совместимость с любой резиной или наличие допуска для контакта с пищей и питьевой водой.
Можно ли использовать глицерин для смазки резиновых уплотнений?
Доступные технические данные не подтверждают, что глицерин универсально совместим с разными эластомерами и подходит для промышленных узлов. Поэтому его не следует выбирать без проверки материала уплотнения и условий работы. Для ответственного применения сверяются со спецификацией смазки и документацией на резиновую деталь.
Подходит ли силиконовая смазка сантехническая для резиновых уплотнений?
Сантехническая маркировка не заменяет проверку совместимости. Уточните тип резины, рабочую температуру и контакт с водой, паром или моющими средствами. Если возможен контакт с питьевой водой, проверьте подтверждения на конкретную смазку, например соответствие NSF/ANSI 61. Не переносите допуски одного продукта на другой.
Поможет ли PTFE-покрытие, если уплотнение туго скользит в корпусе?
PTFE-покрытие может снизить трение, но не устраняет перекос, заусенцы, неверную посадку или повреждение уплотнения. В справочных материалах для PTFE-покрытий приведен коэффициент трения порядка 0,05-0,10, а для PTFE hard anodizing алюминия - 0,08-0,20. Эти ориентиры не гарантируют результат в конкретном узле.
Заключение
Чтобы обеспечить скольжение резиновых уплотнений в металлическом корпусе, подберите смазку по материалу эластомера и рабочей среде, нанесите тонкий слой на уплотнение и контрповерхность, а корпус проверьте на дефекты. Если смазка не решает задачу или не удерживается в узле, оцените возможность модификации поверхности уплотнения или корпуса. PTFE-покрытие и обработка алюминия могут снизить трение, но требуют проверки условий эксплуатации.
Следующий шаг для инженера или снабженца - уточнить материал уплотнения и зафиксировать температуру, рабочие среды и требования к контакту с пищей или питьевой водой. Затем сверить эти условия со спецификацией смазки и состоянием корпуса, включая результат восстановления анодированного слоя, и проверить сборку в рабочем режиме.