Выбор смазки для промышленного оборудования редко ограничивается одним параметром. Загуститель, базовое масло, пакет присадок и, если нужно, дополнительные компоненты вроде дисульфида молибдена - каждое решение влияет на поведение материала в конкретных условиях. Сульфонат-кальциевые и литиевые смазки занимают разные места в этом спектре: первые известны водостойкостью и нагрузочной способностью, вторые - универсальностью и стабильностью. Добавление MoS₂ усиливает защиту при граничном трении и высоких нагрузках, но не делает смазку универсальным решением для всех узлов. Инженер или закупщик, который понимает эти различия, экономит на переработках, снижает риск отказов и подбирает материал, а не угадывает.
В этой статье разобраны конкретные технические параметры, которые отличают эти системы, как MoS₂ работает в разных нагрузочных режимах, и на что опираться при выборе смазки для конкретного узла.
Сравнение загустителей: водостойкость и стабильность структуры
Различие между загустителями начинается с их химической природы.
Литиевые смазки содержат литиевые соли жирных кислот, которые формируют матрицу, удерживающую базовое масло. Сульфонат-кальциевые системы используют кальциевые сульфонаты, которые образуют иную структуру и взаимодействуют с маслом по-другому.
Водостойкость - первое практическое различие. Испытание по ASTM D1264 показывает, какой процент смазки вымывается водой при контакте. Для сульфонат-кальциевых смазок этот показатель обычно составляет менее 1-5%, тогда как литиевые теряют в воде 5-25% в зависимости от формулировки. Это означает, что при работе в цехе с влажностью, под брызгами, в морской атмосфере или при периодическом контакте с промывной водой сульфонат-кальциевая смазка сохраняет структуру и защитные свойства дольше.
Коллоидная стабильность также выше у сульфонат-кальциевых систем. Это характеристика, которая описывает, насколько равномерно масло распределено в матрице загустителя и насколько хорошо эта структура держится при хранении и работе. Литиевые смазки требуют более тщательного подбора присадок и базового масла, чтобы масло не выделялось со временем, а сульфонат-кальциевые обладают врожденной устойчивостью к расслоению.
Однако водостойкость имеет и обратную сторону: сульфонат-кальциевые смазки сложнее вывести из узла при техническом обслуживании. Если необходима полная замена, потребуется более интенсивная промывка, что требует дополнительного времени и реактивов.
Температурные границы и роль базового масла
Температура каплепадения - один из наиболее популярных параметров при сравнении смазок.
Для комплексных сульфонат-кальциевых систем она превышает 300 °C, тогда как у литиевых комплексных смазок обычно составляет 220-240 °C. На первый взгляд сульфонат-кальциевые выигрывают без споров.
На практике эта цифра - только половина истории. Температура каплепадения показывает, при какой температуре загуститель теряет консистенцию и смазка начинает протекать. Это важно, но не определяет предельную рабочую температуру узла. Реальный потолок зависит от:
испарения базового масла при нагреве (чем выше температура, тем быстрее теряется масло, и смазка загустевает);
окислительной стойкости масла и пакета присадок;
типа узла и его требований к консистенции во время работы.
Например, узел на скоростных подшипниках может перестать работать корректно задолго до температуры каплепадения, если масло испарилось и увеличилась вязкость. Напротив, высоконагруженный редуктор выдержит температуру выше, чем указана в таблице, если базовое масло качественное и присадки подобраны правильно.
Сульфонат-кальциевые смазки действительно демонстрируют лучшую термостойкость, но это преимущество нивелируется, если выбрано дешевое базовое масло низкого качества. В этом смысле литиевые смазки на хорошем масле с адекватным пакетом присадок часто показывают более предсказуемое поведение во всем диапазоне заявленных температур.
Дисульфид молибдена в режимах граничного трения и высоких нагрузок
Дисульфид молибдена (MoS₂) - это твердая смазка, которая работает по другому принципу, чем жидкое масло и структура загустителя.
Ее частицы слоистые и скользят друг по другу под нагрузкой, образуя защитный слой там, где масляная пленка разрушается.
В смазке MoS₂ полезен прежде всего при высоком давлении и граничном трении. Это режимы, когда поверхности деталей сближаются настолько, что масло не успевает формировать гидродинамическую пленку. Классические применения:
ШРУСы и шарниры со скольжением под нагрузкой;
высоконагруженные подшипники скольжения и шарниры;
пальцы рулевых тяг и шлицевые соединения;
редукторы и коробки передач с ударными нагрузками.
В этих узлах MoS₂ предотвращает схватывание металла с металлом, снижает износ и продлевает интервал между обслуживаниями. Смазка с дисульфидом молибдена работает потому, что при нарушении масляной пленки в течение миллисекунд твердая смазка берет на себя функцию защиты.
Однако для высокоскоростных подшипников, скоростных редукторов и некоторых прецизионных узлов MoS₂ может быть нежелателен. Частицы MoS₂ имеют размер несколько микрометров, и в узлах с жесткими допусками или малыми зазорами они могут накапливаться, нарушая точность. Кроме того, спецификация производителя оборудования может явно указывать «без MoS₂» - в этом случае нужно следовать требованию, даже если покажется, что добавка могла бы помочь.
Наличие MoS₂ в смазке не делает ее автоматически совместимой со смазками, которые в узле уже работают. Остатки старой смазки смешаны с новой, и если загустители или базовые масла несовместимы, результат может быть хуже, чем полное отсутствие защиты.
Практические различия при работе во влажной среде и на холоде
Сульфонат-кальциевые смазки показывают явное преимущество при работе во влажной среде, под брызгами морской воды или в условиях конденсации.
Их высокая водостойкость означает, что смазка дольше сохраняет структуру и защитные свойства, не разрушается, не расслаивается. На практике это выражается в том, что интервалы между переводами смазки увеличиваются, а риск коррозии узла снижается.
Литиевые смазки в аналогичных условиях требуют более частого пополнения или применения защитных кожухов. Если оборудование находится на открытом воздухе или в помещениях с высокой влажностью, выбор в пользу сульфонат-кальциевой системы часто экономически оправдан.
На холоде (при минусовых температурах) различия менее выраженные и зависят больше от NLGI-класса и вязкости базового масла, чем от типа загустителя. Литиевые смазки часто лучше прокачиваются в холодных условиях из-за более предсказуемого изменения пенетрации при понижении температуры, но качественная сульфонат-кальциевая система на хорошем маслице не отстанет.
Класс консистенции NLGI (2, 3 и выше) - это отдельный параметр, который задается формулировкой и не привязан к типу загустителя. Два продукта на разных загустителях одного NLGI-класса могут работать по-разному на холоде, но это зависит от производителя и конкретной рецептуры.
Нагрузочная способность и противозадирные свойства
Сульфонат-кальциевые загустители изначально несут в себе «гены» высокой нагрузочной способности.
Это исторически сложилось потому, что такие системы развивались для тяжелых механизмов - редукторов, прессов, высоконагруженных подшипников. Кальциевые сульфонаты создают матрицу, которая лучше удерживает масло в контакте между деталями, и это помогает при высоких давлениях.
Однако нагрузочная способность - это комплексное свойство. На нее влияют:
базовое масло (его вязкость и вязкостный индекс);
пакет EP/AW присадок (антифрикционные, противоизносные вещества);
наличие дополнительных компонентов (MoS₂, медь, цинк);
класс NLGI и пенетрация;
тип контакта (качение, скольжение, ударные нагрузки).
Литиевая смазка с хорошим пакетом EP-присадок и дисульфидом молибдена может показать такую же (или даже лучшую в определенном режиме) защиту от задира, как сульфонат-кальциевая без MoS₂. Выбор не сводится к названию загустителя, а требует анализа конкретного применения.
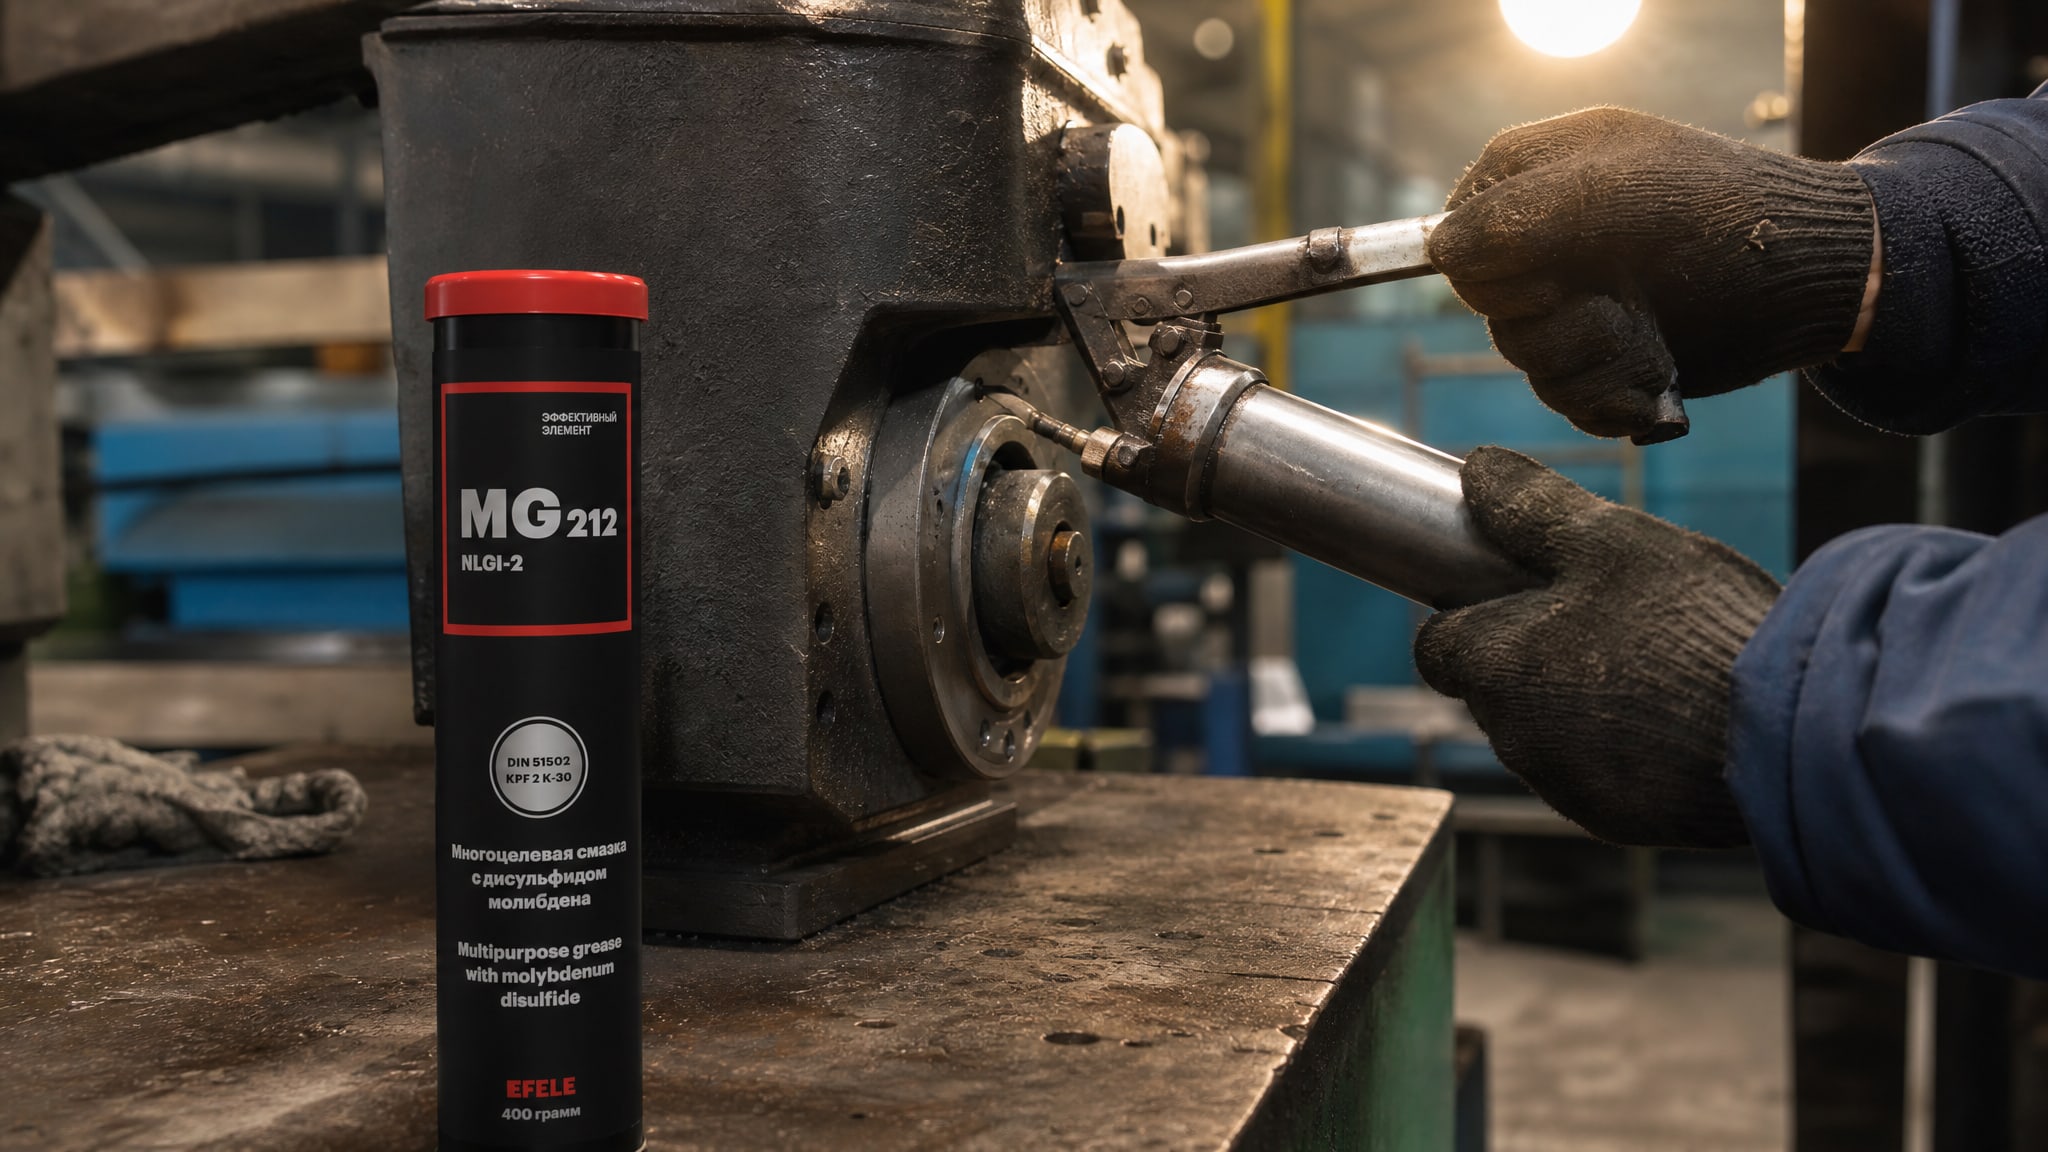
EFELE MG-212, например, построена на литиевой основе с дисульфидом молибдена и демонстрирует высокую несущую способность при ударных нагрузках в ШРУСах и шарнирах благодаря синергии литиевого загустителя, качественного масла и твердой смазки.
Для сравнения, EFELE MG-221 - многофункциональная термостойкая смазка на комплексе сульфоната кальция - реализует преимущества этого загустителя в узлах, требующих водостойкости и длительных интервалов обслуживания во влажных условиях.
Совместимость и смешивание смазок: частая ошибка
Один из самых распространенных вопросов: можно ли смешивать литиевую и сульфонат-кальциевую смазку?
Ответ - крайне нежелательно без предварительной проверки совместимости.
Дело в том, что совместимость зависит не только от названия загустителя, но и от:
конкретной химической структуры загустителя (литиевые соли могут быть разных жирных кислот);
базового масла (минеральное, синтетическое, их смеси);
присадочного пакета;
интерференции между двумя системами при контакте.
Если смешать две несовместимые смазки, результат может быть непредсказуемым: загуститель размягчается, консистенция нарушается, масло начинает выделяться, или смазка, напротив, затвердевает. Во всех этих случаях защита узла ухудшается.
Правило при смене смазки: если это возможно, старая смазка полностью удаляется механической чисткой. Если полная замена невозможна и остатки неизбежны, нужно убедиться в совместимости через таблицу совместимости производителя или через тестовое смешивание образцов.
Дополнительная сложность возникает, если в узле уже находится смазка с MoS₂. Добавление новой смазки без MoS₂ может привести к накоплению частиц твердой смазки в критических местах. Обратное - добавление смазки с MoS₂ к той, что его не содержала - обычно безопаснее, но все равно требует проверки спецификации оборудования.
Как выбрать смазку: алгоритм для инженера и закупщика
Выбор смазки начинается с анализа режима работы узла.
Вот практический чек-лист:
Шаг 1. Температурный диапазон
- Какова минимальная и максимальная температура окружающей среды и самого узла?
- Литиевые смазки обычно безопаснее на холоде (до -30…-40 °C в зависимости от NLGI).
- Сульфонат-кальциевые выигрывают при нагреве (до +120…+150 °C и выше).
Шаг 2. Влажность и контакт с водой
- Работает ли узел во влажной среде, под брызгами, в морской атмосфере?
- Высокий контакт с водой - сульфонат-кальциевые.
- Умеренная или сухая среда - литиевые часто подойдут.
Шаг 3. Нагрузки и режим трения
- Какой тип нагрузки: качение, скольжение, ударная?
- Граничное трение и высокие давления - рассмотреть MoS₂.
- Высокие скорости на подшипниках качения - MoS₂ может помешать, нужна легкая низковязкая смазка.
Шаг 4. Интервал обслуживания
- Часто ли смазка доступна для пополнения?
- Долгие интервалы (более года) - сульфонат-кальциевые, хорошие литий-комплексные.
- Частые пополнения возможны - литиевые универсальные смазки.
Шаг 5. Спецификация производителя оборудования
- Есть ли требование к NLGI, допускам (NSF), пакету присадок?
- Запрет на MoS₂, битумы, медь? Соблюдай.
- Если производитель указывает конкретный продукт или его аналог - ориентируйся на требования, изложенные в техдокументации.
Шаг 6. Совместимость с остатками старой смазки
- Какая смазка была до этого?
- Сверь совместимость в таблице или проконсультируйся с техподдержкой поставщика смазок.
При выборе смазки с дисульфидом молибдена и сульфонат-кальциевого загустителя помни, что это комбинация может быть избыточной для некоторых узлов. Литиевая смазка с MoS₂ часто выполняет то же самое задание дешевле и с меньшей вероятностью накопления твердых частиц. Обратное тоже верно: сульфонат-кальциевая без MoS₂ может оказаться лучшим выбором для влажной среды, где дополнительная твердая смазка не требуется.
Часто задаваемые вопросы
Какой процент вымывания водой у литиевых и сульфонат-кальциевых смазок?
По ASTM D1264 сульфонат-кальциевые смазки теряют менее 1-5% массы при контакте с водой, литиевые - от 5 до 25% в зависимости от формулировки. Это делает сульфонат-кальциевые предпочтительными для работы во влажной среде, морской атмосфере и под брызгами.
Можно ли смешивать литиевую и сульфонат-кальциевую смазку?
Смешивание крайне нежелательно без предварительной проверки совместимости. Различные загустители, базовые масла и присадочные пакеты могут привести к размягчению, затвердеванию или выделению масла. При смене смазки удали остатки старой смазки механически, если это возможно.
Когда смазку с дисульфидом молибдена использовать нельзя?
MoS₂ нежелателен в высокоскоростных узлах, прецизионных подшипниках качения и везде, где производитель оборудования явно запретил твердые смазки. Частицы MoS₂ могут накапливаться в зазорах и нарушить точность.
Температура каплепадения свыше 300 °C означает, что смазку можно использовать при 300 °C?
Нет. Температура каплепадения - один из параметров, но не максимальная рабочая температура. На реальный потолок влияют испарение базового масла, окислительная стойкость присадок, тип узла и требуемая консистенция. Фактическая рабочая температура обычно на 50-100 °C ниже температуры каплепадения.
Какую смазку выбрать для ШРУСа - литиевую с молибденом или сульфонат-кальциевую?
Для ШРУСа важны EP-защита и работа в граничном трении. Литиевая смазка с MoS₂ часто справляется лучше благодаря синергии твердой смазки и пакета присадок. Однако ориентируйся на спецификацию производителя: если указано конкретное требование, следуй ему.
Заключение
Выбор между сульфонат-кальциевым и литиевым загустителем - это не вопрос «лучше или хуже», а вопрос соответствия условиям работы. Сульфонат-кальциевые смазки выигрывают во влажной среде благодаря водостойкости менее 1-5%, демонстрируют температуру каплепадения свыше 300 °C и удерживают структуру при длительном хранении. Литиевые системы остаются универсальным решением для большинства промышленных узлов: хороший баланс свойств, широкий диапазон применения, предсказуемое поведение в полном температурном диапазоне.
Дисульфид молибдена - это не украшение смазки, а инструмент для конкретных режимов. Он работает при высоком давлении и граничном трении, защищая ШРУСы, шарниры, редукторы с ударными нагрузками. Но для высокоскоростных узлов и систем, требующих точности, MoS₂ может быть помехой.
При выборе смазки анализируй режим работы узла (температуру, влажность, нагрузку), проверь спецификацию производителя оборудования, убедись в совместимости с остатками старой смазки. Не отправляй в узел смазку только на основе ее названия или маркетингового описания - опирайся на конкретные параметры и условия применения.