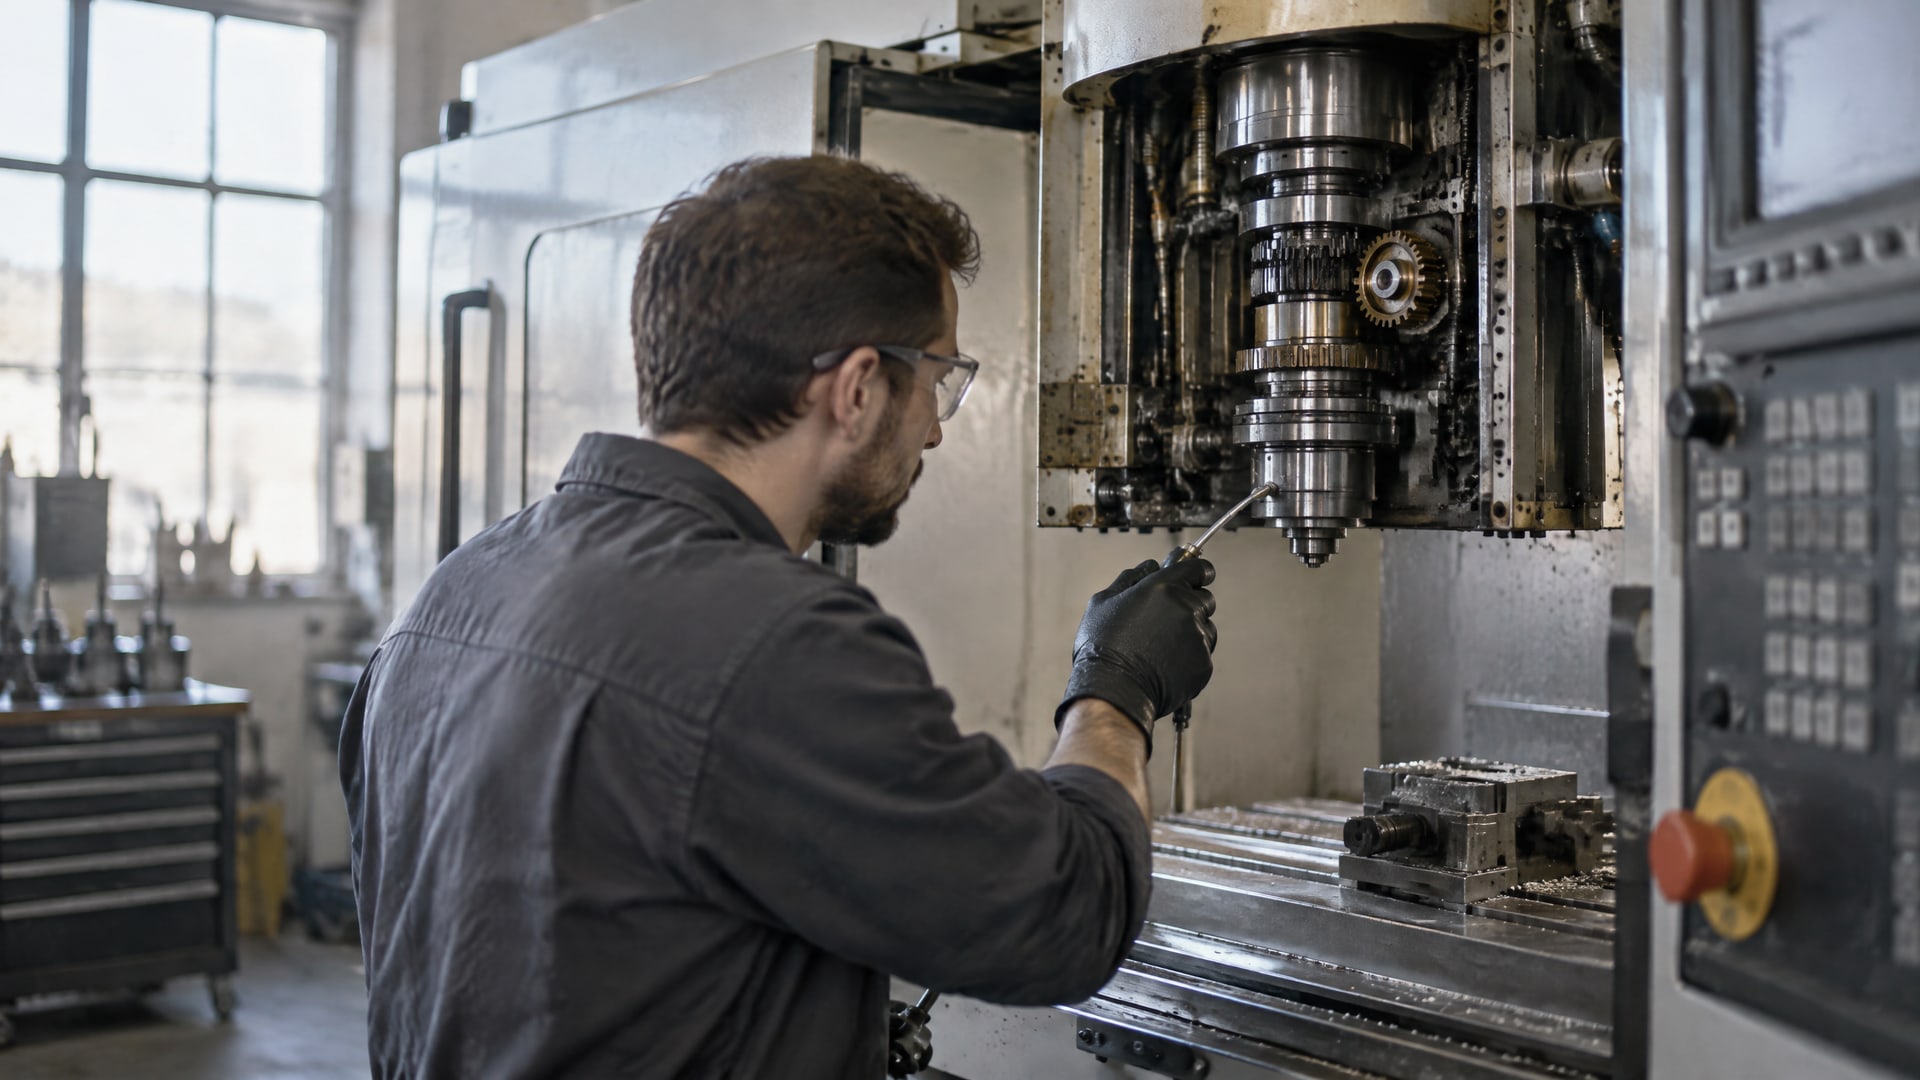
Смазку шпинделя станка выбирают по конструкции подшипникового узла, скорости, температуре и схеме подачи. Для одних шпинделей подходит пластичная смазка, для высокоскоростных узлов применяют систему oil-air, которая дозированно подает масло к подшипникам с потоком сжатого воздуха. Универсального регламента для всех станков нет: порядок обслуживания и параметры смазки сверяют с документацией станка и подшипников.
Статья будет полезна инженерам, техническим специалистам и снабженцам. Разберем, как определить тип системы, на что смотреть при выборе смазки для шпинделя, как контролировать подачу и температуру, а также почему регламент смазки шпинделя токарного станка нельзя автоматически переносить на другой станок.
Как устроена смазка подшипников шпинделя ЧПУ
Перед обслуживанием выясните, как именно смазываются подшипники.
В конструкции может быть заложена пластичная смазка, заложенная в подшипниковый узел, или система подачи масла. Эти варианты требуют разного порядка контроля: нельзя считать, что добавление пластичной смазки подходит для любого шпинделя.
Для высокоскоростных шпинделей часто используют систему oil-air. Она подает дозированное количество масла к подшипникам вместе с потоком сжатого воздуха и помогает отводить тепло от зоны смазывания. Надежность такой системы зависит не от одной проверки уровня масла: контролируют давление воздуха, подачу масла, чистоту каналов и работу сигнализации.
Если шпиндель оснащен системой oil-air, при обслуживании проверяют:
уровень масла и его поступление к узлу;
давление воздуха и стабильность подачи;
проходимость каналов и форсунок;
аварийные коды и реакцию сигнализации.
Для жидкостно-смазываемых подшипников скольжения общие подходы к подаче и мониторингу описывает ISO 19349:2019. Этот стандарт не задает универсальную схему смазки шпиндельных шарикоподшипников. Его можно учитывать как источник общих принципов контроля подачи, но конкретную схему определяет конструкция станка.
Если тип системы неясен, не добавляйте смазочный материал наугад. Сначала найдите описание шпиндельного узла и схему подачи в документации станка. Ошибка при определении типа смазки может привести к тому, что подача останется без контроля или смазочный материал окажется неподходящим для режима работы.
Выбор смазки для шпинделя: консистенция, скорость и температура
Выбор смазки для шпинделя зависит от скорости вращения, температуры, типа подшипника и нагрузки.
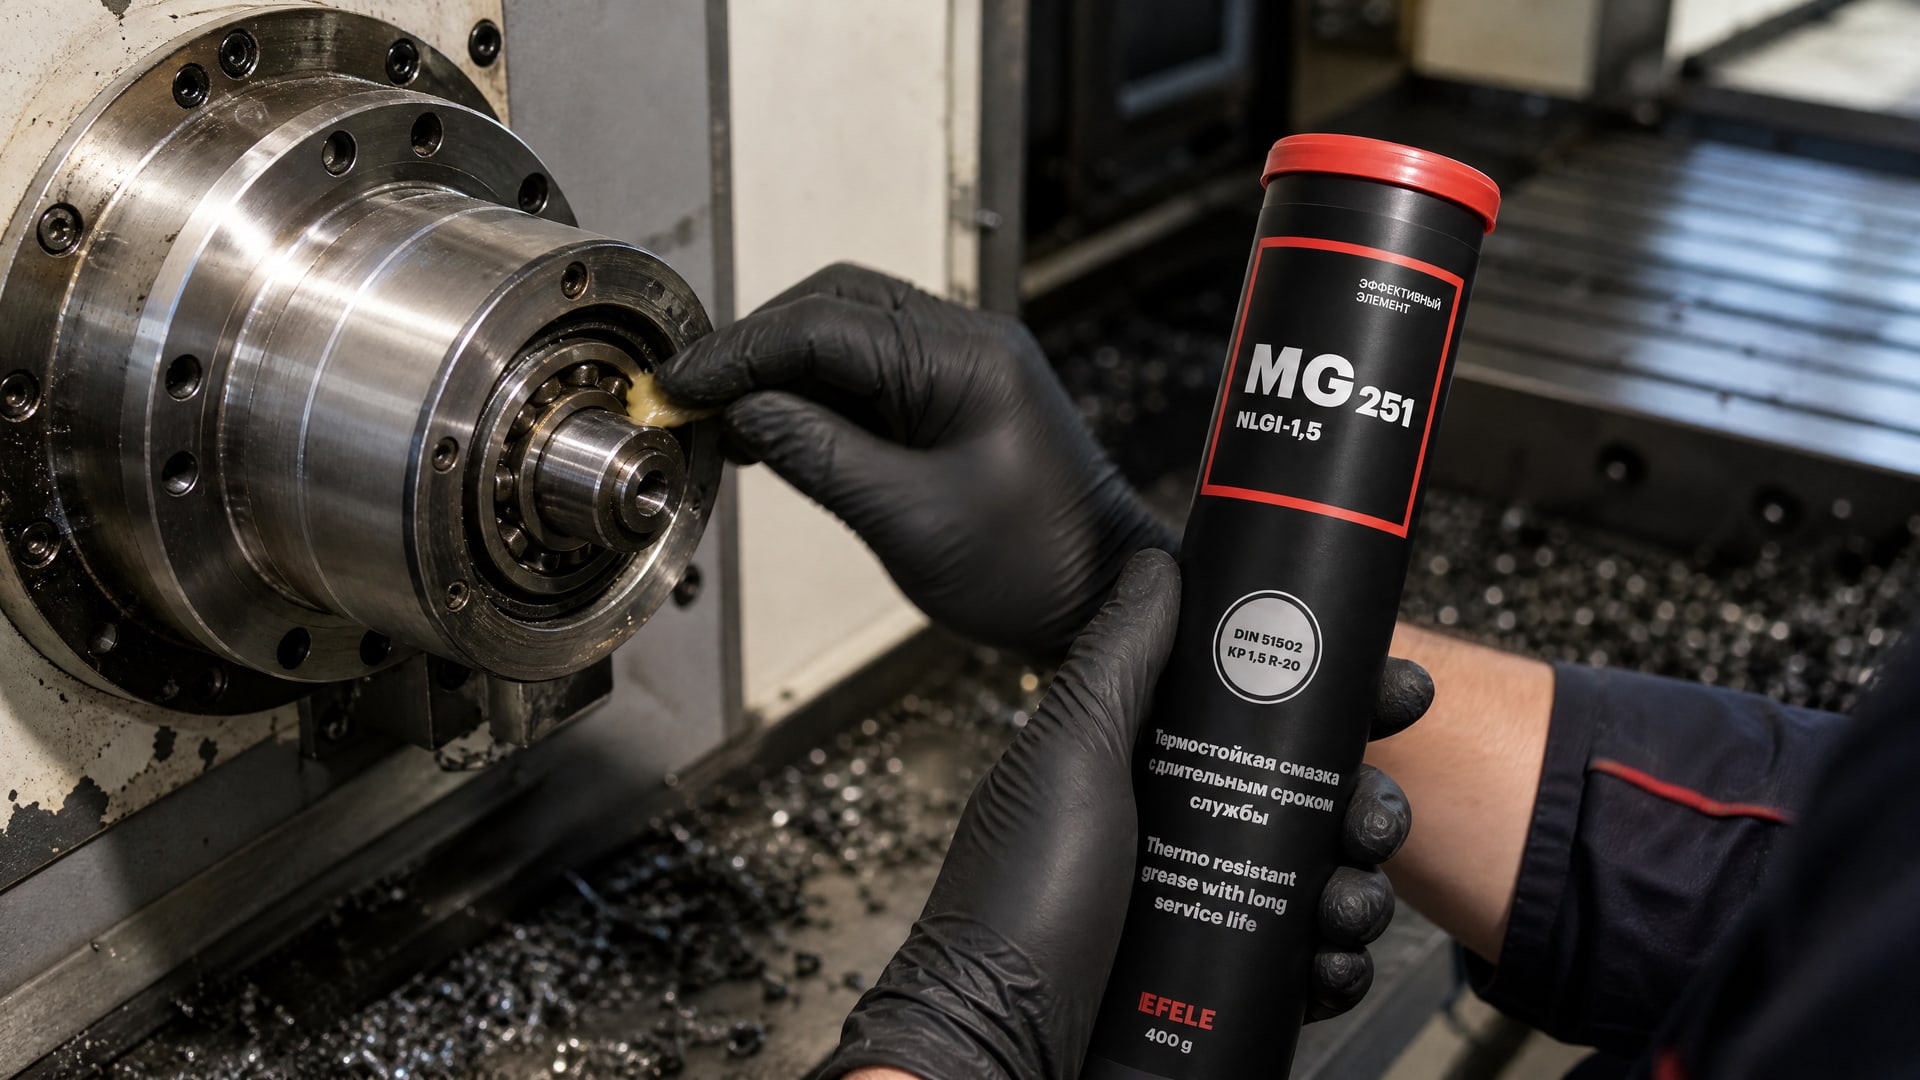
Ориентироваться только на название модели станка или привычный материал для других узлов недостаточно. Важно также учитывать, как смазка подается и будет ли узел работать на высоких оборотах.
Для многих обычных подшипников распространен класс консистенции NLGI 2. NLGI 1 может подходить для низких температур и колебательных режимов, а NLGI 3 рассматривают для крупных подшипников, вертикальных валов, повышенных температур и вибраций. Это ориентиры для подбора, а не готовый регламент для любого шпинделя. Класс NLGI обозначает консистенцию пластичной смазки, но сам по себе не говорит, подходит ли она по скорости или тепловому режиму.
В материалах по шпиндельным подшипникам сверхточного класса в качестве распространенного варианта указана смазка на минеральном базовом масле с литиевым загустителем. Для нее приводится ориентировочный рабочий диапазон от -30 до +110 °C. Эти параметры нельзя переносить на любую смазку или считать достаточными без проверки условий работы конкретного подшипника.
Для масел учитывают вязкость по ISO 3448. Вязкостный класс связывают с кинематической вязкостью при 40 °C, поэтому сравнивать материалы только по обозначению «масло для шпинделя» некорректно. Также не смешивайте смазки без проверки совместимости базовых масел и загустителей.
Совет инженера
Сценарий: шпиндель работает на высокой скорости, а при подборе особенно важна термостойкость смазки. Что учитывают: наряду с требованиями изготовителя узла рассматривают EFELE MG-251 - термостойкую смазку на полимочевинном загустителе с противозадирными свойствами и широким рабочим диапазоном. Итог: решение подходит к дальнейшей проверке по документации подшипника, режиму работы и совместимости с ранее применявшимся материалом; без такой проверки замену не проводят.
Регламент смазки шпинделя и запуск после обслуживания
Единый регламент смазки шпинделя для всех станков назначить нельзя.
Порядок и периодичность зависят от конструкции узла, типа системы, скорости и режима работы. Для отдельных исполнений с пластичной смазкой в материалах встречается интервал 2000 часов, но он не является общим нормативом: применимость подтверждают по документации конкретного станка и подшипников.
При использовании пластичной смазки важны подходящая дозировка и установленный интервал. Избыток смазки способен ухудшить тепловой режим высокоскоростного подшипника. Поэтому не следует добавлять материал только потому, что подошел условный календарный срок или появился шум.
После обслуживания запускайте шпиндель с низкой скорости и повышайте ее небольшими шагами. На каждом этапе наблюдайте за температурой корпуса подшипника и ждите ее стабилизации. В рекомендациях для такой проверки указывается абсолютный температурный предел, обычно составляющий 60-65 °C; при его достижении шпиндель останавливают и дают узлу остыть.
Для удобства контроля фиксируйте в журнале станка:
дату обслуживания и наработку;
тип смазочной системы и выполненные операции;
температуру при запуске и после выхода на рабочий режим;
отклонения в подаче, аварийные сигналы и обнаруженные загрязнения.
Такие записи помогают сопоставлять состояние шпинделя с его режимом работы. Если температура меняется, а подача масла или воздуха нестабильна, не пытайтесь компенсировать проблему произвольным увеличением количества смазки. Сначала проверяют систему и устанавливают причину отклонения.
Контроль состояния и типичные ошибки при обслуживании
Шум или нагрев шпинделя не всегда означают, что подшипнику не хватает смазки.
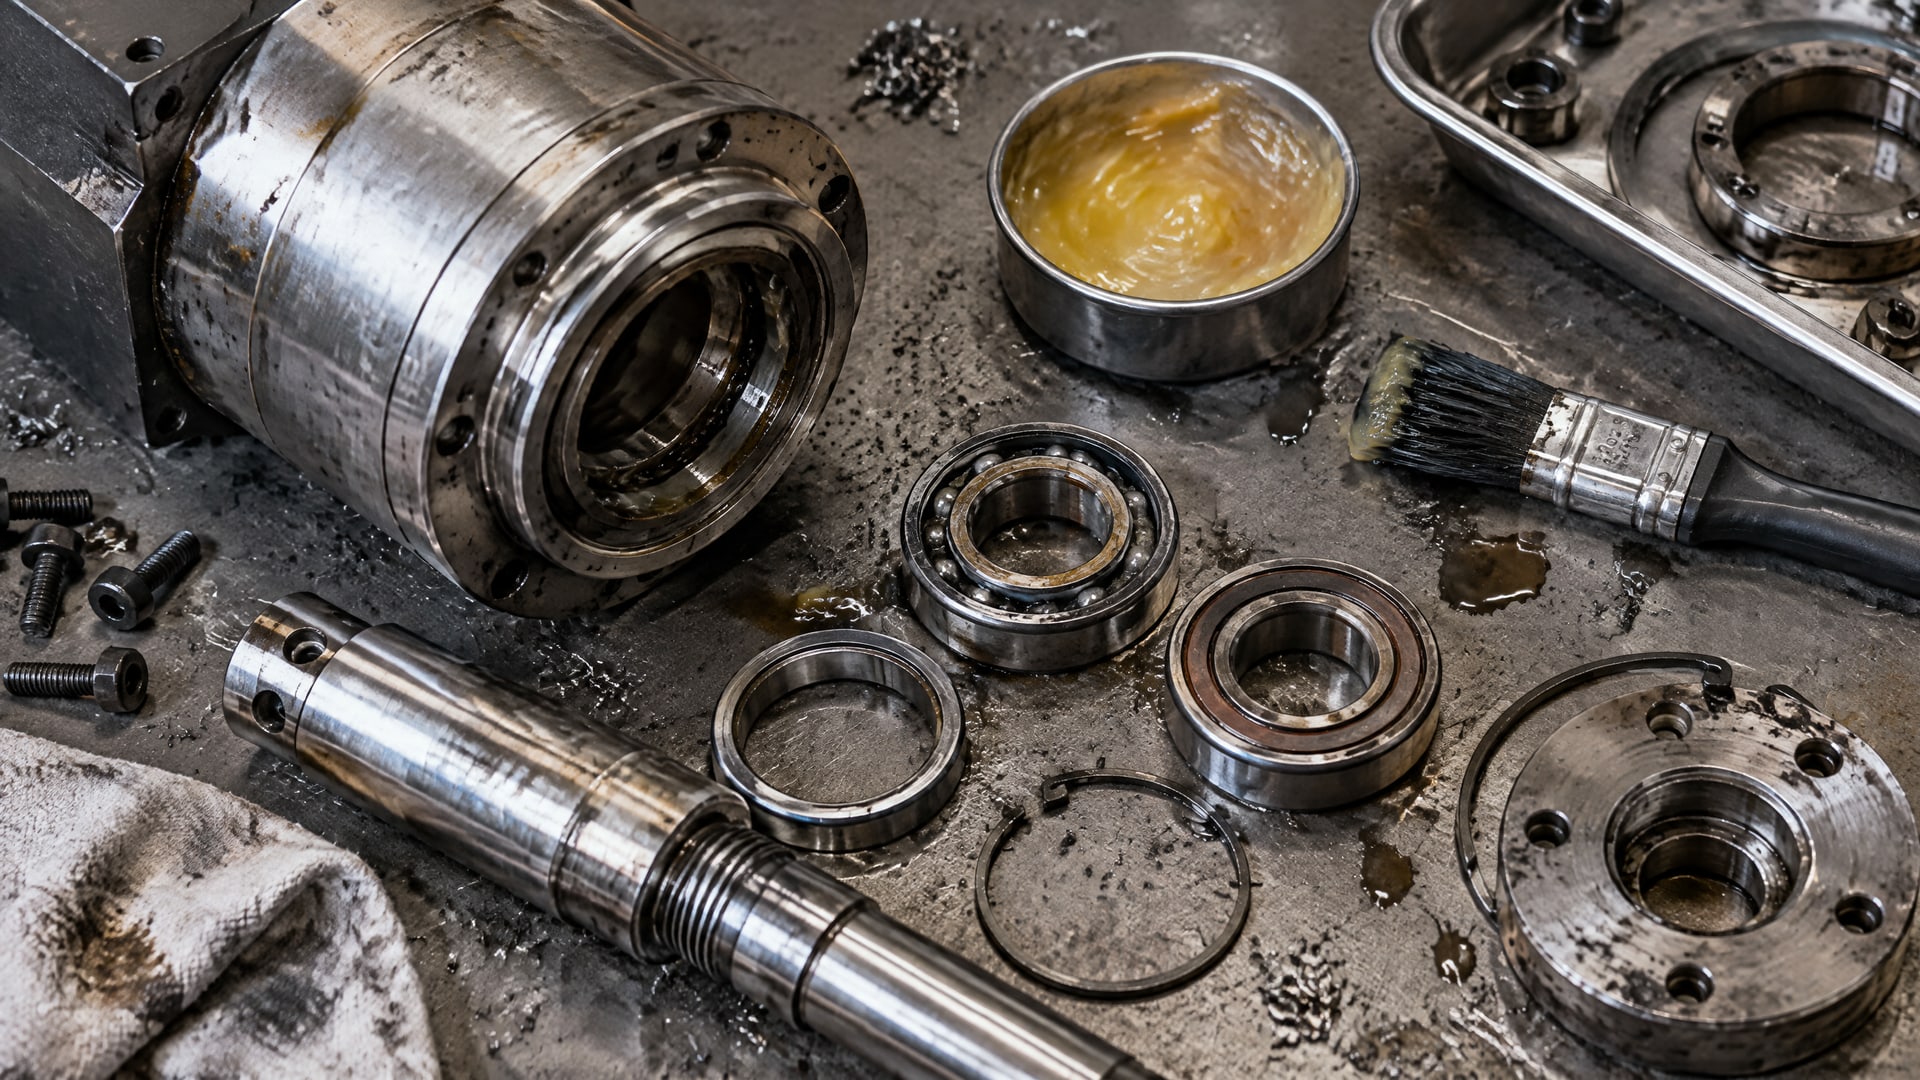
Возможные причины включают загрязнение, износ, неправильную подачу, нарушение давления воздуха или ухудшение состояния масла. Поэтому при изменении звука и температуры проверяют весь узел, а в системе oil-air - весь контур подачи.
При циркуляционной подаче масла недостаточно контролировать только уровень. Важны состояние масла, вязкость, признаки окисления и загрязнения, а также работа фильтрации. Для планирования замены учитывают результаты оценки состояния масла, а не только календарный срок.
Распространенные ошибки при обслуживании:
выбирать смазку только по принципу «такую уже применяли на другом станке»;
смешивать материалы без проверки совместимости базовых масел и загустителей;
добавлять больше смазки в расчете на увеличение срока службы;
игнорировать падение давления воздуха, засорение каналов и аварийные сигналы;
считать шум достаточным основанием для добавления смазки без проверки узла.
Для подшипников скольжения геометрию отверстий, канавок и карманов, участвующих в подаче смазки, рассматривают ISO 3547-3:2017 и ISO 12128:2020. Терминологию и классификацию смазки подшипников скольжения описывает ISO 4378-3:2017. Эти документы не устанавливают универсальный график обслуживания шпинделей ЧПУ, но помогают точнее понимать устройство и принципы подачи смазочного материала.
Смазка шпинделя токарного станка и горизонтально-расточного станка 2А622-1
Смазка шпинделя токарного станка определяется его конструкцией и режимом, а не только тем, что оборудование относится к токарной группе.
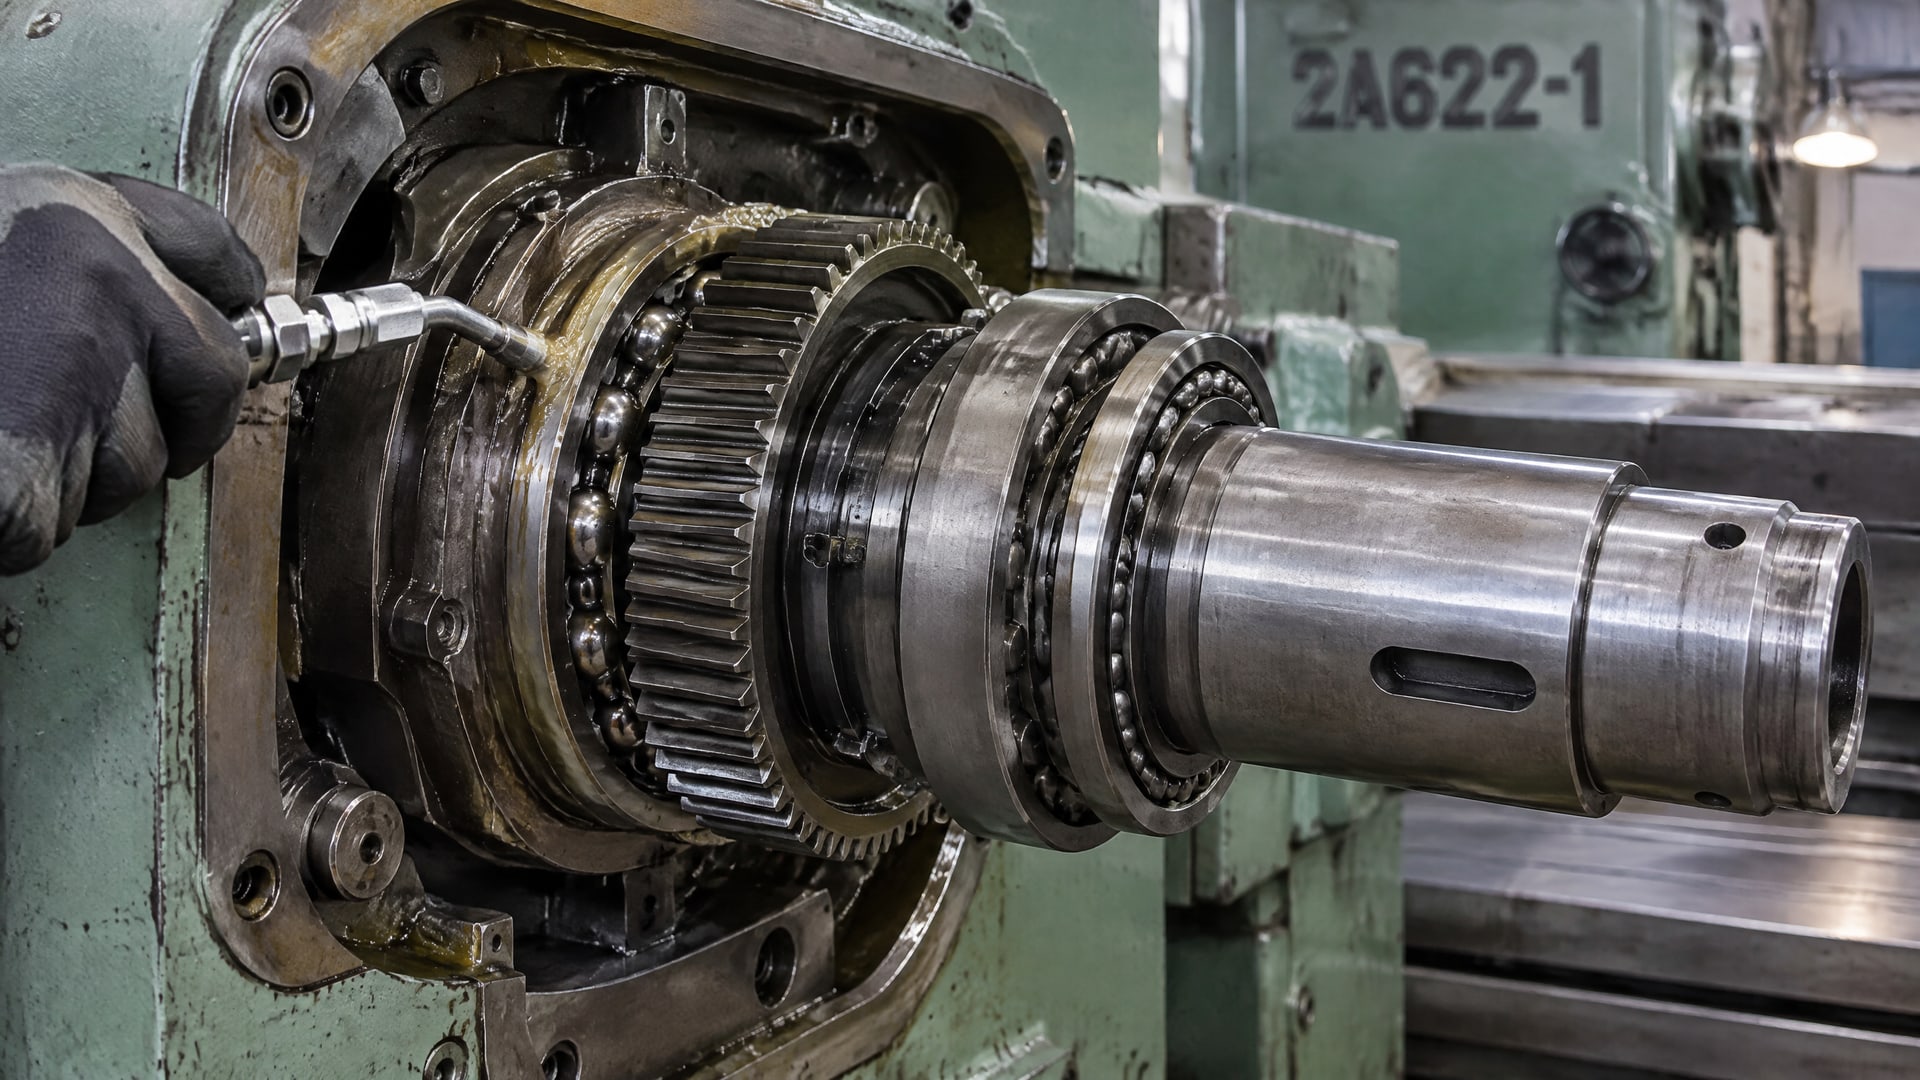
Высокая скорость, температура, тип подшипников и способ подачи смазочного материала могут отличаться даже у станков одного назначения. Поэтому режим обслуживания одного токарного шпинделя нельзя без проверки применять к другому.
То же относится к запросу «станок горизонтально-расточной 2А622-1, смазка шпинделя». По одному обозначению станка нельзя надежно определить тип смазки, ее количество или периодичность обслуживания. Эти данные нужно сверить с документацией конкретного исполнения и подшипникового узла. Если документация недоступна, сначала устанавливают тип системы смазки и конструкцию шпинделя, а не подбирают материал по аналогии с другим оборудованием.
При проверке данных о станке ищите указания на тип смазки, точки ее подачи, интервалы обслуживания, требования к маслу или пластичной смазке и порядок запуска после работ. Для снабженца это также способ избежать закупки материала, который не соответствует схеме смазки. Для инженера - основание составить регламент по фактической конструкции, а не переносить его с другого станка.
Часто задаваемые вопросы
Как часто нужна смазка подшипников шпинделя ЧПУ?
Универсального интервала нет. Он зависит от конструкции шпинделя, типа системы, скорости, температуры и рекомендаций изготовителя оборудования и подшипников. Для некоторых исполнений с пластичной смазкой встречается интервал 2000 часов, но применять его можно только после сверки с документацией конкретного станка.
Можно ли добавлять смазку, если шпиндель начал шуметь?
Не всегда. Шум может быть связан с загрязнением, износом, перегревом, неправильной подачей или нарушением давления воздуха. В системе oil-air проверяют не только уровень масла, но и давление, проходимость каналов, подачу и аварийные сигналы. Добавление смазки без диагностики может не устранить причину.
Одинаков ли регламент смазки для токарного станка и модели 2А622-1?
Нет, автоматически переносить регламент нельзя. Тип подшипников, скорость, нагрузка и схема подачи смазки могут различаться. Для токарного станка и горизонтально-расточного станка 2А622-1 параметры обслуживания сверяют с документацией соответствующего исполнения и требованиями к конкретному шпиндельному узлу.
Что означает NLGI 2 для смазки шпинделя?
NLGI 2 - класс консистенции пластичной смазки. Он не определяет ее липкость и не подтверждает пригодность для любого шпинделя. При выборе также учитывают скорость, температуру, тип подшипника, нагрузку и требования изготовителя. Для обычных подшипников NLGI 2 распространен, но для конкретного шпинделя нужна проверка условий применения.
Заключение
Смазка шпинделя станка с ЧПУ должна соответствовать конструкции подшипникового узла и режиму работы. Определите тип системы, подберите материал по скорости и температуре, соблюдайте дозировку и контролируйте подачу и нагрев. Ни класс NLGI, ни модель станка по отдельности не дают универсального ответа о подходящей смазке.
Следующий шаг - сверить схему шпинделя и требования к смазочному материалу с документацией станка и подшипников. Затем зафиксировать интервал обслуживания, параметры контроля и порядок запуска после работ.