Вакуумные системы предъявляют особые требования к смазочным материалам. Основное отличие от обычных условий - крайне низкое давление внутри рабочей камеры, при котором обычные смазки начинают испаряться и загрязнять вакуум. PTFE-смазки решают эту проблему за счет низкой летучести и химической инертности, обеспечивая надежную работу подшипников, уплотнений и резьбовых соединений в вакуумных насосах.
Выбор правильной смазки для вакуумного узла - это не просто установка по принципу «вакуумная есть, подойдет». Нужно учитывать уровень вакуума, температурный диапазон, тип нагрузок и совместимость с материалами конструкции. В этой статье разберемся, как работают PTFE-составы, почему они считаются стандартом для вакуума и как избежать типичных ошибок при подборе.
Почему PTFE-смазки незаменимы в вакуумных системах
Основная причина использования PTFE в вакуумных узлах - это не только материал сам по себе, а именно сочетание его свойств.
PTFE практически не выделяет паров при низком давлении, что критично для чистоты вакуумной камеры. Если применить обычную минеральную смазку, молекулы базового масла начнут испаряться в вакууме и осаждаться на холодных стенках, забивая фильтры и снижая эффективность откачки.
Коэффициент трения PTFE в композициях смазки остается низким независимо от условий окружающей среды. Это означает, что подшипник вращается с минимальной потерей энергии, температура узла не повышается неконтролируемо, и ресурс смазки увеличивается.
Еще одно преимущество - химическая инертность. PTFE не взаимодействует с парами масла, растворителей, кислот и щелочей, если они попадают в вакуумный узел. Это особенно важно для систем, откачивающих пары агрессивных веществ или работающих в среде химического загрязнения.
Летучесть как ключевой параметр
Давление насыщенных паров смазки - это единственный показатель, по которому можно предсказать, будет ли она загрязнять вакуум. Обычная пластичная смазка имеет давление паров порядка 10−4−10−5 Па при комнатной температуре. В вакууме на уровне 10−2 Па и ниже такая смазка начинает испаряться.
PTFE-смазки, особенно на основе синтетических масел или PFPE (перфторполиэфиры), имеют давление паров на несколько порядков ниже - порядка 10−8−10−10 Па. Это означает, что потери смазки в вакууме практически нулевые, и системе хватает одной-двух порций смазки на весь ресурс узла.
Типы PTFE-смазок и их применение в узлах вращения
Не все PTFE-смазки одинаковы.
На рынке существуют несколько семейств, которые различаются по базовому маслу, загустителю и спектру добавок.
Силиконовые PTFE-смазки (диапазон −20…+150 °C)
Это наиболее распространенный вариант для стандартных вакуумных систем. Силиконовое масло в составе обеспечивает стабильность при умеренных температурах, а PTFE-порошок формирует защитную пленку на поверхностях трения. Такие смазки применяют в подшипниках качения вакуумных насосов малой и средней производительности, в уплотнениях шпинделей, в резьбовых соединениях.
Преимущество - доступная цена и хорошая совместимость с большинством пластмасс и эластомеров. Недостаток - ограничение по температуре сверху (обычно +150 °C), что может быть критичным для горячих ловушек или криостатов с нагревом.
На производстве такие смазки применяют во вспомогательных системах вакуумных установок: для смазки редукторов откачки, карданных валов, подшипников электромоторов вакуумных насосов. В узлах вращения, работающих в самом вакууме (подшипники ротора турбомолекулярного насоса, направляющие скользящей втулки), используют более узкоспециализированные составы.
PFPE/PTFE-смазки (диапазон −45…+300 °C)
Это премиум-сегмент для экстремальных условий. Перфторполиэфирное масло по своей природе намного более термостойко, чем силиконовое, и сохраняет смазывающие свойства при очень высоких и очень низких температурах. PTFE в этих составах выполняет роль антифрикционного модификатора, снижая коэффициент трения еще больше.
Такие смазки требуют проверки совместимости с конкретными материалами узла, так как некоторые пластмассы могут размягчаться от PFPE. Однако они совместимы с кислородом (до 4 МПа в чистом O2 и до 25 МПа при 50%-ной концентрации), что открывает применение в системах, имеющих контакт с кислородом под давлением.
В практике их используют в криогенных вакуумных системах, в установках для откачки паров криолитических ванн, в вакуумных узлах специализированного оборудования для медицины и аэрокосмоса.
Различие между MoS2, графитом и PTFE
Выбирая смазку для вакуумного узла, нельзя забывать о других твердосмазочных материалах.
MoS2 (дисульфид молибдена) - выбор для сверхвысокого вакуума (ниже 10−6 Па) и очень высоких нагрузок. Коэффициент трения даже ниже, чем у PTFE, но требует влаги для нормальной работы (это противоречие вакууму), и в сверхсухих условиях может отказать.
PTFE - оптимален для агрессивных сред, хорошо работает как в стандартном вакууме, так и при наличии паров щелочей, кислот, растворителей. Не требует влаги. Недостаток - невысокая несущая способность при очень больших нагрузках, поэтому для узлов с нагрузками выше 50 МПа рассматривают комбинированные составы.
Система смазки вакуумного насоса: точки применения и объемы
Вакуумные насосы промышленного применения обычно имеют развитую систему смазки, которая состоит из нескольких узлов.
Понимание того, где и какую смазку применять, помогает предотвратить выход из строя и продлить ресурс.
Подшипники входного вала (ротора)
Это наиболее нагруженные узлы. Вал вращается с высокой скоростью (от 1000 до 10000 об/мин в зависимости от типа насоса), и подшипники испытывают как осевые, так и радиальные нагрузки. Тип подшипника - обычно шариковый или роликовый.
Для таких подшипников применяют PTFE-смазку с повышенной несущей способностью, часто на основе PFPE. Объем нанесения -0,5−2 мл в зависимости от размера подшипника, нанесение проводят один раз в 500−2000 часов работы через специальный смазочный ниппель или пресс-масленку. Перегрузка смазкой недопустима, так как избыток будет испаряться и загрязнять вакуум.
Уплотнения и фланцы вала
В местах выхода вала из корпуса насоса стоят сальники или лабиринтные уплотнения. Они должны герметизировать зазор, но не препятствовать вращению. PTFE-смазка используется для защиты сальника от коррозии и для уменьшения трения на уплотняющей поверхности.
На этих участках смазку наносят тонким слоем вокруг вала и на уплотняющую кромку. Объем - несколько капель, 0,1−0,3 мл. Периодичность - раз в 100−500 часов в зависимости от интенсивности работы.
Редуктор и передачи вне вакуума
Вспомогательные валы, карданные передачи, муфты, находящиеся снаружи вакуумного корпуса, нуждаются в обычной смазке. Однако если редуктор стоит рядом с вакуумной камерой или его вал проходит через стену вакуумной емкости, нужно применять PTFE-смазку, чтобы избежать загрязнения вакуума через микротрещины и неплотности.
Направляющие скользящих элементов
В некоторых типах насосов (например, скважинных или поршневых со скользящей втулкой) есть узлы, в которых элемент движется возвратно-поступательно. Для таких узлов PTFE-смазка наносится как на сам движущийся элемент, так и на направляющую. Количество - мало, но часто (раз в 50−100 часов), так как смазка стирается и вытирается.
Критерии выбора PTFE-смазки для конкретного узла
При подборе смазки нужно сверяться со спецификацией оборудования и следовать несколько параметрам.
Уровень вакуума
На уровне 1−10 Па подойдет любая вакуумная смазка, включая силиконовые PTFE-составы. При 10−2−10−4 Па уже нужно обращать внимание на давление паров и выбирать специализированные вакуумные смазки. При 10−6 Па и ниже (сверхвысокий вакуум) нужны либо MoS2-смазки, либо PFPE/PTFE на основе синтетических масел с гарантированно низкой летучестью.
Температурный режим
Если узел работает при комнатной температуре (от +10 до +30 °C), подходят стандартные силиконовые PTFE-смазки. При повышении температуры до +50…+100 °C нужно проверить верхнюю границу в паспорте смазки. Если требуется работа при +150 °C и выше, переходят на PFPE/PTFE-составы.
Низкие температуры (ниже 0 °C) требуют проверки текучести. Силиконовые PTFE-смазки обычно текучи до −20 °C, но при −40 °C и ниже нужны специальные синтетические составы.
Нагрузки и скорости
Для высокоскоростных подшипников (выше 5000 об/мин) смазку выбирают с низким коэффициентом трения и хорошей текучестью, иначе из-за вязкого сопротивления возникает перегрев. Для низкоскоростных, но высоконагруженных узлов (например, жестких муфт) смазка должна иметь повышенную несущую способность.
PTFE-смазки с дополнительными противозадирными присадками справляются с нагрузками до 50−80 МПа, чего достаточно для большинства вакуумных систем. Если давление в контакте выше, нужно рассмотреть комбинированные составы с MoS2 или графитом.
Совместимость с материалами и средой
Перед выбором смазки нужно проверить, из чего сделаны детали узла: может ли полимер или эластомер соприкасаться с выбранной смазкой без разрушения или размягчения. PFPE/PTFE-смазки несовместимы с некоторыми фторсодержащими пластмассами (например, PVF), а силиконовые PTFE-смазки могут размягчить силиконовую резину.
Если узел контактирует с агрессивной средой (пары кислот, щелочей, растворителей), PTFE-смазка - лучший выбор благодаря химической инертности. Для контакта с чистым кислородом под давлением нужны специальные PFPE/PTFE-смазки с сертификатом по кислородной совместимости.
Типичные ошибки при применении смазок в вакуумных узлах
Даже правильная смазка может не дать результата, если ее неправильно применять.
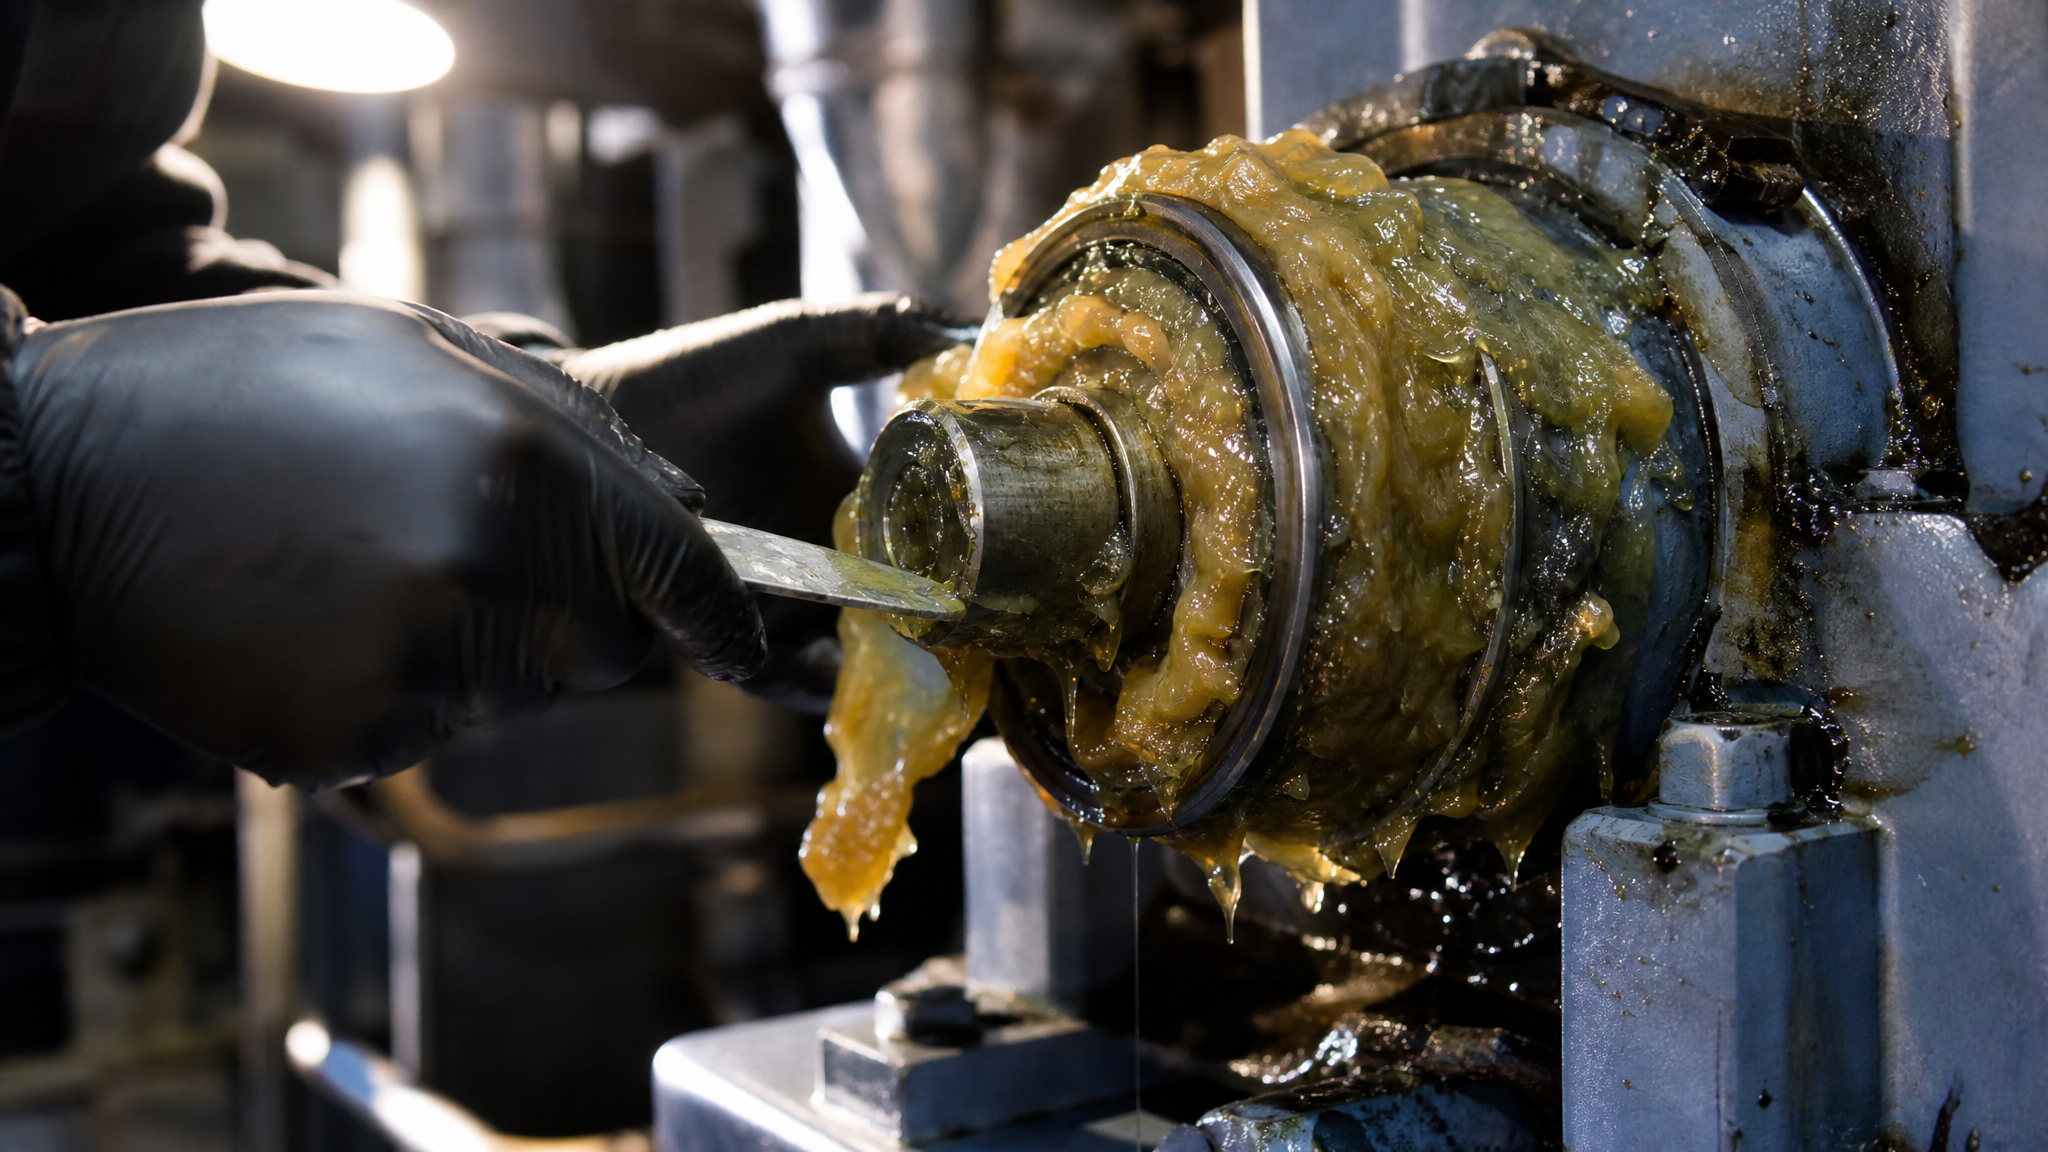
Избыток смазки
Самая частая ошибка - нанести смазку «как следует», то есть в больших количествах. В вакууме это приводит к испарению излишков, загрязнению стенок камеры маслянистой пленкой и снижению эффективности откачки. Правило простое: смазка наносится тонкой пленкой, ровно столько, чтобы покрыть поверхность трения, но не кучей.
Для подшипников вакуумных насосов рекомендуемый объем - несколько капель через пресс-масленку, не более 1 мл за один раз. После нанесения узел работает несколько минут вхолостую, чтобы избыток разошелся и стек.
Применение неправильного типа смазки
Иногда покупатели берут первую попавшуюся «вакуумную смазку» из каталога, не проверив, подходит ли она по температуре, нагрузкам и совместимости с материалами. Результат - преждевременный отказ смазки, коррозия или перегрев подшипника.
В узлах вращения, работающих в самом вакууме, нельзя применять обычные промышленные пластичные смазки. Нужны именно PTFE-смазки или специализированные вакуумные составы.
Забывчивость при переходе с одной смазки на другую
Если старую смазку не удалить полностью перед применением новой, возможна несовместимость, загустение смеси и отказ узла. При смене смазки нужно выполнить промывку соответствующим растворителем (выбор растворителя - отдельная задача, зависящая от типа старой смазки).
Игнорирование давления кислорода
При работе в кислородной среде под давлением обычная PTFE-смазка может перейти в режим окисления и загореться. Для кислородных систем нужны специальные PFPE/PTFE-смазки с соответствующей сертификацией (как минимум до 4 МПа в чистом O2).
Отсутствие проверки по спецификации оборудования
Производители вакуумных насосов всегда указывают в техническом паспорте рекомендуемую смазку, иногда даже с артикулом. Игнорирование этих рекомендаций приводит к потере гарантии и к отказу техподдержки при проблемах.
Система смазки вакуумного насоса: как выбрать между маслом и пластичной смазкой
Вакуумные узлы могут смазываться как жидкими маслами, так и пластичными смазками на основе PTFE.
Жидкие вакуумные масла с PTFE
Некоторые производители выпускают специальные жидкие масла для вакуумных систем, в которые добавлен PTFE-порошок или PTFE работает как растворенная добавка. Такие масла применяют в системах с принудительной циркуляцией (масляных насосах, системах охлаждения ротора).
Преимущество - равномерное распределение смазки по всему узлу, легкое удаление излишков, возможность контролировать концентрацию масла в системе. Недостаток - более высокая летучесть по сравнению с пластичной смазкой, требует регулярной подпитки и контроля уровня.
В узлах, где масло находится в прямом контакте с вакуумом (например, в масляных паро-диффузионных насосах), используют специальные вакуумные масла с очень низким давлением паров, обычно класса NLGI 0 или VG 100 по вязкости.
Пластичные смазки на основе PTFE
Это наиболее распространенный вариант для узлов, где смазка наносится локально и не требует циркуляции. Пластичная смазка удерживается в зазорах за счет консистенции (класса NLGI), не вытекает при вращении и медленно расходуется.
Класс консистенции обычно NLGI 2 или NLGI 3 (более густая) для вертикальных или перевернутых узлов. При выборе между маслом и смазкой для конкретного узла нужно учитывать возможность капания (на масло нужны картеры и стоки), доступность для переподготовки смазки и требуемый ресурс.
В узлах вращения вакуумных насосов, где подшипники расположены горизонтально и нет риска утечки, применяют пластичные PTFE-смазки NLGI 2. Это обеспечивает максимальный ресурс и минимальные потери в вакууме.
Давление насыщенных паров: главный показатель вакуумной пригодности
Часто при выборе смазки смотрят на названии («вакуумная») и на цену, игнорируя самый важный показатель - давление насыщенных паров (vapor pressure).
Этот показатель определяет, сколько молекул смазки перейдет в газовую фазу при данном давлении и температуре. Для вакуумных систем давление паров должно быть максимум на несколько порядков ниже рабочего вакуума.
Типичные значения:
- Обычные пластичные смазки: 10−4−10−5 Па при комнатной температуре.
- Вакуумные смазки на силиконовом масле: 10−6−10−7 Па.
- PFPE/PTFE-смазки премиум-класса: 10−8−10−10 Па.
Если рабочий вакуум составляет 10−3 Па, а давление паров смазки 10−5 Па, то доля испаряющейся смазки будет значительной, и система загрязнится. Правильный выбор смазки должен обеспечивать давление паров на 2−3 порядка ниже рабочего вакуума.
Этот показатель редко указывается на упаковке в легкодоступном виде, но всегда есть в техническом паспорте смазки (TDS). Перед закупкой нужно запросить паспорт и проверить этот параметр.
Использование шприца для смазки вакуумного насоса
Для локального нанесения смазки на подшипники вакуумных насосов применяют специальные шприцы - пресс-масленки или шприцы с дозировкой.
Типы и назначение
Пресс-масленка (масленка пулевидная или цилиндрическая) - простейший вариант. Это металлический цилиндр с поршнем, который заполняется смазкой и нажатием поршня выдавливает порцию через сопло в отверстие ниппеля подшипника. Объем одного нажима - обычно 0,2−0,5 мл.
Шприц с винтовым механизмом (система микродозирования) - более точный вариант. Позволяет контролировать количество смазки и применяется в высокоточных узлах.
Как правильно смазать подшипник
Остановить оборудование и дать ему остыть, если оно работало под нагрузкой.
Очистить соплом ниппеля от пыли и грязи.
Взяться за рычаг пресс-масленки и нажать 1−2 раза медленно, чтобы смазка вышла в ниппель и попала в полость подшипника.
Нажимать нужно равномерно, без рывков, иначе смазка не войдет в зазор.
После смазки дать узлу поработать 5−10 минут вхолостую на низкой скорости, чтобы смазка распределилась и устранить избыток.
Протереть площадку вокруг ниппеля сухой ветошью (не мокрой!) чтобы убрать выступившие капли.
Частота смазки рекомендуется в инструкции к насосу, обычно это 100−500 часов работы в зависимости от типа подшипника и условий.
Выбор смазки для шприца
Для удобства работы смазка должна быть достаточно текучей, чтобы выходить через тонкие сопла пресс-масленки, но не такой жидкой, чтобы вытекала из картера при вращении. Оптимальный класс консистенции NLGI 2 с добавлением PTFE.
Ежели узел работает на низких температурах (ниже 0 °C), нужна смазка с улучшенной текучестью при холоде, иначе потребуется прилагать большое усилие на поршень пресс-масленки.
Часто задаваемые вопросы
Чем отличается смазка вакуумного насоса от обычной смазки?
Вакуумная смазка имеет крайне низкое давление насыщенных паров (10−6−10−10 Па), благодаря чему не испаряется в вакууме и не загрязняет систему. Обычная смазка при давлении ниже 10−2 Па начинает испаряться и загрязняет вакуумную камеру. Кроме того, вакуумные смазки часто содержат PTFE или MoS2 для повышения антифрикционных свойств и химической стойкости.
Как часто нужно смазывать подшипники вакуумного насоса?
Частота зависит от типа насоса и условий работы, обычно указана в паспорте оборудования: от 100 до 500 часов работы. Перед сменой смазки нужно остановить насос, дать ему остыть и убедиться, что ниппель чист. За один раз наносят 0,5−2 мл смазки через пресс-масленку, затем включают насос на низкую скорость на 5−10 минут для распределения.
Можно ли применять обычное масло вместо вакуумной смазки?
Нельзя. Обычное масло испаряется в вакууме, загрязняет камеру и снижает эффективность откачки. Требуется именно вакуумная смазка с низким давлением паров. Если необходимо снизить затраты, нужно выбрать более бюджетную вакуумную смазку той же категории, а не заменять ее обычной.
Есть ли разница между силиконовыми и PFPE/PTFE-смазками для вакуума?
Да. Силиконовые PTFE-смазки работают от −20 до +150 °C, совместимы с большинством материалов и дешевле. PFPE/PTFE-смазки работают от −45 до +300 °C, совместимы с кислородом под давлением и используются в экстремальных условиях. Выбор зависит от требуемого температурного диапазона и типа нагрузок.
Как проверить, что смазка подходит для вакуума?
Запросите у поставщика технический паспорт (TDS) смазки и проверьте давление насыщенных паров. Оно должно быть на 2−3 порядка ниже рабочего вакуума. Также проверьте класс консистенции (NLGI), температурный диапазон, совместимость с материалами и наличие сертификата по вакуумной пригодности (обычно это упоминается в названии или в разделе «Область применения»).
Заключение
Выбор смазки для вакуумного насоса - это не формальность, а ответственное решение, от которого зависит надежность и ресурс оборудования. PTFE-смазки стали стандартом для вакуумных систем благодаря низкому давлению паров, химической инертности и стабильным антифрикционным свойствам как в атмосфере, так и в глубоком вакууме.
При подборе смазки нужно учитывать уровень вакуума, температурный диапазон, нагрузки и совместимость с конкретными материалами узла. Не существует универсальной смазки, подходящей для всех вакуумных систем. Для стандартных условий подойдут силиконовые PTFE-смазки, а для экстремальных (высокая температура, кислородная среда, сверхвысокий вакуум) потребуются специализированные PFPE/PTFE-составы.
Следующий шаг - запросить у поставщика техническую документацию выбранной смазки, проверить давление насыщенных паров и совместимость с вашей системой, а затем согласовать выбор со спецификацией оборудования. Это обеспечит максимальный ресурс узла и минимизирует затраты на внеплановые ремонты.