Смазки класса H1 - это материалы, разработанные специально для пищевого производства, где возможен случайный контакт смазки с пищей, но не предполагается ее намеренное внесение в продукт. Именно H1 лежит в основе успешного прохождения аудитов HACCP и ISO 22000: эти схемы пищевой безопасности требуют не просто наличие «пищевой» маркировки, а доказуемую систему управления всеми материалами, которые могут повлиять на безопасность готового продукта. Если смазка подобрана правильно и процесс ее применения документирован, это значительно упрощает работу на аудите и подтверждает, что производство серьезно относится к контролю риска химического загрязнения. В этой статье мы разберем, почему H1 так важен для аудиторов, как правильно выбрать смазку под свои узлы, и какие документы нужно подготовить, чтобы аудит прошел без замечаний.
Для технических специалистов, инженеров и закупщиков это означает конкретное: выбор H1 - не маркетинговый ход, а инженерное решение, снижающее риск и дающее аудитору уверенность в управлении процессом.
Что значит H1 и почему это важно для аудита HACCP
Класс H1 закреплен в нормативе FDA 21 CFR 178.3570 и обозначает смазочные материалы, разработанные для зон, где технически возможен, но не предусмотрен в нормальной работе контакт со смазкой и едой.
На направляющих столов упаковочных линий, на рычагах манипуляторов, на петлях дверей камер - везде, где смазка находится над продуктом или рядом с открытой едой, применяют именно H1.
Предел случайного попадания H1 в пищу установлен на уровне до 10 ppm для большинства типов смазок; для специализированных составов (например, силиконовых масел) некоторые источники указывают более жесткий лимит в 1 ppm. Это означает, что если даже произойдет случайное попадание, продукт останется безопасным.
Для аудитора HACCP это критична информация: H1 позволяет официально отнести такую смазку к допустимым материалам и снизить риск химического загрязнения в точках, которые уже внесены в схему анализа опасностей. Без H1 или при неправильном выборе консистенции, температурного диапазона или совместимости с уплотнениями аудитор имеет основание отметить несоответствие, и предприятие получит замечание.
Ключевой момент: заявка H1 должна быть не просто на упаковке, а быть зарегистрирована в NSF, уполномоченной организации. Это дает аудитору уверенность, что состав смазки действительно прошел проверку и документирован.
Как H1 вписывается в схему управления рисками ISO 22000
ISO 22000 - это система управления безопасностью пищевых продуктов, которая объединяет HACCP и требования к PRP (предпосылочные программы).
Смазки и теплоносители в этой схеме рассматриваются как часть PRP/OPRP (оперативные предпосылочные программы), то есть как управляемые факторы, которые могут повлиять на безопасность.
В стандарте ISO/TS 22002-1 прямо сказано: смазки и теплоносители в пищевых процессах должны быть food grade (продовольственного класса), если есть риск прямого или косвенного контакта с продуктом. Косвенный контакт - это не только сама смазка, упавшая на еду, но и ее испарения, микрочастицы, которые переносит воздух или вода в системе.
Для аудита ISO 22000 важно не только наличие H1, но и то, что смазка включена в документированный список разрешенных материалов, привязана к конкретным узлам оборудования, и есть ясная инструкция по дозированию, замене, хранению и контролю ее чистоты. Аудитор проверит: есть ли процедура, запрещающая работникам подставлять обычную смазку вместо H1, есть ли отделенное хранилище, понятна ли работникам причина, по которой нельзя смешивать разные смазки.
Когда все это в порядке, аудит видит, что предприятие понимает риск и управляет им сознательно, а не на словах.
ISO 21469 и его роль в доказательстве соответствия
ISO 21469 - это не класс смазки, а отраслевой стандарт, который закрепляет гигиенические требования к формулированию, производству, применению и обращению со смазками в пищевой отрасли.
Если поставщик заявляет, что его смазка соответствует ISO 21469, это означает, что не только сам состав продукта контролируется, но и весь производственный процесс прошел аудит, включая чистоту производственных линий, отсутствие перекрестного загрязнения и документирование каждой партии.
Для аудитора это сильный сигнал: если производитель смазки работает под ISO 21469, вероятность ошибки в составе или загрязнении уже внизу. Аудитор воспринимает такой продукт как «одобренный третьей стороной», что снижает его внимание к проверкам состава и вопросам к самому закупщику. Вместе с тем, сертификат ISO 21469 - это не гарантия, что смазка подойдет именно вам: нужно все равно проверить температурный диапазон, совместимость с уплотнениями и вязкость.
Рекомендация закупщикам: при выборе поставщика учитывайте, есть ли у него ISO 21469. Если есть - это упрощает вашу работу при аудите, так как документация по производству уже в порядке. Если нет - требуйте у поставщика подробные TDS (технические паспорта), СОП производства и гарантию NSF H1 с номером регистрации.
Выбор H1: на что смотреть кроме маркировки
Многие закупщики останавливаются на том, что смазка имеет маркировку H1, и считают задачу решенной.
Это ошибка: H1 - это только один из параметров. Выбор смазки под конкретный узел требует учета как минимум пяти критериев.
Первый - температурный диапазон. Узел в холодильной камере работает при минус 18°C, а узел в паровой машине для стерилизации может нагреваться до 120°C. Одна и та же H1-смазка не подойдет для обоих. Смазка должна оставаться текучей (если это масло) или не затвердевать (если это пластичная смазка), иначе при холоде она не будет защищать, а при нагреве ее консистенция нарушится, и она будет вытекать.
Второй - вязкость или консистенция. Для подшипников качения на быстровращающихся валах нужна легкая смазка, для направляющих с высокой нагрузкой - более вязкая. Если выбрать слишком легкую, смазка вымоется водой при мойке. Если слишком вязкую, она останется в зазорах и будет притягивать грязь.
Третий - водостойкость. В пищевом производстве везде вода: мойка оборудования, конденсат, пар. Смазка должна либо отталкивать воду, либо быть инертной при контакте с ней. Если смазка эмульгирует (смешивается) с водой, она потеряет вязкость и перестанет защищать узел.
Четвертый - совместимость с материалами. Резина, полиэтилен, нержавеющая сталь, пластмасса под рычагом - все это может контактировать со смазкой. Некоторые смазки разбухают резину, другие корродируют непокрытую сталь. Поставщик должен указать совместимость в TDS.
Пятый - точка применения по картине аудита. Если узел внесен в HACCP как критическая контрольная точка (ККТ), смазка там должна быть в записях, инструкции и быть проверена. Если узел в сервисной зоне вне зоны продукта, требования мягче, но документировать его все равно нужно. Закупщик должен понять, к какой категории точек относится каждый узел на его оборудовании.
Практический совет: перед выбором смазки соберите карточку узла: название, модель оборудования, температурный диапазон, скорость вращения или характер движения, наличие воды, материалы уплотнений, допускаемая консистенция или вязкость. Отправьте эту информацию поставщику и попросите не общую рекомендацию, а конкретный H1-продукт с указанием NSF-номера регистрации и полного TDS. Так вы избежите ошибок и будете уверены на аудите.
Система документирования: что подготовить к аудиту HACCP
Аудитор HACCP в первую очередь спросит: покажите вашу систему управления смазками.
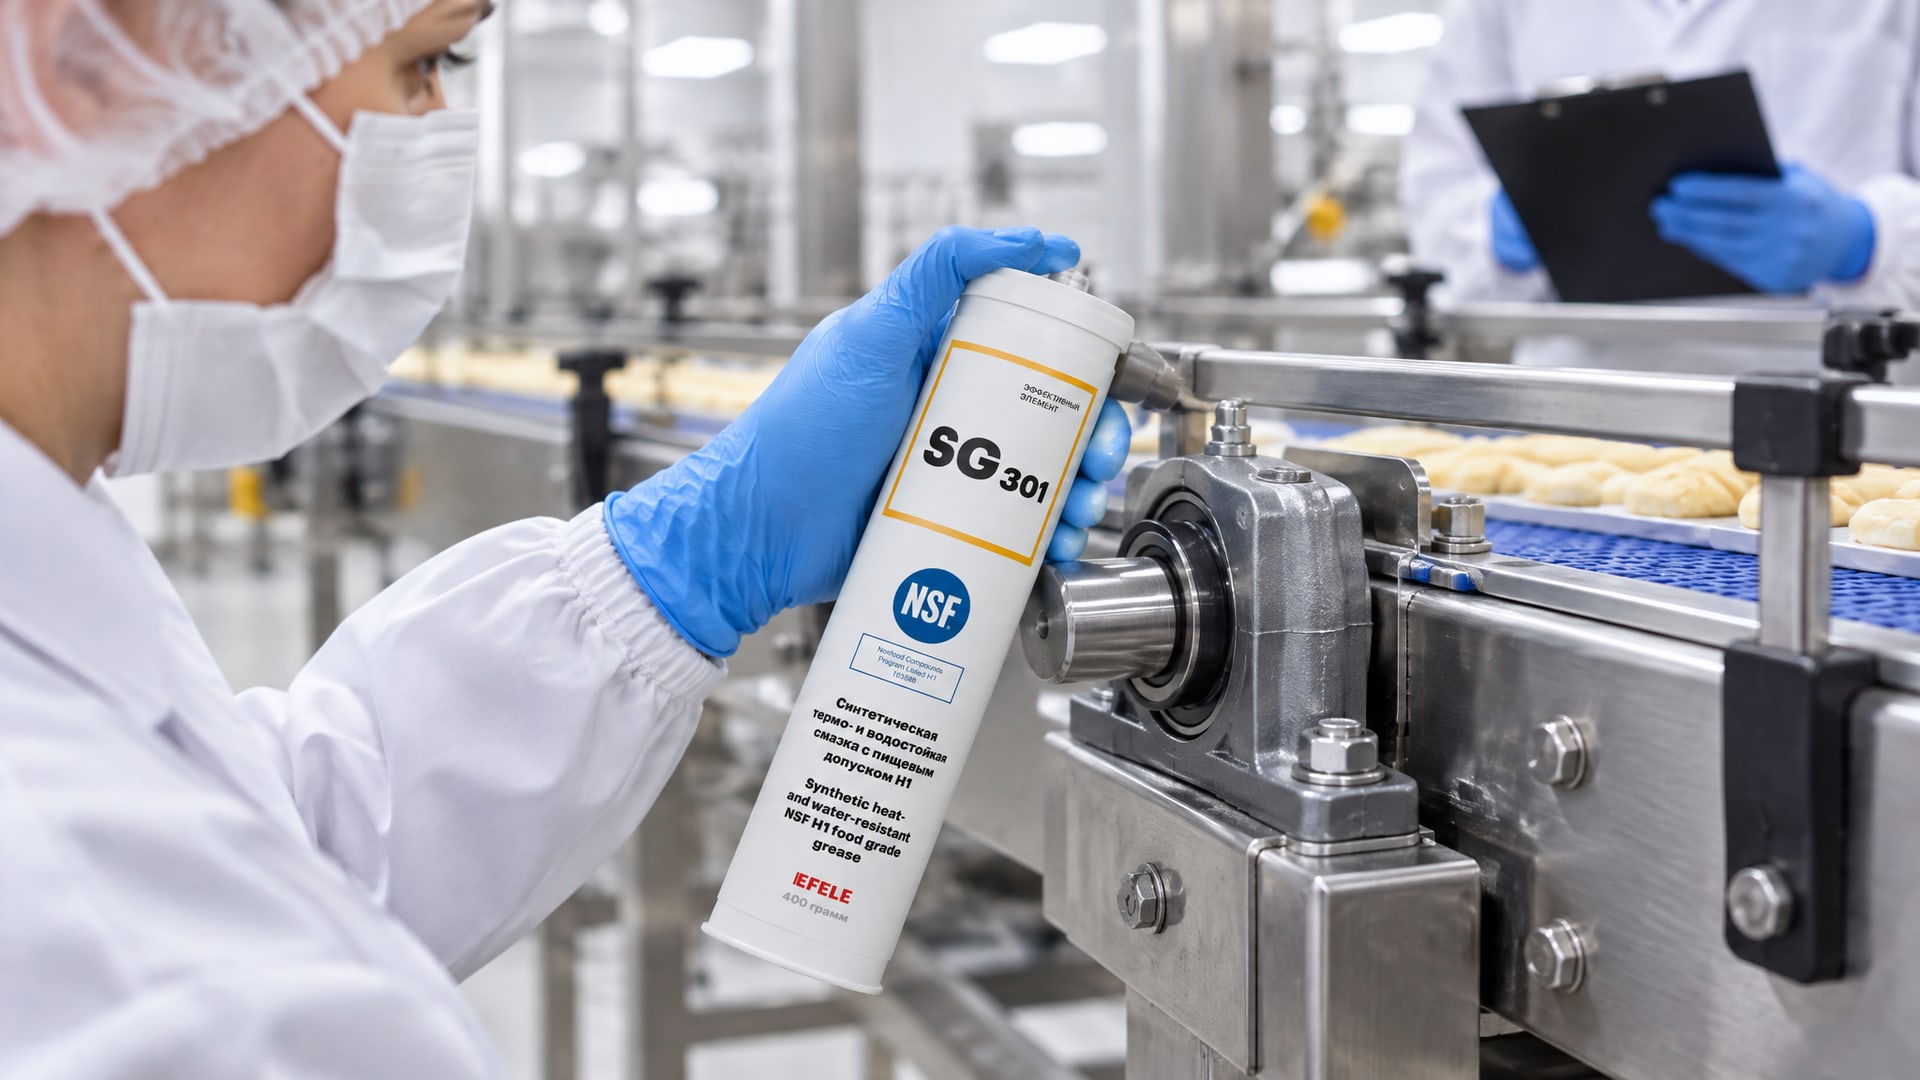
Если ее нет, это уже замечание. Если есть, но она не связана с анализом рисков, это тоже замечание. Вот минимум документов, которые нужно иметь на месте.
Список разрешенных смазок. Это таблица, где указаны:
- Наименование и назначение смазки (например, «EFELE SG-301 Spray - для узлов фасовочного механизма»).
- NSF-регистрация или номер допуска H1.
- Производитель и поставщик.
- Температурный диапазон применения.
- Места применения на оборудовании (с чертежом или номером узла).
- Периодичность замены или пополнения.
- ФИО ответственного за закупку и проверку.
Список должен быть актуальным, утвержденным руководством и пересматриваться как минимум ежегодно или при смене оборудования.
Паспорта безопасности (TDS или SDS). Для каждой разрешенной смазки должна быть техническая документация от производителя, в которой указаны состав, температурный диапазон, совместимость, токсичность и инструкция по применению. На аудите просят показать именно эти документы в папке рядом с оборудованием или в кабинете начальника смены.
Инструкции по применению и обслуживанию. Это не общая инструкция в технической документации оборудования, а внутренняя процедура, написанная для смены. Пример: «На направляющих плунжера нанести тонкую пленку EFELE SG-301 каждую смену перед началом работы. Излишки удалить чистой тряпкой. При видимом окрашивании или потере блеска - переслать узел на ревизию». Инструкция должна быть на русском, понятной для работников и вывешена рядом с оборудованием.
Записи о применении и контроле. Это журнал смен, где фиксируют: дата, время, какую смазку применили, в какое место, кто применял, подпись. Раз в неделю или раз в месяц заполняются сводные листы по количеству израсходованной смазки на каждый узел - это помогает аудитору видеть, что процесс реально идет, а не просто описан.
Протоколы входного контроля смазки. Когда смазка приходит с поставщика, ее проверяют: целостность упаковки, соответствие маркировки, дата производства, наличие документов. Записи об этом контроле должны быть в журнале приемки.
План предотвращения перекрестного загрязнения. Смазка H1 и обычная смазка не должны храниться рядом и не должны попасть в одну емкость. В HACCP должна быть схема хранилища и перечень мер: разные полки, разные цвета емкостей, персональная маркировка инструментов для дозирования, отдельные рабочие места. На аудите аудитор пойдет в хранилище и проверит, как это реально выглядит.
Когда вся эта документация на месте и в порядке, аудитор видит, что предприятие не просто «знает про H1», а серьезно управляет риском. Это сильно упрощает работу, вопросов становится меньше, и замечаний избегают.
Частые ошибки при выборе и применении H1, которые приводят к замечаниям на аудите
Закупщики и инженеры часто совершают одни и те же ошибки, которые потом выявляет аудитор и выписывает замечание.
Вот самые типичные.
Ошибка 1: путаница между H1 и H2. H2 - это смазки для мест, где контакт с пищей невозможен (например, редукторы за стеной, двигатели вентиляторов). Многие закупщики думают, что H1 - это просто «более дорогой H2». На аудите это вопрос: если вы применяете H2 на направляющей над продуктом, это нарушение. Поэтому первое правило: на любой точке, видимой из зоны продукта или контактирующей с водой из этой зоны, должна быть только H1.
Ошибка 2: выбор одной смазки для всех узлов. Если на предприятии только одна H1-смазка, а узлы разные (подшипник, направляющая, винтовой редуктор), рано или поздно смазка не подойдет по вязкости или температурному диапазону, и узел откажет или смазка вымоется. Закупщик выбирает смазку без согласования с инженером, и на аудите аудитор видит, что смазка выбрана формально, без анализа узла.
Ошибка 3: отсутствие документации по выбору. Смазка закуплена, установлена, но в файлах предприятия нет ни письма от поставщика, ни расчета, ни согласования с конструктором оборудования. На аудите аудитор просит показать, как вы выбирали смазку, и слышит в ответ: «Порекомендовали». Это слабая позиция. Нужна документированная процедура выбора.
Ошибка 4: смешение разных смазок при техническом обслуживании. Работник видит, что смазка кончилась, и добавляет то, что нашел в шкафу. Если он добавил H2 вместо H1, риск загрязнения скачет. Или добавил старую смазку другого производителя, и она несовместима с новой - смешавшись, смазка теряет свойства. На аудите это смотрится как отсутствие контроля.
Ошибка 5: забывчивость с документированием. Смазка применяется правильно, но записи о применении не ведут, или ведут, но потом забывают приложить к папке HACCP. На аудите аудитор просит показать, как часто вы меняете смазку, и слышит: «Раз в месяц» (без бумаги в руках). Это неубедительно. Нужны заполненные журналы.
Ошибка 6: хранение H1 в неправильных условиях. Смазку хранят рядом с едой, открытую, на полу или под солнцем. Она окисляется, загрязняется, ее свойства теряются. На аудите это видно: открытая емкость, пыль, никакой системы. Вывод аудитора: смазка не пригодна для критических операций.
Чтобы избежать этих ошибок, придерживайтесь простого цикла: 1) определите все узлы, требующие смазки; 2) для каждого узла подберите конкретную H1-смазку с согласованием поставщика и инженера; 3) документируйте этот выбор в списке разрешенных материалов; 4) обучите персонал правильному применению и докажите это на аудите записями.
Управление смазками как часть PRP: что проверить перед аудитом
Перед визитом аудитора HACCP или ISO 22000 нужно провести внутреннюю проверку системы управления смазками.
Вот контрольный лист.
| Пункт проверки | Что нужно сделать | Документ/признак готовности |
|---|
| Список разрешенных смазок | Составить и утвердить | Таблица с H1-номерами, местами применения, ФИО ответственных |
| TDS/SDS для каждой смазки | Собрать от поставщиков | Папка с паспортами безопасности рядом с оборудованием или в кабинете |
| Маркировка узлов | Обозначить на оборудовании точки применения смазки | Чертежи или схемы с указанием, какая смазка куда идет |
| Инструкции по применению | Написать на русском, вывесить | Плакаты или ламинированные карточки у оборудования |
| Обучение персонала | Провести тренинг смены | Журнал посещения, подписи учащихся, дата |
| Хранилище смазок | Организовать отдельную зону, разделить H1/H2, маркировать емкости | Осмотр хранилища: чистота, порядок, видимые разделения |
| Входной контроль | Проверять упаковку, маркировку, документы при получении | Журнал приемки с записями о каждой поставке |
| Журнал применения | Вести ежедневные или еженедельные записи | Заполненные бланки с датой, смазкой, местом, ФИО и подписью |
| Периодический аудит хранилища | Проверять раз в месяц наличие перекрестного загрязнения | Протокол внутреннего аудита с датой и подписью |
| Процедура замены смазки | Описать, как часто менять, как утилизировать старую | СОП (стандартная операционная процедура) на русском |
Проведите эту проверку за две-три недели до аудита. Если что-то не готово, еще есть время. Если все на месте и в порядке, предъявите аудитору: это дает ему уверенность, что вы готовы к проверке и серьезно относитесь к пищевой безопасности.
Практический пример: как смазка помогает пройти аудит
Представьте такую ситуацию: на фасовочной линии направляющие стола выходят в зону, где лежат открытые упаковки.
Направляющие нужно смазывать, иначе вибрация убивает подшипники и стол начинает заклинивать. Раньше на них применялась обычная минеральная смазка для промышленного оборудования - никто не задумывался.
Аудитор HACCP пришел, спросил: «Какая смазка на направляющих?» Ответ: «Смазка». Второй вопрос: «Покажите документ, что она безопасна при контакте с пищей?» Документа нет. Замечание: опасность химического загрязнения пищи при попадании смазки не управляется.
Предприятие мобилизовалось: связалось с поставщиком, заказало H1-смазку с NSF-регистрацией, подобрали ее под температуру и вязкость направляющей (она работает при комнатной температуре, нужна легкая консистенция, чтобы не вымывалась при мойке). Затем составили список разрешенных материалов, вывесили инструкцию у оборудования, обучили смену, завели журнал применения.
На повторном аудите (через год) аудитор снова спросил: «Какая смазка на направляющих?» Ответ: «EFELE SG-301 Spray, NSF H1, регистрация номер такой-то. Вот документ, вот инструкция, вот журнал применения за последний месяц». Аудитор проверил хранилище, увидел, что смазка хранится отдельно, целая, в закрытом виде. Замечание снято, соответствие подтверждено.
Это пример того, как простой выбор правильной смазки и ее документирование решают проблему на аудите. Затраты минимальные (H1 ненамного дороже обычной), а результат очевиден: больше нет вопросов к этой точке.
Часто задаваемые вопросы
Что означает, что смазка имеет допуск H1?
H1 означает, что смазка разработана для зон, где возможен случайный контакт с пищей, и имеет регистрацию NSF, подтверждающую, что ее состав безопасен при концентрации до 10 ppm в готовом продукте. Это не означает, что смазку можно добавлять в пищу намеренно; это только допуск на возможный случайный контакт.
Если смазка H1, значит ли это, что аудит HACCP автоматически пройден?
Нет. Аудит проверяет не только наличие H1, но и систему управления: где применяется смазка, как она хранится, как выбиралась, есть ли инструкции и записи. Смазка H1 - это необходимое, но не достаточное условие. Нужна еще документация и контроль.
В чем разница между H1 и ISO 21469?
H1 - это класс (регистрация) смазки, который указывает на ее состав и безопасность при контакте с пищей. ISO 21469 - это стандарт, который требует, чтобы весь процесс производства смазки, включая чистоту линий и документирование партий, был под контролем. Смазка может быть H1, но не иметь ISO 21469. Если имеет ISO 21469, это плюс для аудита.
Можно ли применять одну H1-смазку везде на предприятии?
Не всегда. Выбор зависит от температурного диапазона, визкости, водостойкости и совместимости с материалами узла. Например, смазка для подшипника в холодильнике (-18°C) не подойдет для редуктора при +60°C. Рекомендуется подбирать смазку под конкретный узел.
Что делать, если смазка на узле закончилась, а нужной смазки нет?
Не применяйте подходящую по консистенции смазку другого типа, даже если она лежит рядом. Остановите оборудование, задокументируйте факт отсутствия и сообщите руководству. На аудите это лучше, чем нарушение смешения смазок. Затем закупите нужную H1.
Заключение
Смазки класса H1 - это не просто название на упаковке, а инженерное решение для управления риском химического загрязнения в пищевом производстве. Когда вы выбираете H1 с NSF-регистрацией, подбираете ее под конкретный узел, документируете применение и ведете записи, вы даете аудитору HACCP и ISO 22000 уверенность в том, что система управления смазками на месте и работает. Аудитор видит не просто наклейку «пищевая», а доказательство систематического контроля над материалом, который может попасть в готовый продукт.
Практический следующий шаг: составьте карточку каждого узла, требующего смазки (название, температура, нагрузка, материалы уплотнений), отправьте список поставщику, попросите конкретные H1-рекомендации с NSF-номерами и полными TDS, согласуйте выбор с инженером оборудования, затем внесите смазки в список разрешенных материалов, обучите смену и начните вести журнал применения. Так вы оформите управление смазками как часть PRP и будете готовы к аудиту.