При строительстве новых подшипниковых производств выбор смазочных материалов определяет надежность узлов и сроки ремонта. Долгое время предприятия полагались на импортные решения, но сегодня отечественные смазочные материалы подшипников качения предоставляют полнофункциональную альтернативу без необходимости менять конструкцию оборудования. Главное - подобрать не по названию бренда, а по техническим параметрам: классу консистенции NLGI, вязкости базового масла, типу загустителя и температурному диапазону. Статья рассчитана на инженеров и закупщиков, которые готовят техническое задание для нового производства или переводят существующие линии на российские аналоги.
Эксперты подчеркивают: совместимость смазочного материала для подшипников зависит не от страны производства, а от совокупности параметров эксплуатации. Рассмотрим, на что обратить внимание при выборе, какие стандарты учитывать и как правильно оформить замену.
Параметры выбора смазочного материала для подшипников
Смазочные материалы подшипников качения работают в экстремальных условиях: высокие частоты вращения, ударные нагрузки, перепады температур.
При выборе материала нужно учитывать четыре основных фактора: скорость, нагрузку, температуру и влияние внешней среды.
Скорость подшипника влияет на вязкость базового масла. При высоких оборотах (свыше 3000 об/мин) требуется масло с вязкостью 32-68 сСт при 40 °C, чтобы избежать чрезмерного трения и нагрева. На низких скоростях (до 500 об/мин) можно применять более вязкие масла -100-220 сСт, они лучше удерживаются в зазорах подшипника и обеспечивают гидродинамическую пленку.
Нагрузка определяет необходимость противозадирных присадок. Для узлов с динамической грузоподъемностью свыше 5 кН рекомендуется проверить, содержит ли смазка молибден или другие граничные противоизносные компоненты. Это особенно важно при импортозамещении смазочные материалы, где исходный продукт имел специальные присадки.
Температурный диапазон работы узла критичен для долговечности смазки. При температурах выше 100 °C смазка быстрее окисляется и теряет свойства; при минусовых температурах высоковязкие смазки становятся жесткими и не распределяются равномерно. Поэтому при выборе отечественного аналога первым делом сверьте верхний и нижний температурные пределы с оригинальным продуктом.
Влияние воды, агрессивных сред и загрязнений требует внимания к тому, как смазка реагирует на влагу. Некоторые минеральные смазки на литиевом загустителе содержат присадки, которые препятствуют вымыванию водой; другие допускают только периодический контакт с влагой. Для узлов, где возможна попадание воды в подшипник (например, на открытых участках производства), нужна смазка с явно указанной водостойкостью.
Класс NLGI и вязкость базового масла: что выбрать
Распространенная ошибка: думать, что все смазки NLGI 2 взаимозаменяемы.
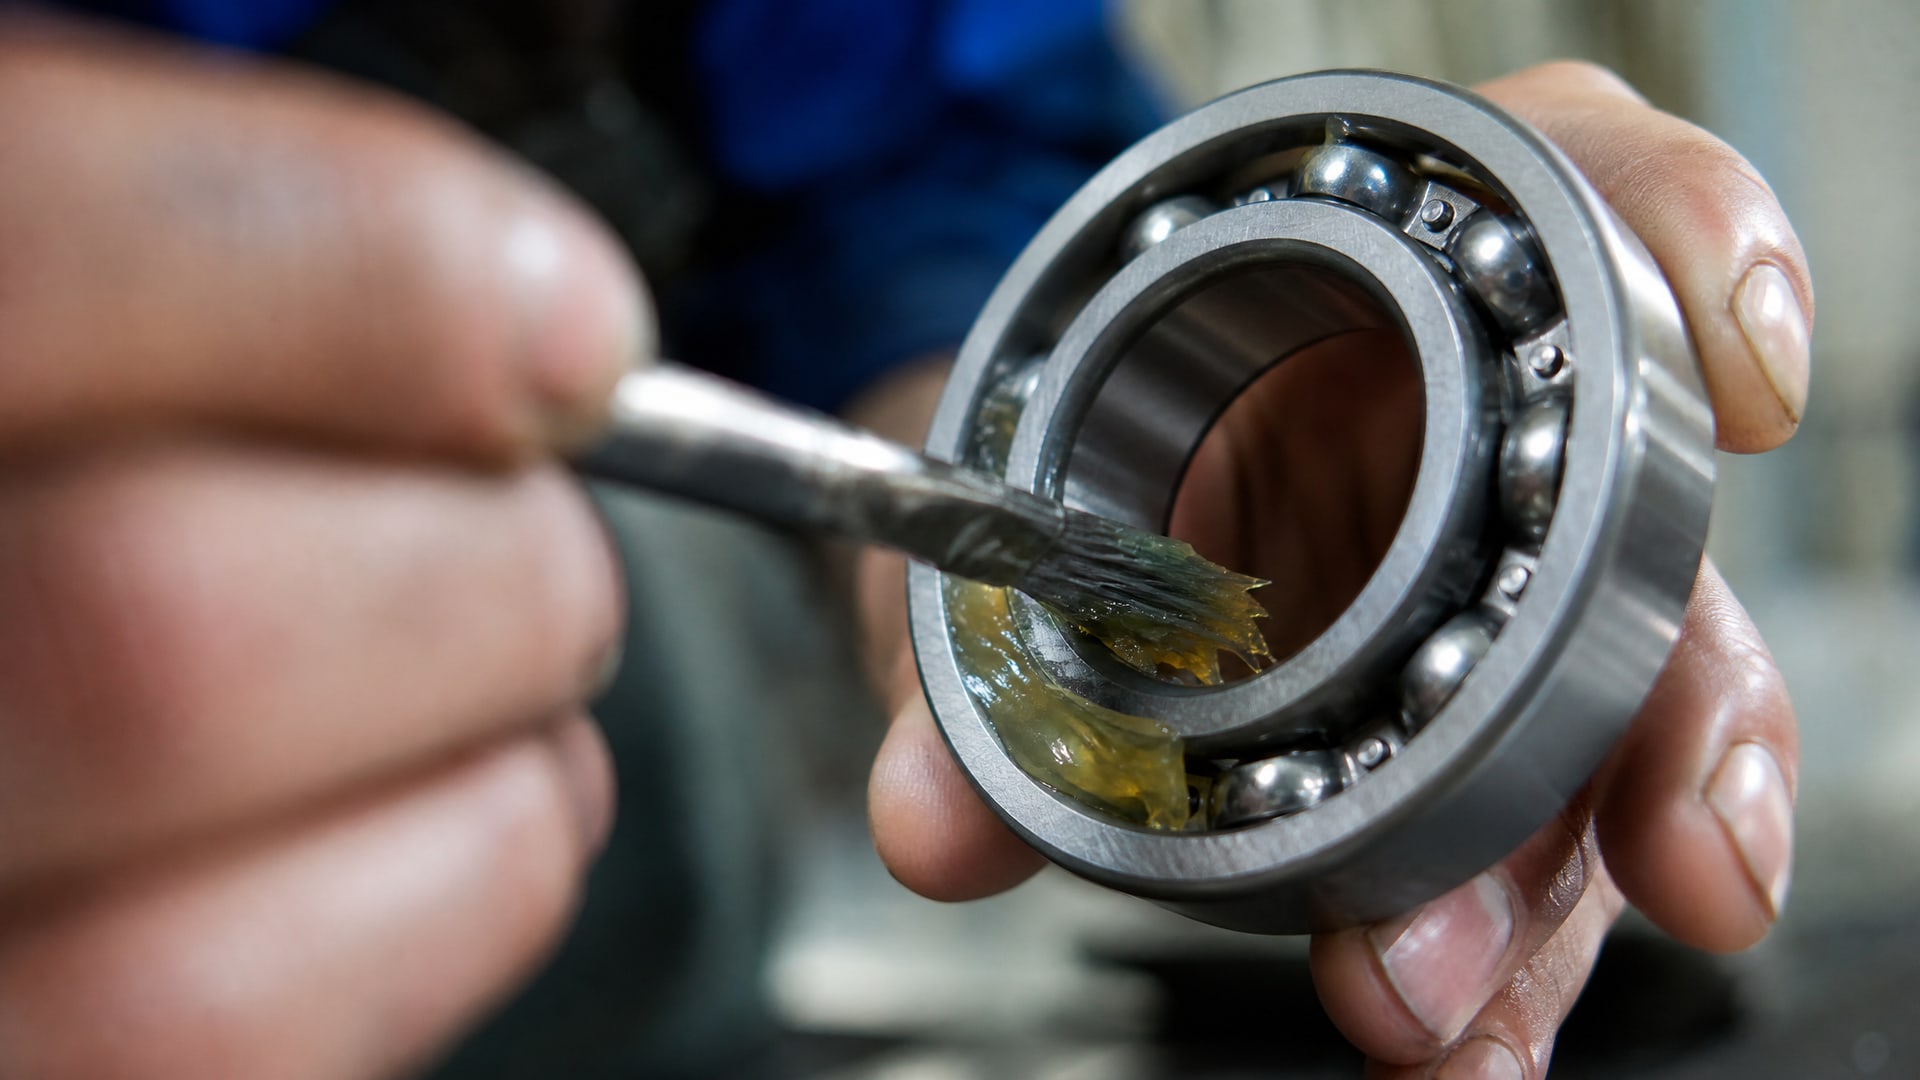
На самом деле класс NLGI - это только консистенция, а не набор других параметров. NLGI 2 означает, что смазка имеет определенную твердость по пенетрометру (264-288 единиц), но вязкость базового масла, загуститель и присадки могут сильно отличаться.
Для подшипников качения чаще используют NLGI 2, реже - NLGI 1 и NLGI 3. NLGI 1 применяют в высокоскоростных узлах, где нужна легкая смазка, которая быстро распределяется. NLGI 3 выбирают для низкоскоростных узлов под тяжелой нагрузкой, а также для вертикальных подшипников, где смазка не должна стекать.
При сравнении отечественного аналога с импортным решением смотрите на вязкость базового масла при 40 °C. Если оригинал имел вязкость 68 сСт, ищите российский материал в диапазоне 61-75 сСт (допуск примерно ±10%). Отклонение свыше 15% может привести к перегреву узла или к образованию зазоров в критических местах.
Загуститель - второй по значимости параметр. Литиевые смазки на основе жирных кислот - самые распространенные в промышленности; они хорошо работают в диапазоне от -20 до +140 °C. Кальциевые смазочные материалы для подшипников на основе кальция подходят для узлов, где требуется водостойкость, но их верхний температурный предел обычно ниже (около 60-80 °C). Полиуретановые и другие синтетические загустители применяют для расширенного температурного диапазона, но они дороже.
Импортозамещение смазочные материалы: этапы и проверка совместимости
При замене импортной смазки на отечественную нужно придерживаться четкого алгоритма.
Сначала запросите у текущего поставщика полный технический паспорт (TDS) действующего продукта - класс NLGI, вязкость при 40 °C, тип загустителя, температурный диапазон и все присадки, включая противозадирные.
Затем найдите российского производителя со смазкой, у которой все эти параметры совпадают или укладываются в допуски. Попросите его технический паспорт и письмо о совместимости со старой смазкой. В письме производитель должен подтвердить, что загустители совместимы и не образуют отложений при смешивании остатков.
Перед внедрением на производстве обсудите, нужна ли предварительная промывка узла. Если старая смазка имела другой загуститель (например, кальциевый), а новая - литиевая, рекомендуется промыть подшипник растворителем или веретенным маслом. Если оба материала на литиевой основе, промывка часто не требуется.
После замены проведите контрольную работу узла в течение 8-16 часов. Следите за температурой подшипника, шумом и вибрацией. Если все параметры остаются в норме, переходите на полный переход. Документируйте все изменения: дату, время, партию новой смазки, результаты измерений.
Твердосмазочные покрытия подшипников и специальные решения
Для узлов, где традиционная пластичная смазка не подходит (например, при высоких температурах, вакууме или агрессивных средах), применяют твердосмазочные покрытия.
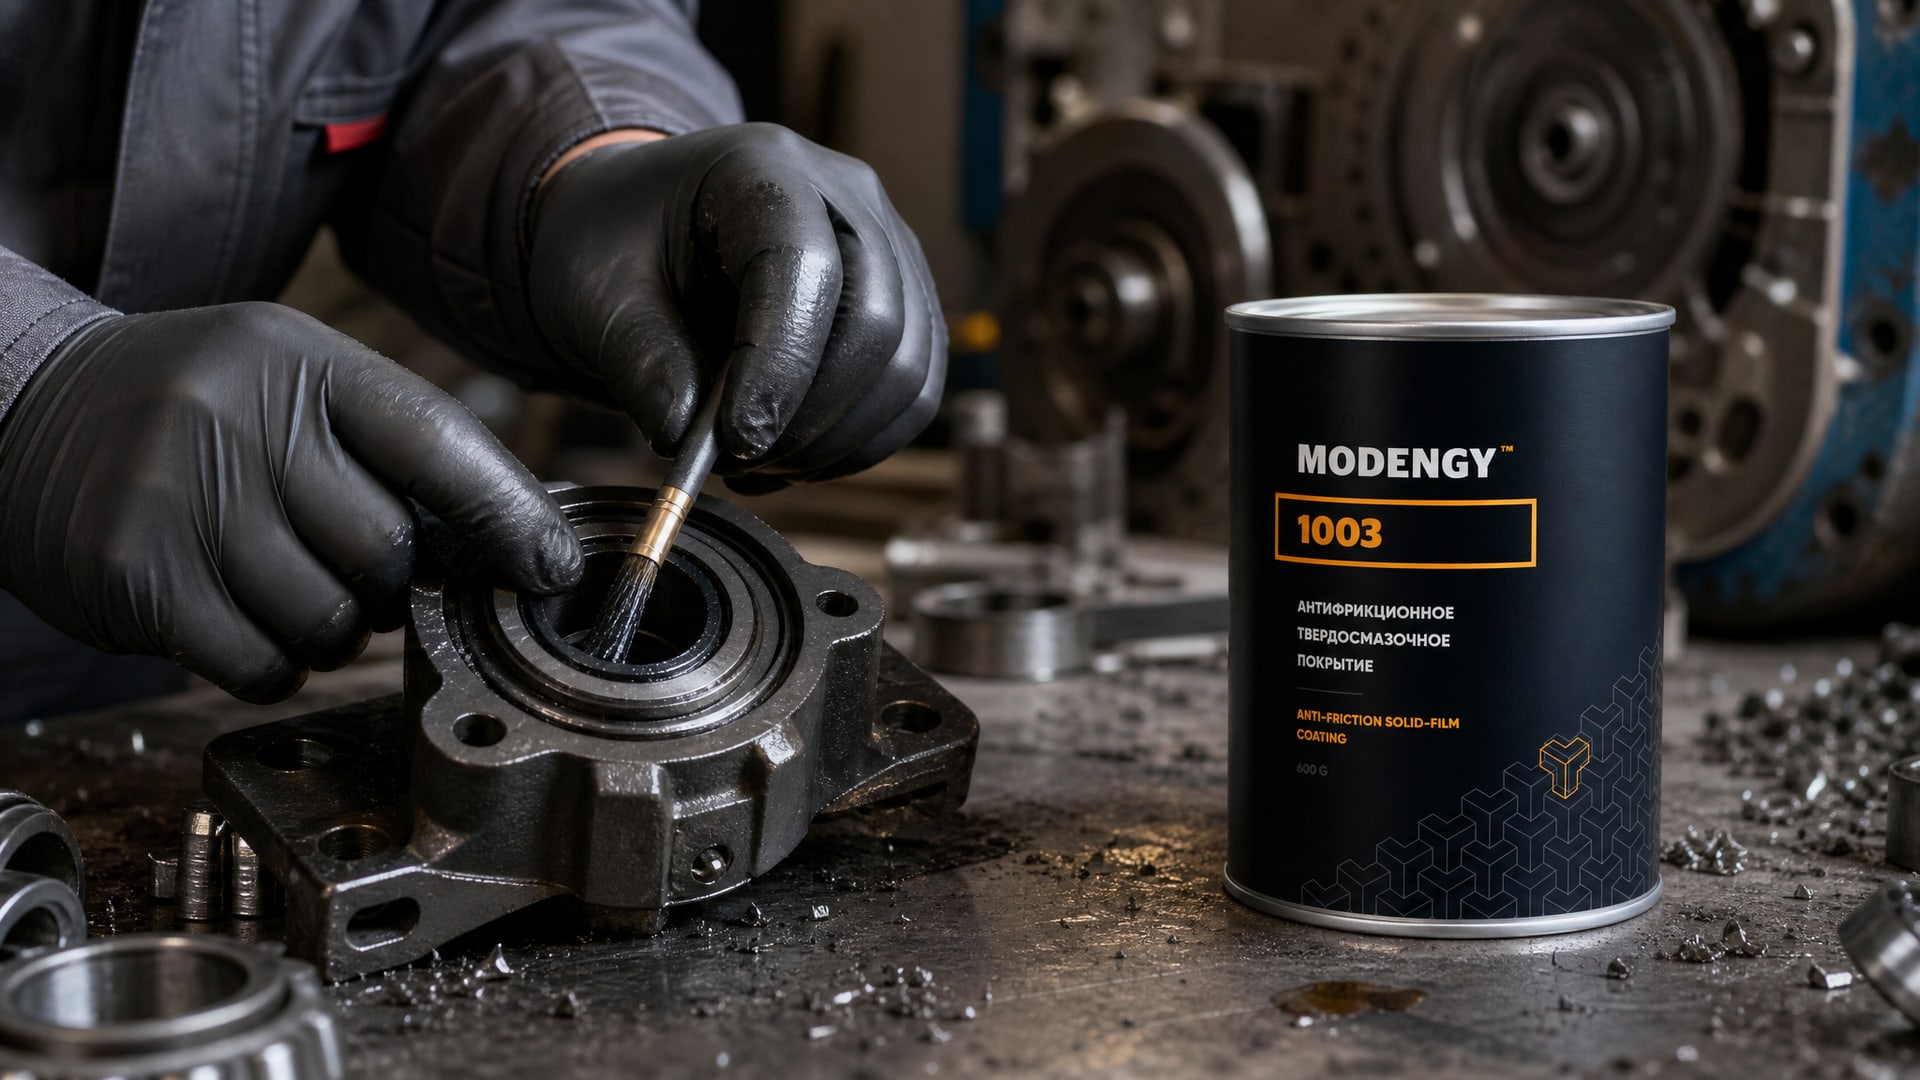
Эти материалы создают тонкую защитную пленку на поверхности скольжения и работают при температурах до 170-200 °C.
Твердосмазочные покрытия подшипники используют в авиастроении, производстве электродвигателей и в узлах, подверженных фреттингу (микроколебаниям под нагрузкой). Фреттинг приводит к окислению контактной поверхности и образованию микротрещин; если оставить это без внимания, подшипник выходит из строя за несколько месяцев.
Отечественные производители предлагают покрытия, которые полимеризуются при низких температурах (от 140 до 170 °C), что позволяет наносить их на готовые подшипники без риска повредить геометрию. Для узлов подшипников, требующих твердосмазочных покрытий с полимеризацией при температуре 170 °C и стойкостью к вибрации, применяют специализированные композиции, например MODENGY 1003. Такие материалы образуют микро-структурированную пленку, которая не вымывается водой и сохраняет смазывающие свойства при циклических нагрузках.
Для сравнения: импортные твердосмазочные покрытия часто требуют полимеризации при температурах выше 200 °C, что усложняет процесс на производстве и требует дополнительного оборудования.
Уплотнения подшипников и выбор смазочного материала для них
Смазочные материалы уплотнения подшипников часто отличаются от самой смазки подшипника, поскольку уплотнение работает в другом режиме.
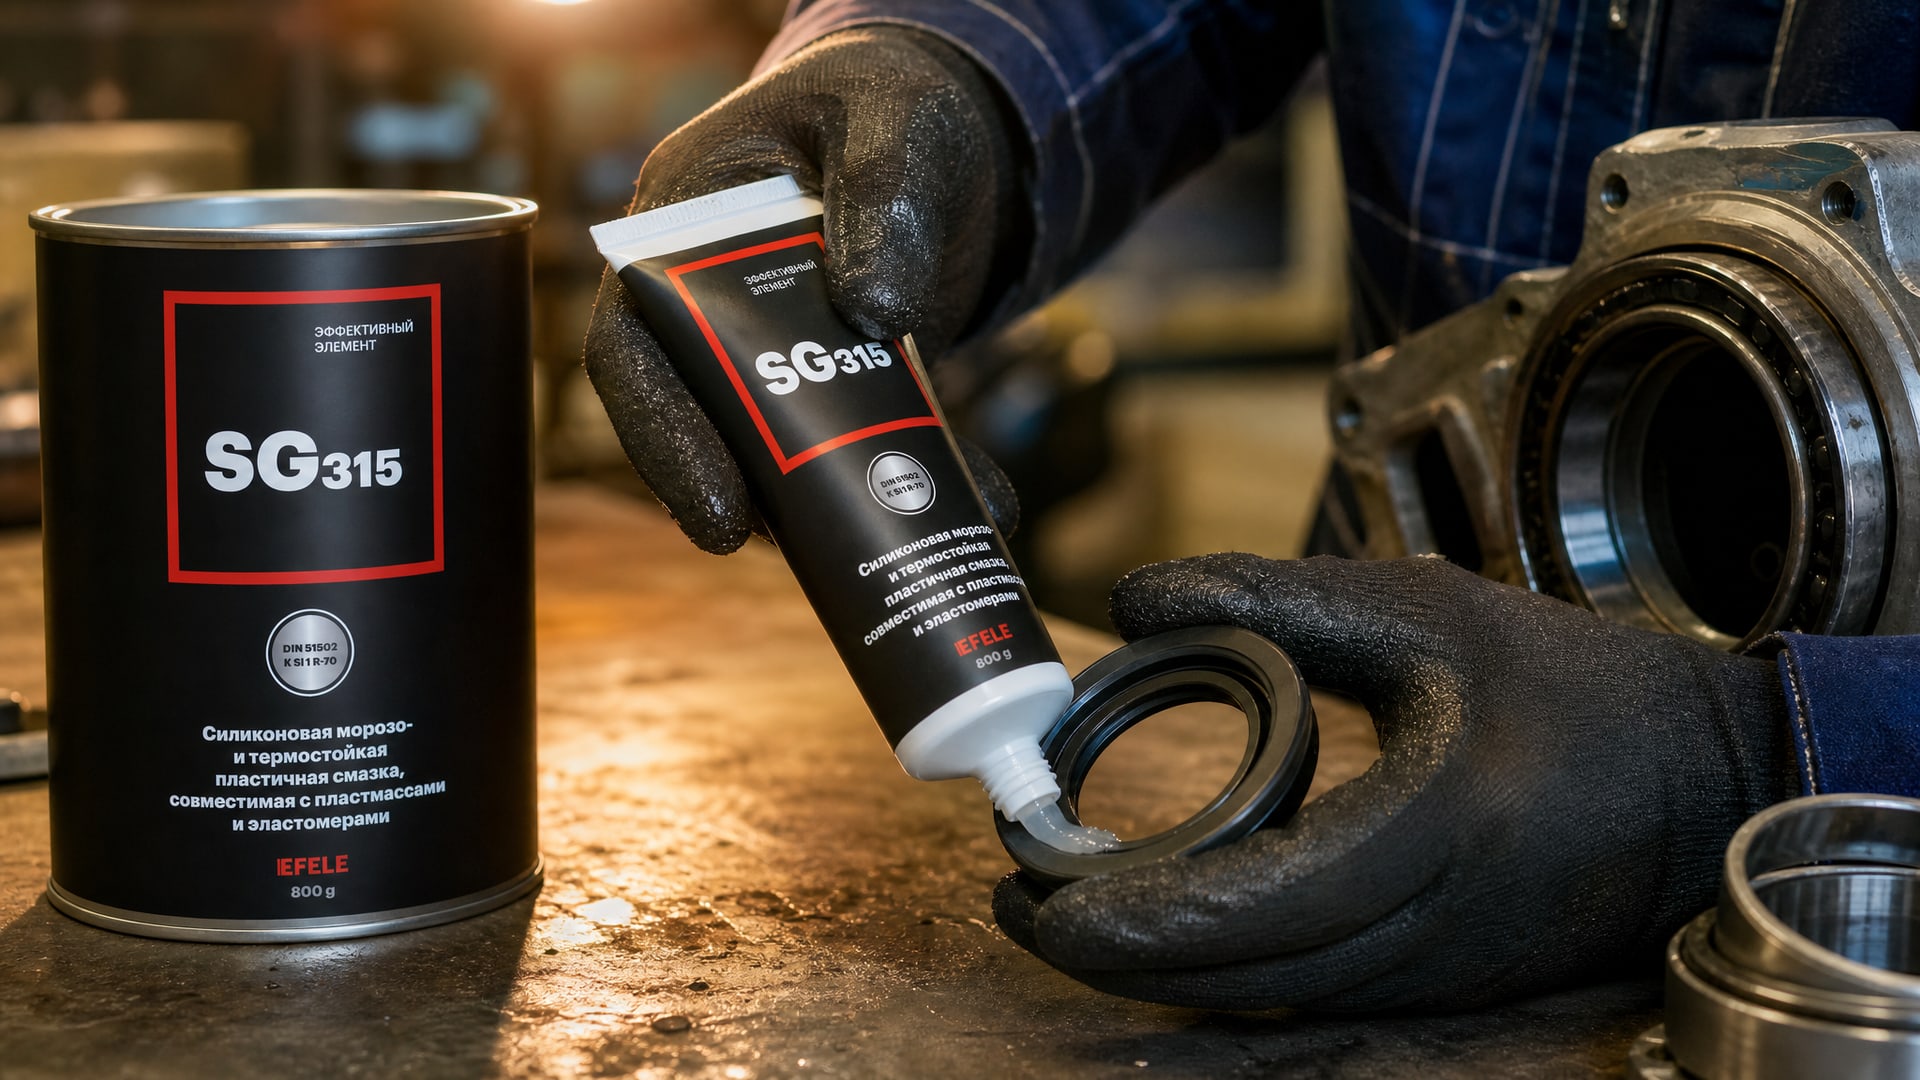
Если смазка подшипника создает граничный контакт при скольжении, то уплотнение требует пленки, которая одновременно смазывает и герметизирует, препятствуя вытеканию основной смазки.
Типичная проблема: если заложить в подшипник обычную литиевую смазку NLGI 2, а уплотнение контактирует с резиной, может произойти вымывание или размягчение эластомера. Резиновые кольца и манжеты иногда разбухают от минеральных масел.
Для уплотнений, где контакт с резиной неизбежен, рекомендуется выбирать смазочные материалы на основе силиконовых масел или специальных углеводородов с минимальным набором присадок. Эти материалы совместимы с EPDM, NBR и другими эластомерами. Для резиновых уплотнений, где важна совместимость с эластомерами и широкий температурный диапазон, можно рассмотреть специализированные силиконовые смазки, например EFELE SG-315, которая работает в диапазоне от -40 до +150 °C и не вызывает разбухания стандартных резиновых компаундов.
При замене смазки в узле с уплотнениями всегда проверьте документацию на уплотнение: там указаны совместимые жидкости и масла. Несовместимость материалов уплотнения и смазки - частая причина утечек и отказов узлов на новых производствах.
Стандарты ГОСТ и ISO: ориентиры при выборе
Российские подшипники и смазочные материалы подшипников классифицируются по ГОСТ 520-2011, который учитывает положения международных стандартов ISO 492:2002 и ISO 199:2005, но с неэквивалентным (NEQ) соответствием - то есть имеют национальные особенности.
Для пластичных смазок действует ГОСТ 32299-2013, который согласует российскую классификацию с международной системой NLGI. Это значит, что смазка, обозначенная по ГОСТ как NLGI 2, работает по тем же правилам, что и импортная NLGI 2.
При выборе отечественного аналога смазочного материала подшипников качения требуется сверить не только ГОСТ-номер продукта, но и его параметры эксплуатации: диапазон температур, вязкость, совместимость с материалами корпуса, присадки. Если документ указывает соответствие ГОСТ 21150-87 (например, для Литол-24), это традиционная кальциевая смазка; она водостойка, но работает при более низких температурах, чем литиевые аналоги.
Для новых производств рекомендуется запросить у производителя сертификат соответствия ГОСТ или ISO, а также письмо, подтверждающее, что смазка соответствует техническим условиям (ТУ), если продукт не охватывается стандартом. Это снимет вопросы при аудите и гарантирует, что вы получили правильный материал.
Часто задаваемые вопросы
Можно ли смешивать остатки старой смазки с новой при замене?
Не рекомендуется, если загустители отличаются. Например, смешивание остатков импортной смазки на полиуретановом загустителе с новой российской литиевой смазкой может привести к образованию комков и расслоению. Если замена происходит в уже работающем узле, запросите у производителя письмо о совместимости либо проведите промывку перед внедрением.
Какой класс NLGI выбрать для подшипника, работающего на высокой скорости?
Для скоростей выше 3000 об/мин обычно берут NLGI 1 или легкую NLGI 2 с вязкостью базового масла 32-46 сСт при 40 °C. Это предотвращает перегрев и чрезмерное трение. Уточняйте допустимые скорости в документации конкретного подшипника.
Что означает «температура полимеризации смазки» для твердосмазочных покрытий?
Это температура, при которой смазка переходит из жидкого состояния в твердую защитную пленку. Для отечественных твердосмазочных покрытий подшипников это обычно 140-170 °C; для импортных часто требуется 200 °C и выше. Низкая температура полимеризации упрощает производственный процесс и снижает риск повреждения геометрии подшипника.
Как проверить совместимость смазки с уплотнением подшипника?
Посмотрите в техпаспорт уплотнения: там указаны совместимые базовые масла и их типы (минеральное, синтетическое, силиконовое). Затем проверьте TDS смазки на предмет совпадения. Если уплотнение совместимо с минеральными маслами, а смазка на их основе, проблем не будет. Если уплотнение требует силиконов, берите силиконовую смазку.
Нужна ли промывка при замене импортной смазки на отечественную, если обе NLGI 2?
Если обе на литиевой основе с похожими параметрами - часто нет. Но рекомендуется запросить письмо совместимости у производителя новой смазки. Если смазки отличаются по загустителю или присадкам существенно, промывка застрахует от осложнений.
Заключение
Выбор смазочных материалов подшипников для новых производств - это инженерная задача, которая решается через технические параметры, а не через названия брендов. При импортозамещении смазочные материалы нужно сверять по NLGI, вязкости базового масла при 40 °C, типу загустителя, температурному диапазону и совместимости с уплотнениями.
Российские отечественные смазки, производимые в соответствии с ГОСТ 32299-2013, полностью совместимы с международной классификацией и позволяют без переделок оборудования перейти с импортных решений. Главное - получить от производителя полный технический паспорт, письмо о совместимости со старой смазкой (если это замена) и проверить параметры в полевых условиях перед массовым внедрением. Для узлов со специальными требованиями (твердосмазочные покрытия при высоких температурах, уплотнения с резиной, вакуумные приложения) обсудьте с экспертом производителя точные параметры температуры полимеризации смазки и диапазон скоростей вращения. Это обеспечит надежную работу подшипников на весь гарантийный период и сократит затраты на внеплановые остановки.