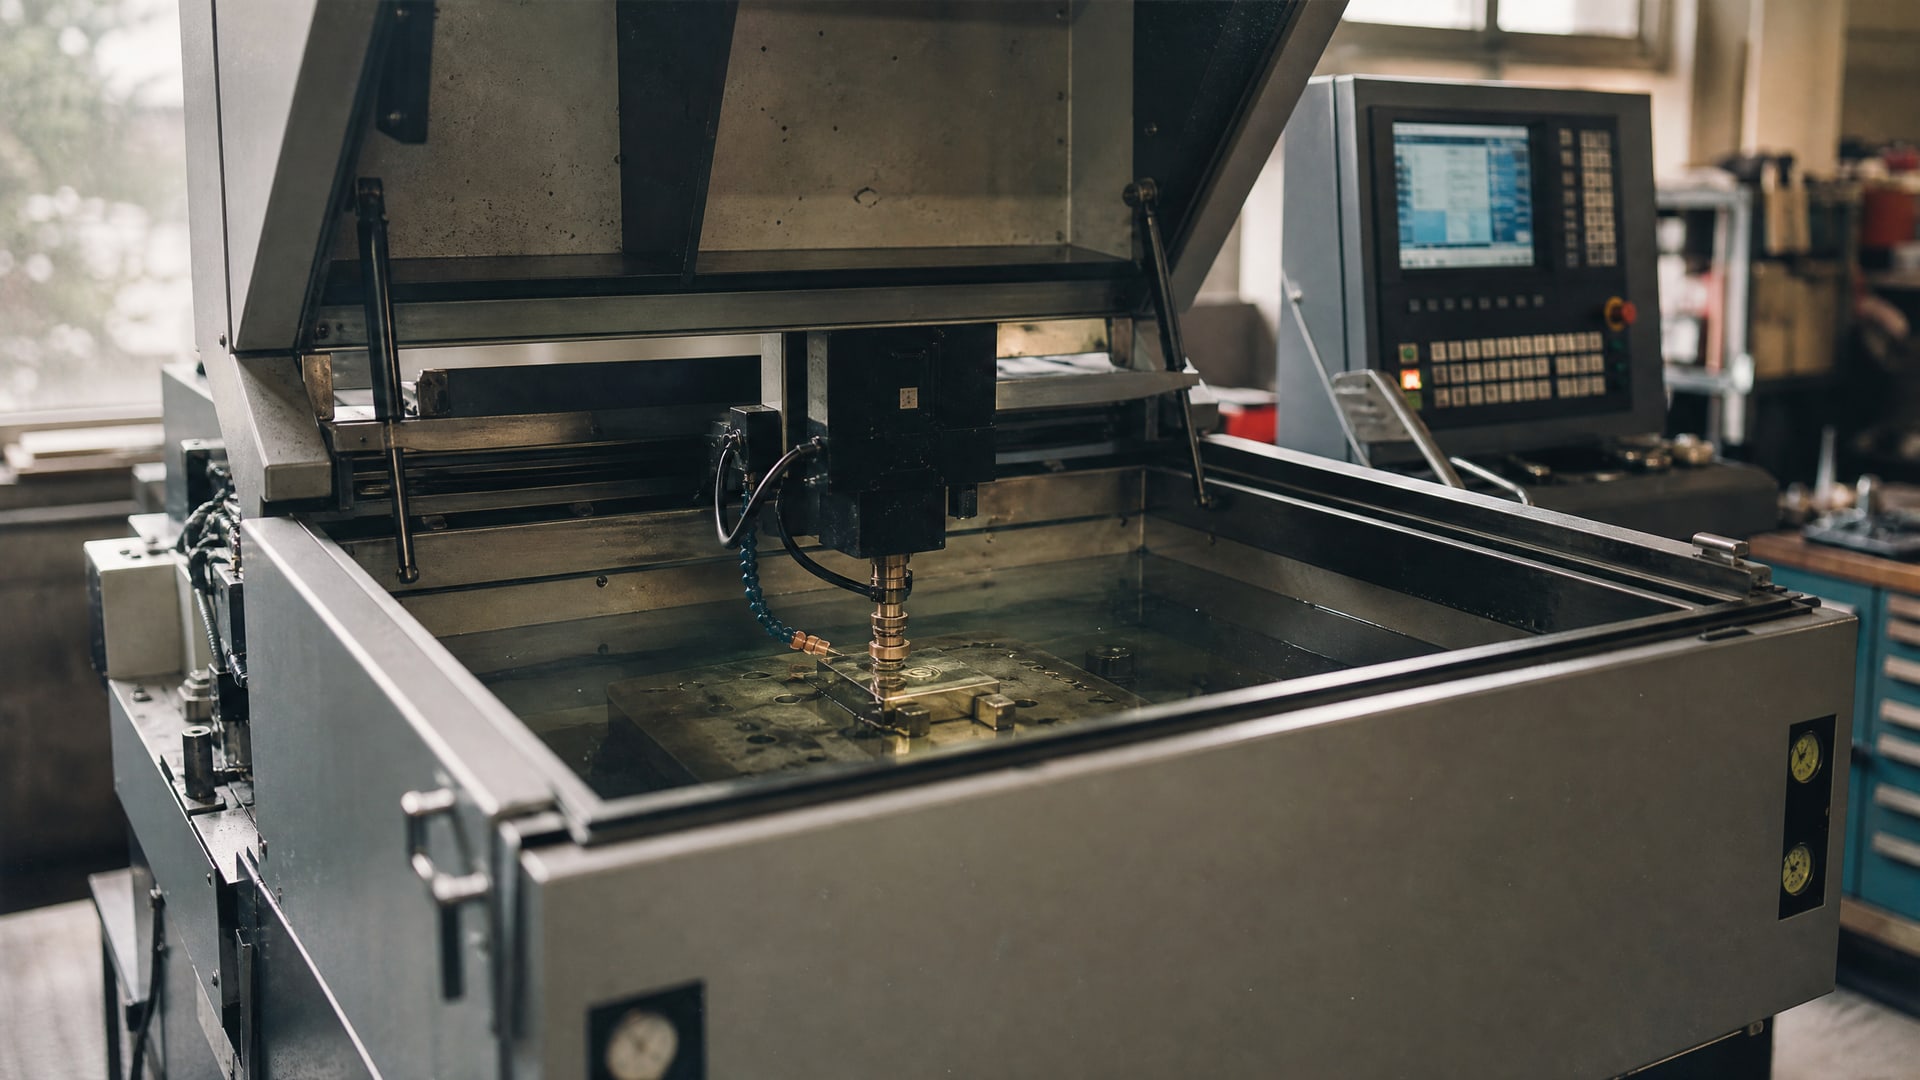
Выбор рабочей жидкости для электроэрозии и шлифования - это не просто вопрос расходных материалов, а решение, от которого зависят производительность, качество поверхности и безопасность всего процесса. В электроэрозионной обработке жидкость выполняет функции диэлектрика и теплоносителя одновременно; при шлифовании она отводит тепло и уносит микрочастицы; при обработке титана и твердых сплавов требования усложняются из-за высокой активности материалов и риска налипания. Закупщики и технологи часто сталкиваются с дилеммой: применять проверенные импортные составы или переходить на отечественные решения, которые в последние годы вплотную подошли к мировому уровню по надежности и характеристикам.
Эта статья поможет разобраться в критериях выбора жидкостей для разных типов обработки, понять, почему одна среда не подходит для всех операций, и найти баланс между качеством, стоимостью и доступностью в условиях локального производства.
Электроэрозионные жидкости: от керосина к диэлектрикам
В электроэрозионной обработке роль рабочей среды принципиально отличается от других процессов.
Жидкость должна быть диэлектриком - то есть не проводить ток - и одновременно хорошим теплоносителем, чтобы отводить энергию разрядов и защищать инструмент и деталь от перегрева. При этом она служит средой для образования и коллапса парогазовой полости, через которую пробивается электрический разряд.
Исторически в электроэрозии использовались керосин (температура вспышки 50–90 °C, кинематическая вязкость 1,8 м²/с при 20 °C) и индустриальные масла марок И12А, ИЗОА, И40А (в соответствии с ГОСТ 20799-75, температура вспышки около 100 °C). Эти жидкости остаются основой технологии благодаря стабильности электрических свойств и доступности. Однако для чистовых операций, когда требуется точность поверхности и долговечность электродов, применяются специализированные диэлектрические составы с дополнительными пакетами присадок.
Современные электроэрозионные жидкости различаются по типам применения: ЭЭВ (универсальные), ЭЭОК (окончательной обработки), ЭЭПр (прецизионные), ЭЭОт (отчистки) и прочие. Каждая категория оптимизирована под конкретный режим - чистовую или черновую обработку, размер полости, требуемую шероховатость. Параметры основы жидкости (содержание ароматических углеводородов, вязкость, диэлектрическая проницаемость) существенно влияют на скорость съема материала и стабильность процесса разряда.
Вода в электроэрозии применяется в отдельных режимах и никогда не является универсальной заменой масляной среде. Ее использование требует специального оборудования и изменения параметров обработки из-за высокой электропроводности.
Диэлектрические свойства и параметры безопасности
Основной критерий отбора электроэрозионной жидкости - ее диэлектрическая прочность, то есть способность выдерживать электрическое напряжение без пробоя.
Жидкость должна обладать достаточной электропроводностью, чтобы отводить накопленный заряд и предотвращать помехи, но не настолько проводящей, чтобы замыкать рабочий промежуток до возникновения управляемого разряда.
Параметр вспышки имеет конкретное значение для безопасности на производстве. Керосин с вспышкой 50–90 °C требует особых условий хранения и обращения, тогда как индустриальные масла с вспышкой 100 °C позволяют работать в стандартных цехах. Вязкость жидкости также не произвольна: слишком вязная жидкость затрудняет циркуляцию и вымывание продуктов разложения; слишком текучая не держит необходимый давящий эффект на электрод. Поэтому для электроэрозии обычно выбирают вязкость 1,8–4 м²/с при 20 °C, что соответствует классам ISO VG 2–46 в условной классификации.
Содержание ароматических углеводородов в составе влияет на токсичность паров и стойкость к окислению при нагреве. Современные составы норм содержат не более 15–20% ароматических компонентов, чтобы снизить профессиональный риск работников и увеличить межрегенерационный интервал жидкости.
Шлифование: приоритет охлаждения и чистоты
При шлифовании требования к рабочей жидкости кардинально отличаются.
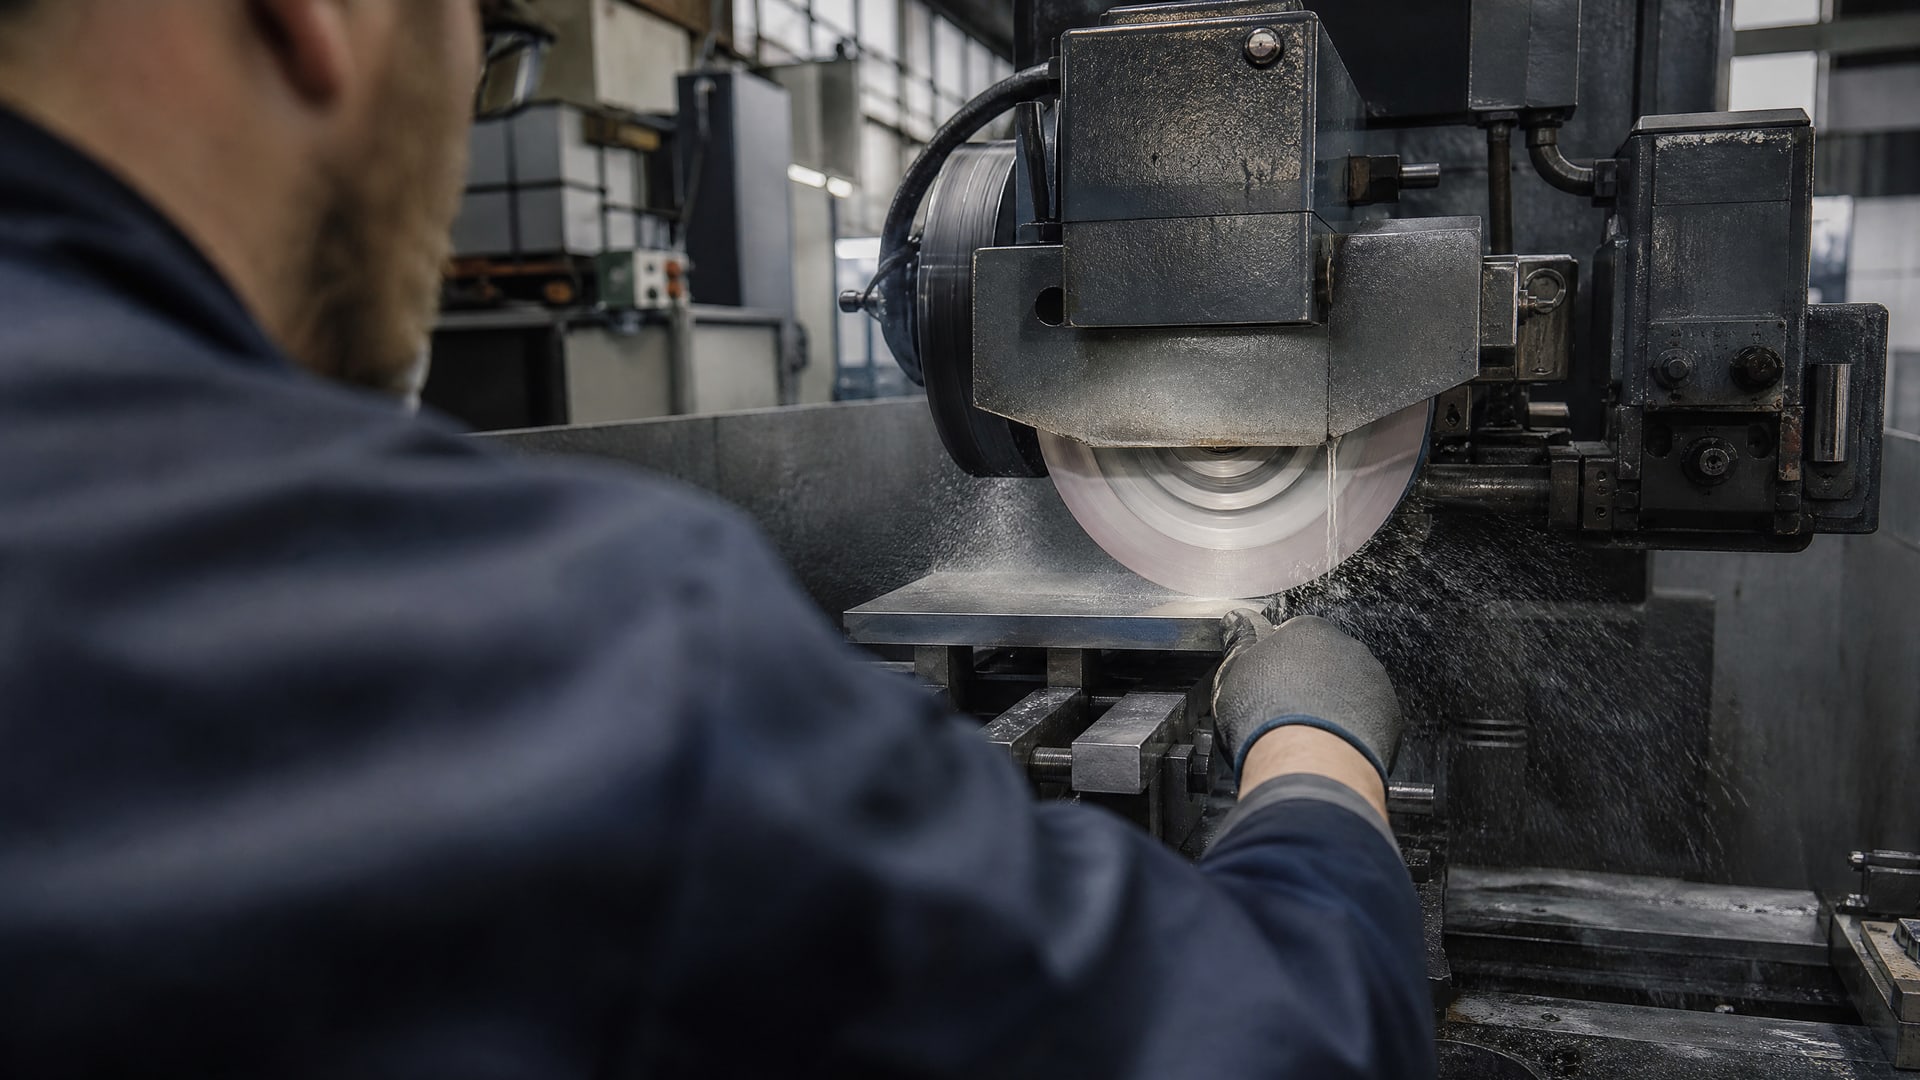
Здесь на первый план выходят охлаждающая способность (теплоемкость) и фильтруемость, потому что шлифовальный круг генерирует колоссальное тепло в точке контакта с деталью, а частицы осыпаются с абразива и попадают в жидкость. Если не удалять эти частицы, они становятся свободным абразивом и царапают поверхность, ухудшая качество.
Эксперты в области шлифования рекомендуют синтетические или полусинтетические СОЖ с концентрацией 2–5% разведения. Низкая концентрация позволяет лучше циркулировать жидкости через сетку фильтра и снижает склонность к накоплению микробных колоний в емкости системы. Полусинтетические составы обладают лучшей стабильностью при нагреве благодаря синтетической основе и одновременно сохраняют хорошие смазывающие свойства минерального компонента.
Для шлифования на автоматах с чугунными направляющими часто берут готовые к применению (неразбавленные) низкотуманные масляные СОЖ на основе биоразлагаемых эфиров. Такие жидкости обеспечивают финишное качество поверхности, хонингование и полирование без повышенного аэрозольного облака. Это особенно важно на участках, работающих с восьмичасовыми сменами, где воздействие масляного тумана на дыхательные пути требует контроля.
Обработка титана: маслянистость вместо водности
Титан и его сплавы относятся к трудно обрабатываемым материалам.
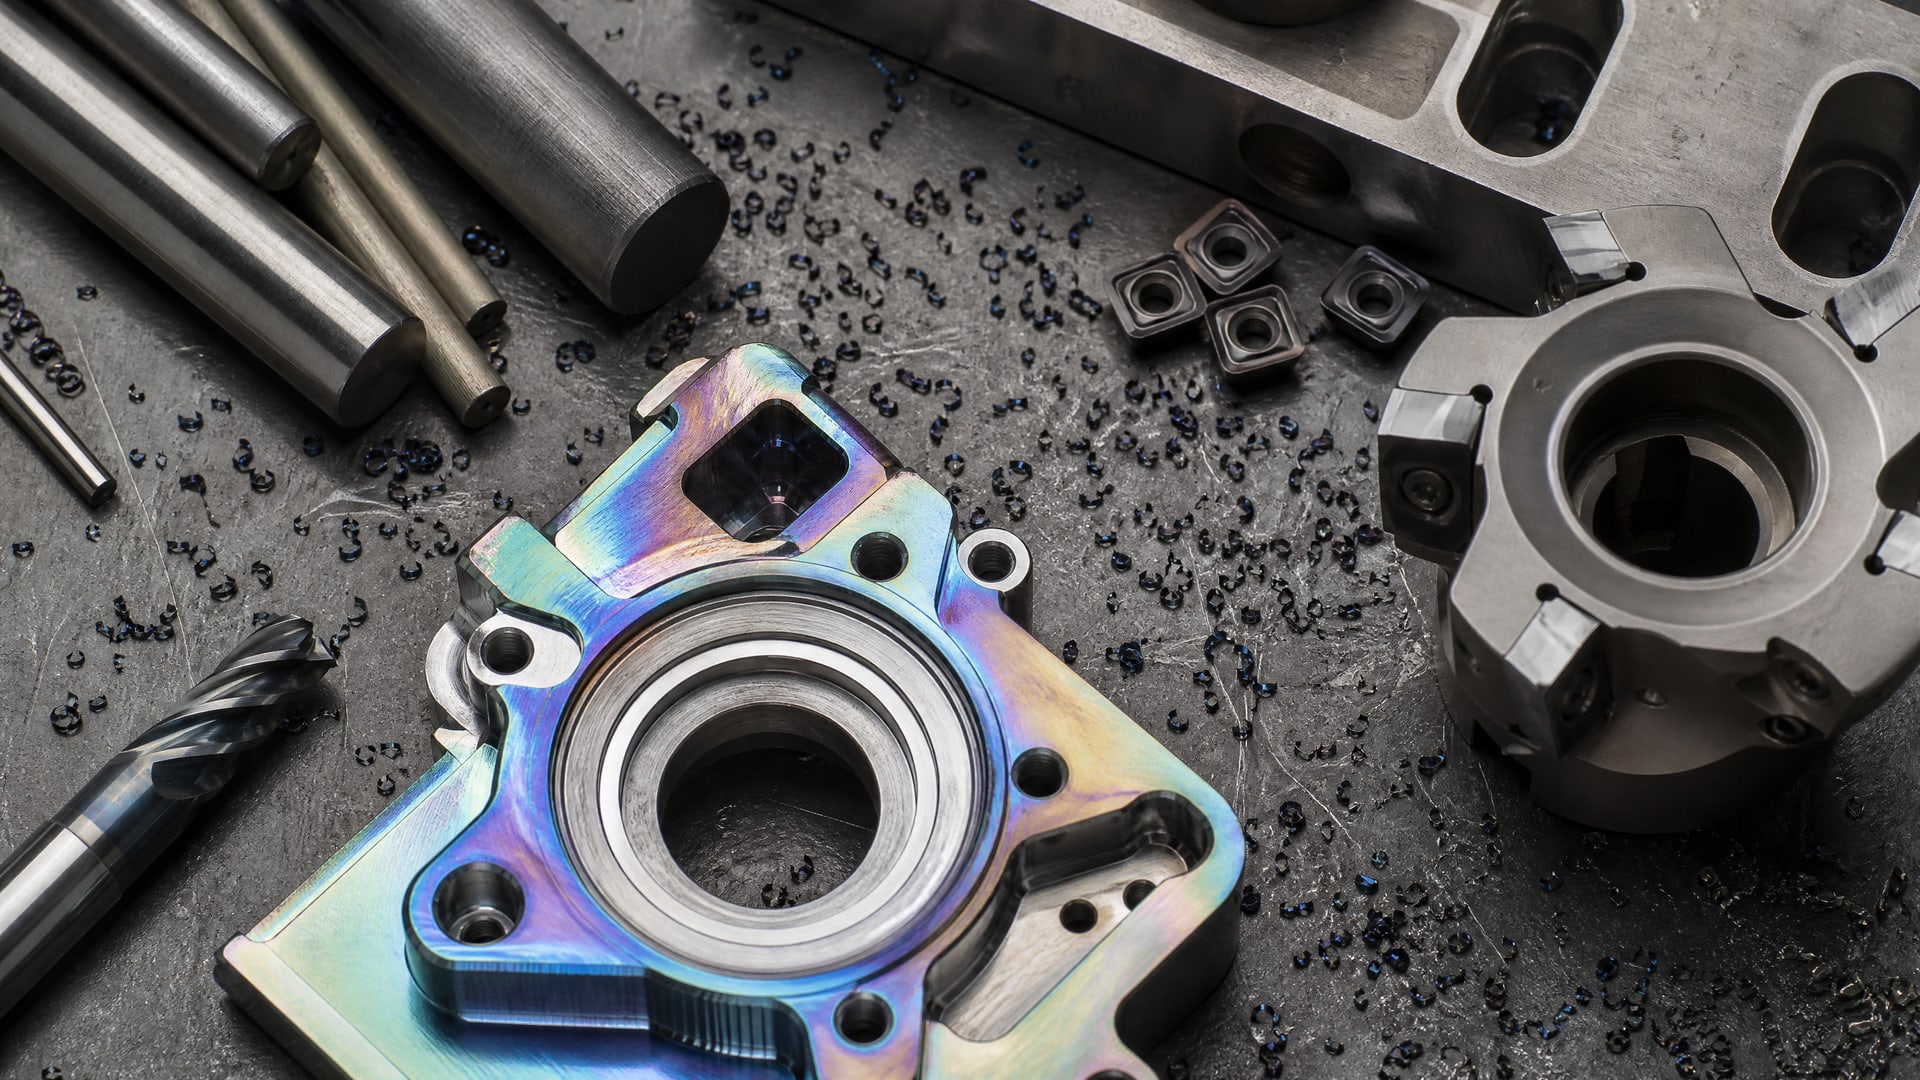
Основные причины - низкая теплопроводность (тепло концентрируется в зоне резания), высокая химическая активность (сплав вступает в реакцию с кислородом воздуха на горячей поверхности), и склонность материала к холодной сварке (налипанию частиц инструмента на лезвие или круг).
Из-за этих особенностей для титана выбирают СОЖ с максимальными смазывающими свойствами. Рекомендация эксперта звучит парадоксально по сравнению с шлифованием: для титана нужна масляная СОЖ или высокой концентрации эмульсия (10–15%), а не водосмешиваемый состав с низкой концентрацией. Дополнительная маслянистость создает защитную пленку на резце или круге, препятствуя налипанию и снижая трение.
Синтетические и полусинтетические СОЖ применяются для титана при условии, что они содержат пакет противозадирных присадок достаточной мощности. При выборе важно убедиться в совместимости состава с титановыми сплавами и отсутствии компонентов, которые могут вызвать коррозию при накоплении на поверхности детали.
Твердые сплавы и риск выщелачивания кобальта
Твердосплавный инструмент (победит, керметы) состоит из карбидов вольфрама, спеченных кобальтовой связкой.
При неправильном выборе СОЖ часть компонентов жидкости может растворять или выщелачивать кобальт из связующей матрицы, что приводит к хрупкости инструмента и его выкрашиванию.
Для шлифования твердых сплавов рекомендуется выбирать синтетические СОЖ без щелочных и сильноокисляющих компонентов. Состав должен пройти проверку на совместимость с кобальтом. На практике это означает, что нельзя просто взять универсальную СОЖ для стали - требуется специально аттестованный продукт, обозначенный производителем как пригодный для твердых сплавов.
Концентрация синтетической СОЖ для твердых сплавов остается в диапазоне 2–5%, как и для обычного шлифования, но ее химический состав должен быть тщательнее проверен перед внедрением на производстве.
Импортозамещение и отечественные решения
На российском рынке за последние несколько лет сложилось предложение отечественных и локализованных СОЖ для электроэрозии и шлифования, которые по показателям надежности приблизились к импортным аналогам.
Выбор между импортом и локальным производством происходит не по принципу страны происхождения, а по соответствию режиму обработки, требуемым характеристикам и цене владения.
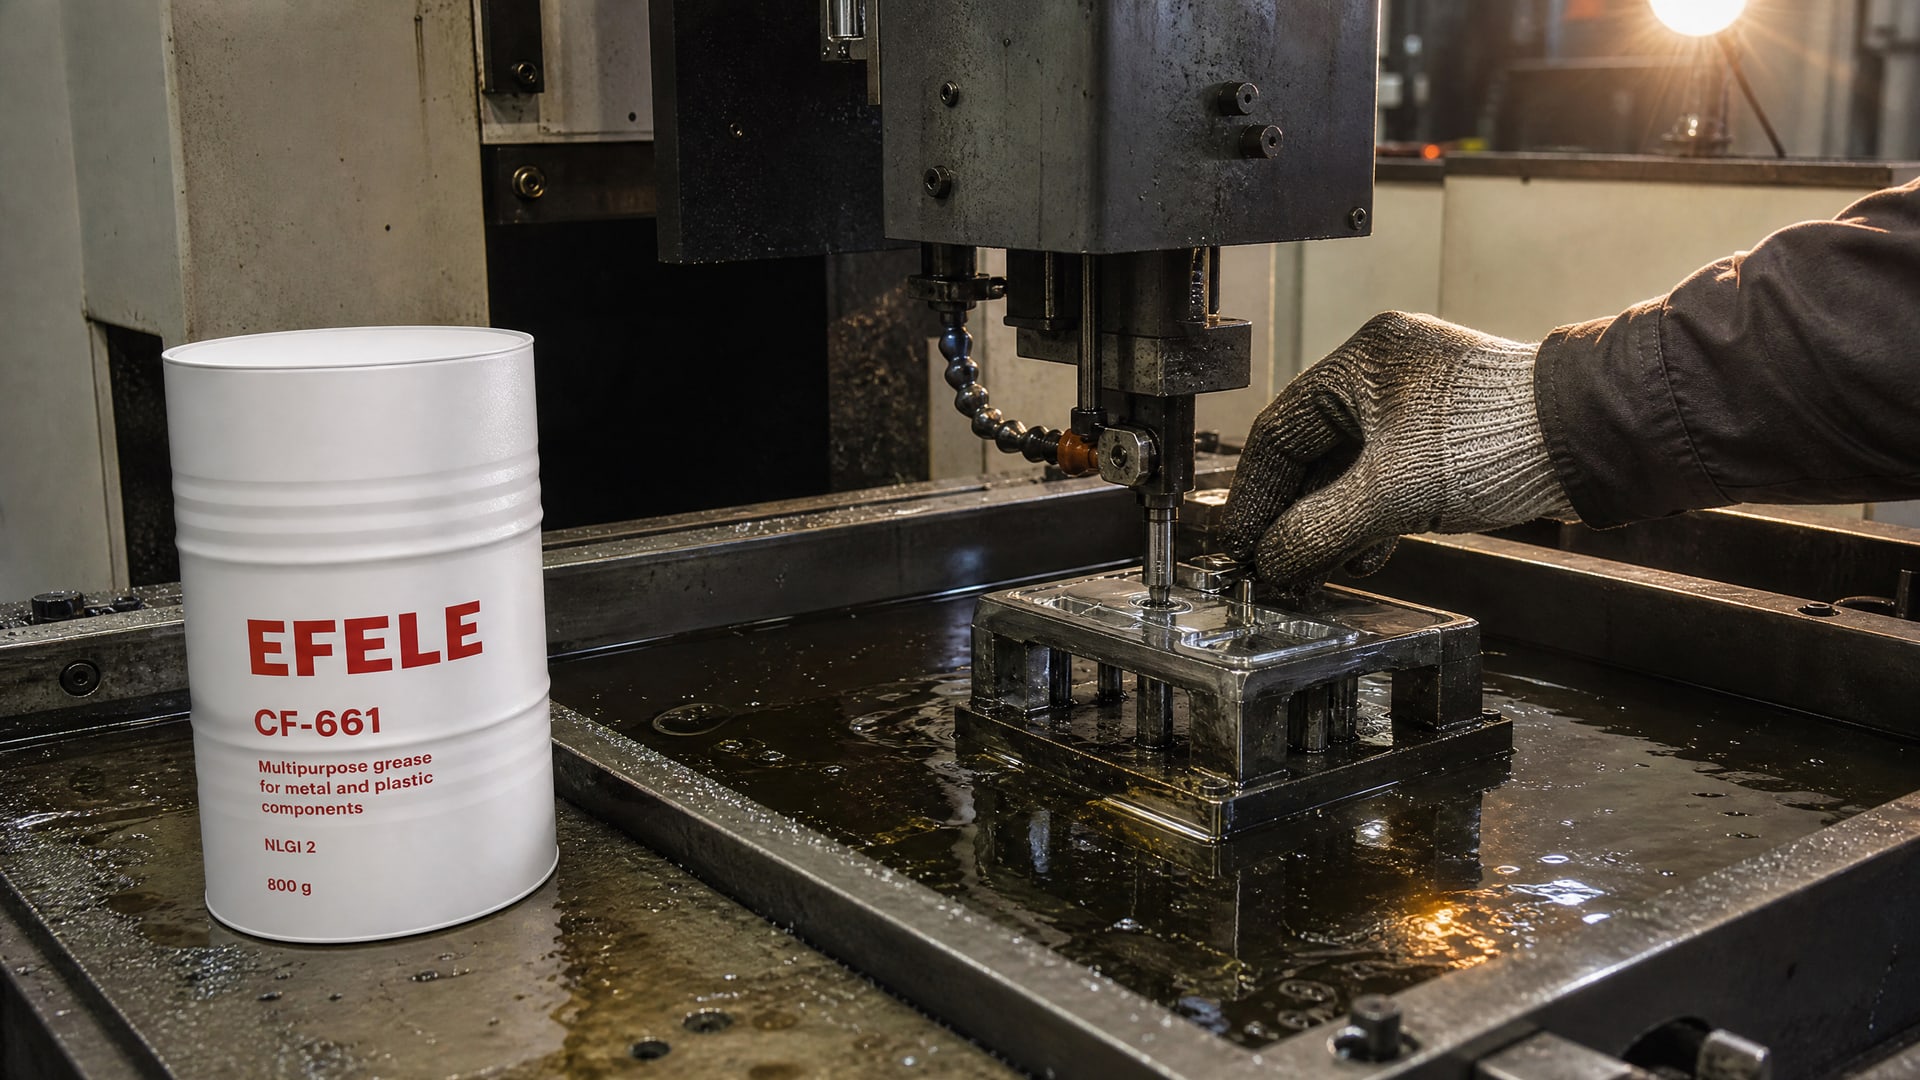
Для электроэрозионной обработки отечественные диэлектрические жидкости (включая универсальные и специализированные типы) обеспечивают стабильную производительность, часто с преимуществом по стоимости. EFELE CF-661 позиционируется как отечественная альтернатива импортным диэлектрикам, обладающая необходимыми параметрами безопасности (вспышка, вязкость) и электрическими свойствами для чистовой электроэрозионной обработки.
Для шлифования и доводки отечественные производители предлагают как полусинтетические, так и полностью синтетические составы, включая низкотуманные масляные СОЖ на биоразлагаемых основах. Эти жидкости прошли проверку на соответствие российским стандартам и часто имеют сертификаты по ГОСТ и допуски ведущих производителей станков.
Логистика и техподдержка отечественных растворов проще и быстрее: закупщик может оперативно решить вопросы совместимости со своим оборудованием, получить рекомендации по концентрации и режиму циркуляции, а также рассчитать расходы без дополнительных таможенных задержек. Для предприятий, работающих на постоянной основе, это часто оказывается решающим фактором.
Критерии выбора: пошаговый подход
Правильный выбор жидкости начинается с четкого определения типа операции и материала.
Вот последовательность действий:
Определи операцию: электроэрозия (укажи тип - черновая, чистовая, прецизионная), шлифование, хонингование, полирование или комбинация.
Уточни материал детали: чугун, сталь, алюминий, титан, твердый сплав или композит.
Проверь оборудование: станок, круг, электрод, тип циркуляции (ванна, центробежный насос, кольцевая линия), материал уплотнений.
Рассчитай концентрацию: для шлифования 2–5%, для титана 10–15% (если масляная), для электроэрозии неразбавленная жидкость.
Проверь совместимость: закажи образец и проведи пробу на малом объеме перед переводом всей линии.
Задай параметры контроля: вязкость, точку вспышки, содержание воды (для эмульсий), электропроводность (для диэлектриков).
На этапе отбора эксперт или закупщик должен получить техническую спецификацию (TDS) от поставщика с указанием всех ключевых параметров. Для электроэрозии это вспышка не ниже указанной, вязкость в диапазоне, диэлектрическая проницаемость и электропроводность. Для шлифования и доводки - кинематическая вязкость, точка вспышки, противоокислительная стабильность, склонность к образованию пены, фильтруемость.
Часто задаваемые вопросы
Почему нельзя использовать одну СОЖ для электроэрозии и шлифования?
Электроэрозионная жидкость должна быть диэлектриком, то есть не проводить ток и сохранять электрическую прочность; при шлифовании жидкость циркулирует в емкости, контактирует с фильтром и микроорганизмами, требуя хорошей биостабильности и фильтруемости. Кроме того, вязкость и присадки в этих жидкостях оптимизированы под разные режимы нагрева и контакта.
Может ли синтетическая СОЖ полностью заменить масляную для титана?
Да, если она имеет достаточно мощный пакет противозадирных присадок. Однако при тяжелых режимах обработки титана (черновые операции, глубокие пропилы) эксперты рекомендуют масляную СОЖ или высокой концентрации эмульсию, потому что смазывающая пленка там критична для предотвращения налипания.
Что такое выщелачивание кобальта и почему оно опасно?
Выщелачивание - это процесс, при котором отдельные компоненты СОЖ растворяют кобальт из связующей матрицы твердосплавного инструмента. Это приводит к хрупкости и выкрашиванию режущей кромки. Поэтому для твердых сплавов важно выбирать составы, специально аттестованные на совместимость.
Как выбрать между импортной и отечественной жидкостью?
Критерии - соответствие операции, материалу, параметрам оборудования и требуемым показателям качества. Отечественные решения часто предлагают лучшее соотношение цены и надежности, проще в логистике и техподдержке. Выбор стоит делать по техническим показателям и результатам пробной обработки, а не по стране происхождения.
На какие параметры нужно обращать внимание при закупке электроэрозионной жидкости?
Основные: температура вспышки (не ниже рекомендованной производителем станка, обычно 50–100 °C), кинематическая вязкость (1,8–4 м²/с при 20 °C), диэлектрическая проницаемость, электропроводность, содержание ароматических углеводородов, стабильность при хранении.
Заключение
Выбор сож для электроэрозионной обработки, шлифования и доводки - это комплексная задача, где нельзя найти универсальное решение. Электроэрозионные жидкости должны быть диэлектриками с четко определенными параметрами безопасности; при шлифовании приоритет - охлаждение и фильтруемость; для титана нужна максимальная смазывающая способность; твердые сплавы требуют составов, безопасных для кобальтовой связки.
Отечественные производители сегодня предлагают решения, которые по показателям надежности соответствуют мировому уровню, а часто превосходят импорт по совокупности цены, наличия и технической поддержки. Первый шаг в подборе - четкое определение операции и материала, получение технической спецификации от поставщика и проведение пробной обработки на малом объеме. Это снизит риск переработки и гарантирует, что выбранная жидкость действительно даст нужное качество и производительность на вашей линии.