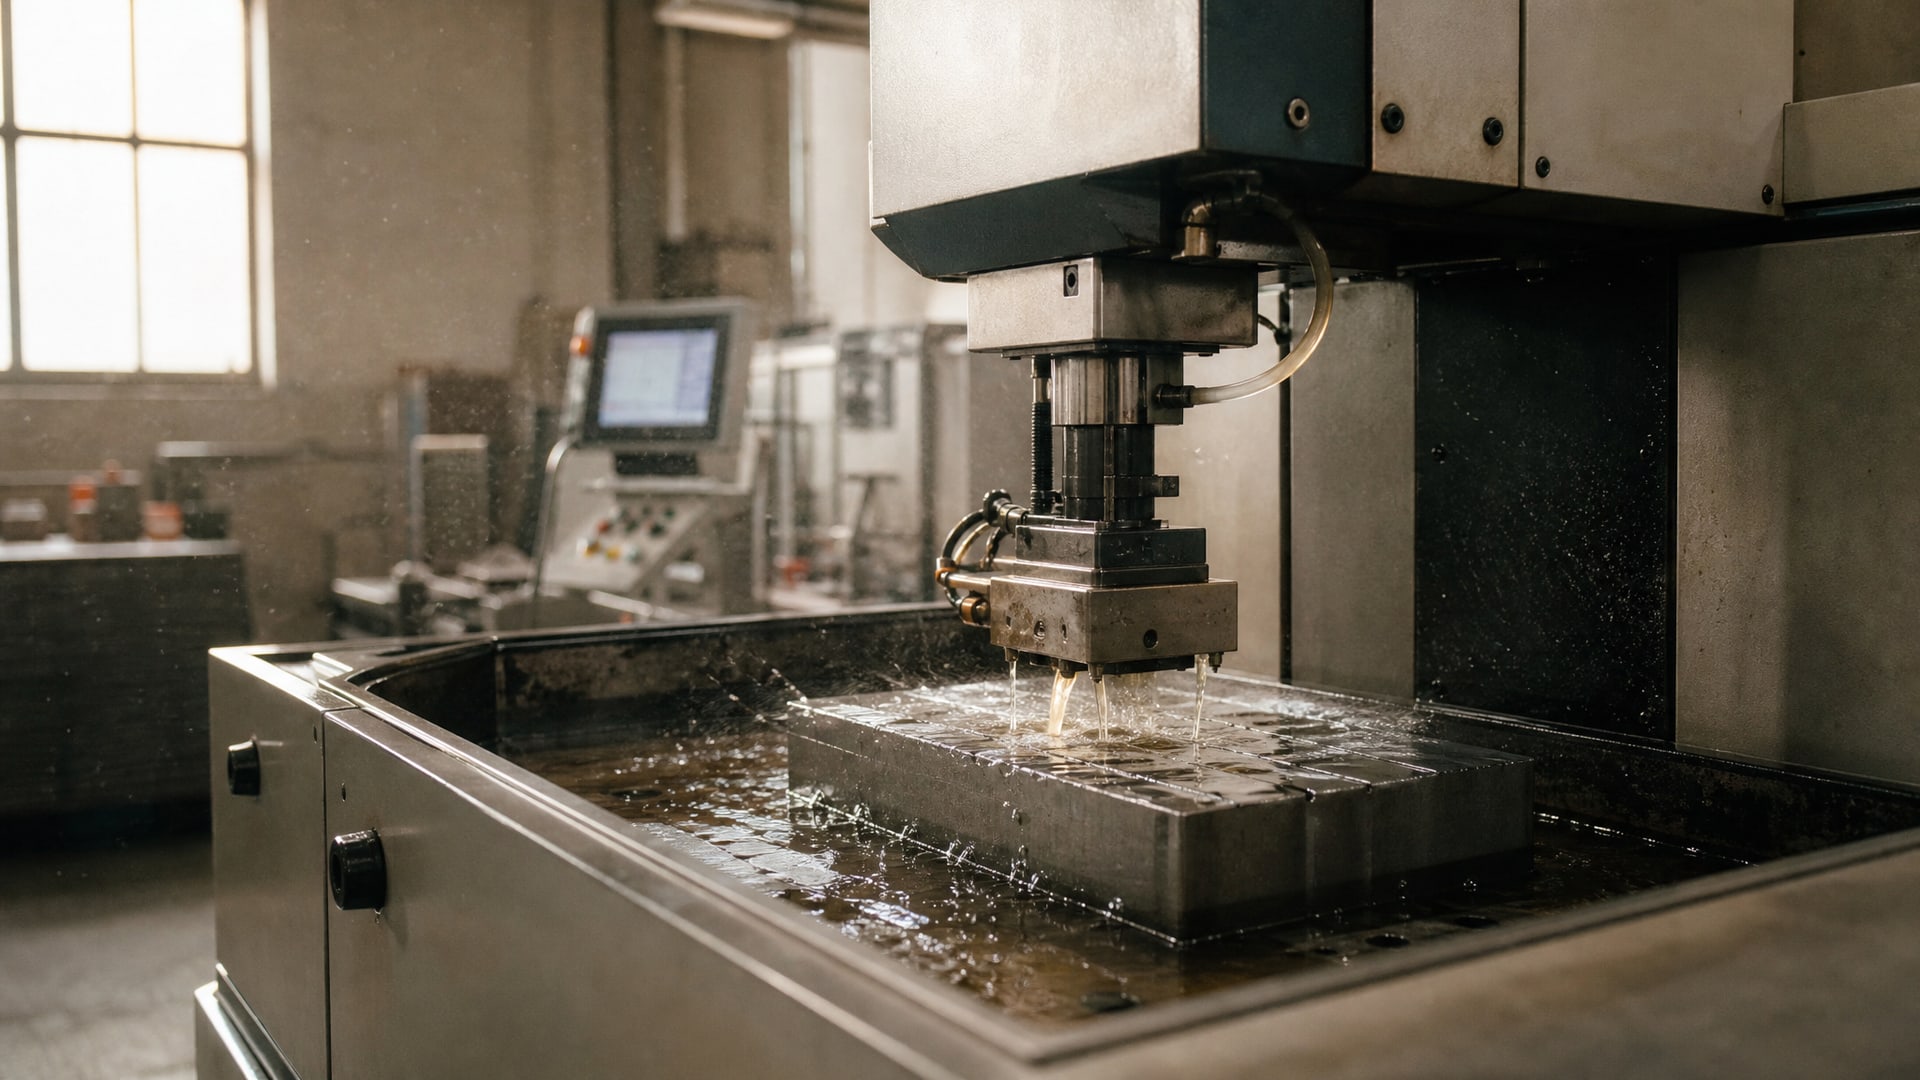
Электроэрозионная обработка и шлифование - два принципиально разных процесса, требующие жидкостей с противоположными свойствами. Если для ЭЭО нужна диэлектрическая жидкость, которая увеличивает эффект эрозии и удаляет продукты обработки из межэлектродного промежутка, то для шлифования требуется смазочно-охлаждающая жидкость с активной смазкой и хорошей теплоемкостью. Многие закупщики упускают эти различия, пытаясь найти универсальный состав, что приводит к снижению качества обработки, повышенному износу инструмента и удорожанию операций. В этой статье разберем, почему единого решения не существует, как правильно выбрать жидкость для каждого процесса и какие отечественные альтернативы позволяют избежать импортных поставок без потери качества.
Электроэрозионная обработка: требования к рабочей жидкости
Рабочая жидкость в электроэрозионной обработке выполняет три критические функции одновременно: создает диэлектрическую среду для стабильного формирования разряда, удаляет из зоны обработки наплавленные и отвердевшие частицы, охлаждает инструмент и деталь.
Согласно ГОСТ 25331-82, это техологическая жидкость, поступающая в зону ЭЭО и определяющая ее производительность и качество поверхности.
Главное отличие от смазочных материалов состоит в том, что здесь роль смазки минимальна: важна именно диэлектричность и способность к ионизации под высокими напряжениями. Если жидкость окажется недостаточно чистой или содержит проводящие загрязнения, процесс нестабилизируется, разряды идут беспорядочно, качество поверхности падает.
При выборе рабочей жидкости для ЭЭО специалисты обращают внимание на несколько ключевых параметров:
Температура вспышки в закрытом тигле - показатель безопасности и летучести
Кинематическая вязкость при 20 °C - влияет на удаление шлама и охлаждение
Содержание ароматических углеводородов - определяет диэлектрические свойства
Температура кипения - связана с испаряемостью при нагреве в зоне обработки
На рынке встречаются импортные варианты, которые долгие годы считались единственным выбором. Однако со временем появились отечественные диэлектрические жидкости, соответствующие аналогичным параметрам: одинаковая вязкость, температурный диапазон, чистота фильтрации. При импортозамещении важно проверить паспортные данные, а не ориентироваться на название - функционально замещаемая жидкость должна иметь те же диэлектрические показатели и не требовать переналадки станка.
Шлифование: почему смазочно-охлаждающая жидкость отличается от электроэрозионной
Для шлифования задачи совершенно иные.
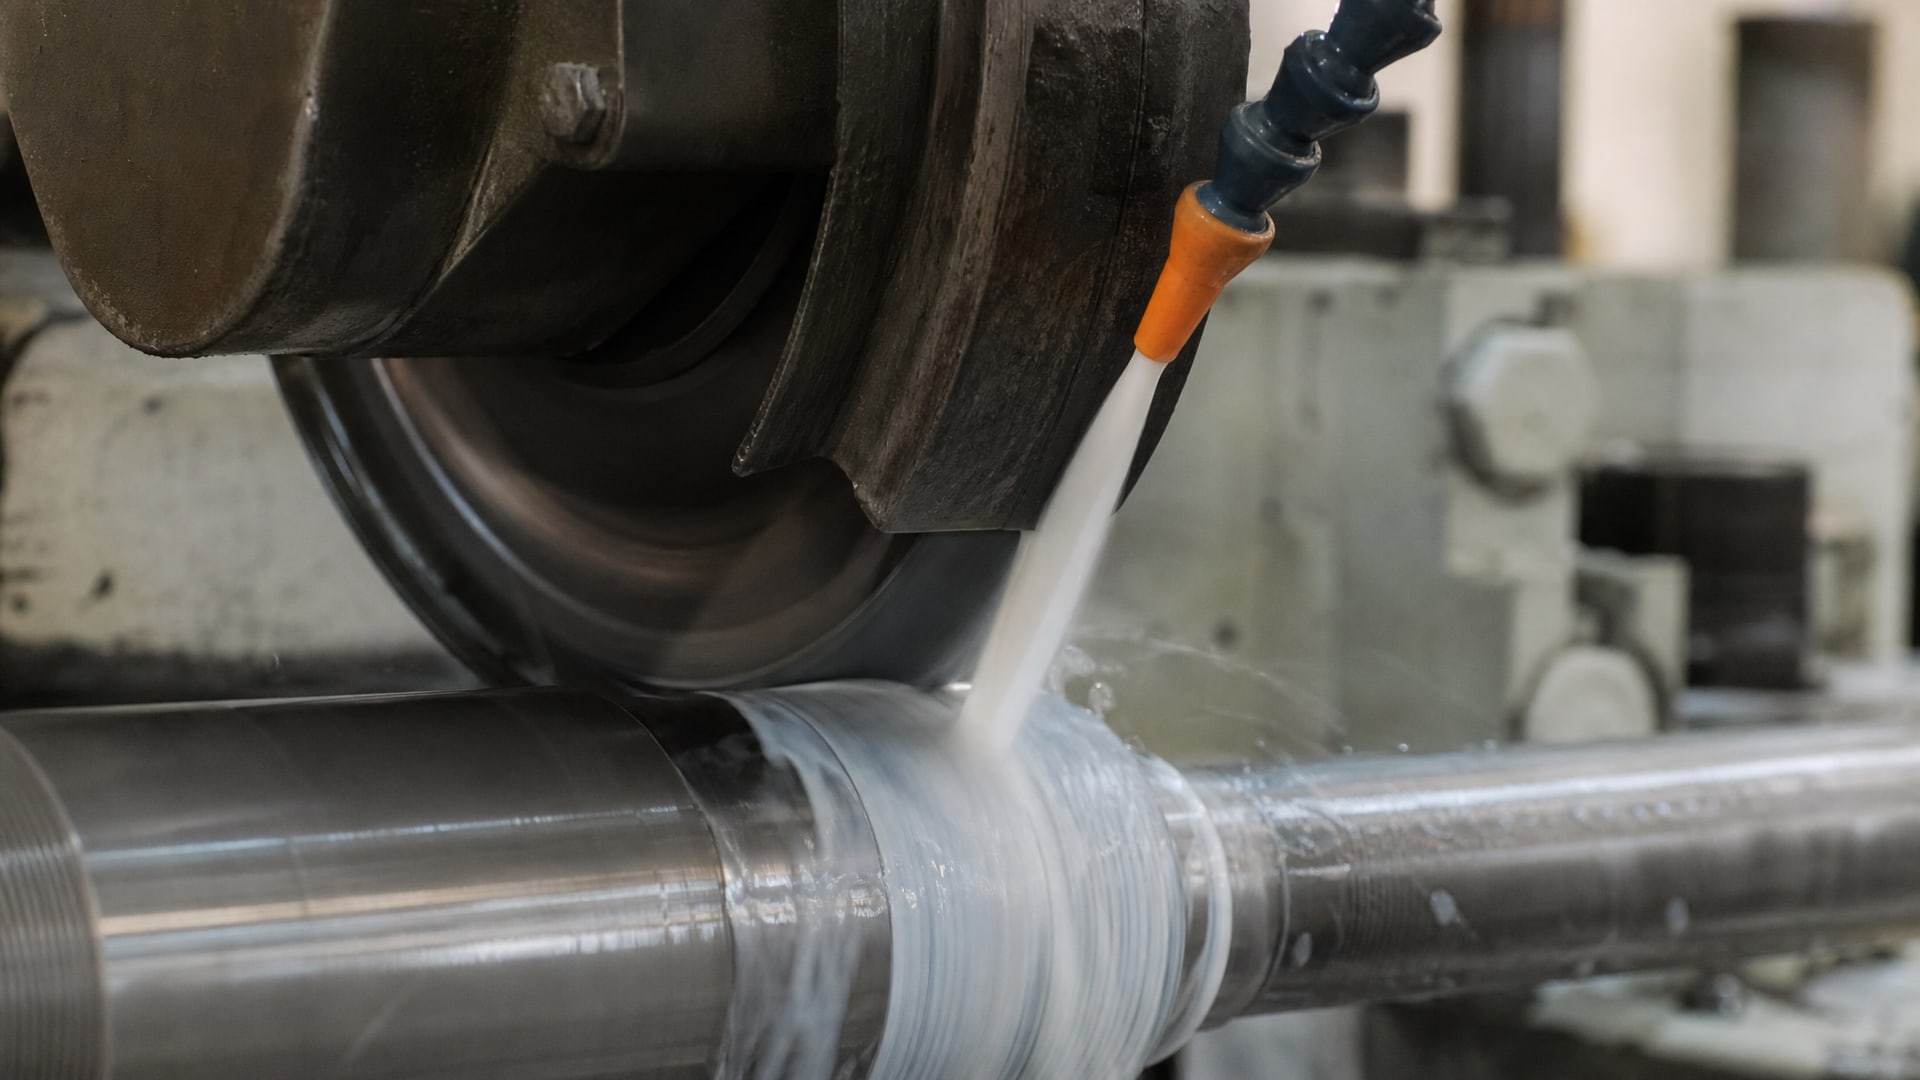
Здесь нужна смазка, которая образует защитную пленку между абразивным кругом и обрабатываемым материалом, активно отводит тепло и выносит стружку. Диэлектрические свойства при шлифовании не требуются - наоборот, высокая проводимость может помешать процессу.
Смазочно-охлаждающая жидкость для шлифования содержит:
Минеральное или синтетическое масло как базу
Противоизносные и противопригарные присадки для защиты инструмента
Композицию, обеспечивающую хороший теплоотвод без образования пара
Расход СОЖ при шлифовании определяется типом операции и размерами контакта. При круглом шлифовании рекомендуемая подача составляет 8–10 л/мин на каждые 10 мм контакта, при бесцентровом -3–6 л/мин, при плоском шлифовании периферией круга -10–15 л/мин. Эти диапазоны не произвольны: они основаны на необходимости вымывать стружку, поддерживать температуру в допустимых пределах и предотвращать налипание материала на круг.
Практическое правило гласит: поток из сопла должен быть в 4 раза больше достижимого полезного расхода, а скорость струи - примерно 80–100% скорости абразивного круга. Сопло стоит ставить по касательной к кругу под углом 10–25° к зоне контакта - это обеспечивает оптимальное направление удаления теплоты и стружки.
Шлифование титана: особые требования к СОЖ
Титан и его сплавы требуют особого внимания при выборе смазочно-охлаждающей жидкости.
Материал отличается высокой твердостью, упругостью и склонностью к налипанию на инструмент при нагреве. При шлифовании титана прижоги и вылома абразивных зерен происходят чаще, чем при обработке стали.
Для цветных металлов, включая титан, рекомендуемая концентрация СОЖ составляет 5–8%. Этот диапазон обоснован необходимостью поддерживать баланс между смазкой (чтобы предотвратить налипание) и охлаждением (чтобы вывести максимум тепла и вязкую стружку). Если концентрация ниже 5%, смазка становится недостаточной; если выше 8%, излишне обогащенный раствор хуже испаряется и может оставлять пленку на детали.
Исследования показывают, что для шлифования титановых сплавов эффективны водные СОЖ с щелочными и фосфатными компонентами. В экспериментальных рецептурах использовались составы с Na2CO3 0,5% для простых режимов и Na3PO4 4% + гексаметафосфат натрия 0,8% + Na2CO3 0,3% для сложных операций. Такие добавки обеспечивают активное удаление стружки и предотвращают коррозию инструмента.
Если при шлифовании появляются прижоги, первое действие - увеличить расход СОЖ до стабилизации температуры. Если это не помогает, следует проверить концентрацию (она должна быть в указанном диапазоне 5–8%) и чистоту жидкости по стандарту ISO 4406 - допустимый уровень загрязнения составляет 17/15/12 или 18/16/13, контроль проводят раз в неделю.
Отечественные альтернативы и импортозамещение
На российском рынке техжидкостей произошли значительные изменения за последние годы.
Где раньше были только импортные поставки, теперь появились отечественные разработки, которые по функциональным показателям не уступают известным зарубежным аналогам, но выгодны в цене, наличии и технической поддержке.
Критерии для подбора импортозамещающей жидкости:
Для ЭЭО: идентичные диэлектрические свойства, вязкость по ГОСТ, температура вспышки не ниже требуемой, отсутствие проводящих примесей
Для шлифования: сопоставимая смазывающая способность, теплоотвод не хуже оригинала, стойкость к окислению, совместимость с фильтрационной системой
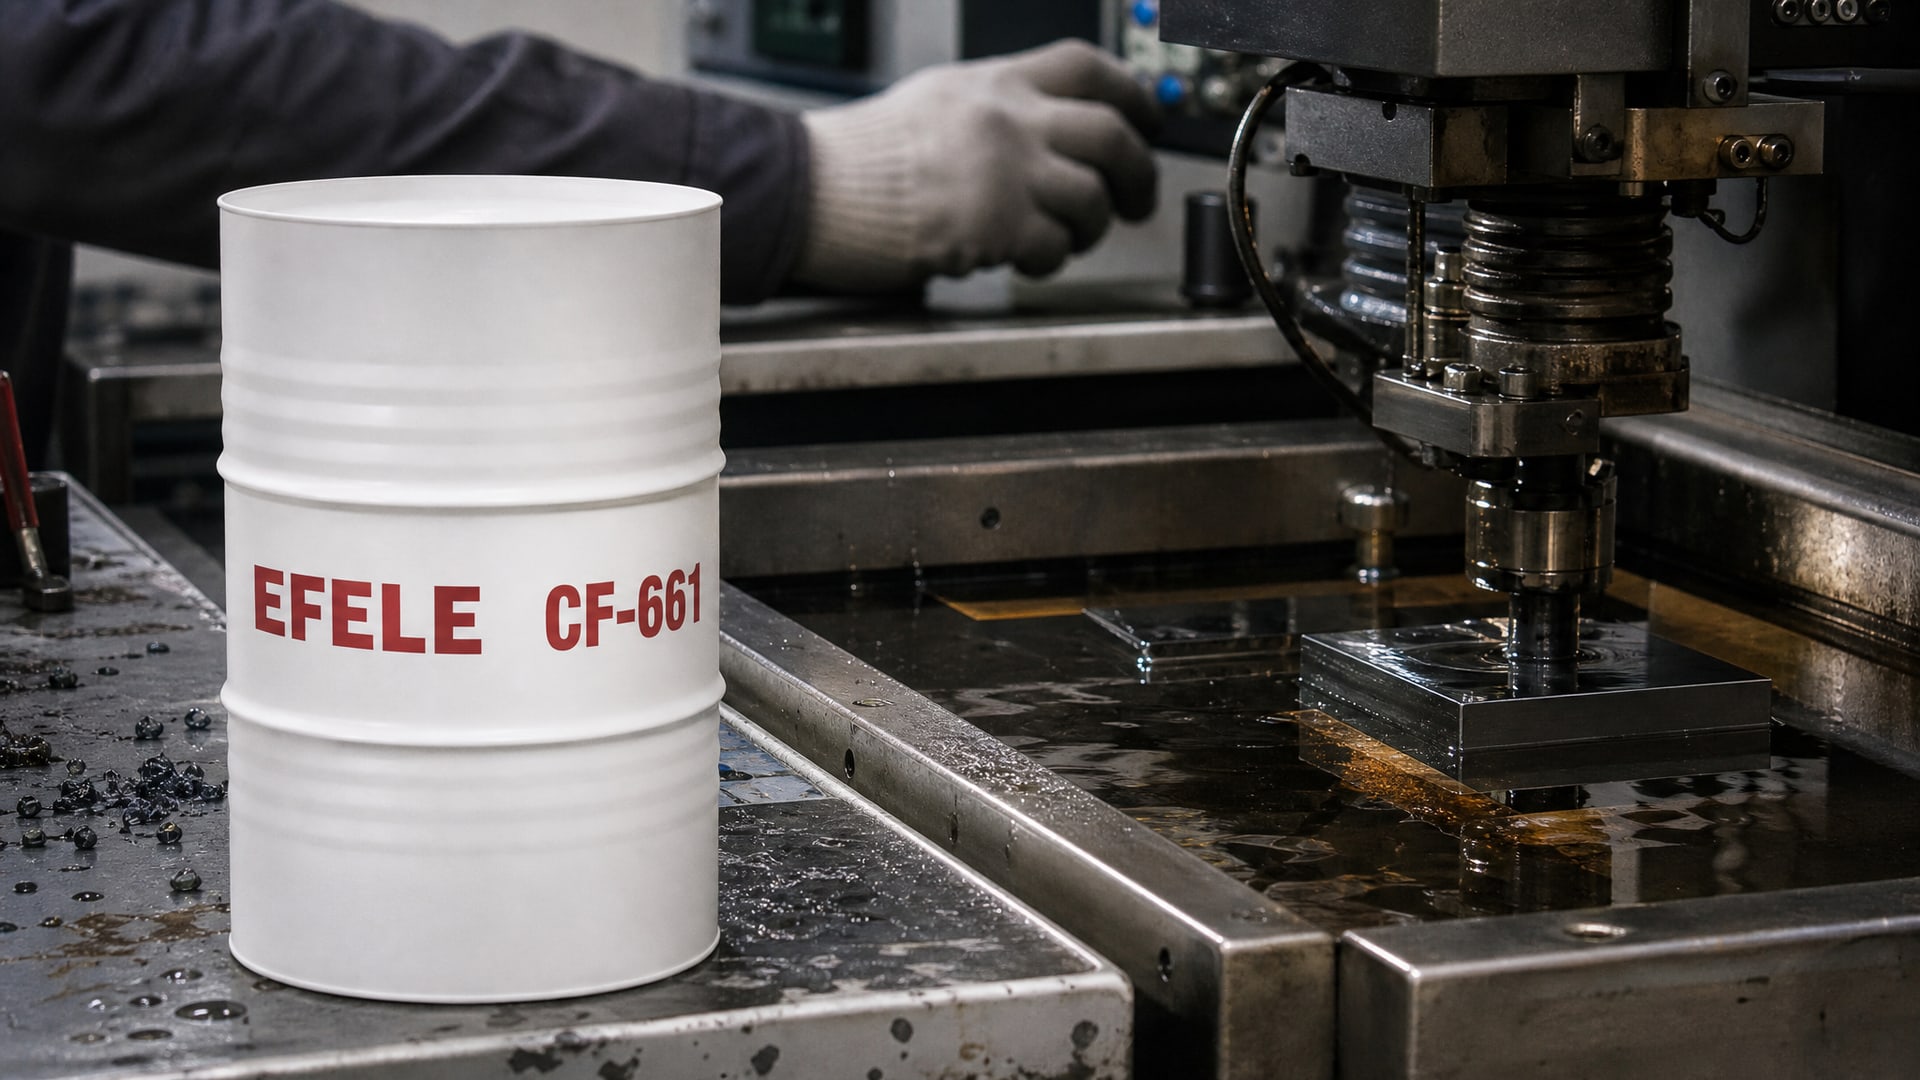
EFELE CF-661 - отечественная диэлектрическая жидкость, разработанная специально для электроэрозионной обработки. Ее параметры соответствуют требованиям станков российского и европейского производства; при переходе на нее не требуется переналадка оборудования, а расходование идет предсказуемо - по мере загрязнения фильтров.
При выборе жидкости для импортозамещения не стоит смотреть на бренд - ориентируйся на паспортные данные. Если отечественный состав имеет ту же вязкость (в сСт при 20 °C), сопоставимую температуру вспышки и подтвержденные диэлектрические свойства, переход безопасен. На большинстве участков закупщики возвращаются к отечественным решениям второй год подряд, потому что получают стабильное качество обработки без премиум-цены и логистических рисков.
Контроль чистоты и фильтрация техжидкостей
Загрязнение жидкости - главный враг как электроэрозионной обработки, так и шлифования.
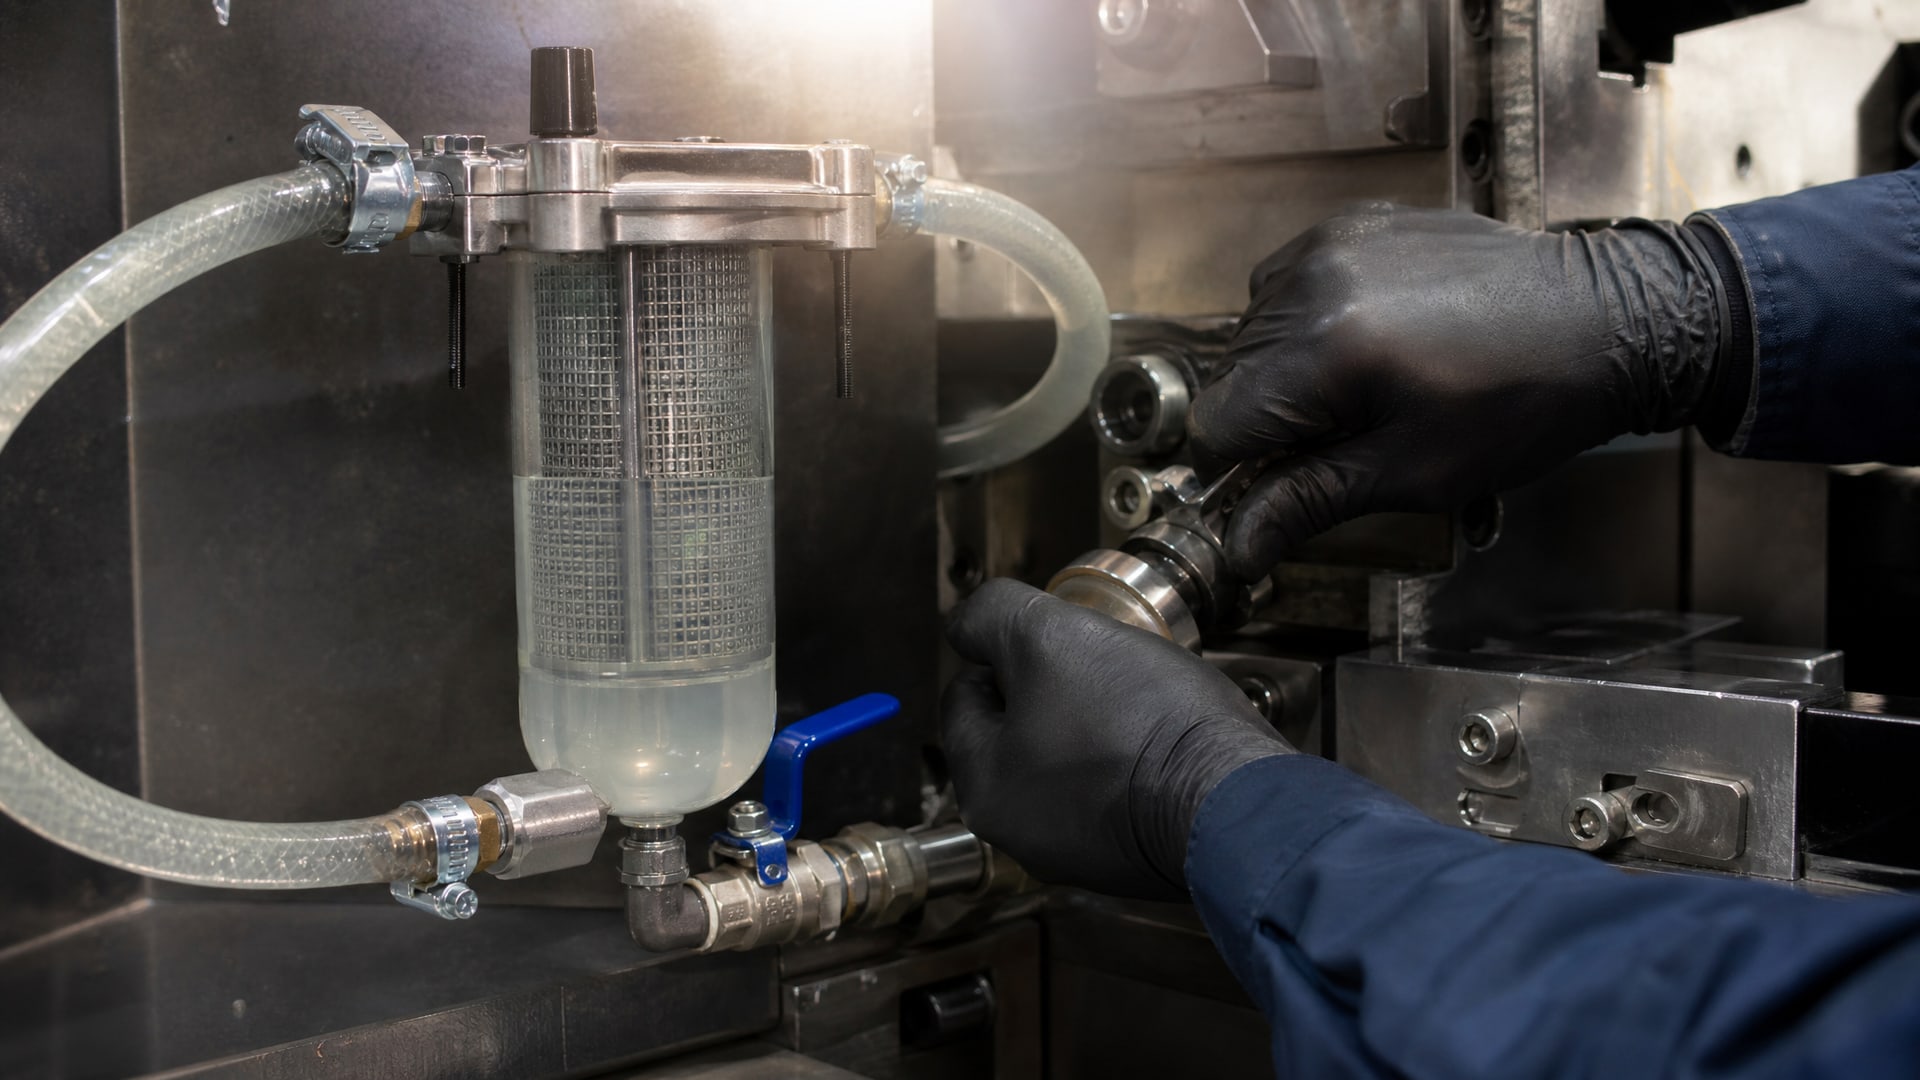
Для ЭЭО проводящие частицы вызывают короткие замыкания между электродами, для шлифования твердые загрязнения работают как абразив и быстро затупляют инструмент.
Контроль чистоты проводят по стандарту ISO 4406. Для шлифования рекомендуемый уровень составляет 17/15/12 или 18/16/13 (количество частиц размером > 4 мкм, > 6 мкм и > 14 мкм на 1 мл жидкости). Периодичность контроля - один раз в неделю при интенсивном использовании, раз в две недели при нормальных нагрузках.
Для электроэрозионной обработки требования еще строже: жидкость должна быть максимально чистой, чтобы исключить паразитные разряды. Фильтрационные системы для ЭЭО часто оснащены магнитными сепараторами и картриджами тонкой очистки (вплоть до 3 мкм).
Часто задаваемые вопросы
Можно ли использовать одну жидкость для электроэрозии и шлифования?
Нет. Для электроэрозии нужна диэлектрическая жидкость с минимальной проводимостью, для шлифования - смазочно-охлаждающая с активной смазкой и охлаждением. Попытка применить одно вещество приведет либо к нестабильности ЭЭО, либо к перегреву и прижогам при шлифовании.
Почему для титана рекомендуют концентрацию 5–8% именно в этом диапазоне?
Концентрация ниже 5% не обеспечивает достаточную смазку, из-за чего титан налипает на инструмент. Выше 8% жидкость хуже испаряется, образует пленку и не так активно удаляет вязкую стружку, что усиливает перегрев. Диапазон 5–8% - оптимум между смазкой и охлаждением для цветных металлов.
Как понять, что жидкость загрязнена и нужна замена?
При шлифовании контролируют чистоту по ISO 4406 раз в неделю. Если показатели превышают 18/16/13, жидкость фильтруют или заменяют. При электроэрозии загрязнение становится видно по нестабильности разряда, появлению коротких замыканий и снижению производительности.
Есть ли российские ГОСТ для электроэрозионных жидкостей?
Да, основной документ - ГОСТ 25331-82 «Обработка электроэрозионная. Термины и определения», в котором закреплено определение рабочей жидкости для ЭЭО. Также действует ГОСТ Р ЕН 12957-2007 «Безопасность металлообрабатывающих станков. Станки электроэрозионные».
Какой расход СОЖ выбрать, если операция не совпадает ровно с круглым, плоским или бесцентровым шлифованием?
Ориентируйся на длину линии контакта круга с деталью. Если контакт 15 мм, то для круглого шлифования нужно 12–15 л/мин. Практическое правило: поток из сопла должен быть в 4 раза больше полезного расхода, скорость струи -80–100% скорости круга, угол подачи -10–25° к зоне контакта.
Заключение
Выбор между жидкостью для электроэрозионной обработки и смазочно-охлаждающей жидкостью для шлифования начинается с понимания того, что это два совершенно разных процесса с противоположными требованиями. Рабочая жидкость для ЭЭО должна быть диэлектрическая и чистая, СОЖ для шлифования - активно смазывающая и охлаждающая. Для сложных материалов, таких как титан, нужны специализированные составы с повышенной концентрацией и щелочными добавками. При импортозамещении смотри не на бренд, а на функциональные параметры: вязкость, температуру вспышки, диэлектрические свойства - эти показатели определяют, подойдет ли отечественная альтернатива. Регулярный контроль чистоты по ISO 4406, соблюдение рекомендуемых расходов и угла подачи сопла гарантируют стабильное качество обработки и долгий срок службы инструмента.
Следующий шаг: проверь характеристики текущей жидкости в паспорте, сравни их с требованиями твоего оборудования и при необходимости проведи пробную замену на отечественный аналог с идентичными параметрами. Это не требует переналадки станка и покажет разницу в качестве уже через первую неделю работы.