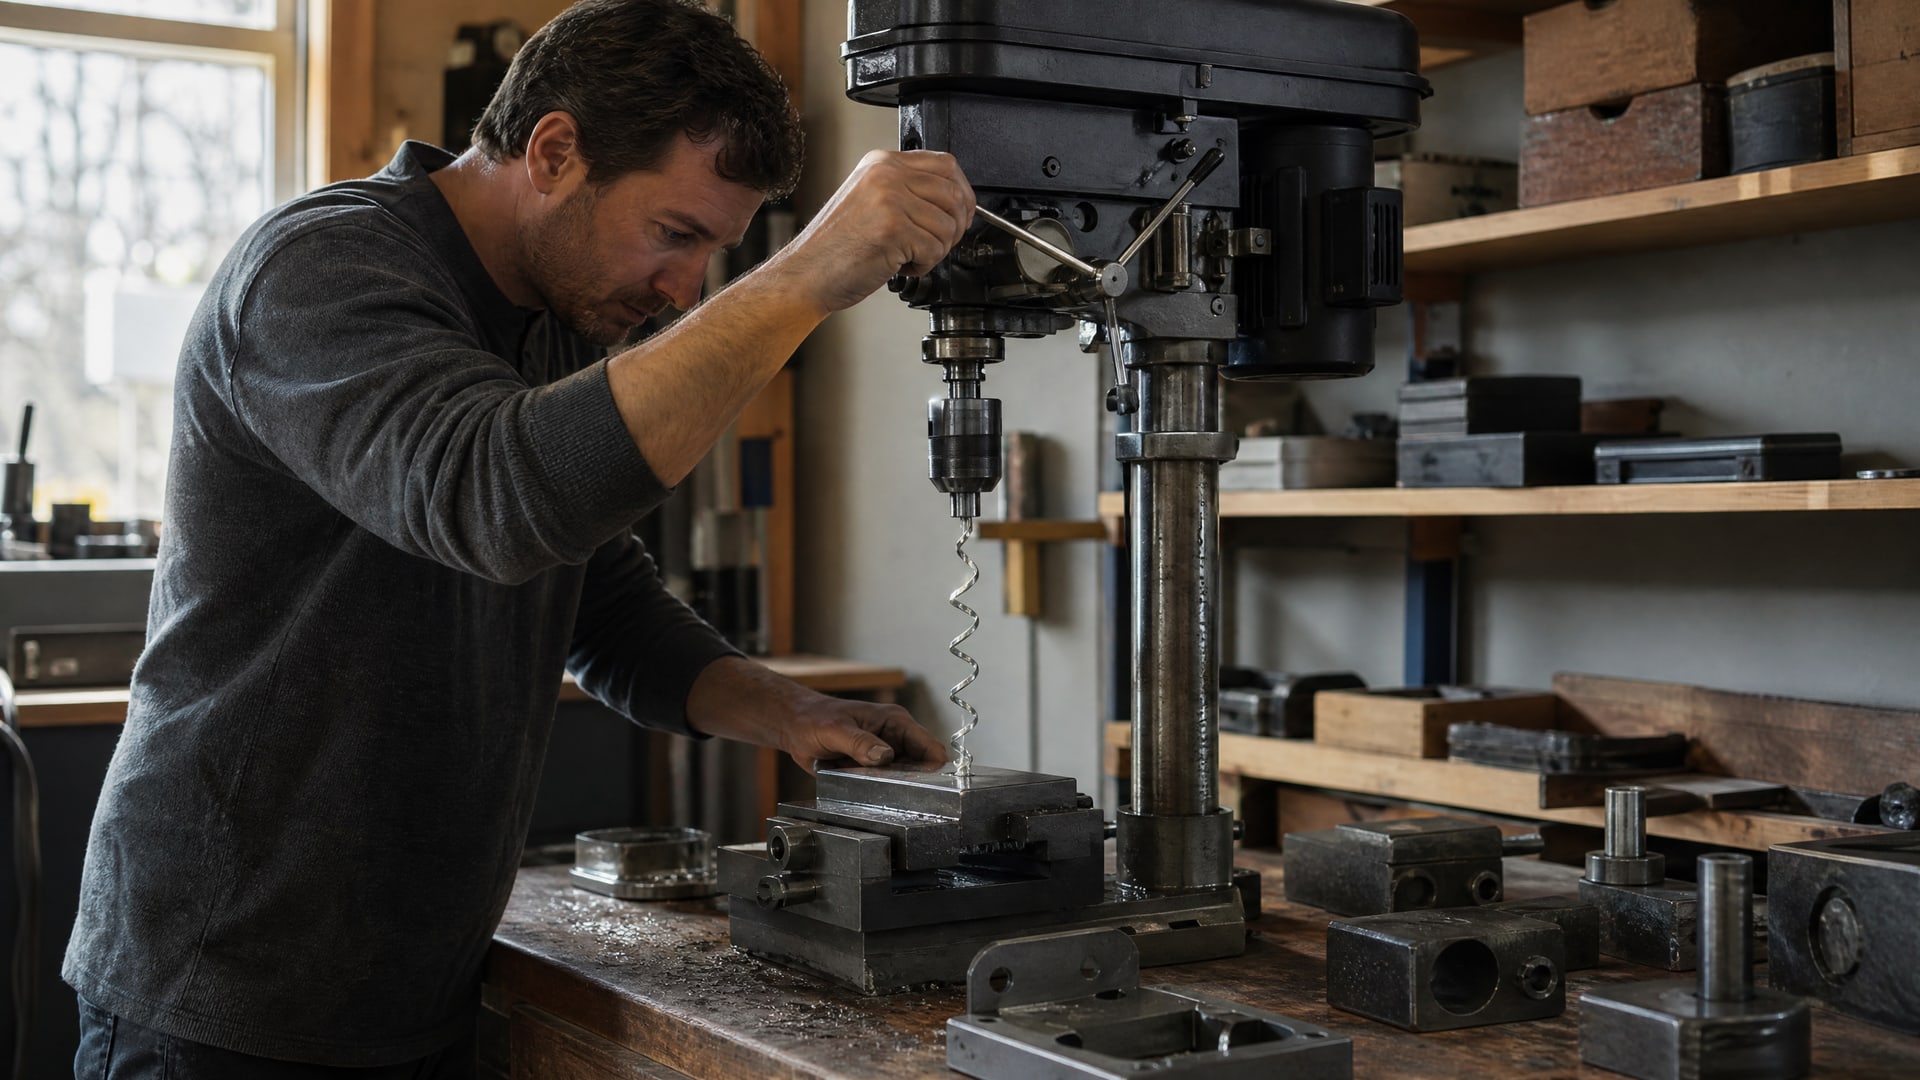
Глубокое сверление нержавеющей стали - одна из самых сложных операций в машиностроении. Материал склонен к наклепу, то есть к упрочнению поверхностного слоя при пластической деформации, и к образованию зоны повышенного тепловыделения в точке контакта инструмента с заготовкой. Именно поэтому выбор правильной смазочно-охлаждающей жидкости здесь критичен не менее, чем сама геометрия сверла.
При глубоком сверлении (на глубину более трех диаметров отверстия) температура в зоне резания может достигать 800–900 °C, а стружка, которая плохо выводится из канала, сварится с кромкой инструмента, если смазка окажется слишком «водянистой». Статья разбирает, какую СОЖ выбрать, на каких параметрах подачи и давления сконцентрироваться, и как избежать локального упрочнения материала, из-за которого сверло начинает «зависать».
Почему обычная СОЖ не подходит для глубокого сверления нержавейки
Нержавеющая сталь - твердый и вязкий материал.
Во время сверления она не откалывается острыми кусками, как чугун, а деформируется пластически, то есть плавно скручивается в спираль. Эта особенность приводит к двум проблемам сразу.
Во-первых, возникает наклеп - упрочнение материала вокруг режущей кромки. Каждый проход сверла делает слой нержавейки жестче, и инструменту приходится прилагать все больше усилий. Если смазка недостаточно хороша, трение возрастает экспоненциально, и сверло начинает «гореть» - нагреваться до такой степени, что теряет твердость.
Во-вторых, при глубоком сверлении стружка долго находится в контакте с кромкой. Если жидкость слишком водянистая (более 12% концентрация эмульсии - это уже избыток воды), то она не образует достаточно прочную смазывающую пленку. Стружка начинает прилипать к инструменту, и в какой-то момент происходит микросварка - кусочек работающего материала прилипает к сверлу. Когда стружка отрывается, она берет с собой микрочастицы инструмента, и кромка тупеет.
Стандартная универсальная эмульсия, рассчитанная на легкие и средние операции, содержит недостаточно EP-присадок (противоэкстремального давления). Поэтому она не справляется с нагрузками при глубоком сверлении. Опыт показывает: если просто взять универсальную 5%-ную полусинтетику, сверло выходит из строя за 30–50% предполагаемого ресурса.
Высоко-EP составы: эмульсия или масло?
Для нержавейки существует два основных класса СОЖ: полусинтетические эмульсии с высоким EP-пакетом и неразбавленные масляные EP-составы.
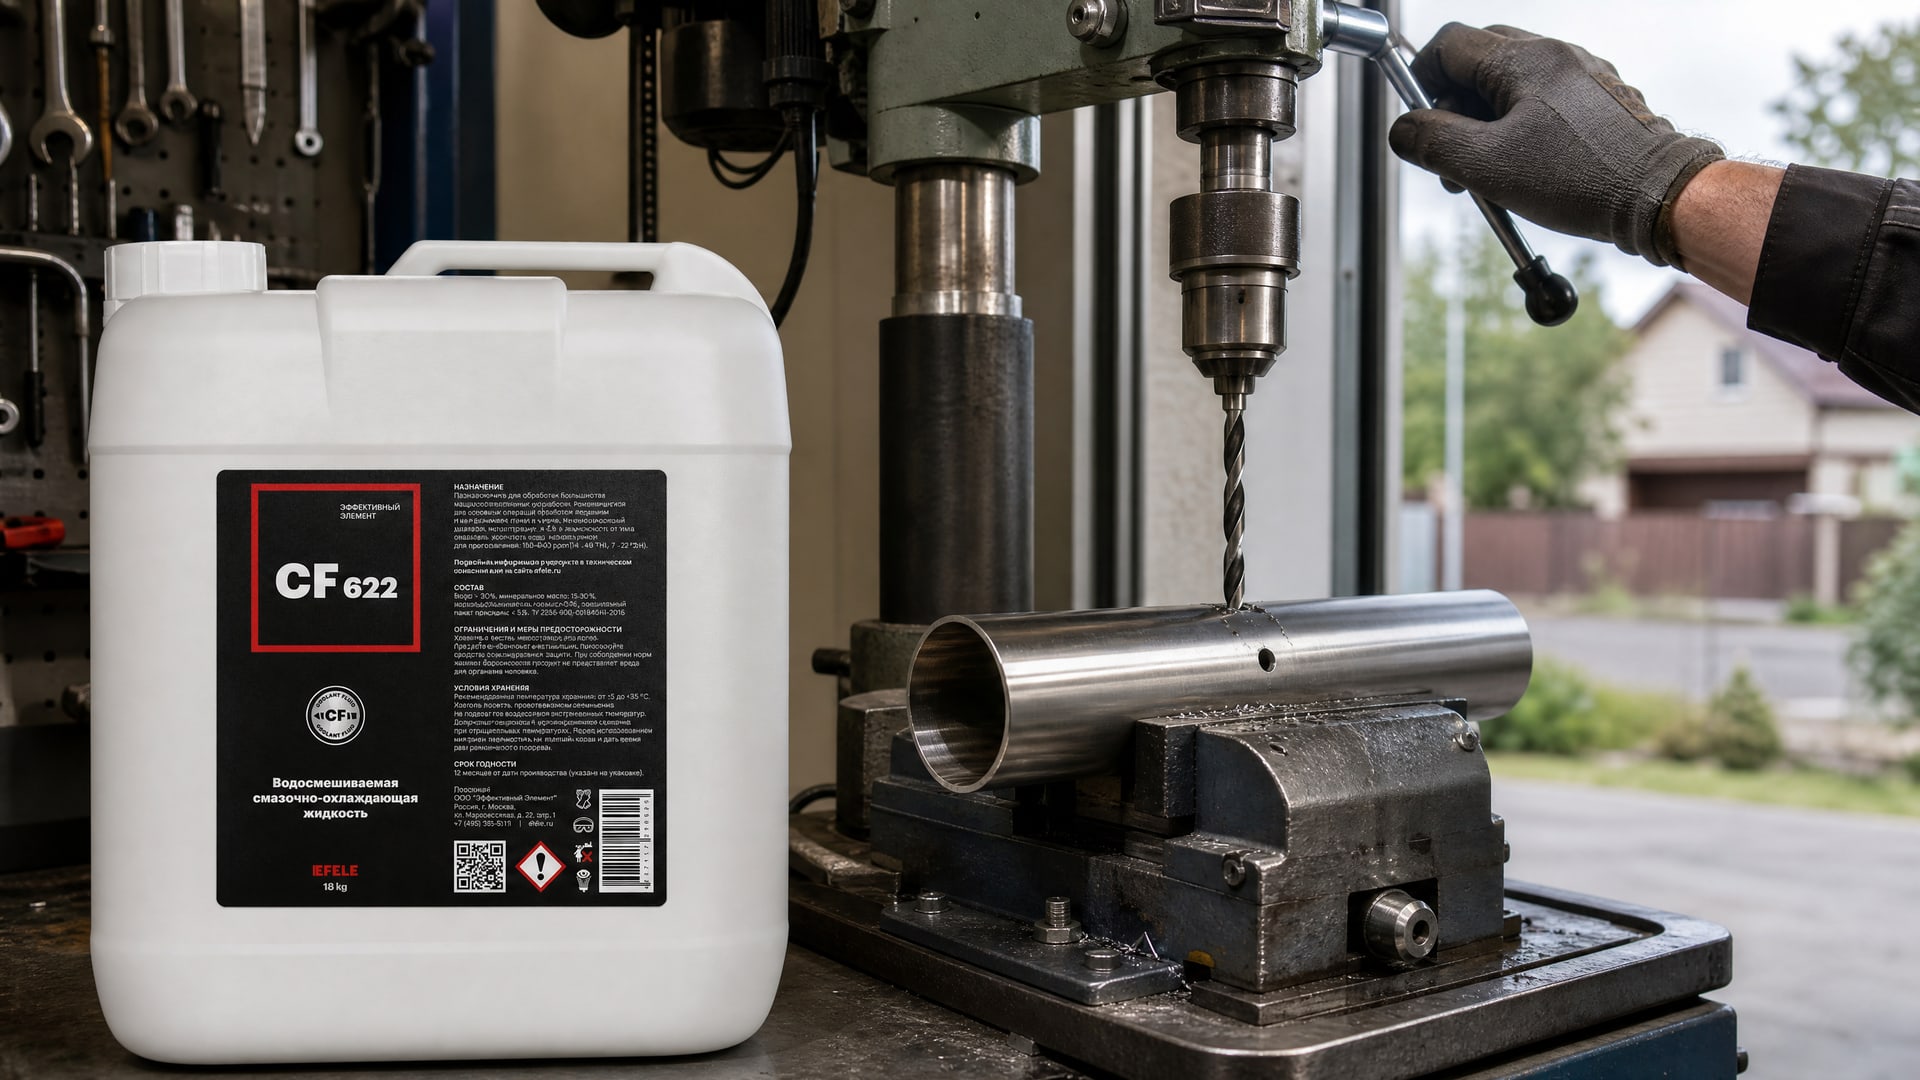
Полусинтетическая эмульсия с EP разбавляется водой до концентрации 8–12%. Вода в ее составе обеспечивает активное охлаждение, что особенно важно при длительном контакте инструмента с материалом. Эмульсия хороша для операций сверления средней глубины (до 5–7 диаметров отверстия), когда система охлаждения работает с умеренным давлением (20–40 bar). EFELE CF-622 - пример полусинтетической СОЖ, специально разработанной для обработки нержавеющих и высоколегированных сталей; она дает баланс охлаждения и смазки, необходимый для таких материалов. Концентрацию лучше держать ближе к 10–12%, чтобы не потерять EP-эффект.
Неразбавленное масло EP (также называют gun drilling oil или deep-hole drilling oil) подходит для скважин, когда глубина превышает 10 диаметров отверстия. Масло не охлаждает так активно, как вода в эмульсии, но зато образует очень прочную смазывающую пленку, которая выдерживает микросварку. Кроме того, масляный состав лучше выводит стружку из узких каналов - она не прилипает и не забивает отверстие. Если система подачи работает с высоким давлением (70–100 bar), то масло эффективнее даже с точки зрения охлаждения, потому что его подают именно в точку контакта, а не распыляют вокруг.
Выбор между эмульсией и маслом зависит от глубины отверстия и типа системы подачи. Для глубины до 7D (где D - диаметр сверла) достаточно эмульсии 10%. Для 10D и глубже лучше перейти на масло.
Концентрация и расход: цифры, которые работают
Если вы используете полусинтетическую эмульсию, не экономьте на концентрации.
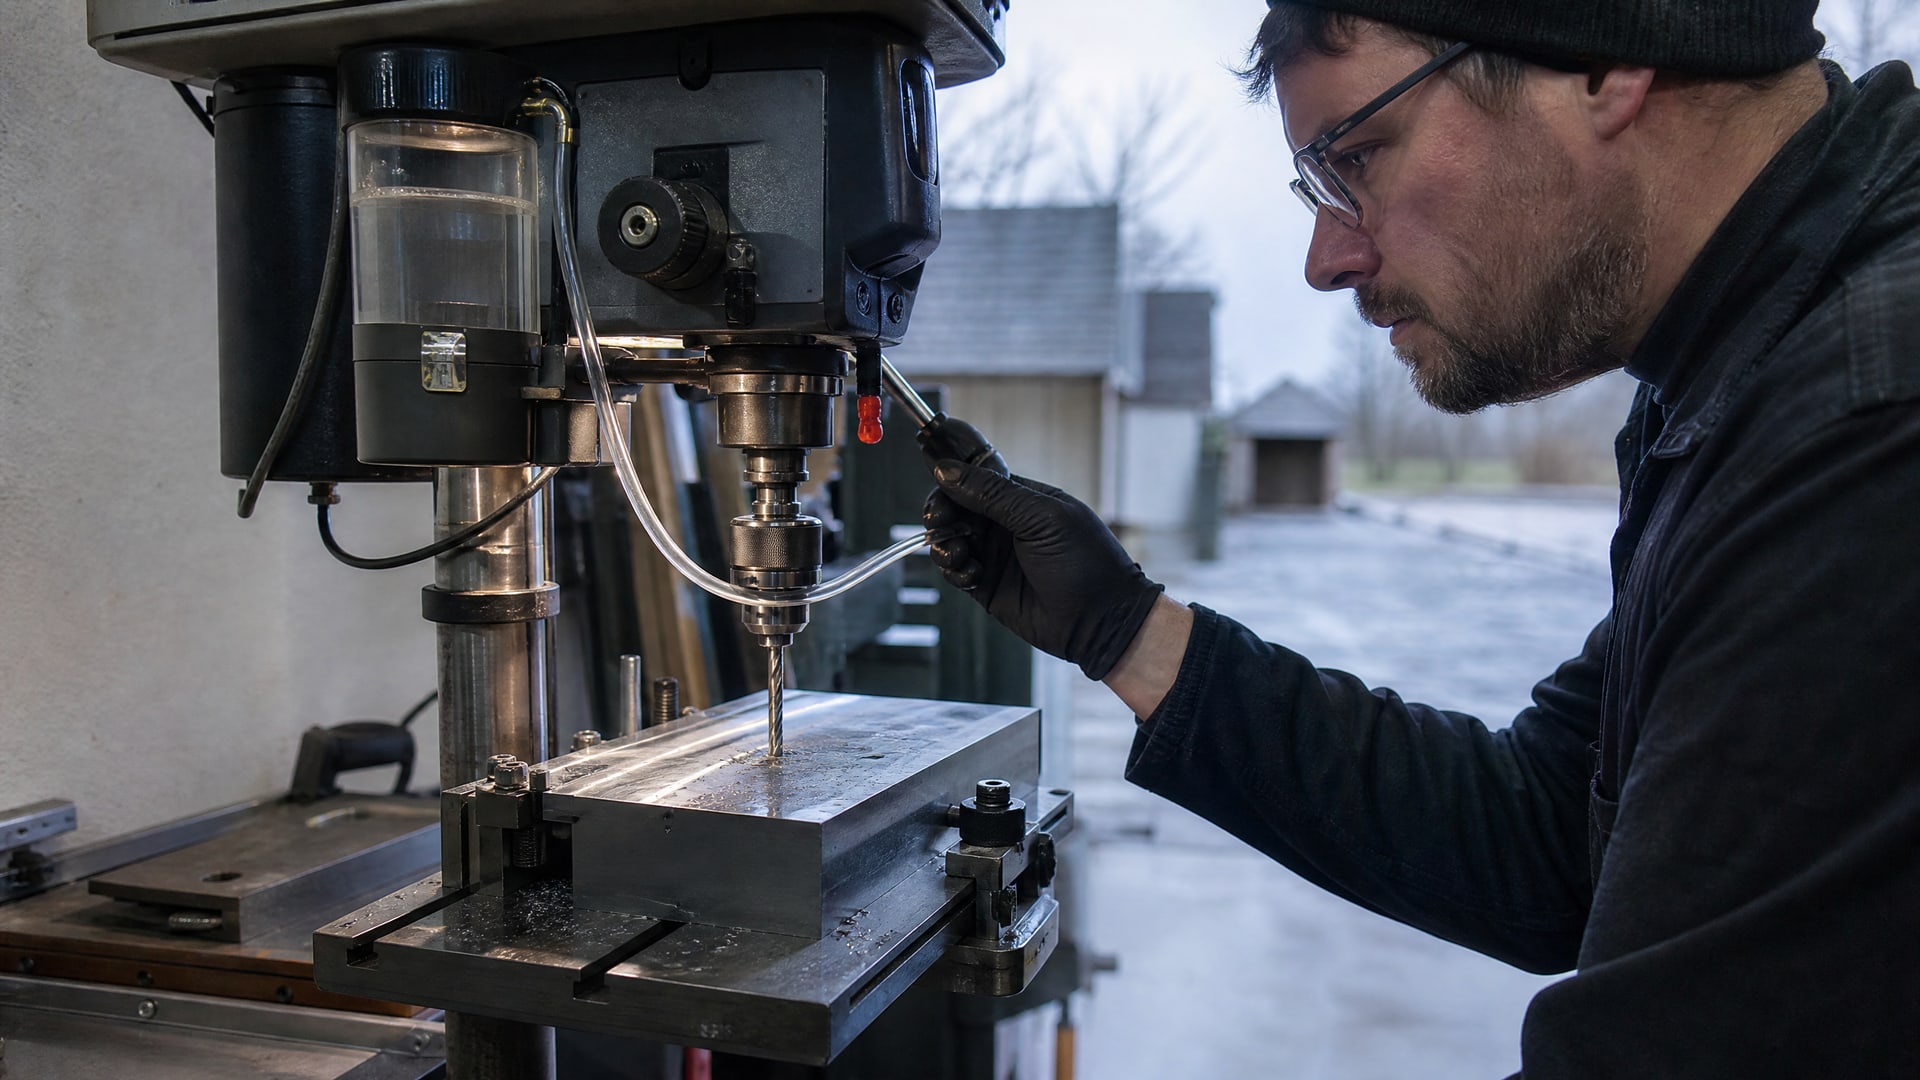
Минимум -8%, оптимум для нержавейки -10–12%.
При концентрации ниже 8% EP-пакет распыляется слишком тонко, и защита от экстремального давления снижается. Результат: тепловыделение не компенсируется смазкой, и инструмент перегревается быстрее.
При концентрации выше 12% вы начинаете переплачивать за смазку, когда охлаждение уже не улучшается. Кроме того, очень вязкая эмульсия медленнее циркулирует по системе и может забивать фильтры.
Что касается расхода, то при глубоком сверлении жидкость должна не просто смачивать поверхность, а активно промывать отверстие. Минимальный расход -10–15 л/мин для отверстия диаметром 8–12 мм. Для диаметров 15–25 мм берите 20–30 л/мин. Если глубина скважины превышает 50–100 мм, расход можно повысить до 40–50 л/мин, чтобы стружка не оседала на дне.
Давление подачи также имеет значение. Для эмульсии достаточно 20–40 bar. Для масла при глубоком сверлении рекомендуется 70–100 bar - это гарантирует, что жидкость не просто попадает в зону резания, но и вытесняет стружку с усилием. На практике это предотвращает сваривание стружки к кромке и локальное упрочнение материала.
Серосодержащие добавки: помощник или враг?
В классических EP-маслах и полусинтетиках часто применяют серосодержащие противоэкстремальные присадки.
Они работают просто: при превышении критического давления сера вступает в химическую реакцию с металлом, образуя защитный слой на режущей кромке. Это предотвращает микросварку и усталостное разрушение инструмента.
Однако для нержавеющей стали серосодержащие добавки могут быть проблемой. Сера способна вступать в реакцию с хромом, который входит в состав нержавейки, и вызывать окрашивание или даже микрокоррозию обработанной поверхности. Если выход детали идет под внешний осмотр или покраску, это может стать причиной брака.
В таких случаях выбирайте составы с хлорированными EP-присадками. Они работают по схожему принципу (хлор образует защитный слой), но не дают побочных реакций с хромом. Недостаток в том, что хлорированные присадки работают чуть менее агрессивно, чем серные, поэтому подходят для режимов, где давление критично, но не экстремально (до 70 bar). На высочайшие давления (100+ bar) все равно нужны серосодержащие, но их применяют только если поверхность после обработки все равно полируется или подвергается наружной обработке.
Универсальный совет: при выборе СОЖ для видимых поверхностей нержавейки спросите у поставщика наличие хлорированного варианта. Это не дороже, но спасает от косметических дефектов.
Система подачи: flood vs. через сверло
Существует два способа подачи СОЖ при глубоком сверлении: наружная подача (flood cooling) и подача через центральное отверстие в сверле (through-spindle delivery).
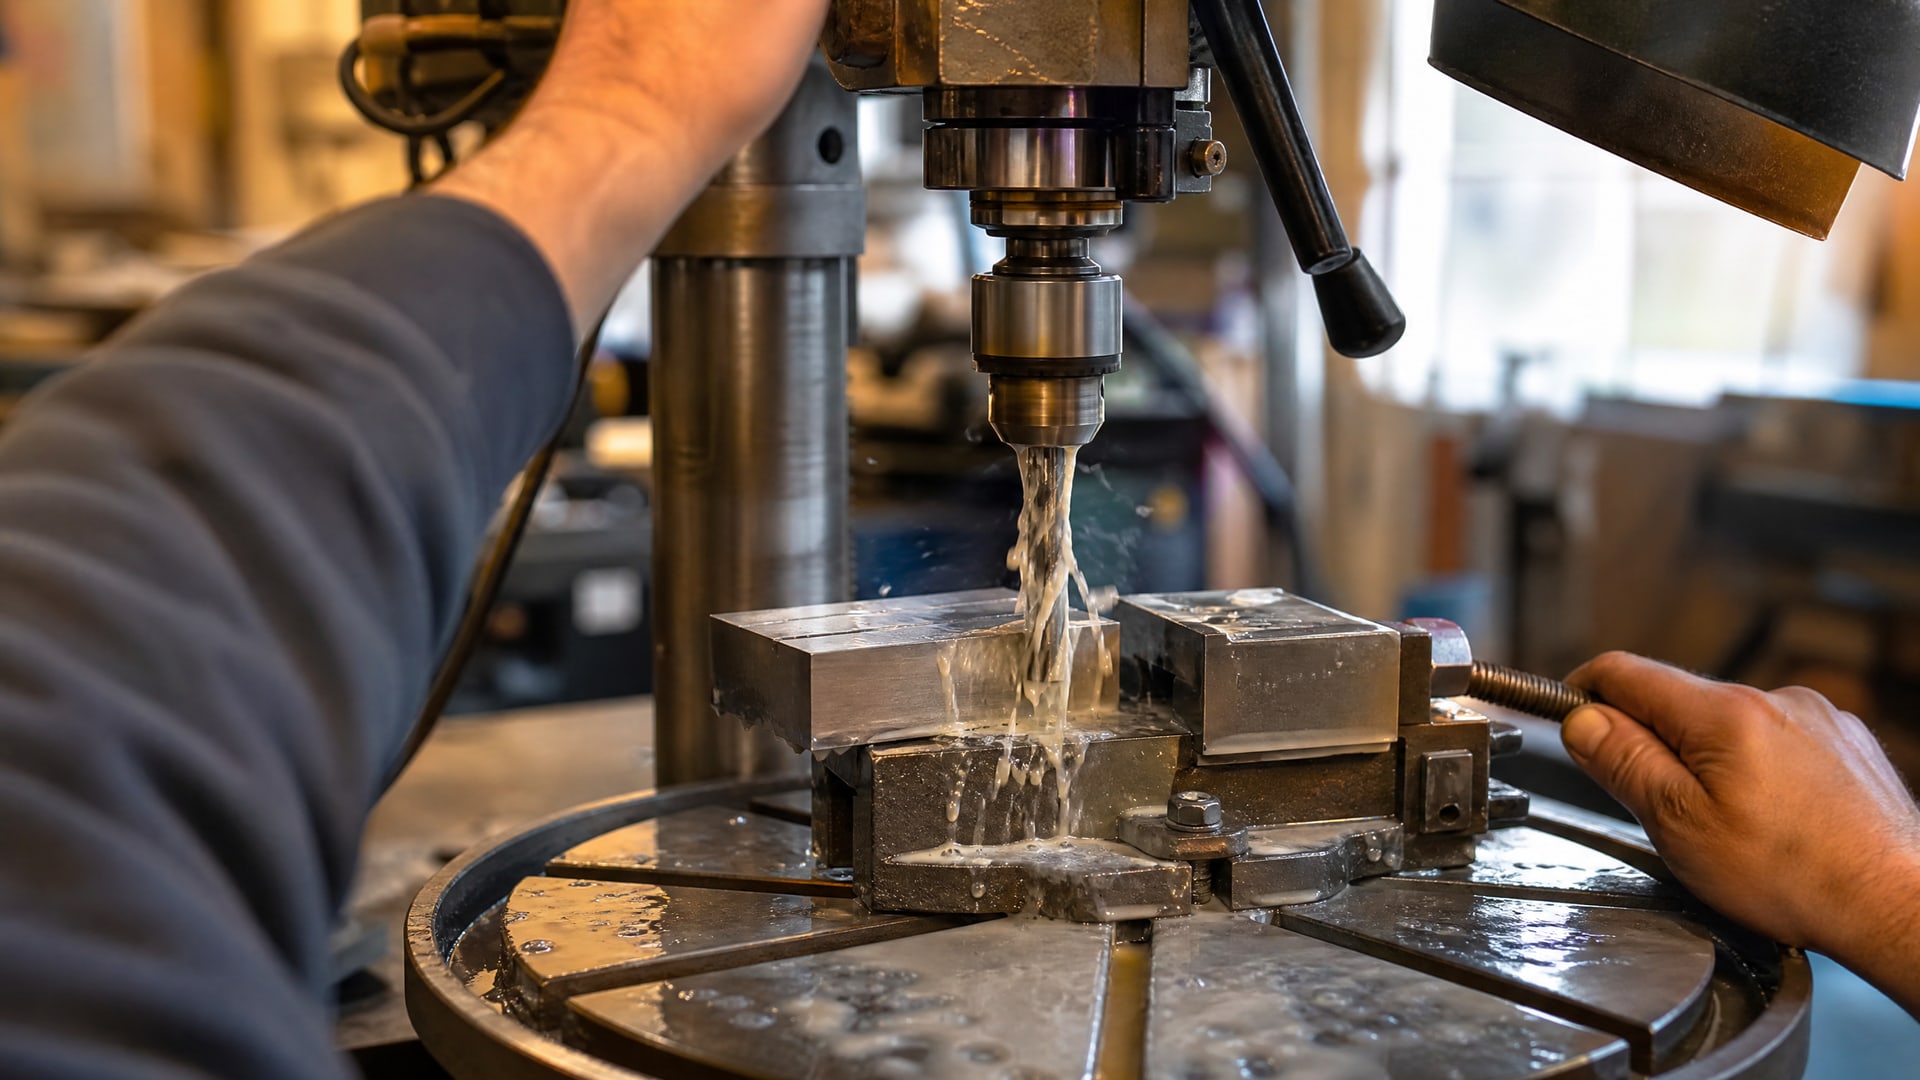
Наружная подача (flood) - жидкость поступает поверх заготовки и стекает вниз по сверлу. Это дешевле в установке (любой вертикально-сверлильный станок), но менее эффективно для скважин глубже 30 мм. Причина: по пути вниз жидкость не успевает отводить все тепло и стружку, а сама медленно проникает в узкий канал.
При наружной подаче расход должен быть максимальным -30–50 л/мин для глубоких отверстий. Давление при этом остается низким (10–20 bar), потому что жидкость падает под собственным весом.
Подача через сверло (through-spindle) - жидкость поступает через центральный канал шпинделя и выходит прямо из отверстия в сверле, в зону резания. Это намного эффективнее: жидкость сразу попадает туда, где нужна, и вытесняет стружку с давлением. Расход можно снизить до 10–15 л/мин, но давление при этом возрастает до 70–100 bar.
Для глубоких скважин (более 50 мм) через-сверловая подача - почти обязательна. Если ваш станок ее не имеет, то альтернатива - использовать специальные глубокие сверла с внутренними каналами и подавать жидкость отдельно на каждый канал через коллектор на шпинделе.
Выбор СОЖ зависит от типа подачи. Для flood используйте полусинтетику 8–10%, чтобы она была жидкой и хорошо циркулировала. Для through-spindle можно брать масло 70–80% вязкости - оно лучше выдерживает давление и не требует разбавления.
Когда выбирать водосмешиваемую эмульсию, когда масло
Водосмешиваемые эмульсии (полусинтетика и чистая эмульсия) рекомендуются, если:
Операция не требует предельных давлений (режимы до 40 bar).
Нужна хорошая видимость рабочей зоны (вода быстро испаряется, масло остается).
Важна экология и безопасность - эмульсию проще утилизировать и она менее пожароопасна.
Нужна универсальность: одна эмульсия может работать для сверления, расточки и фрезерования на одном станке.
Неразбавленные масла выбирают, если:
Глубина отверстия превышает 7–10 диаметров.
Система подачи обеспечивает высокое давление (70–100 bar).
Материал требует максимальной защиты от микросварки (например, austenitic stainless steels - аустенитные нержавейки).
Допуски на обработанную поверхность строгие и нельзя допускать прилипание стружки.
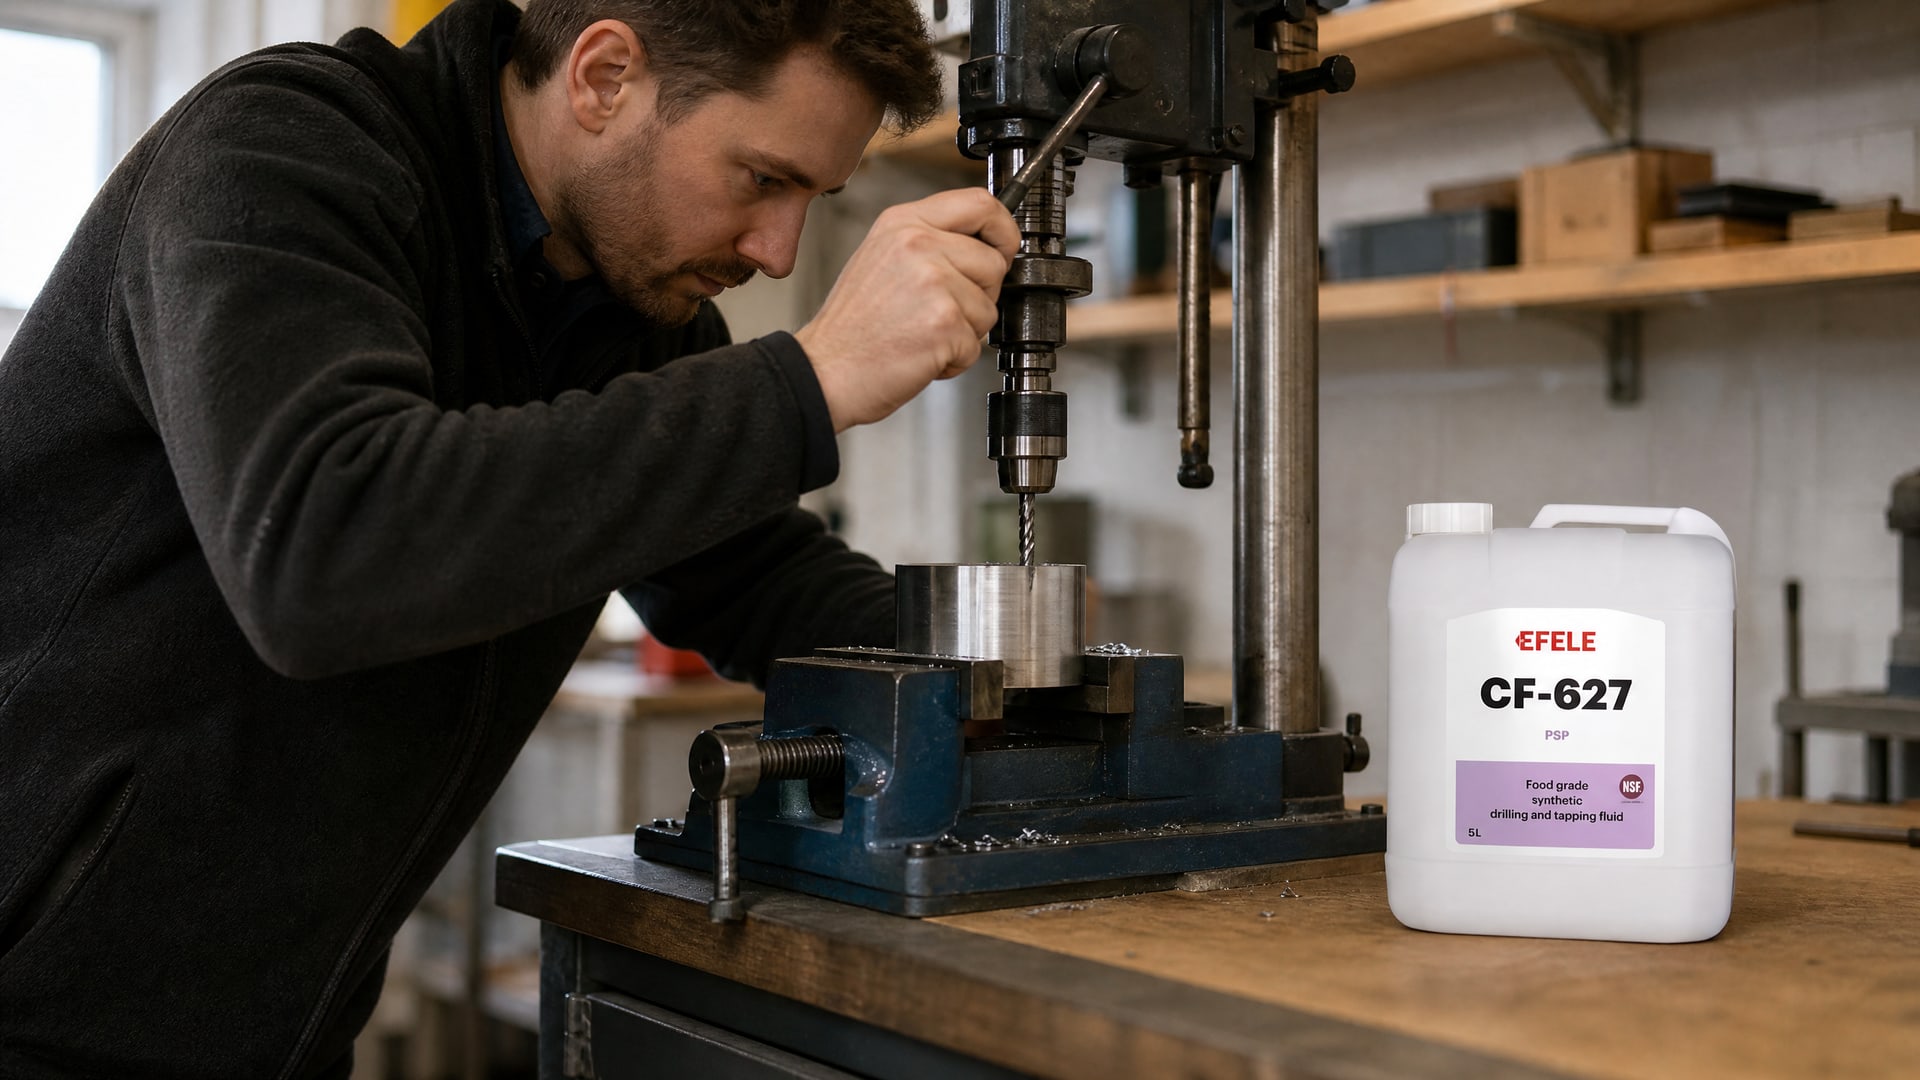
Если требуется универсальная водосмешиваемая СОЖ с хорошей стойкостью к биопоражениям и способностью работать в разных режимах, EFELE CF-627 - концентрат, который разбавляется 8–12% в зависимости от операции. Концентрат экономичен для хранения на небольших производствах и позволяет менять концентрацию под текущую задачу без закупки нескольких видов готовых жидкостей.
Подготовка и контроль качества смеси
Даже если вы выбрали идеальную СОЖ, ее нужно правильно подготовить и поддерживать в рабочем состоянии.
При разбавлении эмульсии используйте мягкую воду или дистиллированную. Жесткая вода (с высоким содержанием кальция и магния) может вызвать нестабильность эмульсии - она расслоится или потеряет однородность. Это приведет к неравномерной смазке и повышенному трению.
Концентрацию проверяйте не менее раза в неделю при интенсивном использовании станка. Если она упала ниже требуемой, это означает, что вода испаряется или абсорбируется стружкой. Подливайте концентрат, а не воду - именно концентрат содержит EP-присадки.
Следите за чистотой жидкости. При наличии стружки, грязи или плесени смазка теряет эффективность. На крупных производствах для этого устанавливают фильтры-сепараторы с ячейкой 100–150 микрон. На небольших участках достаточно еженедельной фильтрации через сито 200 микрон и слива осадка со дна резервуара.
pH эмульсии должен быть в диапазоне 8,5–9,5. Если pH упал ниже 8, жидкость окисляется и теряет противоэкстремальные свойства. Если превысил 9,5, начинается коррозия черных металлов. Проверяйте pH один раз в месяц полоской или портативным pH-метром.
Часто задаваемые вопросы
Почему при использовании правильной СОЖ сверло все равно перегревается?
Причин может быть несколько. Сверло может быть затупившимся или неправильно заточенным. Проверьте геометрию кромки - угол при вершине должен быть 118–135° для стали. Кроме того, может быть недостаточно расход жидкости или ее давление. Для глубокого сверления убедитесь, что расход минимум 15 л/мин, а давление для масла не менее 70 bar. Третья причина - слишком высокие обороты шпинделя. Для глубокого сверления нержавейки скорость резания обычно ниже, чем для углеродистой стали: 15–25 м/мин вместо 30–50 м/мин.
Можно ли использовать одну СОЖ для сверления, нарезания резьбы и расточки?
Да, если это высоко-EP эмульсия 10–12%. Но учтите: для каждой операции подача и давление должны отличаться. При нарезании резьбы расход можно снизить до 5–10 л/мин, а давление оставить 20–30 bar. При расточке -10–15 л/мин и 30–40 bar. Универсальная жидкость экономит на хранении и обучении персонала, но оптимизирует ресурс инструмента хуже, чем специализированные составы для каждой операции.
Как долго можно использовать одну партию эмульсии?
При правильном уходе (еженедельная фильтрация, контроль pH и концентрации) полусинтетическая эмульсия работает 6–12 месяцев. После этого начинается старение: компоненты окисляются, присадки выпадают, и смазка теряет свойства. На крупных производствах обычно меняют три раза в год. Неразбавленное масло служит дольше - до 18–24 месяцев, если его хранить в закрытых емкостях и регулярно удалять стружку.
Что делать, если на обработанной нержавейке появилось темное пятно?
Скорее всего, это реакция серосодержащей присадки с хромом на поверхности. Пятно обычно смывается дистиллированной водой или протирается мягкой тряпкой. Если пятно не исчезает, используйте в следующий раз состав с хлорированными EP-присадками вместо серосодержащих. Если переход в масло невозможен, попробуйте снизить концентрацию на 1–2% или увеличить расход жидкости, чтобы смазка быстрее смывала остатки с поверхности.
Почему глубокое сверление требует более высокого давления подачи, чем обычное?
Потому что стружка при глубоком сверлении плохо выводится наружу сама по себе. Она остается в отверстии и создает "пробку", которая не позволяет жидкости достичь кромки. Высокое давление (70–100 bar) вытесняет эту пробку с силой, обеспечивая постоянный свежий приток смазки в зону резания. Кроме того, под высоким давлением жидкость лучше проникает в микротрещины между сверлом и поверхностью отверстия, что улучшает смазку и охлаждение.
Заключение
Выбор СОЖ для глубокого сверления нержавеющей стали - это не просто поиск "универсальной жидкости", а согласование трех факторов: материала, глубины отверстия и возможностей системы подачи. Для нержавейки нужна именно высоко-EP смазка, концентрация 8–12% при эмульсии, и обязательно высокий расход или давление подачи, чтобы выводить тепло и стружку из канала.
Начните с правильной подготовки: сверьте спецификацию жидкости с глубиной вашего отверстия и типом подачи, установите расход и давление согласно рекомендациям, и разработайте еженедельный контроль концентрации и pH. Если сверло все равно перегревается, в первую очередь проверьте остроту кромки и давление подачи - это устраняет 80% проблем. На практике грамотный выбор СОЖ и ее поддержание продлевают ресурс инструмента на 50–100% и значительно снижают брак от прилипания стружки.