Неправильный выбор смазочно-охлаждающей жидкости (СОЖ) обходится предприятиям дороже, чем кажется. Если инструмент изнашивается в два раза быстрее, чем должен, или СОЖ расходуется аномально быстро, причина часто кроется не в самом станке, а в качестве и характеристиках жидкости. Для нержавеющей стали проблема стоит острее: материал с низкой теплопроводностью и склонностью к наклепу требует специальной СОЖ с высокой охлаждающей способностью и правильным набором присадок. При использовании универсальной или дешевой жидкости, которая не подходит под параметры обработки, происходит перегрев инструмента, ускоренный износ, коррозия деталей и, как следствие, значительный перерасход.
В этой статье разберемся, какие признаки указывают на некачественную СОЖ, как правильно выбрать жидкость для нержавейки и как контролировать качество раствора, чтобы избежать дополнительных расходов. Статья адресована техническим специалистам, инженерам и закупщикам, которые отвечают за выбор смазочных материалов для металлообработки. Здесь вы найдете практические критерии выбора, технические параметры, стандарты и примеры того, как правильная СОЖ экономит средства и увеличивает стойкость инструмента.
Как некачественная СОЖ влияет на расход и износ инструмента
Некачественная или неподходящая СОЖ работает против инструмента, а не для него.
Когда жидкость не обладает необходимой охлаждающей способностью или содержит несоответствующие присадки, в зоне контакта инструмента с материалом резко возрастает температура. Для нержавеющей стали это особенно опасно, поскольку материал имеет низкую теплопроводность и при перегреве начинает прилипать к режущей кромке (наклеп). При наклепе твердость материала увеличивается локально, что ускоряет деформацию инструмента и его преждевременный выход из строя.
При правильном подборе СОЖ стойкость режущего инструмента увеличивается в 2–8 раз в зависимости от операции и материала. Это означает, что инструмент выполнит в 2–8 раз больше операций до необходимой переточки или замены. На производстве с объемом в сотни деталей в день это перерастает в экономию тысяч рублей и сокращение простоев.
Основные проблемы, возникающие при использовании некачественной СОЖ:
Ускоренный износ режущей кромки. Недостаточная смазка и охлаждение приводят к росту температуры в зоне контакта, размягчению и деформации режущей кромки.
Наклеп материала на инструмент. Прилипание стружки или материала к инструменту образует "нарост", который разрушает режущую кромку и ухудшает качество поверхности.
Коррозия деталей и оборудования. При нарушении pH или использовании несоответствующих присадок возникает коррозия обрабатываемых деталей и внутренних поверхностей станка.
Повышенный расход и нестабильность раствора. Когда концентрация снижается из-за испарения или выноса стружкой, жидкость теряет смазывающие и охлаждающие свойства, требуя более частого долива и полной замены.
Почему концентрация СОЖ постоянно меняется и к чему это приводит
Многие закупщики думают, что, разведя СОЖ один раз, можно не следить за составом месяцами.
На самом деле концентрация рабочего раствора изменяется каждый день на 5–20% в зависимости от режимов работы станка. Это происходит по нескольким причинам.
Во-первых, испарение. Ежедневный нагрев СОЖ при контакте с горячим инструментом и обрабатываемой деталью приводит к испарению воды из эмульсии, особенно если станок работает при высоких скоростях и подаче.
Во-вторых, вынос стружкой. При образовании стружки часть жидкости уносится со стружкой со станка, что приводит к естественной потере эмульсии.
В-третьих, разбрызгивание и вымывание. Высокие давления подачи, особенно при глубоком сверлении, разбрызгивают жидкость, часть которой падает на пол или впитывается в опилки.
Если концентрация снижается, смазывающая и охлаждающая способность жидкости падает катастрофически. Это сразу сказывается на стойкости инструмента и качестве поверхности обработки. При низкой концентрации оператор часто добавляет просто воду, что еще больше разбавляет жидкость и лишь отсрочивает проблему. В итоге приходится полностью менять СОЖ, теряя время и материал.
Правильное решение - мониторинг концентрации. Ежедневное измерение концентрации рабочего раствора позволяет отследить дрейф и вовремя добавить концентрат, сохраняя стабильность параметров и избегая излишних расходов.
СОЖ для нержавеющей стали: требования и ошибки выбора
Нержавеющая сталь - один из самых сложных для обработки материалов.
Ее низкая теплопроводность означает, что тепло, выделяемое при резании, плохо отводится в стружку и накапливается в зоне контакта инструмента с материалом. Это приводит к перегреву инструмента и к наклепу.
Для обработки нержавеющей стали требуется СОЖ с максимальной охлаждающей способностью. Концентрация должна быть в диапазоне 8–12%, что выше, чем для обычной стали (5–8%). Кроме того, в СОЖ должны быть присадки на основе серы и фосфора (EP-присадки), которые образуют защитный слой на поверхности инструмента и снижают трение.
Самая распространенная ошибка при выборе СОЖ для нержавейки - использование универсальной или хлорсодержащей жидкости. Хлор в составе СОЖ полезен для обработки мягких и конструкционных сталей, но для нержавеющей стали это недопустимо. Активные соединения хлора вызывают питтинговую (точечную) коррозию аустенитной нержавеющей стали и алюминиевых деталей. При использовании неправильной СОЖ вы не только быстро изнашиваете инструмент, но и разрушаете готовую деталь.
Концентрация хлоридов в рабочем растворе не должна превышать 100 мг/л. При превышении этого значения коррозия ускоряется.
Оптимальная СОЖ для нержавейки должна быть разработана специально для этого материала и обладать следующими свойствами:
Высокая охлаждающая способность (для отвода тепла и снижения деформации инструмента).
Присадки на основе серы и фосфора (EP-присадки) для снижения трения.
Отсутствие активных хлорсодержащих соединений.
Способность предотвращать наклеп и адгезию.
Биостабильность (устойчивость к бактериальному заражению при длительном хранении).
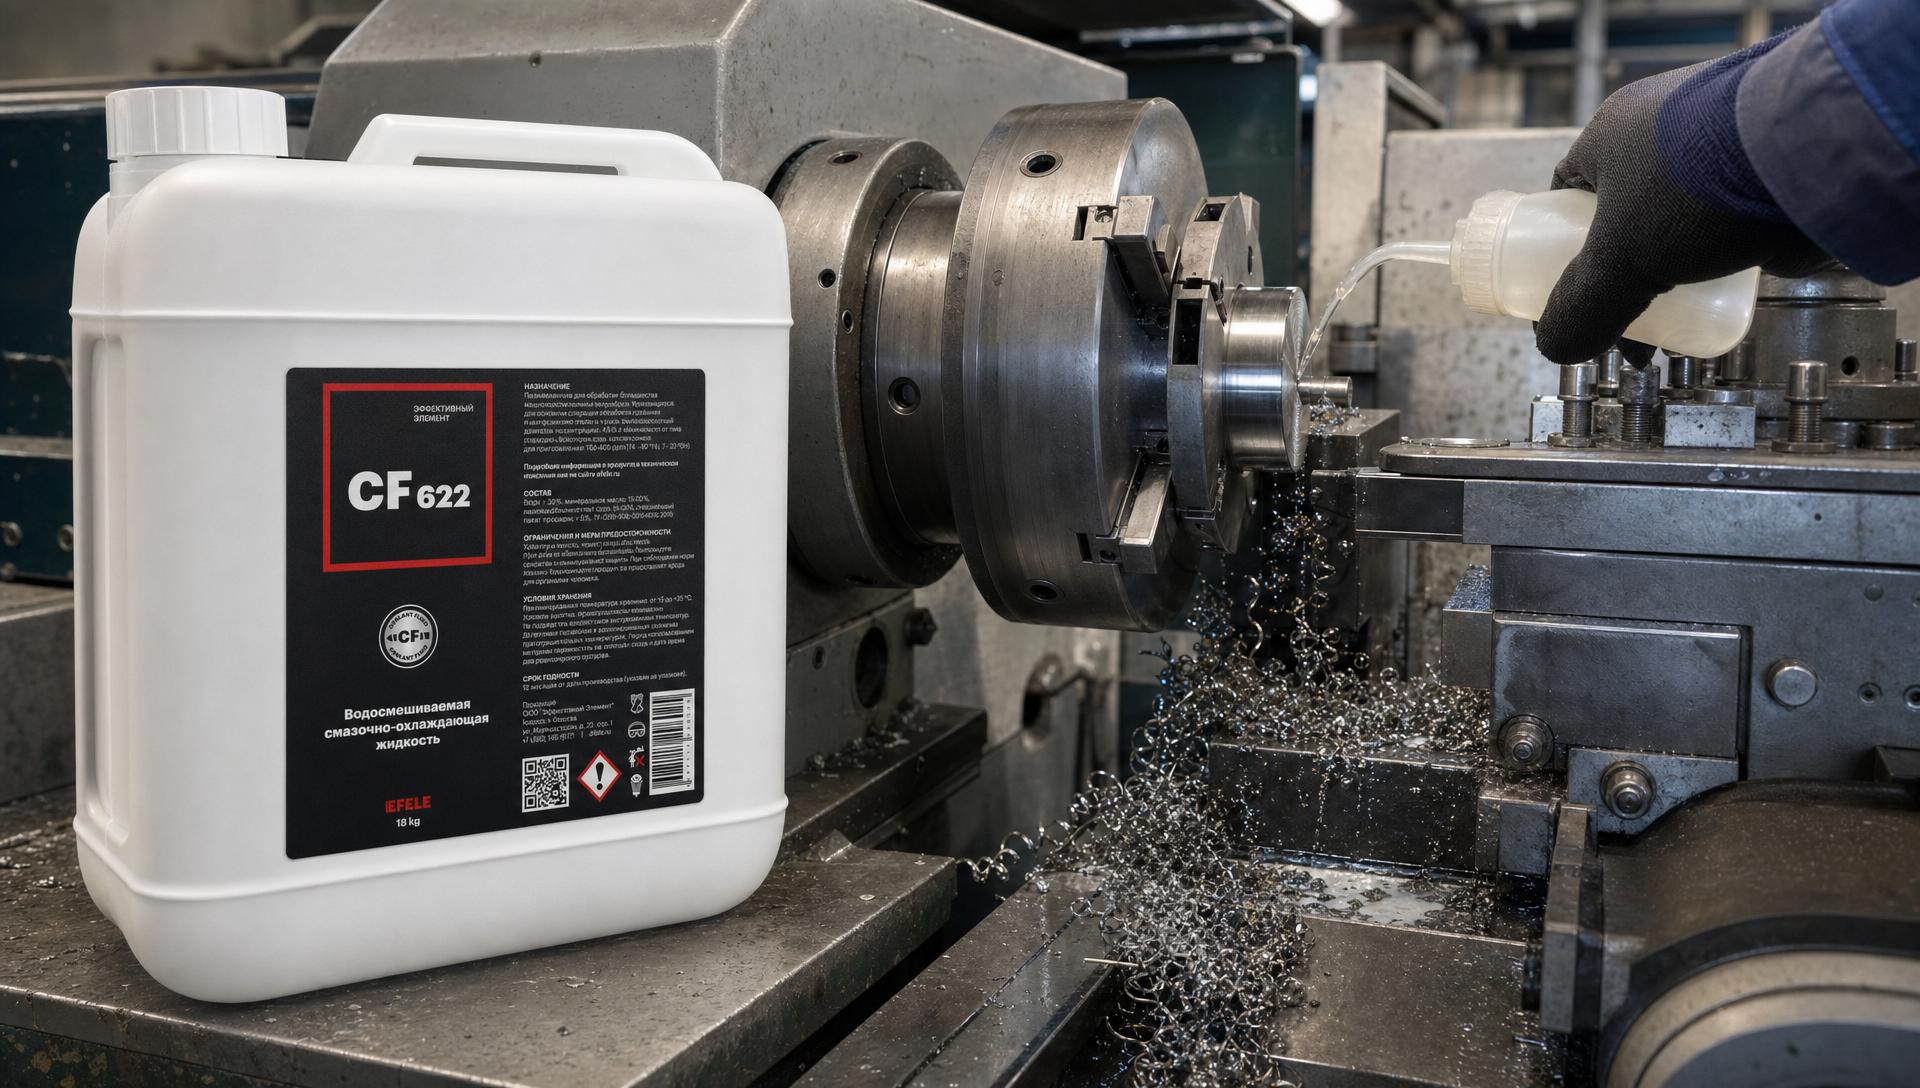
EFELE CF-622 - полусинтетическая СОЖ, разработанная специально для обработки нержавеющей и высоколегированной стали на токарных, фрезерных, сверлильных и шлифовальных станках. В ее составе - правильное сочетание базового масла, полусинтетических компонентов и EP-присадок, обеспечивающее эффективное охлаждение и высокую стойкость инструмента при обработке сложных материалов. Это решение позволяет избежать переплаты за импортные аналоги и получить проверенный результат.
Для обработки нержавейки часто рекомендуют полусинтетические СОЖ с содержанием масла 20–35%, так как они обеспечивают хороший баланс между охлаждением и смазкой, а также более длительный срок службы (до 6 месяцев), чем эмульсионные составы.
Мониторинг качества СОЖ: pH, хлориды и биоциды
Качество СОЖ в процессе эксплуатации деградирует.
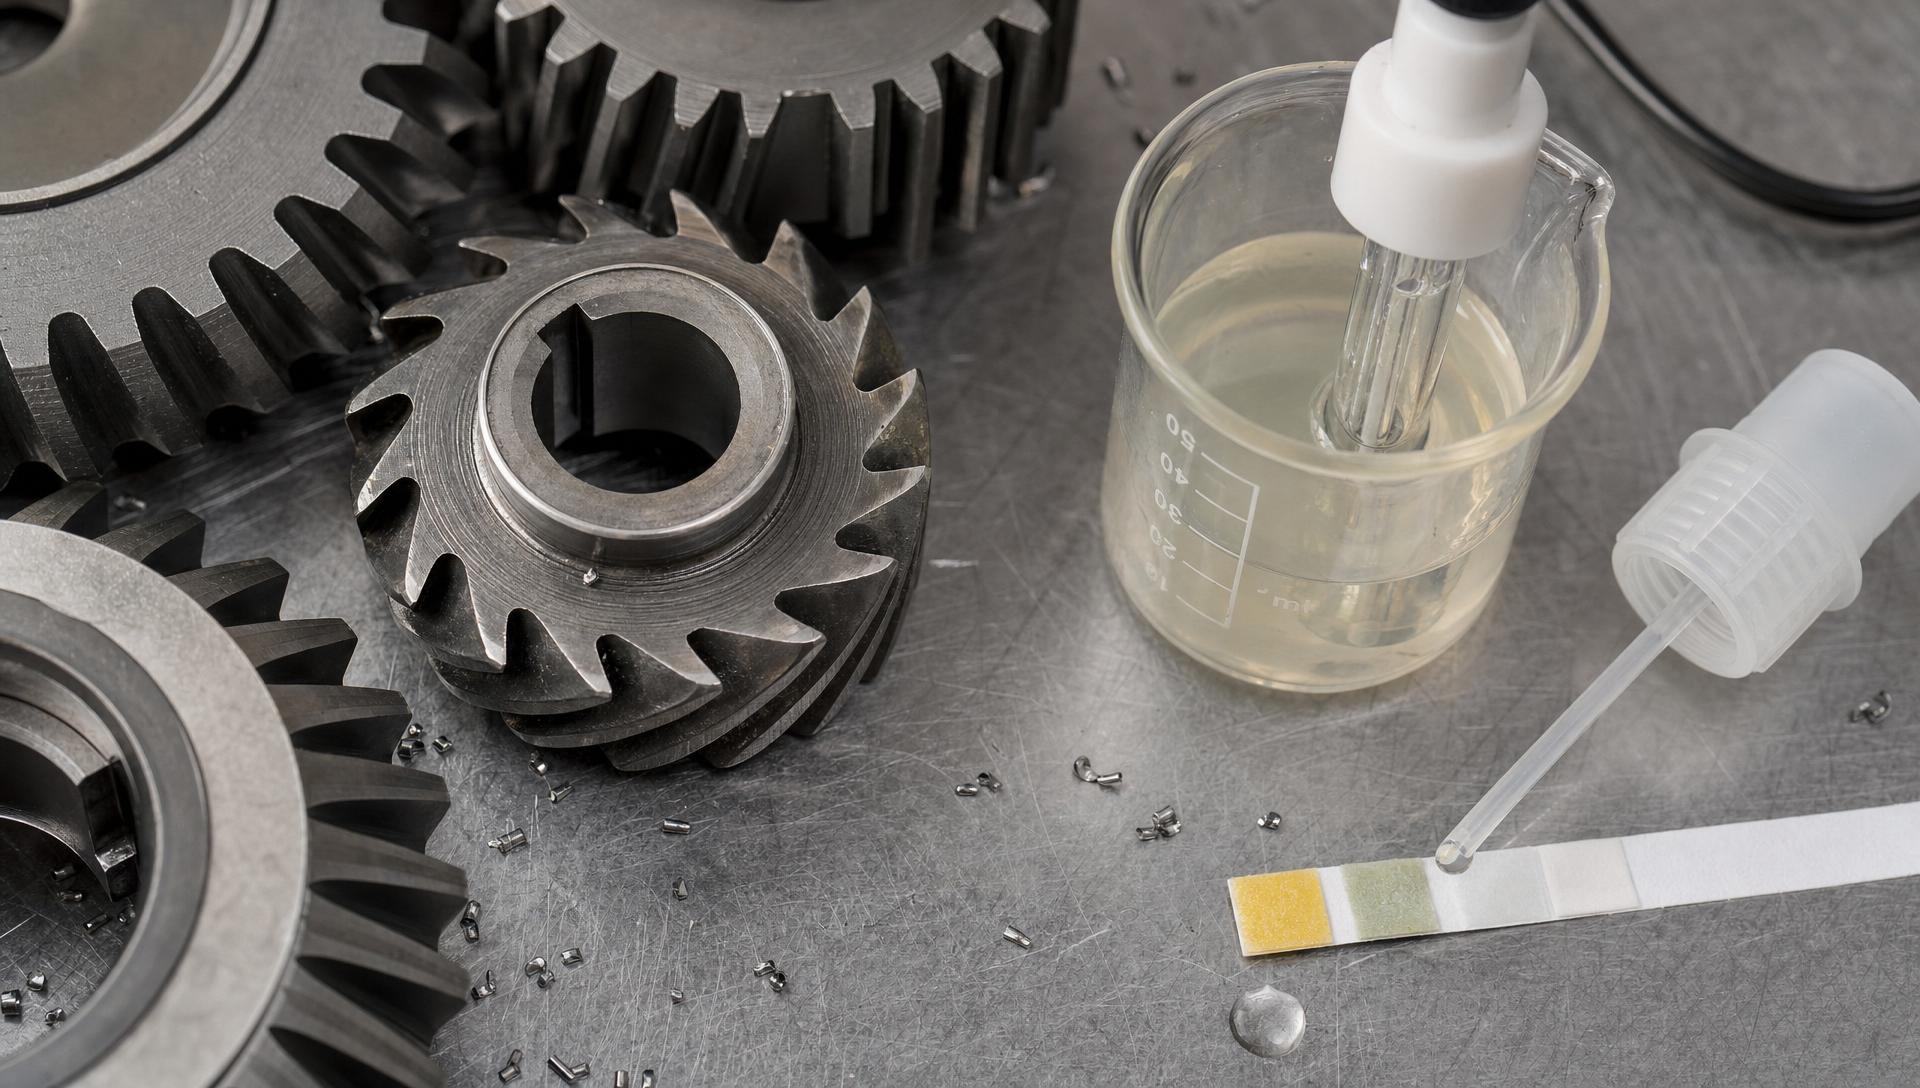
Это происходит из-за окисления компонентов, развития микроорганизмов (бактерий и грибков), накопления загрязнений и углеводородов, а также взаимодействия с металлами оборудования. Без правильного мониторинга и вмешательства система может перейти в неработоспособное состояние за несколько недель.
Основные параметры, которые нужно контролировать:
pH (кислотность)
Уровень pH должен находиться в диапазоне 8.0–9.5, оптимум 8.5–9.5. pH отражает щелочность жидкости, которая защищает металлы от коррозии и подавляет развитие микроорганизмов.
Если pH снижается ниже 8.0, это сигнализирует о начале бактериального заражения. Микроорганизмы производят кислоты, которые снижают pH и разрушают антикоррозийные присадки. Как следствие:
Возникает коррозия оборудования и обрабатываемых деталей.
Жидкость мутнеет и издает неприятный запах.
Стойкость инструмента падает.
Повышается расход СОЖ из-за потери смазывающих свойств.
При снижении pH ниже 8.0 требуется немедленное вмешательство. Сначала пробуют добавить биоциды (вещества, подавляющие развитие микроорганизмов). Если pH не восстанавливается в течение нескольких дней, требуется плановая замена СОЖ.
Хлориды
Концентрация хлоридов должна быть не выше 100 мг/л. Хлориды попадают в СОЖ из воды (особенно если используется водопроводная вода с высоким содержанием солей) или из-за использования неправильных присадок. Превышение этого порога вызывает питтинговую коррозию нержавеющей стали и алюминия. Для контроля используют специальные тесты или лабораторные анализы.
Биоциды
При содержании микроорганизмов выше допустимого уровня добавляют биоциды. Однако это временная мера. Если система постоянно заражается, скорее всего, проблема в качестве воды, санитарии оборудования или слишком низком уровне pH для начала.
Регулярный мониторинг этих параметров позволяет продлить срок службы СОЖ:
Эмульсионные СОЖ: 1–3 месяца.
Полусинтетические СОЖ: 3–6 месяцев.
Синтетические СОЖ: до 12 месяцев.
Как выбрать СОЖ для металлообработки: методика и тестирование
Выбор СОЖ - это не просто покупка первой попавшейся жидкости.
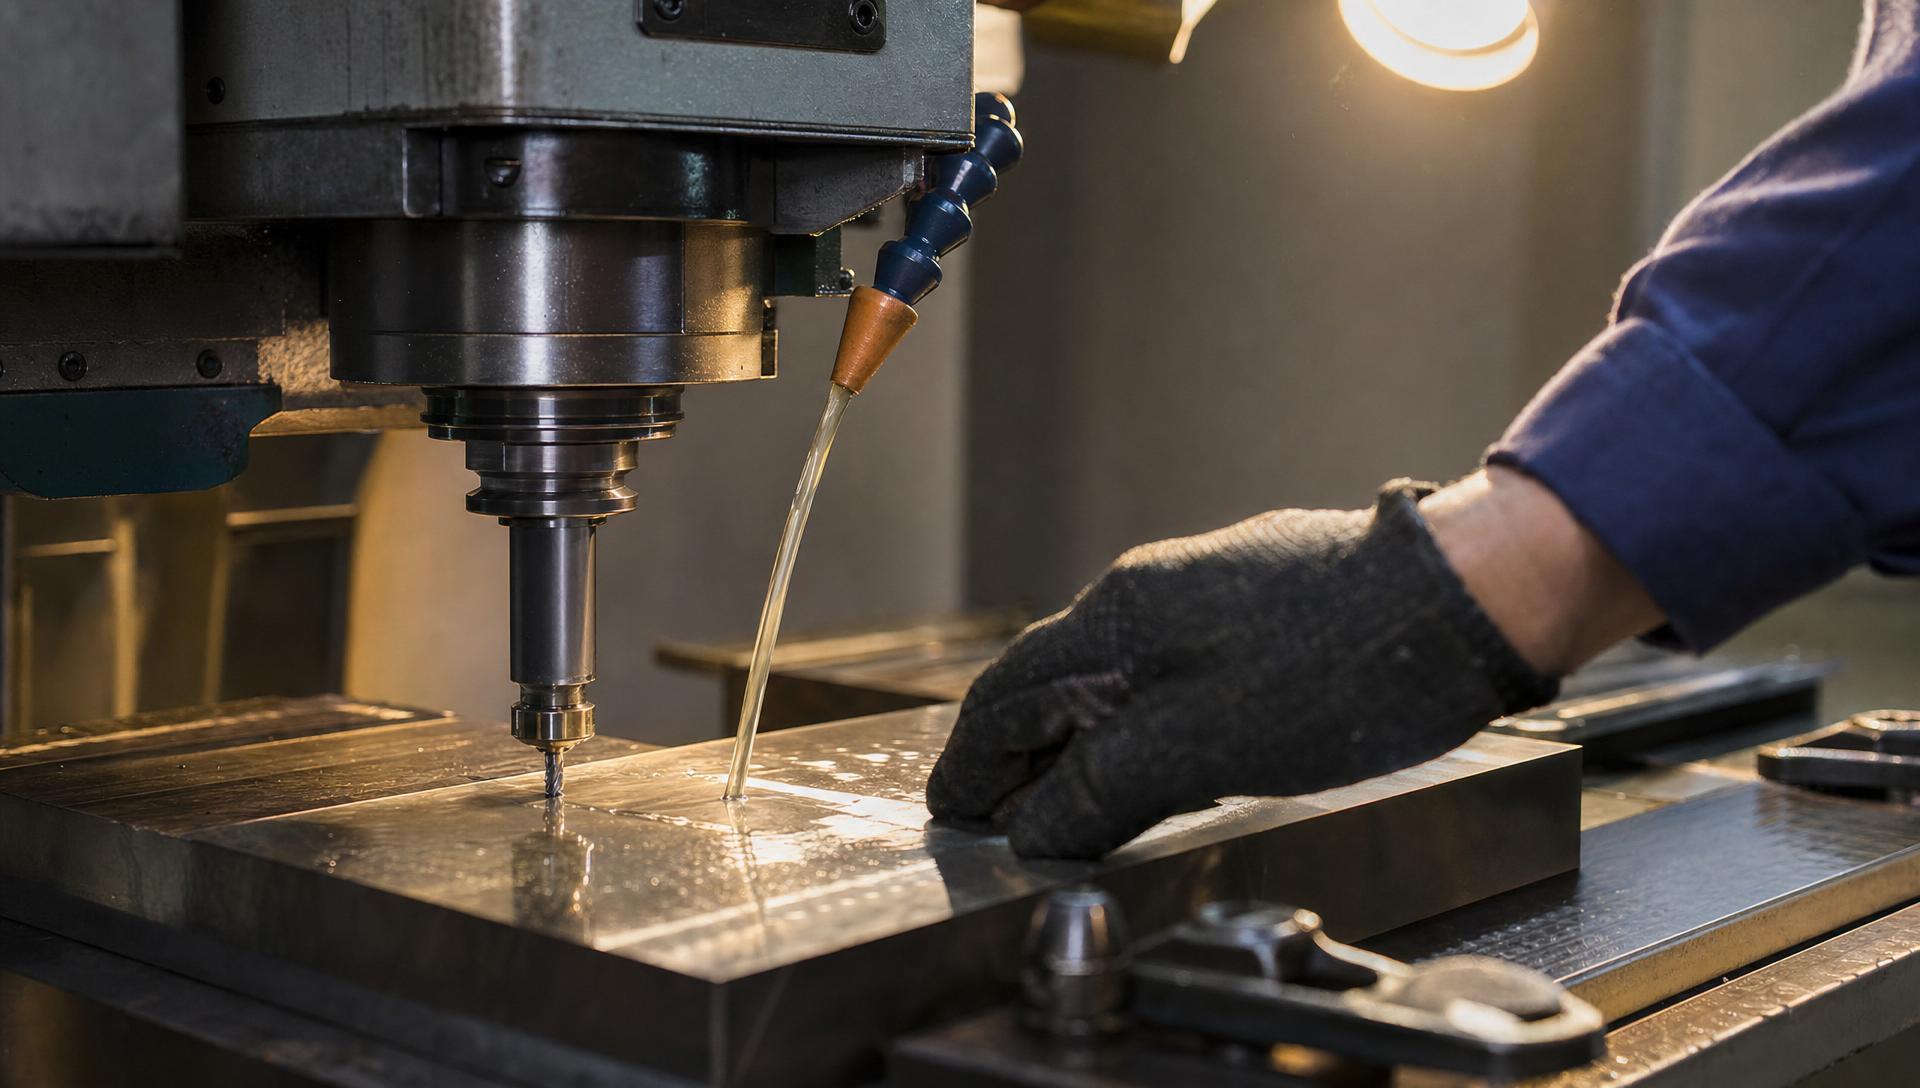
Это инженерная задача, требующая анализа нескольких факторов.
Шаг 1: Определение пары «инструмент-материал»
СОЖ подбирается в зависимости от обрабатываемого материала и типа инструмента. Для цветных металлов (алюминий, медь) рациональны масляные СОЖ с жировыми добавками, которые хорошо смазывают и предотвращают налипание мягкого материала. Для конструкционных сталей используют хлорсодержащие масляные СОЖ, которые обеспечивают высокую смазку при резьбе и протягивании. Для нержавеющей и высоколегированной стали нужны полусинтетические или синтетические составы с EP-присадками и без хлора.
Операции также требуют разных СОЖ:
Точение (средние режимы): эмульсионные или полусинтетические СОЖ, концентрация 5–8%.
Труднообрабатываемые материалы (нержавейка, титан): концентрация 8–12%, высокое содержание EP-присадок.
Глубокое сверление (L/D > 5): масляные СОЖ с низкой вязкостью для хорошей проникаемости в глубокие отверстия.
Сверление титана и жаропрочных сталей: концентрация не менее 10–15% для предотвращения налипания материала.
Шаг 2: Проверка совместимости с оборудованием
Перед внедрением новой СОЖ убедитесь в совместимости с системой подачи станка (давление, объемный расход), материалами уплотнений и фильтрами. Некоторые старые станки могут плохо работать с полусинтетическими составами, если в них установлены несовместимые уплотнения.
Шаг 3: Тестирование
Обязательно проводите пилотное тестирование новой СОЖ на небольшом объеме деталей, прежде чем переходить на полное производство. При тестировании оцените:
Качество поверхности обработки (наличие пятен, волнистости, царапин).
Стойкость инструмента (количество деталей до переточки).
Отсутствие коррозии на деталях после обработки и хранения.
Расход жидкости (нормален ли уровень потребления).
Пенообразование (при наличии пены она быстро выводит систему из строя).
При наличии проблем не спешите отвергать СОЖ - попробуйте отрегулировать концентрацию или режимы обработки.
Стандарты и безопасность при выборе СОЖ
В России выбор СОЖ регулируется несколькими стандартами, которые устанавливают требования к качеству, безопасности и эффективности.
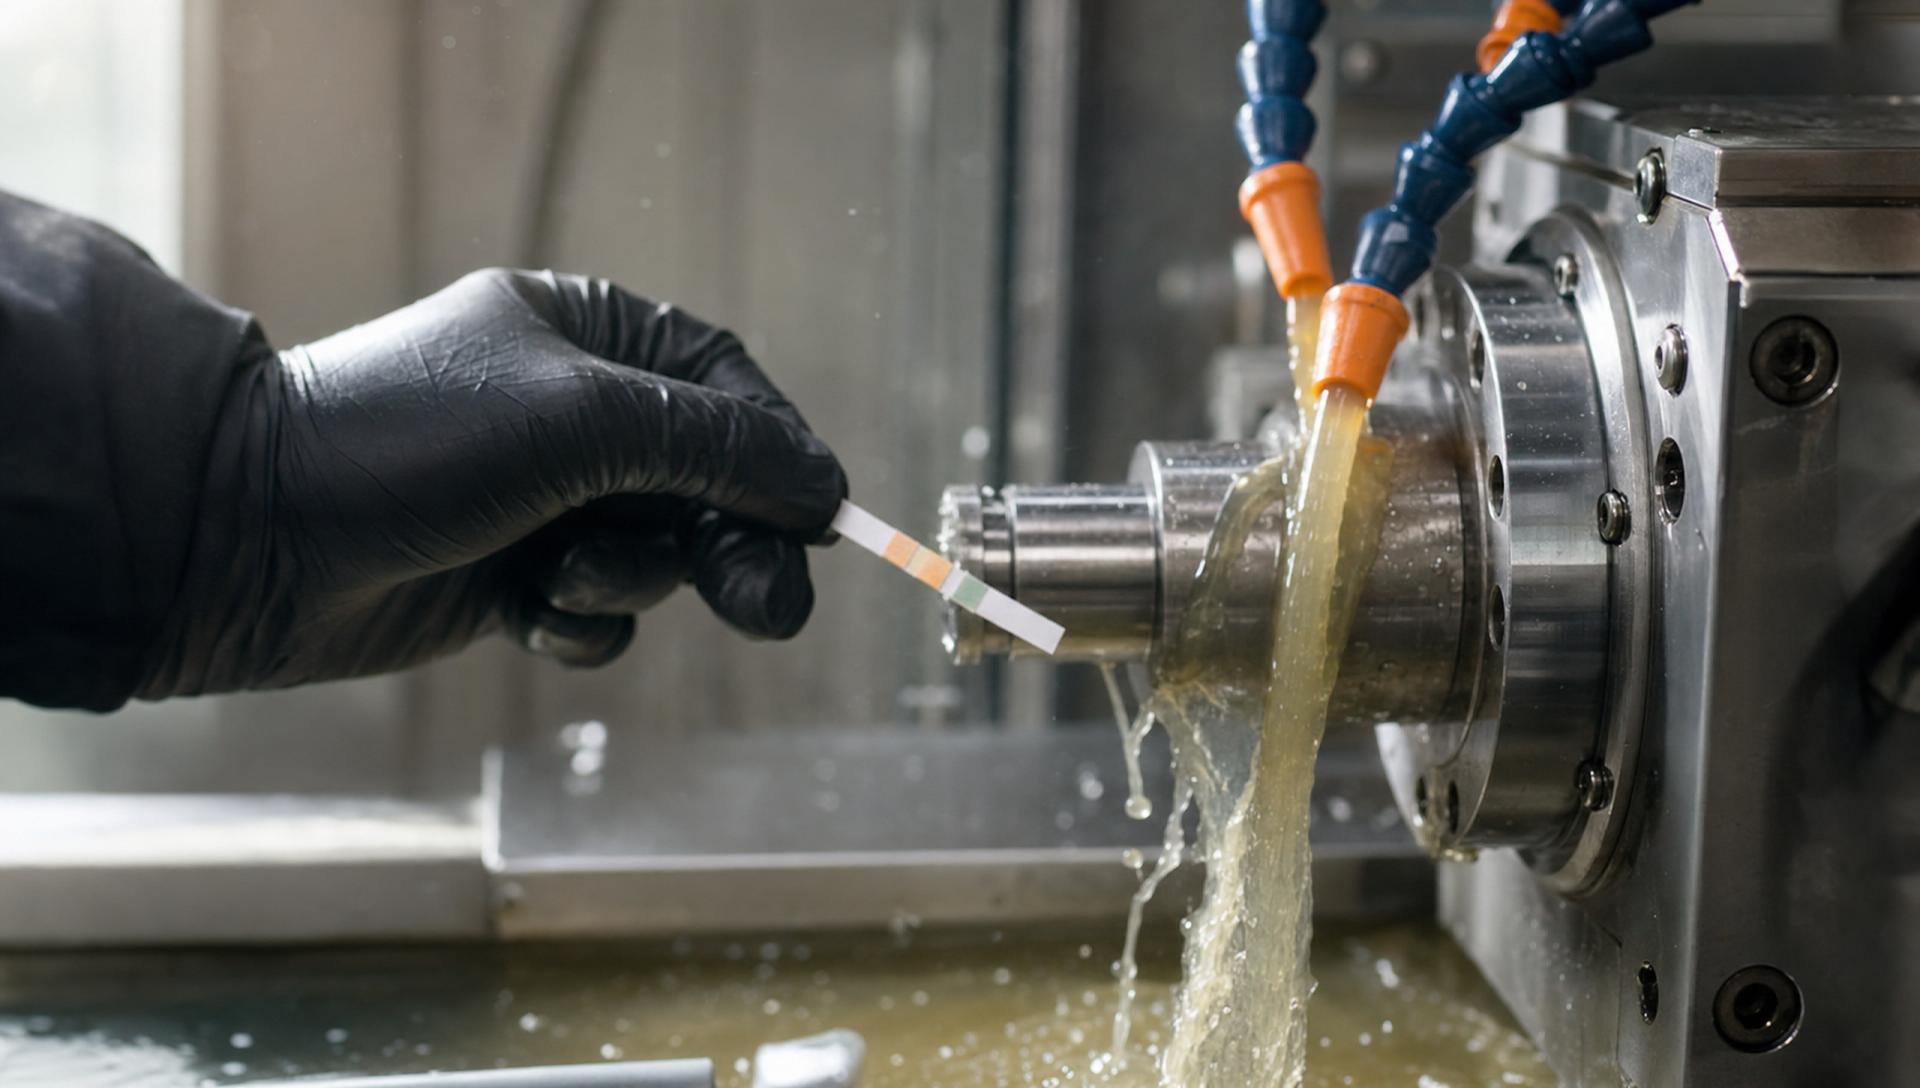
Знание этих стандартов помогает убедиться, что вы выбираете проверенный продукт.
ГОСТ Р 50558-93 - основной стандарт, регламентирующий требования к СОЖ общего назначения. Стандарт определяет пределы pH (8.0–9.5), чистоту жидкости, содержание воды и других параметров.
ГОСТ Р 50815-95 устанавливает специфические требования для СОЖ, используемых при шлифовальных операциях, где требуется высокая чистота и стабильность.
ГОСТ 27674-88 и ГОСТ Р 51779-2001 определяют требования к различным классам СОЖ в зависимости от типа станка (токарно-винторезные, фрезерные, сверлильные и т.д.).
ГОСТ 12.1.007 регламентирует классификацию веществ по опасности. Большинство современных СОЖ относятся к 4 классу опасности (малоопасные вещества), что означает низкий риск для здоровья при правильном использовании.
Отечественные СОЖ, соответствующие этим стандартам, по качеству и стойкости не уступают импортным решениям. Критерий выбора - не происхождение продукта, а его соответствие параметрам (pH, концентрация хлоридов, наличие нужных присадок) и результаты тестирования на вашем оборудовании.
Линейка СОЖ EFELE предлагает широкий выбор решений для различных видов металлообработки, позволяя подобрать оптимальный продукт для снижения расхода и износа инструмента. Каждый состав разработан с учетом требований соответствующего ГОСТ и прошел испытания на совместимость и эффективность.
Часто задаваемые вопросы
Какая концентрация СОЖ оптимальна для нержавеющей стали?
Для обработки нержавеющей стали оптимальна концентрация 8–12% в зависимости от операции. Точение и сверление требуют концентрации 8–10%, глубокое сверление и сложные операции -10–12%. Концентрация напрямую влияет на охлаждающую способность и стойкость инструмента. Слишком низкая концентрация приводит к перегреву и наклепу, слишком высокая увеличивает расход и стоимость.
Как часто нужно менять СОЖ?
Сроки замены зависят от типа жидкости: эмульсионные СОЖ меняют каждые 1–3 месяца, полусинтетические -3–6 месяцев, синтетические - до 12 месяцев. Однако это ориентировочные цифры. Реальный срок зависит от интенсивности эксплуатации, качества воды, уровня pH и наличия загрязнений. Регулярный мониторинг pH и содержания хлоридов позволит определить оптимальное время замены.
Что происходит при pH ниже 8.0?
pH ниже 8.0 указывает на начало бактериального заражения. Микроорганизмы снижают pH, производя кислоты, и это приводит к коррозии оборудования, ухудшению качества обработки и быстрому износу инструмента. При pH 8.0 и ниже требуется немедленное добавление биоцидов или замена жидкости.
Почему хлор опасен для нержавеющей стали?
Активные соединения хлора вызывают питтинговую (точечную) коррозию нержавеющей стали, разрушая ее структуру. Это может привести к потере прочности готовой детали. Для нержавейки используют только полусинтетические или синтетические СОЖ с EP-присадками на основе серы и фосфора, без активного хлора.
Можно ли использовать отечественную СОЖ вместо импортной?
Да, если отечественная СОЖ соответствует ГОСТ Р 50558-93 и другим релевантным стандартам. Отечественные производители часто предлагают качественные альтернативы при меньшей стоимости. Главное - проверить параметры (pH, хлориды, присадки) и провести пилотное тестирование на вашем оборудовании, чтобы убедиться в совместимости и эффективности.
Заключение
Некачественная или неправильно подобранная СОЖ обходится дороже сэкономленных денег. Ускоренный износ инструмента, коррозия деталей, простои оборудования и потери от брака быстро перекрывают разницу в цене. Для нержавеющей стали выбор особенно принципиален: материал требует специальной СОЖ с концентрацией 8–12%, EP-присадками и без хлора. При правильном подборе жидкости и регулярном мониторинге pH (8.0–9.5) и концентрации хлоридов (не выше 100 мг/л) вы обеспечите стойкость инструмента в 2–8 раз выше, чем с некачественной жидкостью.
Первый и самый важный шаг - провести честное тестирование. Возьмите образцы нескольких СОЖ, обработайте на них одинаковые партии деталей и сравните результаты. Обратите внимание на стойкость инструмента, качество поверхности, отсутствие коррозии и расход жидкости. На основе полученных данных выберите оптимальный вариант и внедрите систему мониторинга pH и концентрации. Это инвестиция, которая окупится за счет снижения расходов и повышения качества.