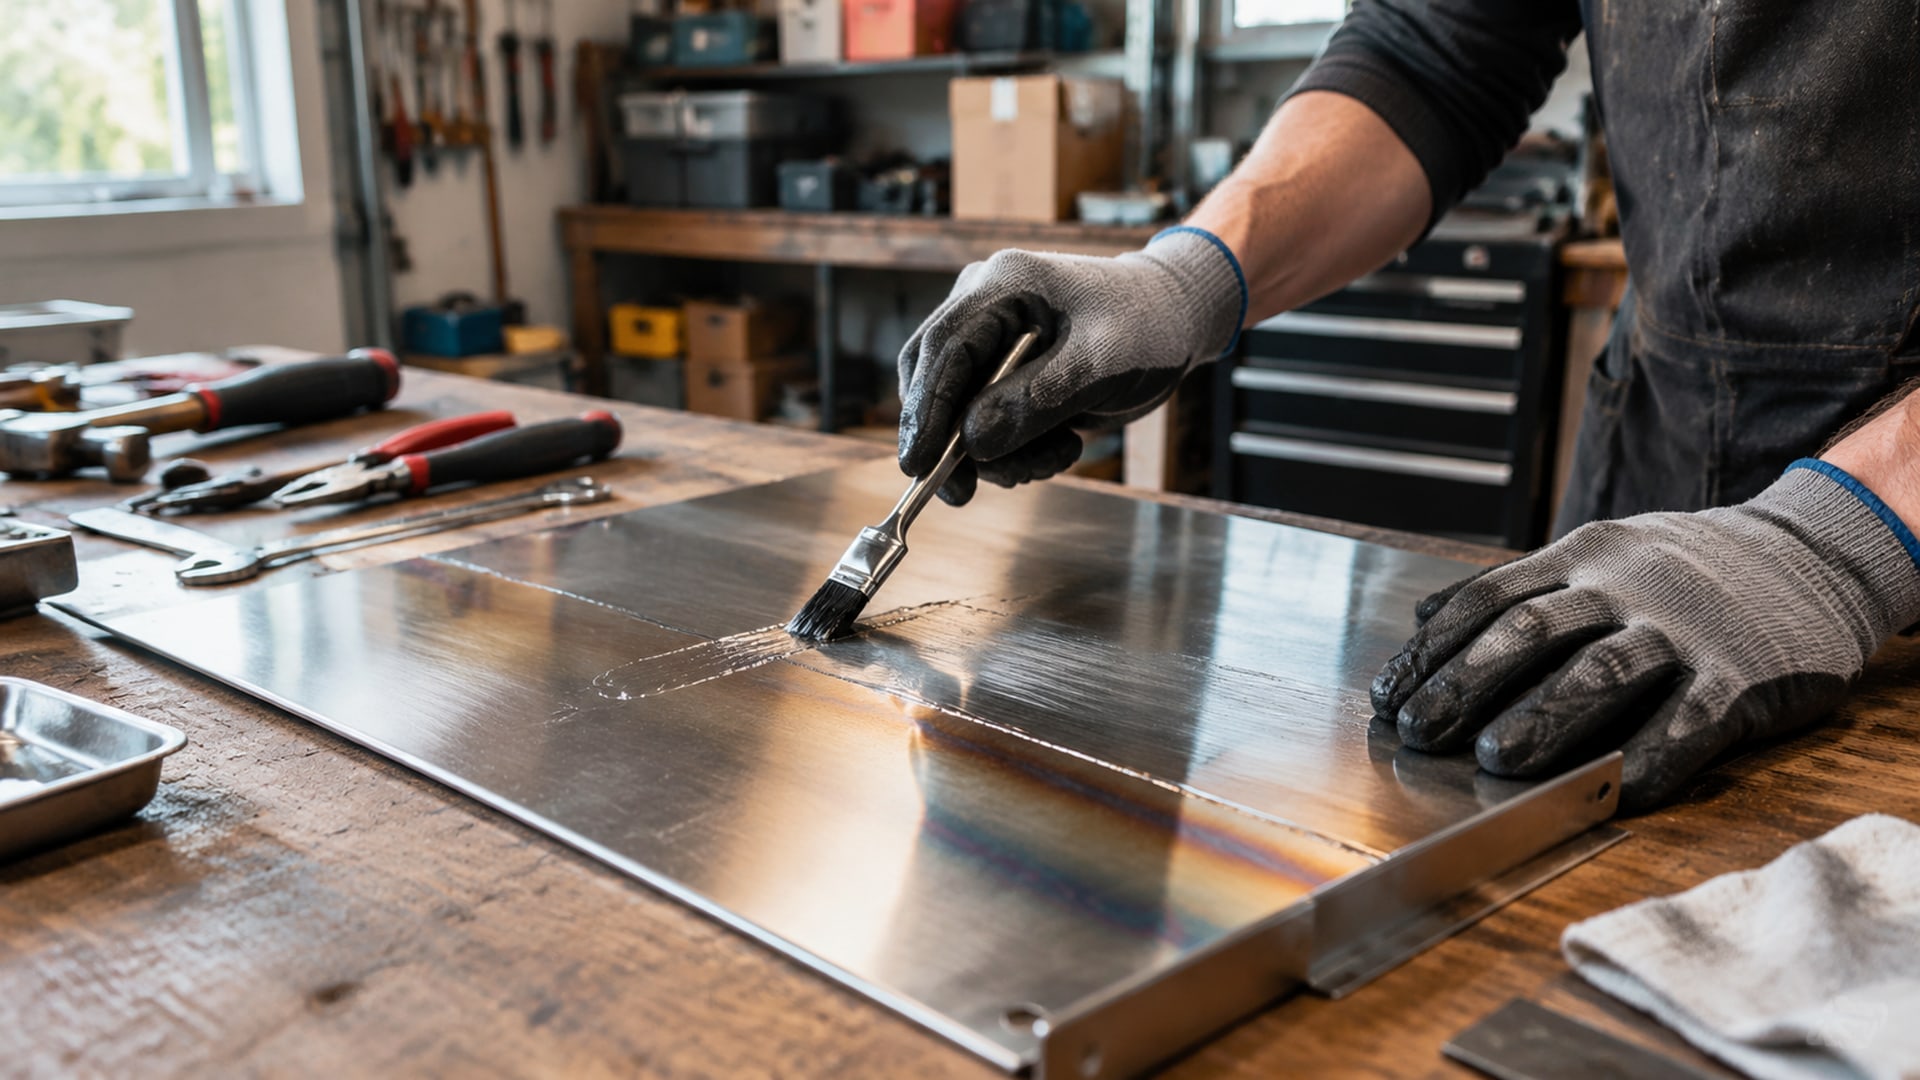
Чистая поверхность после шлифовки нержавеющей стали зависит от контроля нагрева, состояния шлифовального круга, подачи СОЖ и фильтрации жидкости. Чтобы снизить риск пятен и разводов, подбирайте СОЖ с охлаждающими и смазывающими свойствами, направляйте поток в зону контакта и не допускайте засаливания круга.
Статья пригодится инженерам, техническим специалистам и снабженцам, которые выбирают СОЖ и настраивают процесс шлифования. Разберем причины тепловой окраски, рабочие параметры подачи жидкости и фильтрации, способы удаления остатков СОЖ и действия при появлении пятен.
Почему после шлифовки нержавейки появляются пятна и разводы
Окрашивание поверхности после шлифовки часто связано с перегревом.
При нагреве на нержавеющей стали возникает оксидная пленка, а цвет пятна зависит от ее толщины. Поэтому пятна после шлифовки нержавейки не всегда удается убрать обычной протиркой: если причина в тепловом воздействии, загрязнение находится не только на поверхности.
Цветные, в том числе радужные, следы стоит рассматривать как признак перегрева, а не только как косметический дефект. Тепловая окраска может сопровождаться снижением коррозионной стойкости. Попытка замаскировать ее полировкой не устраняет причину: при выраженном повреждении нужно удалить затронутый поверхностный слой.
Чтобы снизить тепловложение, используют острый открытый круг, легкую подачу и частую правку. Для аккуратной шлифовки приводят диапазон подачи 0,005–0,013 мм. Эти значения помогают ориентироваться при настройке процесса, но фактический режим следует согласовывать с особенностями операции и оборудования.
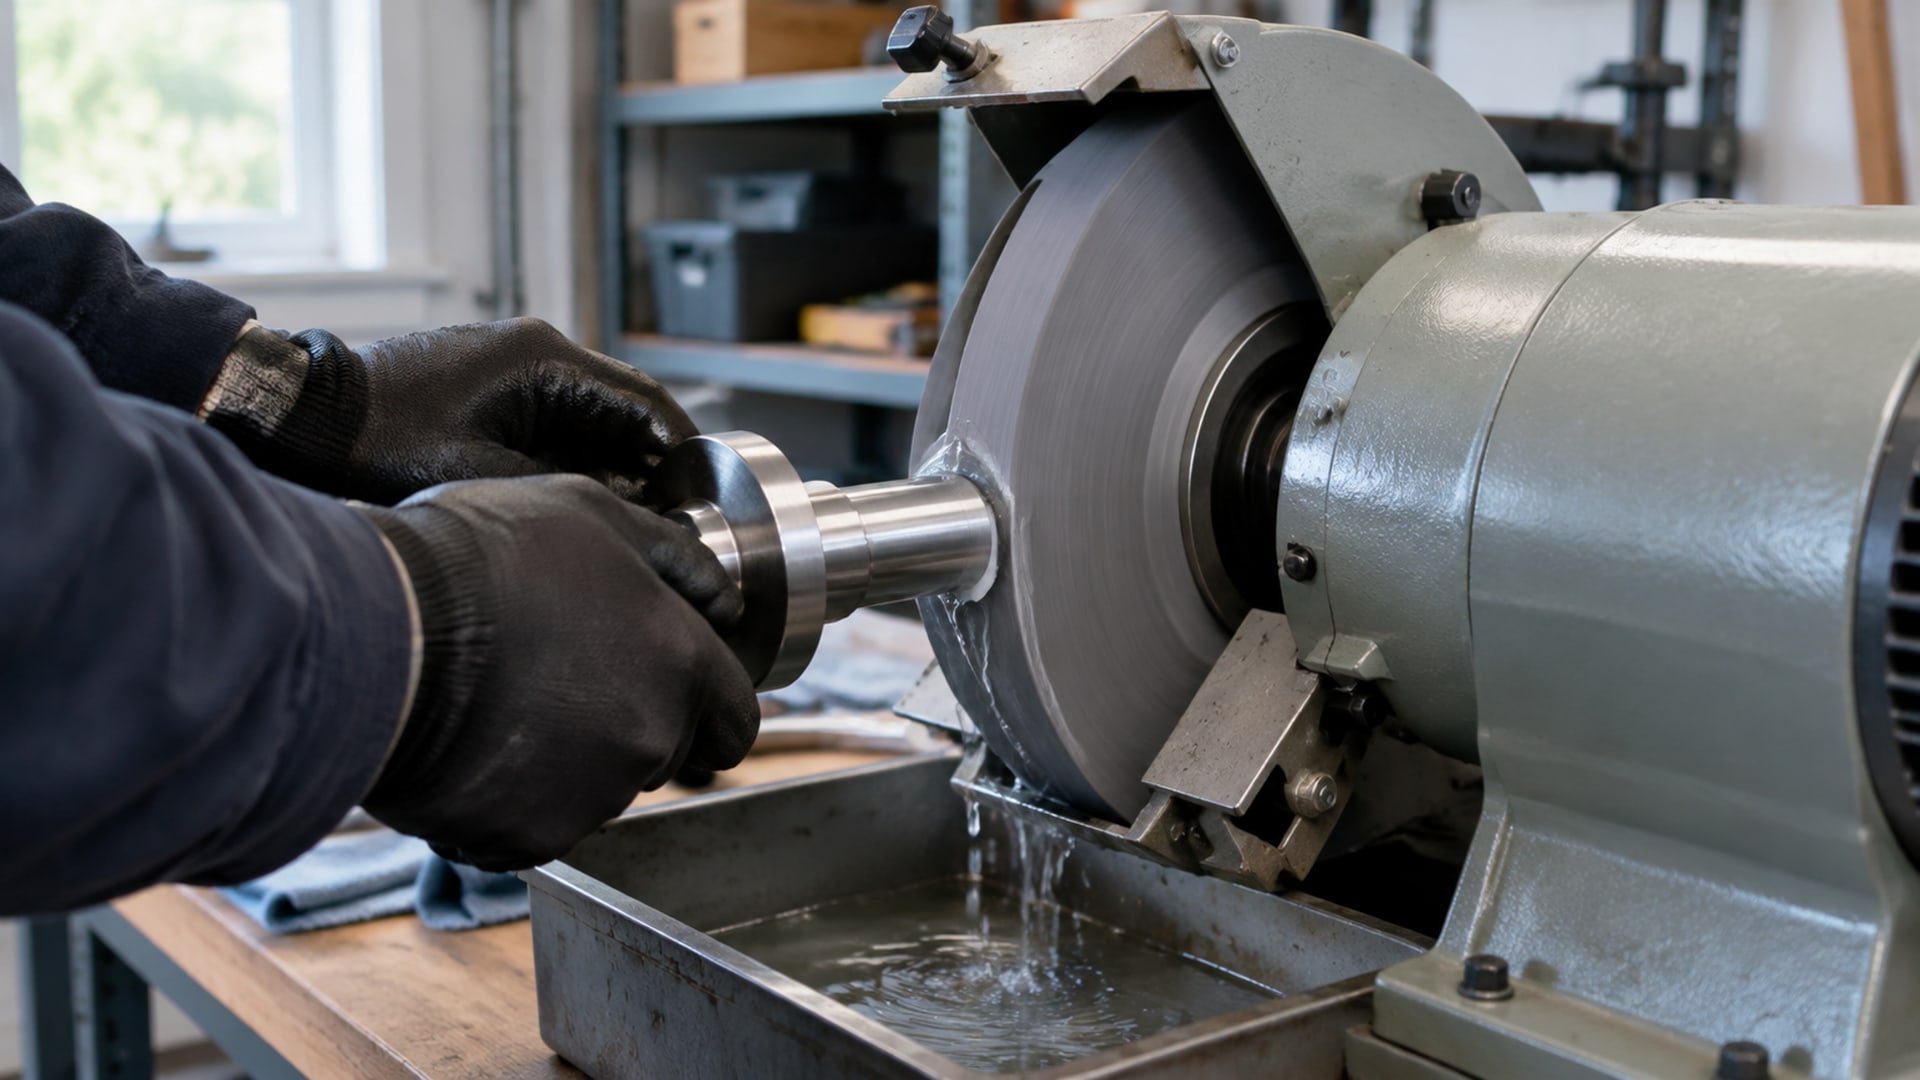
Сухая обработка повышает риск перегрева и теплового окрашивания. Влажное шлифование помогает получить более гладкую поверхность и уменьшить повреждение от нагрева. В качестве ориентира для аустенитной нержавеющей стали указывают достижимую шероховатость Ra 0,2–0,4 мкм при правильно подобранных режимах и охлаждении.
Состояние круга также влияет на чистоту детали. Засаленный круг хуже режет и может усиливать нагрев в зоне контакта. Если поверхность темнеет, появляются цветные полосы или ухудшается шероховатость, проверьте круг, режим подачи и попадание СОЖ в зону обработки, прежде чем менять только концентрацию жидкости.
Как выбрать СОЖ для шлифования нержавеющей стали
Для обработки нержавеющей стали выбирают СОЖ, которая одновременно отводит тепло и снижает трение в зоне контакта.
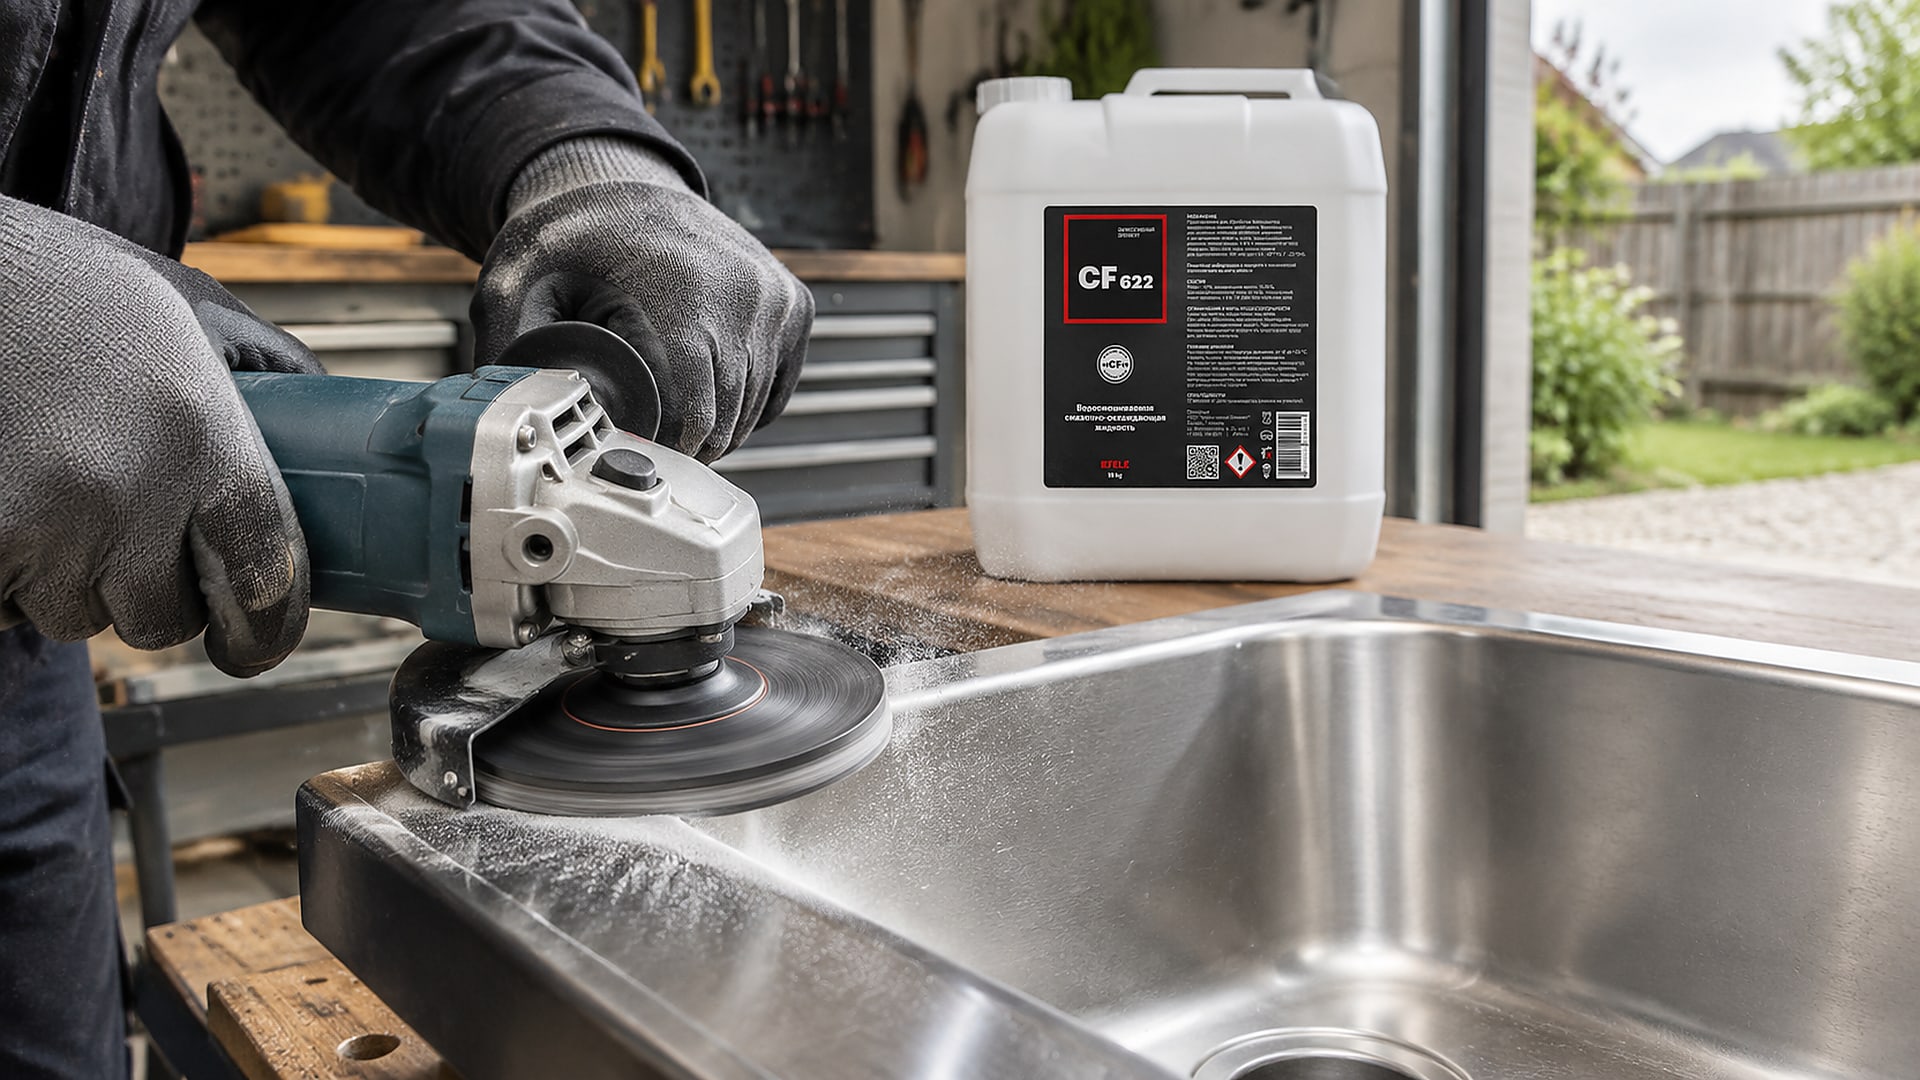
Одного охлаждения водой недостаточно: без смазывающего действия сохраняется трение между кругом и деталью. Поэтому при выборе важно учитывать назначение жидкости для шлифования, ее смазывающую способность, устойчивость к вспениванию и защиту от коррозии.
Для водосмешиваемой СОЖ при общем шлифовании нержавейки приводят рабочую концентрацию 5–8%. Это ориентир для процесса, а не универсальное значение для любой жидкости и любой операции. Концентрацию следует устанавливать в соответствии с требованиями к выбранной СОЖ и контролировать в рабочем растворе.
Для классификации водосмешиваемых смазочно-охлаждающих жидкостей применяют ISO 6743-7. Само соответствие категории не заменяет проверки пригодности состава для конкретной операции. При выборе также важно учитывать характер обработки: СОЖ, подходящая для одной операции, не обязательно обеспечит требуемый результат при шлифовании нержавеющей стали.
Если после обработки остаются разводы на нержавейке от СОЖ, сначала проверьте концентрацию, подачу жидкости и состояние системы. Недостаточная фильтрация может возвращать мелкую стружку и абразив в зону обработки, где они царапают поверхность. Избыточный поток тоже не гарантирует чистоту, если струя проходит мимо контакта круга с деталью.
При подборе состава под обработку нержавеющих и высоколегированных сталей можно рассматривать EFELE CF-622: полусинтетическая СОЖ разработана для этих материалов и помогает предотвращать пятна и разводы. При переходе на нее важно настроить концентрацию и подачу, а результат оценивать на конкретной операции, а не только по общему описанию жидкости.
Подача и фильтрация СОЖ: какие параметры влияют на чистоту
Для чистого шлифования важен не просто объем СОЖ, а ее попадание в зону контакта круга и детали.
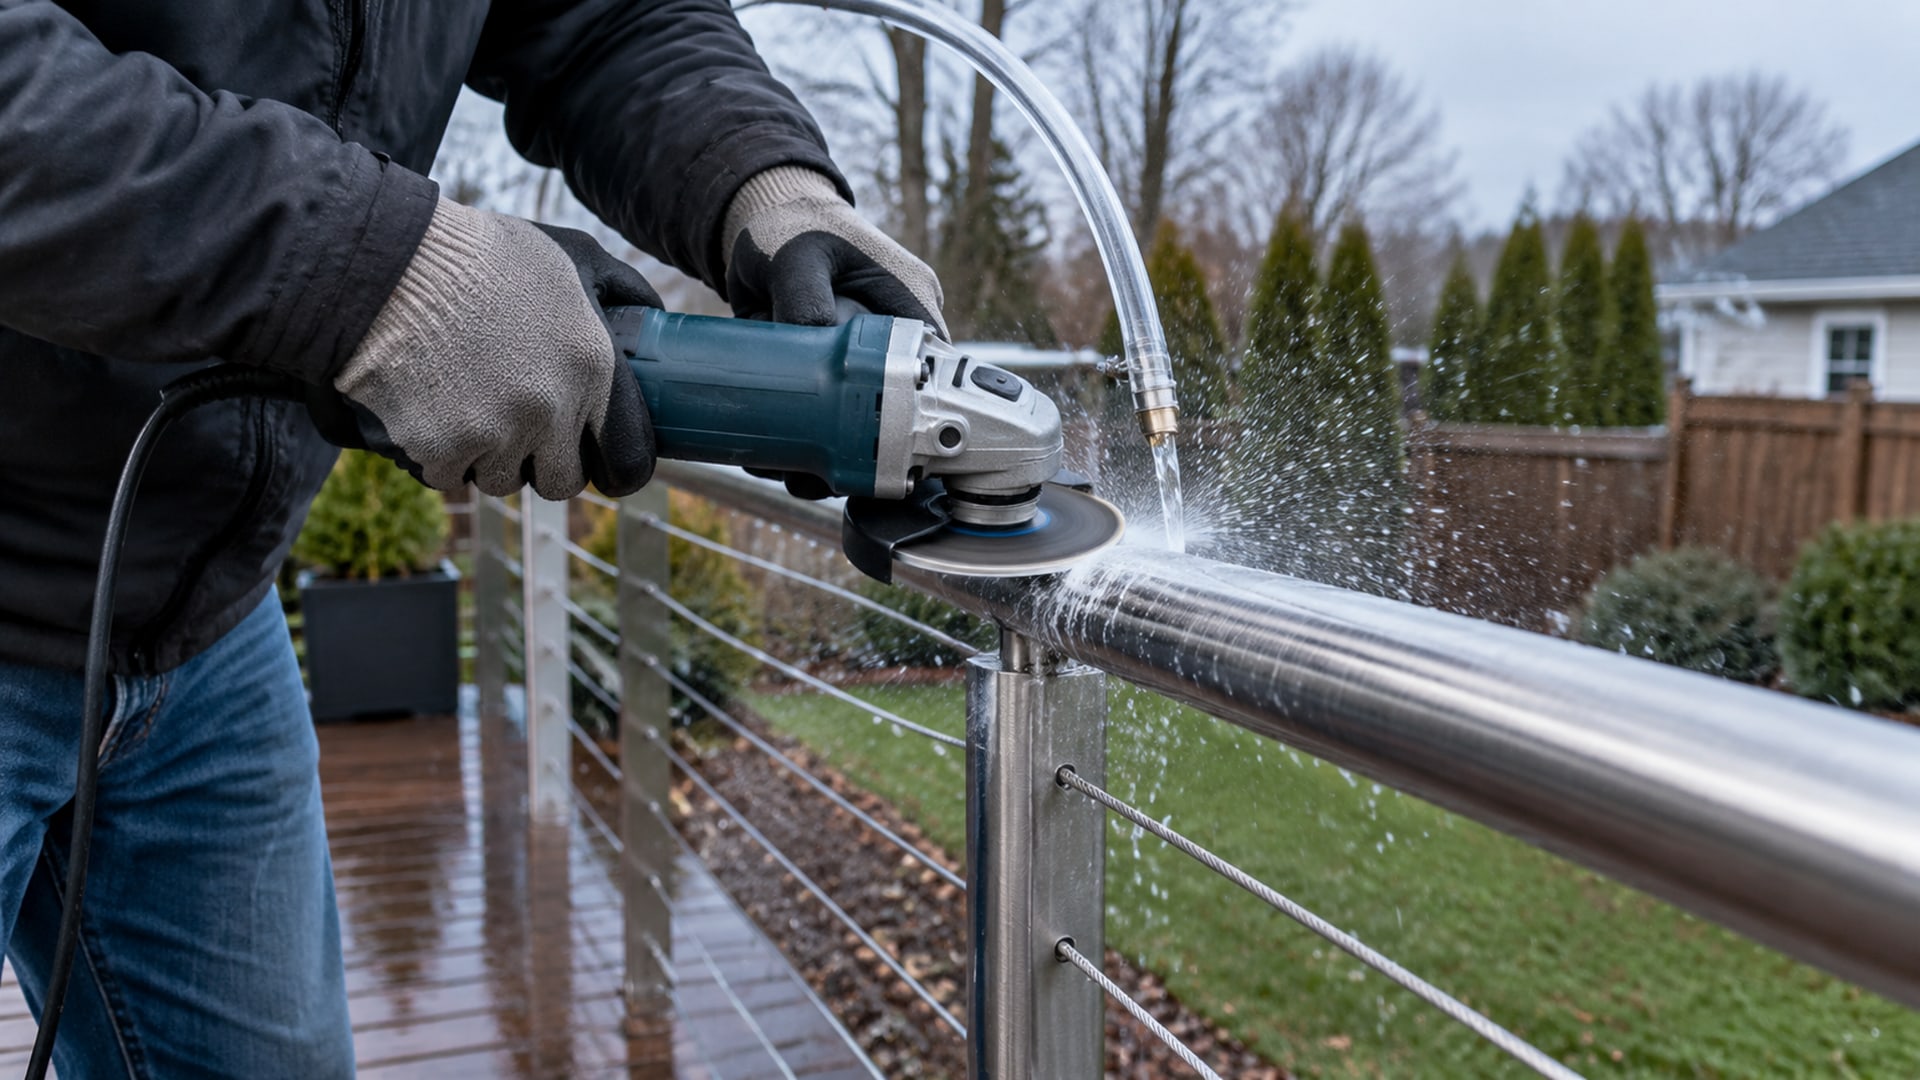
Если струя направлена мимо рабочей зоны, дополнительный расход не гарантирует эффективного охлаждения и удаления частиц. При поверхностном шлифовании нержавейки приводят ориентир по расходу не менее 20 л/мин на 100 мм ширины круга.
Подачу рекомендуют организовать с двух сторон круга. Такая схема помогает жидкости достигать зоны резания и очищать круг. Положение сопел следует проверять при настройке оборудования: поток должен попадать туда, где круг снимает материал, а не только омывать внешнюю поверхность детали.
Для снижения риска царапин систему фильтруют с тонкостью 10 мкм или лучше. Это ограничивает возврат мелкой стружки и абразива в рабочую зону. Если на поверхности возникают повторяющиеся царапины или следы, проверьте фильтрацию наряду с состоянием круга и режимом обработки.
Наблюдайте за состоянием жидкости и круга в ходе работы. Засаливание круга увеличивает тепловую нагрузку, поэтому важны своевременная правка и контроль за тем, чтобы СОЖ поступала стабильно. Для снижения нагрева также применяют легкое прижатие, меньшую глубину резания и паузы на охлаждение.
Настройку процесса удобно вести последовательно:
Проверьте, что круг острый и не засален.
Направьте струю в зону контакта и оцените подачу с обеих сторон круга.
Сверьте расход с ориентиром 20 л/мин на 100 мм ширины круга.
Убедитесь, что фильтрация обеспечивает тонкость 10 мкм или лучше.
Контролируйте рабочую концентрацию водосмешиваемой СОЖ; для общего шлифования нержавейки приводят диапазон 5–8%.
Если после изменения одного параметра результат не улучшился, проверьте остальные условия. Чистота поверхности зависит от совместной работы СОЖ, круга, режима и системы подачи.
Как удалить остатки СОЖ после шлифовки
После обработки на детали могут оставаться жидкость, мелкая стружка и следы загрязнений из рабочей зоны.
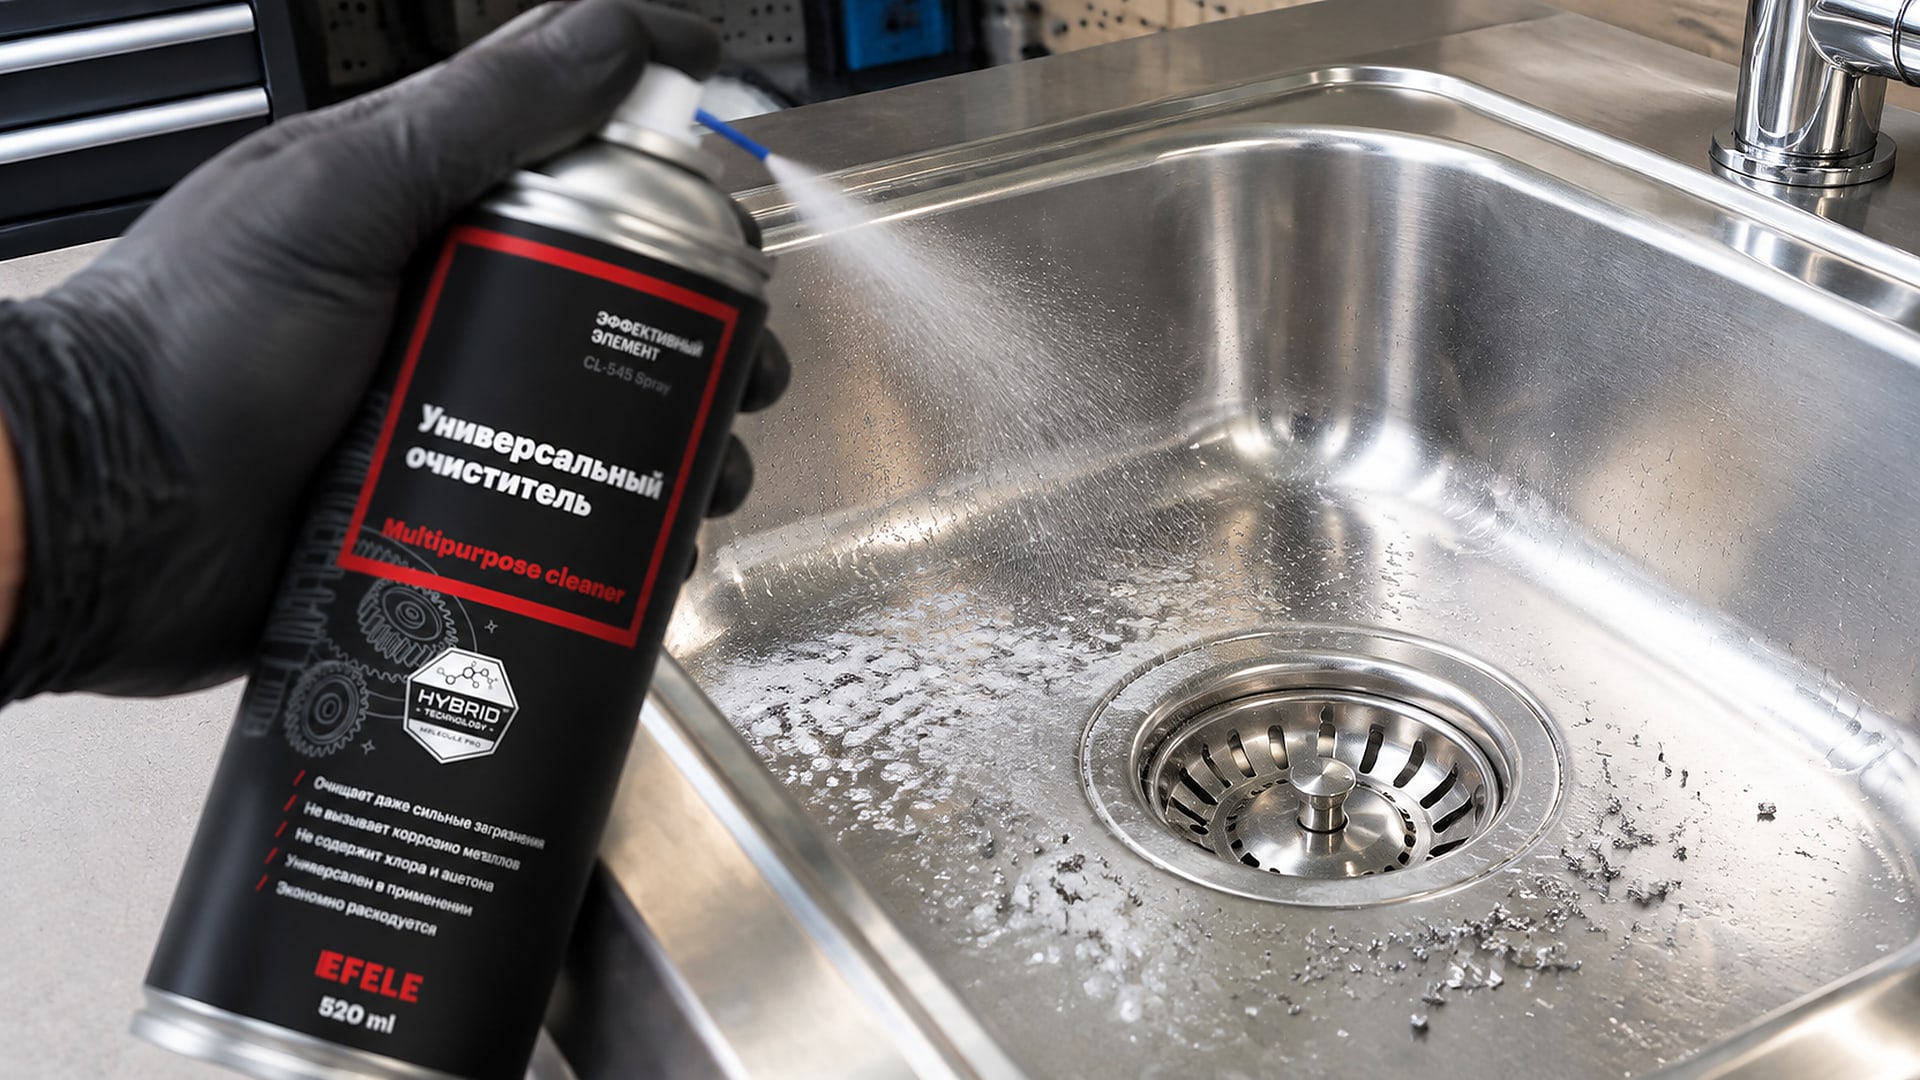
Перед оценкой поверхности важно отличить эти остатки от теплового окрашивания. Загрязнение можно удалить очисткой, но оксидная пленка, возникшая при перегреве, требует другого подхода.
Для удаления остатков СОЖ и обезжиривания металлической поверхности после шлифовки в рабочем процессе применяют EFELE CL-545 Spray. Этот этап уместен после обработки, когда нужно очистить деталь перед осмотром. Очиститель не заменяет устранение перегрева и удаление поврежденного слоя, если на поверхности уже появилась тепловая окраска.
Совет инженера
Сценарий: после шлифовки на детали остаются следы СОЖ, которые мешают оценить чистоту поверхности.
Что сделали: очистили и обезжирили металлическую поверхность с помощью EFELE CL-545 Spray.
Итог: остатки СОЖ удалены, поверхность подготовлена к осмотру.
Если окрашивание связано с нагревом, простая протирка не решит проблему. Сильную тепловую окраску удаляют химическими методами с последующим нейтрализующим промывом. В справочных рекомендациях приводят, например, теплый 5% раствор щавелевой кислоты, 5–15% азотную кислоту или 5–10% фосфорную кислоту. Подходящую схему обработки нужно выбирать с учетом условий производства и требований безопасности.
После очистки повторно оцените поверхность и проверьте, не сохраняется ли причина дефекта в процессе. Если пятна возвращаются, проверьте нагрев, состояние круга, концентрацию СОЖ, направление струи и фильтрацию. Удаление следов с готовой детали не заменяет корректировки режима шлифования.
Что делать, если пятна появились после шлифовки
Сначала определите, что именно осталось на поверхности: загрязнение или тепловая окраска.
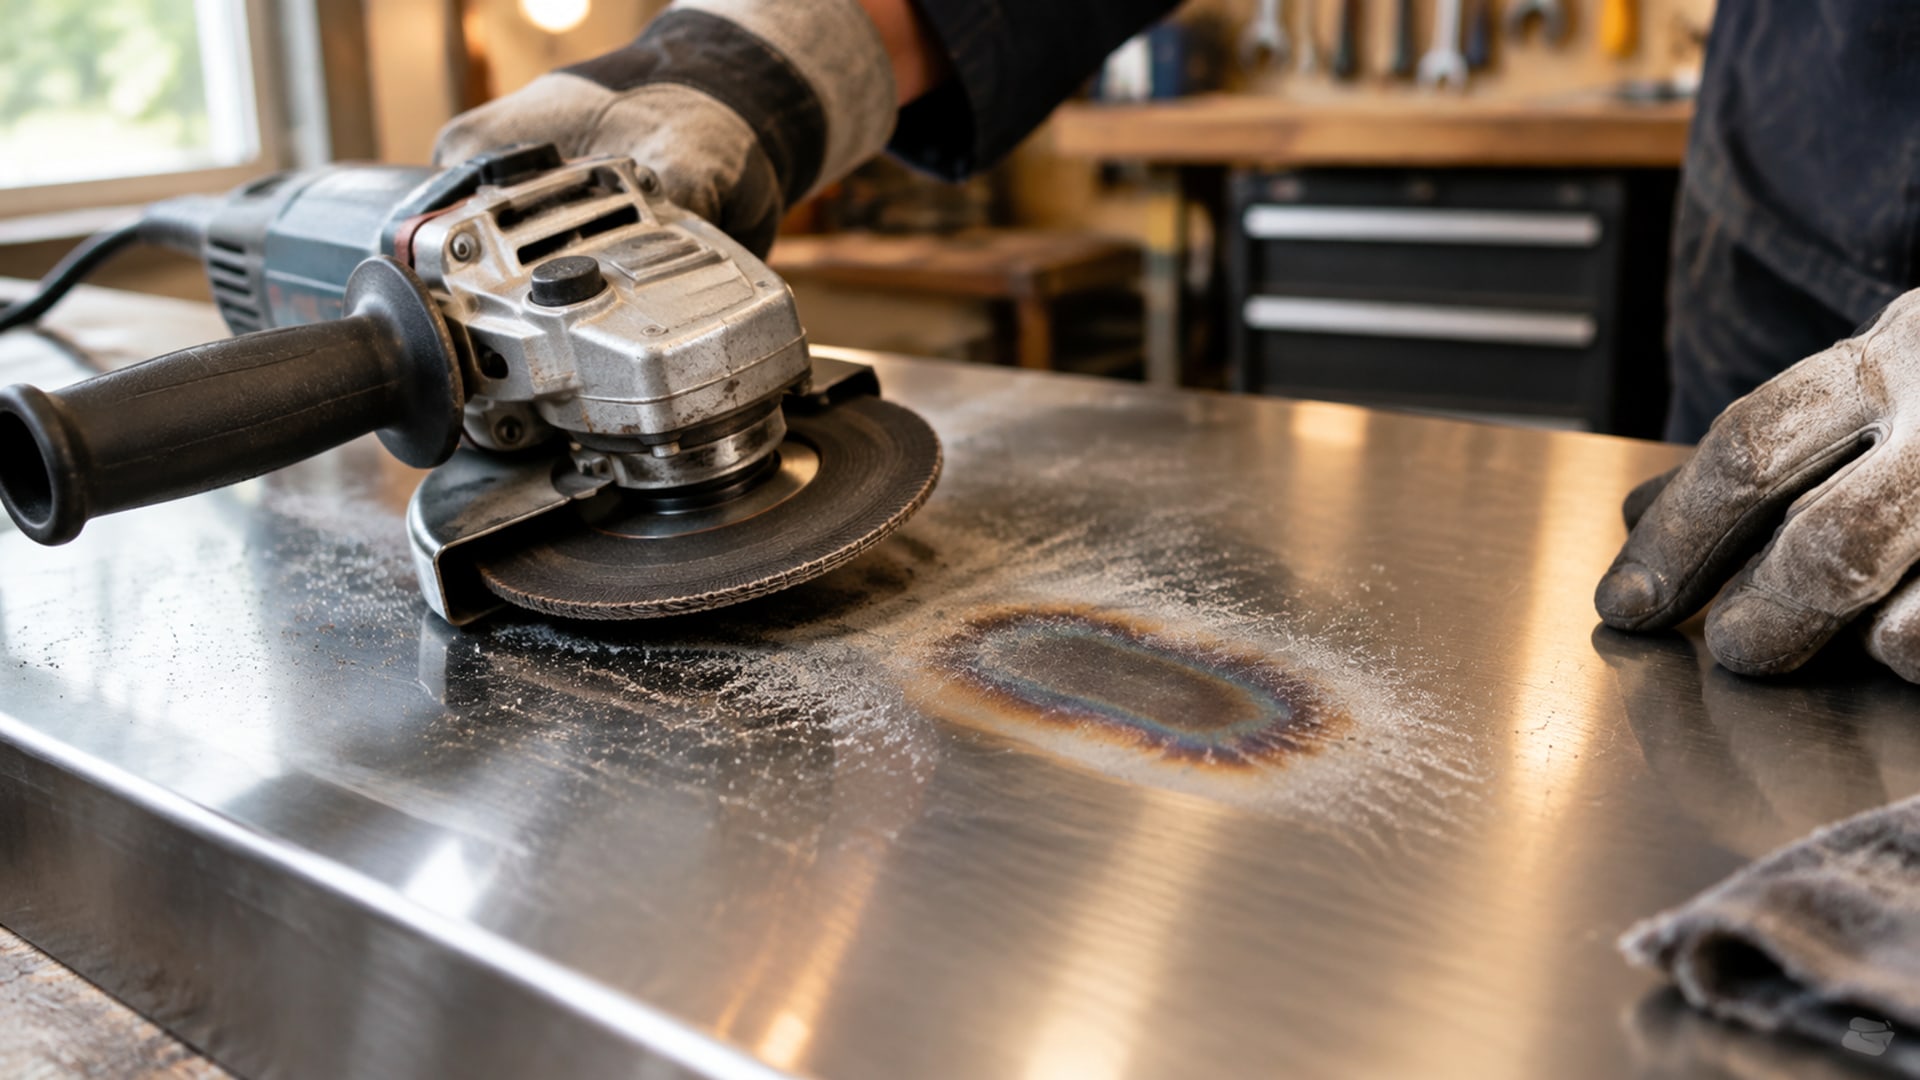
Если следы исчезают после очистки, причиной могли быть остатки СОЖ или загрязнения. Если цветное пятно сохраняется, вероятно образование оксидной пленки при нагреве. Ее оттенок зависит от толщины пленки, поэтому один только внешний вид не дает основания считать дефект поверхностной грязью.
При появлении цветов побежалости остановите обработку и проверьте условия шлифования. Осмотрите круг на засаливание, проверьте, достигает ли СОЖ зоны контакта, и оцените стабильность подачи. Уменьшение тепловложения обеспечивают острый открытый круг, легкие подачи, частая правка и эффективное охлаждение.
Для оценки результата можно ориентироваться на шероховатость Ra 0,2–0,4 мкм, достижимую на аустенитной нержавеющей стали при правильно подобранных режимах и охлаждении. Это не универсальная гарантия для любой детали: значение зависит от сочетания режима, круга и подачи СОЖ. Если поверхность не соответствует требованиям, меняйте параметры процесса и проверяйте результат после каждого изменения.
При сильной тепловой окраске может потребоваться удаление поврежденного слоя или химическая очистка. В качестве справочных вариантов приводят 5% щавелевую кислоту в теплом виде, 5–15% азотную кислоту и 5–10% фосфорную кислоту с последующим нейтрализующим промывом. Выбор способа должен учитывать технологические требования и безопасность работ.
После устранения дефекта проверьте, что изменилось в процессе: подача и концентрация СОЖ, состояние круга, правка, режим и фильтрация. Если исправить только внешний вид детали, но оставить источник перегрева, пятна и разводы могут появиться снова.
Часто задаваемые вопросы
Можно ли шлифовать нержавейку без СОЖ?
Для получения чистой поверхности сухое шлифование повышает риск нагрева и теплового окрашивания. Влажная обработка помогает получить более гладкую поверхность и снизить повреждение от перегрева. При этом важны не только наличие жидкости, но и ее попадание в зону контакта круга и детали, а также состояние круга.
Почему после шлифовки нержавейки остаются радужные пятна?
Цветные пятна могут быть оксидной пленкой, которая возникает при нагреве поверхности. Оттенок зависит от толщины пленки, а само окрашивание служит признаком теплового воздействия. Если след не исчезает после очистки, одной протирки недостаточно: нужно устранить причину перегрева и оценить необходимость удаления поврежденного слоя.
Поможет ли увеличить подачу СОЖ, чтобы убрать разводы?
Не обязательно. Важнее направить струю в зону контакта, обеспечить подачу с обеих сторон круга и поддерживать фильтрацию 10 мкм или лучше. Для поверхностного шлифования нержавейки приводят ориентир не менее 20 л/мин на 100 мм ширины круга, но увеличение расхода само по себе не исправит неверное направление струи.
Какая концентрация СОЖ нужна для шлифования нержавеющей стали?
Для водосмешиваемой СОЖ при общем шлифовании нержавеющей стали приводят рабочий диапазон 5–8%. Это ориентир, а не универсальная настройка для любого состава. Сверяйтесь с требованиями к выбранной жидкости и контролируйте концентрацию в рабочем растворе, особенно если меняете СОЖ или режим обработки.
Заключение
Чистота поверхности после шлифовки нержавеющей стали зависит от снижения тепловложения, правильного выбора СОЖ и ее подачи непосредственно в зону контакта. Острый открытый круг, легкие подачи, своевременная правка, фильтрация 10 мкм или лучше и корректная концентрация жидкости помогают уменьшить риск перегрева, царапин и разводов.
Начните с проверки круга, направления струи и фильтрации, затем сверьте концентрацию СОЖ с требованиями к составу и оцените поверхность после пробной обработки. Если цветные пятна сохраняются после очистки, рассматривайте их как возможную тепловую окраску и устраняйте причину перегрева, а не только внешние следы.