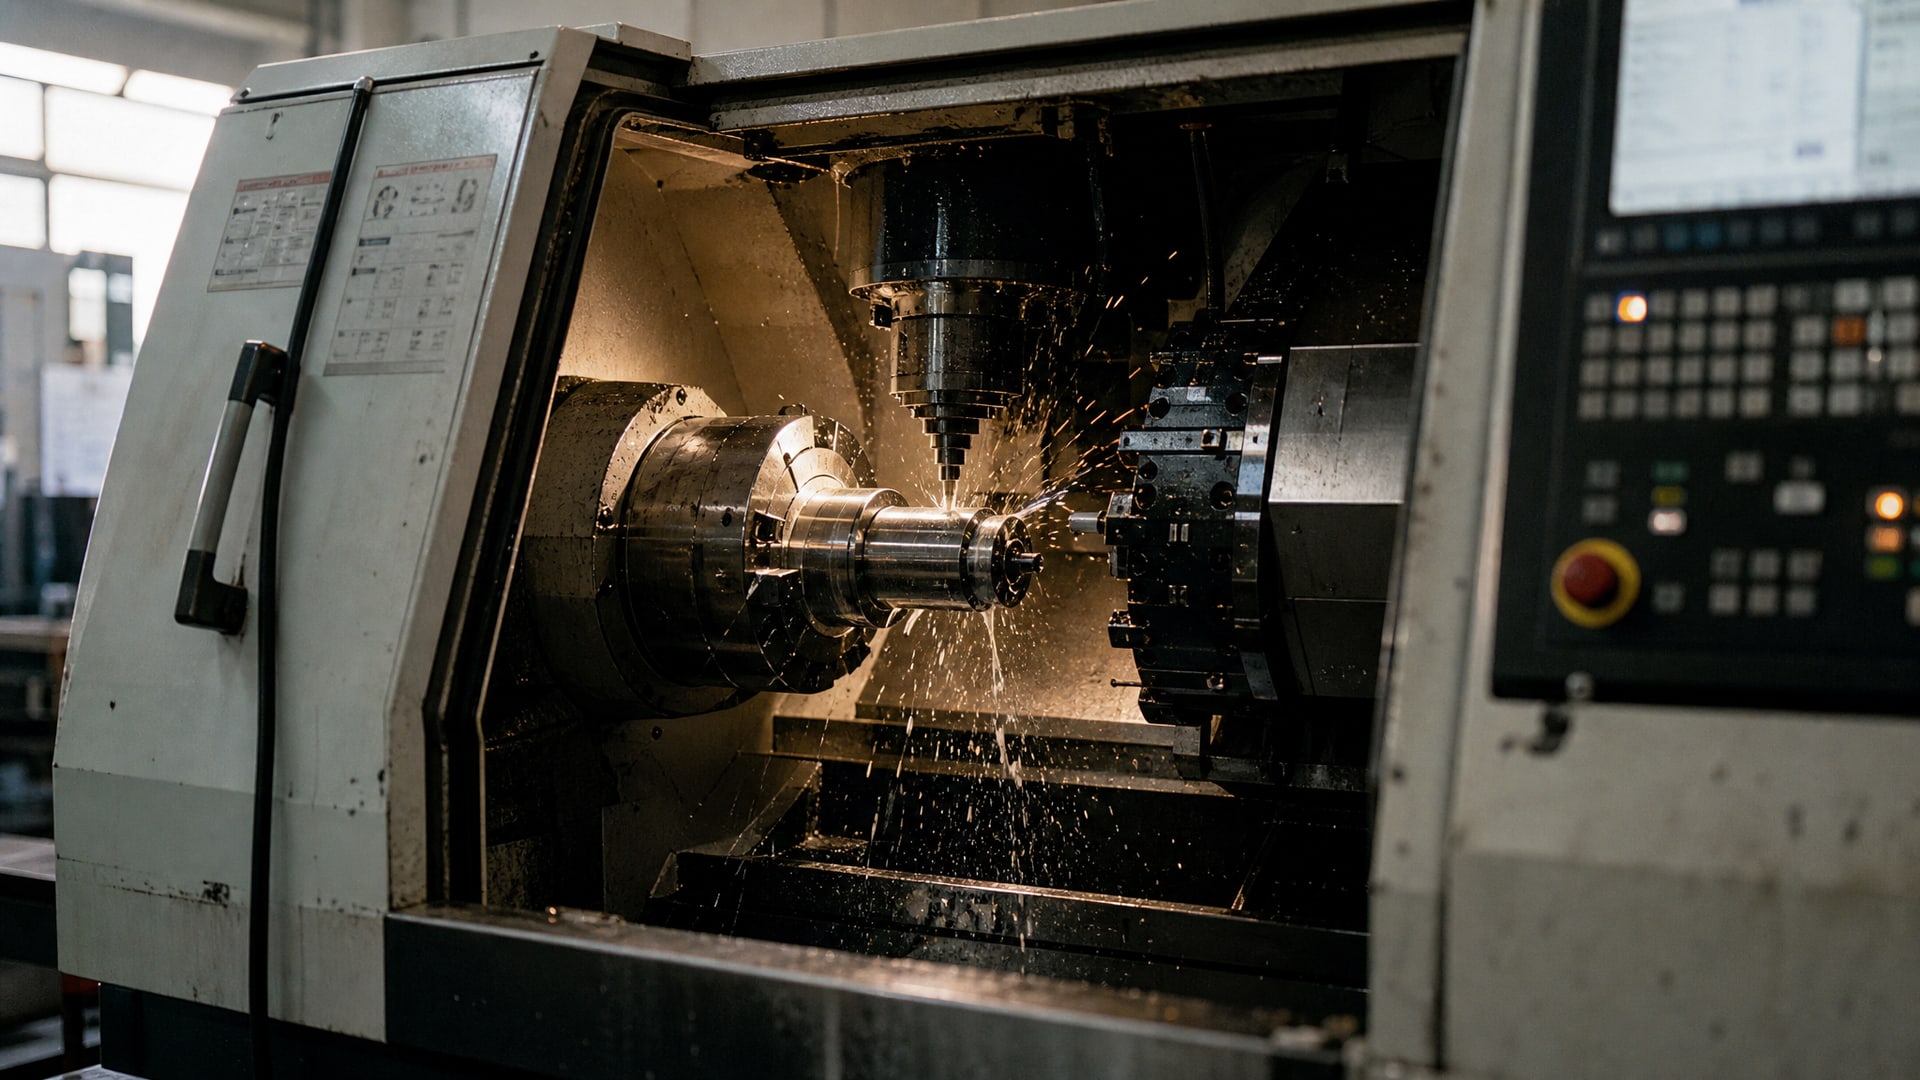
Титановые сплавы остаются одними из самых сложных материалов в токарной обработке. Высокая твердость, склонность к налипанию на режущий инструмент и интенсивное выделение тепла в зоне резания требуют правильного подбора охлаждающе-смазывающей жидкости. Выбор неподходящей СОЖ приводит к перегреву инструмента, образованию микротрещин, снижению стойкости кромки и браку деталей. От правильного выбора состава зависят качество обработки, стойкость инструмента и рентабельность производства. Эта статья поможет инженерам, технологам и закупщикам понять, на какие параметры смотреть и какие подводные камни учитывать при подборе СОЖ для обработки титана.
Главный вывод: для титана нужна водосмешиваемая СОЖ с высокой охлаждающей способностью, обильной подачей и минимумом активного хлора - это снижает риск налипания, перегрева и трещинообразования значительно эффективнее, чем универсальные составы.
Почему титан так сложно обрабатывать и как это связано с выбором СОЖ
Титан и его сплавы имеют Machinability Index около 40, тогда как обычная сталь -70.
Это означает, что титан обрабатывается в два раза хуже. Причины - низкая теплопроводность материала, высокая химическая активность при нагреве и склонность к налипанию на инструмент.
При точении титана основное тепло генерируется в зоне резания и уходит прежде всего в режущий инструмент. Охлаждение за счет отвода в обрабатываемый материал (как при обработке стали) здесь неэффективно. Поэтому роль СОЖ в отводе тепла и защите кромки инструмента критична. Если жидкость плохо охлаждает, кромка быстро перегревается, и на ней образуется нарост из налипшего титана - этот нарост работает как абразив, разрушает геометрию кромки и приводит к образованию микротрещин.
Вторая проблема - стружка. При обработке титана образуется длинная стружка с острыми краями. Если СОЖ не обеспечивает хороший вынос стружки из зоны резания, она может скопиться и повторно контактировать с кромкой, усиливая налипание и повреждение инструмента. Именно поэтому в литературе по титану всегда подчеркивают обильную подачу СОЖ - это не избыток, а необходимость для нормальной работы процесса.
Обработка титана СОЖ: водосмешиваемые составы против прямых масел
Долгое время производства считали, что для титана нужно максимально маслянистое (вязкое) средство.
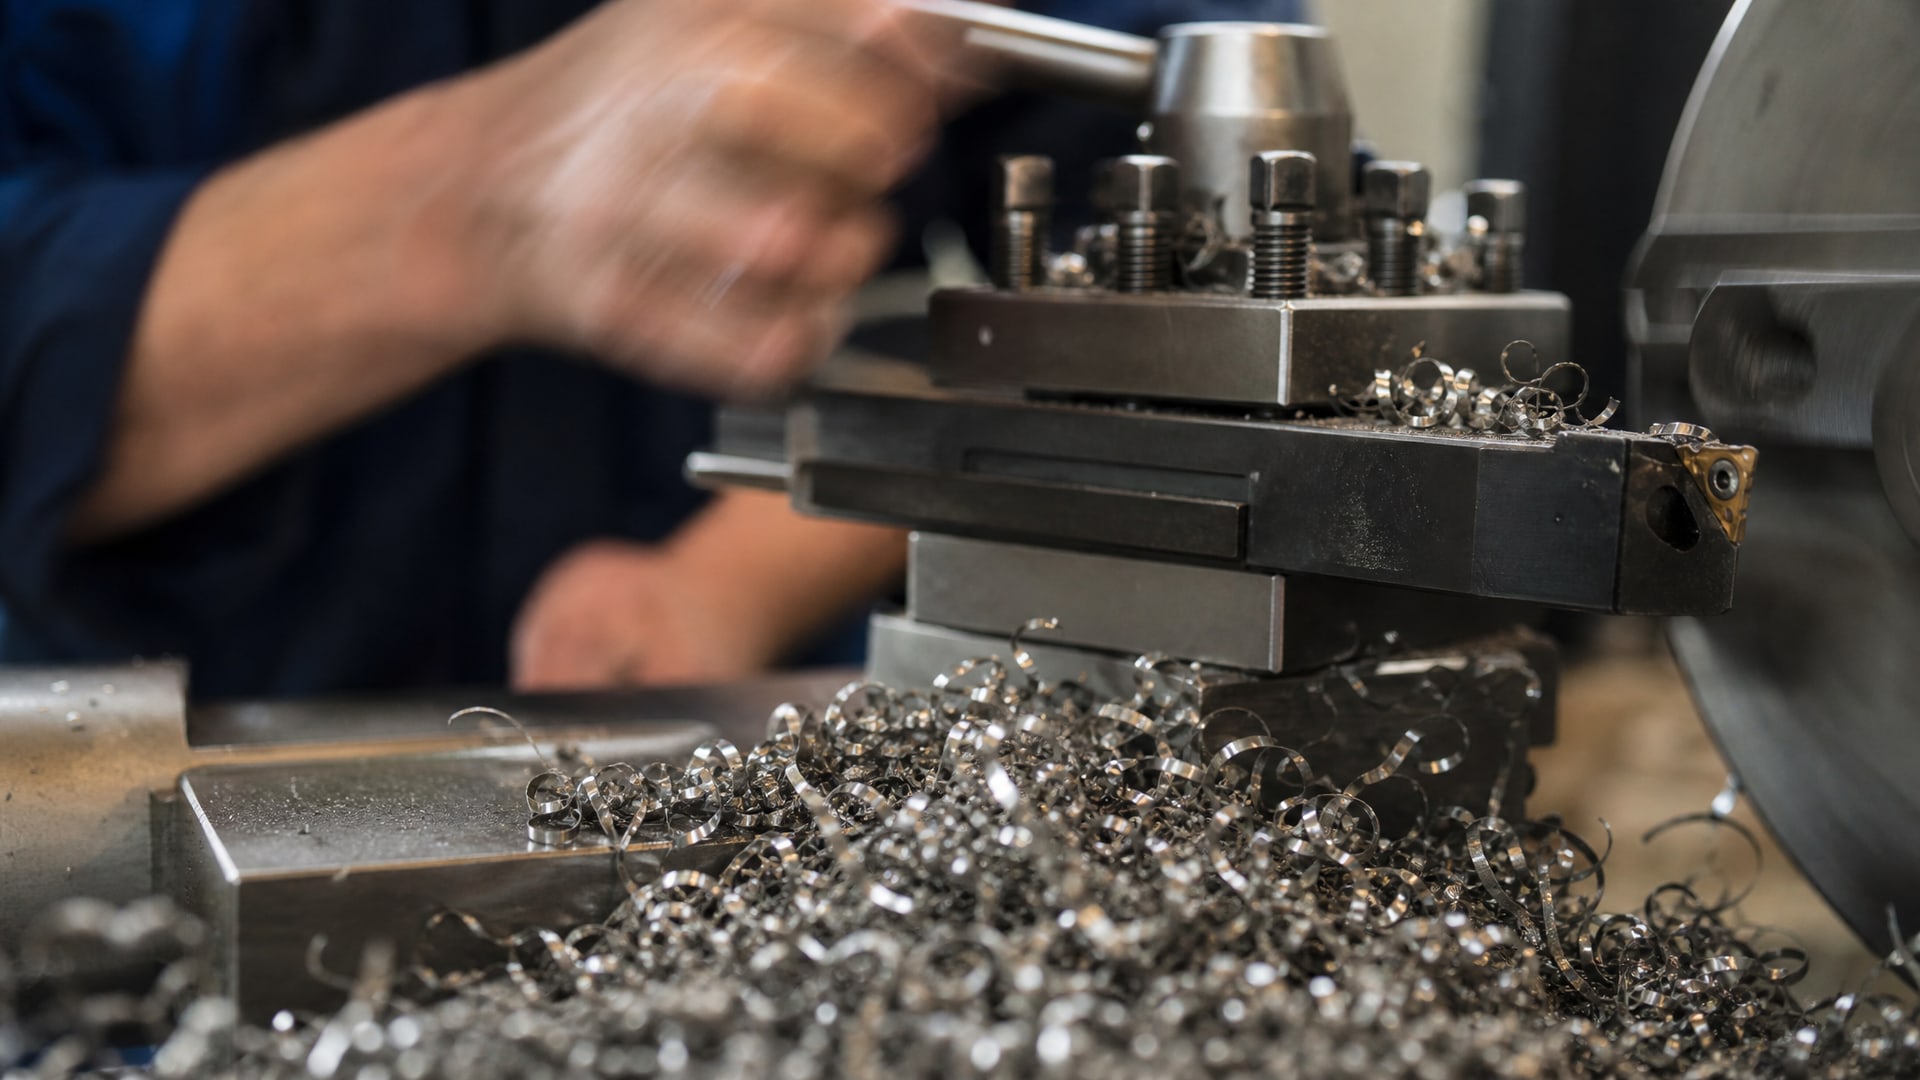
Однако практика и исследования показали, что для титана часто предпочтительнее водосмешиваемая СОЖ. Причина проста: водосмешиваемые составы имеют лучшую теплоемкость и теплопроводность, отводят больше тепла из зоны резания и обеспечивают лучший смыв стружки.
Прямые масла (straight oil) применяют в некоторых операциях, но они уступают по охлаждению. Они хороши для смазки, но для обработки титана на скоростях, где температура критична, они часто не достаточны. Выбор водосмешиваемой СОЖ снижает температуру в зоне резания на 10-30% по сравнению с прямым маслом в одних и тех же условиях, что заметно продлевает стойкость инструмента.
При подборе водосмешиваемой СОЖ важно проверить ее характеристики по пенообразованию и стабильности эмульсии. Титан чувствителен к чистоте - любые загрязнения или распад эмульсии приводят к локальному перегреву. Поэтому система фильтрации и контроль концентрации жидкости - обязательны.
Точение титана и роль присадок: почему активный хлор неуместен
Один из главных мифов в отрасли: «Хлорсодержащая СОЖ лучше режет титан».
Это не так. Хлор работает как экстремальное давление (EP) присадка, которая образует защитную пленку на режущей кромке при высоких контактных давлениях. Для стали и чугуна это часто улучшает результат. Но для титана активный хлор не только не улучшает обработку, но и может нанести вред.
Во-первых, аэрокосмические производители (а титан широко используется именно там) часто запрещают активный хлор в СОЖ из опасения коррозии деталей. Галогены могут остаться в микротрещинах и порах отливки или поковки и вызвать питтинговую коррозию во время эксплуатации. Во-вторых, хлор химически активен при высоких температурах и может реагировать с титаном, усиливая налипание и образование твердых отложений на инструменте.
Отраслевой практикой для титана считается использование СОЖ без активного хлора и желательно без галогенов вообще. Вместо EP-присадок на базе хлора применяют безгалогенные составы, часто на основе эфиров или гидрированных растительных масел. Такие жидкости обеспечивают достаточную смазку без риска коррозии.
Сож без трещин: охлаждение и контроль температуры в зоне резания
Трещины в обработанной поверхности - частая жалоба при неправильной выборе СОЖ для титана.
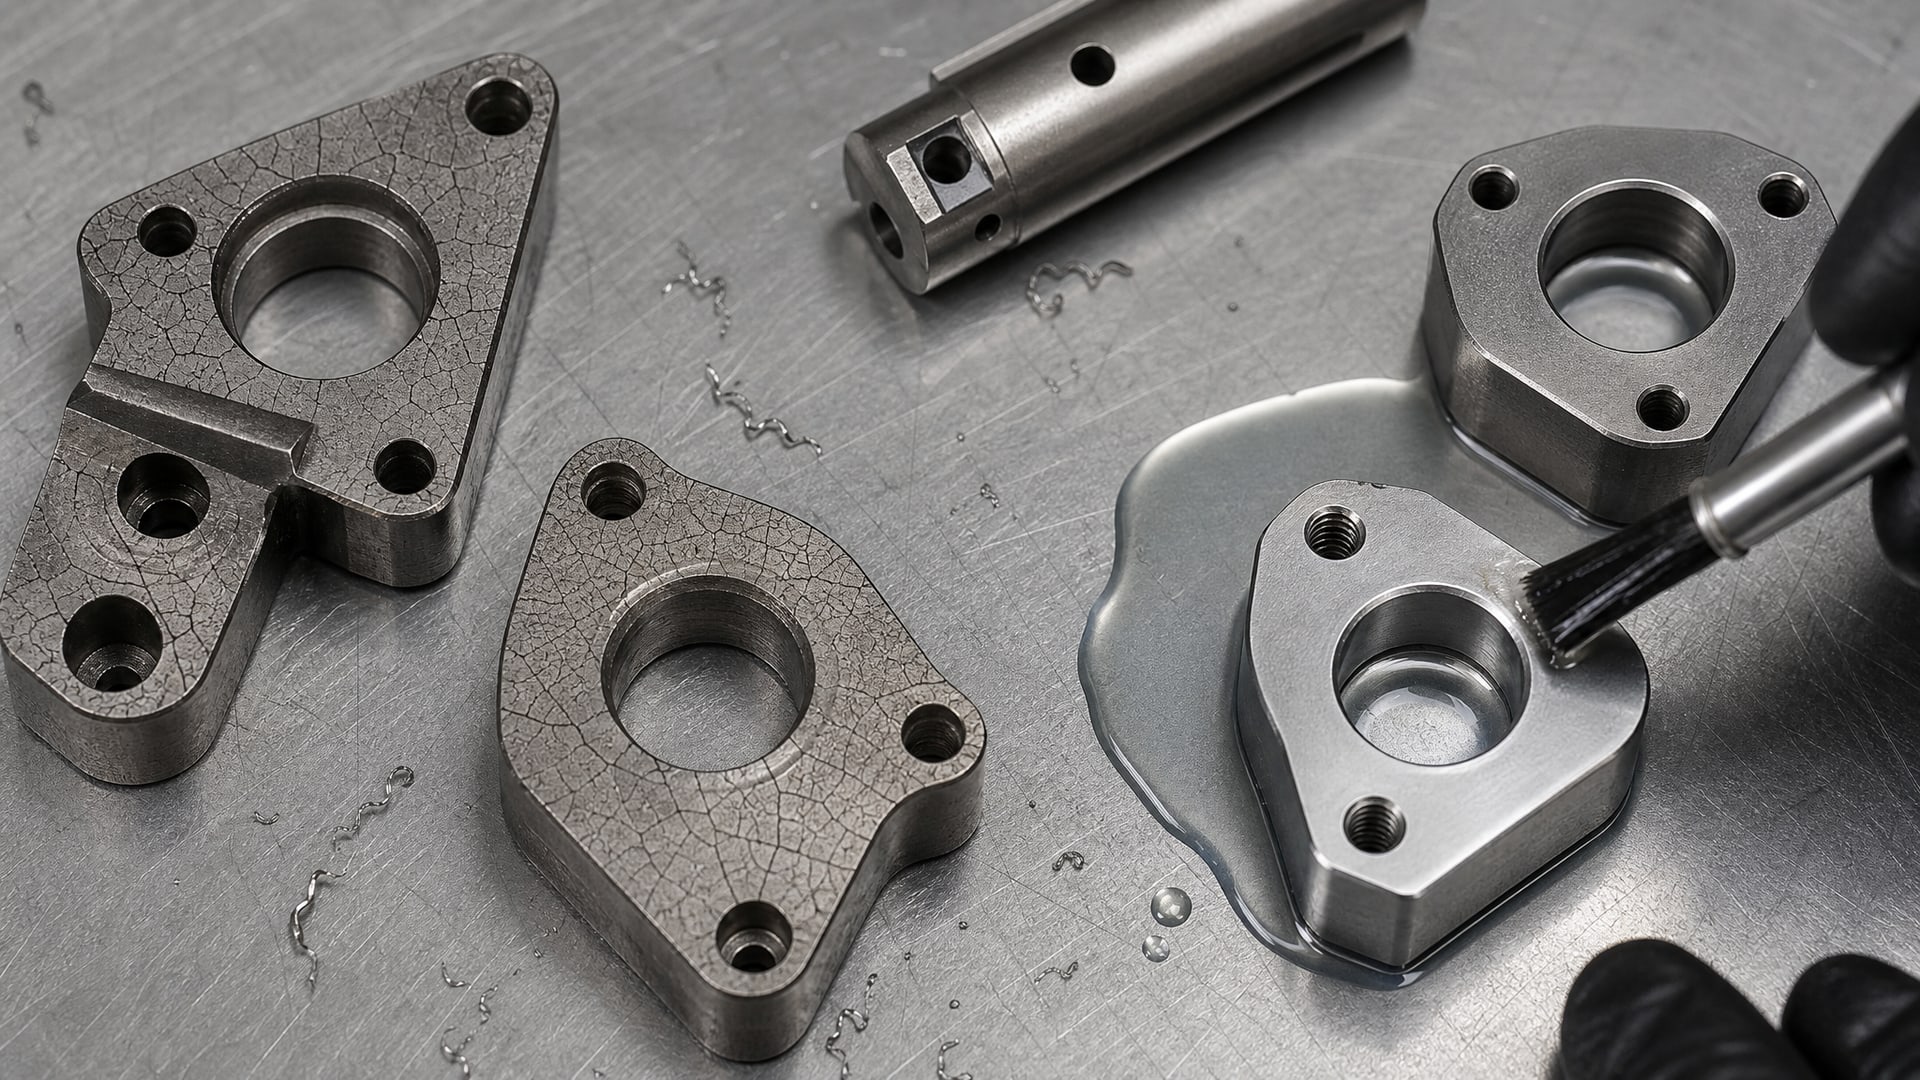
Они образуются из-за циклических термических напряжений: чередование нагрева в зоне резания и охлаждения СОЖ создает градиент температур, и поверхностный слой растягивается и сжимается, что приводит к микротрещинам.
Чтобы избежать этого, нужно:
Контролировать подачу и давление СОЖ. Обильная, но не хаотичная подача лучше, чем редкое разбрызгивание. При правильной организации система охлаждает не только инструмент, но и саму деталь, выравнивая температурное поле.
Для чистового точения титановых сплавов вроде Ti-6Al-4V или Ti-10V-2Fe-3Al особенно важна стабильность температуры. На режимах чистовой обработки скорость резания ниже, но припуск мал, и любое отклонение в охлаждении заметно влияет на шероховатость и микроструктуру поверхностного слоя. Правильная подача СОЖ здесь часто важнее, чем сама марка жидкости.
Налипание титана на станок: как СОЖ помогает избежать нароста на инструменте
Налипание (build-up edge, BUE) - это скопление материала детали на режущей кромке инструмента.
При обработке титана это одна из главных причин отказа инструмента. Нарост растет неравномерно, разрушается, уносит с собой часть кромки инструмента, и процесс повторяется.
СОЖ влияет на налипание несколькими способами:
Охлаждение. Низкая температура в зоне резания снижает адгезию (прилипание) материала к инструменту. При более высокой температуре материал становится пластичнее и липче.
Смазка. Хорошая смазывающая пленка между инструментом и материалом уменьшает трение, что косвенно снижает налипание.
Вынос стружки. Обильная подача СОЖ уносит стружку из зоны резания, предотвращая повторный контакт стружки с кромкой, что усиливает налипание. Если стружка остается в зоне резания, она создает дополнительный источник тепла и механического воздействия.
Химическая совместимость. СОЖ без активного хлора и серы меньше вступает в химическое взаимодействие с титаном при высоких температурах, что замедляет образование прочного контакта между наростом и инструментом.
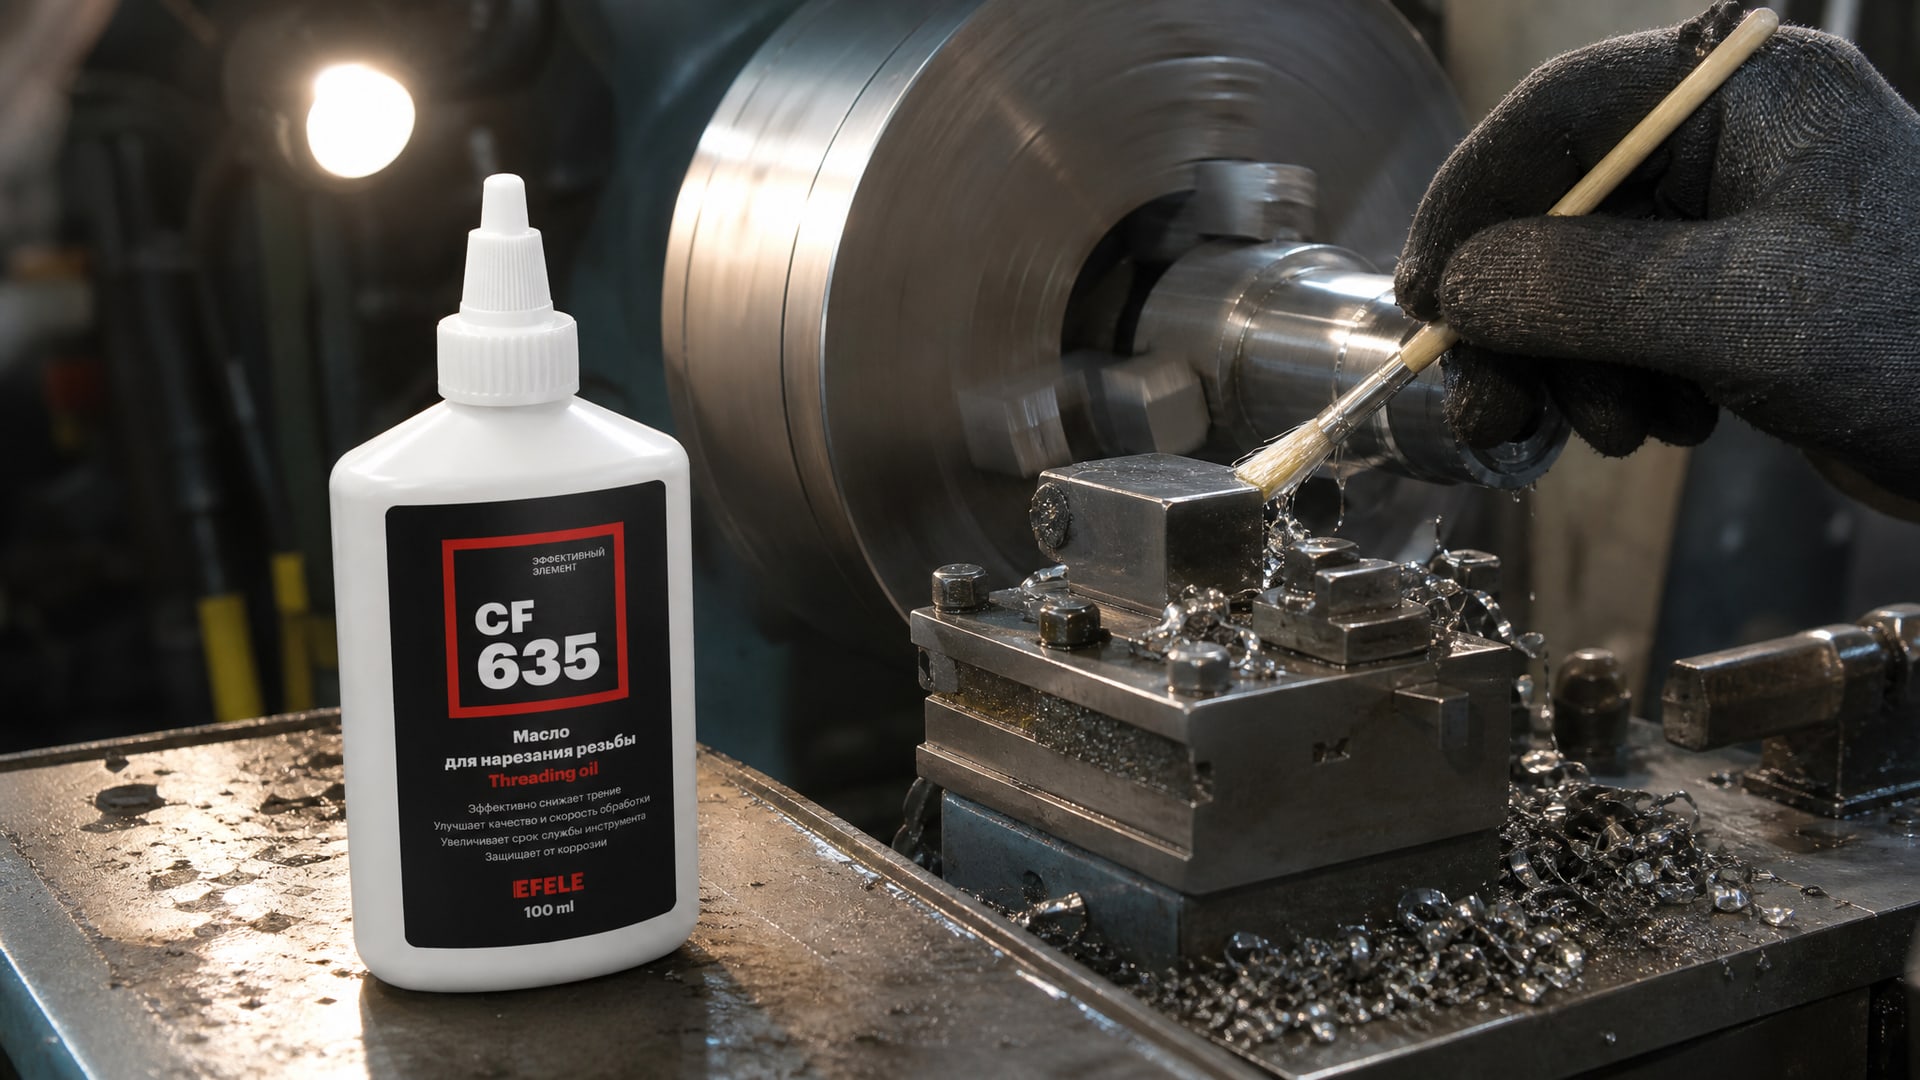
Для предотвращения налипания титана на инструмент и образования трещин при токарной обработке рекомендуется использовать специализированные составы. На производствах, работающих с постоянными объемами титана, прижились масляные СОЖ типа EFELE CF-635, разработанные для обработки титана и труднообрабатываемых сплавов. Их формулировка исключает активный хлор и обеспечивает стабильное охлаждение при обильной подаче, что заметно снижает нарост и увеличивает стойкость кромки на 30-50% по сравнению с универсальными составами.
Выбор СОЖ для обработки титана: критерии и отраслевые требования
При подборе СОЖ для титана нужно смотреть не только на название или марку, но и на реальные параметры:
Охлаждающая способность. Измеряется временем охлаждения образца в стандартизованном тесте. Для титана предпочтительны жидкости с высокой охлаждающей способностью (обычно водосмешиваемые).
Пенообразование. Титан чувствителен к воздушным карманам в СОЖ. При пенообразовании возникают сухие зоны, что приводит к перегреву. Тест пенообразования по ГОСТ или ISO 892 должен показывать минимум пены.
Коррозионная стойкость. Остатки СОЖ на детали могут вызвать коррозию. Тест на медь (медный образец в жидкости) показывает потенциальную коррозионность. Для титана нужны жидкости с хорошей защитой.
Совместимость с материалом. Если деталь критична (авиация, медицина), нужно проверить, разрешена ли конкретная СОЖ спецификацией заказчика. Для аэрокосмоса часто требуется соответствие Airbus AIPS 00-00-010 или Boeing BAC 5008. Наличие этих допусков на упаковке или в техническом листе - хороший признак.
Вязкость и тип базового масла. Для титана часто рекомендуют эстеровые или гидрированные растительные базы вместо минерального масла, так как они лучше смазывают при высоких температурах и менее подвержены окислению.
Содержание натрия, хлора и серы. В некоторых аэрокосмических спецификациях указаны лимиты на содержание этих элементов, так как они могут остаться в микротрещинах и вызвать коррозию. Проверьте технический лист продукта.
Смываемость и фильтруемость. СОЖ должна легко удаляться водой после обработки и не закупоривать систему фильтрации. Титаны особенно критичны к остаткам жидкости на поверхности.
Таблица ниже показывает, какие параметры приоритетны при выборе для разных типов операций:
| Операция | Охлаждение | Смазка | Вынос стружки | Коррозионная защита | Рекомендуемый тип СОЖ |
|---|
| Грубое точение | Высокое | Среднее | Высокий | Среднее | Водосмешиваемая |
| Чистовое точение | Очень высокое | Среднее-Высокое | Высокий | Высокое | Водосмешиваемая, без Cl |
| Сверление | Среднее | Высокое | Среднее | Высокое | Водосмешиваемая или масло |
| Резьбонарезание | Среднее | Высокое | Низкий | Высокое | Масло без активного Cl |
Часто задаваемые вопросы
Можно ли использовать для титана ту же СОЖ, что и для стали?
Не рекомендуется. Титан требует другого теплового режима и чувствителен к активному хлору, который часто есть в универсальных СОЖ для стали. Универсальный состав может не обеспечить достаточное охлаждение для титана и повысит риск коррозии критичных деталей. Для титана нужна специализированная жидкость или хотя бы состав, проверенный на совместимость.
Что означает обильная подача СОЖ и как она помогает избежать налипания?
Обильная подача означает непрерывный поток жидкости прямо в зону резания, часто 50-200 мл/мин и более в зависимости от размера и глубины резания. Обилие жидкости охлаждает инструмент и деталь, уносит стружку, и главное - предотвращает повторный контакт стружки с кромкой, что усиливает налипание. При редкой подаче или капельном распылении этот эффект теряется, и нарост растет быстрее.
Обязательно ли в СОЖ для титана запретить хлор?
Для большинства производств, особенно аэрокосмических, да. Активный хлор может остаться в микротрещинах и вызвать питтинговую коррозию во время эксплуатации детали. Даже если в лабораторных испытаниях хлорсодержащая жидкость показала хорошую стойкость инструмента, ее не советуют использовать как стандартную практику. Ищите составы без активного хлора (но пассивный хлор в антиокислителях обычно допускается в небольших количествах).
Какой Machinability Index у титана и как это влияет на выбор СОЖ?
Machinability Index титана (CP Titanium) примерно 40, тогда как у стали -70. Это означает, что титан обрабатывается в два раза хуже. Из-за этого СОЖ для титана должна быть намного эффективнее: отводить больше тепла, обеспечивать лучший вынос стружки и защиту кромки. Универсальная СОЖ, хорошая для стали, часто недостаточна для титана.
Как узнать, подходит ли СОЖ под спецификацию Airbus AIPS 00-00-010?
Проверьте технический лист продукта (TDS, Technical Data Sheet). На нем должно быть указано соответствие нужному стандарту (например, «Approved to Airbus AIPS 00-00-010» или «Boeing BAC 5008 compliant»). Если стандарт не упомянут, обратитесь к поставщику или производителю и попросите подтверждение. Для ответственных производств работайте только с жидкостями, официально допущенными авиационными стандартами.
Заключение
Выбор СОЖ для титана - это не просто подбор универсальной жидкости по названию типа масла. Титан требует водосмешиваемый состав с высокой охлаждающей способностью, обильной подачей, отсутствием активного хлора и хорошей совместимостью с материалом. Правильный выбор снижает налипание материала на инструмент, предотвращает образование микротрещин, продлевает стойкость кромки на 30-50% и гарантирует соответствие аэрокосмическим стандартам.
Начните с подробного изучения технического листа кандидата на роль СОЖ: проверьте охлаждающую способность, состав по хлору и сере, наличие допусков Airbus или Boeing (если это критично), и проконсультируйтесь с поставщиком о реальной практике его применения на титановых сплавах. После выбора обеспечьте правильную подачу жидкости (обилие, стабильность, чистота системы) - от этого зависит результат не меньше, чем от самой марки.