Выбор смазочно-охлаждающей жидкости для токарного станка определяет качество обработки, стойкость инструмента и производительность. Масляные СОЖ обеспечивают мощную защиту от задира и микросварки при низких скоростях резания и высоких нагрузках, а водосмешиваемые - превосходят их по охлаждению и выводу стружки. На практике инженеры и закупщики часто ошибаются, считая, что одна жидкость универсальна для всех режимов. На самом деле успех зависит от режима резания, материала заготовки и приоритета: мощная смазка или интенсивное охлаждение. Эта статья разберет различия между типами СОЖ, покажет, когда применять каждый, и выделит практические решения для работы с нержавеющей сталью, закаленной сталью и высоконагруженными операциями.
Материал адресован технологам, инженерам и закупщикам, которые подбирают СОЖ под конкретные операции токарной обработки и хотят избежать брака, задиров и преждевременного износа инструмента.
Различие между масляными и водосмешиваемыми СОЖ
Масляные СОЖ представляют собой готовые к применению минеральные масла или масла с пакетом функциональных присадок, которые поступают на станок без разбавления водой.
Их основное преимущество - формирование прочной маслянистой пленки, которая препятствует прямому контакту инструмента с заготовкой и снижает риск задиров, микросварки и преждевременного выхода режущего инструмента из строя.
Водосмешиваемые СОЖ (эмульсии и растворы) работают по другому принципу: вода в их составе берет на себя функцию охлаждения, а масляная фаза вместе с присадками обеспечивает смазку, антикоррозионную защиту и противозадирные свойства. Именно благодаря воде такие жидкости лучше отводят тепло из зоны резания, что критично при высоких скоростях и больших объемах стружки.
Основной парадокс: часто предполагают, что масляная СОЖ всегда «лучше» потому что более скользкая. На деле масляные составы характеризуются низкой охлаждающей способностью, поэтому при черновом точении с интенсивным теплообразованием они могут оказаться менее эффективными, чем водосмешиваемые. Выбор между типами - это не выбор между «хорошим» и «плохим», а подбор под конкретный сценарий резания.
Когда применять масляные СОЖ: тяжелые режимы и чистовая обработка
Масляные СОЖ показаны в ситуациях, где главный риск - задир и микросварка инструмента, а охлаждение отходит на второй план.
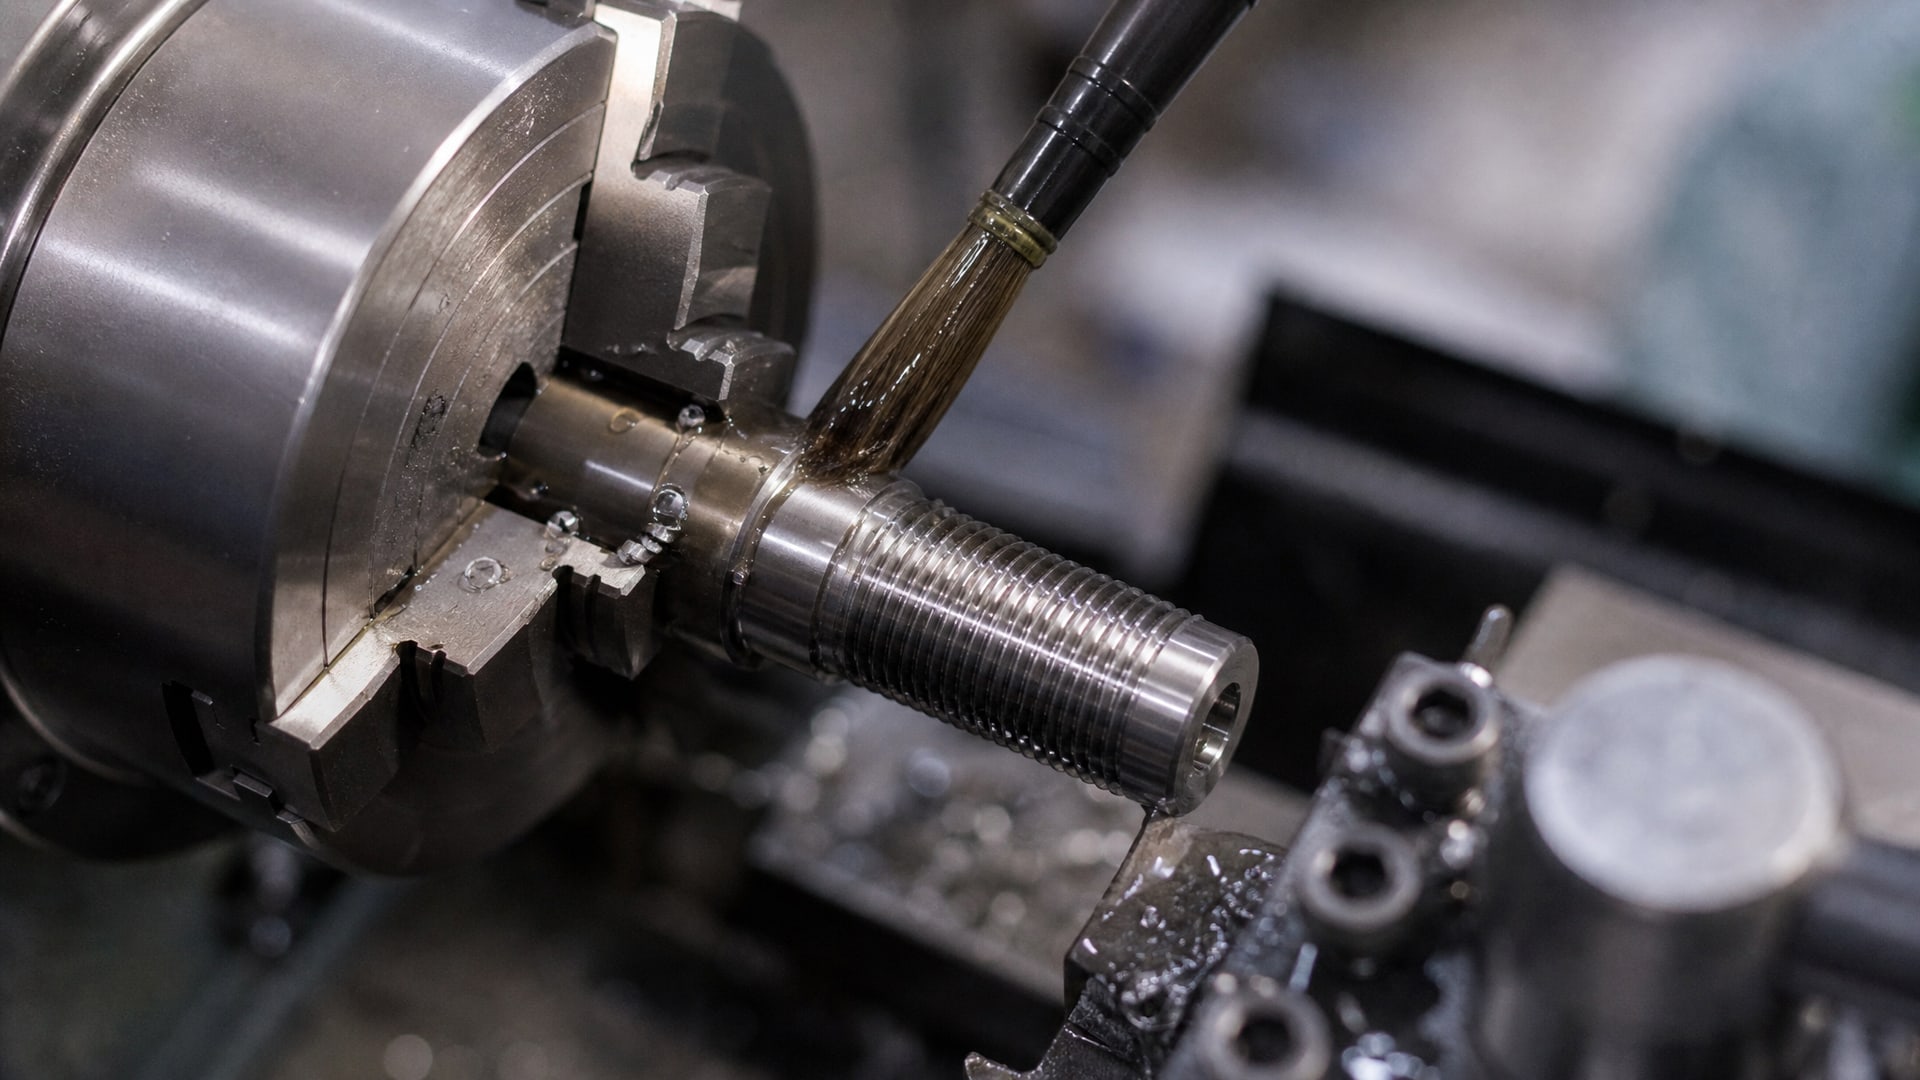
Это происходит при чистовой обработке, низких скоростях резания, высоких давлениях и работе с материалами, требующими интенсивной смазки: нержавеющая сталь, жаропрочные сплавы, титан, закаленная сталь.
На операциях чистовой резки глубина резания мала, скорость низкая (30–100 м/мин), но нагрузки на лезвие концентрированы. Масло формирует толстую граничную смазочную пленку, которая выдерживает экстремальные давления и не разрушается под ударными нагрузками. Отсутствие воды означает, что масляная пленка более стабильна и не подвержена перепадам вязкости при колебаниях температуры.
Вязкость масляных СОЖ, как правило, лежит в диапазоне 2–40 мм²/с при 50 °C. Это дает им преимущество: они легче стекают в труднодоступные зоны и не требуют подачи с высоким давлением, но остаются достаточно вязкими, чтобы держать пленку на поверхности резания.
Важный недостаток: масляные СОЖ горючи и при высоких скоростях могут дымить и создавать масляный туман. Это требует хорошей вентиляции цеха, соблюдения правил пожарной безопасности и внимания к гигиене труда. Закупщикам следует убедиться, что мастерская оборудована эффективной вытяжкой, иначе проблемы с тестом на дым и температуру вспышки могут привести к браку и штрафам.
Водосмешиваемые СОЖ: охлаждение и производительность при черновой обработке
Водосмешиваемые СОЖ доминируют на операциях, где основная проблема - отвод тепла и смыв объемной стружки.
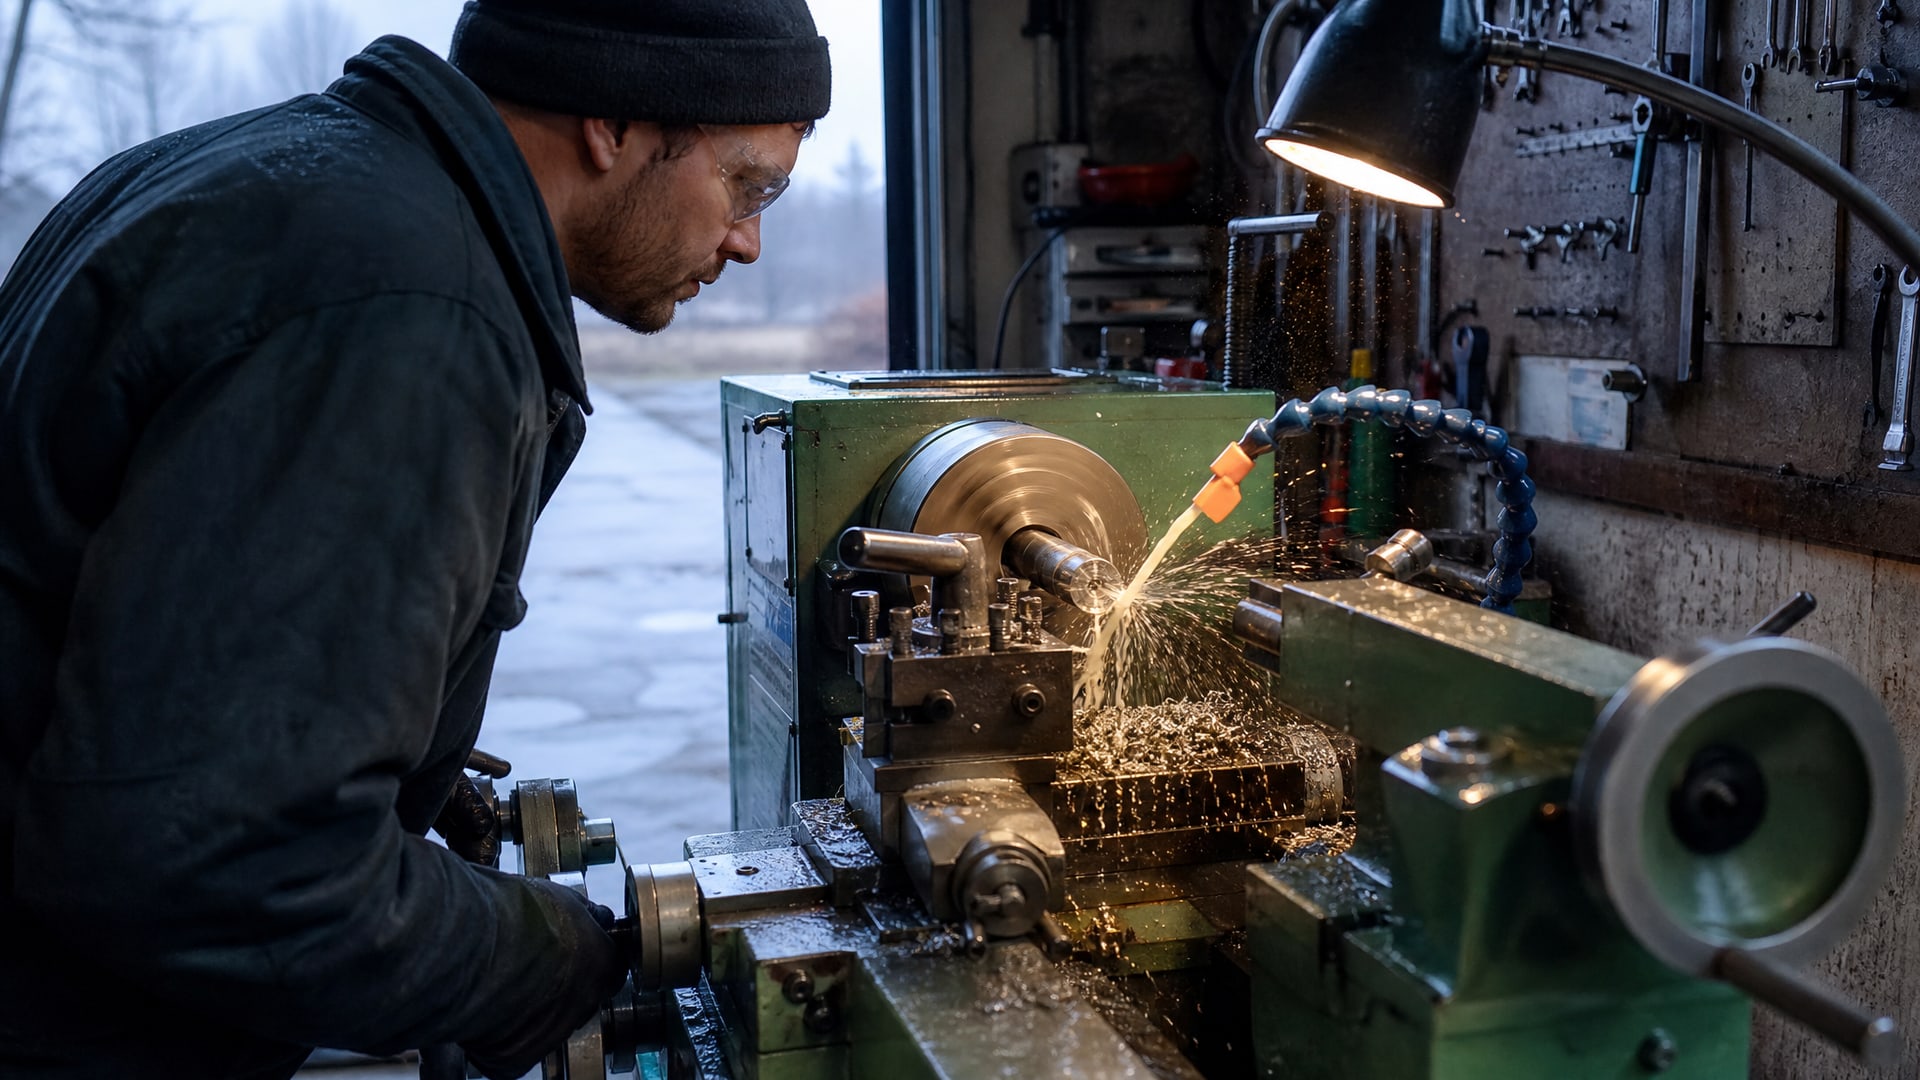
При черновом точении скорость резания выше (150–300 м/мин), стружка обильна, и теплообразование может превысить 60–80% от всей тепловой энергии. Водосмешиваемые жидкости благодаря высокой теплоемкости воды справляются с этой нагрузкой лучше, чем масляные.
Вода также помогает механически вымывать стружку из зоны резания, что снижает риск ее переплетения с инструментом и повышает чистоту поверхности обработки. Кроме того, водосмешиваемые СОЖ обычно дешевле на единицу объема и не создают масляного тумана, что облегчает работу и улучшает условия в цехе.
Однако вода вносит свои требования. Водосмешиваемые СОЖ нужно содержать в правильной концентрации (обычно 5–15% СОЖ в воде), иначе смазывающая и антикоррозионная защита снижается. Во время работы необходимо регулярно проверять концентрацию рефрактометром или другими методами, восполнять испарившуюся воду и следить за совместимостью с защитными маслами станка. Если в одном контуре смешать несовместимые СОЖ, возможно расслоение, осадок и отказ в смазке.
Выбор СОЖ для нержавеющей стали: антикоррозионная защита и противозадирные присадки
Нержавеющая сталь - один из самых капризных материалов в токарной обработке.
Ее вязкопластичная стружка прилипает к лезвию, образуя наросты, которые ускоряют износ и портят качество поверхности. Кроме того, нержавейка способна к микросварке с инструментом на молекулярном уровне, если смазка недостаточна.
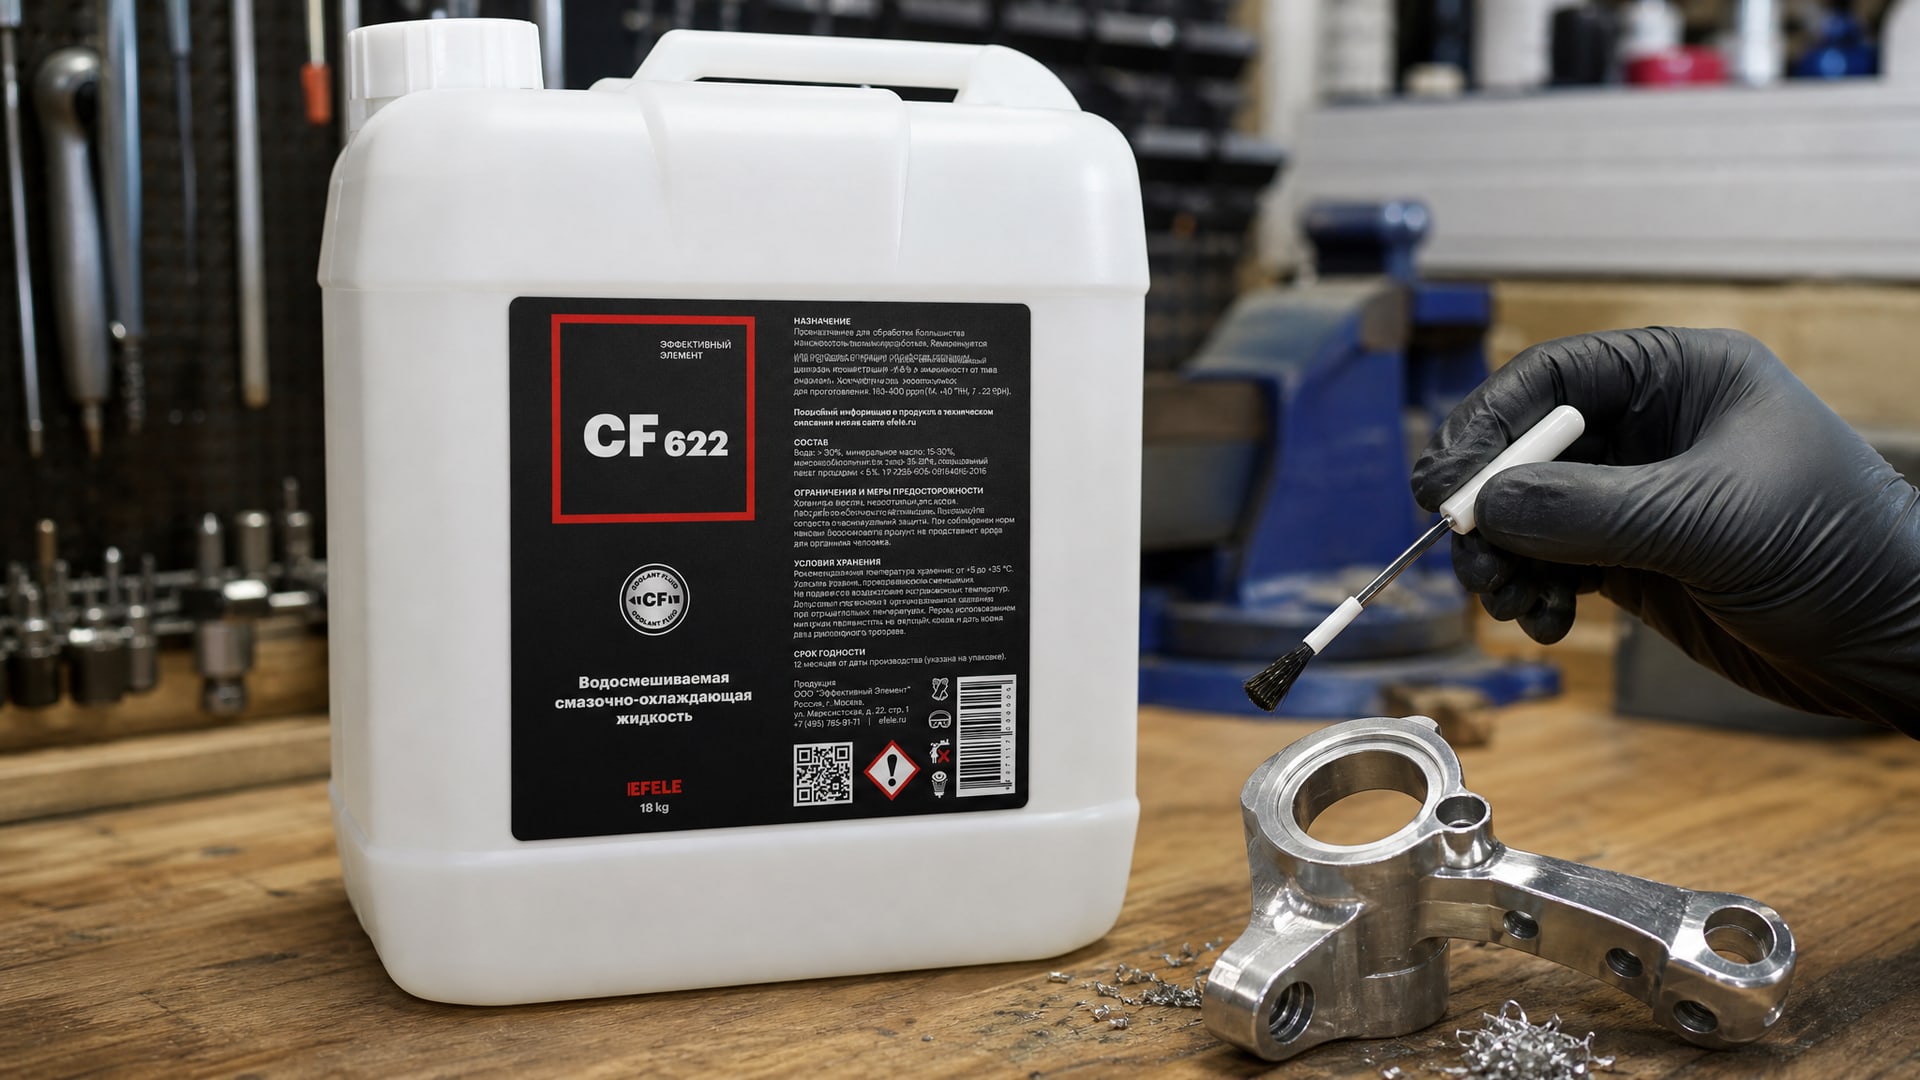
Для нержавеющей стали рекомендуются СОЖ с мощным пакетом противозадирных присадок (обычно содержащих серу или фосфор) и антикоррозионными компонентами. Выбор между масляной и водосмешиваемой остается актуальным: если режим - чистовая обработка при низких скоростях, лучше взять масляную СОЖ с усиленной формулой. Если требуется интенсивное охлаждение (чернов резка высоконаследованной нержавейки), полусинтетическая водосмешиваемая СОЖ EFELE CF-622 обеспечивает стабильную работу и защиту от коррозии благодаря наличию в составе синтетических масел и специальных ингибиторов ржавления.
При подборе СОЖ для нержавейки нужно избегать универсальных составов, предназначенных для обычной стали. Такие жидкости могут не содержать достаточного количества антизадирных присадок и на нержавейке дадут повышенный износ инструмента и брак по шероховатости.
Выбор СОЖ для закаленной стали: баланс смазки и охлаждения
Закаленная сталь жестче обычной углеродистой, а значит, режущая кромка испытывает еще более высокие нагрузки.
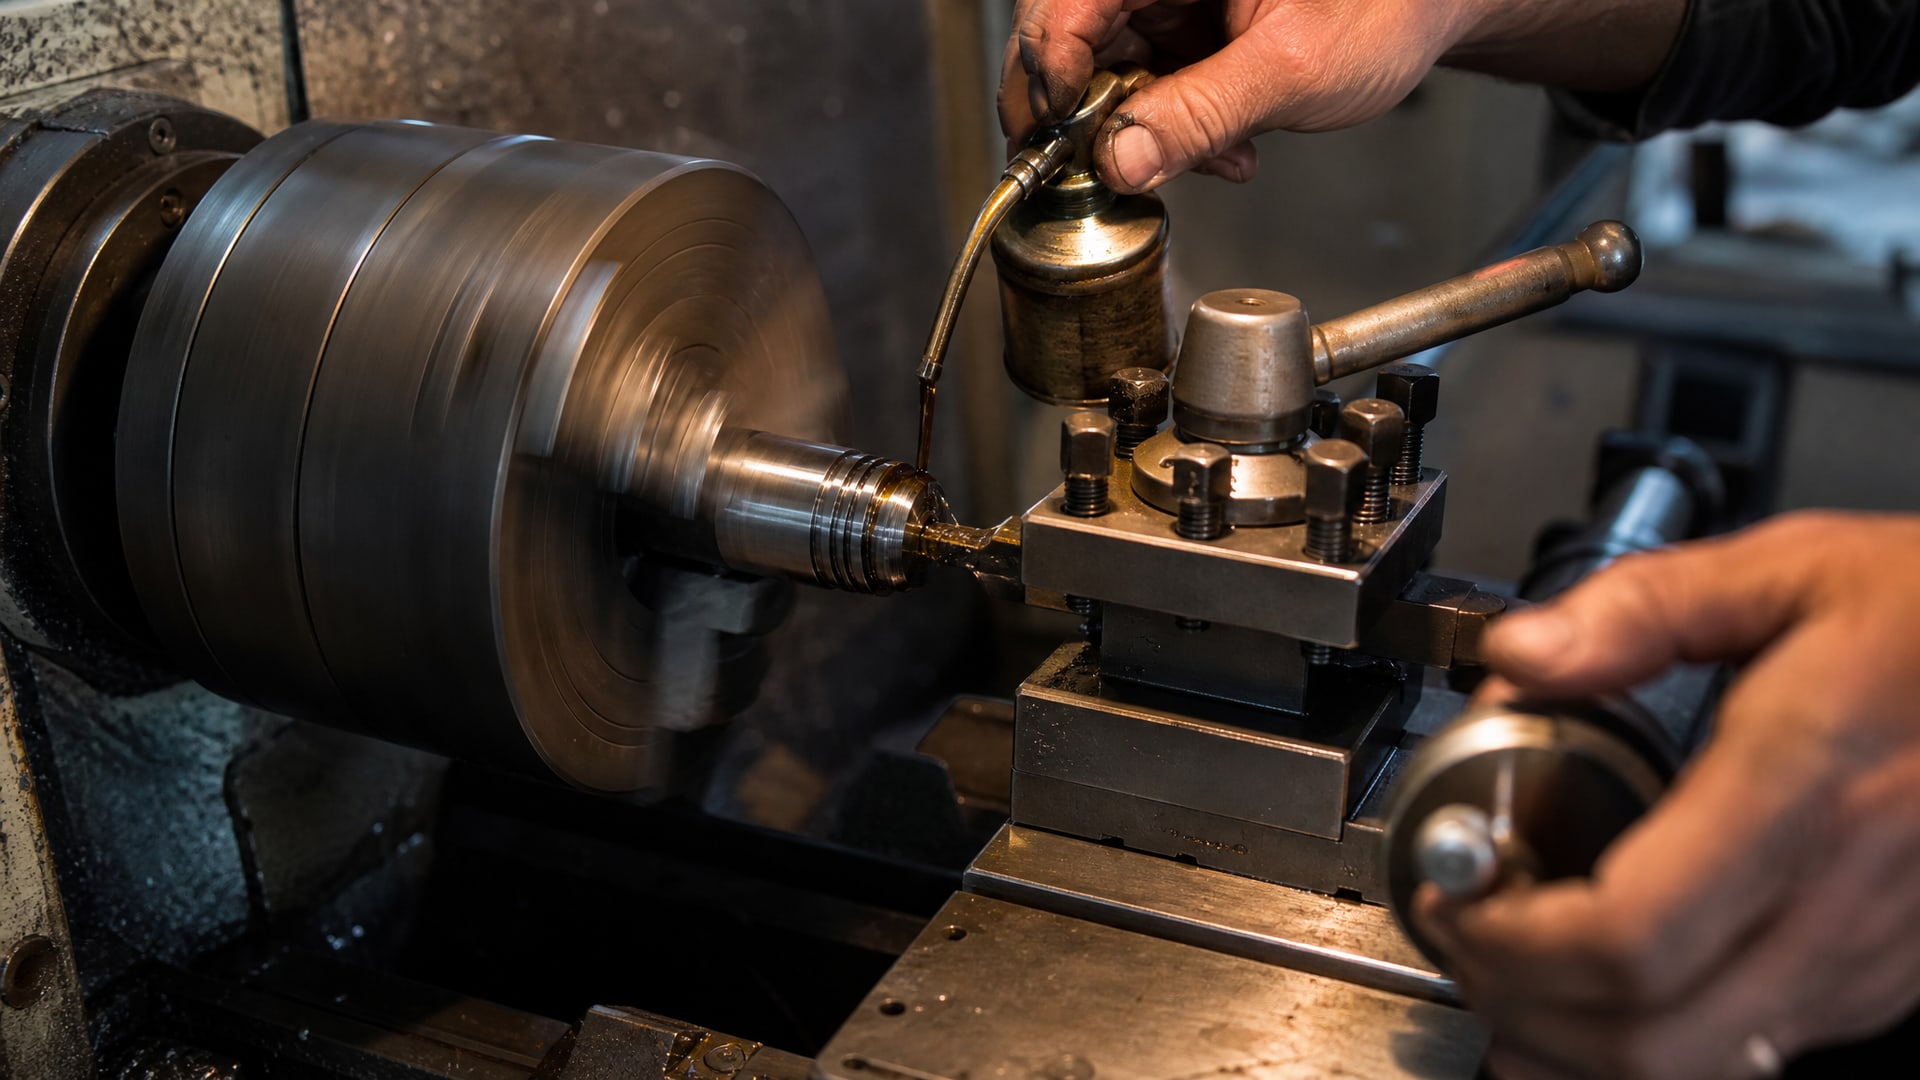
Тем не менее подход к выбору СОЖ зависит от конкретной операции.
При чистовом хонинговании закаленной стали, когда нагрузка лежит в узкой полосе и критично избежать задира, выбирают масляные СОЖ с высокой смазывающей способностью. При черновом точении закаленного изделия, когда стружка обильна и теплообразование велико, логичнее взять водосмешиваемый состав, чтобы лучше отводить тепло и не допустить перегрева инструмента.
Тонкость: закаленная сталь чувствительна к тепловому шоку. Если подать холодную СОЖ на перегретый инструмент, металл может потрескаться из-за резкого охлаждения. Поэтому при переходе от холостого хода к обработке СОЖ нужно подавать с самого начала, а не прерывисто. Расход должен быть достаточным (минимум 10–15 л/мин), чтобы охлаждение было равномерным и предсказуемым.
Система подачи СОЖ: расход, направление и контроль
Система подачи СОЖ на токарном станке включает помпу, трубки, форсунки и дренаж.
Правильная организация подачи не менее важна, чем выбор самой жидкости, потому что идеальная СОЖ, поданная в неправильном месте или с недостаточным расходом, не даст нужного эффекта.
Расход жидкости рекомендуется не менее 10–15 л/мин для типичной токарной операции. Это обеспечивает достаточный объем охлаждающей жидкости в зоне резания и хороший смыв стружки. Если расход ниже, смазка локализируется и не охлаждает равномерно.
Направление подачи критично: жидкость должна поступать в зону максимального теплообразования - на переднюю грань режущего инструмента в точке контакта со стружкой. Подача на боковую грань менее эффективна, так как большая часть жидкости стекает вбок, не участвуя в охлаждении зоны резания.
Помпа СОЖ должна срабатывать вместе с началом обработки, а не после того, как инструмент уже горячий. Холодная жидкость, поданная на раскаленный инструмент, может вызвать тепловой шок и трещины в лезвии. Поэтому управление насосом СОЖ обычно синхронизируют со включением шпинделя.
Трубки и шланги подачи должны быть прочными, кислотостойкими и выдерживать давление помпы. Гибкие шланги для СОЖ токарного станка часто подвергаются износу от вибрации, касания горячей стружки и контакта с механизмами. Закупщикам стоит время от времени осматривать шланги на предмет потеков, раздутия или трещин.
Подбор насоса и помпы: производительность и давление
Выбор насоса СОЖ для токарного станка зависит от требуемого расхода и типа жидкости.
На большинстве токарных станков используют центробежные или поршневые помпы с производительностью 10–40 л/мин. Давление обычно не превышает 2–4 бара, так как СОЖ подается скорее силой тяжести и объемом, чем давлением.
Масляные СОЖ более вязкие, чем водосмешиваемые, поэтому насос должен иметь достаточный крутящий момент и не перегреваться при их прокачке. Если выбрать слишком слабую помпу для вязкой СОЖ, она будет работать на пределе, перегреваться и быстро выйти из строя.
Система СОЖ включает также резервуар с фильтром грубой очистки. Стружка и загрязнения накапливаются в емкости, поэтому необходимо регулярно менять или очищать фильтры, а также сливать отработанную жидкость в соответствии с графиком технического обслуживания. Засоренный фильтр может перекрыть подачу, и тогда инструмент останется без смазки.
Практические рекомендации при выборе СОЖ для конкретного производства
Закупщик промышленного предприятия должен собрать информацию о текущем состоянии производства перед выбором новой СОЖ.
Во-первых, уточнить, какие типы операций преобладают: чистовая обработка, черновая резка, сверление, расточка или комбинированная работа. Во-вторых, понять диапазон материалов, которые обрабатывают: углеродистая сталь, нержавейка, алюминий, латунь или разнородные материалы подряд.
В-третьих, оценить состояние вентиляции и пожарной безопасности цеха. Если вытяжка слабая, масляные СОЖ с высоким риском тумана могут оказаться неприемлемы, и тогда лучше выбрать водосмешиваемый состав, даже если смазывающие характеристики немного ниже.
В-четвертых, проверить совместимость новой СОЖ со смазочными материалами станка. Если в системе централизованной смазки используется, например, литиевый загуститель, СОЖ на синтетической основе может способствовать его размягчению. Это требует консультации с поставщиком СОЖ или производителем станка.
При обработке высоконаследованных материалов (нержавейка, титан) и серьезных требованиях к качеству поверхности целесообразно протестировать новую СОЖ на малом объеме: на одном-двух заказах, сняв обычный уровень выхода продукции и оценив параметры износа инструмента, чистоту обработки и температуру на контакте. Такой пилотный запуск дает уверенность перед массовым переходом на новый состав.
Важно также учитывать логистику: если СОЖ поставляется издалека и с длительным сроком доставки, необходимо держать страховой запас в хранилище, чтобы не допустить остановку производства. Масляные СОЖ хранятся дольше (12–24 месяца), чем водосмешиваемые (обычно 12 месяцев), но оба типа требуют защиты от перегрева, попадания влаги и прямого солнечного света.
Контроль качества и обслуживание СОЖ в процессе эксплуатации
Во время работы на станке СОЖ стареет: масла окисляются, вода испаряется, присадки расходуются, в жидкость попадают металлические частицы и микроорганизмы.
Поэтому необходимо периодически проверять состояние жидкости и принимать меры по ее восстановлению или замене.
Для водосмешиваемых СОЖ главный показатель - концентрация. Ее проверяют рефрактометром: снимают каплю жидкости из резервуара и смотрят, насколько показатель отклоняется от нормы. Если концентрация упала (например, с 10% до 6%), нужно долить концентрат без разбавления. Если повысилась (скажем, до 15%), следует долить воду. Отклонения от нормы приводят к снижению смазывающих и антикоррозионных свойств.
Для обеих типов СОЖ важно следить за наличием в жидкости посторонних примесей. Если на дне резервуара скопился осадок, в жидкости появился неприятный запах или она потемнела быстрее обычного, это признаки старения и загрязнения. Такую жидкость лучше слить и залить свежую.
Масляные СОЖ также проверяют по температуре вспышки и кислотному числу (когда происходит окисление масла, кислотное число растет). Если температура вспышки упала или кислотное число выросло выше допуска, масло уже не защищает инструмент должным образом и требует замены.
Часто задаваемые вопросы
Какой насос СОЖ выбрать для токарного станка?
Выбирайте центробежный или поршневой насос с производительностью 10–40 л/мин в зависимости от размера станка и типа операций. Убедитесь, что давление не превышает 2–4 бара, иначе произойдет перегрев помпы. Для вязких масляных СОЖ нужен насос с достаточным крутящим моментом, чтобы не работать на пределе.
Как правильно подавать СОЖ при точении нержавеющей стали?
Подавайте жидкость в зону максимального контакта инструмента со стружкой (на переднюю грань), начиная с момента включения шпинделя, с расходом не менее 10–15 л/мин. Это предотвратит задир и обеспечит равномерное охлаждение. Используйте СОЖ с мощным пакетом противозадирных присадок.
Можно ли смешивать масляную и водосмешиваемую СОЖ в одном резервуаре?
Нет, этого делать не следует. Масло и водосмешиваемая эмульсия несовместимы и расслоятся, в результате чего ни одна из них не будет работать правильно. Переход с одного типа на другой требует полной очистки резервуара и системы подачи.
Как узнать, когда пора менять СОЖ?
Контролируйте концентрацию водосмешиваемых составов рефрактометром каждые 1–2 недели. Проверяйте цвет, запах и наличие осадка. Если жидкость потемнела, появился неприятный запах или осадок на дне - пора менять. Для масляных СОЖ смотрите также на температуру вспышки и кислотное число.
Почему на масляной СОЖ появляется туман и дым?
При высоких скоростях резания и высоких температурах в зоне резания масло испаряется и образует туман. Это требует хорошей вентиляции цеха и может служить признаком того, что режимы резания слишком агрессивны для выбранной СОЖ. Переход на водосмешиваемый состав часто решает проблему.
Какую СОЖ выбрать для токарного станка, если нужно обрабатывать разные материалы?
Если приходится работать и с нержавейкой, и с углеродистой сталью, выбирайте универсальную водосмешиваемую СОЖ с антизадирными присадками среднего уровня. Она обеспечит приемлемый компромисс между охлаждением и смазкой. Однако для критичных операций по нержавейке стоит иметь в резерве специализированный состав.
Заключение
Выбор СОЖ для токарного станка - это не выбор между «лучшим» и «худшим», а подбор под режим резания, материал заготовки и приоритеты операции. Масляные СОЖ незаменимы при чистовой обработке, низких скоростях и высоких нагрузках, когда защита инструмента от задира стоит на первом месте. Водосмешиваемые жидкости превосходят их по охлаждению и производительности на черновых операциях и высоких скоростях.
Решающий фактор успеха - правильная организация подачи: расход не менее 10–15 л/мин, направление в зону максимального теплообразования и синхронизация включения насоса с началом обработки. Для нержавеющей и закаленной стали требуются специализированные составы с усиленным пакетом присадок. Следующий шаг - провести тестовый запуск новой СОЖ на небольшом объеме работ, оценив качество обработки и износ инструмента, а затем перейти на полную переналадку системы подачи при подтверждении результатов.