Юбка поршня - узел, где трение достигает критических значений на холодном пуске и при разгоне двигателя. Выбор правильного антифрикционного покрытия напрямую влияет на ресурс ДВС, расход топлива и уровень износа цилиндра. В настоящее время на рынке доступны покрытия на основе графита, молибденового дисульфида, полиамидимидных систем и их комбинаций - каждое работает в своем диапазоне нагрузок и температур. Статья разбирает реальные отличия этих материалов, их параметры согласно испытаниям и помогает инженерам и снабженцам выбрать состав, соответствующий условиям работы конкретного двигателя.
Знание различий между типами покрытий для поршневой группы критично для правильного подбора материала при ремонте, восстановлении деталей и проектировании современных ДВС. В этой статье приведены сравнительные данные по коэффициентам трения, несущей способности, температурным диапазонам и стойкости к маслам, что позволит закупщикам и инженерам принять обоснованное решение.
Типы антифрикционных покрытий и их состав
Антифрикционные покрытия для юбок поршней строятся на базе твердых смазок, суспендированных в полимерной или смоляной матрице.
Основные компоненты - это графит, молибденовый дисульфид (MoS₂), полиамидимидные системы и их смеси. Каждый компонент вносит свой вклад: графит обеспечивает стабильное снижение трения в широком диапазоне нагрузок, MoS₂ дает минимальное трение на средних и высоких давлениях, а полиамидимидные связующие придают эластичность и адгезию к стальной поверхности.
Выбор состава определяется режимом работы поршня: если двигатель работает при повышенных нагрузках и критичном холодном пуске, предпочитают композиции с MoS₂. Для применений с умеренными нагрузками и требованиями к простоте нанесения часто используют графитовые системы. Полиамидимидные смеси выбирают, когда нужна хорошая адгезия к стали и одновременно надежность в условиях контакта с горячим маслом.
Графитовые покрытия
Графитовые системы - классический выбор для поршней. Графит работает за счет слоистой структуры, где молекулы легко скользят относительно друг друга. В испытаниях на пучке Ребиндера при нагрузках от 50 до 450 Н образцы с чистым графитом показывают коэффициент трения в диапазоне 0,22–0,42. Это значительно лучше, чем поверхность без покрытия (0,58–0,69), но уступает многокомпонентным системам с добавками MoS₂.
Преимущества графитовых покрытий: простота изготовления, предсказуемое поведение, стабильность при циклировании нагрузок. Недостатки: при очень высоких нагрузках коэффициент трения растет, а стойкость к горячему маслу может быть хуже, чем у полиамидимидных систем. На практике графитовые составы прижились на линиях восстановления поршней благодаря дешевизне и надежности.
Молибденсодержащие покрытия
Молибденовый дисульфид (MoS₂) - это твердая смазка, которая работает еще более эффективно, чем графит. В том же диапазоне нагрузок 50–450 Н образцы с графитом и MoS₂ показывают коэффициент трения 0,10–0,16. Это означает, что при полных нагрузках (350–450 Н) такое покрытие обеспечивает трение примерно на 40–50% ниже, чем чистографитовое.
Механизм работы MoS₂ похож на графит, но молекулярная структура более совершенна для высокого давления. Добавление MoS₂ к графиту в композиции создает синергетический эффект: молекулы дисульфида переходят в активную граничную смазку при давлении, а графит работает в объеме. Это особенно важно в начальной фазе и при пусках холодного двигателя, когда зазор минимален и давление велико.
Минус молибденовых покрытий - сложность технологии и более высокая стоимость сырья. В условиях гаража или мелкого сервиса их используют реже, чем графитовые.
Полиамидимидные системы с твердыми смазками
Полиамидимидные (ПАИ) системы основаны на полимерной матрице с добавками графита, MoS₂ или их комбинации. Эти покрытия дают коэффициент трения 0,12–0,26, что промежуточно между чистым графитом и MoS₂-содержащими составами. Главное преимущество ПАИ систем - отличная адгезия к стальной поверхности благодаря полимерной основе и высокая стойкость к горячему маслу (выдерживают PAO-масло при 275 °C в течение часа без размягчения).
На практике полиамидимидные покрытия часто выбирают для восстановления критически изношенных поршней, где поверхность требует хорошей адгезии и длительного контакта с рабочей жидкостью. Однако на очень высоких нагрузках и при интенсивном фреттинге они могут отставать от MoS₂-содержащих композиций по защите от абразивного износа.
Сравнение параметров антифрикционных покрытий
Для корректного выбора покрытия необходимо сравнивать его параметры в единых условиях испытаний.
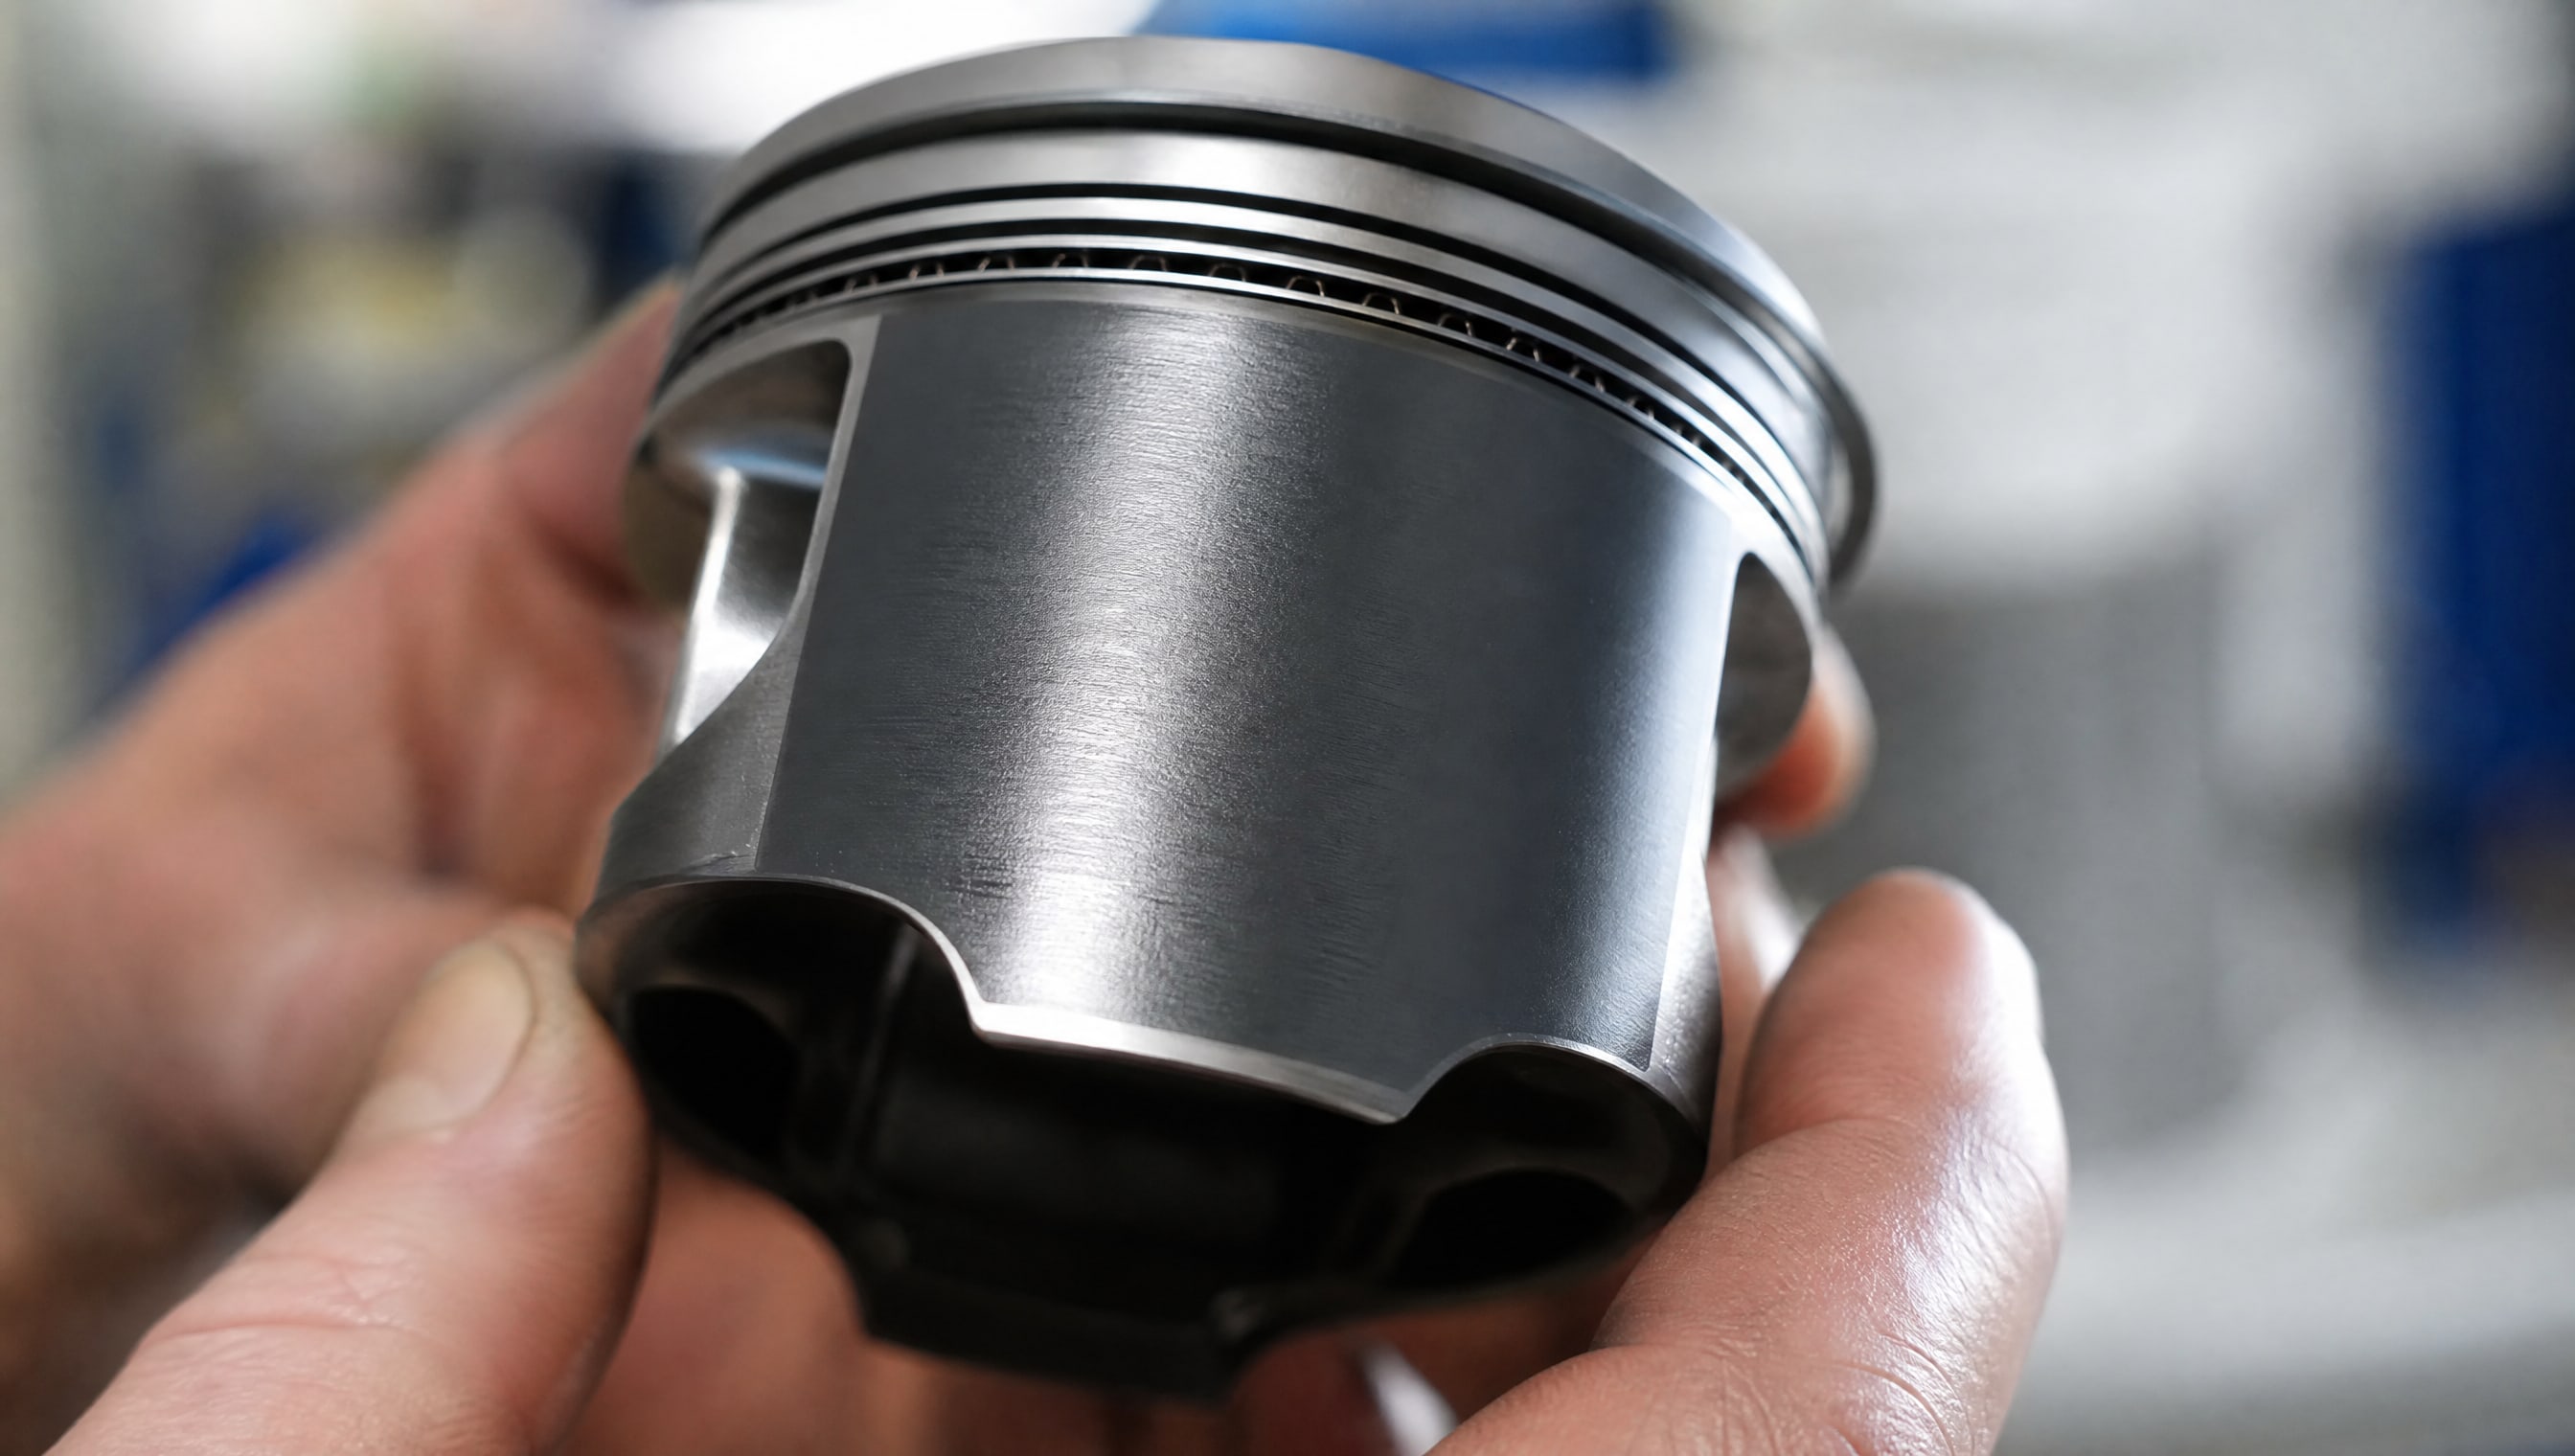
В таблице ниже сведены ключевые показатели, полученные на стандартных методах согласно ASTM D2625 и ASTM D2714.
| Параметр | Единица | Без покрытия | Графит | Полиамидимид + графит | МoS₂ + графит |
|---|
| Коэффициент трения при 50 Н | - | 0,58–0,69 | 0,22–0,30 | 0,14–0,18 | 0,10–0,13 |
| Коэффициент трения при 450 Н | - | 0,65–0,69 | 0,35–0,42 | 0,22–0,26 | 0,14–0,16 |
| Рекомендуемая толщина сухой пленки | мкм | - | 5–20 | 10–25 | 15–30 |
| Температурный диапазон | °C | - | -40 до +200 | -50 до +240 | -70 до +260 |
| Несущая способность при сухом трении | МПа | 2–5 | 30–100 | 80–180 | 150–550 |
Из таблицы видно, что коэффициент трения заметно растет с увеличением нагрузки, и это нормальное поведение для любого покрытия. На низких нагрузках (50 Н) разница между типами покрытий менее выраженная, чем на высоких (450 Н), где МoS₂-содержащие составы дают явное преимущество.
Температурные диапазоны и режимы отверждения
Выбор антифрикционного покрытия связан не только с температурой эксплуатации, но и с условиями нанесения на производстве.
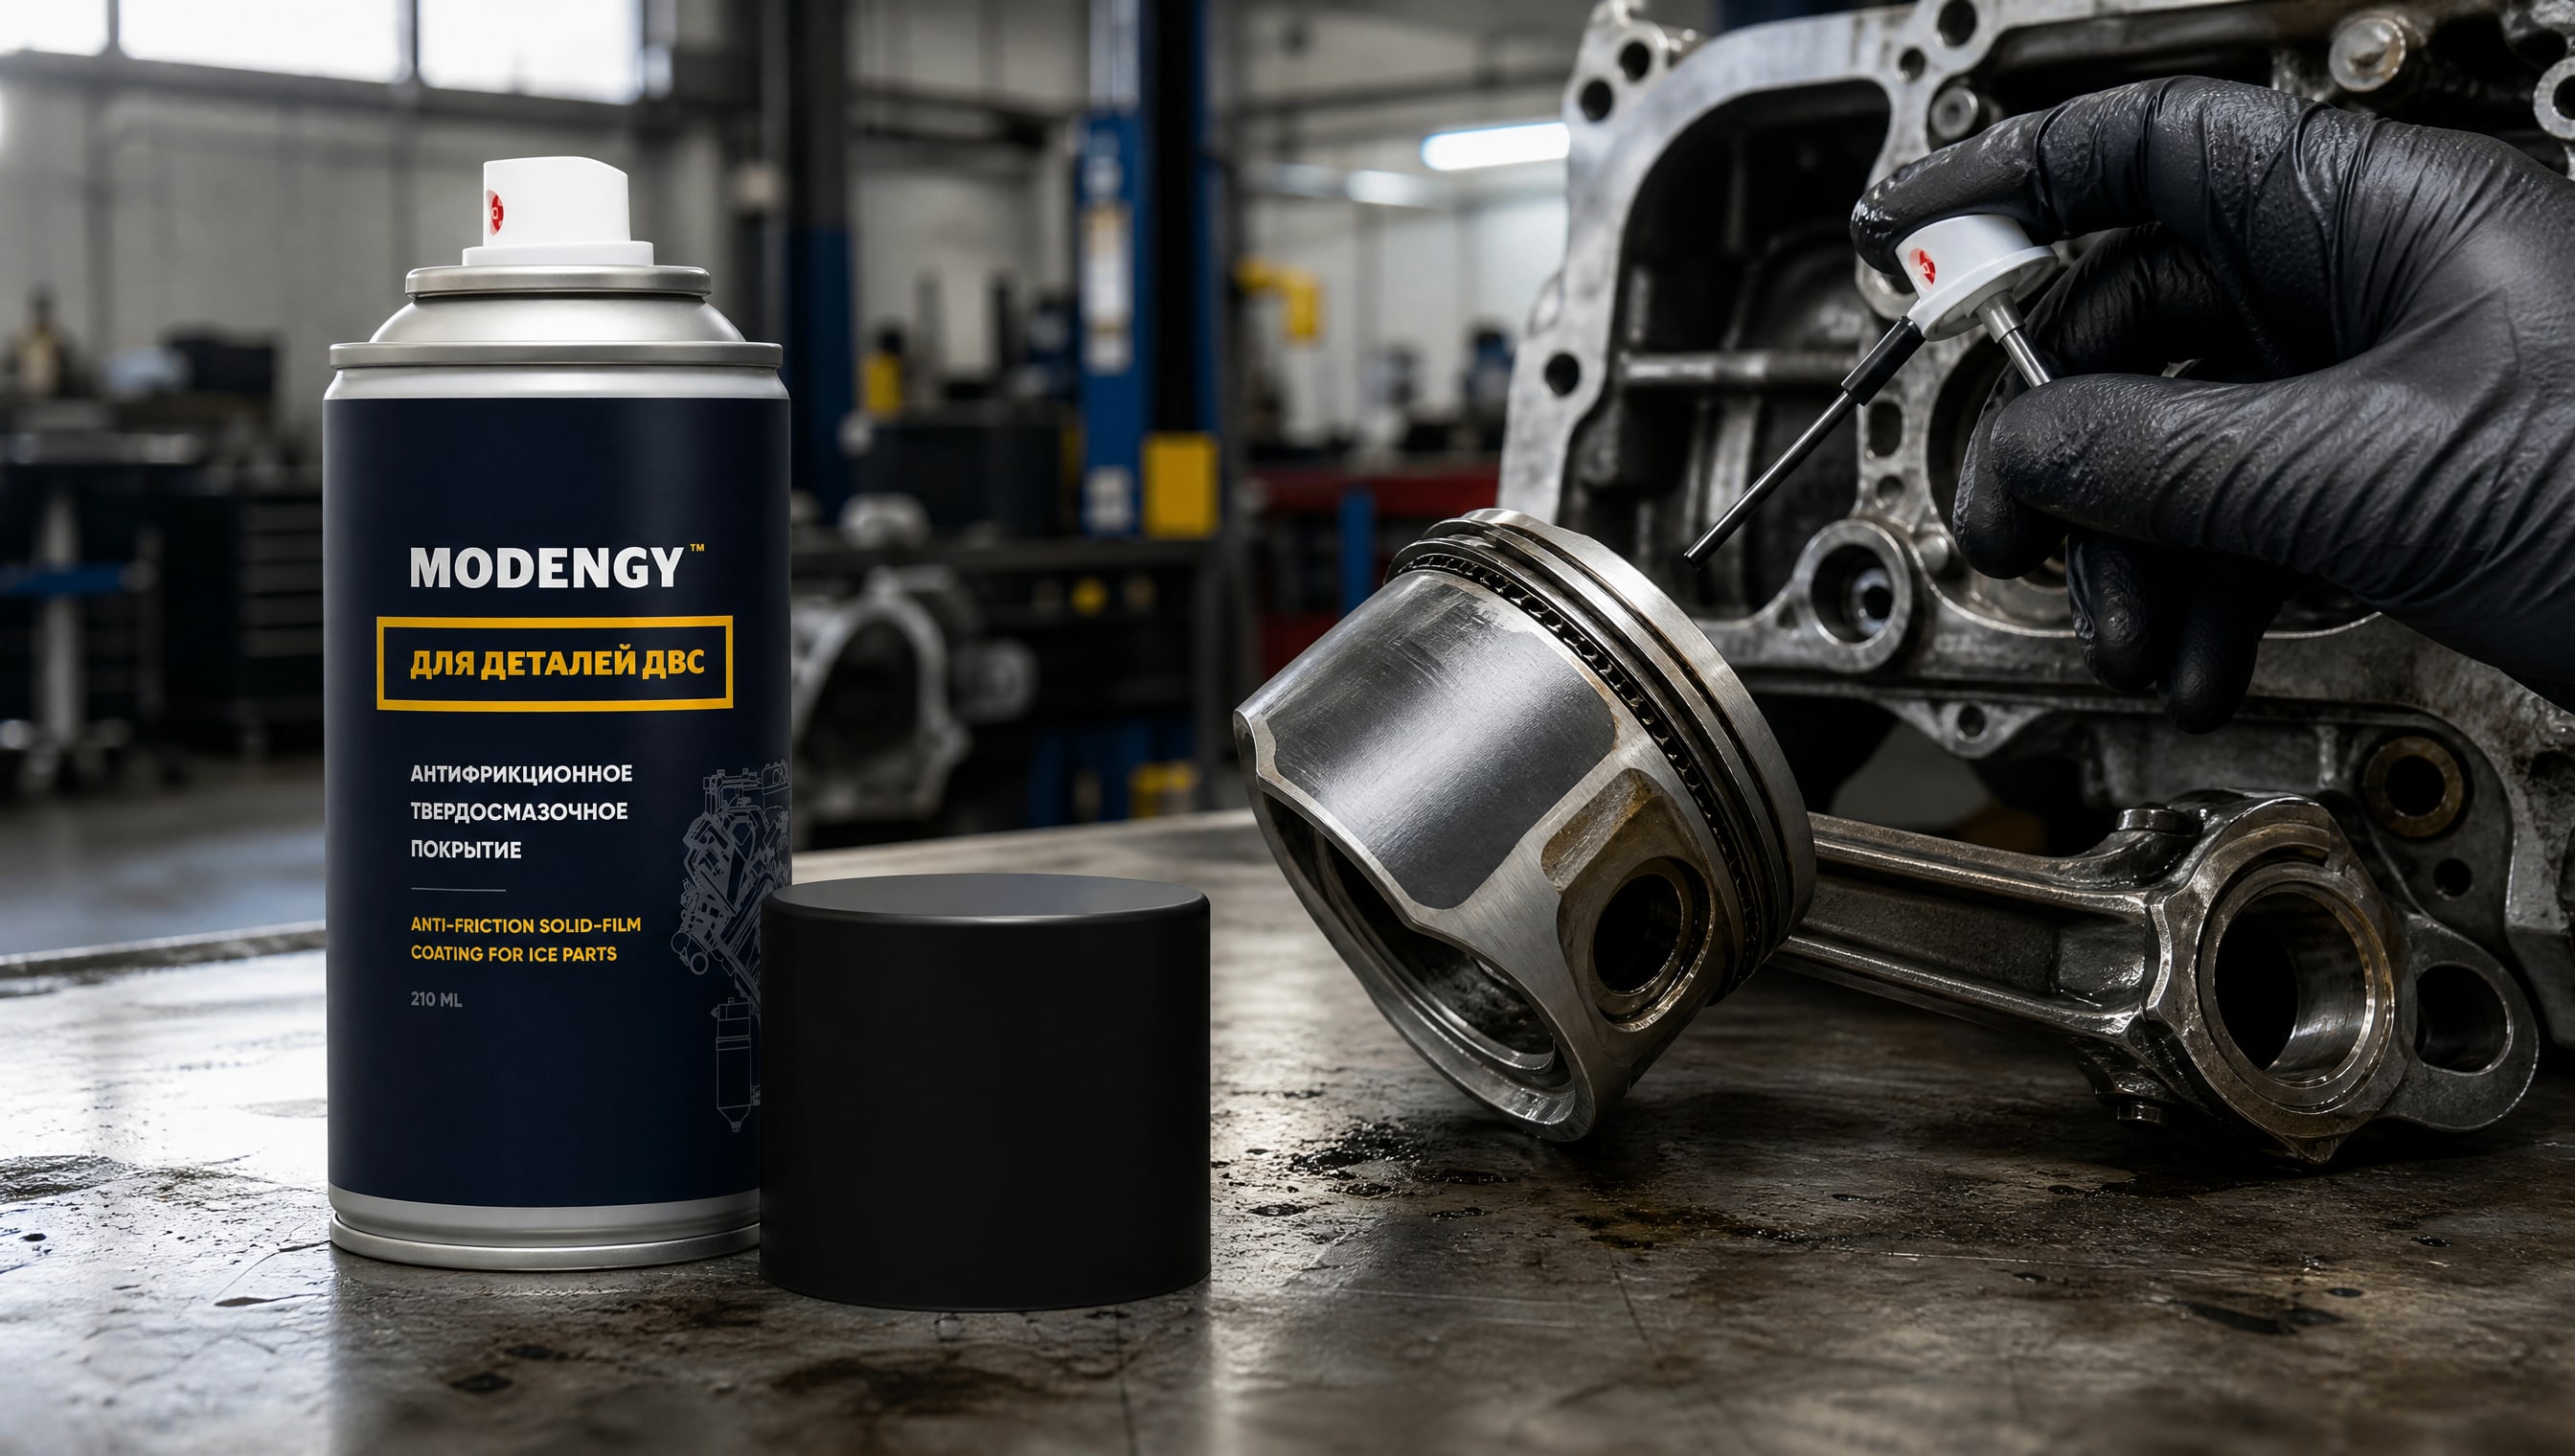
Покрытия для деталей ДВС предлагаются в двух вариантах: с требованием термической полимеризации и с естественной сушкой.
Покрытия с термической полимеризацией отверждаются при +170 °C в течение 20 минут или медленнее при +20 °C за 720 минут. Это позволяет достичь максимальной плотности пленки и лучшей адгезии, но требует оборудования или длительного ожидания. Температурный диапазон работы таких составов простирается от -70 до +260 °C, что охватывает даже супер-форсированные двигатели.
При естественной сушке времени на отверждение может потребоваться больше, но процесс не требует специального оборудования. Такие составы часто используют в небольших сервисах и гараже для точечного восстановления поршней.
Физико-химические свойства полностью отвержденного покрытия при высокотемпературном режиме превосходят: плотность достигает 1,0–1,1 г/см³, условная вязкость суспензии перед нанесением поддерживается на уровне 15–30 секунд (по вискозиметру Ford Cup), массовая доля нелетучих веществ - не менее 20%.
Стойкость к маслам, растворителям и химическим воздействиям
Долговечность покрытия на юбке поршня определяется не только его трибологическими свойствами, но и стойкостью к длительному контакту с горячим моторным маслом, топливом и очищающими растворами.
При стандартном испытании по методу неподвижного образца полиамидимидное покрытие выдерживает воздействие горячего масла PAO-100 при 275 °C в течение одного часа без видимого размягчения или отслоения.
Для проверки стойкости к растворителям используют нефрас БР-2 (легкий алифатический углеводород): образец выдерживается 500 часов при комнатной температуре +20 °C, после чего проверяют сохранение адгезии и целостности пленки. Хорошие полиамидимидные системы остаются неповрежденными, что обеспечивает надежность в условиях использования растворителей при техническом обслуживании.
Стойкость к щелочным средам и моющим растворам также имеет значение, если поршень подвергается промывке перед нанесением покрытия или в процессе восстановления. Эксперты проверяют это путем кратковременного погружения образцов в щелочной раствор с pH 11–13 и последующей проверкой адгезии.
Практические рекомендации по выбору и применению
При выборе антифрикционного покрытия для поршня необходимо собрать полную картину эксплуатационных условий: режим работы двигателя, максимальные нагрузки, температура в зоне юбки, требования к ресурсу и условиям холодного пуска.
Для двигателей с высокой степенью форсирования, работающих при нагрузках выше 250–300 Н и температурах выше +240 °C, следует выбирать композиции с молибденовым дисульфидом и расширенным температурным диапазоном до +260 °C. Несущая способность таких покрытий при сухом трении и контактном давлении достигает 550 МПа, что обеспечивает надежность даже при динамических импульсах.
Для стандартных атмосферных двигателей и дизелей средней мощности графитовые и полиамидимидные системы дают хороший результат. Они экономичнее по цене, проще в применении и обеспечивают достаточное снижение трения.
При восстановлении изношенных поршней с деформацией или микротрещинами предпочитают полиамидимидные покрытия, так как они обладают хорошей адгезией и гибкостью, заполняют мелкие дефекты, а также выдерживают длительный контакт с горячим маслом без отслоения. Толщина сухой пленки для восстановительного слоя может достигать 15–25 мкм при многослойном нанесении.
Для удобства применения в условиях автосервиса или гаража, где требуется минимум оборудования, аэрозольные антифрикционные составы упрощают процесс нанесения: не требуют разведения, позволяют контролировать толщину, а режим сушки можно выбрать в зависимости от производственного графика. Материалы на основе MODENGY уже зарекомендовали себя в этом сегменте как решение, которое несколько лет подряд закупщики малых и средних сервисов выбирают для точечного ремонта поршневой группы.
Ресурс и долговечность покрытий в условиях ДВС
Ресурс антифрикционного покрытия на поршне зависит от вибрации, контактного давления в паре поршень-цилиндр, температурных циклов и химического воздействия рабочей жидкости.
В лабораторных испытаниях на возвратно-поступательное движение при контактном давлении 550 МПа образцы передовых MoS₂-содержащих композиций выдерживают 310 000 циклов без видимого отслоения или расслоения пленки.
Это эквивалентно примерно 50–100 тысячам километров пробега в зависимости от оборотов и режима работы двигателя. При правильном подборе покрытия под условия и соблюдении технологии нанесения ресурс может быть продлен за счет полного отверждения пленки (полимеризация при повышенной температуре) и защиты от механических повреждений в процессе сборки.
Срок между восстановлениями поршня можно увеличить, если применяют многослойное нанесение: тонкий адгезионный слой (5–10 мкм) с хорошей адгезией к стали, затем рабочий слой (10–20 мкм) с оптимизированным составом по трению. Такой подход требует больше времени и материала, но обеспечивает долговечность в условиях сложных циклических нагрузок.
Задиры в двигателе: профилактика антифрикционными покрытиями
Задиры на поршне и стенке цилиндра возникают в момент, когда масляная пленка разрушается, и происходит металл-металлический контакт с локальным микросварива нием и отрывом частиц.
Это особенно вероятно при холодном пуске, когда вязкость масла максимальна и пленка неполная, или при перегреве двигателя.
Антифрикционное покрытие на юбке поршня действует как механизм защиты второй линии: в момент, когда масло не справляется, твердосмазочный состав в покрытии берет на себя нагрузку и предотвращает прямой контакт металлов. Благодаря низкому коэффициенту трения (0,10–0,16 для MoS₂-содержащих систем) эта защита сохраняется даже при нестабильном режиме смазки.
Для критичных режимов запуска в холодное время или при работе в условиях запыленности (в которых абразивные частицы могут попасть в пленку масла) применяют именно комбинированные покрытия с графитом и MoS₂: они обеспечивают минимальное трение и одновременно разрушают абразивные частицы благодаря микротвердости твердых смазок.
Часто задаваемые вопросы
Какое покрытие выбрать для холодного климата?
Для холодного климата критична не столько абсолютная температура окружающей среды (холодный пуск при -40 °C), сколько способность покрытия работать при максимальной вязкости масла. В этом режиме коэффициент трения резко возрастает. Рекомендуются MoS₂-содержащие композиции с диапазоном -70 до +260 °C: они выдерживают нестабильность пленки и предотвращают задиры при холодном пуске. Графитовые системы для региональных климатических условий ниже -40 °C менее надежны.
Можно ли наносить одно покрытие поверх другого?
Это зависит от совместимости материалов и адгезии. Если первый слой полностью отвердел и его поверхность чистая, то адгезия второго слоя зависит от химического сродства смол. На практике лучше наносить эмульсионные составы или системы одного производителя, чтобы избежать несовместимости. Перед нанесением второго слоя рекомендуется механическая очистка поверхности и праймирование, особенно если промежуток во времени составил более нескольких суток.
Почему образец без покрытия имеет коэффициент трения 0,58–0,69?
Это значение соответствует прямому контакту стали с эталонным контртелом (обычно стальной шариком) в испытании по ASTM D2625. Стальная поверхность окисляется и содержит микрошероховатость, что повышает трение. При циклировании нагрузки микронеровности изнашиваются, и трение может меняться. Это демонстрирует, что без защитного покрытия поршень подвержен ускоренному износу и задиру.
Как убедиться, что покрытие хорошо отвердилось?
Стандартный способ - тест царапины: слегка надавливая твердым предметом (например, медной монетой), проводят линию по покрытию и смотрят, легко ли оно снимается. Хорошо отвержденное покрытие не должно скатываться в шарик и не должно сняться одним движением. Второй способ - проверка адгезии по методу ASTM D3359: кроссхатч (решетка надрезов) и отслоение скотчем. Площадь отслоев не должна превышать 5% от общей площади.
Какая толщина покрытия считается оптимальной?
Оптимальная толщина сухой пленки для деталей с нормальными нагрузками -5–20 мкм, для восстановления критически изношенных участков -15–25 мкм, для многослойных систем - до 30 мкм. Слишком тонкое покрытие (менее 5 мкм) не обеспечит защиту, слишком толстое (более 40 мкм) может расслаиваться и отлетать при вибрации. Измерение толщины проводят микрометром для покрытий или электромагнитным толщиномером (для неферромагнитных основ).
Заключение
Эффективность антифрикционного покрытия для юбки поршня определяется комбинацией состава, параметров трения при рабочих нагрузках, температурного диапазона и стойкости к маслам и растворителям. Современные материалы на основе молибденового дисульфида и графита снижают коэффициент трения до 0,10–0,16, что на 60–70% ниже, чем неprotected сталь. Полиамидимидные системы предлагают оптимальный баланс адгезии и долговечности при контакте с горячим маслом, а классические графитовые составы остаются экономичным выбором для стандартных режимов работы.
При выборе материала сверьтесь со спецификацией конкретного двигателя, нагрузками на поршневую группу, климатическими условиями и требованиями к ресурсу. Правильный подбор и соблюдение технологии нанесения (режим полимеризации, толщина пленки, очистка поверхности) обеспечивают долговечность покрытия и защиту от задиров на весь срок эксплуатации.