DLC-покрытия (Diamond-Like Carbon, углеродные покрытия с алмазоподобной структурой) и гальванический хром - два конкурирующих решения для защиты деталей насосного оборудования от износа и коррозии. Выбор между ними определяет долговечность узлов, расходы на техническое обслуживание и соответствие требованиям фармацевтического оборудования. Статья разбирает, чем различаются эти покрытия по триботехническим свойствам, адгезии, химической стойкости и практическому применению на насосах и в системах циркуляции жидкостей. Материал полезен технологам, инженерам и закупщикам, которые подбирают защитные покрытия для критичных узлов.
Структура и состав защитных покрытий
DLC-покрытия представляют собой тонкие пленки аморфного углерода с примесью водорода, металлических элементов или углеводородных соединений.
Их толщина обычно составляет 1-5 микрометров, что позволяет сохранить геометрию детали. Твердость DLC достигает 20-40 ГПа в зависимости от состава и условий напыления, при этом коэффициент трения находится в диапазоне 0,05-0,15.
Гальванический хром наносится слоем 10-100 микрометров электрохимическим методом. Твердость хромового покрытия варьируется от 8 до 12 ГПа, коэффициент трения -0,15-0,35. Более толстый слой обеспечивает лучшую защиту от механических повреждений, но увеличивает вероятность отслаивания при контактных нагрузках.
Адгезия (сцепление покрытия с основой) у DLC зависит от предварительной подготовки поверхности и может быть усилена промежуточным слоем. У хрома адгезия определяется состоянием электролита и режимом осаждения. Оба типа покрытий требуют сверки со спецификацией материала основы (сталь, алюминий, титан) перед нанесением.
Микроструктура и толщина
DLC-пленки имеют аморфную структуру без явных кристаллических границ, что обеспечивает их химическую инертность. При увеличении толщины свыше 3-5 микрометров возрастает риск внутренних напряжений и отслаивания. Хромовые слои состоят из мелкокристаллической структуры, более пластичны и стабильнее при механических воздействиях.
Триботехнические испытания покрытий на насосных деталях
Износоустойчивость оценивают методом вращающегося диска или взаимного скольжения под нагрузкой.
На образцах насосных втулок и плунжеров DLC-покрытия показывают меньший объем снятого материала - в среднем в 3-5 раз ниже, чем у полированной стали. Твердый хром дает промежуточный результат: износ выше, чем у DLC, но ниже, чем у непокрытой поверхности.
Коэффициент трения при скольжении в режиме граничной смазки (когда масляная пленка тонка) для DLC составляет 0,08-0,12, для хрома -0,20-0,30. Это различие критично для насосов, где высокое трение приводит к нагреву жидкости и ускоренному старению рабочего вещества.
Испытания в циклическом режиме (нагрев-охлаждение, чередование нагрузок) выявили, что DLC-покрытия сохраняют целостность поверхности лучше, когда термальные расширения материалов основы и пленки совпадают. При несовпадении коэффициентов теплового расширения хромовые слои склонны к микротрещинам.
Адгезия при воздействии санитарных жидкостей
На фармацевтическом оборудовании детали регулярно подвергают омывке горячей водой, щелочными и кислотными растворами. DLC-покрытия инертны к большинству таких сред и сохраняют адгезию при циклических экспозициях. Хром более подвержен коррозии в щелочных растворах с высокой температурой; подслой коррозии может привести к отслаиванию покрытия.
Результаты показывают, что на образцах фармацевтического оборудования необходимо проверять адгезию не только в исходном состоянии (тест отслоения клейкой лентой по ГОСТ 15140 или ISO 2409), но и после 10-20 циклов санитарной обработки.
Коррозионная стойкость в присутствии жидкостей
Гальванический хром защищает основной материал только при целости самого покрытия.
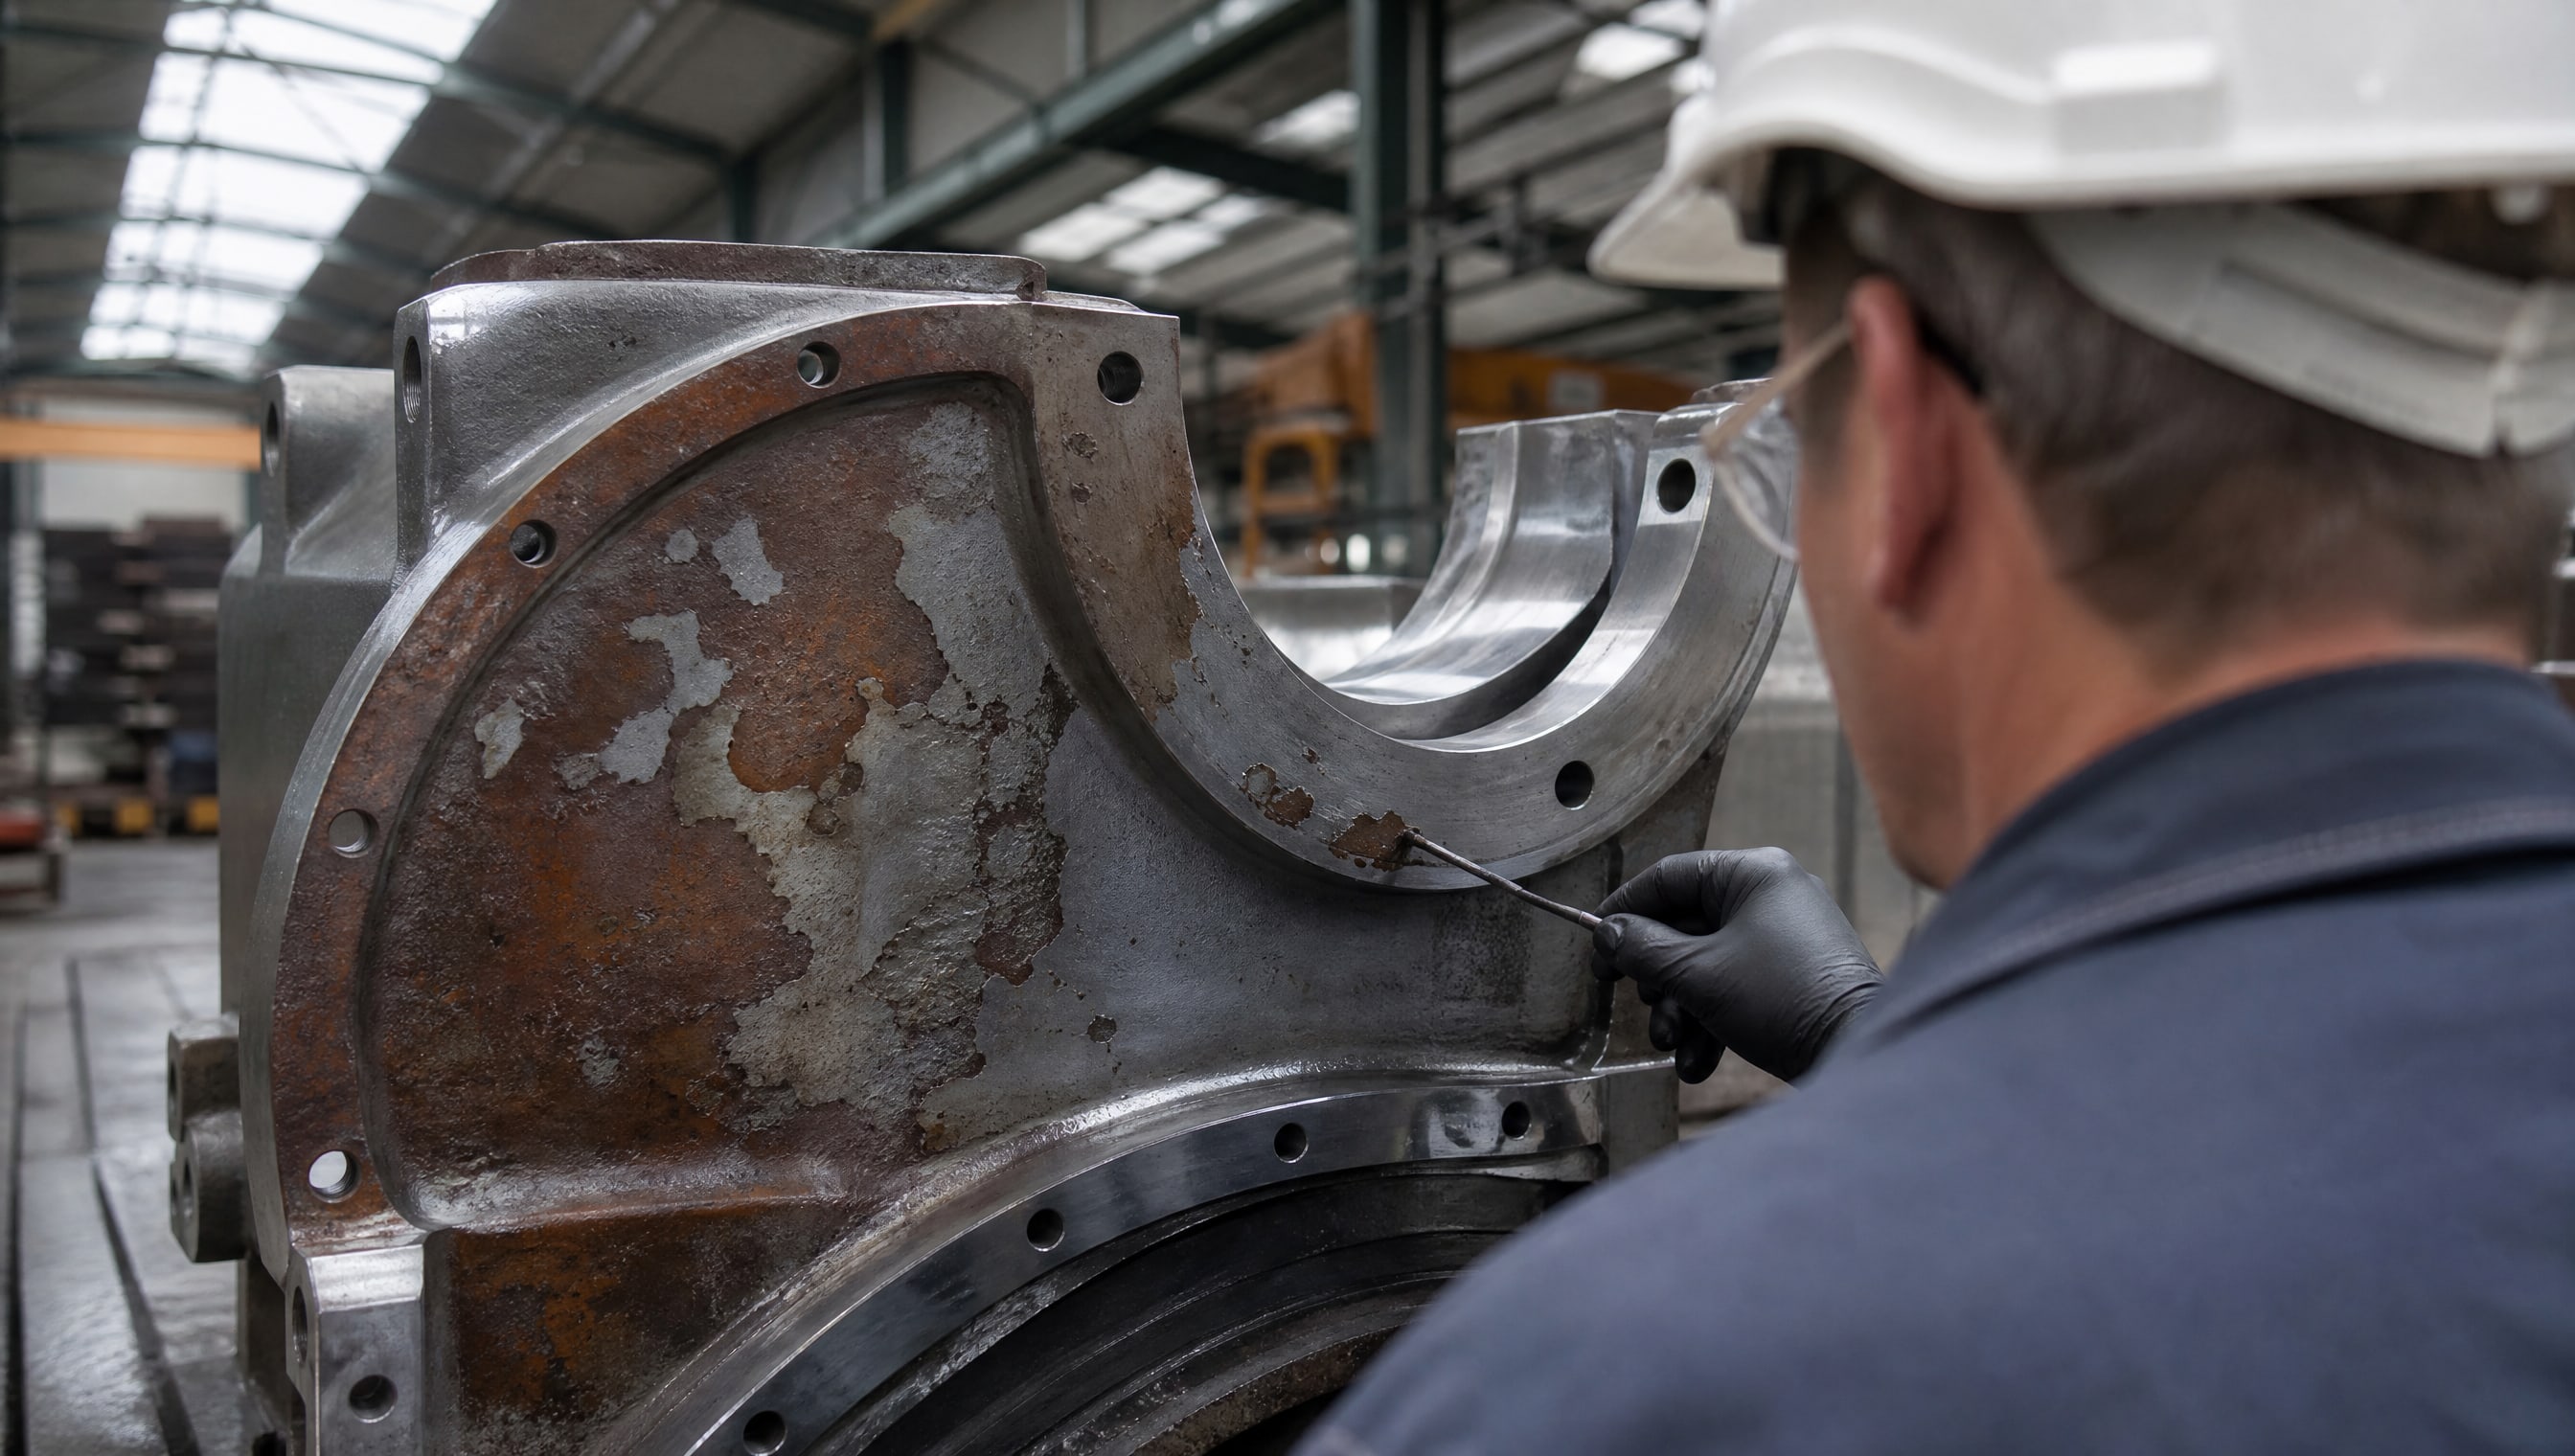
Через микротрещины и поры вода и электролиты проникают в подслой, вызывая коррозию основы и последующее отслаивание. DLC-покрытия не содержат микропор и химически инертны; они не ржавеют и не вступают в реакцию с водой, кислотами или щелочами.
Однако механические повреждения в эксплуатации (царапины, удары при сборке) одинаково опасны для обоих типов: они обнажают основу, которая ржавеет. Различие в том, что DLC при скрытых микротрещинах не ускоряет коррозию основания, а хром может.
Для образцов фармацевтического оборудования с высокой частотой санитарных обработок рекомендуется либо выбирать DLC на основе нержавеющей стали, либо использовать многослойное хромовое покрытие с промежуточным никелевым буфером.
Применение DLC-покрытий и хрома в насосном оборудовании
DLC-покрытия целесообразны для деталей, работающих в условиях:
Высокого скоростного скольжения (вращающиеся валы, плунжеры центробежных насосов);
Граничной и полусухой смазки (когда масляная пленка нестабильна);
Контакта с абразивными частицами в жидкости (необходимо минимизировать износ);
Чувствительности к нагреву (низкое трение уменьшает выделение тепла).
Твердый хром предпочтителен при:
Наличии высоких контактных давлений и ударных нагрузок (например, в поршневых насосах с частой коммутацией);
Требовании к максимальной толщине защитного слоя (хром наносится толще 25-100 микрометров);
Необходимости восстановления изношенных деталей (хром допускает электрохимическое осаждение на уже загрязненные поверхности);
Работе в условиях сухого трения без постоянной смазки.
В фармацевтических насосах для циркуляции воды, растворов и эмульсий чаще применяют DLC, поскольку повышенное трение хрома может привести к локальному нагреву жидкости и изменению ее реологических свойств. Однако для мощных двухступенчатых и плунжерных насосов, где возникают импульсные нагрузки, хром остается более надежным выбором.
Совет инженера
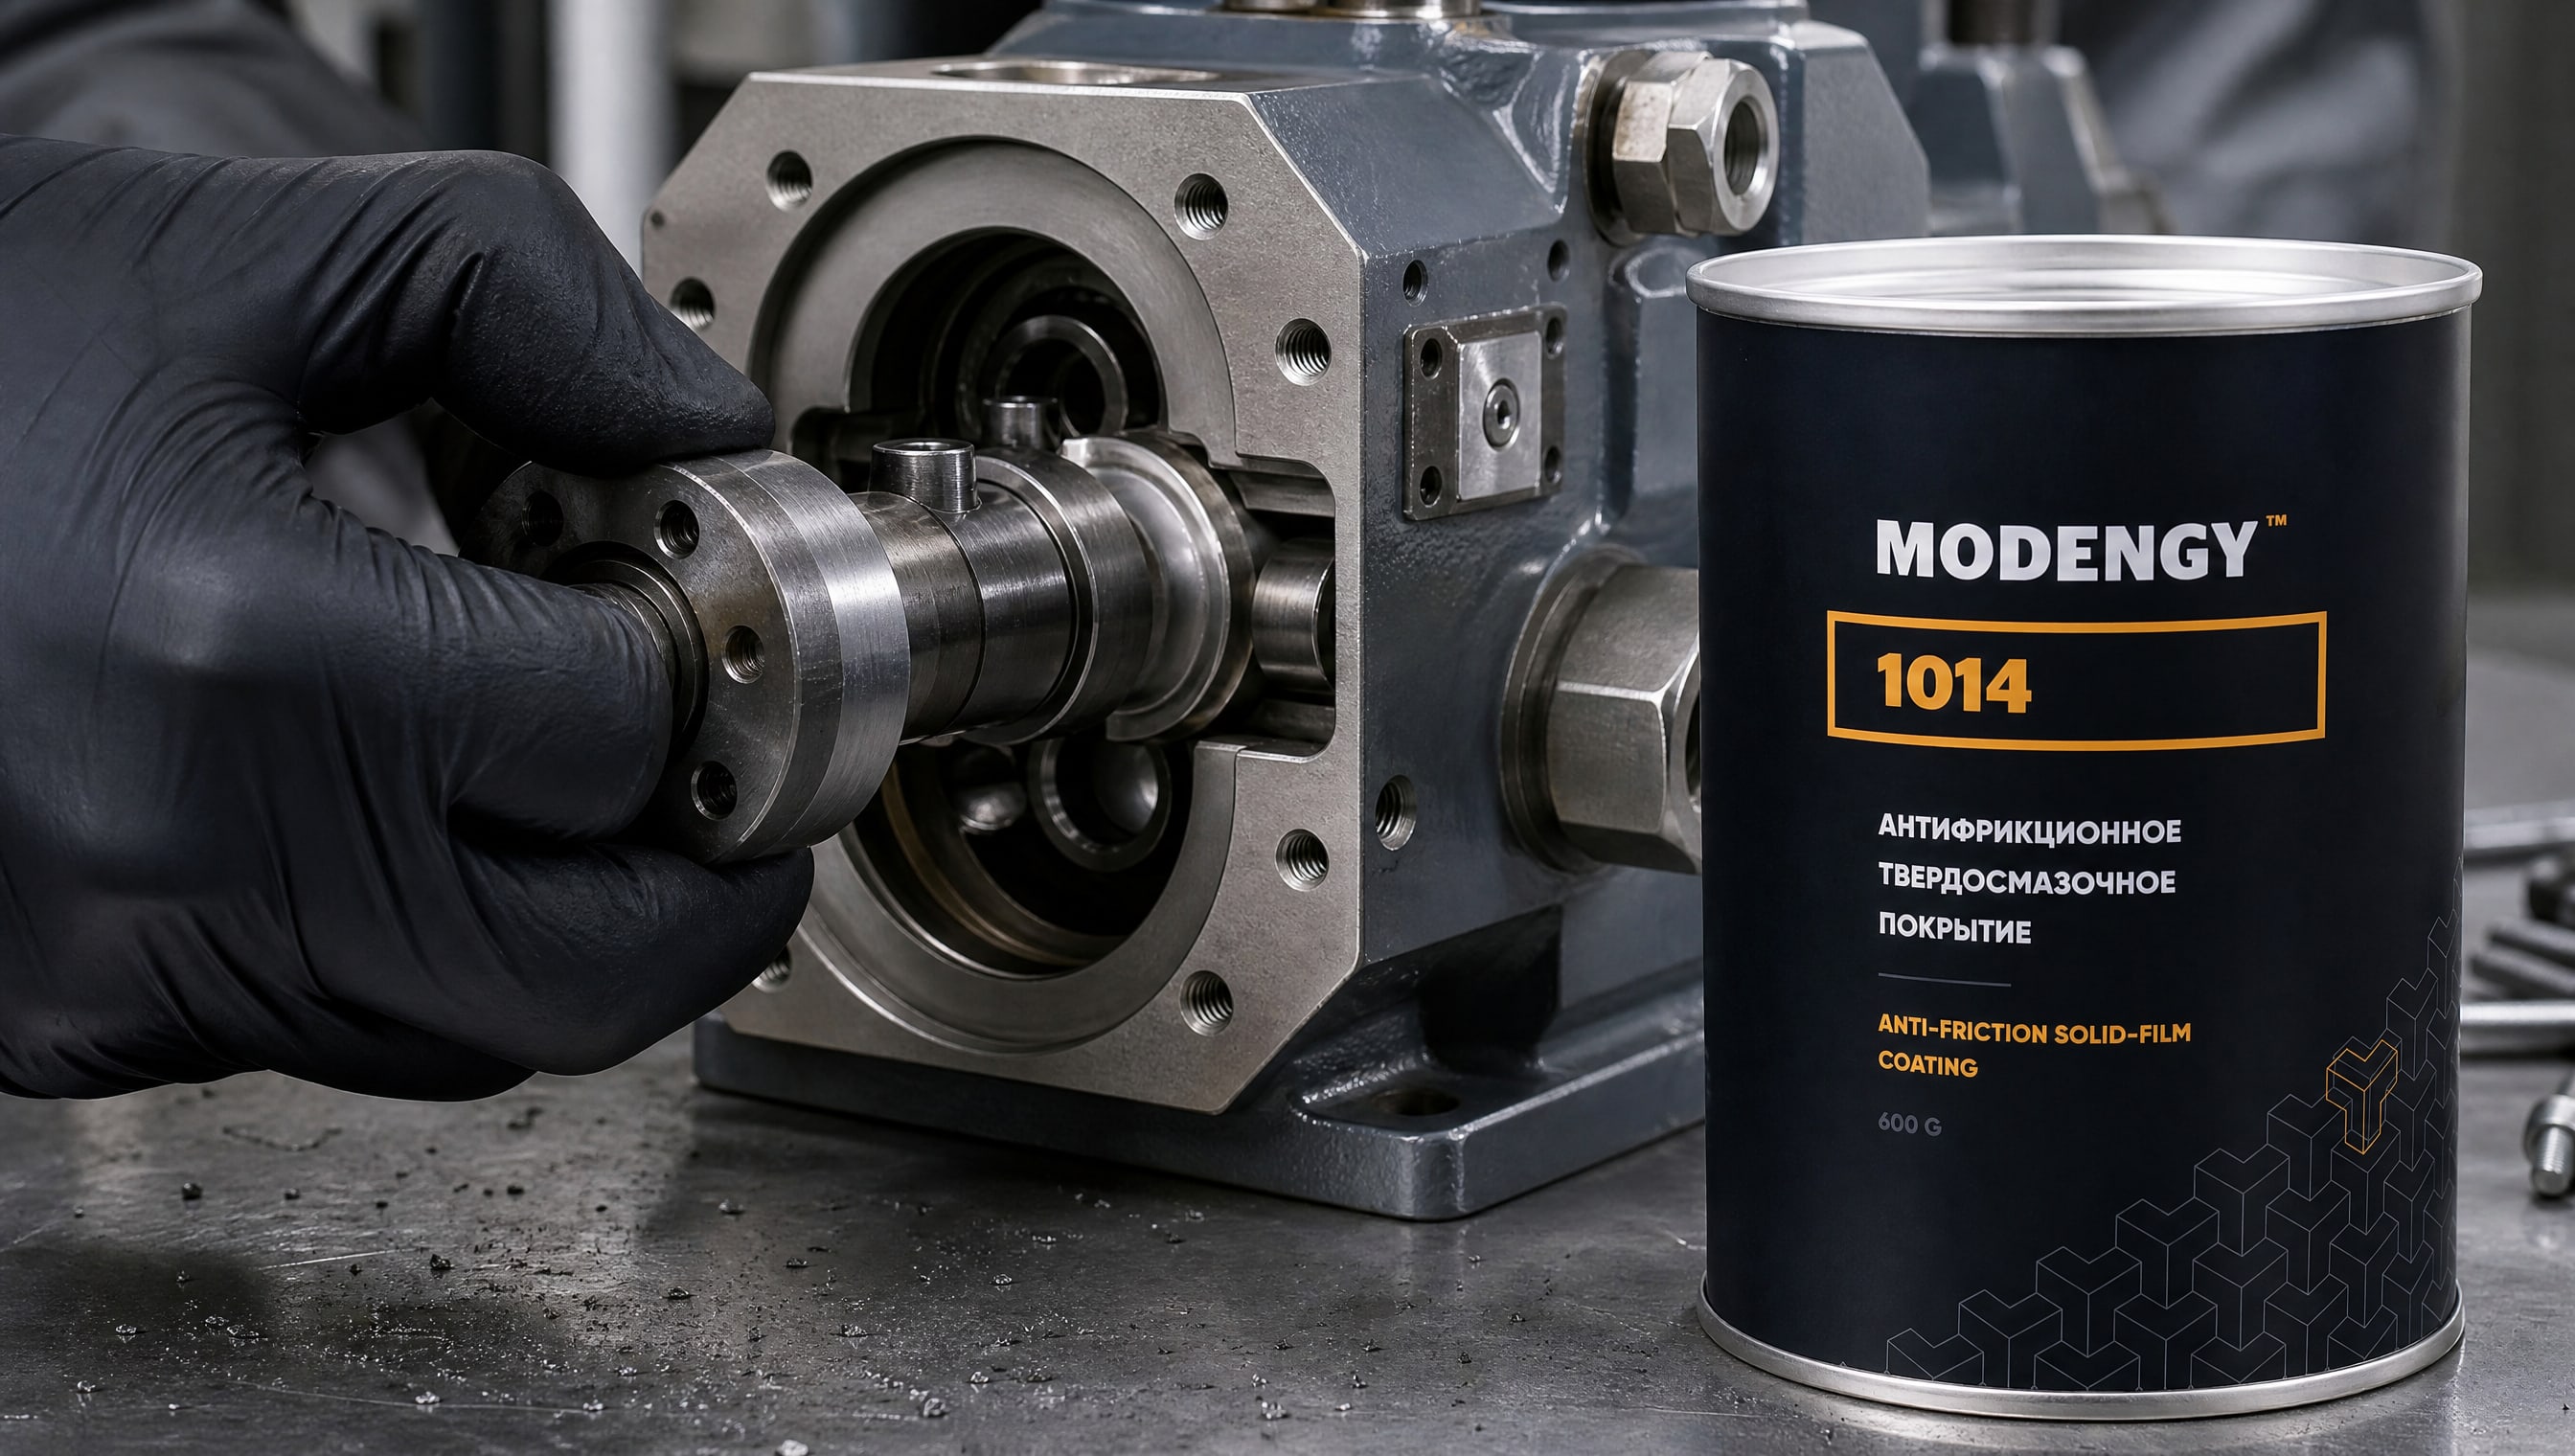
В практике химических насосов и оборудования с циркуляционными системами инженеры часто сталкиваются с выбором между снижением трения и защитой от ударных нагрузок. На участках с таким противоречием применяют комбинированный подход: базовую деталь защищают хромовым слоем 15-25 микрометров (для механической стойкости), а затем наносят тонкое DLC-покрытие 1-2 микрометра сверху. Это обеспечивает и низкий коэффициент трения, и высокую надежность. В некоторых установках вместо второго слоя используют жидкие антифрикционные составы на основе ПТФЭ и дисульфида молибдена (например, MODENGY 1014), которые наносят перед монтажом и обеспечивают локальное снижение трения в зонах скольжения без изменения геометрии детали.
Техническая подготовка поверхности перед нанесением покрытий
Качество адгезии и долговечность любого покрытия начинаются с предварительной обработки.
Для DLC необходимо удалить все загрязнения, оксидные пленки и остатки смазки механической полировкой или травлением. Поверхность должна быть шероховатой (Ra 0,4-0,8 микрометра) для лучшего сцепления с пленкой.
Для гальванического хрома требуется обезжиривание, декапирование (удаление оксидов) и нанесение подслоя (чаще никеля). Технология более чувствительна к качеству подготовки: даже тонкая оксидная пленка приведет к локальному отслаиванию хрома при приложении нагрузок.
Оба процесса требуют контроля шероховатости, смачиваемости и чистоты поверхности перед напылением или осаждением. Нарушения в подготовке - основная причина преждевременного выхода покрытий из строя.
Часто задаваемые вопросы
Какое покрытие выбрать для насосных втулок, работающих в режиме скольжения?
Для втулок с постоянным скольжением рекомендуют DLC-покрытие, так как его низкий коэффициент трения (0,08-0,12) снижает выделение тепла и износ. Гальванический хром лучше выбирать, если втулка испытывает ударные нагрузки или если требуется толстый защитный слой. На образцах фармацевтического оборудования предпочтение отдают DLC из-за инертности к санитарным жидкостям.
Влияет ли толщина DLC-покрытия на его долговечность?
Да, но нелинейно. Увеличение толщины с 1 до 3-4 микрометров повышает срок службы за счет большего запаса на износ. Свыше 5 микрометров риск отслаивания растет из-за внутренних напряжений. Для насосного оборудования оптимальная толщина составляет 2-3 микрометра.
Почему гальванический хром трескается при циклических перепадах температуры?
Хром и основной материал имеют разные коэффициенты теплового расширения. При нагреве-охлаждении возникают напряжения, которые приводят к микротрещинам, особенно если хромовый слой толще 50 микрометров. DLC меньше подвержена такому эффекту благодаря тонкому слою и близости свойств к углероду.
Как проверить адгезию покрытия после санитарной обработки?
Используют испытание отслоения клейкой лентой (ГОСТ 15140 или ISO 2409) перед обработкой и после 10-20 циклов омывки горячей водой и щелочными растворами. На образцах фармацевтического оборудования такая проверка обязательна перед вводом в промышленную эксплуатацию.
В чем разница между DLC и PVD-покрытиями (нитридами, карбидами)?
DLC - это углеродные пленки, а PVD (Physical Vapor Deposition) - общий класс методов, включающий нитриды титана, карбиды и другие соединения. DLC имеет более низкий коэффициент трения и лучше переносит граничное трение. PVD-покрытия (например, TiN) тверже, но склонны к хрупкости и отслаиванию при ударах.
Заключение
DLC-покрытия и гальванический хром решают разные инженерные задачи. DLC предпочтительны для деталей с высоким скоростным скольжением, низким требуемым коэффициентом трения и повышенной чувствительностью к нагреву. Триботехнические испытания показывают их превосходство по износостойкости в режимах граничной смазки. Для образцов фармацевтического оборудования, часто подвергаемых санитарным обработкам, DLC также обеспечивают лучшую химическую инертность.
Твердый хром остается оптимальным выбором при ударных нагрузках, необходимости восстановления деталей и требовании к максимальной толщине защитного слоя. Выбор между ними следует делать на основе спецификации конкретного узла насоса, условий работы жидкости (температура, pH, абразивность) и допустимых затрат на техническое обслуживание. Перед заказом покрытия согласуйте требования к адгезии, толщине и стойкости со спецификацией, проведите испытание на образце, а затем перейдите к серийному нанесению на рабочие детали.