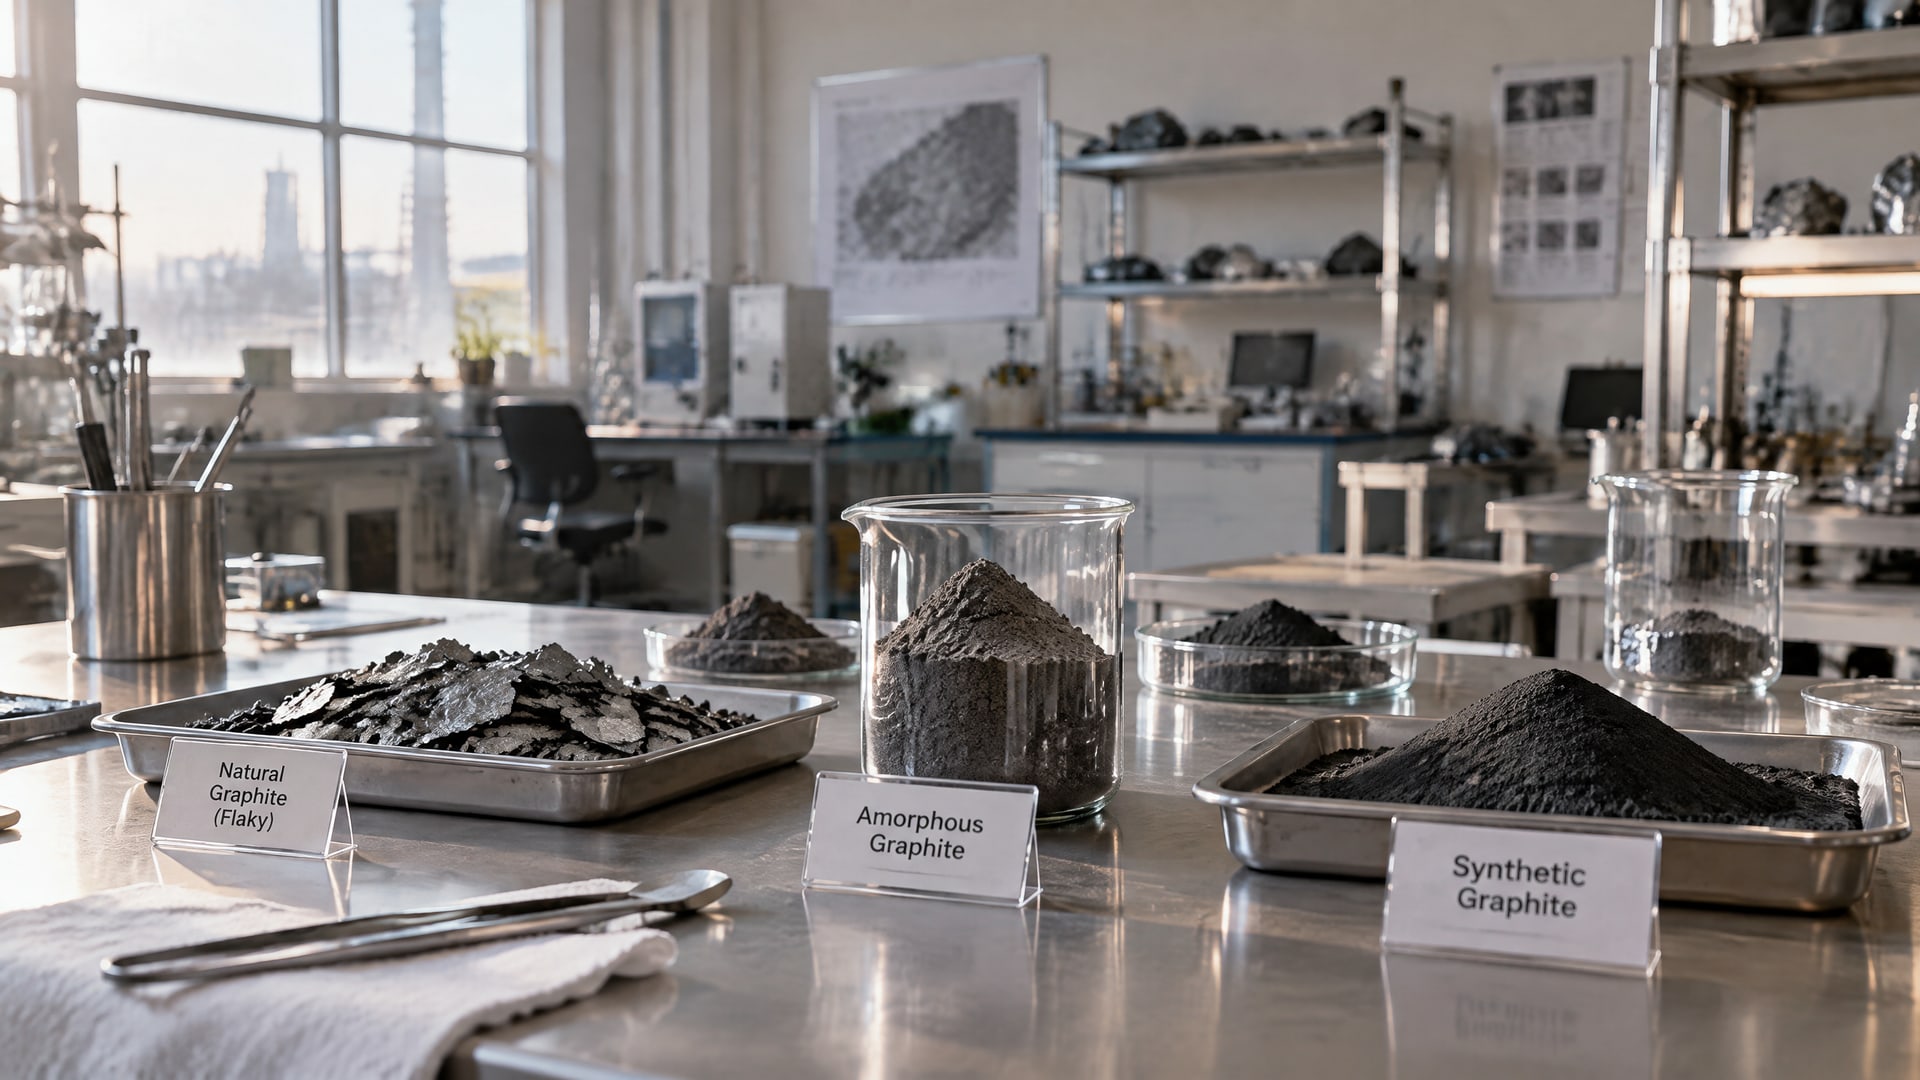
Одинаковая доля графита в порошковой смеси не гарантирует одинаковых свойств готовой детали. При сравнении марок учитывают чистоту, зольность, примеси, размер частиц, кристалличность и происхождение сырья. Натуральный графит может быть аморфным или кристаллическим, а синтетический отличается более предсказуемыми свойствами при контролируемом производстве.
Статья поможет инженерам и закупщикам оценить, какие данные запросить у поставщика и как проверить их значение для графита самосмазывающихся деталей. Разберем, чем различаются виды сырья, как контролировать состав смеси и зачем проводить триботестирование до утверждения марки.
Какие марки графита сравнивать для самосмазывающихся деталей
Для первичного сравнения удобно разделить сырье на натуральный чешуйчатый, аморфный или микрокристаллический и синтетический графит.
Такое деление отражает происхождение и структуру материала, но само по себе не устанавливает, какая марка лучше для конкретной детали. Выбор зависит от требований к чистоте, стабильности трения и повторяемости свойств.
Натуральный графит образуется при метаморфизме углеродсодержащих осадочных пород. Геологическое происхождение связано с морфологией, кристалличностью и размером зерна. Поэтому две партии природного сырья могут отличаться не только названием или местом добычи, но и характеристиками, значимыми для порошковой смеси.
Синтетический графит получают с применением тщательно подобранного сырья и длительной термообработки. Эти факторы связаны с высокой чистотой, почти идеальной кристалличностью и большей предсказуемостью свойств. Для детали, где особенно важна стабильность трения, такое сырье может быть предпочтительнее, однако решение следует подтверждать испытаниями готового материала.
При запросе предложений от поставщиков сопоставляйте характеристики в едином формате:
вид графита: натуральный чешуйчатый, аморфный или микрокристаллический, синтетический;
размер частиц и сведения о структуре;
чистота и зольность;
данные о примесях, включая следовые металлы;
идентификация партии и результаты контроля сырья.
Стандарт IS 495:2023 относится к чешуйчатому графиту для смазочных применений. Его наличие подтверждает, что для такой разновидности сырья предусмотрена отдельная спецификация, но не заменяет требований к порошковой детали. При сравнении марок сверяйте область применения документа и характеристики конкретной партии, а не только название типа графита.
Чистота графита: какие свойства проверять
Показатель чистоты важен, но не описывает состав полностью.
Для сравнения нужны также данные о зольности и примесях, а при ответственном применении - сведения о следовых металлах и партии сырья. Эти параметры особенно значимы, когда необходимы стабильное трение, контролируемый износ или чистота готовой детали.
В спецификации высокочистого изостатического графита указана чистота ≥ 99,99% и зольность < 50 ppm. Это пример уровня требований для высокочистых применений, а не общая норма для всех самосмазывающихся порошковых деталей. Требуемые значения определяют исходя из задачи и подтверждают испытаниями детали, изготовленной по выбранной рецептуре.
Одного процента графита в смеси также недостаточно для оценки результата. При анализе порошкового состава смазка может мешать определению графита и кислорода. ISO 13944:2012 описывает метод определения содержания смазки в порошковой смеси и применим к подготовке проб для измерения этих элементов, если присутствие смазки создает помехи.
До утверждения сырья согласуйте с поставщиком перечень контролируемых показателей и способ их подтверждения. Практически это означает, что в документах на партию должны быть представлены характеристики, важные для вашей задачи, а метод анализа должен учитывать состав смеси. Сопоставимые данные помогают отличить реальное различие между марками от разницы в измерениях.
При этом не следует автоматически выбирать графит с максимальной заявленной чистотой. Для обычной антифрикционной детали требования могут быть мягче, чем для высокоточного или высокотемпературного применения. Важны контролируемые примеси и стабильность партии относительно заданных требований, а не абстрактное стремление к максимальному показателю.
Как происхождение графита влияет на результат
Происхождение графита влияет на его структуру и морфологию, а значит, имеет значение для поведения сырья в порошковой смеси.
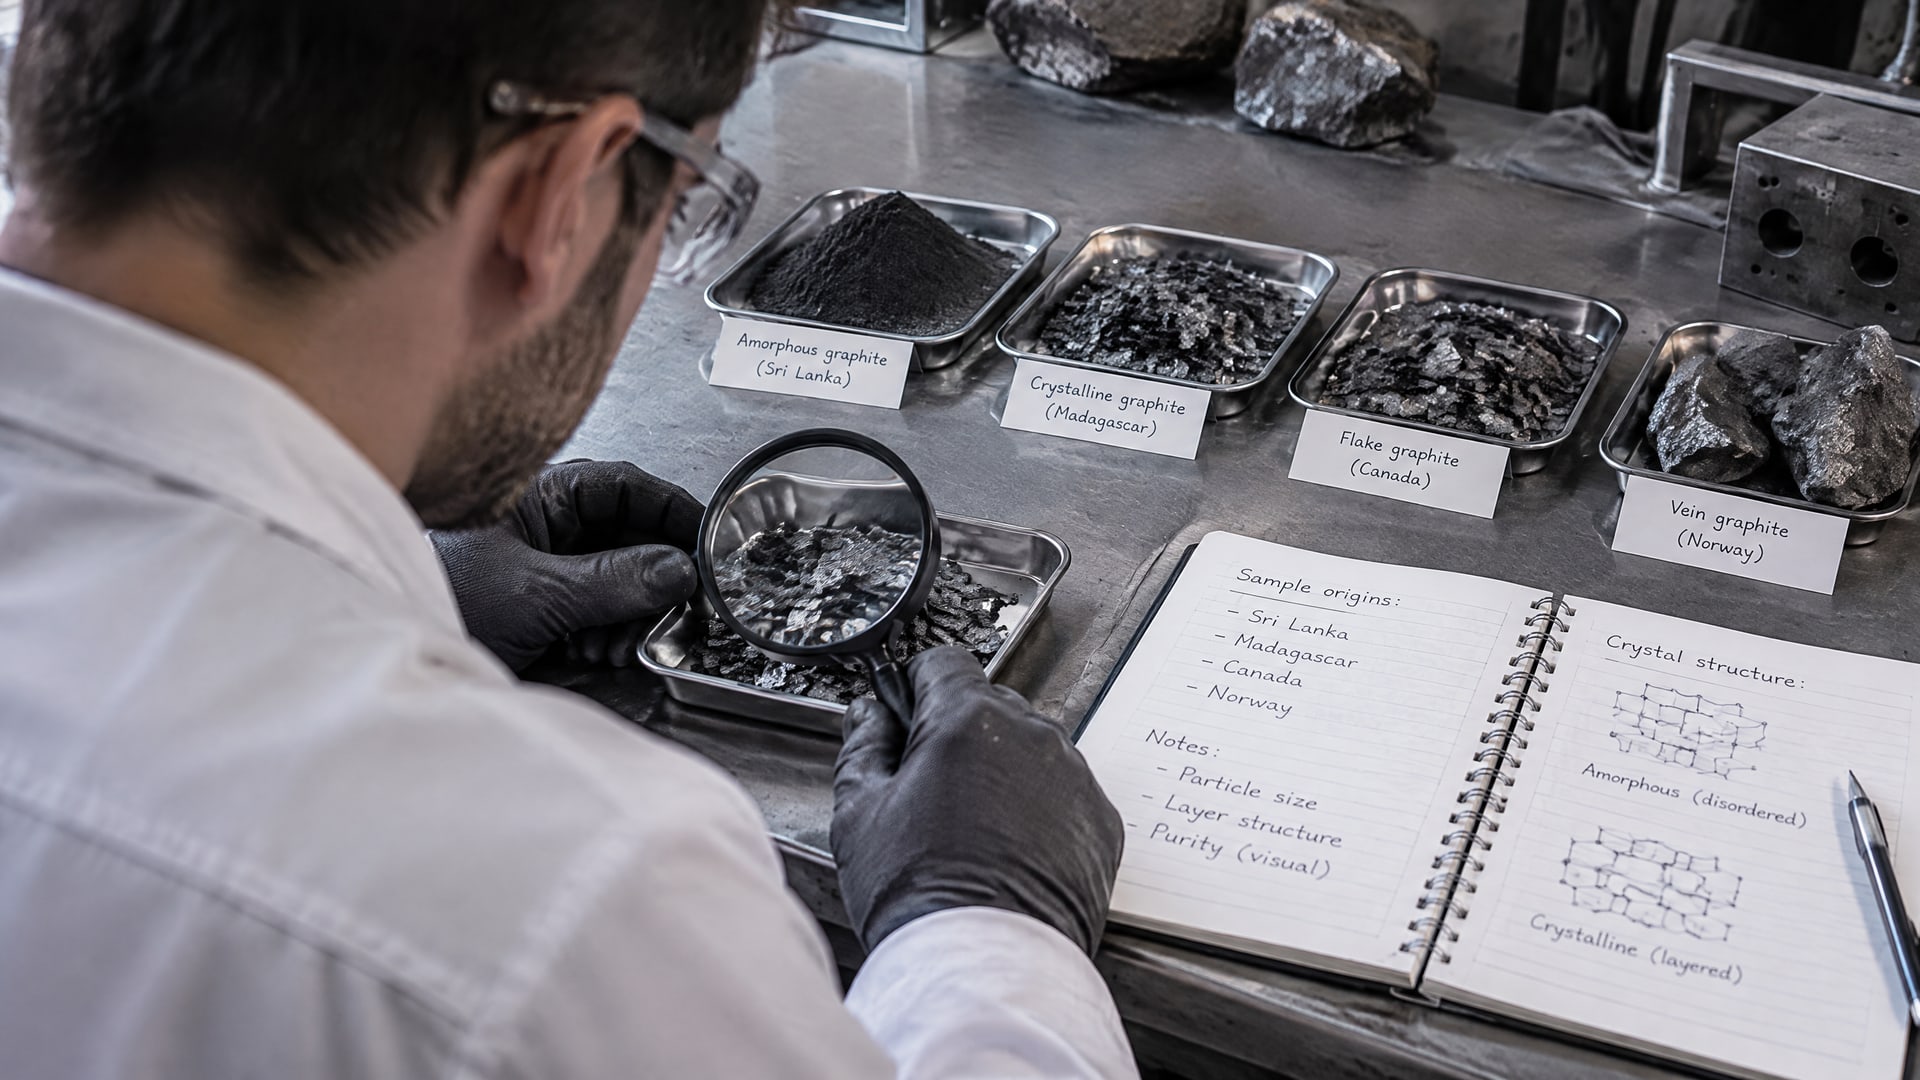
Натуральный материал формируется в геологических условиях, поэтому его тип связан с особенностями руды. Для природного графита различают аморфную, или микрокристаллическую, и кристаллическую разновидности, включая чешуйчатый и кусковой графит.
Размер зерна и кристалличность нужно рассматривать вместе с химической чистотой. Если сравнивать только содержание углерода или долю графита в рецептуре, можно упустить различия в структуре сырья. При этом само происхождение не дает готового ответа о пригодности: его оценивают по показателям партии и результатам испытаний материала.
Синтетический графит может отличаться большей предсказуемостью свойств благодаря подбору сырья и длительной термообработке. Это делает его одним из вариантов для применений, где важна стабильность. Но повышенная предсказуемость не означает автоматического преимущества во всех деталях: окончательный выбор должен соответствовать требованиям к изделию и подтверждаться проверкой.
Чтобы оценить влияние источника сырья, закупщику следует запросить идентификацию партии и сведения о происхождении, а инженеру - сопоставить их с характеристиками структуры и чистоты. Затем сравнивают партии в одинаковой рецептуре и при одинаковой методике изготовления и испытаний. Такой подход позволяет оценить именно влияние сырья, не смешивая его с изменениями состава или процесса.
Удобно вести сравнительную таблицу по каждой марке и партии:
| Параметр | Что фиксировать |
|---|
| Вид и происхождение | Натуральный чешуйчатый, аморфный или микрокристаллический, синтетический |
| Чистота и зольность | Значения из спецификации или протокола партии |
| Структура | Кристалличность и размер частиц |
| Примеси | Данные о следовых металлах и других контролируемых компонентах |
| Результаты проверки | Показатели смеси и готовой детали при выбранной методике |
Как проверить графит в порошковой смеси
Свойства исходного порошка не всегда напрямую предсказывают поведение готовой детали.
Поэтому для сравнения марок важно проверять не только сертификаты сырья, но и состав смеси, а затем изделие. Если нужно определить содержание графита или кислорода в присутствии смазки, учитывайте требования к подготовке проб: ISO 13944:2012 описывает метод определения содержания смазки и соответствующую подготовку для измерения этих элементов.
Для испытаний заранее определяют, какие показатели важны для конкретного применения. В источниках подчеркивается необходимость триботестирования, контроля партии и квалификационных испытаний в ответственных применениях. Конкретные режимы испытания и критерии приемки следует задавать по требованиям к детали: универсальных значений для всех порошковых составов источники не устанавливают.
Чтобы сравнение было корректным, сохраняйте одинаковыми рецептуру, условия изготовления образцов и методику испытания. Меняйте только марку или партию графита. Тогда различия в результатах будет проще связать с исследуемым сырьем, а не с несколькими изменениями одновременно.
В план контроля можно включить:
проверку документов и идентификации партии;
анализ чистоты, зольности и примесей;
определение содержания графита в смеси с подходящей подготовкой проб;
триботестирование образцов из сравниваемых партий;
повторную оценку после смены поставщика или характеристик сырья.
Отдельно учитывайте стандарты, относящиеся не к порошковым деталям, а к смазочным материалам или покрытиям. ISO 6743-9 классифицирует смазки семейства X (Greases), но не задает требований к графиту. EN 3021:2017 относится к сухим пленочным смазочным покрытиям, содержащим дисульфид молибдена, и предусматривает требования к квалификации и приемке партии. Переносить эти требования на самосмазывающиеся порошковые детали без соответствующего основания нельзя.
Графит в сухих антифрикционных покрытиях и порошковых деталях
Самосмазывающаяся порошковая деталь и сухое антифрикционное покрытие - разные материалы, поэтому их нельзя оценивать по одним и тем же критериям без учета конструкции и применения.
Однако сравнение важно в обоих случаях: результат зависит от состава, чистоты сырья и подтверждения характеристик партии.
Для сухих пленочных покрытий EN 3021:2017 устанавливает требования к квалификации и приемке партии. В стандарте указан типичный уровень толщины 7,0 µm ± 2 µm после механической доводки, а допустимый диапазон сухой пленки составляет 5-15 µm. Эти значения относятся к области действия стандарта, а не к порошковым деталям. Кроме того, в отдельных спецификациях для ответственной техники может требоваться решение без графита, поэтому допустимость графита необходимо проверять по требованиям конкретного применения.
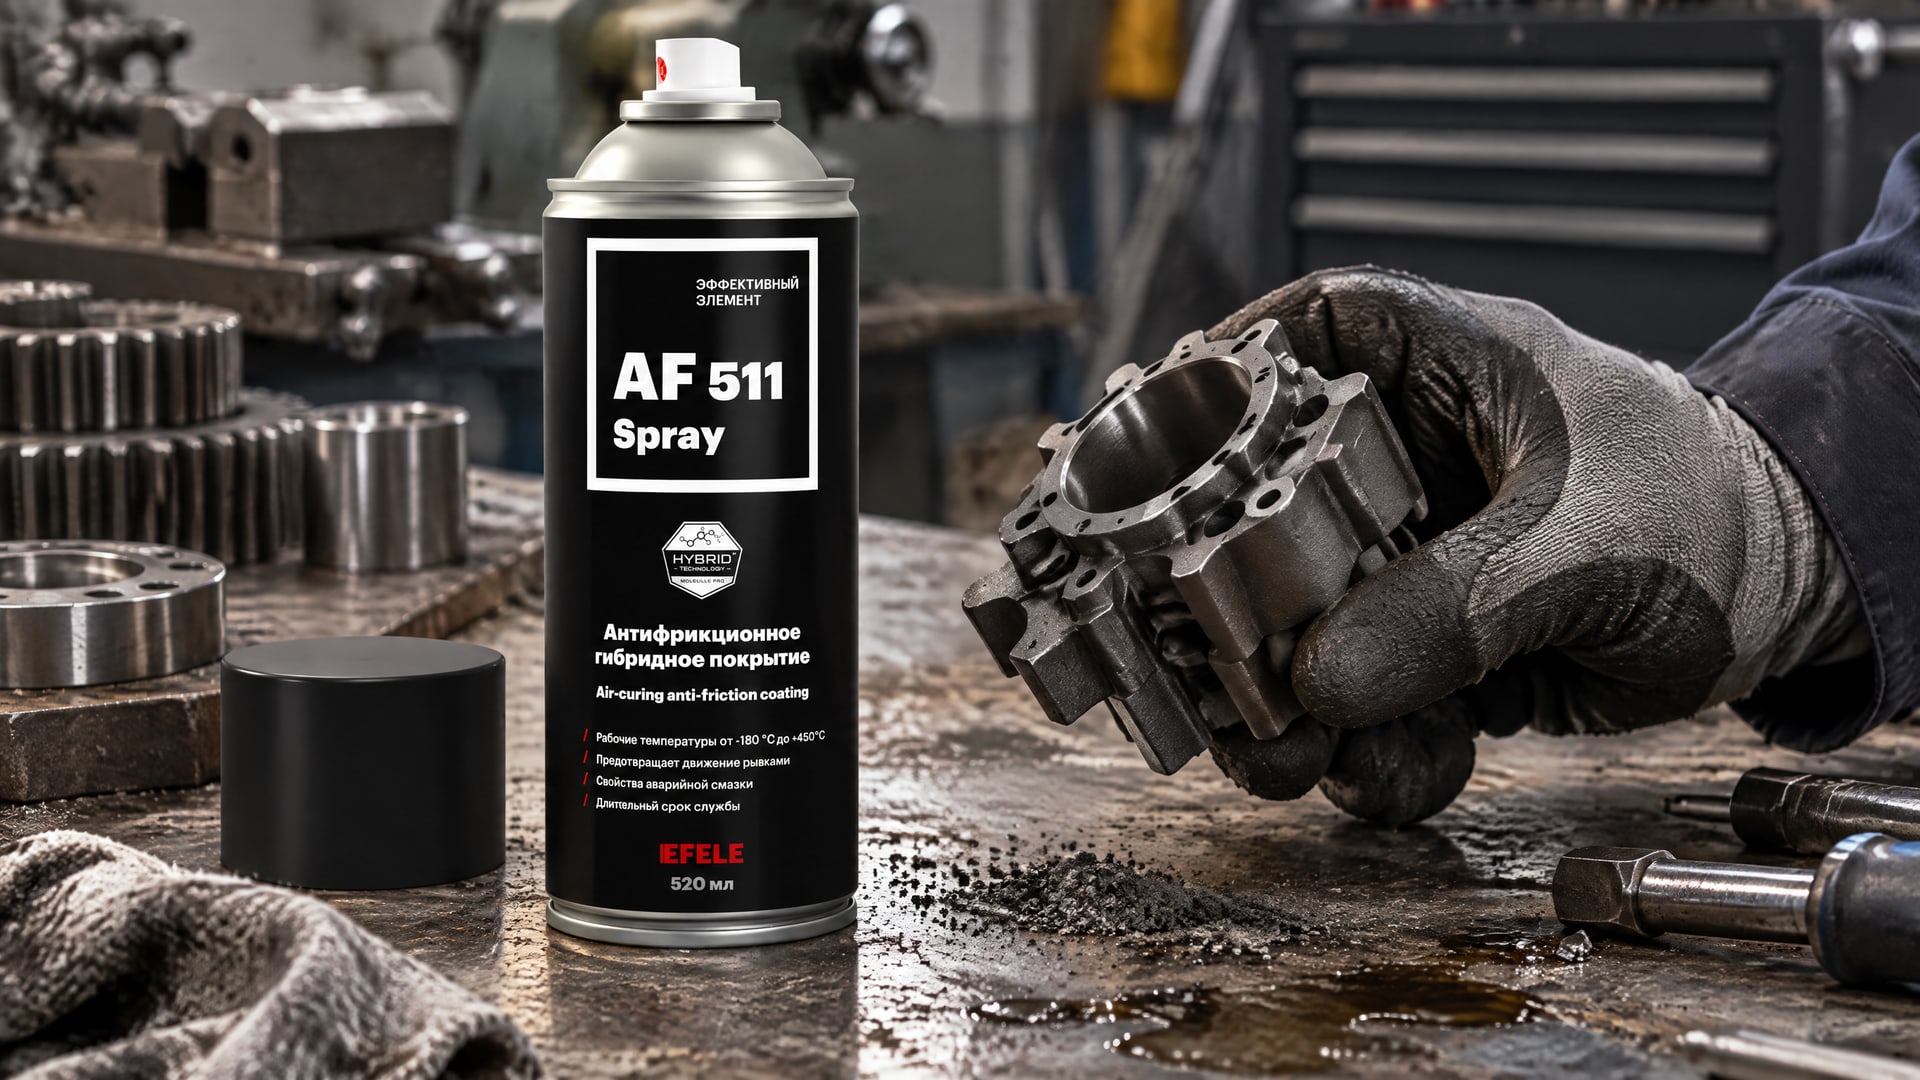
При фреттинге, проблемах при пуске или воздействии среды сначала определяют механизм отказа и требования к поверхности. Если задача решается сухим покрытием, отдельно проверяют его состав и условия квалификации. В эту логику вписывается EFELE AF-511 Spray - антифрикционное сухое покрытие на основе дисульфида молибдена и графита. Упоминание покрытия не заменяет контроля сырья и испытаний: для порошковой детали по-прежнему сравнивают графит в составе смеси и проверяют готовое изделие.
Таким образом, данные о покрытии нельзя использовать как подтверждение пригодности определенной марки графита для детали. Для обоих типов материалов нужен собственный план контроля, который учитывает требования к применению и соответствующую документацию. Стандарт сухой пленки полезен как пример квалификации и приемки партии в своей области, но не как универсальная спецификация графитового порошка.
Часто задаваемые вопросы
Какая чистота графита нужна для самосмазывающейся детали?
Универсального требования к чистоте для всех порошковых деталей нет. Для высокочистого изостатического графита встречается спецификация с чистотой ≥ 99,99% и зольностью < 50 ppm, но эти показатели не следует переносить на любые применения. Требования определяют по условиям работы детали и проверяют на готовом материале.
Чем натуральный графит отличается от синтетического?
Натуральный графит образуется при метаморфизме углеродсодержащих осадочных пород и бывает аморфным или кристаллическим. Синтетический получают с применением подобранного сырья и длительной термообработки; для него отмечают высокую чистоту и предсказуемость свойств. Выбор между ними подтверждают сравнением партий и испытанием деталей.
Зачем применять ISO 13944:2012 при анализе порошковой смеси?
ISO 13944:2012 описывает определение содержания смазки в порошковой смеси. Метод также подходит для подготовки проб к измерению графита и кислорода, если присутствие смазки мешает анализу. Это помогает корректно оценивать состав смеси, а не делать вывод только по исходной рецептуре.
Можно ли использовать EN 3021:2017 для оценки порошковых деталей?
Нет, этот стандарт относится к сухим пленочным смазочным покрытиям на основе дисульфида молибдена и регулирует их квалификацию и приемку. Указанные в нем толщины 7,0 µm ± 2 µm и диапазон 5-15 µm относятся к сухой пленке, а не к самосмазывающимся порошковым деталям.
Заключение
Сравнивая марки графита, оценивайте чистоту, зольность, примеси, размер частиц, кристалличность и происхождение сырья. Натуральный графит может различаться по морфологии, а синтетический дает более предсказуемые свойства, но пригодность любой марки нужно подтверждать на порошковой смеси и готовой детали.
Следующий шаг - запросить у поставщика характеристики и идентификацию партии, затем согласовать метод анализа с учетом смазки в составе смеси и провести сравнительное триботестирование. Так выбор будет опираться на проверяемые данные, а не только на название марки или процент графита в рецептуре.