Коррозионная стойкость покрытий зависит не только от толщины и типа материала, но и от подготовки поверхности. Фосфатирование - один из ключевых этапов предварительной обработки, влияющий на адгезию защитного слоя и его способность противостоять агрессивной среде. Чтобы объективно оценить эффект, применяют испытания в камере соляного тумана по ISO 9227 и ASTM B117 - методики, позволяющие сравнивать системы покрытий в контролируемых условиях.
Статья разберет, как фосфатирование меняет результаты испытаний, какие стандарты использует промышленность, и почему нельзя напрямую переводить часы соляного тумана в годы реальной эксплуатации. Информация полезна техническим специалистам, инженерам и закупщикам, которые выбирают или квалифицируют защитные системы для деталей в условиях повышенной влажности и солевых атак.
Методика испытания в камере соляного тумана
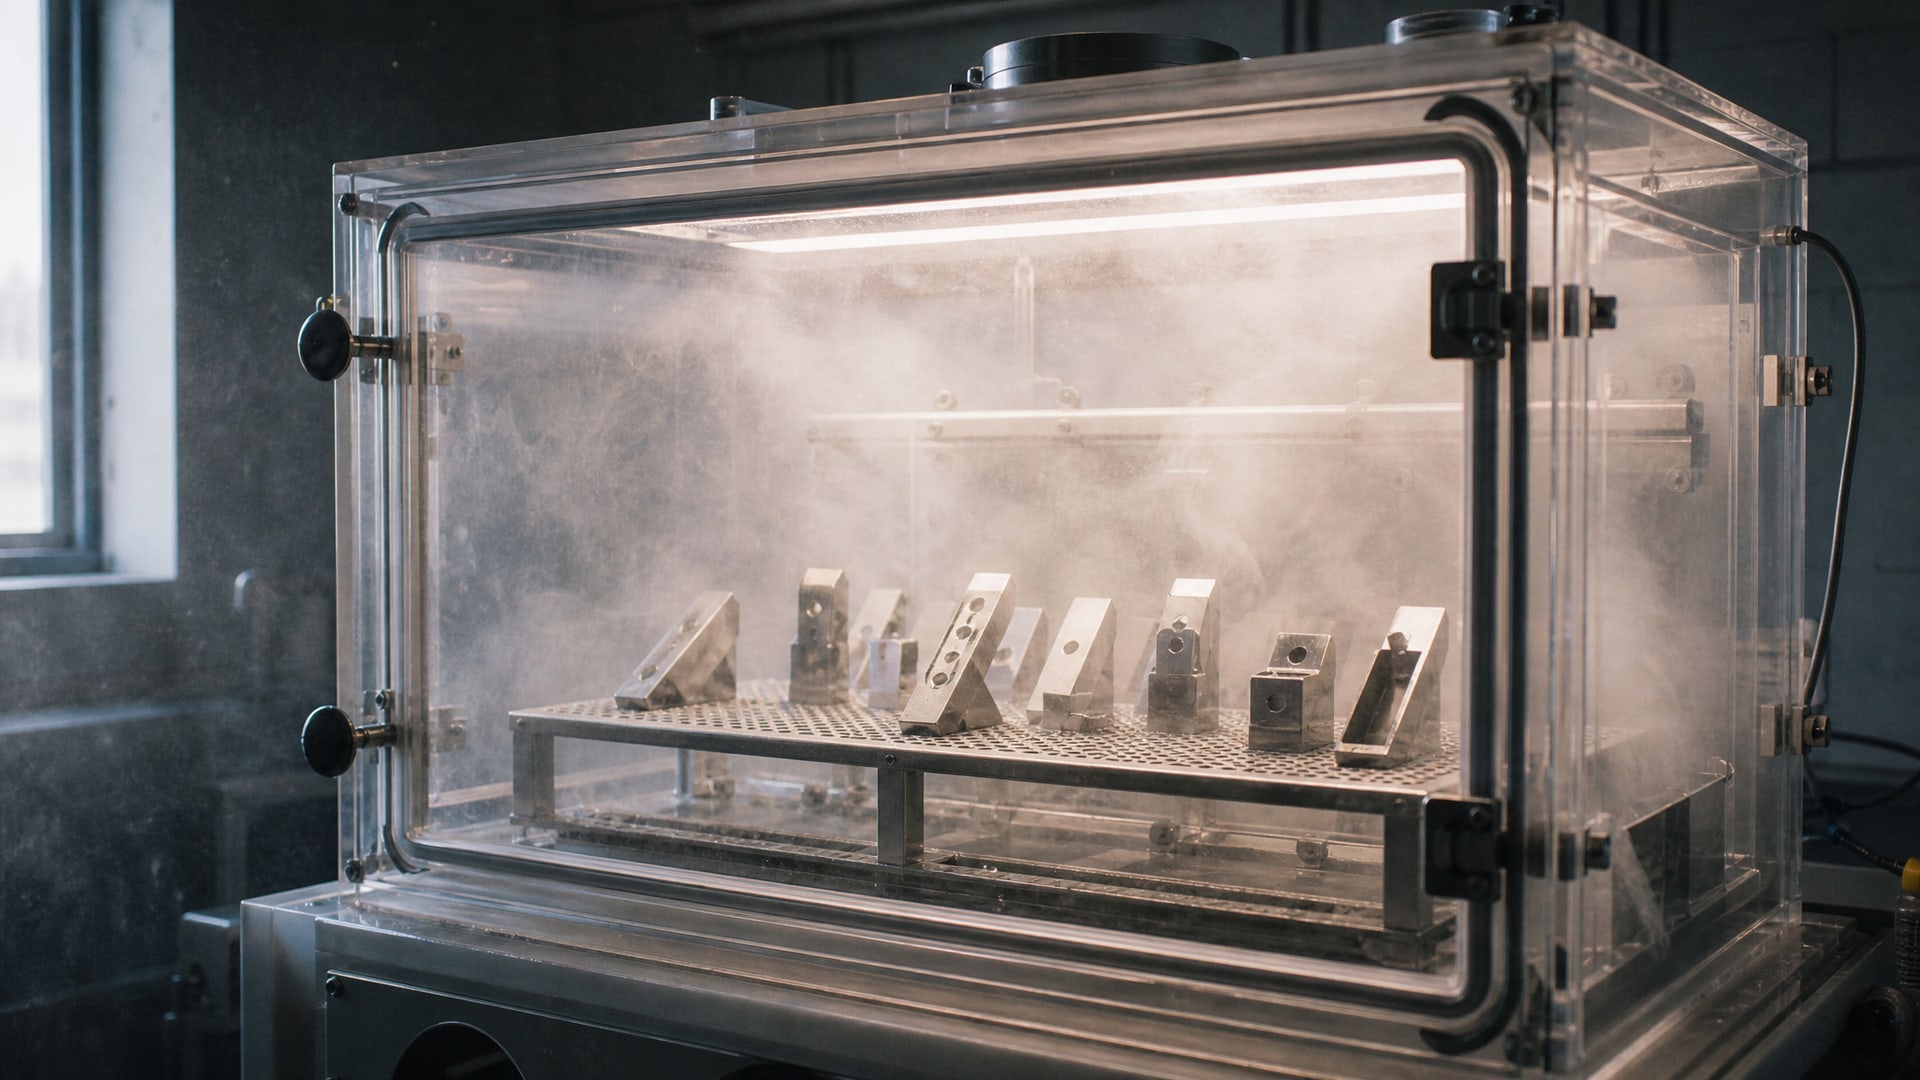
Нейтральный соляной туман - стандартная методика оценки коррозионной стойкости металлических покрытий.
Испытание проводят в герметичной камере, где 5% водный раствор хлорида натрия (NaCl) распыляют непрерывно при температуре 35°C. Среда остается нейтральной с pH примерно 6,5–7,2, что имитирует умеренно агрессивные условия окружающей среды без резких циклов высушивания.
ISO 9227 описывает стандартные методики испытания в искусственных атмосферах, включая нейтральный туман (обозначение NSS). ASTM B117 - практический стандарт, наиболее распространенный в Северной Америке и широко признанный во всем мире. Обе методики используют одинаковые условия среды, но различаются в деталях регистрации и интерпретации результатов.
Изделие помещают в камеру в исходном состоянии (после покрытия) и либо выдерживают весь цикл непрерывно, либо останавливают испытание через установленный интервал (24, 72, 96, 240, 480, 720 часов) для осмотра. Критерии отказа - появление белой ржавчины (гидроксида или оксида цинка), красной ржавчины (оксида железа базового металла) или потеря адгезии - фиксируются в протоколе в зависимости от требований стандарта или спецификации заказчика.
Результаты соляного тумана нельзя прямо перевести в сроки службы: испытание - это ускоренный сравнительный тест, позволяющий ранжировать системы покрытий, но не моделирующий реальные циклы сушки, увлажнения, температурных колебаний и механических нагрузок, которые происходят в эксплуатации.
Фосфатирование как предварительная подготовка поверхности
Фосфатирование - это химическая обработка стальной или цинковой поверхности, при которой образуется тонкий кристаллический слой фосфата.
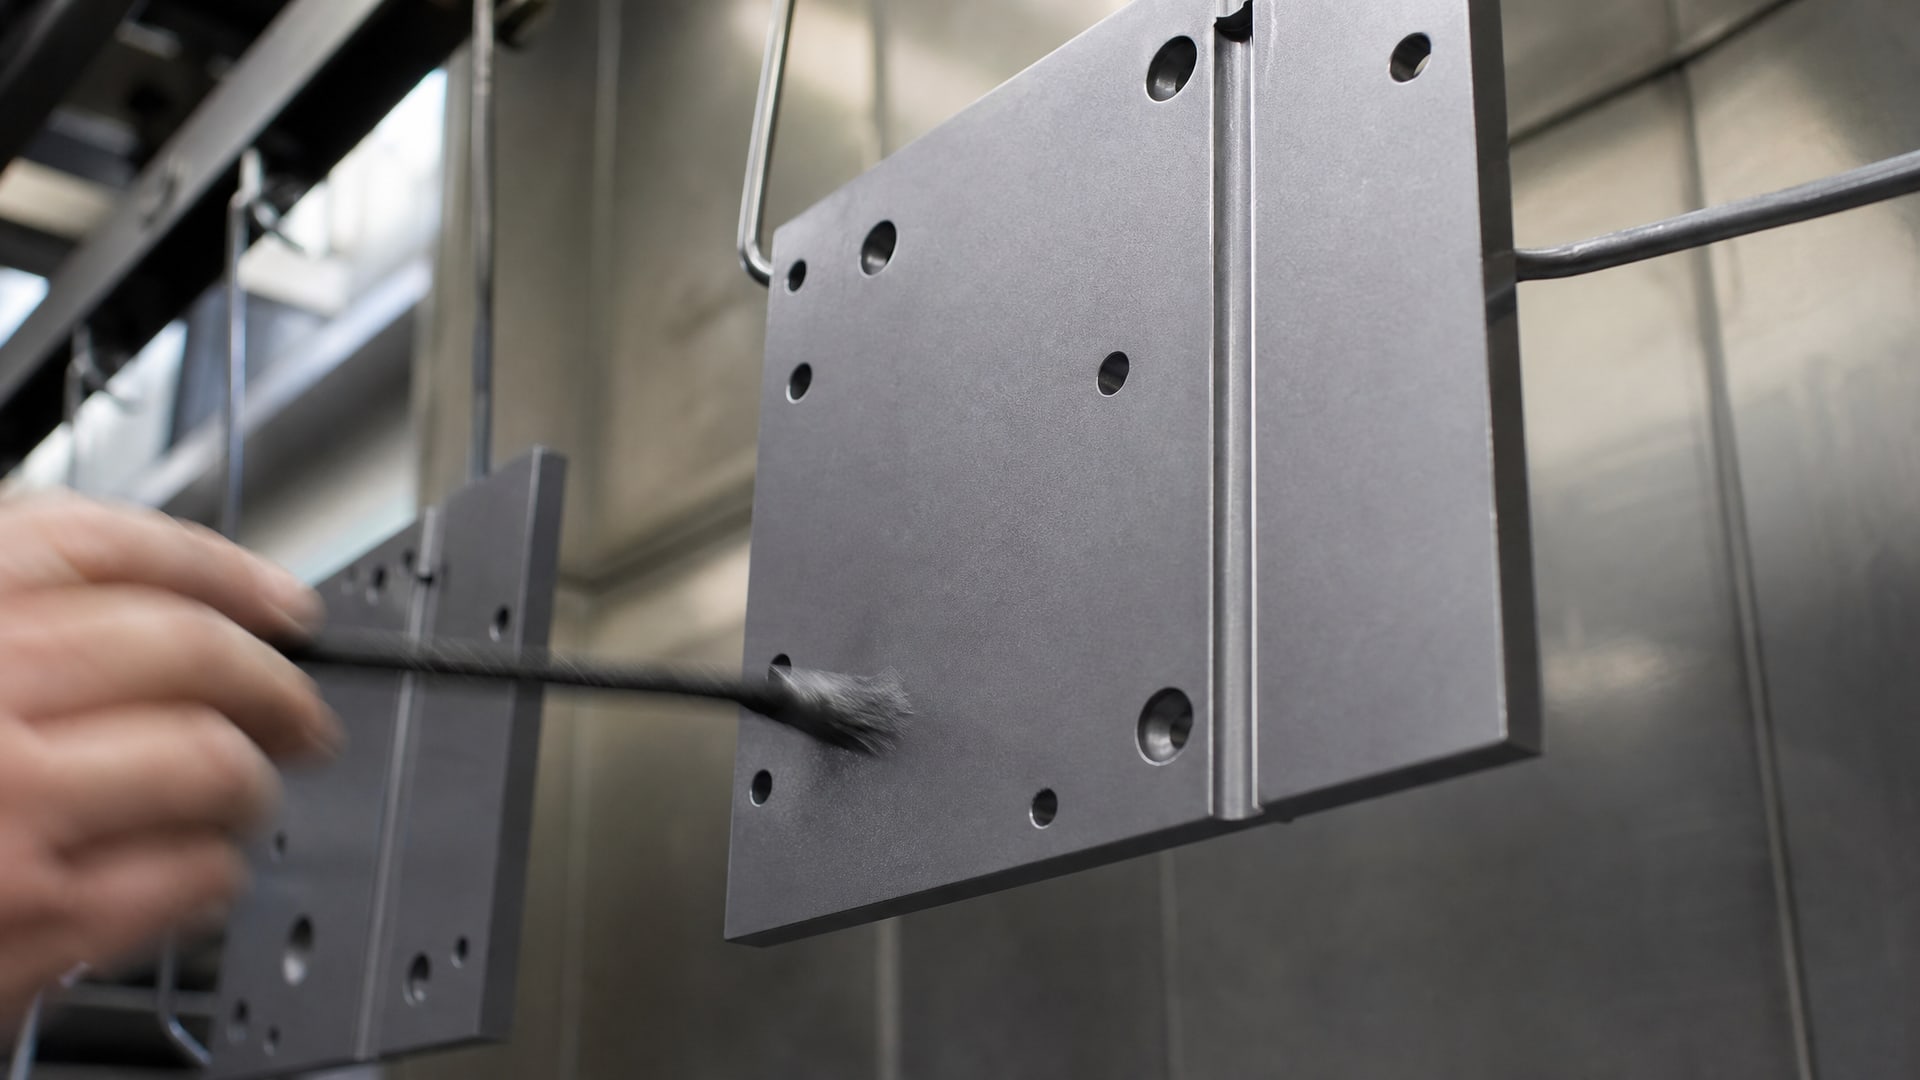
Процесс включает несколько этапов: обезжиривание, активация (травление), собственно фосфатирование и часто финальное герметизирование. Каждый этап критичен для качества и воспроизводимости результата.
Слой фосфата выполняет несколько функций. Во-первых, он повышает механическую адгезию верхнего покрытия (краски, лака или полимера) за счет шероховатости и химического взаимодействия. Во-вторых, фосфатный слой сам по себе обладает некоторой коррозионной стойкостью, особенно если содержит легирующие элементы (цинк, марганец). В-третьих, герметизирующее средство заполняет поры фосфатного покрытия, создавая дополнительный барьер влаге и кислороду.
На результаты испытания в соляном тумане фосфатирование влияет опосредованно: прямое испытание только самого фосфатного слоя без верхних покрытий дает относительно скромные результаты (десятки часов). Но в составе полной системы - например, фосфатированная сталь плюс электроосажденный цинк плюс пассивация - фосфатирование существенно улучшает адгезию и герметичность, благодаря чему система в целом прослужит дольше.
Сравнение результатов с фосфатированием и без него
Когда сравнивают две системы - покрытие прямо на неподготовленную (обезжиренную, но не фосфатированную) сталь и то же самое покрытие на фосфатированную сталь - разница в результатах соляного тумана обычно проявляется не в первые часы, а в интервале 96–240 часов.
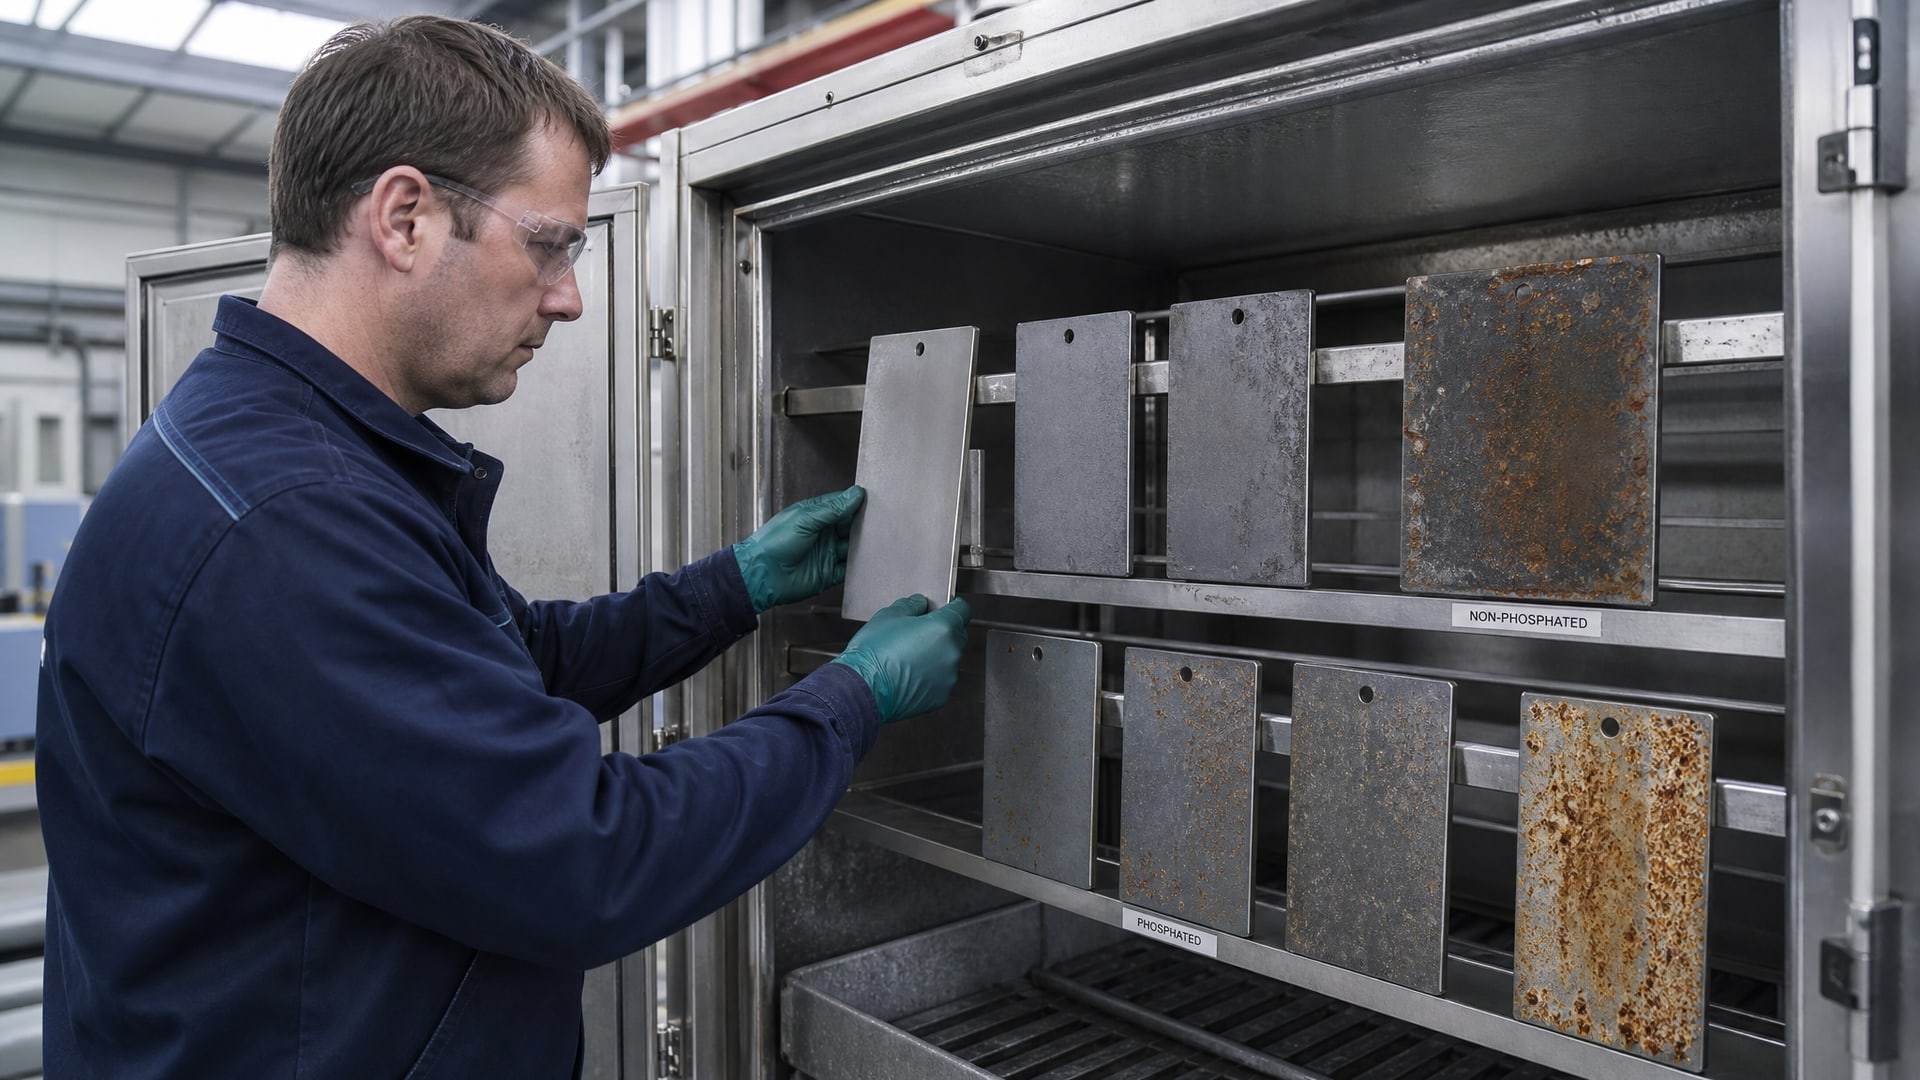
Причина: на фосфатированной поверхности адгезия выше, дефекты и микротрещины в покрытии развиваются медленнее, и край детали (зона с повышенным риском коррозии) защищен лучше.
Для электроосажденного цинка без фосфатирования типовое требование -72–96 часов до появления красной ржавчины. С фосфатированием и пассивацией тот же цинк часто демонстрирует 120–240 часов, потому что фосфатный слой замедляет миграцию влаги к границе раздела цинк-сталь. Однако это не универсальная формула: эффект сильно зависит от толщины цинкового слоя, типа пассивации (цветное хроматирование, бесцветное или цветное пассивирование), качества герметизации и конфигурации детали.
Для систем без верхних покрытий (например, чистый фосфатированный цинк) результат может быть неожиданным: без дополнительного слоя краски или лака фосфатированное покрытие способно лишь замедлить, но не остановить коррозию. Это - критический момент для закупщиков: фосфатирование - это подготовка к следующему слою, а не финальная защита. Поэтому при сравнении систем нужно анализировать полные стеки слоев, а не отдельные этапы обработки.
Стандарты и типовые часы испытания для разных типов покрытий
Промышленность использует различные критерии времени испытания в зависимости от назначения детали и условий эксплуатации.
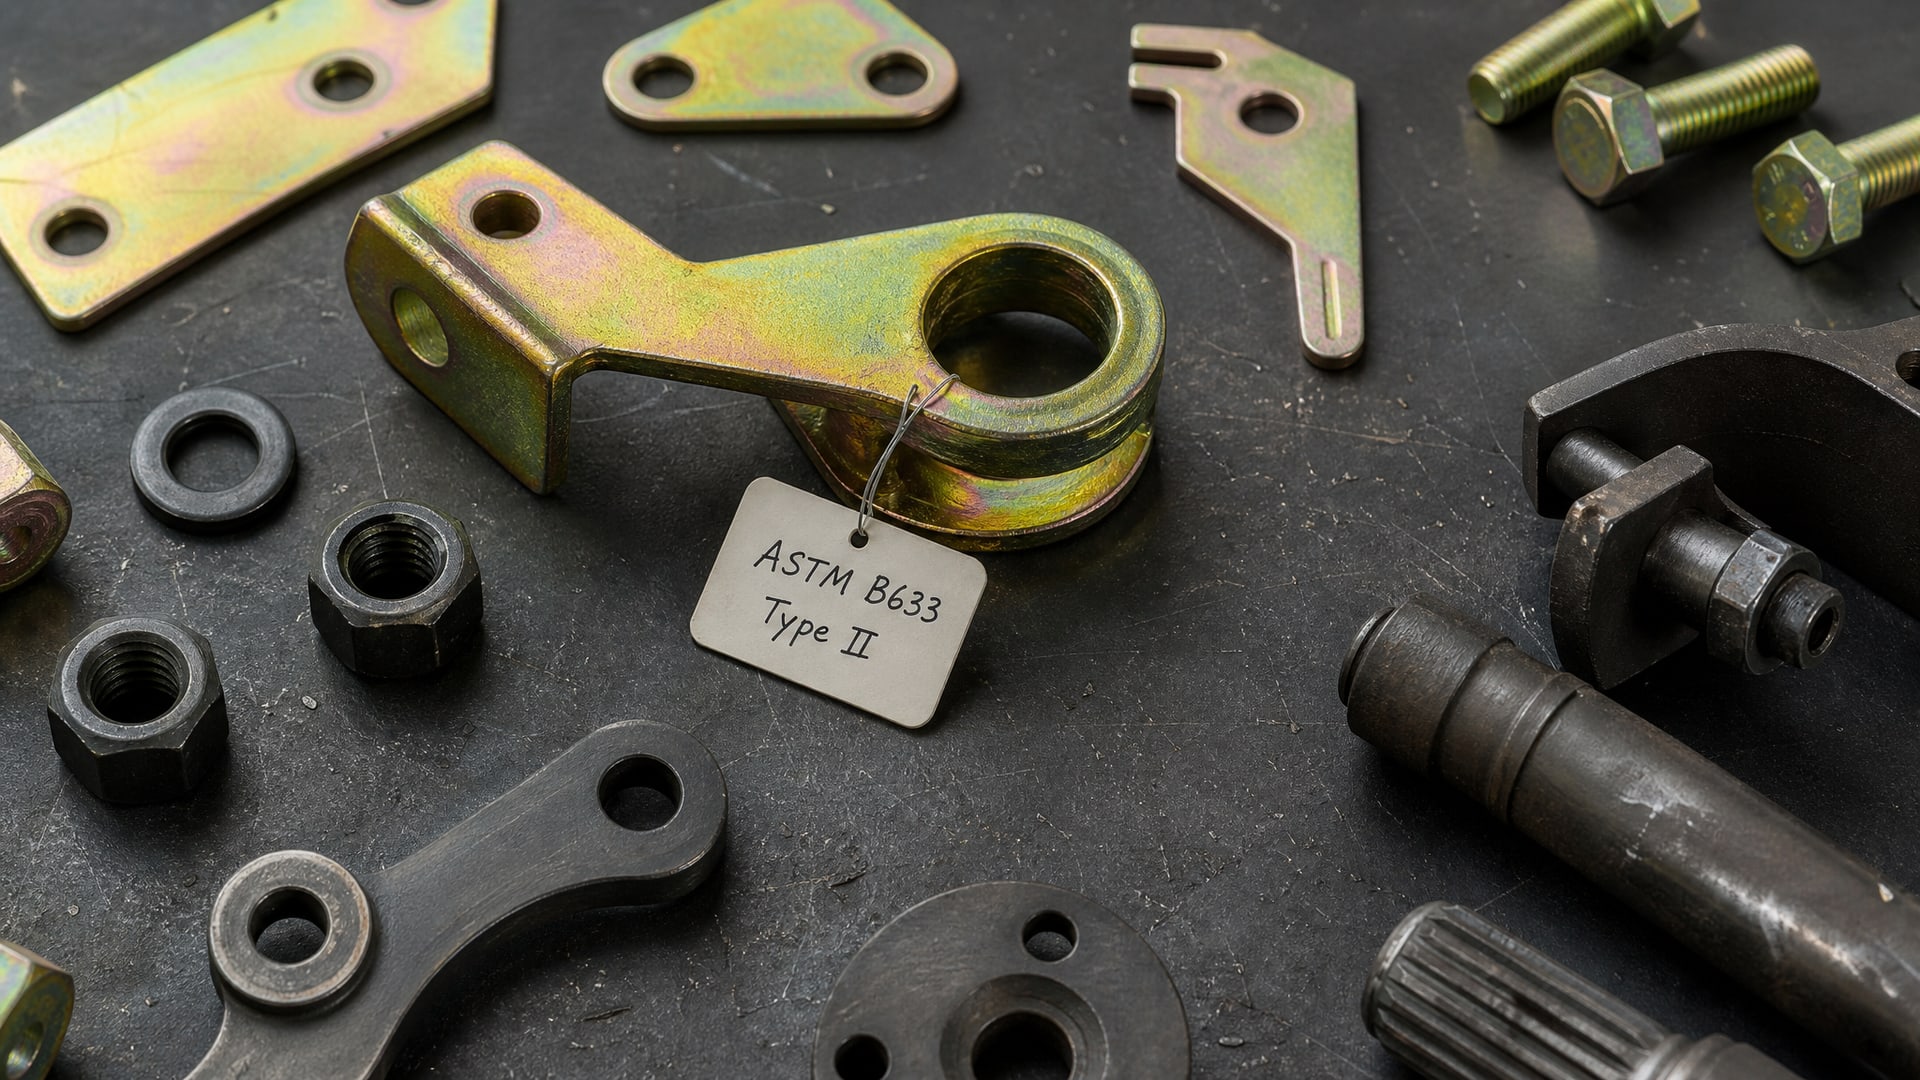
Ниже приведены ориентиры на основе ASTM B633 и отраслевых спецификаций:
| Тип покрытия | Обозначение | Пассивация | Типовые часы NSS | Примечание |
|---|
| Электроосажденный цинк | Тип II | Цветное хроматирование | 96 часов | Базовый уровень, общее машиностроение |
| Электроосажденный цинк | Тип V | Бесцветное пассивирование | 72 часа | Облегченный вариант, внутренние детали |
| Электроосажденный цинк | Тип VI | Цветное пассивирование | 120 часов | Повышенные требования, видимые поверхности |
| Цинк-никель (5–12% Ni) | - | Цветное или бесцветное | 240–500 часов | Тяжелые условия, морские среды, дорожная соль |
| Цинк-никель высокого уровня | - | Толстое пассивирование | 720+ часов | Авиация, критичные узлы |
| Горячее цинкование | - | Естественное окисление | 100–300 часов | Зависит от чистоты основания и механизма |
Требования указаны для полноразмерных испытаний без видимых дефектов и при стандартной подготовке поверхности. Если фосфатирование или герметизация пропущены, часы обычно снижаются на 15–30%. Если дополнительно нанесена верхняя краска или герметик, результаты могут вырасти в 2–5 раз, но это выходит за рамки прямого сравнения только покрытий.
Факторы, искажающие результаты испытания и сравнения
Результаты в камере соляного тумана сильно зависят от деталей, которые часто упускают при сравнении систем.
Первый фактор - толщина покрытия. Две системы с одинаковым типом покрытия (например, оба электроосажденный цинк с пассивацией), но разной толщиной (10 мкм против 20 мкм), дадут существенно различающиеся результаты. Более толстое покрытие обычно выдерживает дольше, хотя зависимость не линейна: увеличение толщины с 5 до 10 мкм дает больший эффект, чем увеличение с 20 до 30 мкм.
Второй фактор - состояние кромок и отверстий. Острая кромка детали, если ее не скруглили перед покрытием, часто становится точкой ускоренной коррозии. На кромке слой покрытия тоньше, дефектов больше, и влага проникает быстрее. При испытании это может привести к "отказу" образца на 50–100 часов раньше, чем на гладких участках.
Третий фактор - подготовка поверхности перед покрытием: качество обезжиривания, наличие остатков солей, степень активации (травления). Если обезжиривание неполное, адгезия будет хуже, и система сорвется раньше. Если в ходе фосфатирования недостаточно активировали сталь, фосфатный слой получится неоднородным, что снизит его защитное действие.
Четвертый фактор - конфигурация детали. Узкие щели, сложные переходы и собранные узлы сложнее покрыть равномерно. Воздушные карманы и зоны с ограниченным доступом кислорода иногда коррозируют быстрее из-за гальванических эффектов. Герметизирующее средство (если его применяют) может не заполнить такие участки полностью.
Пятый фактор - материал и состояние основания. Сталь разной чистоты (содержание включений неметаллических соединений) может давать разные результаты при одинаковом покрытии. Предварительное холодное деформирование или сварка могут вызвать остаточные напряжения, влияющие на скорость коррозии.
При сравнении двух систем важно убедиться, что все эти параметры одинаковы: толщина, материал основания, подготовка, размер и форма образцов, условия хранения после испытания. Если хотя бы один параметр отличается, результаты не сравнимы напрямую.
Интерпретация результатов: от часов NSS к реальной эксплуатации
Заблуждение, встречающееся часто: если покрытие выдержало 720 часов в соляном тумане, оно прослужит в 3–4 раза дольше, чем покрытие на 240 часов.
Это неверно, потому что испытание не является прямой моделью реальной службы. Соляной туман - это контролируемая лабораторная среда с постоянной температурой, постоянной концентрацией NaCl и непрерывным распылением. В реальности коррозия зависит от климатических циклов, периодов высушивания, колебаний температуры, осадков, которые вымывают соль, и множества механических факторов.
Профессионалы используют соляной туман как сравнительный инструмент: если система А в тесте прошла 500 часов, а система Б -200 часов, можно с уверенностью сказать, что А защищает лучше. Но перевод "500 часов = 5 лет" - это приблизительная эвристика, справедливая разве что для очень приблизительных оценок. Точный прогноз требует дополнительной информации об условиях эксплуатации.
Для деталей, работающих в морских или дорожных условиях (где содержание солей в воздухе высокое), можно применить эмпирическую оценку: примерно 1–2 часа NSS соответствуют 1 месяцу реальной эксплуатации в этих условиях. Для внутренних, защищенных от влаги деталей эта метрика не работает: там влага и соль поступают иначе, и коррозия развивается намного медленнее.
Кроме того, в реальной эксплуатации покрытие может быть повреждено механически (царапины, удары, вибрация). Если поверхность повреждена, защитное действие зависит от того, насколько быстро диффундирует влага под покрытие к подложке. Это явление называется "подпленочная коррозия" и часто не прямо воспроизводится в тесте NSS, где образец остается неповрежденным.
При выборе системы покрытия для критичного приложения опираются на результаты NSS, но дополняют их другими тестами: испытание влажностью и тепловыми циклами, испытание с механической нагрузкой, анализ толщины и адгезии, испытание устойчивости к дефектам (например, царапины). Только комплексная оценка дает уверенность в выборе.
Часто задаваемые вопросы
Какую роль играет фосфатирование в защите от коррозии?
Фосфатирование не защищает самостоятельно - это подготовка поверхности. Фосфатный слой повышает адгезию верхнего покрытия (цинка, краски) и замедляет миграцию влаги. В полной системе (фосфат + цинк + пассивация) эффект заметен: образец с фосфатированием часто проходит на 50–100 часов дольше в испытании соляного тумана. Но без верхних слоев покрытия фосфат сам по себе останавливает коррозию ненадолго.
Почему два одинаковых на вид покрытия дают разные результаты в соляном тумане?
Результаты зависят от толщины слоя, качества активации перед фосфатированием, наличия герметизирующего средства, конфигурации образца (особенно кромок и отверстий), материала основания и даже условий хранения после испытания. Если хотя бы один из этих параметров отличается, часы NSS изменятся на 15–50%. Поэтому при сравнении нужно фиксировать все эти данные.
Можно ли переводить часы соляного тумана в годы службы?
Нельзя напрямую. Соляной туман - это контролируемый лабораторный тест без циклов сушки, температурных колебаний и механических нагрузок. Эмпирически для морских условий применяют приблизительное соотношение: 1–2 часа NSS ≈ 1 месяц реальной эксплуатации. Для внутренних деталей и защищенных условий эта метрика не справедлива. Точный прогноз требует анализа конкретных условий эксплуатации и часто дополнительных испытаний.
Какой стандарт использовать: ISO 9227 или ASTM B117?
Оба стандарта описывают нейтральный соляной туман с одинаковыми условиями (5% NaCl, 35°C). Различия - в регистрации данных и интерпретации результатов. ISO 9227 применяют в Европе и на международных проектах, ASTM B117 - в Северной Америке. При заказе испытания уточняйте, какой стандарт требует заказчик или техдокументация; результаты должны быть указаны по соответствующему стандарту.
Требуется ли фосфатирование, если наносится электроосажденный цинк?
Не всегда обязательно, но желательно. Электроосажденный цинк хорошо сцепляется с чистой и активированной сталью. Фосфатирование улучшает адгезию и герметичность, что повышает часы NSS на 20–40%. Если требования к коррозионной стойкости базовые (72–96 часов), можно обойтись без фосфатирования, если подготовка поверхности безупречна. Если требуется 240+ часов, фосфатирование значительно облегчает задачу.
Заключение
Коррозионная стойкость покрытий определяется не одним фактором, а системой: подготовкой поверхности (включая фосфатирование), типом и толщиной основного покрытия, типом пассивации и наличием верхних защитных слоев. Испытание в камере соляного тумана по ISO 9227 и ASTM B117 позволяет объективно сравнивать такие системы в контролируемых условиях.
Фосфатирование - ключевой этап подготовки, который улучшает адгезию и герметичность, особенно в сочетании с электроосажденным цинком и пассивацией. Однако результаты испытания зависят от множества переменных: толщины, конфигурации детали, качества обезжиривания и активации, состояния кромок. При выборе защитной системы опирайтесь на результаты NSS как на сравнительный инструмент, но помните, что часы тумана - это не прямой прогноз реального срока службы. Для критичных приложений требуется комплексная оценка с дополнительными тестами и анализом условий эксплуатации.
Следующий шаг: согласуйте со своей лабораторией и поставщиком покрытий, какой стандарт применимо в вашем случае (ISO 9227 или ASTM B117), зафиксируйте все параметры подготовки поверхности и толщину каждого слоя в техдокументации, и проведите сравнительное испытание полных систем (с фосфатированием и без) на представительной партии деталей. Результаты дадут надежный ориентир для выбора поставщика и контроля качества.