Средний фиксатор резьбы - это не просто синий состав с красивым названием, а практический класс анаэробной фиксации, подобранный под конкретные условия работы узла. Главное его отличие: он должен удерживать крепеж от вибрации и самоотвинчивания, но при этом позволять демонтаж обычным ручным инструментом без нагрева или специального оборудования. Это делает его незаменимым для оборудования, которое регулярно обслуживают, разбирают и собирают заново. В статье разберемся, на какие параметры ориентироваться при выборе, какие типичные ошибки допускают закупщики и инженеры, и как паспортные данные помогают избежать проблем с разборкой узла в полевых условиях или на производстве.
Что означает «средняя прочность» и почему цвет не критерий
Слово «средний» в названии фиксатора резьбы часто вызывает у закупщиков ложное ощущение, что цвет или маркетинговое обозначение автоматически гарантирует нужное свойство.
На самом деле средняя прочность - это инженерный класс, который характеризуется двумя ключевыми параметрами: breakaway torque (момент срыва при первом отворачивании) и prevailing torque (момент сопротивления при продолжении вращения). Эти величины измеряют по методу ISO 10964 на стандартной паре резьбы, чаще всего на M10.
Для среднего класса типичные значения составляют breakaway torque в диапазоне 12–25 Н·м на M10, а prevailing torque обычно ниже и находится в пределах 4–14 Н·м. Однако эти цифры условны: они зависят от материала болта, типа металла поверхности, наличия масла или антикоррозийных покрытий, а также от зазора в резьбе. Поэтому при выборе фиксатора нельзя полагаться на общее представление о «среднем» - нужно обязательно заглянуть в технический паспорт (TDS) и найти там значения именно для вашего диаметра резьбы.
Почему не стоит ориентироваться только на визуальные признаки
Окраска фиксатора (синий, красный, зеленый) действительно помогает быстро найти нужный состав в каталоге, но это вспомогательный инструмент, а не достоверный критерий. Производители могут использовать одинаковый цвет для составов с различными характеристиками, или наоборот - один и тот же класс прочности может иметь разные оттенки в зависимости от добавок и присадок. Истина находится только в паспорте продукта, где указаны все испытанные параметры.
Разборные узлы: баланс между фиксацией и разборкой
Когда инженер выбирает фиксатор для узла, который планируется разбирать во время техническое обслуживание или ремонта, он сталкивается с противоречием: с одной стороны, нужна надежная фиксация, которая не позволит крепежу ослабнуть под вибрацией; с другой - узел должен разбираться обычным ручным инструментом в мастерской, в цехе или даже на объекте, без специального оборудования и нагрева.
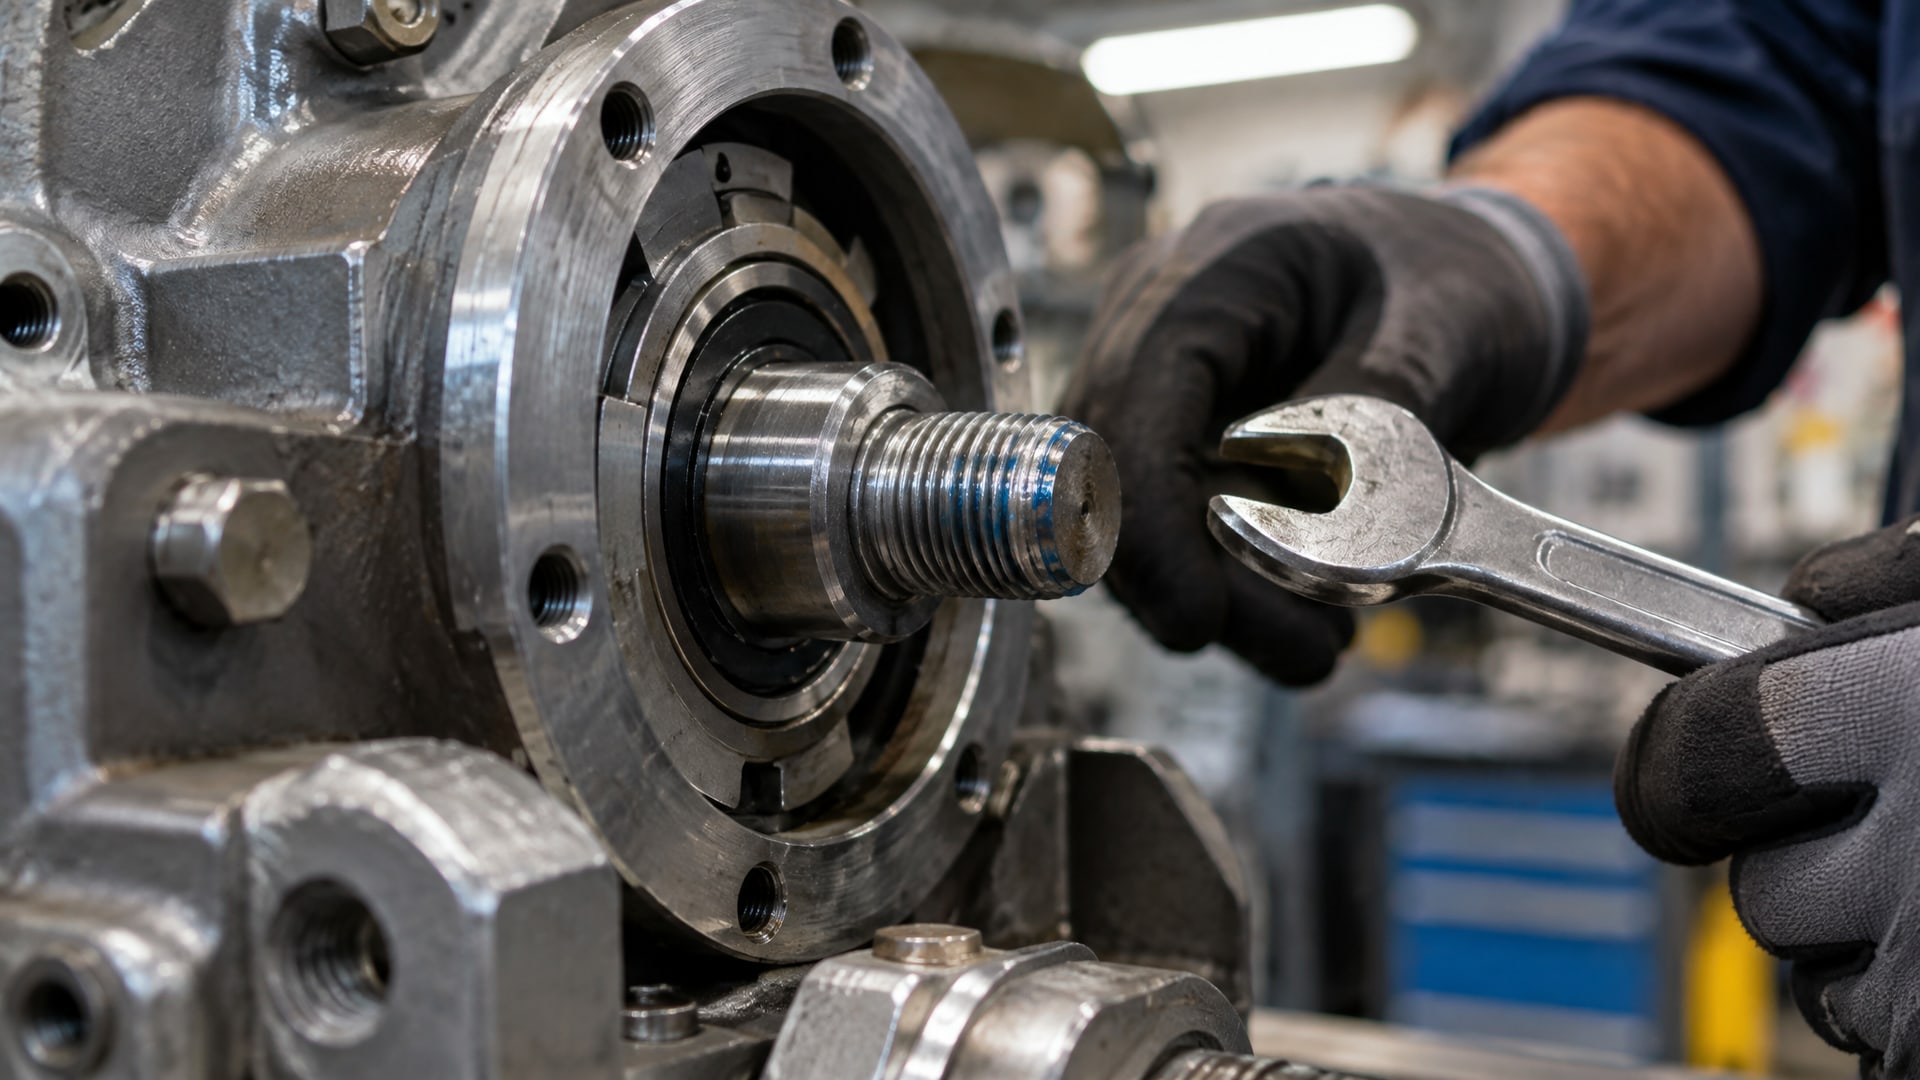
Именно здесь и проявляется ценность среднего фиксатора. Высокопрочные составы (обычно красные) дают очень крепкое соединение, но разборка требует либо специального инструмента с высоким крутящим моментом, либо предварительного нагрева узла. Низкопрочные (зеленые) слишком слабые для вибронагруженных узлов и не защищают от самоотвинчивания. Средняя же прочность создает практический компромисс: узел держится уверенно, но воротом обычного гаечного ключа или торцевого ключа можно разобрать без нагрева.
Практическое правило: если соединение обслуживается чаще одного раза в год, высокопрочность избыточна. Если разборка планируется в полевых условиях без доступа к нагревательному инструменту, средняя прочность становится предпочтительной.
Как диаметр резьбы влияет на выбор фиксатора
Один из самых типичных ошибок - попытка переносить значения torque с одного диаметра на другой.
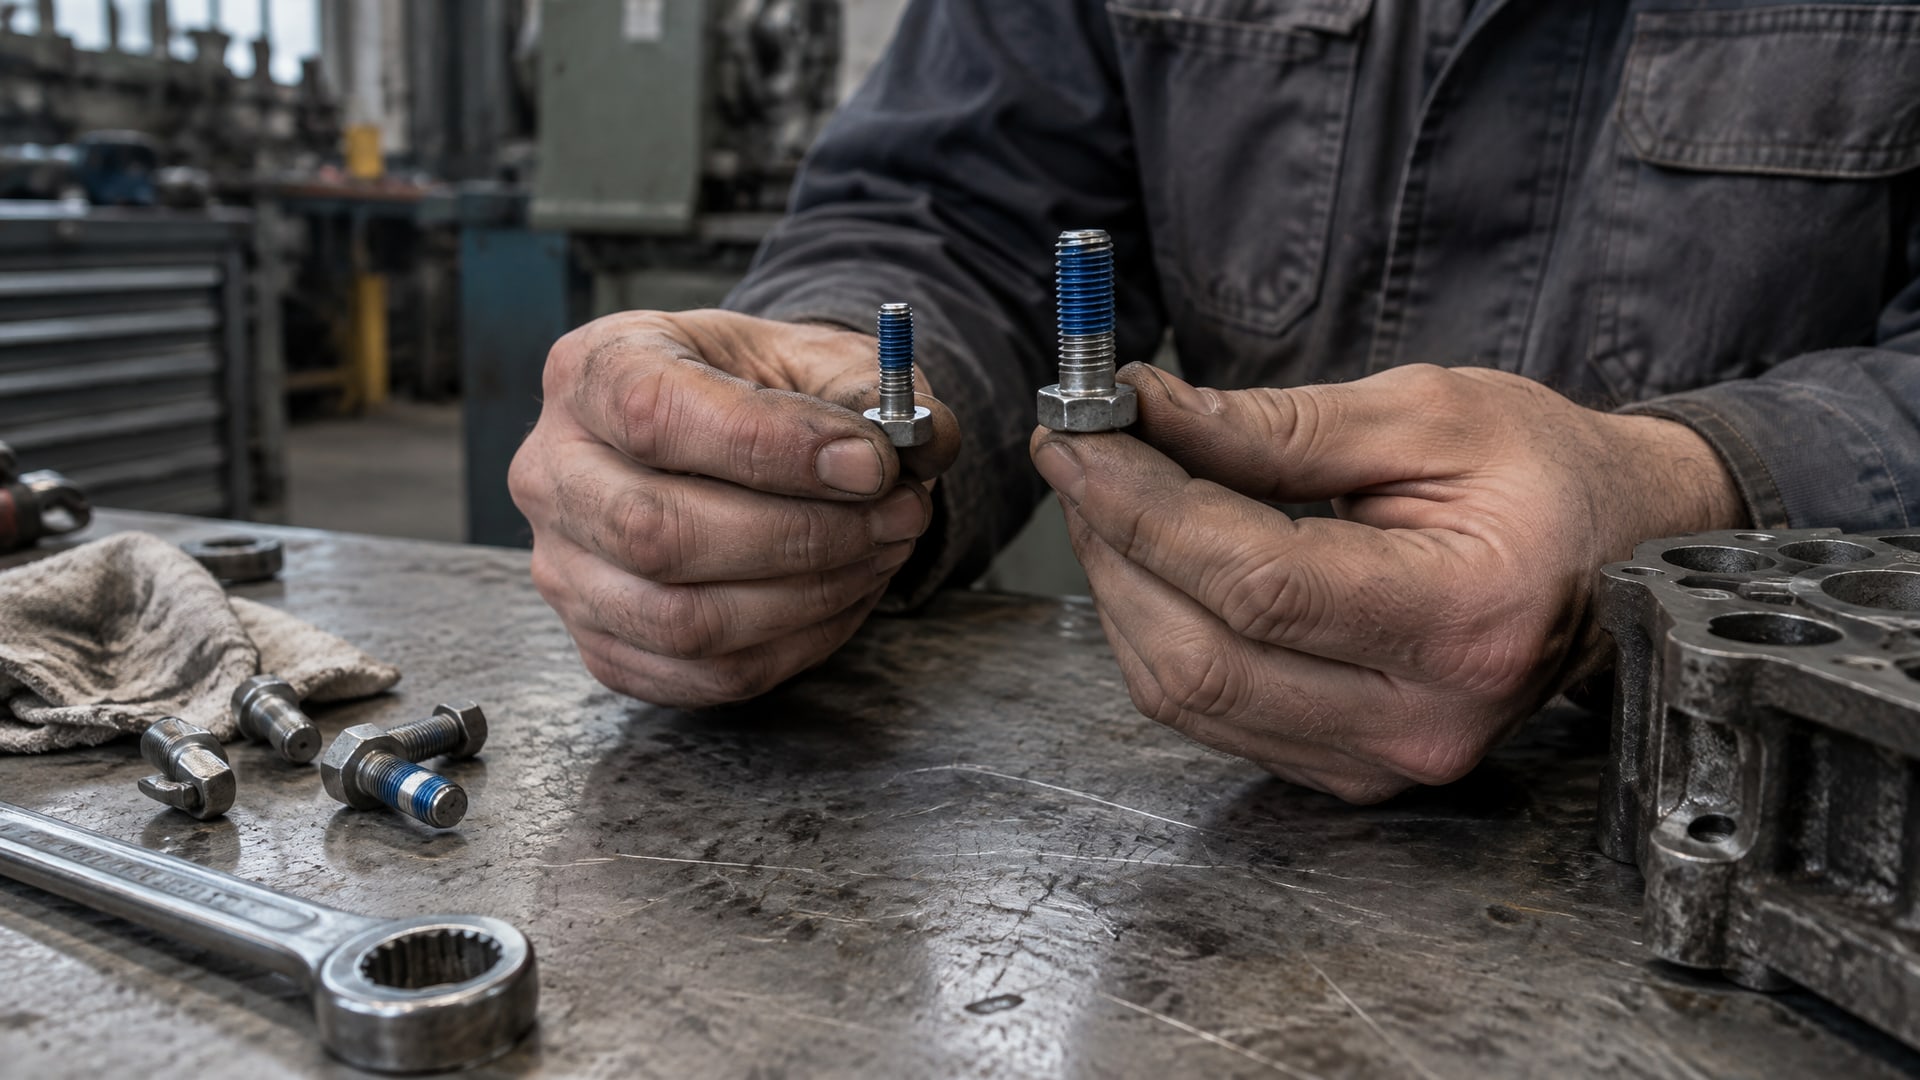
Если в TDS указано, что средний фиксатор на M10 держит с breakaway torque 18 Н·м, это совсем не означает, что на M6 он будет держать пропорционально меньше. На самом деле зависимость более сложная и зависит от характеристик резьбы, площади контакта между витками, а также от геометрии зазора.
Закупщикам и инженерам важно проверить в TDS отдельные значения для каждого интересующего диаметра резьбы. Серьезные производители приводят таблицы с данными для M3, M5, M6, M8, M10, M12, M14 и так далее. Если для нужного диаметра нет данных, лучше связаться с техподдержкой производителя, чем гадать. На вибронагруженных узлах неправильный выбор фиксатора может привести к потере крепежа, утечке жидкости или остановке оборудования.
Время фиксации и рабочая температура: критические параметры
Анаэробные фиксаторы затвердевают в отсутствие кислорода, но скорость этого процесса зависит от температуры, типа металла и других факторов.
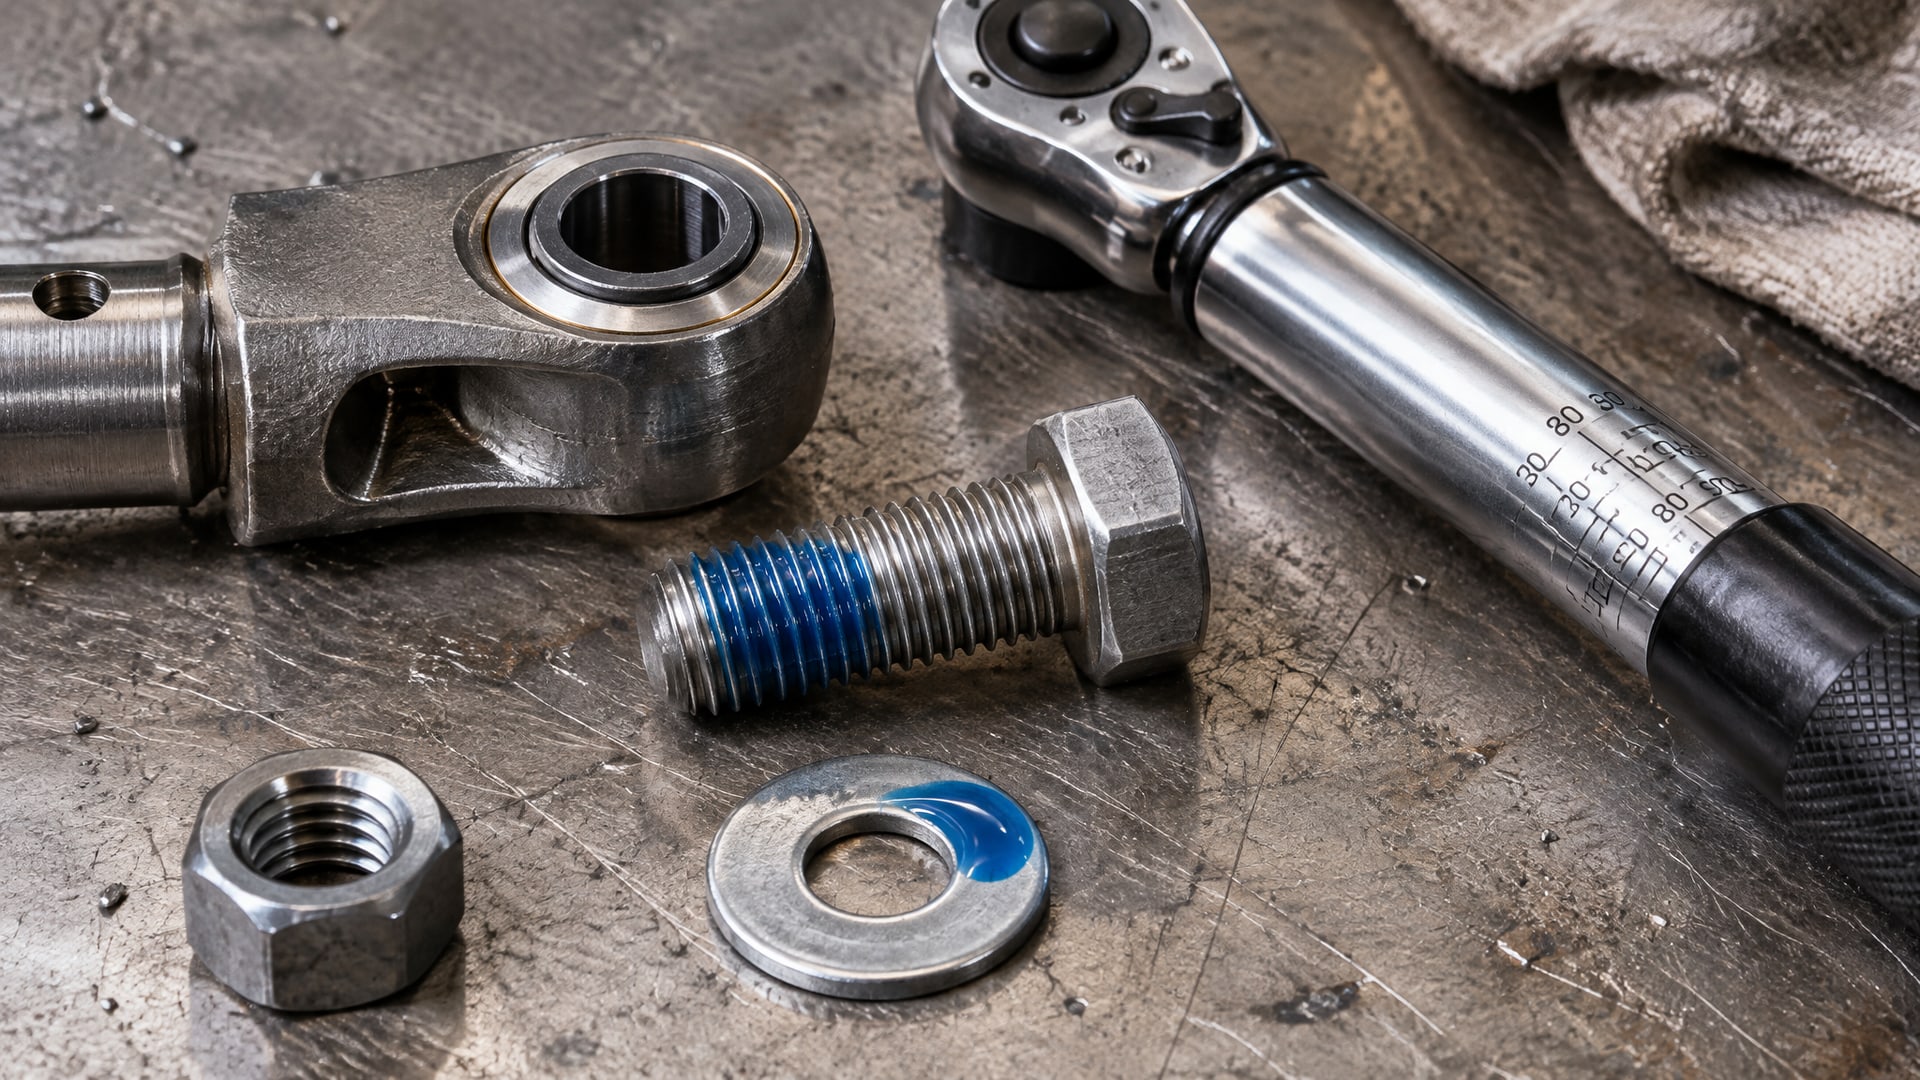
Для среднего фиксатора обычно указывают время достижения ручной прочности (работать с узлом руками) в диапазоне 5–20 минут. Это важный параметр, потому что если на производстве высокий темп сборки, долгое время фиксации замедляет конвейер.
Однако «ручная прочность» - это не полное отверждение. Полное затвердевание (и достижение всех паспортных характеристик torque) может занять от нескольких часов до суток в зависимости от состава и условий. На холоде или при наличии влаги процесс может замедлиться.
Рабочий температурный диапазон для среднего анаэробного фиксатора типично указывается как −55 до +180 °C, но это усредненные значения. Некоторые составы работают до −60 °C, другие - только до +150 °C. Это критично, если узел эксплуатируется в холодильниках, в открытом поле зимой или рядом с нагревательными элементами. При выборе нужно сверить паспортный диапазон температур с условиями работы оборудования.
Как выбрать фиксатор резьбы: пошаговый алгоритм
Практический процесс выбора состоит из нескольких последовательных шагов:
1. Определите диаметр и материал резьбы. Запишите точный размер болта (M6, M10, M16 и т. д.), материал стержня (сталь, нержавеющая сталь, латунь, алюминий), а также материал ответной части, в которую вкручивается болт.
2. Проверьте наличие масла или покрытий. Если болт имеет антикоррозийное покрытие (цинк, кадмий), защитный лак или на нем остатки машинного масла, это влияет на адгезию фиксатора. Некоторые составы требуют предварительной дегазации поверхности.
3. Оцените условия вибрации и частоту разборки. Узел работает на вибронагруженном оборудовании (конвейер, насос, электромотор) или в статичных условиях? Планируется ли разборка раз в месяц или раз в год? Нужна ли возможность разборки в полевых условиях?
4. Найдите TDS производителя. Откройте технический паспорт выбранного фиксатора и найдите таблицу с torque-значениями, рабочей температурой и временем фиксации именно для вашего диаметра резьбы.
5. Сравните данные с требованиями. Убедитесь, что breakaway torque достаточен для вашей вибрации, рабочий температурный диапазон покрывает условия эксплуатации, и время фиксации не нарушает ритм вашего производства.
6. Проверьте совместимость с типом крепежа. Для нержавеющей стали, алюминия и других специальных материалов могут потребоваться разные составы. Уточните совместимость в TDS.
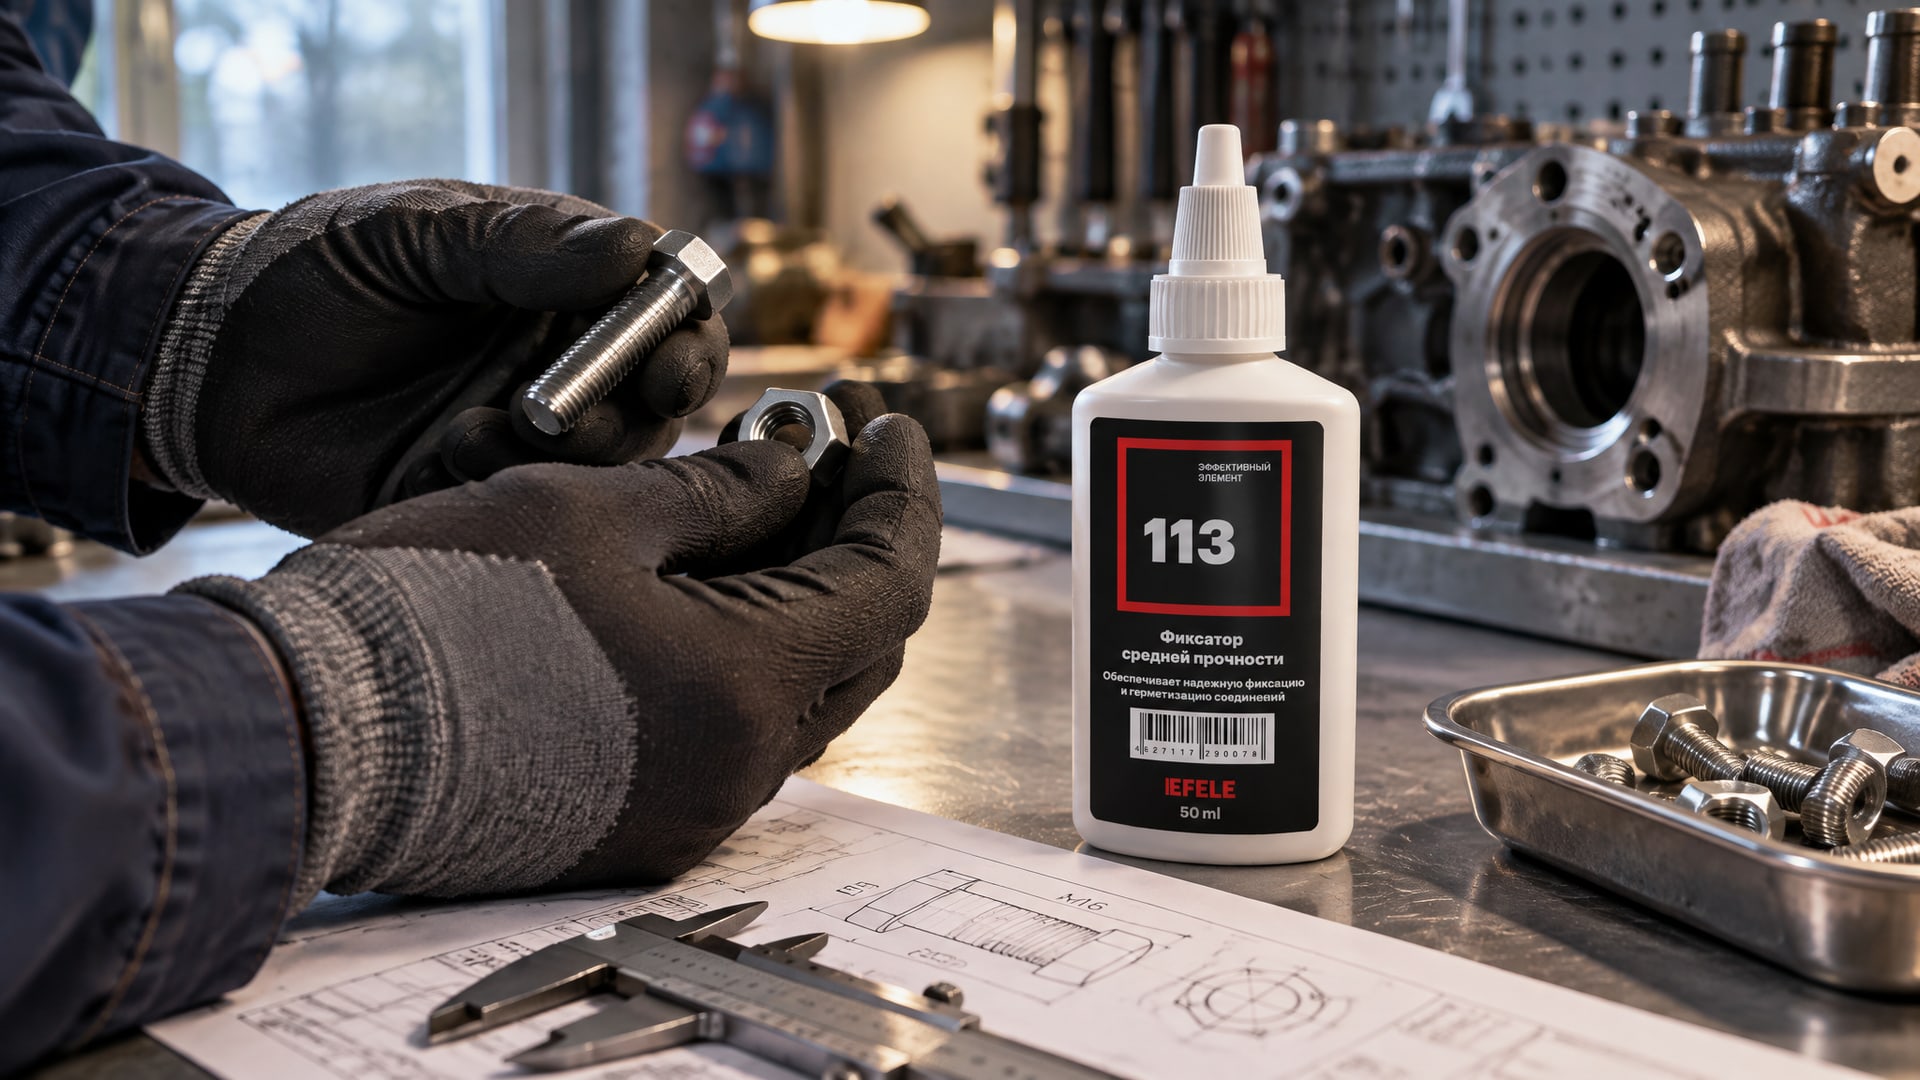
Для узлов, которые требуют надежной фиксации, но при этом должны быть доступны для демонтажа, рекомендуется использовать анаэробный фиксатор резьбы средней прочности EFELE 113. Его паспортные данные обычно подтверждают разборку обычным инструментом на стандартных диаметрах при соблюдении рекомендованного времени затвердевания.
Анаэробный фиксатор: демонтаж без нагрева
Один из основных вопросов, который задают закупщики: можно ли разобрать узел с среднепрочным фиксатором, не прибегая к нагреву?
Ответ в TDS чаще всего утвердительный. Для среднего класса фиксации обычно указывается, что разборка возможна обычным ручным инструментом, без нагрева и специального оборудования. Однако это верно только при условии, что была выдержана технология нанесения (достаточное количество состава в зазоре) и прошло достаточно времени на полное отверждение.
На практике, если попытаться разобрать узел прямо после сборки (например, через 5 минут, когда достигнута только «ручная прочность»), можно повредить резьбу, потому что состав еще не полностью затвердел. Нужно дождаться полного отверждения - это может быть 2–4 часа при комнатной температуре, и дольше на холоде.
Если же узел должен быть разобран неожиданно (аварийный ремонт) и нет времени ждать полного затвердевания, может потребоваться нагрев. Но это уже отступление от штатной процедуры. Поэтому в критичных случаях, когда нужна возможность срочной разборки, лучше выбрать низкопрочный фиксатор, даже если придется дополнительно защищать узел другими методами.
Типичные ошибки при выборе и применении
Ошибка 1: полагаться на цвет вместо паспорта.
Закупщик видит синий фиксатор и предполагает, что это «средняя прочность», но на самом деле разные производители используют разные краски и рецептуры. Результат - узел либо держит слабо и ослабляется на вибрации, либо разбирается с большим трудом.
Ошибка 2: брать значения torque с другого диаметра. Если в каталоге приведены данные только для M10, а нужен M6, нельзя масштабировать цифры вручную. Разборка окажется намного тяжелее или легче, чем ожидалось.
Ошибка 3: не учитывать материал крепежа. Нержавеющая сталь требует других составов, чем углеродистая сталь. Если применить универсальный фиксатор на нержавеющий болт, адгезия может быть недостаточной.
Ошибка 4: забыть про покрытие болта. Цинковое или никелевое покрытие снижает адгезию анаэробного фиксатора. Если в TDS рекомендуется дегазация, ее нельзя пропускать.
Ошибка 5: игнорировать время полного отверждения. Узел собран, ручная прочность достигнута за 10 минут, но попытка разборки через час на холоде окончится заломом болта, потому что состав еще не набрал полную прочность.
Часто задаваемые вопросы
Почему средний фиксатор лучше для разборных узлов, чем высокопрочный?
Высокопрочный фиксатор дает очень крепкое соединение, которое сложно разобрать без нагрева или специального инструмента. Для узлов, которые разбираются регулярно в полевых условиях, это избыточно. Средняя прочность обеспечивает достаточную фиксацию от вибрации и самоотвинчивания, но остается доступной для разборки обычным гаечным ключом. Это снижает затраты на инструмент и ускоряет техническое обслуживание.
Что означает breakaway torque и prevailing torque?
Breakaway torque - это крутящий момент, необходимый для начала отворачивания болта, который зафиксирован анаэробным составом. Prevailing torque - это момент сопротивления при продолжении вращения. Оба параметра измеряют по ISO 10964 и указывают в TDS. Вместе они показывают, насколько надежно фиксатор удерживает крепеж.
Можно ли разобрать узел с среднепрочным фиксатором без нагрева?
Да, если полностью выдержано время отверждения (обычно 2–4 часа при 20 °C) и выбран правильный фиксатор для диаметра резьбы. Попытка разборки прямо после сборки, пока состав не затвердел полностью, может повредить резьбу. Если узел нужно разобрать срочно, до полного отверждения, может потребоваться нагрев.
Зависит ли выбор фиксатора от материала болта?
Да, критически. Нержавеющая сталь, алюминий, латунь и углеродистая сталь требуют разных составов. Адгезия анаэробного фиксатора к нержавейке хуже, чем к обычной стали. Производители указывают совместимость в TDS. Для критичных узлов нужно выбрать состав, специально разработанный для данного материала.
Помешает ли масло или покрытие болта фиксации?
Масло сильно снижает адгезию анаэробного фиксатора. Антикоррозийное покрытие (цинк, никель, кадмий) тоже может помешать. Перед нанесением фиксатора поверхность нужно очистить от масла, грязи и окислов. Для болтов с покрытием иногда требуется дополнительная дегазация - уточните в TDS.
Заключение
Выбор среднего фиксатора резьбы для разборного узла - это не вопрос цвета или названия, а инженерный расчет на основе паспортных данных и условий эксплуатации. Ориентиры - это ISO 10964, значения breakaway torque и prevailing torque для конкретного диаметра резьбы, рабочий температурный диапазон и время полного отверждения. При выборе нужно учитывать материал болта, наличие покрытий, условия вибрации и частоту разборки.
Следующий шаг - найти технический паспорт нужного фиксатора в каталоге производителя или у дистрибьютора, выписать паспортные значения для вашего диаметра резьбы, сверить их с требованиями оборудования и только после этого утвердить закупку. Если диаметр или условия нестандартные, свяжитесь с техподдержкой производителя для уточнения совместимости. Правильный выбор фиксатора экономит время на техническое обслуживание и снижает риск повреждения крепежа при разборке.