Технолог пищевого производства несет ответственность не только за соблюдение рецептуры и режимов обработки, но и за контроль источников микробиологического и химического загрязнения. Одна из таких угроз - попадание смазочных материалов в готовый продукт при нарушении процедур обслуживания оборудования. Смазка класса H1 разработана специально для зон, где возможен случайный, технологически неизбежный контакт с пищей, однако это не означает, что риск исчезает полностью. Напротив, H1 задает допустимые пределы случайного контакта, а задача технолога - минимизировать даже эту вероятность через управление точками смазки, процедуры применения и контроль дисциплины персонала. Статья дает практические инструменты: как составить карту рисков смазки, выбрать правильный допуск, организовать хранение и обучить цех.
Разница между H1, H2 и ISO 21469: что выбирает технолог
H1 и H2 - это классы пищевых смазок по допуску случайного контакта, но они различаются по назначению и уровню риска.
H1 разрешает случайный, технологически неизбежный контакт с пищей; H2 запрещает контакт с пищей, поскольку предназначена для точек смазки, которые находятся исключительно в зонах без контакта с продуктом или упаковкой. Путаница между ними - основная причина загрязнения готовой продукции.
Выбор начинается с понимания: в какой зоне находится каждая точка смазки? На линии фасовки молока, например, могут быть направляющие ленточного конвейера (прямой контакт с продуктом), контакт упаковки с воздухом (косвенный контакт) и редукторы над линией (без контакта). Каждой зоне соответствует свой класс смазки. Но на практике многие технологи сталкиваются с тем, что разнообразие смазок на складе повышает риск ошибки.
ISO 21469 - это дополнительный уровень верификации, который выходит за рамки химического состава. Стандарт включает полную оценку рисков всей площадки, проверку гигиены производства, трассируемость ингредиентов и обязывает производителя проходить ежегодный физический аудит. Если H1 отвечает на вопрос «содержит ли эта смазка безопасные ингредиенты?», то ISO 21469 отвечает на вопрос «была ли она произведена, упакована и доставлена гигиенично?» Для цехов с высоким санитарным риском эксперты советуют требовать от поставщика оба документа: H1-регистрацию и подтверждение ISO 21469.
Карта точек смазки: инструмент для снижения риска
Практический первый шаг - составить карту всех точек смазывания на производстве.
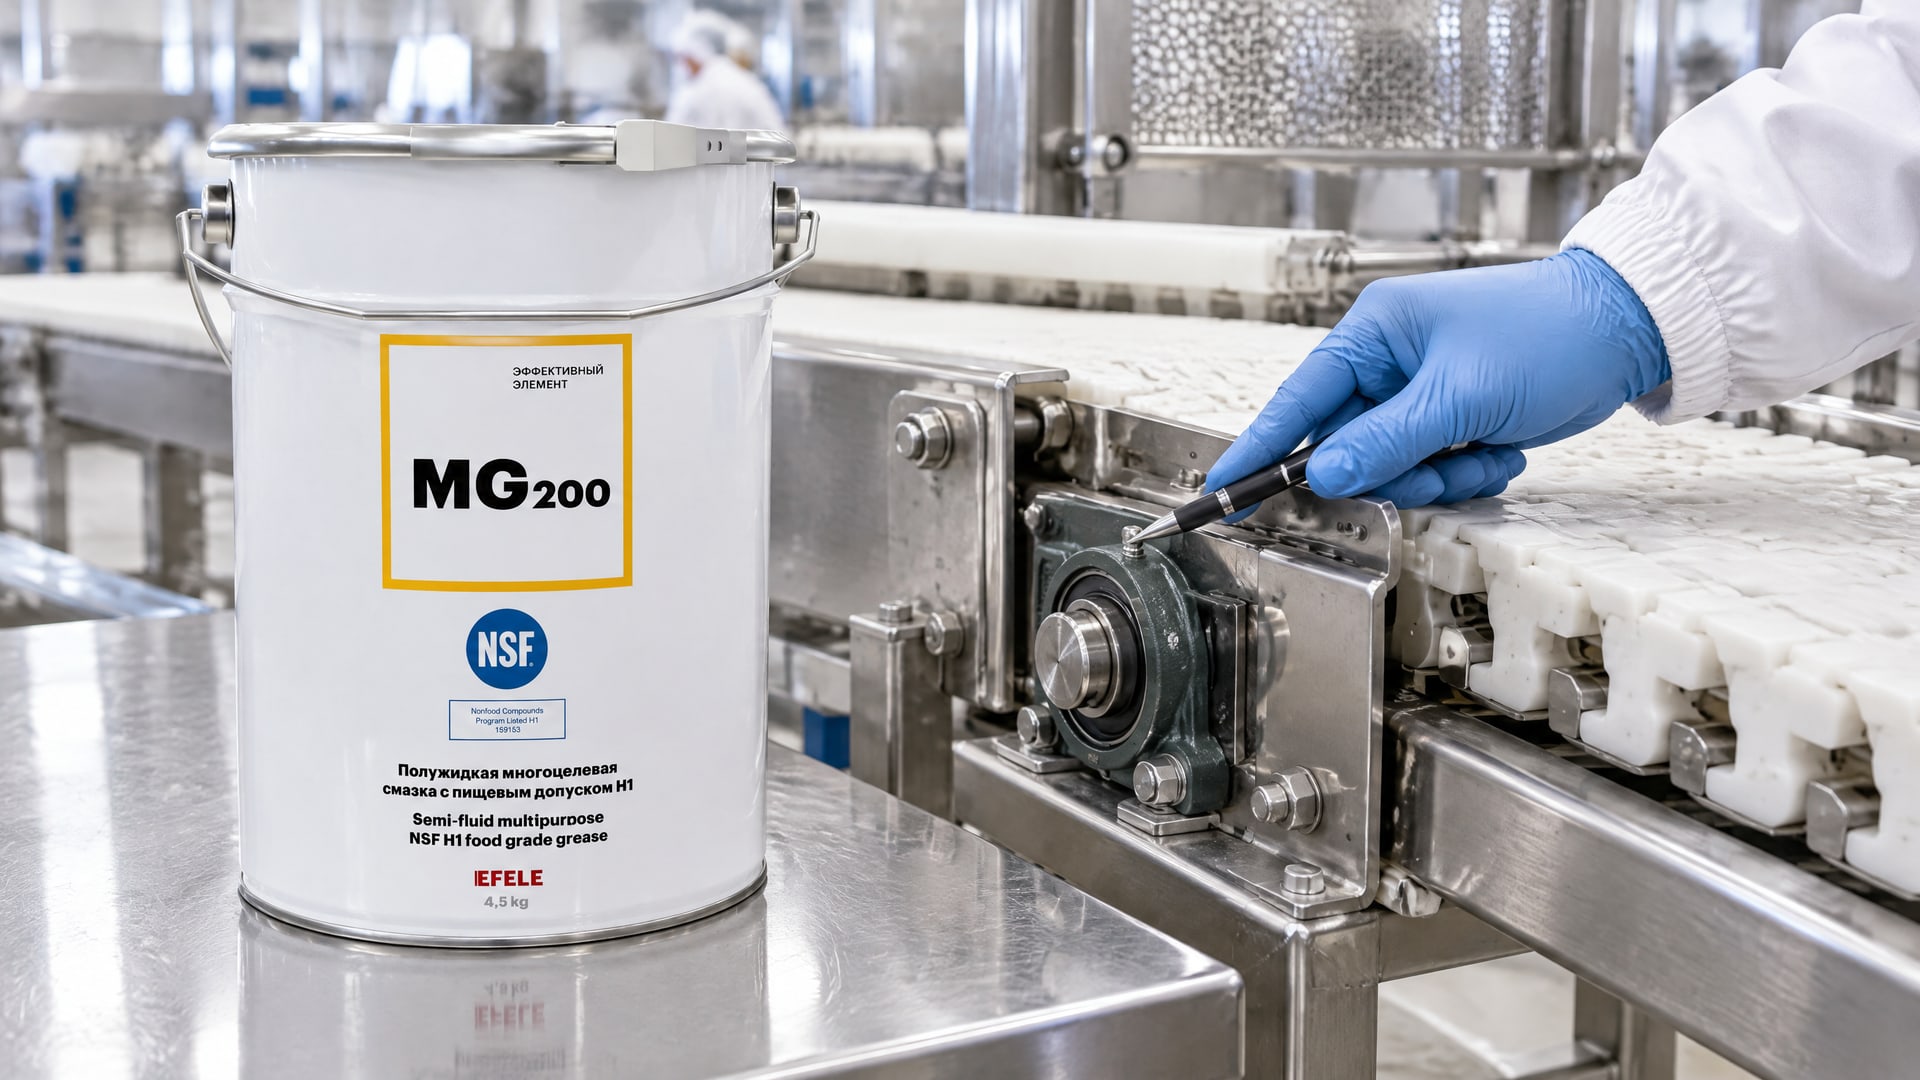
Это не просто список; это таблица, где каждая точка снабжена кратким описанием, типом контакта (прямой с пищей, косвенный с упаковкой, без контакта), температурой, режимом смазывания и рекомендуемым классом смазки.
Рассмотрим типичный пример: линия упаковки творога. На ней есть около 15-20 точек смазки. Часть из них - подшипники конвейера, соприкасающиеся с продуктом через поверхность ленты; часть - редукторы, установленные над линией; часть - толкатели и направляющие упаковочных автоматов. Технолог должен определить для каждой:
Есть ли прямой контакт с пищей? Тогда требуется H1.
Есть ли контакт только с упаковкой или воздухом? Тогда возможен H2 (в зависимости от конструкции упаковки и санитарных требований).
Нет никакого контакта с пищей или упаковкой? Тогда смазку выбирают по производственным параметрам (нагрев, нагрузка, вязкость).
Для каждого класса нужно установить одно-единственное торговое наименование и артикул на весь цех или участок. Это снижает риск путаницы при выборе емкости со склада. Если технолог видит на станке этикетку «EFELE MG-200, H1, для централизованной смазки», он точно знает, что в редуктор должна пойти именно эта смазка.
Карта рекомендуется обновлять после каждого капремонта или замены оборудования, так как точки смазки могут перемещаться или изменять свой статус контакта с продуктом.
Процедуры нанесения и удаления избытка
Смазка наносится тонкой пленкой, а не слоем в несколько миллиметров.
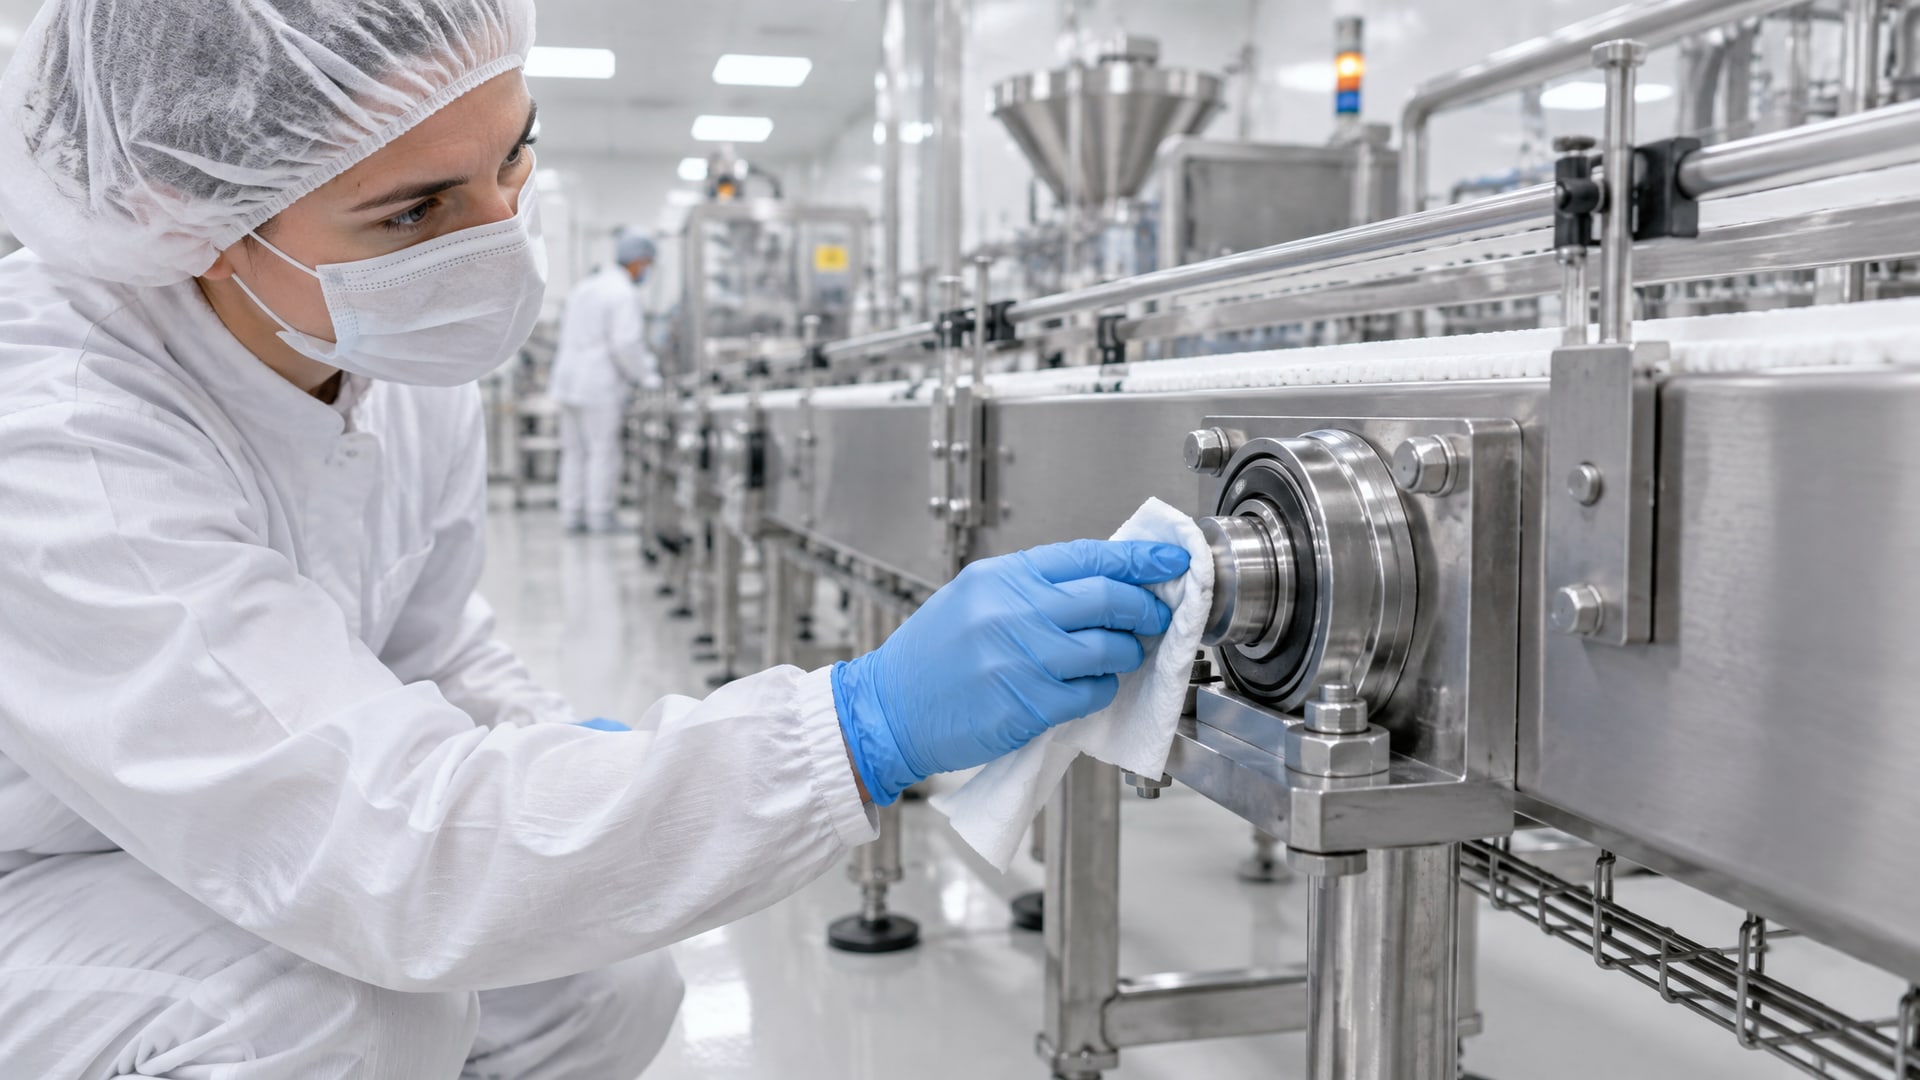
После нанесения избыток нужно удалять сразу же, чтобы он не мигрировал в продукт, на упаковку или на рядом расположенное оборудование. Это одна из главных причин случайного загрязнения: персонал, выполняя смазку «на глаз» и не убирая излишки, создает условия для попадания смазки в готовую продукцию.
Процедура должна быть письменно зафиксирована и включать несколько пунктов:
Перед смазкой убедиться, что машина находится в безопасном режиме (остановлена, обесточена, где требуется).
Нанести смазку в объеме, предусмотренном документацией на оборудование (обычно несколько капель на подшипник).
Сразу после нанесения протереть поверхность вокруг точки смазки чистой тканью, чтобы удалить излишки.
Проверить, нет ли смазки на соседних поверхностях или в продукте.
Записать дату и время смазки в журнал.
Эта процедура должна выполняться только обученным персоналом. Многие цехи допускают ошибку, когда любой рабочий может смазывать оборудование без контроля. На практике лучше выделить одного-двух специалистов, ответственных за смазку, и обучить их дополнительно.
Контроль дисциплины смазки снижает риск попадания смазки в продукт на порядок. Если в цехе используется централизованная система смазки, то дозировка и удаление избытков становятся более контролируемыми, но даже в этом случае требуется периодическая проверка исправности форсунок и отсутствия протеков.
Раздельное хранение, маркировка и обучение персонала
На складе смазки должны храниться отдельно от пищевого сырья и готовой продукции.
Контейнеры обязаны иметь четкую маркировку с указанием класса (H1, H2), назначения, даты поступления и срока годности. Смешивание H1 и H2 на одной полке или в одном стеллаже - частая ошибка, приводящая к неправильному выбору при подготовке к смазке.
Рекомендуется использовать единый цветовой код для всех смазок одного класса на производстве. Например, все H1-контейнеры могут быть одного цвета, все H2 - другого. Это добавляет визуальный уровень защиты от ошибки.
Обучение персонала - непрерывный процесс. Каждый новый сотрудник, прежде чем приступить к смазке, должен пройти инструктаж по:
Отличию H1 от H2 и последствиям ошибки.
Правилам безопасного нанесения и удаления избытков.
Документированию смазки в журнале.
Признакам неправильного применения (избыток смазки, ее попадание на продукт).
На производстве должны быть вывешены наглядные инструкции и плакаты с картинками, поскольку текстовое описание часто не доходит до практического выполнения. Аудит смазки (проверка правильности применения, состояния контейнеров, записей в журнале) должен проводиться технологом или инженером не реже одного раза в месяц.
HACCP-подход и роль технолога в системе контроля
Система анализа опасностей и критических контрольных точек (HACCP) включает смазку как один из потенциальных источников химического загрязнения.
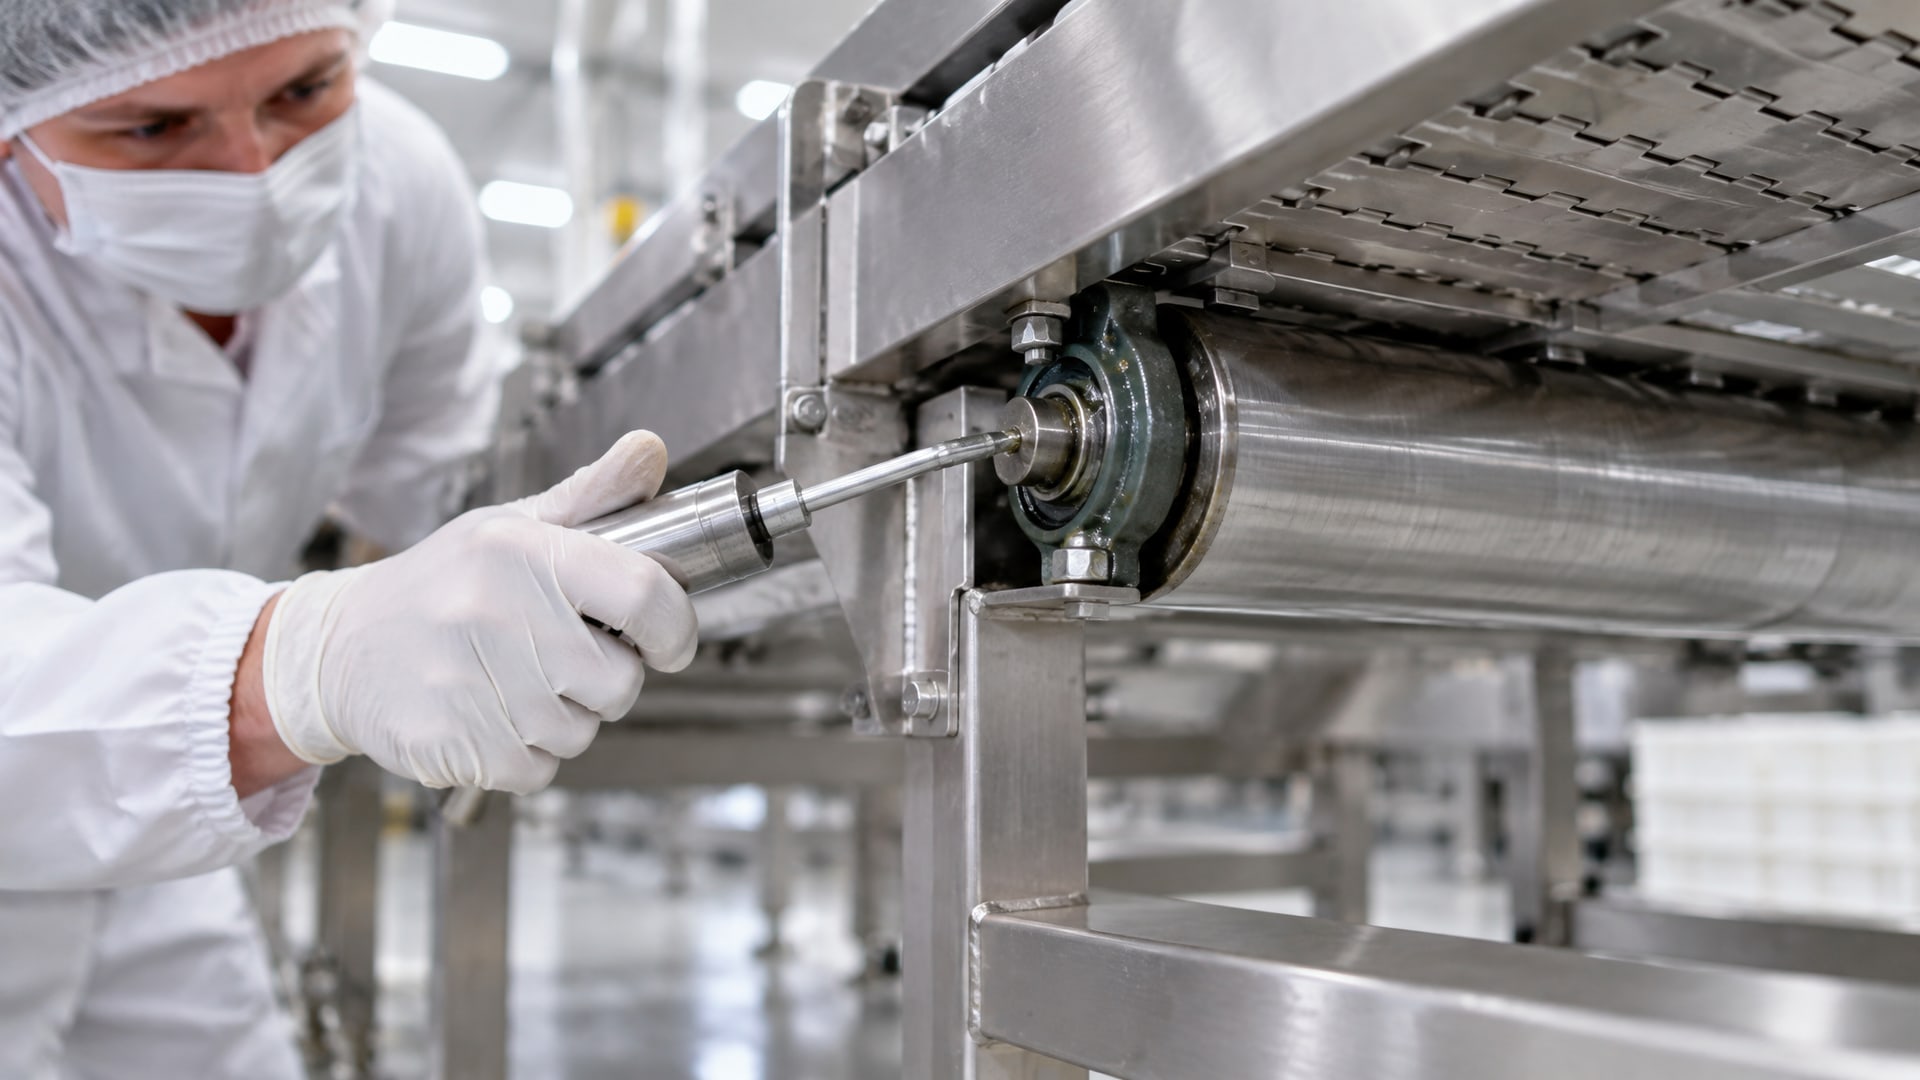
Технолог должен определить, на каких этапах производства и в каких точках смазка может попасть в продукт, и установить меры контроля.
Для каждой критической контрольной точки нужно задать:
Параметр контроля: выбор и нанесение правильной смазки (H1 или H2 в зависимости от зоны).
Допустимые пределы: только смазки с пищевым допуском, хранение отдельно от продукта, избыток удаляется сразу.
Мониторинг: визуальная проверка точек смазки, анализ журнала смазки, аудит один раз в месяц.
Корректирующие действия: если обнаружена неправильная смазка или ее избыток, остановка оборудования, очистка, переобучение персонала.
HACCP-подход подчеркивает, что риск смазки не исчезает благодаря одной регистрации H1; риск управляется через сочетание выбора правильного продукта, процедур применения и контроля. Технолог координирует эту работу, проверяя соблюдение процедур и инициируя корректирующие действия при отклонениях.
Санитарный дизайн оборудования также важен. Если производитель оборудования предусмотрел защиту от случайного попадания смазки (например, крышки над подшипниками, герметичные редукторы), это снижает риск независимо от класса смазки.
Совет инженера: Централизованная система смазки и H1
На производстве, где риск попадания смазки особенно высок, технологи переходят на централизованные системы смазки.
Такая система автоматически подает дозированное количество смазки в каждую точку, исключая субъективность ручного нанесения. Требование к смазке в централизованной системе - полужидкая консистенция и точная вязкость, чтобы форсунки равномерно распределяли материал без засоров и избыточных потеков.
На практике этот подход комбинируют с H1-смазками: по всей цепочке используют единый материал пищевого класса. Это радикально упрощает логику склада и обучения персонала - нет путаницы между разными классами на разных участках. Риск ошибочного применения падает практически на нет, поскольку в системе циркулирует только H1. Технолог, переходя на централизованную подачу с H1-смазкой, решает две проблемы сразу: минимизирует случайное попадание через дозировку и исключает ошибку выбора неправильного класса.
Часто задаваемые вопросы
Что означает H1 - это полная безопасность смазки в продукте?
H1 означает, что смазка зарегистрирована для случайного, технологически неизбежного контакта с пищей в пределах допуска (до 10 ppm, или 0,001% от массы продукта). Это не полная безопасность, а управляемый риск. H1 требует правильного применения: нанесение в рекомендуемом объеме, удаление избытков, раздельное хранение и обучение персонала. Без этих процедур риск не снижается.
Можно ли использовать одну смазку H1 для всех точек на производстве?
Технически возможно, если все точки действительно подпадают под допуск H1 и условия применения (температура, вязкость, консистенция). На практике это упрощает контроль и снижает риск ошибочного применения. Однако каждая точка должна быть оценена специалистом на предмет совместимости смазки с материалами оборудования и режимом работы. Карта точек смазки - инструмент для такой оценки.
Чем ISO 21469 отличается от H1 и нужна ли она нам?
H1 - это регистрация состава смазки и ее соответствия пищевым требованиям (FDA 21 CFR 178.3570). ISO 21469 добавляет проверку гигиены производства смазки, трассируемости сырья и требует ежегодного физического аудита площадки производителя. Для цехов с высоким санитарным риском и строгими требованиями к закупкам ISO 21469 рекомендуется требовать дополнительно к H1.
Как часто нужно проверять процедуры смазки и результаты ее применения?
Аудит смазки рекомендуется проводить не реже одного раза в месяц. Проверяется: правильность выбора смазки (соответствие класса зоне), состояние контейнеров и маркировки, наличие и чистота записей в журнале смазки, отсутствие видимого избытка смазки на оборудовании. При обнаружении отклонений нужны корректирующие действия и переобучение.
Почему появляется разговор про 10 ppm и иногда про 1 ppm для допуска?
В документах по H1 для большинства масел указан ориентир допустимого попадания до 10 ppm (0,001% от массы продукта). Для силиконовых масел в некоторых материалах указывается более строгий предел -1 ppm. Конкретный предел зависит от типа смазки и ее химического состава. При выборе смазки нужно уточнить этот параметр в документации поставщика.
Заключение
Технолог пищевого производства отвечает за то, чтобы смазка H1, несмотря на ее пищевой допуск, не попадала в готовый продукт. H1 - это не разрешение на загрязнение, а регламент на случайный контакт в пределах допуска, который должен быть достигнут через управление рисками: карту точек смазки, процедуры нанесения и удаления избытков, раздельное хранение, маркировку и обучение персонала. Сочетание выбора правильного допуска (H1 для зон контакта, H2 для защищенных зон), HACCP-подхода и регулярного аудита снижает вероятность попадания смазки в продукт на порядок.
Первый практический шаг: составить карту всех точек смазки на вашем производстве, определить риск контакта каждой точки, выбрать соответствующий класс смазки и закрепить процедуры нанесения в письменном виде. После этого обучить персонал и начать ежемесячный аудит. Это основа, на которой строится уверенность, что смазка служит оборудованию, а не попадает в готовую продукцию.