Вязкость редукторного масла - не просто технический параметр в каталоге, а главный фактор, от которого зависит долговечность червячной передачи и безопасность производства. На пищевых предприятиях, где к смазке предъявляются повышенные требования по гигиене и допускам, правильный выбор класса вязкости (ISO VG) становится критичным решением для снижения износа, предотвращения отказов и экономии на ремонте.
Именно вязкость определяет толщину масляной пленки между скользящими поверхностями червяка и колеса, а также способность масла отводить тепло и защищать медные сплавы от коррозии. Для типичных червячных редукторов на пищевых производствах подходят вязкости ISO VG 220 и ISO VG 320, но выбор между ними и другими классами зависит от скорости вращения, рабочей температуры и величины нагрузки. В этом материале разберем, как вязкость влияет на работу передачи, какие классы выбирать в разных условиях и какие ошибки при подборе масла встречаются чаще всего.
Что такое ISO VG и почему это важно для червячной передачи
ISO VG (Международная организация по стандартизации, класс вязкости) обозначает номинальную кинематическую вязкость масла при 40 °C, выраженную в миллиметрах в секунду (мм²/с).
Число рядом с ISO VG показывает центральное значение: например, ISO VG 220 означает, что вязкость должна быть в диапазоне 198–242 мм²/с при 40 °C. Это не температура работы и не конечная вязкость при нагреве - это опорная точка для сравнения масел и выбора подходящего класса.
Для червячных передач вязкость критична потому, что в зацеплении между червяком и колесом происходит выраженное скольжение поверхностей. В отличие от цилиндрических зубчатых передач, где контакт более плотный, в червячной паре нужна толстая масляная пленка, чтобы предотвратить металлический контакт и коррозию. Если вязкость слишком низкая, пленка разрывается, возникает микроскопическое истирание и ускоренный износ. Если вязкость завышена, масло не поступает вовремя в зону контакта, увеличиваются потери на вязкое трение, масло сильнее нагревается и теряет свои защитные свойства.
Типовые классы вязкости для редукторов - это ISO VG 68, 100, 150 для общепромышленных применений и ISO VG 220, 320, 460 для тяжелонагруженных, тихоходных и высокотемпературных узлов. Для червячных редукторов наиболее распространены именно ISO VG 220 и 320. Выбор между ними или переход на другую вязкость определяется температурой окружающей среды, частотой вращения входного вала и характером нагрузки, а не произвольно.
Класс вязкости редукторного масла: как выбрать для конкретных условий работы
Практическая логика выбора вязкости строится на трех опорных параметрах: температуре, скорости и нагрузке.
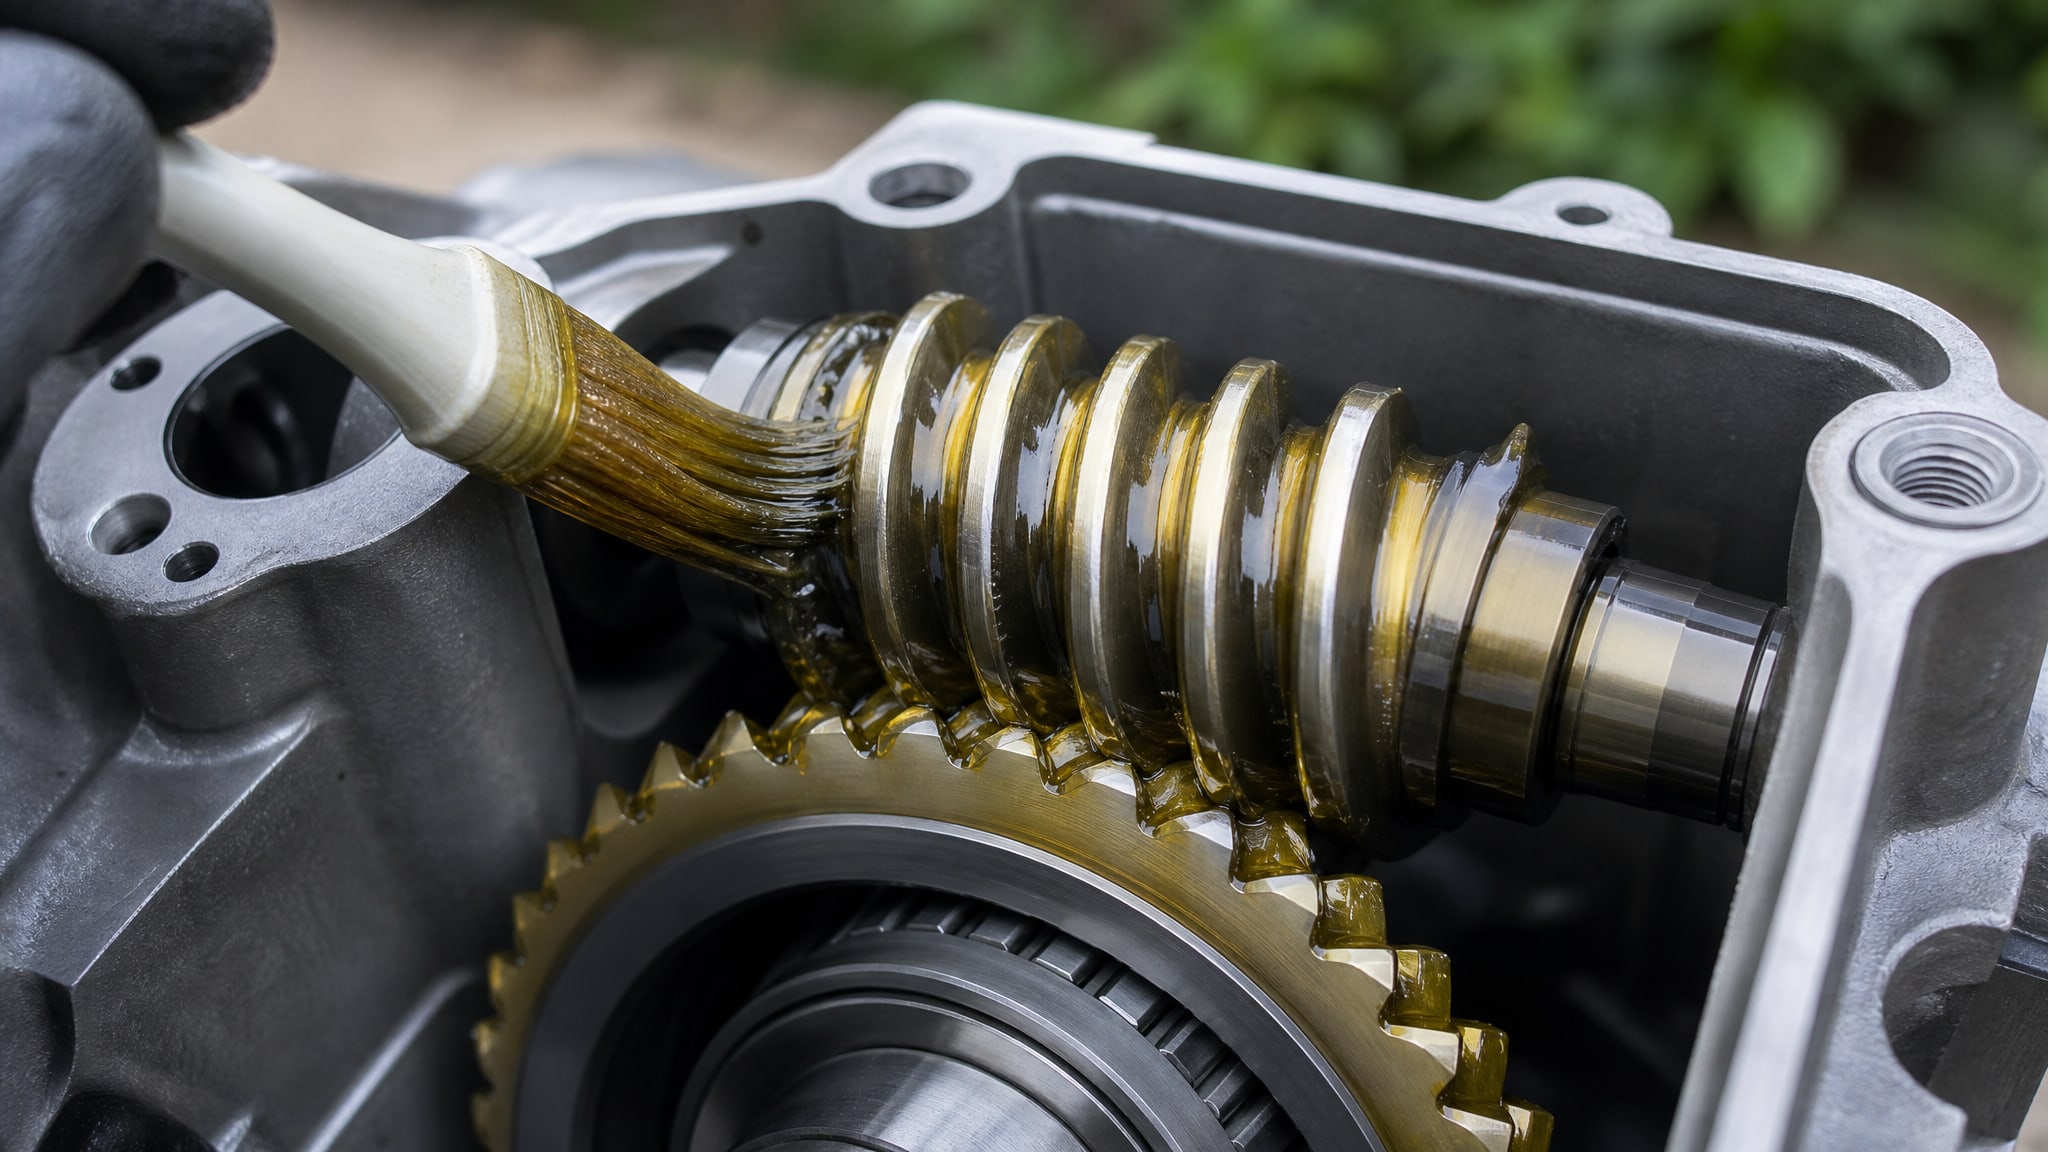
Во многих технических рекомендациях для производителей редукторов указана ориентировочная привязка к режиму работы.
При температуре окружающей среды от 0 до 40 °C и скорости входного вала 1000–1500 об/мин рекомендуют редукторное масло вязкости ISO VG 220 (примерно 200–242 мм²/с при 40 °C). Если температура в том же диапазоне, но скорость ниже (500–1000 об/мин), переходят на ISO VG 320, так как более густое масло лучше держит пленку при меньшей скорости нагнетания.
При повышенной температуре окружающей среды (от 35 до 60 °C) и скорости 1000–1500 об/мин выбирают ISO VG 320, чтобы компенсировать снижение вязкости при нагреве. Для самых тяжелых и горячих условий (та же температура, но скорость еще ниже -500–1000 об/мин) применяют ISO VG 460 или даже выше.
При низких температурах (ниже 0 °C) возникает вторая проблема: масло становится слишком вязким при холодном пуске, потребление энергии скачет, редуктор холодный стартует с перегрузкой. В таких ситуациях иногда переходят на более текучие варианты или используют пластичные смазки класса NLGI 1, хотя это уже скорее исключение для специальных режимов смазывания.
Таблица ниже обобщает практические рекомендации для типичных случаев:
| Условие работы | Диапазон температур | Типовая скорость входного вала | Рекомендуемый класс вязкости |
|---|
| Нормальный режим, закрытое помещение | 0…+40 °C | 1000–1500 об/мин | ISO VG 220 |
| Нормальный режим, закрытое помещение | 0…+40 °C | 500–1000 об/мин | ISO VG 320 |
| Повышенные нагрузки, среднее тепловыделение | +35…+60 °C | 1000–1500 об/мин | ISO VG 320 |
| Тяжелые условия, высокие нагрузки | +35…+60 °C | 500–1000 об/мин | ISO VG 460 |
| Холодное климатическое исполнение | -20…+20 °C | любые | ISO VG 150 или пластичная смазка NLGI 1 |
Ключевой момент: не существует универсального масла для всех червячных редукторов. Правильное решение требует уточнения у производителя оборудования или расчета на основе конкретных параметров передачи.
Редукторное масло вязкость 220 против 320: практические отличия и ошибки при подборе
Разница между редукторным маслом вязкостью 220 и вязкостью 320 часто недооценивается закупщиками.
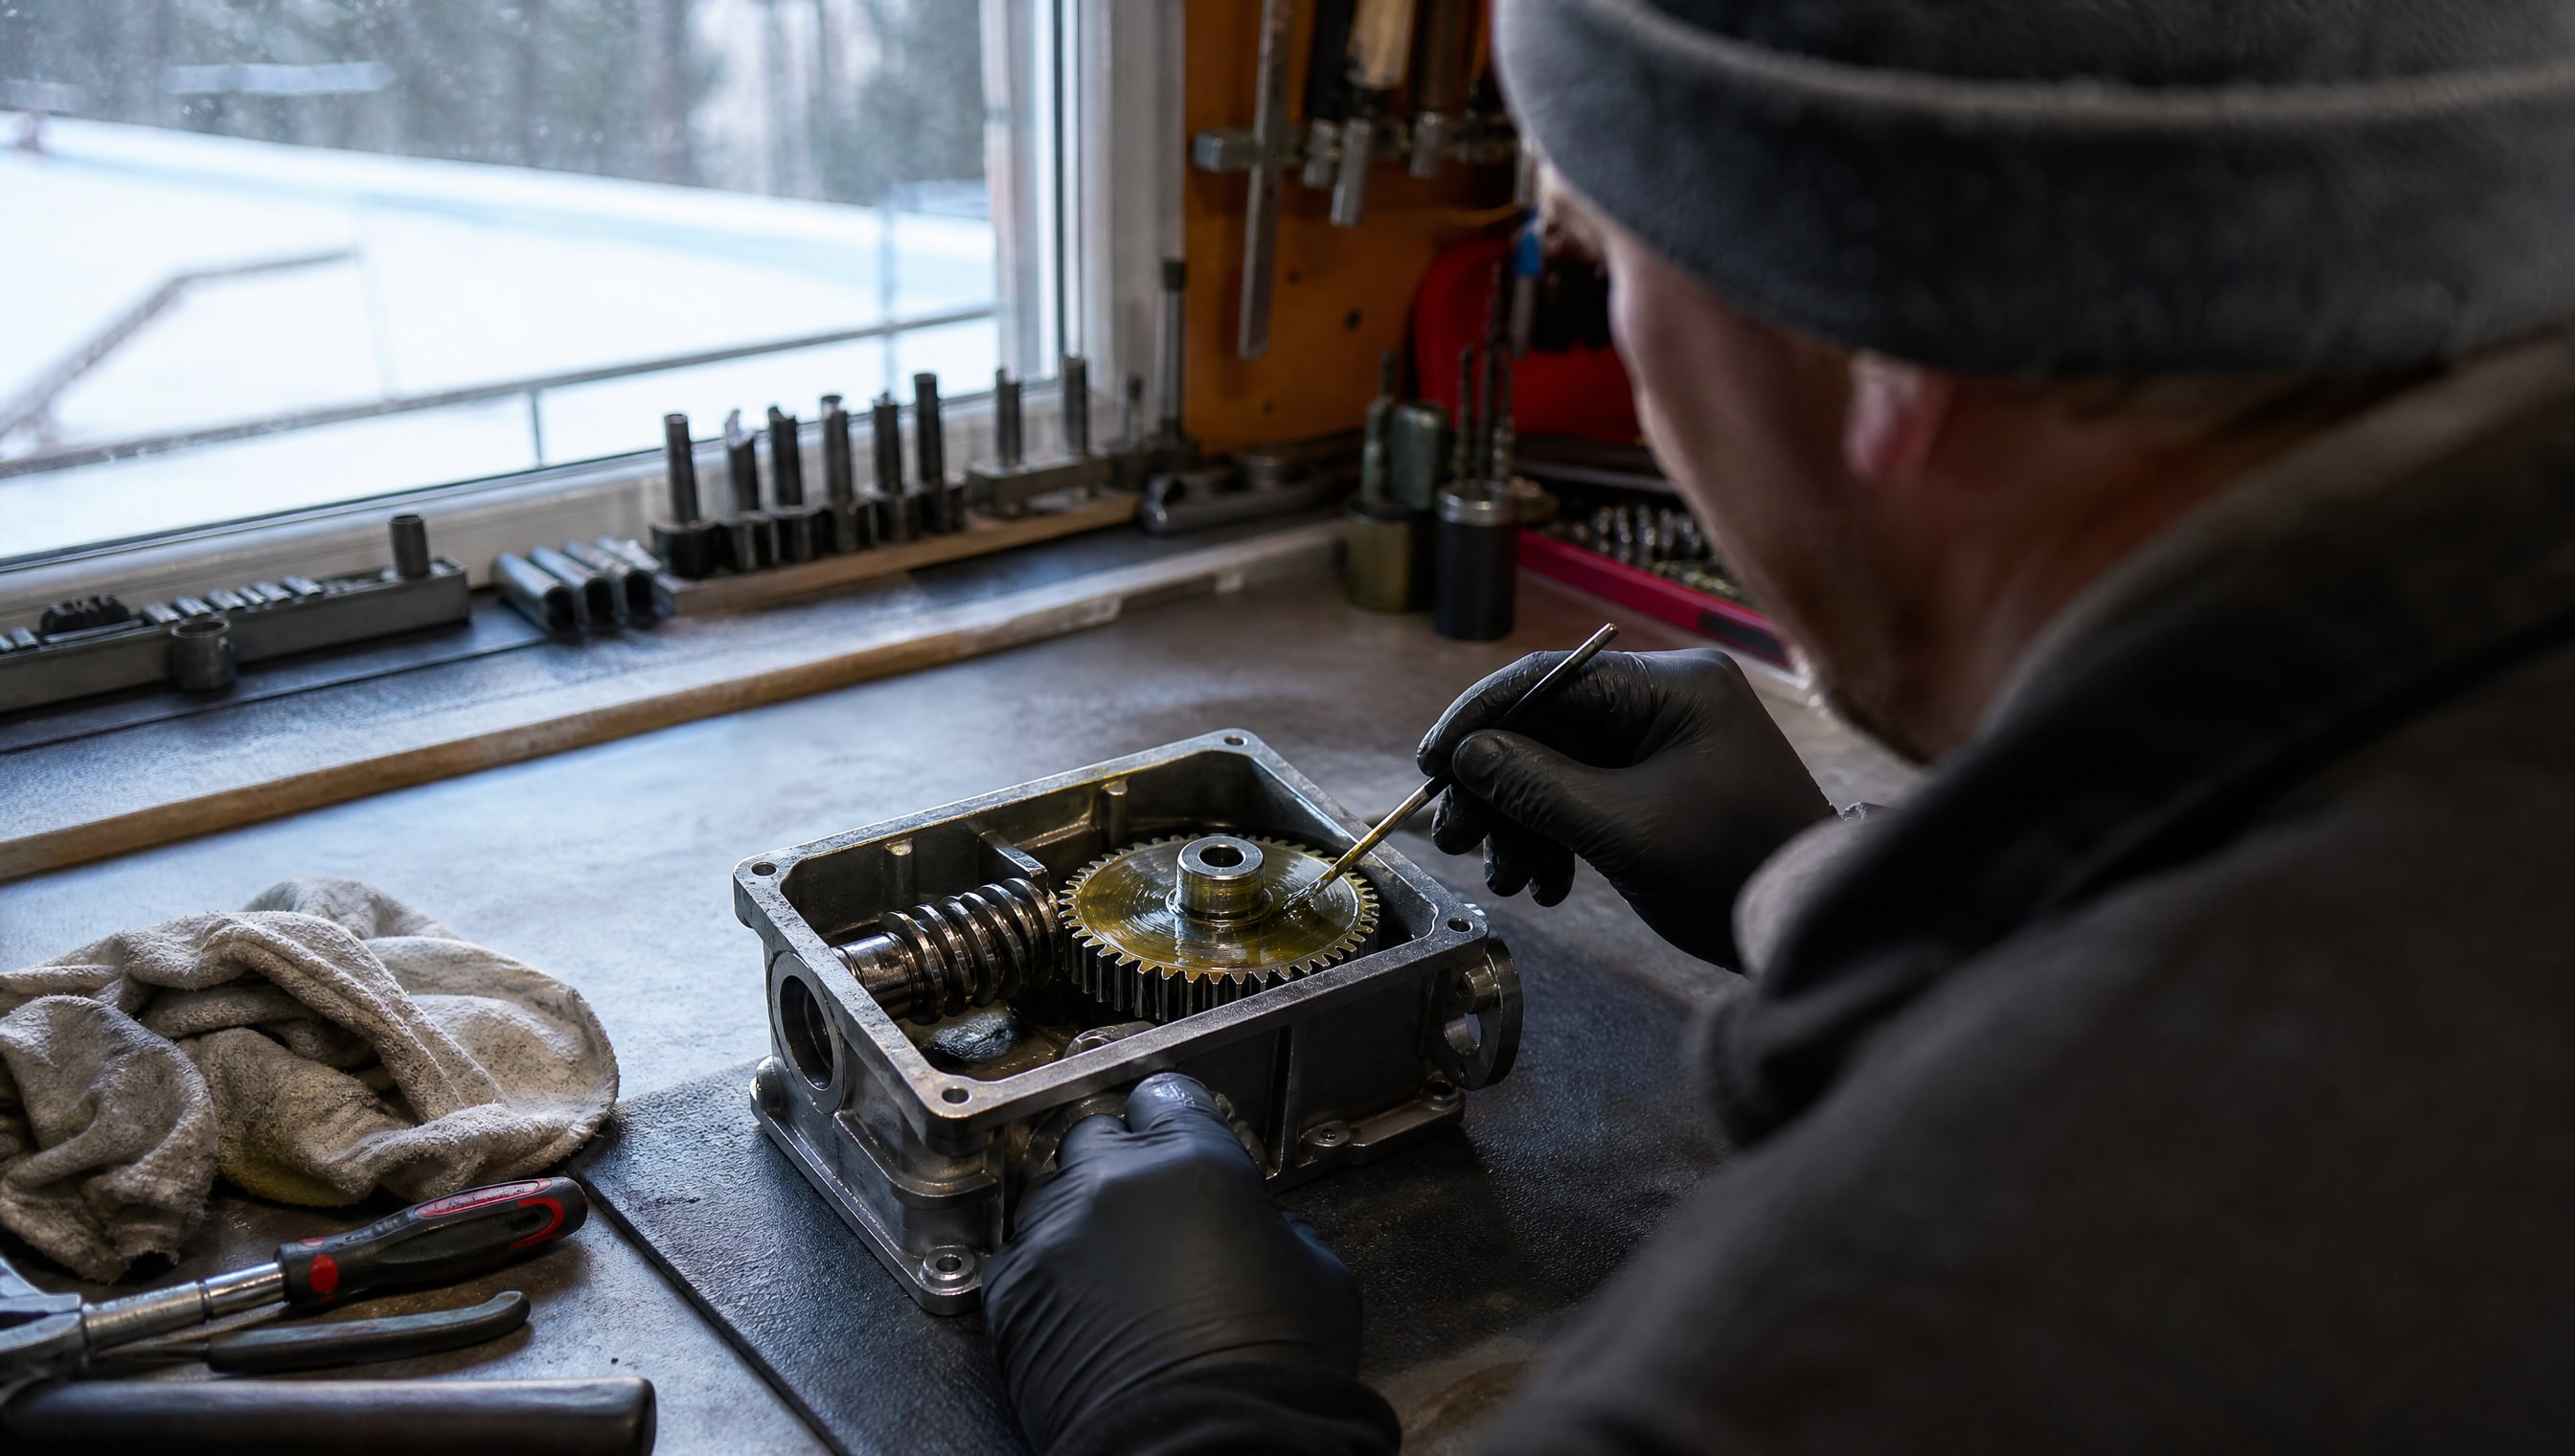
Многие считают, что 220 и 320 - это "почти одно и то же", но на самом деле 320 заметно гуще. При 40 °C масло ISO VG 320 имеет вязкость 288–352 мм²/с, тогда как ISO VG 220-198–242 мм²/с. Разница составляет примерно 40%, и в реальной работе это ощутимо.
При переходе с 220 на 320 масло медленнее поступает в зону контакта при высоких скоростях вращения. Это хорошо, если редуктор работает в условиях высокой температуры или низкой скорости, потому что более вязкое масло лучше удерживает пленку. Но если редуктор работает при низких температурах и высокой скорости входного вала, 320 может вызвать перегрев из-за повышенных потерь на вязкое трение.
Типичная ошибка закупщиков: "Чем гуще, тем лучше защита" - это заблуждение приводит к выбору масла с завышенной вязкостью. В результате редуктор работает с избыточным теплонакоплением, масло быстрее окисляется и стареет, а не служит дольше. Другая ошибка: использование одного и того же класса вязкости для редукторов разных типоразмеров без уточнения у производителя. Маленький редуктор с высокой частотой вращения может требовать ISO VG 150, а крупный тихоходный редуктор - ISO VG 460.
Третья распространенная ошибка на пищевых производствах: подбор масла только по вязкости, без учета совместимости с медью и наличия пищевого допуска. Бронзовое червячное колесо чувствительно к агрессивным пакетам присадок. Если присадки не скоординированы с медью, начинается локальная коррозия и потеря прочности сплава, что со временем приводит к поломке колеса.
Редукторное масло пищевое: особенность выбора по вязкости и допускам
На пищевых производствах к редукторному маслу предъявляются дополнительные требования.
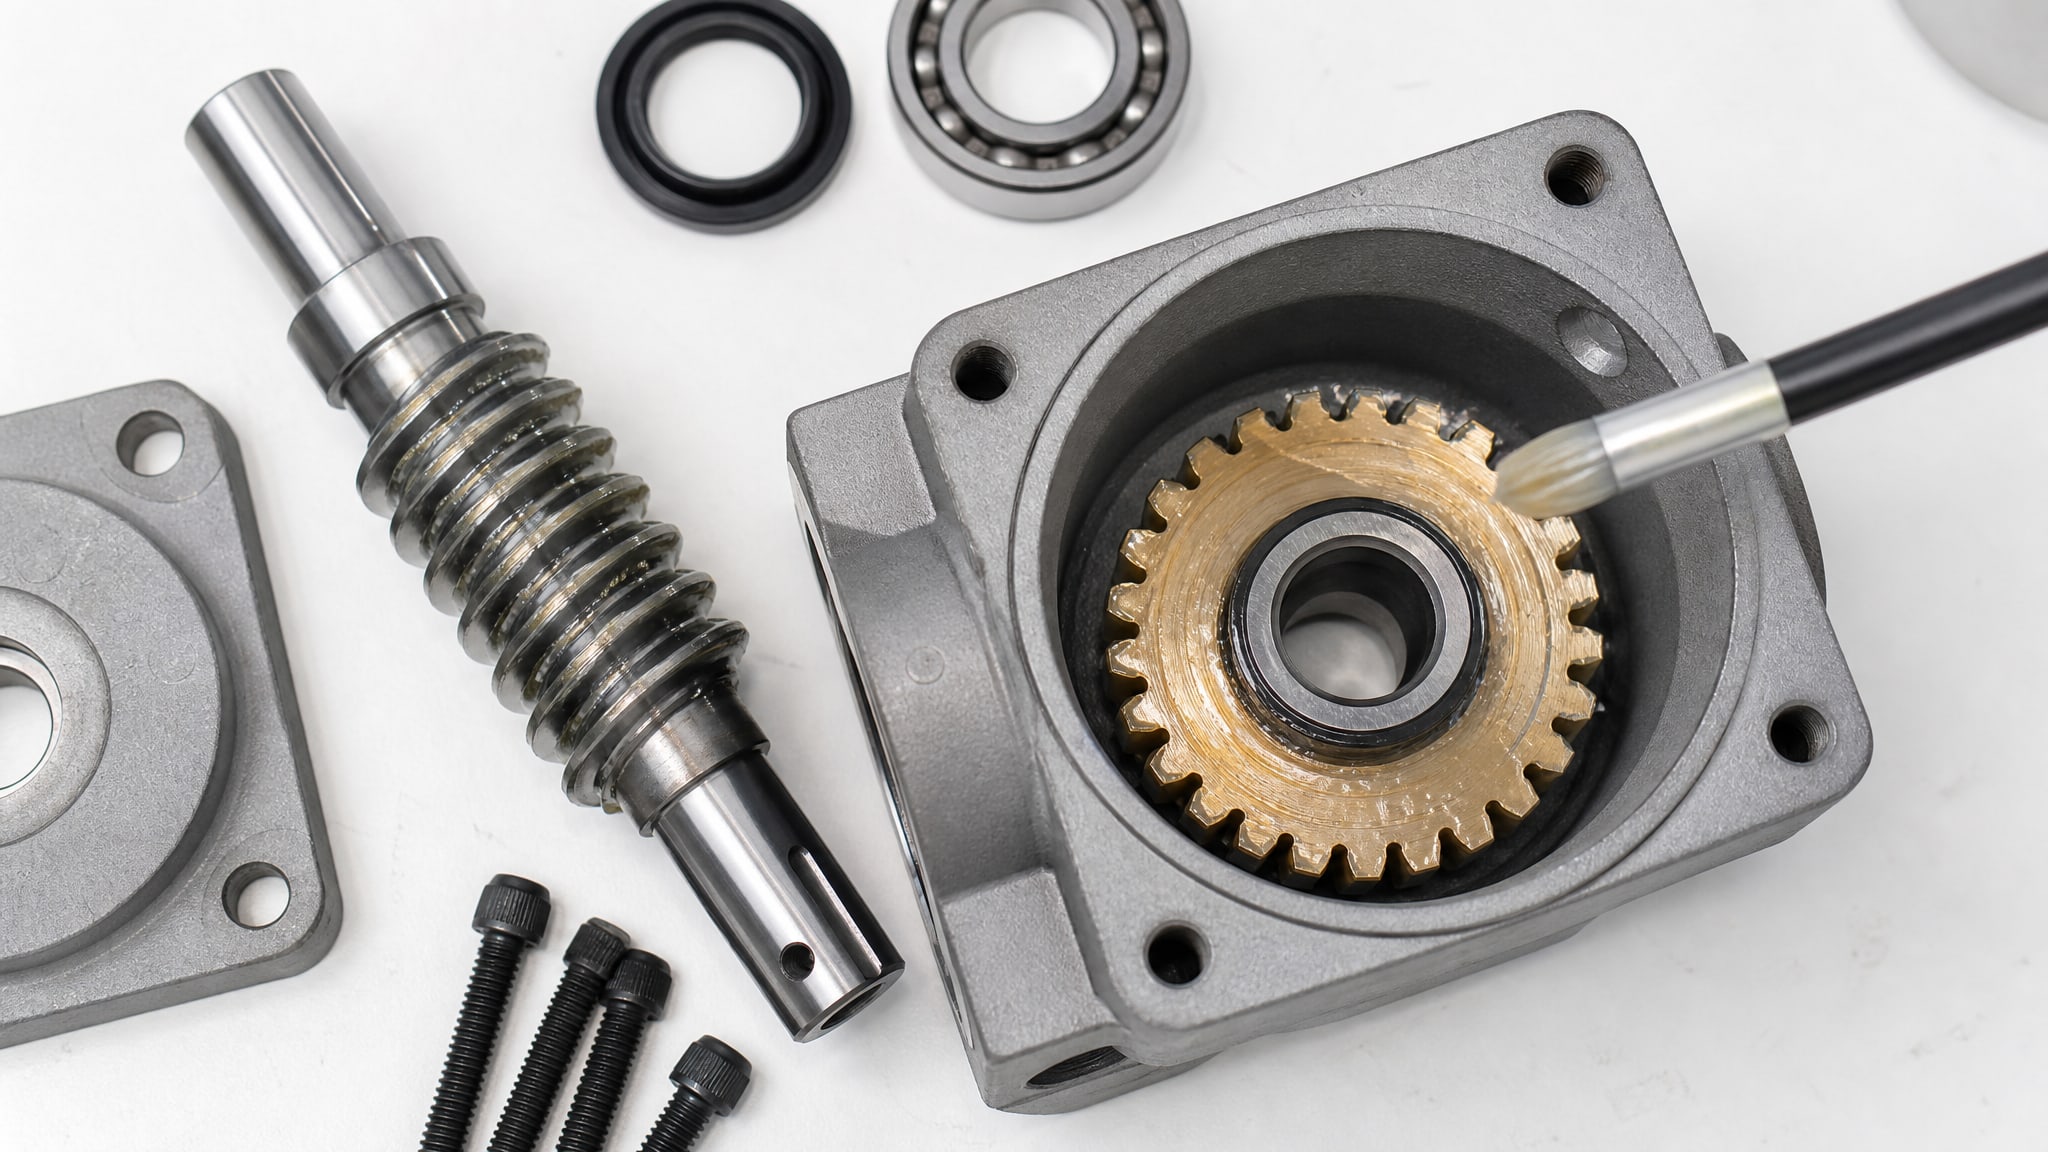
Главное - масло не должно представлять опасность при случайном попадании в пищевой продукт. Это требует наличия пищевого допуска (например, NSF H1), который подтверждает соответствие строгим критериям чистоты, токсичности и органолептических свойств.
Однако пищевой допуск не влияет на саму логику выбора вязкости. Закупщик все равно должен руководствоваться теми же правилами: температурой окружающей среды, скоростью и нагрузкой. Вязкость для пищевого производства подбирается по тем же таблицам, что и для обычных промышленных редукторов.
На пищевых производствах достаточно часто встречаются редукторы с вязкостью ISO VG 220 и 320. Для линий фасовки с умеренной скоростью и температурой обычно подходит ISO VG 220 с допуском NSF H1. Для более массивных редукторов, работающих в тепловых условиях (например, близко к печам или в помещениях с повышенной температурой), берут масло вязкости ISO VG 320. Синтетические базы (ПАО, ПАГ) предпочтительнее для условий с интенсивным теплонакоплением, так как они лучше сохраняют вязкость при нагреве и обладают лучшей окислительной стабильностью.
На практике закупщики возвращаются к синтетическим редукторным маслам ISO VG 100 с пищевым допуском, если требуется работать в холодных цехах или при частых пусках-остановках. Но для типовых червячных редукторов это редко: стандартный выбор остается в диапазоне 220–320. Важно помнить, что пищевой допуск требует еще и медной совместимости (сплав чувствителен к сульфидам и кислотам в составе масла), поэтому экономия на "дешевом редукторном масле с допуском" часто обходится дорого.
Почему слишком низкая и слишком высокая вязкость приводят к отказам
Недостаточная вязкость - один из главных врагов червячной передачи.
Если масло выбрано с классом ниже требуемого или если в процессе работы масло теряет вязкость из-за окисления и старения, возникает явление, называемое граничной смазкой. В этом режиме масляная пленка становится тоньше критической толщины, и происходит микроскопический контакт вершин неровностей на поверхностях. Результат: локальный нагрев, микросварка и вырывание частиц металла. На медном колесе это проявляется ямочной коррозией и потерей блеска. На стальном червяке - наоборот, появляются следы задира и полос истирания.
При продолжении работы в режиме граничной смазки возникает эффект фреттинга (фрикционного окисления): поверхности буквально окисляются на месте из-за мини-колебаний и трения без масляной подушки. Частицы оксидов накапливаются в масле и работают как абразив, ускоряя износ еще больше. За несколько месяцев такой работы редуктор может выйти из строя.
Избыточная вязкость создает противоположную проблему. Слишком вязкое масло не может быстро поступить в зону контакта, потому что сопротивление течению возрастает. В результате масло "отстает", и снова возникает опасность прорыва пленки, но на этот раз по другой причине - из-за гидродинамического голода. Параллельно потери на вязкое трение (сдвиг слоев масла друг относительно друга) генерируют избыточное тепло. Масло нагревается сильнее обычного, его вязкость начинает падать еще быстрее из-за температурного коэффициента, и в какой-то момент система уходит в нестабильность: жарче - ниже вязкость - хуже подачь масла - еще жарче.
На практике закупщики и инженеры решают эту дилемму, ориентируясь на данные производителя редуктора. Если инструкция регламентирует ISO VG 220, попытки "улучшить" работу через ISO VG 320 часто оборачиваются преждевременным старением масла (образование шлама, потемнение, рост кислотного числа). Если же редуктор спроектирован на ISO VG 320, а в него залили 220, то на первый признак беды - чрезмерный нагрев и падение вязкости - потребуется экстренная остановка и замена масла.
Редукторное масло: жидкое или пластичная смазка для червячной передачи
Вопрос о том, какой консистенции смазку использовать - жидкую или пластичную - часто возникает при переходе с одной схемы смазывания на другую или при ремонте оборудования.
Для постоянной работы червячного редуктора с погружением в масло (ванна, картер) или с циркуляционной системой смазывания типичным решением остается жидкое редукторное масло. Оно обеспечивает непрерывный теплоотвод, быстро поступает в зону контакта и удаляет продукты износа. Класс вязкости выбирается согласно таблицам - чаще всего ISO VG 220 или 320. Такая схема работает стабильно и позволяет контролировать состояние масла путем анализа проб (на вязкость, кислотное число, содержание металлов).
Пластичные смазки для червячных передач применяются реже и только в специальных режимах: при окраске редуктора с запечатыванием, при вертикальном расположении передачи, при одноразовой зарядке редуктора на весь период его жизни. Пластичная смазка имеет класс консистенции по NLGI (от 00 до 6): NLGI 0 и 00 - очень мягкие, NLGI 2 и 3 - средние, NLGI 4 и выше - твердые. Для червячных передач, если уж выбирают пластичную смазку, берут класс NLGI 0–1, чтобы она могла вытекать и достигать зону контакта при работе.
Синтетические редукторные масла ПАО и ПАГ на основе жидкого носителя по-прежнему остаются жидкостями, а не смазками, просто с другой молекулярной структурой базового масла. Они не конкурируют с пластичными смазками, а расширяют диапазон рабочих температур и скоростей окисления. На пищевых производствах закупщики нередко выбирают именно синтетические жидкие редукторные масла с пищевым допуском, потому что они сочетают надежность циркуляционной смазки с лучшей стабильностью при нагреве. Для червячных передач на пищевых производствах, где требуется масло с пищевым допуском и высокой несущей способностью, оптимальным выбором будет синтетическое редукторное масло с вязкостью ISO VG 100, которое обеспечивает баланс текучести при холодном пуске и надежной защиты при рабочей температуре.
Почему совместимость с медью и пакет присадок так же важны, как вязкость
Правильная вязкость - необходимое, но не достаточное условие долгой работы червячной передачи на пищевом производстве.
Второй ключевой фактор - совместимость масла с бронзой (медным сплавом), из которого изготавливают червячное колесо.
Бронза чувствительна к активным сульфидам и кислотам, которые могут присутствовать в пакете присадок редукторного масла. Если присадки выбраны без учета медной совместимости, то даже при правильной вязкости начнется локальное окисление поверхности колеса - в виде потемнения, отслаивания пленки или микро-питтинга. Со временем это приводит к потере прочности сплава и трещинам.
Третий фактор - пакет противозадирных присадок (EP-пакет). Задир - это явление схватывания и срывания металла в условиях экстремально высокого давления и температуры. Для червячных передач, где скорость скольжения выше, чем в обычных редукторах с цилиндрическими зубьями, противозадирный пакет обязателен. На пищевых производствах это усложняется требованием пищевого допуска, потому что не все EP-присадки совместимы с этим допуском.
Правильный подход: всегда уточнить у производителя редуктора, какой класс вязкости и какой пакет присадок рекомендован. На пищевых производствах это часто обозначается в спецификации как "редукторное масло ISO VG 220 (или 320), EP, с пищевым допуском NSF H1, медно-совместимое". Если спецификация не указана, нужно консультироваться с техподдержкой поставщика редуктора или смазочных материалов.
Часто задаваемые вопросы
Какая разница между редукторным маслом вязкостью 220 и 320?
Вязкость ISO VG 320 примерно на 40% выше, чем ISO VG 220 (при 40 °C это 288–352 мм²/с против 198–242 мм²/с). 320 выбирают при более высоких температурах, более низких скоростях вращения и повышенных нагрузках. Если у вас закрытое помещение, скорость входного вала 1000–1500 об/мин и температура до 40 °C, подойдет 220. Если температура 35–60 °C или скорость меньше 1000 об/мин - переходите на 320.
Чем грозит неправильная вязкость редукторного масла?
Слишком низкая вязкость приводит к прорыву масляной пленки, микроскопическому контакту поверхностей и ускоренному износу. Слишком высокая вызывает перегрев из-за потерь на трение, быстрое окисление и старение масла. И в том, и в другом случае редуктор может выйти из строя раньше гарантийного срока.
Почему на пищевом производстве не всегда подходит обычное редукторное масло?
На пищевых производствах масло должно иметь пищевой допуск (например, NSF H1), чтобы быть безопасным при случайном попадании на пищевой продукт. Кроме того, оно должно быть медно-совместимым, так как коррозия бронзового колеса ускоряется при неправильном пакете присадок. Обычные редукторные масла часто не отвечают этим требованиям.
Можно ли заливать редукторное масло 150 вязкости в редуктор, рассчитанный на 220?
Нежелательно без согласования с производителем. Более жидкое масло (150) может не обеспечить достаточную толщину пленки, особенно при нагреве. Результат - повышенный износ и риск задира. Если возникают проблемы с холодным пуском, лучше перейти на синтетическое масло той же вязкости (например, ПАО), которое сохраняет текучесть при низких температурах лучше минерального.
Как понять, деградирует ли вязкость редукторного масла при работе?
Главный признак - увеличение нагрева редуктора без видимых механических неисправностей. Если редуктор работал нормально, а потом начал горячить и издавать шум, это может быть признаком окисления масла и потери вязкости. Точный ответ даст лабораторный анализ пробы масла на кинематическую вязкость при 40 °C и 100 °C, а также на кислотное число. Если вязкость упала больше чем на 10% от исходной или кислотное число выросло вдвое, пора менять масло.
Заключение
Вязкость редукторного масла - это не произвольная характеристика, а результат расчета производителя оборудования, основанного на скорости вращения, температуре и нагрузке. Неправильный выбор класса вязкости (будь то завышенная или заниженная) приводит к ускоренному износу, перегреву и досрочному отказу редуктора. Для типичных червячных передач на пищевых производствах используют редукторное масло вязкостью ISO VG 220 и 320, выбор между которыми делают на основе температурных условий и скорости входного вала.
На пищевых производствах к этому добавляются требования к пищевому допуску и медной совместимости пакета присадок - эти факторы не менее важны, чем сама вязкость. Правильное решение начинается с уточнения у производителя редуктора, какая вязкость и какие свойства требуются для вашего конкретного оборудования. Если спецификация потеряна или редуктор старый, всегда можно обратиться к техподдержке поставщика или выполнить анализ пробы текущего масла, чтобы понять его характеристики и возможность замены. Регулярный контроль состояния масла (вязкость, кислотное число, содержание металлов) позволяет выявить проблемы на ранней стадии и добавить годы надежной работы редуктору.