Защита от эрозии внутренних поверхностей закрытых рабочих колес - одна из наиболее сложных задач в машиностроении и насосостроении. Когда жидкость с абразивными частицами циркулирует внутри колеса, обычное лакокрасочное покрытие не выдерживает механического воздействия: возникает локальный износ, микротрещины расширяются, и защита теряется. Статья разбирает реальные технологические барьеры при нанесении покрытий на закрытые рабочие колеса: от подготовки поверхности и контроля шероховатости до выбора системы и оценки адгезии. Информация полезна техническим специалистам, инженерам и закупщикам, которые сталкиваются с выбором материала, методикой нанесения или ревизией существующих решений.
Почему шероховатость поверхности критична для адгезии
Одно из самых распространенных заблуждений - что гладкая поверхность обеспечивает лучшее сцепление покрытия.
На самом деле механическое зацепление покрытия с основанием требует контролируемого профиля шероховатости, а не минимальной гладкости. Стандарт ISO 8503-2 применяется именно для оценки профиля поверхности после абразивоструйной очистки и предназначен для контроля подготовки под покрытие. Профиль задает микроскопические канавки, в которые проникает жидкое покрытие или спрей, и после отверждения становится частью механического зацепления.
Для разных классов покрытия требуются разные профили. В практике применяют диапазоны: 40–70 микрометров для тонкопленочных систем, 70–100 микрометров для эпоксидных и полиуретановых, около 100 микрометров для высоконаполненных и термонапыленных систем. Это не универсальный стандарт, а справочные ориентиры; конкретное требование должно соответствовать спецификации выбранного покрытия.
Для закрытых рабочих колес контроль профиля особенно важен, потому что доступ внутрь колеса ограничен и повторная обработка после сборки невозможна. Если профиль не был задан правильно на этапе подготовки, резко растет риск отслоения покрытия уже в первые месяцы эксплуатации.
Геометрические и технологические ограничения при распылении на внутренние поверхности
Распыление - один из основных методов нанесения покрытий на внутренние и наружные поверхности, но для закрытых полостей работает не всегда и не везде одинаково.
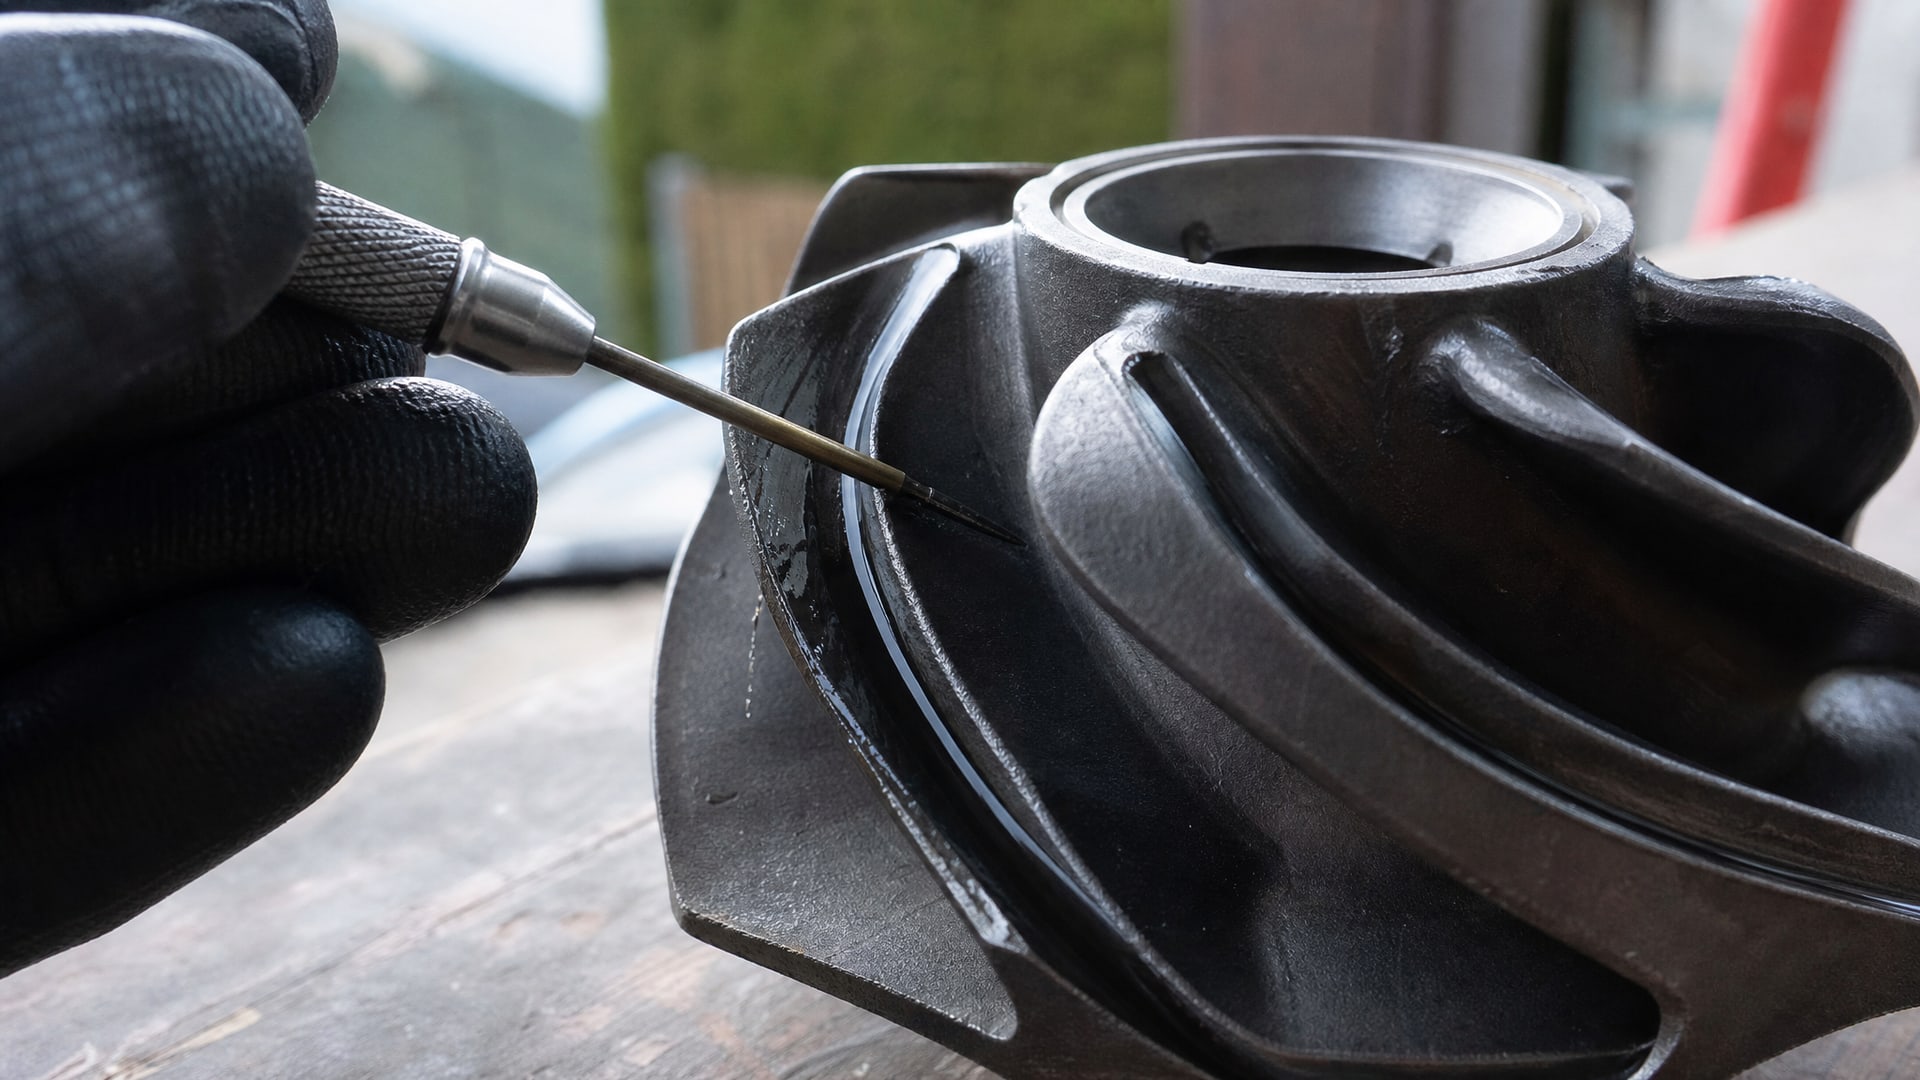
Внутри закрытого колеса существуют геометрические препятствия: узкие зазоры, кромки, переходы, участки, которые становятся в тень от факела распыления. Толщина покрытия в таких местах может быть недостаточной или неравномерной.
При выборе метода нанесения нужно сначала оценить:
Проходимость факела: способен ли распылитель подать материал во все полости без переворачивания заготовки.
Тень: есть ли участки, которые не будут покрыты при однократном распылении.
Доступность кромок: задержится ли материал на острых краях или потечет вниз.
Требуемая толщина: будет ли достаточно однократного прохода или потребуется многослойное нанесение.
Эластомерные покрытия и специализированные противоэрозионные составы наносят распылением, кистью или комбинированным способом в зависимости от геометрии. Однако поверхность должна быть подготовлена одинаково тщательно независимо от метода: абразивно-струйная очистка, контроль влажности, удаление пыли. Неправильная подготовка сводит на нет любой метод нанесения.
Контроль адгезии как обязательный этап сдачи работ
Адгезия - это сцепление покрытия с основанием.
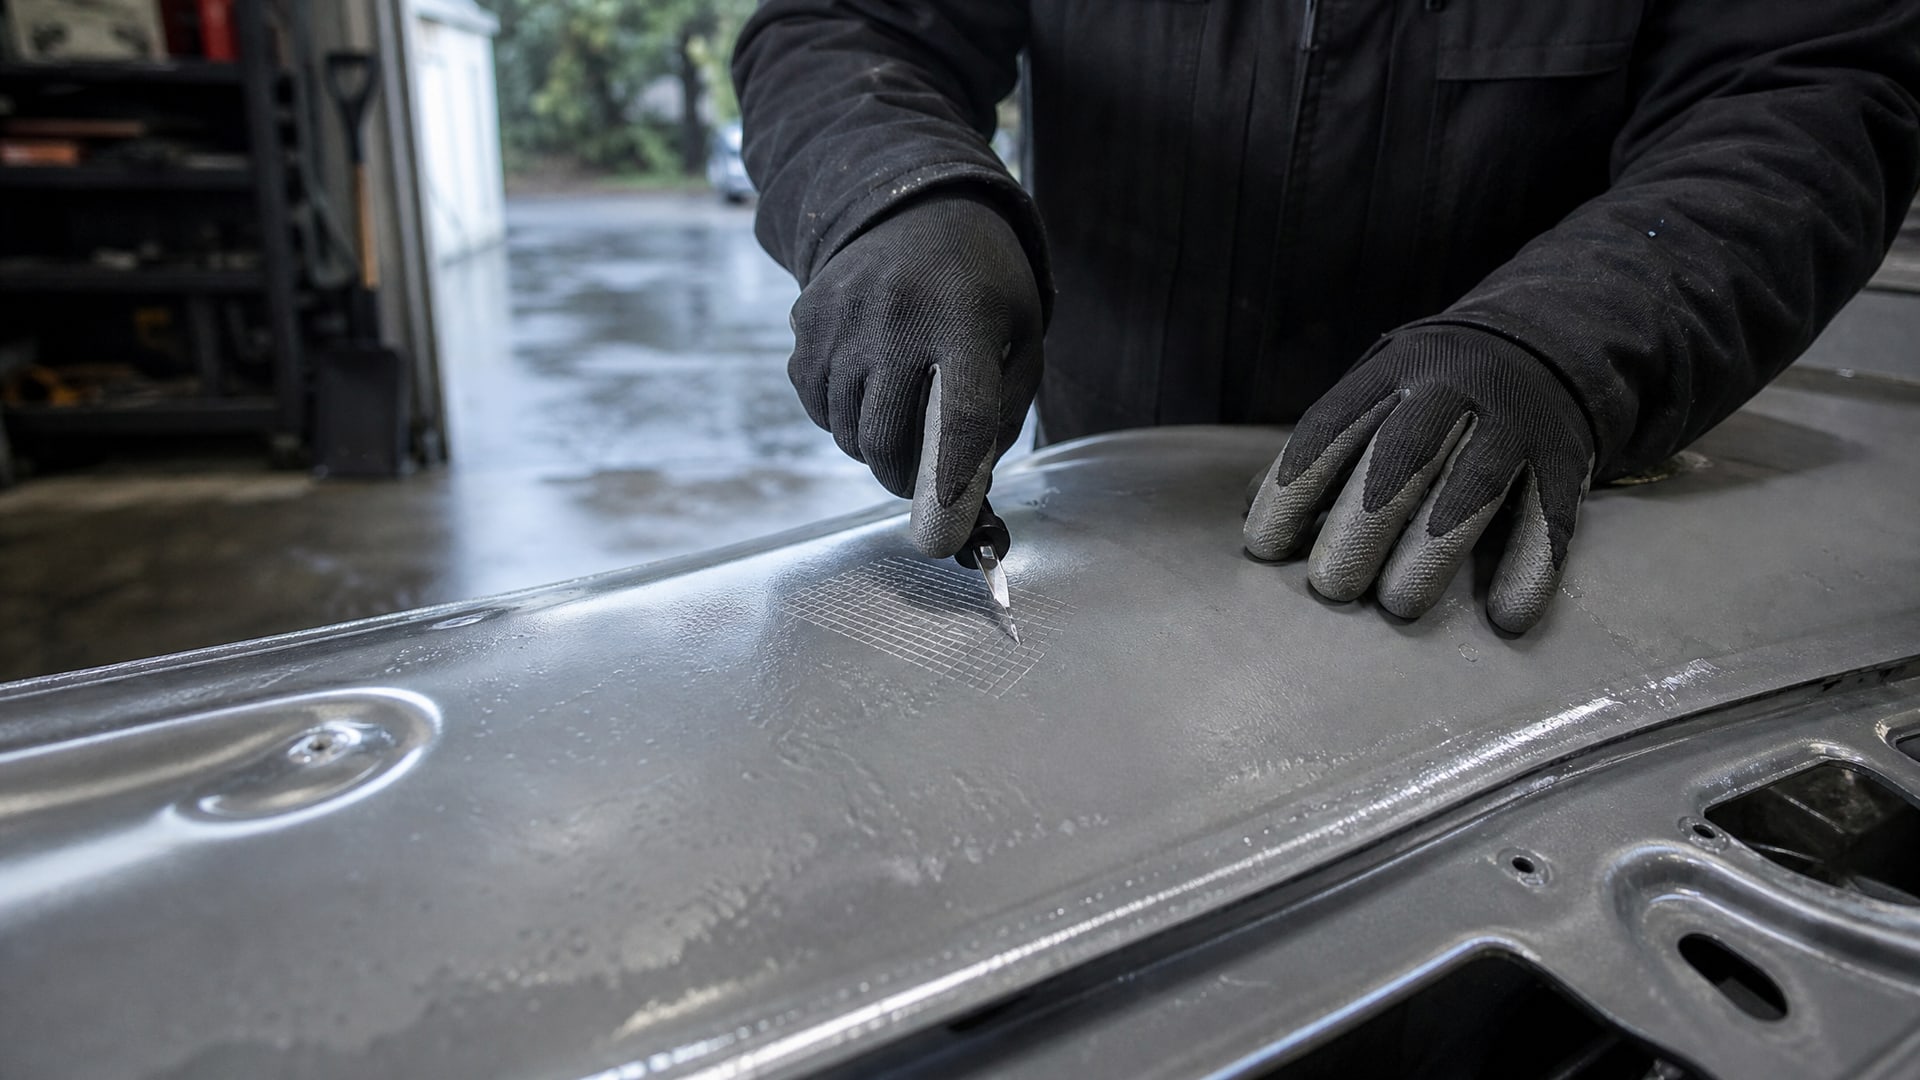
Внешний осмотр не дает достаточной информации о том, выдержит ли покрытие эксплуатационные нагрузки. В стандарте ISO 2409 описан метод решетчатых надрезов: на покрытие наносят сетку перекрестных надрезов на глубину до основания и проверяют, отслаивается ли материал при отклеивании специальной ленты. Результат показывает, насколько прочно покрытие сцеплено с металлом.
Для более строгого контроля керамических и высокотвердых покрытий применяют ISO 20502, в котором упомянут предельный параметр шероховатости: Ra не должен превышать 0,5 микрометра при испытании scratch test. Это более жесткий стандарт и актуален для систем, где требуется минимальная пористость.
Практика показывает, что адгезионные испытания следует проводить на образцах из того же материала, что и рабочее колесо, и в условиях, близких к эксплуатационным. Если колесо работает с абразивной суспензией, имеет смысл провести дополнительное испытание на стойкость к истиранию, чтобы убедиться, что выбранная система действительно подходит.
Эрозионная стойкость и выбор материала покрытия
Защита от эрозии, кавитации и гидроабразивного износа требует совсем других подходов, чем защита от коррозии.
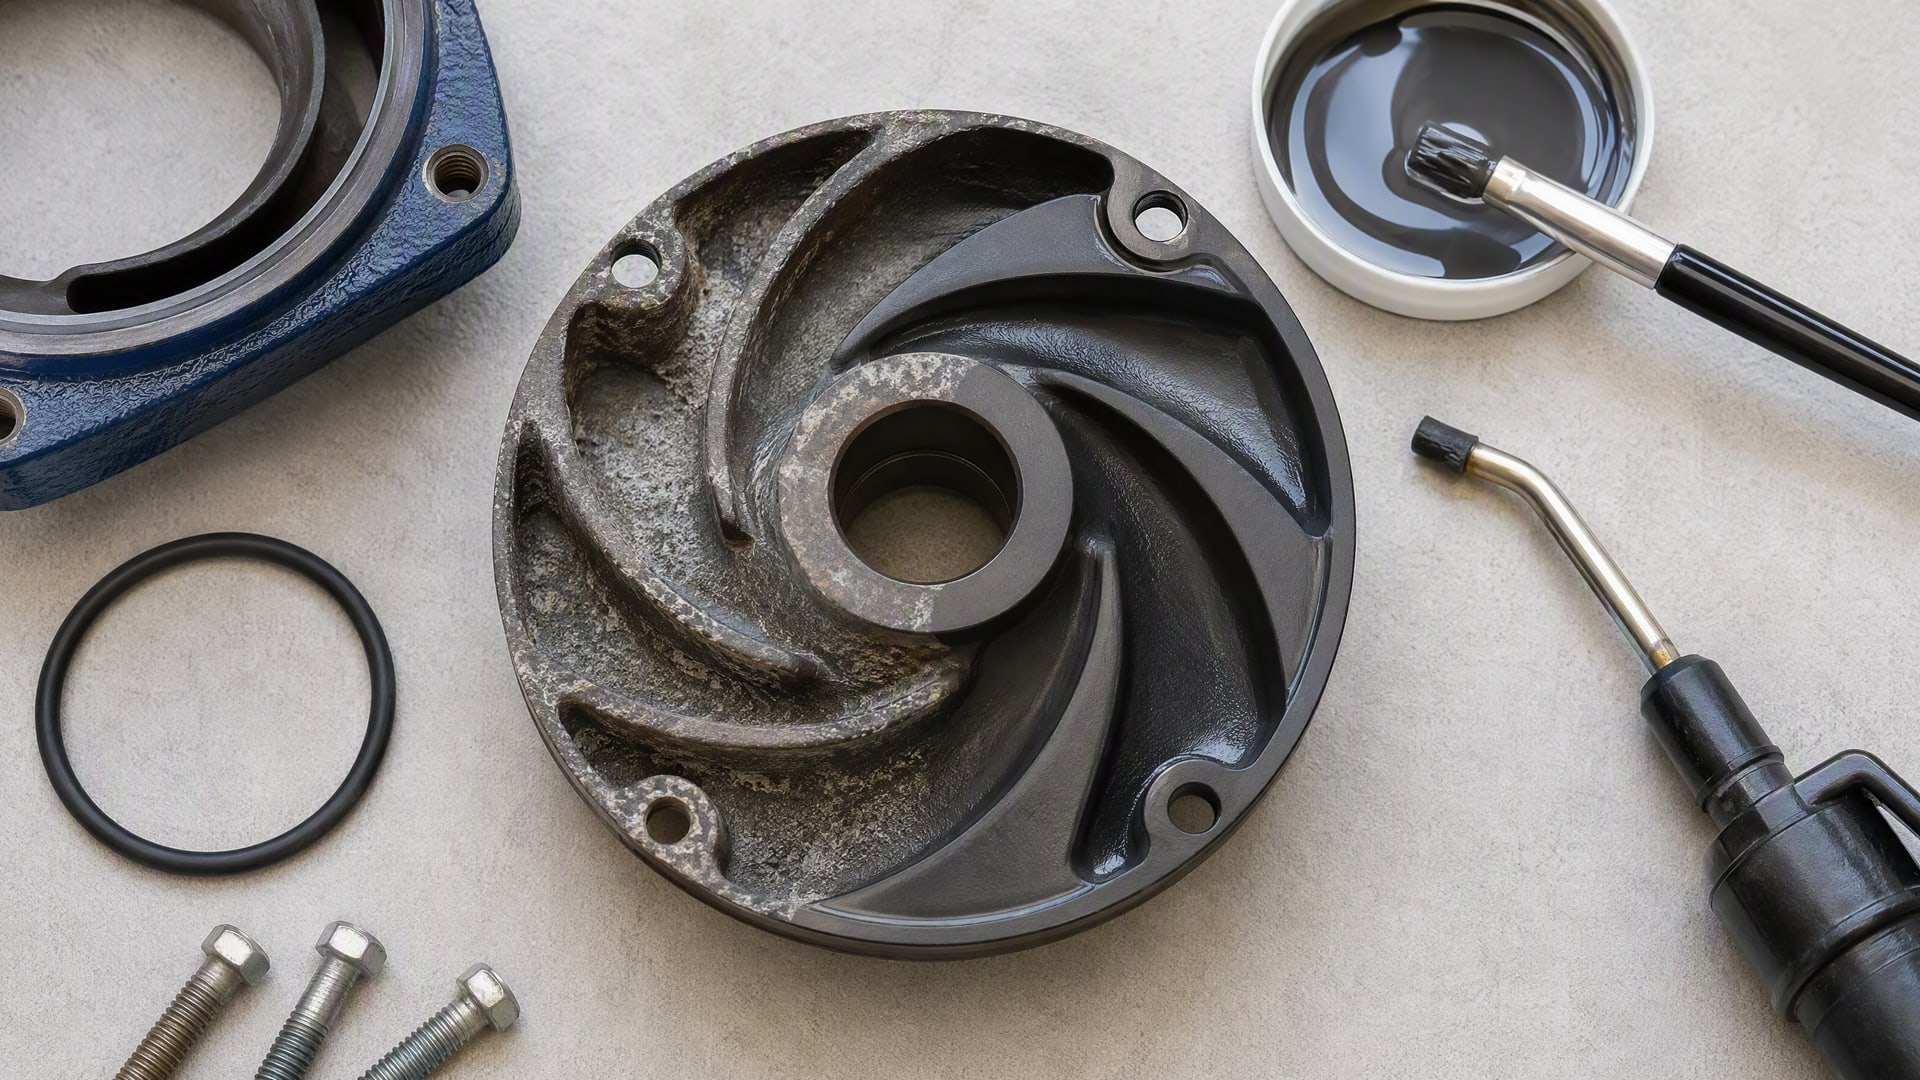
Если основной враг - механический износ (абразивные частицы, кавитационные пузырьки, гидродинамические ударные волны), то нужно выбирать не универсальную краску, а специализированные системы.
Сверхзвуковое газопламенное напыление (HVAF и HVOF) позволяет наносить высокоплотные керамические и металлокерамические покрытия толщиной 300–500 микрометров. Такие покрытия обладают низкой пористостью, высокой твердостью и отличной стойкостью к кавитации. HVAF-покрытия, в частности, дают меньшую пористость и более высокую твердость, чем HVOF при одинаковом исходном порошке, что положительно влияет на сопротивление локальному износу.
Для менее экстремальных условий (например, защита от механического истирания в землеройных машинах или шламовых насосах) применяют эластомерные покрытия и полиуретановые системы. Они распыляются, наносятся кистью и обеспечивают защиту от химического, механического и абразивного воздействия. Выбор системы всегда зависит от конкретных условий работы: скорость потока, тип абразива, наличие кавитации, рабочая температура.
Практическое применение стандартов для контроля подготовки и качества
Профессиональная подготовка поверхности под покрытие включает несколько этапов контроля.
После абразивоструйной очистки проверяют профиль по ISO 8503-2 с использованием визуально-тактильных компараторов; это быстрый способ оценить, соответствует ли поверхность требуемому классу шероховатости. Одновременно контролируют отсутствие масла, пыли и влаги - эти загрязнения критичны для качества адгезии.
Перед нанесением второго слоя или перед использованием в производстве проводят адгезионное испытание по ISO 2409. Результат записывают в акт контроля качества. Для высоконаполненных напыляемых систем или когда требуется максимальная надежность, добавляют испытание на стойкость к истиранию или к кавитации - в зависимости от конечного назначения.
Такой систематический контроль требует времени и ресурсов, но экономит гораздо больше на ремонтах, если защита сбывается. Закрытое рабочее колесо с деградирующим покрытием часто дешевле заменить, чем вскрыть и перекрыть внутри; поэтому качество исходной подготовки и проверки - это инвестиция в надежность.
Особенности контроля шероховатости и адгезии в условиях производства закрытых колес
При производстве закрытых рабочих колес (например, методом аддитивного производства или литья, с последующей механической доводкой) начальная шероховатость поверхности может быть высокой: Ra 7–8 микрометров и выше.
После финишной обработки значения снижаются, но остаются в допуске, необходимом для адгезии. На практике измерено, что для shroud (кожуха) радиальной машины после доводки получается Ra около 3,8 микрометра, а для диска - около 0,9 микрометра. Эти значения показывают, что разные участки одного колеса могут иметь разную шероховатость.
Если геометрия и материал позволяют применить внутрь покрытие типа MODENGY 1001, которое наносится распылением и предназначено для снижения трения и защиты внутренних поверхностей от износа, то нужно убедиться, что подложка для такого покрытия подготовлена в полном соответствии с его техническим паспортом. Контроль адгезии проводится на образцах, обработанных в тех же условиях, что и реальное колесо.
При выборе контрольных точек на колесе следует учитывать, что части с наименьшей доступностью нужно контролировать в первую очередь - именно там часто возникают проблемы с равномерностью нанесения и адгезией. Стандарт ISO 2409 позволяет провести испытание адгезии даже в небольших углублениях, если правильно подготовить образец для теста.
Часто задаваемые вопросы
Какой стандарт использовать для контроля шероховатости перед нанесением покрытия?
Базовый стандарт - ISO 8503-2, который предусматривает визуально-тактильную оценку профиля поверхности после абразивоструйной очистки. Для оценки конкретной системы покрытия дополнительно применяют отраслевые методики и спецификации производителя. Профилометр позволяет получить точные численные значения Ra, но в производстве часто ограничиваются компаратором по ISO 8503-2 как быстрым методом первичной проверки.
Есть ли универсальное значение шероховатости для всех покрытий?
Нет. Ориентиры зависят от типа покрытия: тонкопленочные системы требуют 40–70 микрометров, эпоксидные и полиуретановые -70–100 микрометров, высоконаполненные и напыляемые - около 100 микрометров. Каждая система имеет свою спецификацию, и нужно сверяться с техпаспортом производителя, а не использовать одно число для всех.
Как проверить адгезию покрытия, нанесенного на закрытое колесо?
Адгезию проверяют по ISO 2409 методом решетчатых надрезов на образцах, подготовленных в тех же условиях, что и колесо. Визуальный осмотр недостаточен, потому что отслоение может начаться под нагрузкой в работе. Для высокоточных систем применяют ISO 20502 со stricter требованиями к поверхности и когезионной прочности.
Почему покрытие может отслаиваться, если профиль был в норме?
Причины: неправильная абразивоструйная очистка, загрязнение маслом или влагой перед нанесением, неверно выбранная система для конкретных условий, дефекты при нанесении (толщина, неравномерность, температурный режим). Качество адгезии зависит от всей цепочки, а не только от шероховатости; перелом в любой точке приводит к деградации.
Какие методы подходят для нанесения покрытия на внутренние полости закрытого колеса?
Распыление - основной метод для внутренних поверхностей, но нужно предварительно оценить геометрию: проходимость факела, наличие теней, равномерность толщины. Для сложных полостей может потребоваться комбинированный подход или несколько слоев. Перед выбором метода всегда проводят пробное нанесение на макет или участок.
Заключение
Технологические ограничения при нанесении покрытий на внутренние поверхности закрытых рабочих колес связаны с тремя ключевыми факторами: подготовкой поверхности под контролем шероховатости по ISO 8503-2, выбором системы покрытия, соответствующей условиям эксплуатации (особенно для защиты от эрозии и кавитации), и обязательной проверкой адгезии по ISO 2409 перед сдачей работ. Защита от эрозии, абразива и гидродинамических нагрузок требует использования плотных напыляемых систем или специализированных эластомерных покрытий, а не универсальных красителей. Практическое применение стандартов предусматривает не только контроль профиля и адгезии, но и учет геометрических ограничений колеса, равномерности нанесения и соответствия материала конкретным условиям работы.
Если вы выбираете систему защиты для закрытого колеса в насосе или гидромашине, начните с анализа реальных условий: характер износа, скорость потока, наличие абразива или кавитации. Потом согласуйте спецификацию подготовки (шероховатость, чистота) и выбор системы с поставщиком материала. И обязательно проведите испытания адгезии на образцах из того же материала, что реальная деталь, в условиях, близких к эксплуатационным. Это гарантирует, что инвестиция в покрытие действительно продлит ресурс колеса.