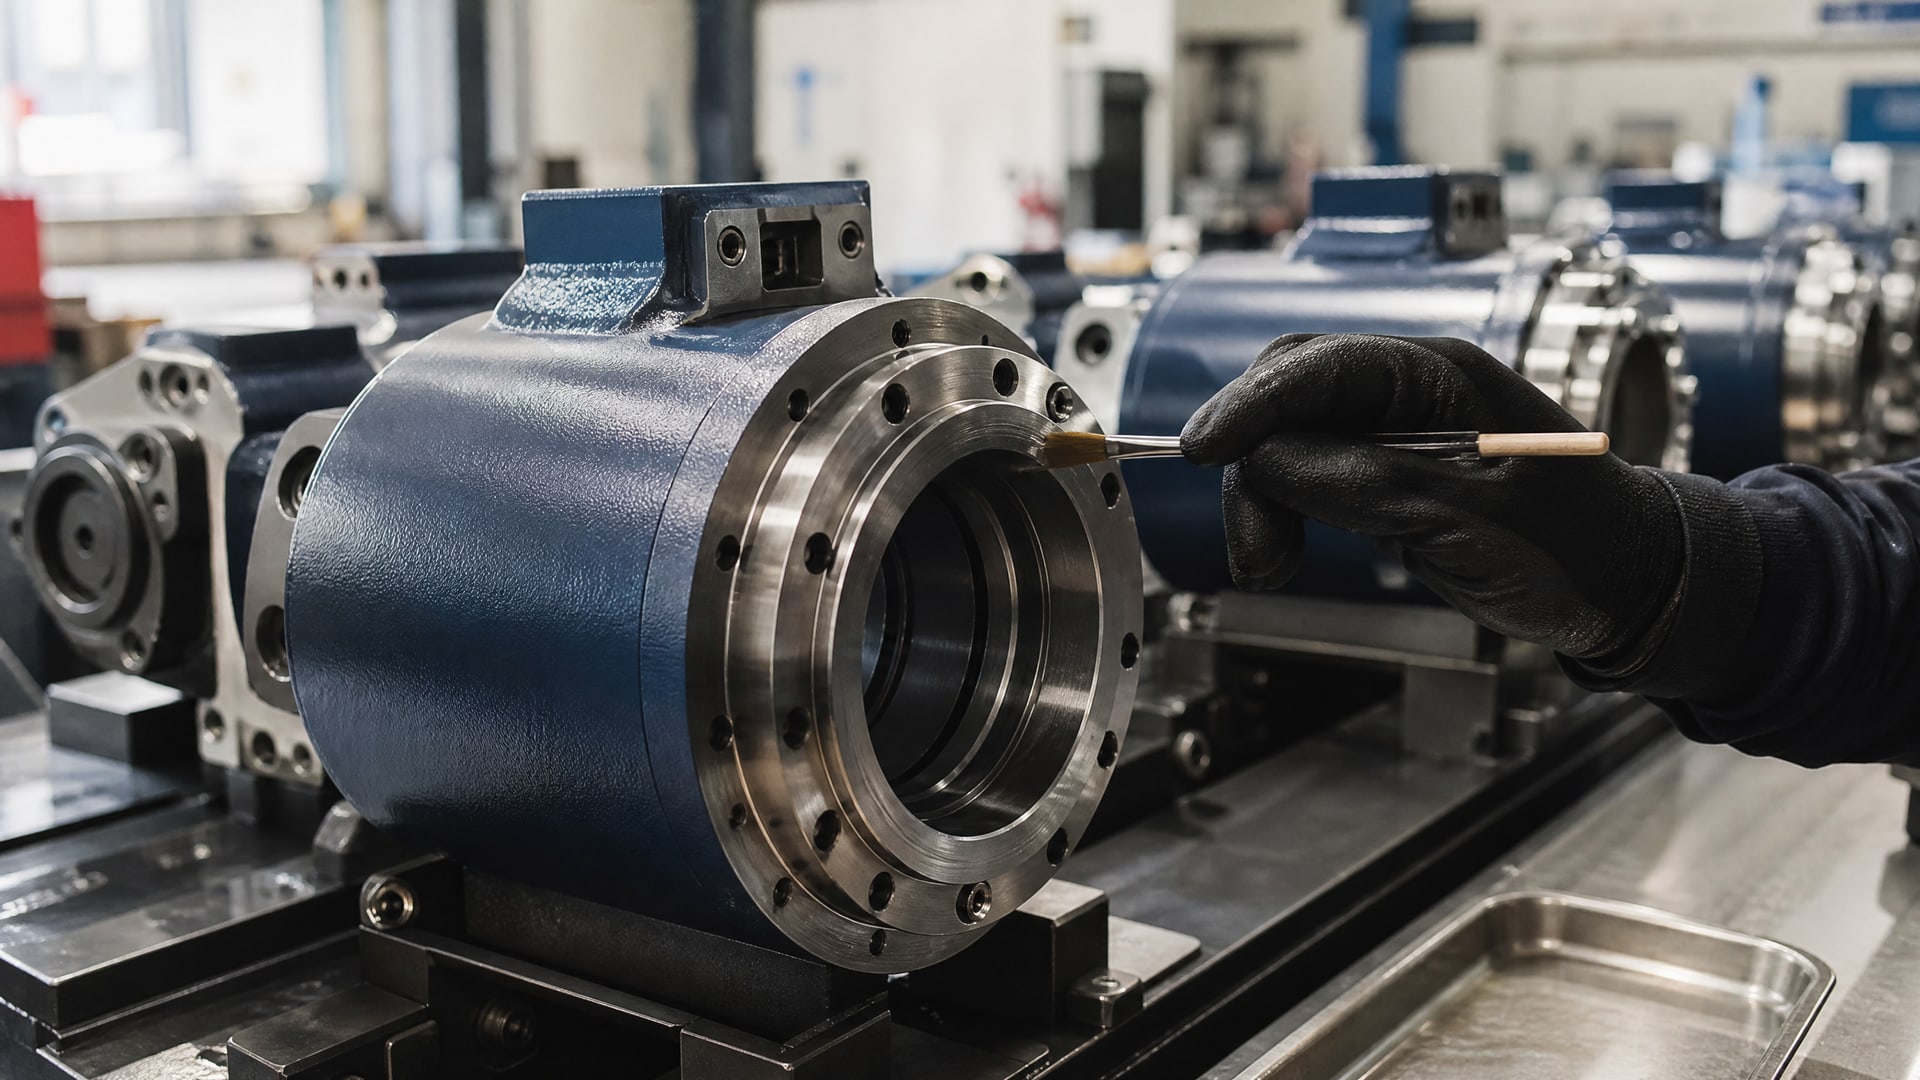
Покрытие цилиндрических деталей - одна из самых сложных операций в производстве, потому что геометрия узла создает зоны, где материал попадать не должен. Торцевые поверхности, резьбовые и калиброванные отверстия, посадочные места - все они требуют селективной защиты. Неправильное маскирование ведет к выводу детали из допуска, нарушению герметичности и проблемам при сборке. В этой статье разбираем, как выбрать зоны покрытия, какие методы маскирования работают, и как контролировать качество на цилиндрических поверхностях в соответствии с актуальными стандартами.
Статья адресована техническим специалистам, инженерам конструкторских отделов и закупщикам, которые занимаются выбором операций покрытия для машиностроительных узлов, гидравлических цилиндров, направляющих валов и прецизионных деталей.
Почему нельзя покрывать все подряд: критичные зоны на цилиндрических узлах
На цилиндрических деталях существуют поверхности, которые функционируют вне защиты, и их задача - обеспечивать герметичность, передачу крутящего момента или электрический контакт.
Торцевые кромки служат посадочными местами для уплотнений; резьбовые отверстия работают под механическую нагрузку; калиброванные отверстия держат допуск для узлов крепления. Когда на эти зоны попадает покрытие толщиной даже 5–10 мкм, геометрия изменяется настолько, что деталь выходит из допуска.
Электрические контакты и коммутационные поверхности также остаются открытыми - покрытие нарушает проводимость и вызывает окисление при хранении. Для отверстий сквозного типа, через которые впоследствии пропускаются гидроманифольды или электрические жгуты, затекание материала приводит к засорению и нарушению герметичности системы. На практике закупщики и инженеры часто сталкиваются с ситуацией, когда деталь прошла внешний осмотр, но при сборке не встает в узел именно потому, что торец или глухое отверстие чуть отросли покрытием.
Типы зон, требующих маскирования
Резьбовые отверстия - главный объект маскирования. Покрытие на стенках резьбы увеличивает средний диаметр и может помешать навинчиванию болта или гайки. Для глубоких отверстий с отношением глубина/диаметр свыше 10:1 толщина покрытия на внутренних стенках часто стремится к нулю из-за недостатка электрического тока на дне, но даже этот неравномерный слой способен заблокировать проход или изменить натяг посадки.
Сквозные отверстия требуют двусторонней защиты: если отверстие закрыто только с одной стороны, материал затекает с противоположной. При этом покрытие нарастает на обе стенки, и эффективный размер отверстия уменьшается вдвое по сравнению с открытым оттиском.
Торцевые кромки и переходные зоны между цилиндром и фланцем часто работают как посадочные места для уплотнений. Кромка должна быть точной: любое утолщение приводит к неправильной посадке уплотнителя, что вызывает утечки. Кроме того, острая кромка может быть функциональной - она направляет жидкость; покрытие замораживает кромку и нарушает гидродинамику.
Контактные поверхности под болты, винты и электрические клеммы не должны быть покрыты, потому что это нарушает электрический контакт и приводит к окислению металла под слоем в процессе хранения.
Маскирование: способы, материалы и методика
Подход к защите зависит от вида наносимого покрытия и геометрии детали.
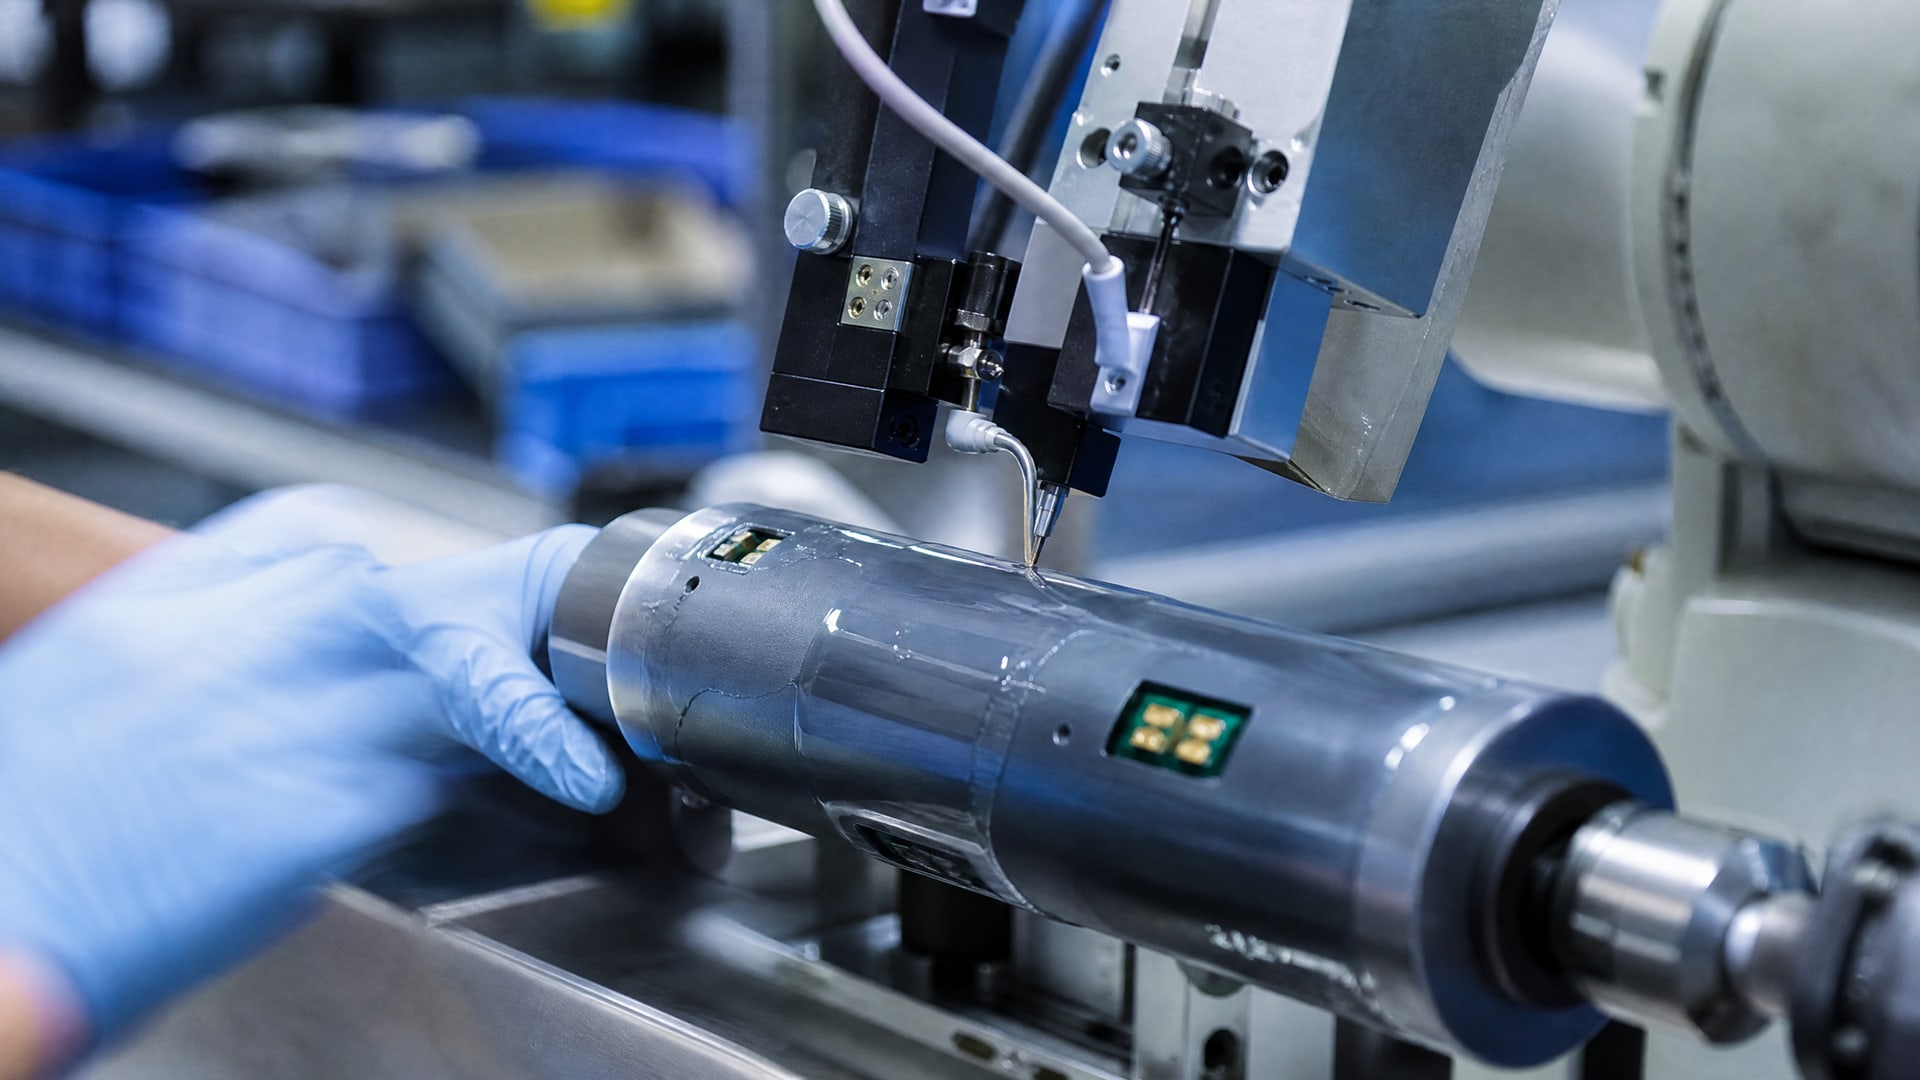
Для светоотверждаемых конформных покрытий и эпоксидных систем практический опыт показывает, что селективное нанесение - наиболее надежный способ. Вместо того чтобы покрывать деталь целиком и потом маскировать, робот или распылитель-дозатор наносит материал только на необходимые участки, снизив риск затекания в технологические отверстия.
Для классических порошковых и жидких лакокрасочных операций используется комбинированное маскирование: резьбовые отверстия защищают силиконовыми коническими пробками, которые заходят в отверстие на глубину 1–2 мм для плотного уплотнения. Материал пробки выбирается так, чтобы он не взаимодействовал с растворителями покрытия и легко извлекался после полимеризации. Сквозные отверстия требуют двусторонних масок или пробок с обеих сторон одновременно.
Материалы и техника маскирования
Жидкие маски наносятся малярной кистью или распылением на критичные зоны до нанесения основного покрытия. Они создают герметичный барьер, который после полимеризации основного слоя легко отслаивается. Этот метод хорош для переходных зон и кромок, но требует сноровки и аккуратности.
Силиконовые пробки выпускаются в широком диапазоне размеров. Конический профиль пробки обеспечивает надежное уплотнение в отверстии за счет радиального натяга. При выборе пробки нужно убедиться, что она плотно входит и не слишком переводится, иначе материал будет подтекать под нее.
Малярная лента и специальные высокотемпературные пленки применяются для больших открытых поверхностей, где нужно защитить широкие плоские торцы. Для цилиндрических поверхностей ленту нужно наматывать плотно, без складок, чтобы материал не затекал под кромку.
На практике линий фасовки используют комбинированный подход: основные отверстия защищают пробками, мелкие винтовые ходы закрывают жидкой маской, а торцы и переходные зоны прикрывают малярной лентой. Все элементы маскирования проверяют визуально перед нанесением покрытия.
Селективное нанесение и выбор способа в зависимости от геометрии
Селективное нанесение - это процесс, при котором покрытие подается не на всю поверхность, а точно на те зоны, которые в нем нуждаются.
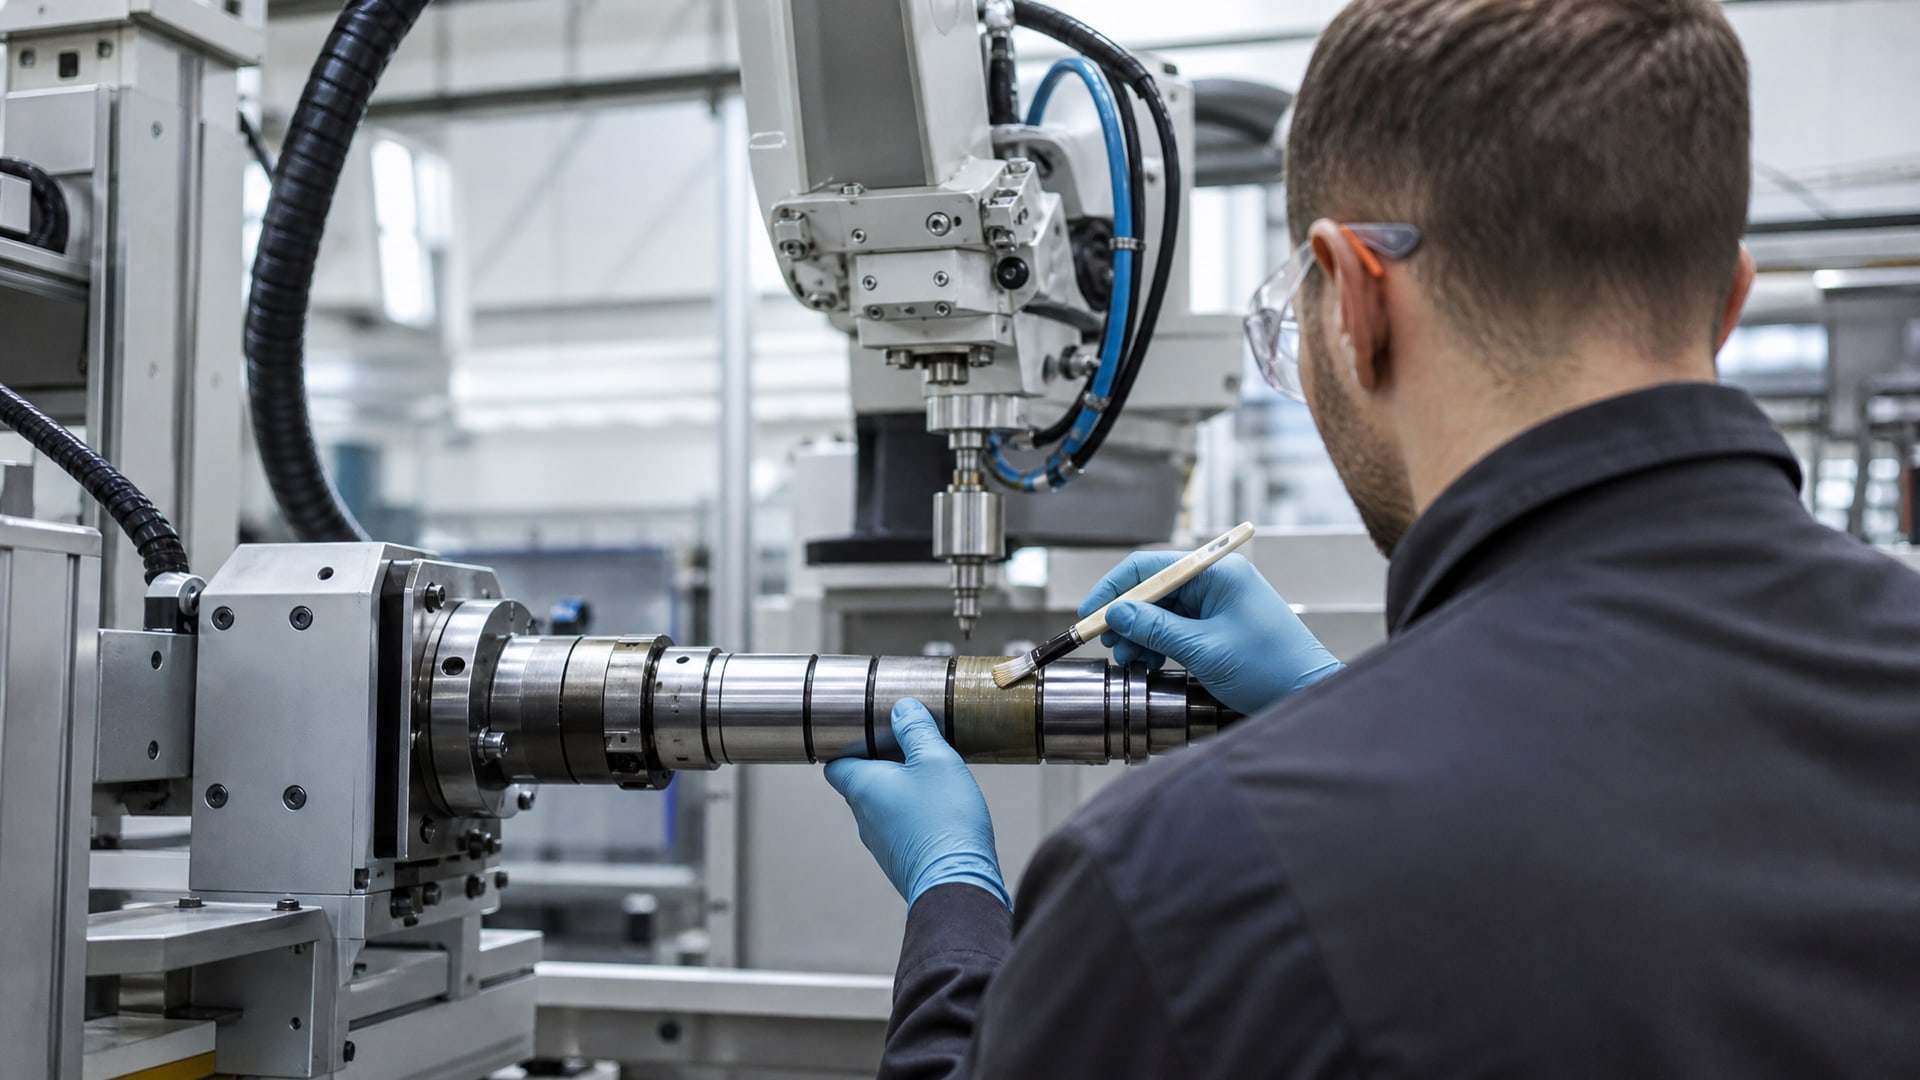
На механизированных линиях это обеспечивается дозирующим клапаном, робототехникой и системой позиционирования. Преимущество в том, что маскирование критичных зон становится излишним или минимальным - машина просто не наносит материал туда, куда он не должен попадать.
Вязкость материала покрытия влияет на затекаемость в углы и щели. Более вязкие составы, с динамической вязкостью 500–1000 мПа·с, меньше затекают в мелкие отверстия и под кромки. Низковязкие системы (50–100 мПа·с) текут легче, поэтому требуют более жесткого контроля маскирования. При выборе покрытия для деталей со сложной геометрией рекомендуется согласовывать вязкость с поставщиком материала, указав критичные зоны и глубину отверстий.
Двойная полимеризация и заполнение сложных зон
Материалы с двойной полимеризацией (dual-cure, multi-cure системы) отверждаются в два этапа: сначала первичное отверждение (светом, при комнатной температуре или низкой температуре), потом вторичное термическое отверждение при повышенной температуре. Это позволяет материалу сначала заполнить сложную геометрию и затечь в тени, а затем полностью стабилизироваться.
Режимы вторичного отверждения standardизированы: 110 °C в течение 60 минут, 120 °C в течение 30 минут или 150 °C в течение 15 минут. Выбор режима зависит от допуска детали на нагрев (могут быть ограничения по температуре из-за соседних компонентов) и времени цикла производства. Для компактных цилиндрических узлов, где нельзя превышать 100 °C, выбирают мягкие режимы первого типа.
Практическое применение двойной полимеризации: если на цилиндрическом валу нужно покрыть основной диаметр, но при этом гарантировать заполнение микропор на переходе между диаметрами, используют dual-cure эпоксидную систему, которая первичным отверждением закрепляет покрытие на краях, а вторичным дополняет слой в углублениях.
Стандарты контроля толщины покрытия на цилиндрических поверхностях
Для цилиндрических поверхностей контроль толщины проводится профильометрическим методом в соответствии с EN ISO 4518:2021.
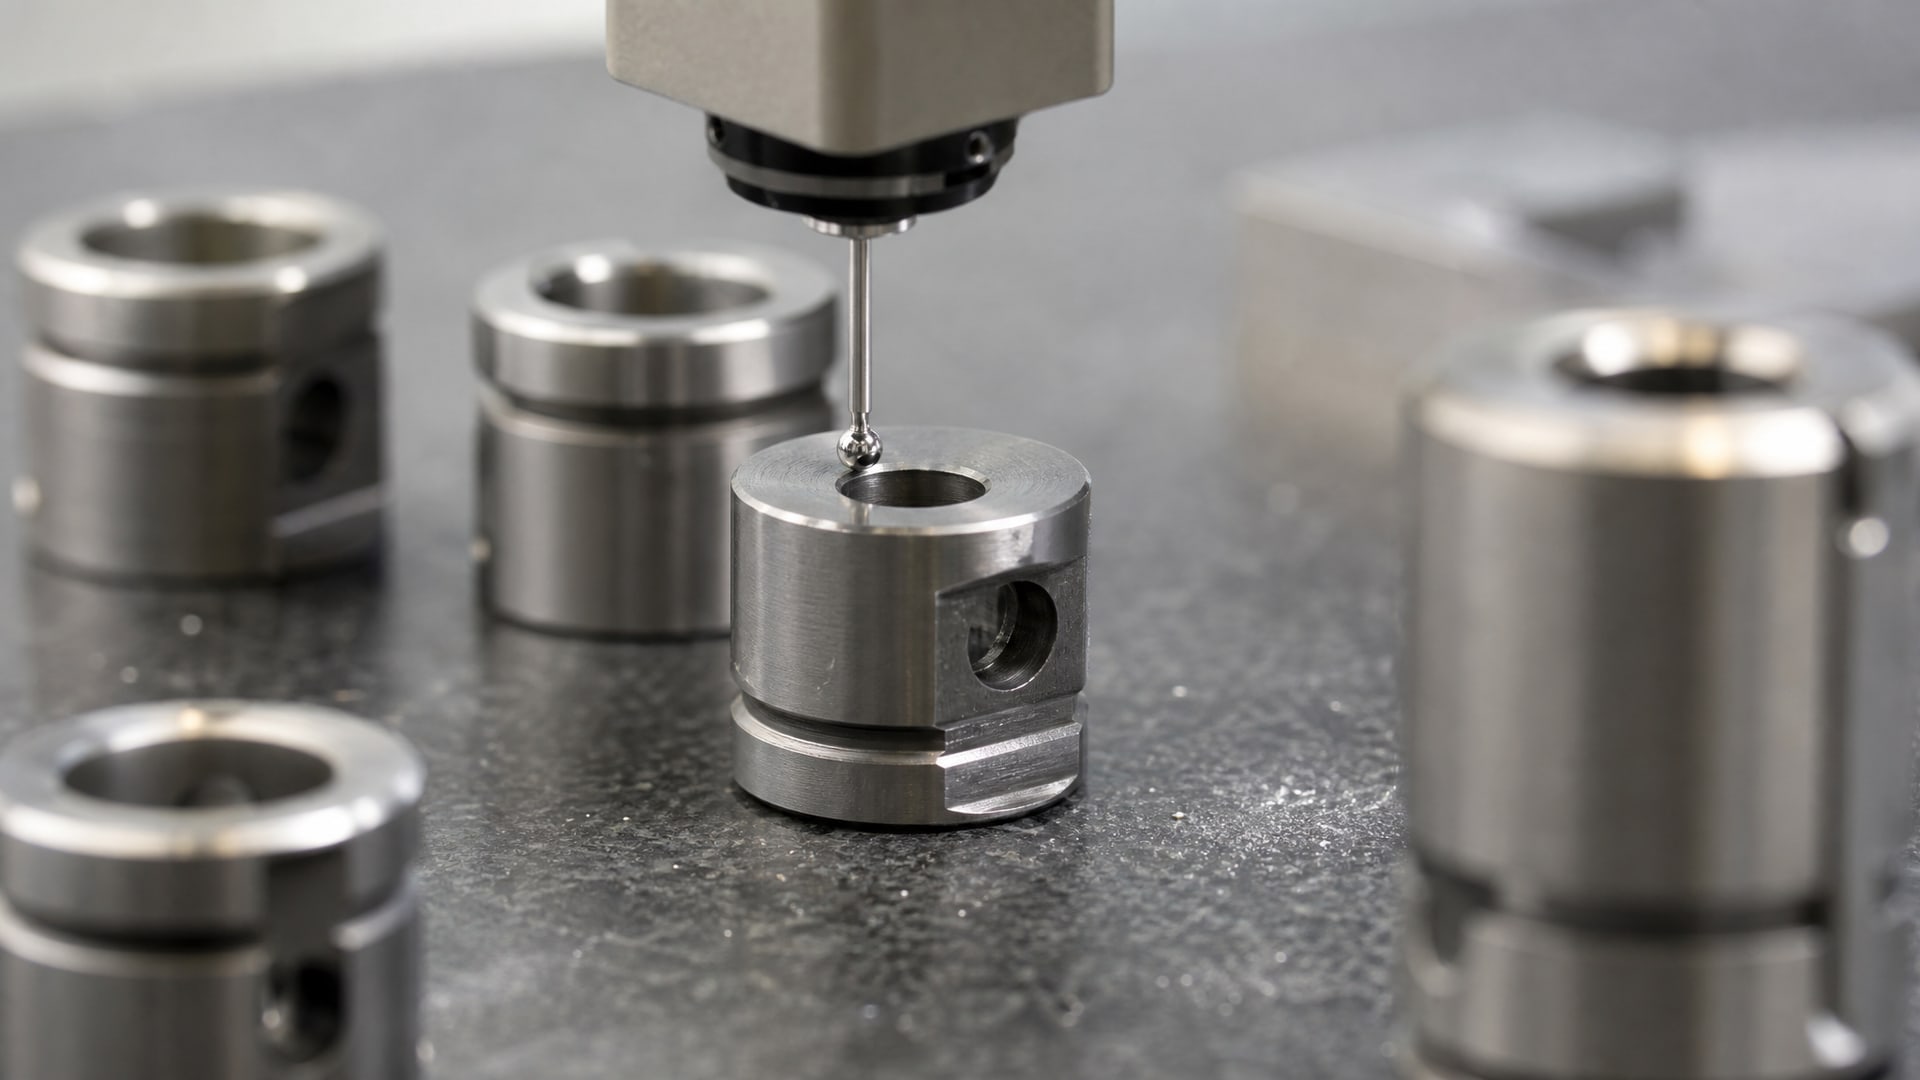
Стандарт подходит для диапазона толщин 0,01–1000 мкм, но на цилиндрических формах требует соблюдения определенных мер предосторожности: прибор должен располагаться перпендикулярно касательной плоскости в каждой точке, иначе показания будут искажены.
Для более детального контроля и в спорных случаях применяется микрошлифовой метод по ISO 1463:2021. Деталь разрезается или шлифуется на поперечном сечении, и толщина покрытия измеряется под оптическим микроскопом на микросекциях. Этот метод дает максимально точный результат, но требует деструкции образца и применяется, как правило, для входного контроля партии или при конфликте с поставщиком.
Классы толщины и размерные допуски
Для алюминиевых деталей с анодным или другим электрохимическим покрытием стандарт ISO 7599 определяет классы минимальной средней толщины: 5, 10, 15, 20, 25 мкм. Выбор класса зависит от условий эксплуатации: высокая коррозионная активность окружающей среды требует большей толщины, защищенные помещения допускают минимум.
На цилиндрических узлах особенно важно понимать, что покрытие наносится на обе сторону стенки отверстия или вокруг цилиндрического участка. Если сквозное отверстие имеет диаметр 10 мм и покрыто со всех сторон слоем толщиной 10 мкм, фактический диаметр отверстия уменьшится на 20 мкм (по 10 мкм с каждой стороны). Это учитывается при назначении припусков на конструкторской стадии - нужно рассчитать, какой чистовой размер требуется до покрытия, чтобы после полимеризации деталь вошла в допуск.
Глубокие отверстия в цилиндрах требуют особого внимания. При отношении глубина/диаметр свыше 10:1 покрытие на дне отверстия может быть практически нулевым из-за отсутствия электрического тока на внутренних поверхностях. Это создает неравномерность: верхняя часть отверстия покрыта нормально, низ остается почти голым. Такая неравномерность может быть приемлема для защитных функций, но недопустима, если отверстие работает по размерному допуску.
Что покрывать и что маскировать: практическая схема проектирования
На практике инженеры составляют список критичных зон еще на стадии эскизного проекта, приложив к чертежу примечание о требуемых зонах маскирования.
Типовой список включает:
Все резьбовые отверстия, включая М3 и мельче;
Сквозные отверстия для шпилек, штифтов и электрических контактов;
Торцевые кромки с допусками ±0,05 мм и жестче;
Посадочные поверхности под выводы приборов и коннекторы;
Участки под силиконовые или резиновые уплотнения;
Внутренние полости и каналы, если они предназначены для циркуляции жидкости.
Каждая из этих зон требует своего подхода: резьба защищается пробкой, торец - жидкой маской или лентой, сквозное отверстие - двусторонней пробкой или жидкой маской с обеих сторон. На производстве составляют инструкцию по маскированию, которая передается оператору или программируется в робота. Поставщик покрытия сверяется с этой инструкцией при расчете расхода материала и выборе вязкости.
Очень важно убедиться, что маскирующие материалы совместимы с составом покрытия. Жидкая маска должна не растворяться в органических растворителях покрытия. Силиконовые пробки должны быть химически инертны. На тестовых деталях проверяют, легко ли маскирующий материал снимается после полимеризации и не остаются ли следы на поверхности.
Контроль качества и профилактика проблем
После полимеризации проводится визуальный осмотр: нет ли следов затекания в отверстия, нет ли наплывов на торцах.
Для торцевых кромок используют штангенциркуль или микрометр, чтобы проверить, что размер не вышел за допуск. Проблема возникает редко, если маскирование было правильным, но если деталь валяется на полке и окисляется, может случиться, что под жидкой маской конденсируется влага и вызывает локальную коррозию - в этом случае после снятия маски видны темные пятна или белый налет.
На цилиндрических поверхностях со сложной топографией рекомендуется сделать несколько измерений толщины профильометром в разных точках (по образующей цилиндра, на торцах, на переходах). Стандарт EN ISO 4518 требует минимум трех измерений на каждой поверхности. Если обнаруживаются аномалии - резкий скачок толщины, нулевая толщина в отверстии там, где она должна быть, - проводится микрошлифовой контроль по ISO 1463.
Когда требуется деструктивный контроль
Микрошлифовой метод требуется, если:
По результатам профильометрии есть сомнения в однородности;
Деталь была положена на склад и может быть подозрение на коррозию под маской;
Поставщик и производитель спорят о качестве;
Есть задача создать базовую калибровку для дальнейших партий;
Критичное назначение детали требует письменного подтверждения толщины на поперечном сечении.
Для входного контроля партии обычно берут 1–2 образца в зависимости от объема и проводят микрошлифование. При обнаружении проблем (неполное заполнение, наплывы в критичные зоны, неравномерность) вся партия может быть отклонена или отправлена на доработку.
На линиях с высокой производительностью иногда ставят оптические или лазерные сканеры, которые в режиме 100%-ного контроля регистрируют профиль каждой детали и сравнивают с эталоном. Это дорого, но исключает рисковые образцы.
Нативная интеграция решений: антифрикционные покрытия для цилиндрических узлов
В цилиндрических узлах, где требуется защита торцевых поверхностей от вымывания при гидравлическом давлении или от фреттинг-коррозии при циклических нагрузках, часто применяют антифрикционные твердосмазочные покрытия.
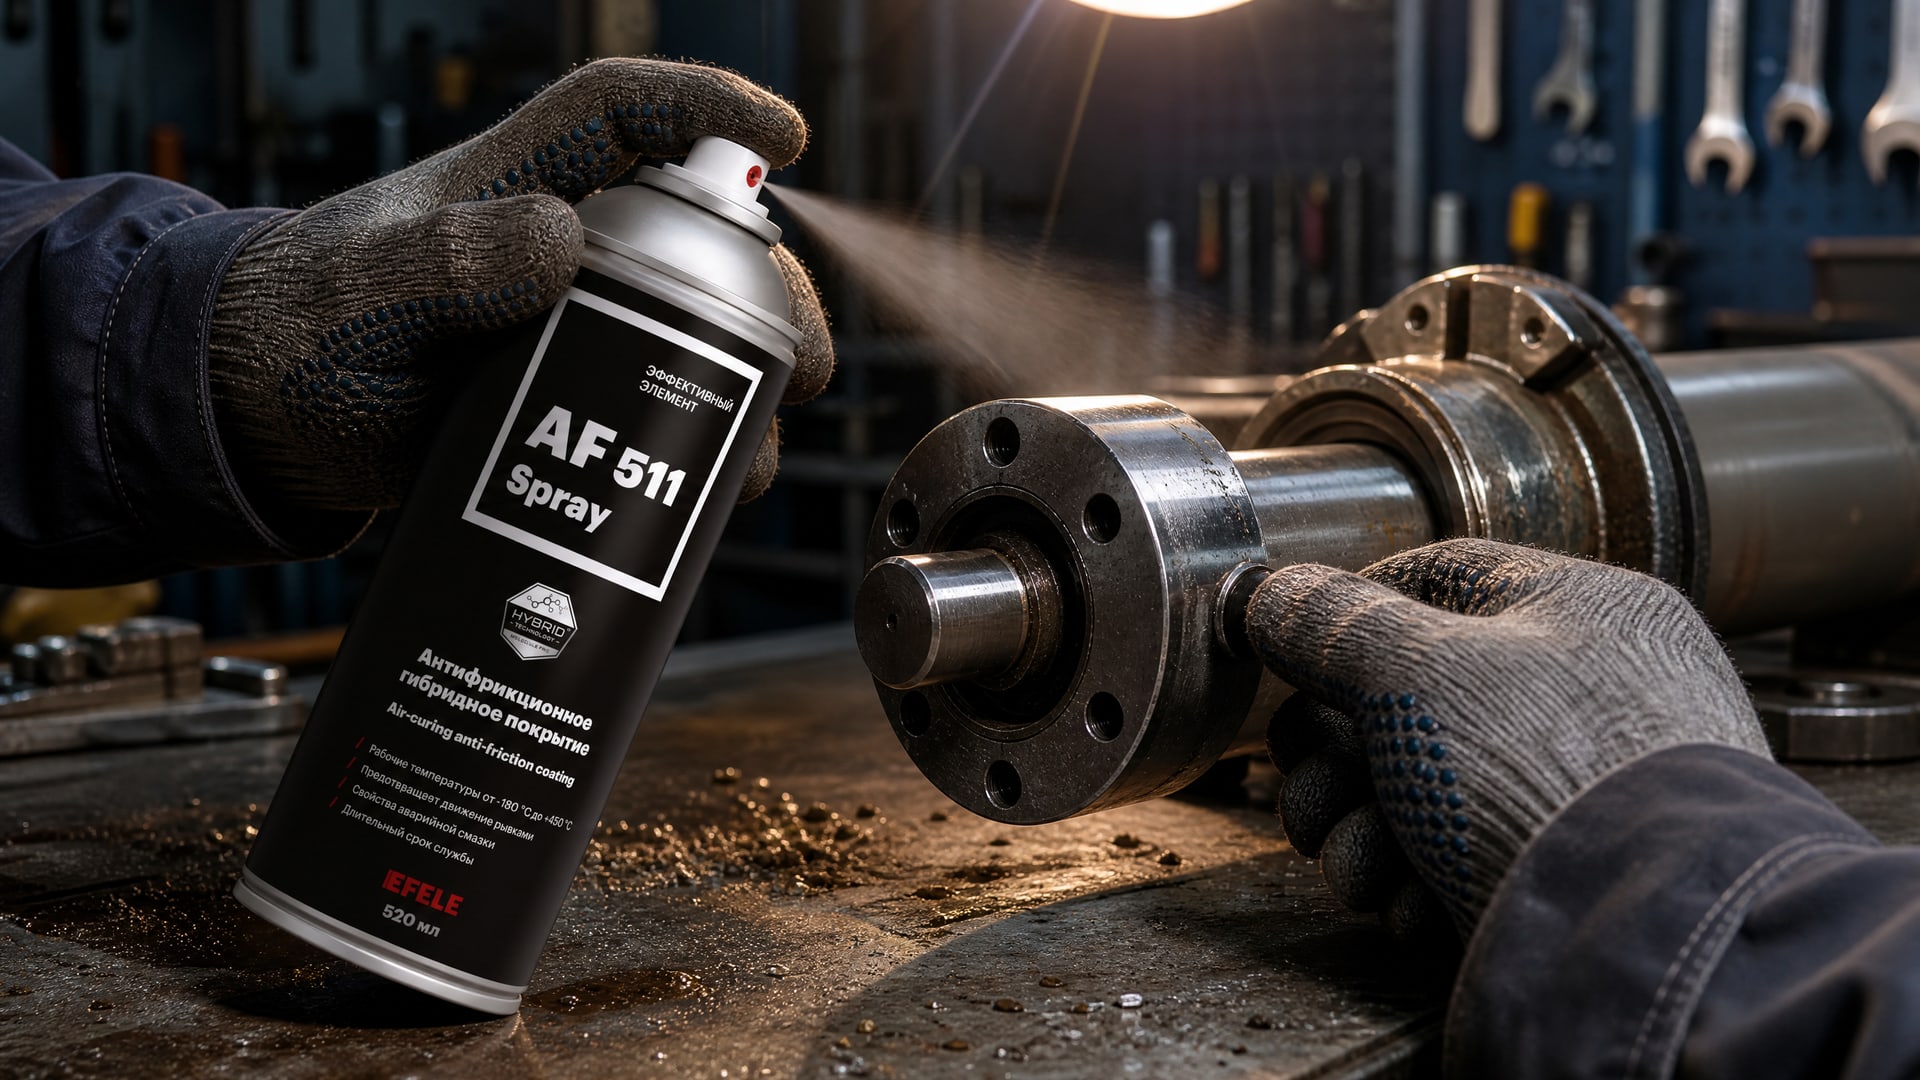
Они наносятся тонким слоем, не нарушают размеры, и работают в паре с маслом или жидкостью, обеспечивая дополнительный слой защиты. На практике производства гидроцилиндров на валы со сложной топографией и множеством технологических отверстий распыляют MODENGY 1010 Spray - покрытие легко наносится селективно, заполняет микроуглубления на торцах и переходах, и одновременно обеспечивает долгосрочную защиту от коррозии при хранении. Материал не требует вторичного нагрева сверх 80 °C, что позволяет его использовать на узлах, чувствительных к температурным перепадам, и при этом покрытие настолько тонкое (5–10 мкм), что не влияет на размерные допуски отверстий.
Часто задаваемые вопросы
Нужно ли маскировать отверстия, если покрытие очень тонкое (менее 5 мкм)?
Нет, даже тонкий слой меняет геометрию. На резьбовом отверстии даже 3–5 мкм могут помешать навинчиванию болта. Особенно опасно для глубоких резьб и сквозных отверстий малого диаметра, где цена зазора высока. Маскирование нужно в любом случае.
Какой материал маски выбрать для высокотемпературных операций?
Для операций отверждения при 150 °C используются силиконовые пробки и малярные ленты, рассчитанные на 200 °C. Жидкие маски также должны быть высокотемпературными. Перед операцией проверьте совместимость маскирующего материала с производителем.
Почему на дне глубокого отверстия почти нет покрытия?
Из-за высокого отношения глубина/диаметр (более 10:1) электрический ток на внутренней поверхности дна стремится к нулю, и покрытие там практически не наращивается. Это нормально и заложено в расчет; если для этого отверстия требуется полная защита, нужно использовать другой способ нанесения (вакуумное распыление, пульверизация).
Можно ли удалить покрытие с торца шлифовкой, если оно помешало сборке?
Это рискованно: шлифовка может повредить защитный слой и создать корродирующие микротрещины. Кроме того, удаленный слой уже не защищает, и ржавчина быстро вернется. Лучше предотвратить проблему правильным маскированием. Если же торец уже покрыт, проще переделать деталь.
Какой способ контроля выбрать для входной проверки партии?
Профильометрия (EN ISO 4518) достаточна для 90% случаев на цилиндрических деталях. Микрошлифовой контроль по ISO 1463 проводят при спорах с поставщиком, при первом заказе нового материала или для критичных применений. На производстве часто комбинируют оба метода: профильометрия для каждой детали, микрошлиф для 1–2 образцов в партии.
Заключение
Защита технологических отверстий в покрытии - это не деталь процесса, а его основа. Правильное маскирование торцов, резьб и посадочных поверхностей на цилиндрических узлах начинается с проектирования: чем точнее инженер обозначит критичные зоны на чертеже, тем меньше проблем возникнет в производстве. Селективное нанесение, двойная полимеризация и правильный подбор вязкости материала обеспечивают надежный результат, а контроль по EN ISO 4518 и ISO 1463 подтверждает качество.
Следующий практический шаг: составьте подробный список технологических отверстий и зон маскирования для вашей детали, согласуйте его с поставщиком покрытия и подготовьте письменную инструкцию для линии нанесения. Это займет день, но исключит возврат брака и переделку партий.