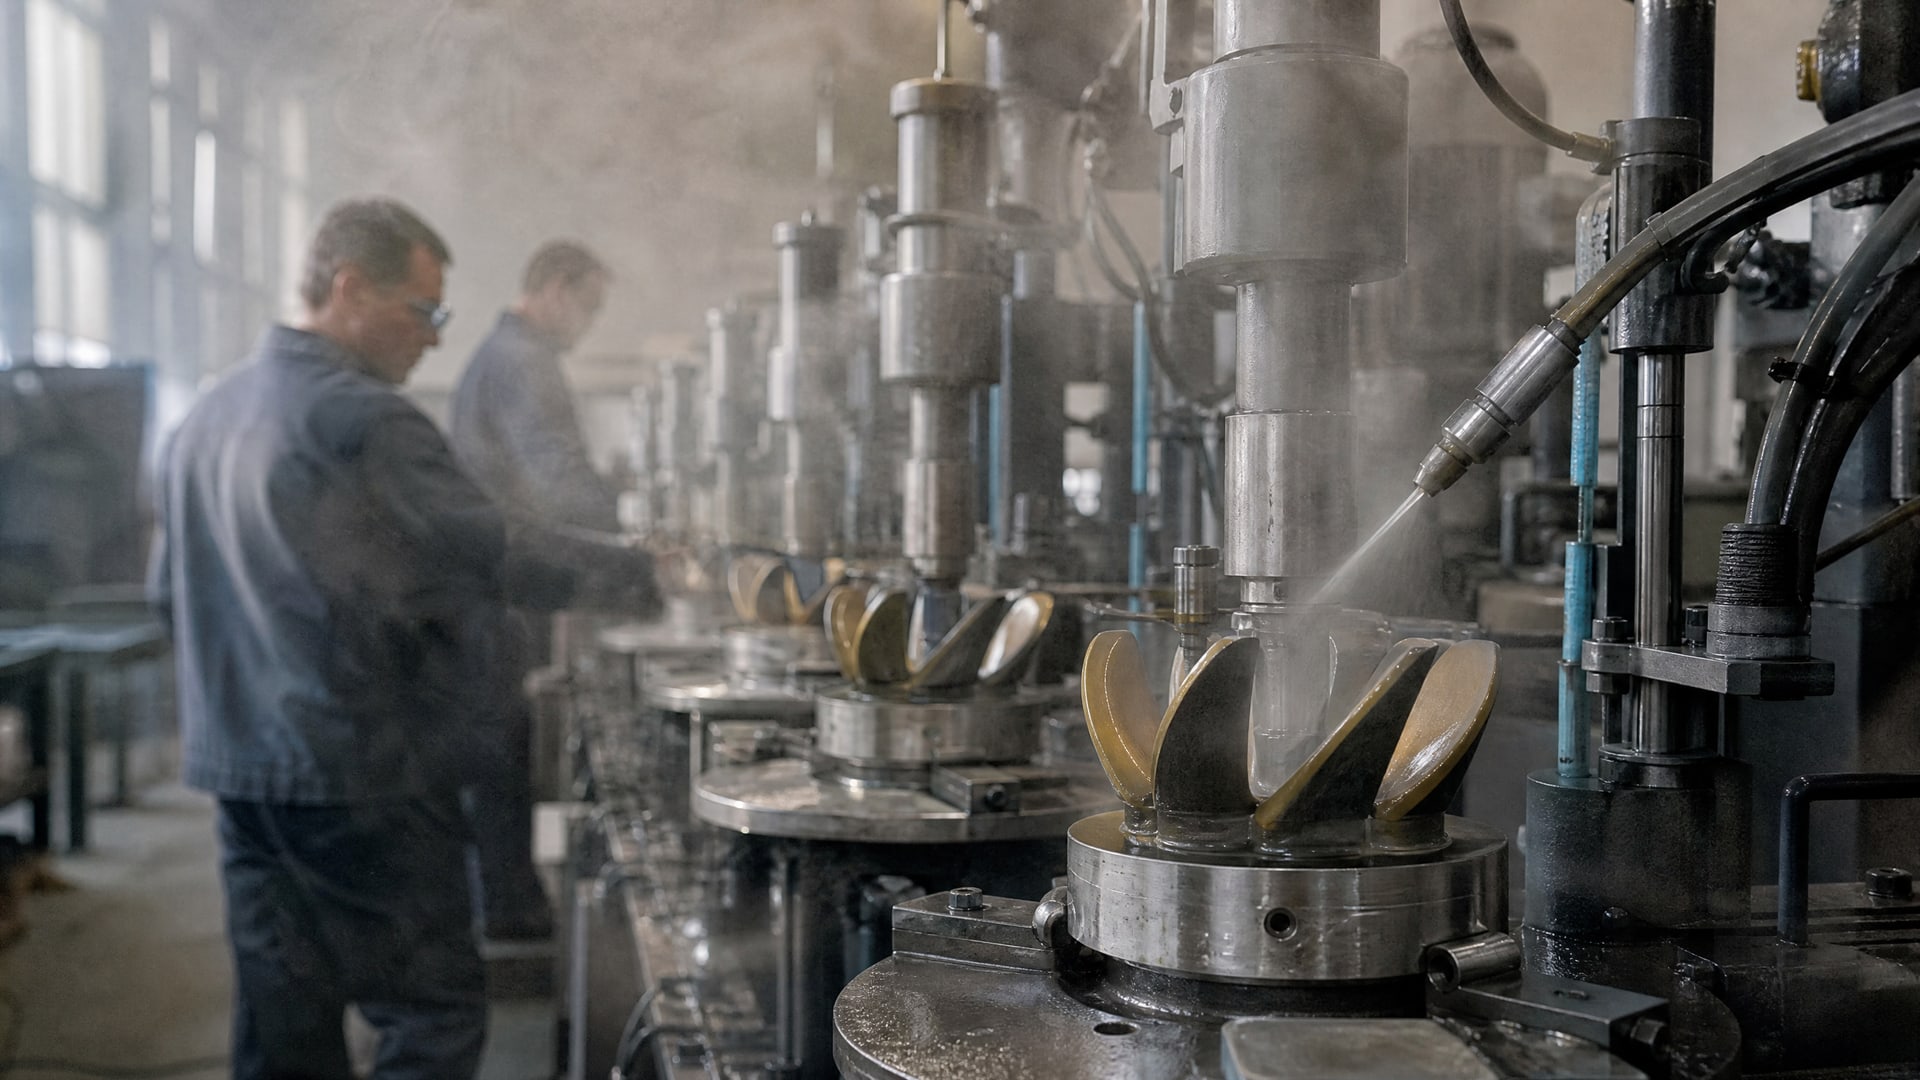
Защита рабочих поверхностей лепестков газодинамических подшипников - задача, где выбор правильного покрытия и метода его нанесения напрямую влияет на надежность узла в критических режимах пуска и останова. Лепестковые подшипники работают в условиях непостоянной нагрузки и меняющихся контактных давлений, поэтому нужна не просто защита от коррозии, а специализированное антифрикционное покрытие со стабильным коэффициентом трения и устойчивостью к износу именно в переходных режимах.
Технология нанесения покрытия определяет, насколько равномерно будет распределена защитная пленка по криволинейной геометрии лепестков, насколько прочно она сцепится с подложкой и как долго сохранит свои свойства при температурных колебаниях. Статья разбирает, какие методы нанесения используют для подшипников, какие параметры процесса критичны, и как выбрать покрытие под конкретные условия эксплуатации.
Методы нанесения покрытий для подшипников
Для защиты поверхностей подшипников используют четыре основных класса технологий нанесения.
Первый - газофазные методы, включающие физическое осаждение из газовой фазы (PVD) и плазменное химическое осаждение (PACVD). Второй - жидкофазные процессы: гальваническое и химическое осаждение, которые работают в водных растворах и требуют специальной подготовки. Третий - методы с использованием расплавленного материала (наплавка, газотепловые методы). Четвертый - распыление покрытий в жидком состоянии из аэрозольной упаковки или краскопульта.
Для лепестковых газодинамических подшипников наиболее распространен именно метод распыления антифрикционных твердосмазочных покрытий. Этот подход позволяет достичь равномерного нанесения на криволинейные поверхности лепестков, обеспечить контролируемую толщину пленки и минимизировать риск перегрева детали или деформации ее геометрии. Технологический процесс начинается с подготовки поверхности: удаления загрязнений, обезжиривания и удаления оксидных пленок, которые препятствуют адгезии.
После подготовки следует непосредственное нанесение покрытия. Для обеспечения равномерности толщины на сложной геометрии деталь помещают в установку с многоосным вращением, чтобы каждый участок лепестка получал одинаковое количество материала. Нормативный расход для подшипниковых антифрикционных покрытий составляет около 170 г/м² при переносе 100%, что соответствует толщине пленки примерно 20 мкм. После нанесения наступает этап отверждения: материал сушится и полимеризуется, обычно при температуре +200 °C в течение 120 минут, в зависимости от рецептуры.
Параметры покрытия и их соответствие условиям работы подшипников
Выбор покрытия для лепестков определяется режимами нагрузки, температурными колебаниями и наличием внешних воздействий (влага, агрессивные среды, электрический ток).
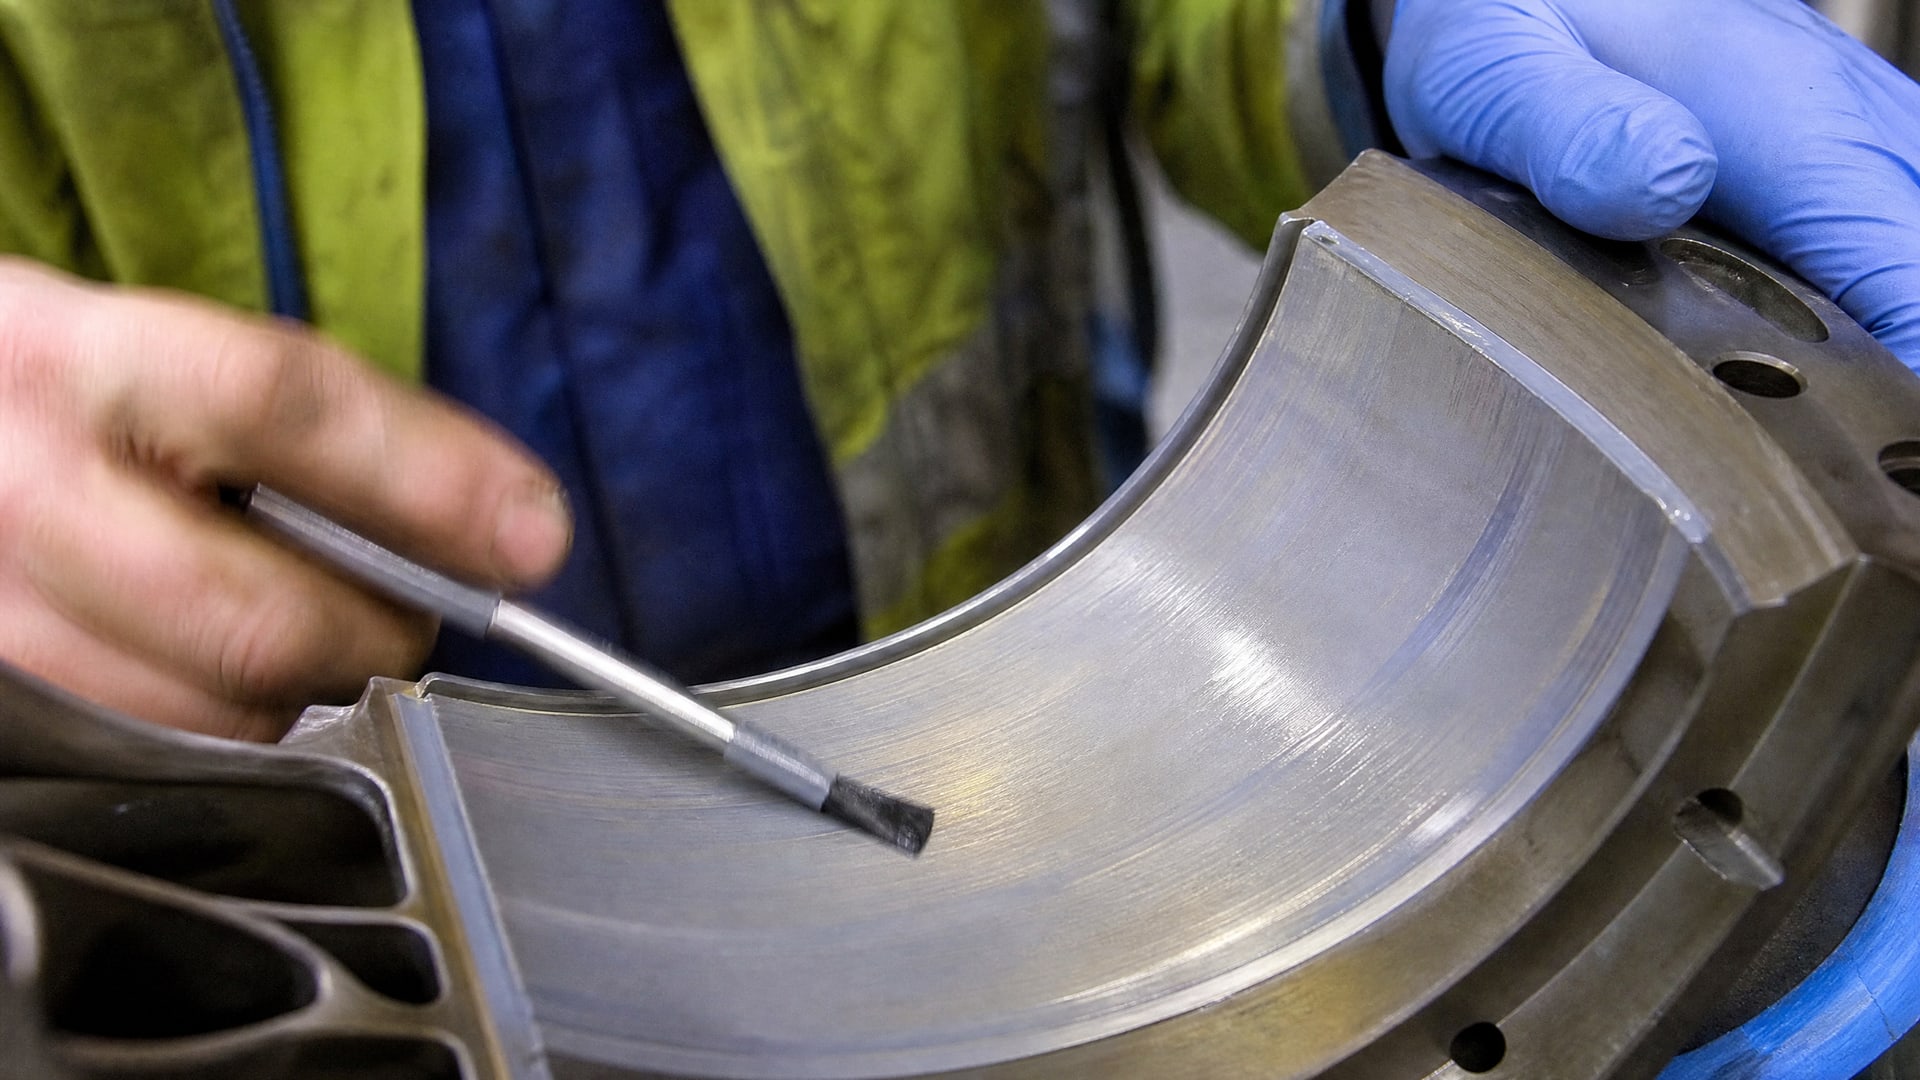
Ключевой параметр - диапазон рабочих температур: для газодинамических подшипников микротурбин это может быть −200…+260 °C, и покрытие должно сохранять свои антифрикционные свойства во всем этом диапазоне.
Второй критичный параметр - коэффициент трения в условиях переменной нагрузки. На этапе пуска и останова подшипник испытывает режим смешанного трения (граничное трение), когда микроконтакты происходят между лепестками и опорной поверхностью. Для этого требуется покрытие со стабильным и низким коэффициентом трения во всем диапазоне контактных давлений. Третий параметр - адгезия: пленка должна прочно сцепляться с основным металлом и не отслаиваться при вибрациях и циклических нагрузках.
Четвертый параметр - толщина и равномерность нанесения. Слишком тонкое покрытие может не обеспечить защиту и быстро износиться, но и чрезмерно толстое покрытие нежелательно, так как может исказить допуски и зазоры узла. Для подшипников принято нормировать толщину пленки: типовое значение 15–25 мкм обеспечивает баланс между защитой и сохранением геометрии. Равномерность критична: утончение слоя на краях лепестков может привести к локальному износу и нарушению режима скольжения.
Дополнительные требования к покрытиям подшипников включают защиту от коррозии, особенно если узел работает во влажной среде (по категориям коррозионности C1–C5-M по DIN EN ISO 12944-2), предотвращение электрического тока через подшипник и замедление абразивного износа при попадании микрочастиц.
Подготовка поверхности как фундамент качественного покрытия
От качества подготовки поверхности зависит адгезия, долговечность и эффективность защиты.
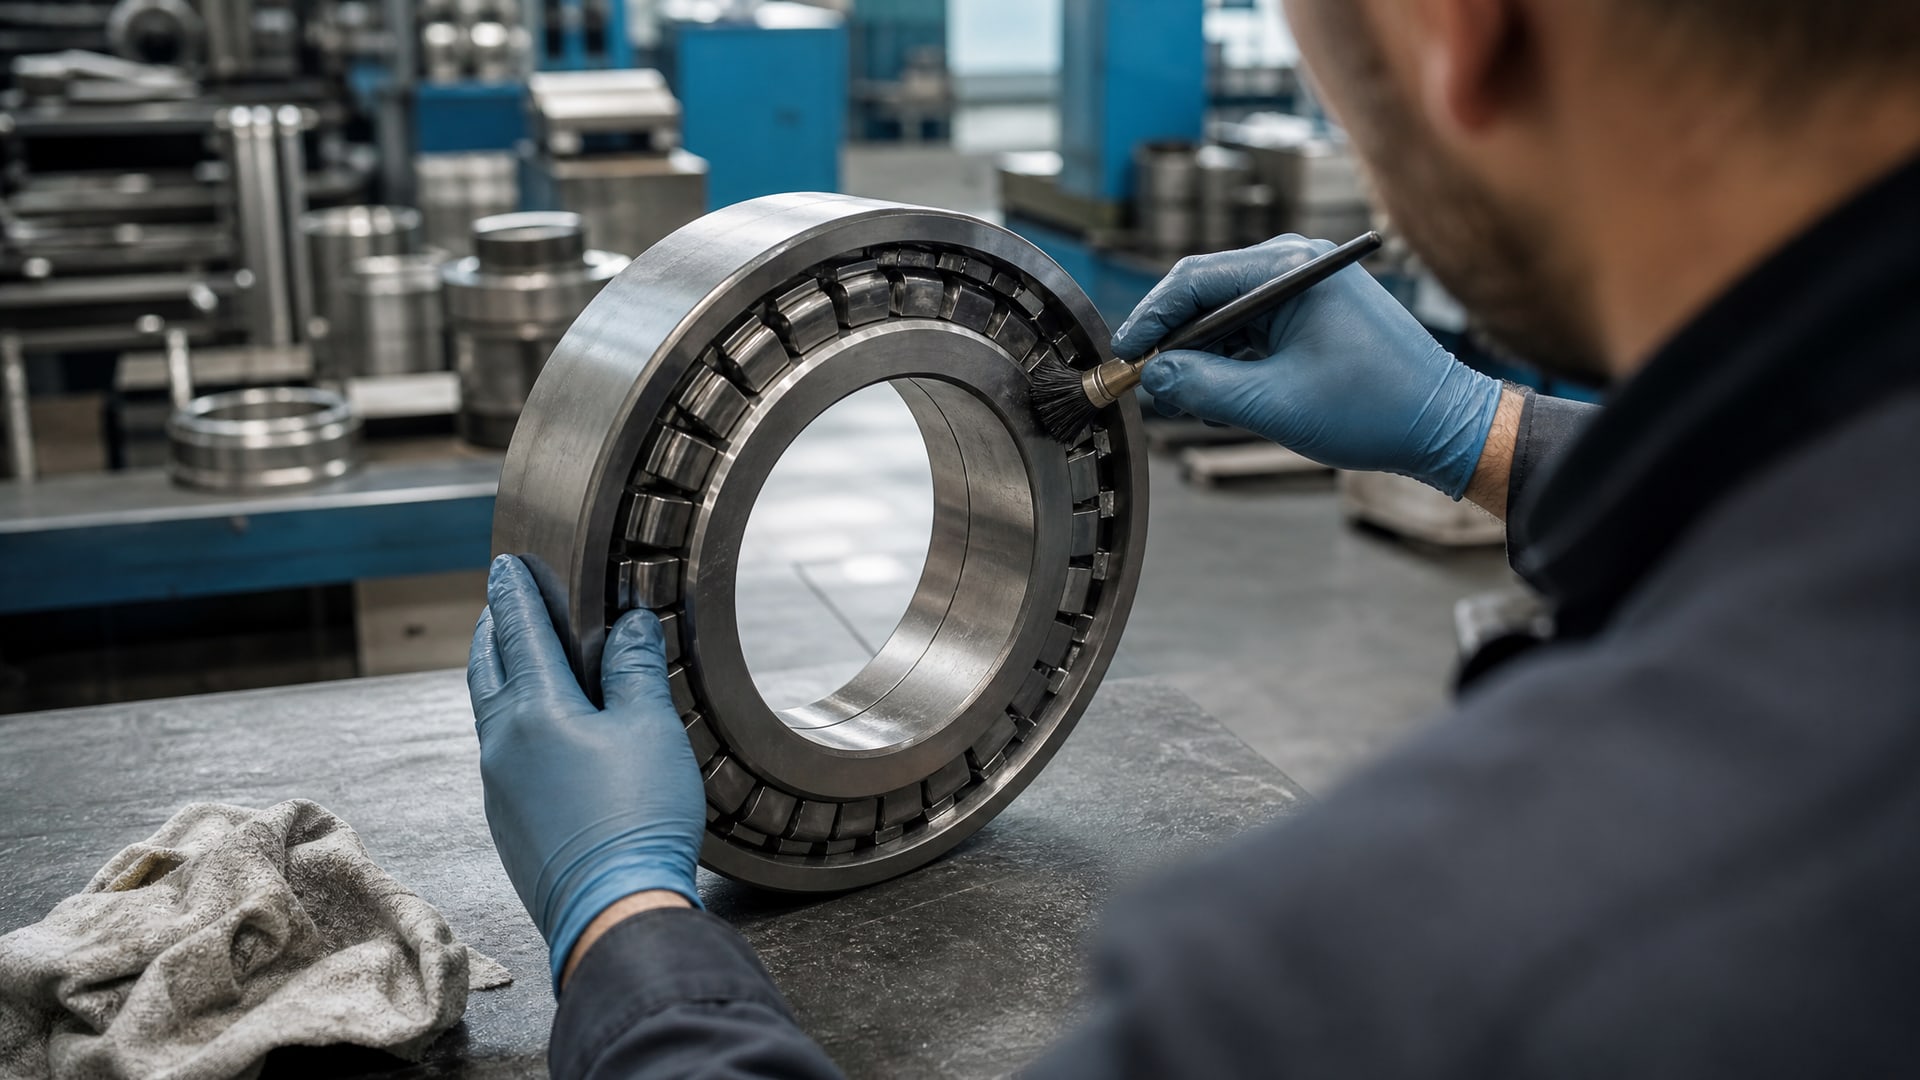
Процесс начинается с механической очистки: удаления смазки, окисла, продуктов коррозии и загрязнений. Затем следует химическое обезжиривание в специальных растворах, которое удаляет органические пленки, невидимые глазу, но препятствующие адгезии.
Для газофазных методов нанесения (PVD, PACVD) дополнительно применяют ионную бомбардировку - процесс, при котором энергичные ионы бомбардируют поверхность и удаляют последние следы окислов и загрязнений. Эта операция особенно важна для металлических деталей со сложной геометрией, так как создает активированную поверхность с повышенной энергией, что улучшает смачивание и сцепление.
После ионной очистки часто наносят подслой - тонкий промежуточный слой материала (например, титана), который служит переходом между металлической подложкой и функциональным покрытием. Подслой улучшает адгезию и распределяет напряжения в контактной зоне, снижая риск отслаивания при циклических нагрузках. Для лепестков подшипников, подверженных вибрации и переменным нагрузкам, это особенно важно.
После подготовки и нанесения подслоя деталь готова к нанесению основного функционального покрытия. Все этапы должны проводиться в контролируемых условиях с документированием параметров (температура, влажность, давление газов, время процесса), чтобы обеспечить воспроизводимость и соответствие стандартам.
Равномерность нанесения на криволинейные поверхности лепестков
Лепестки газодинамических подшипников имеют сложную криволинейную геометрию: закругленные края, изменяющийся профиль по длине, выступы и впадины.
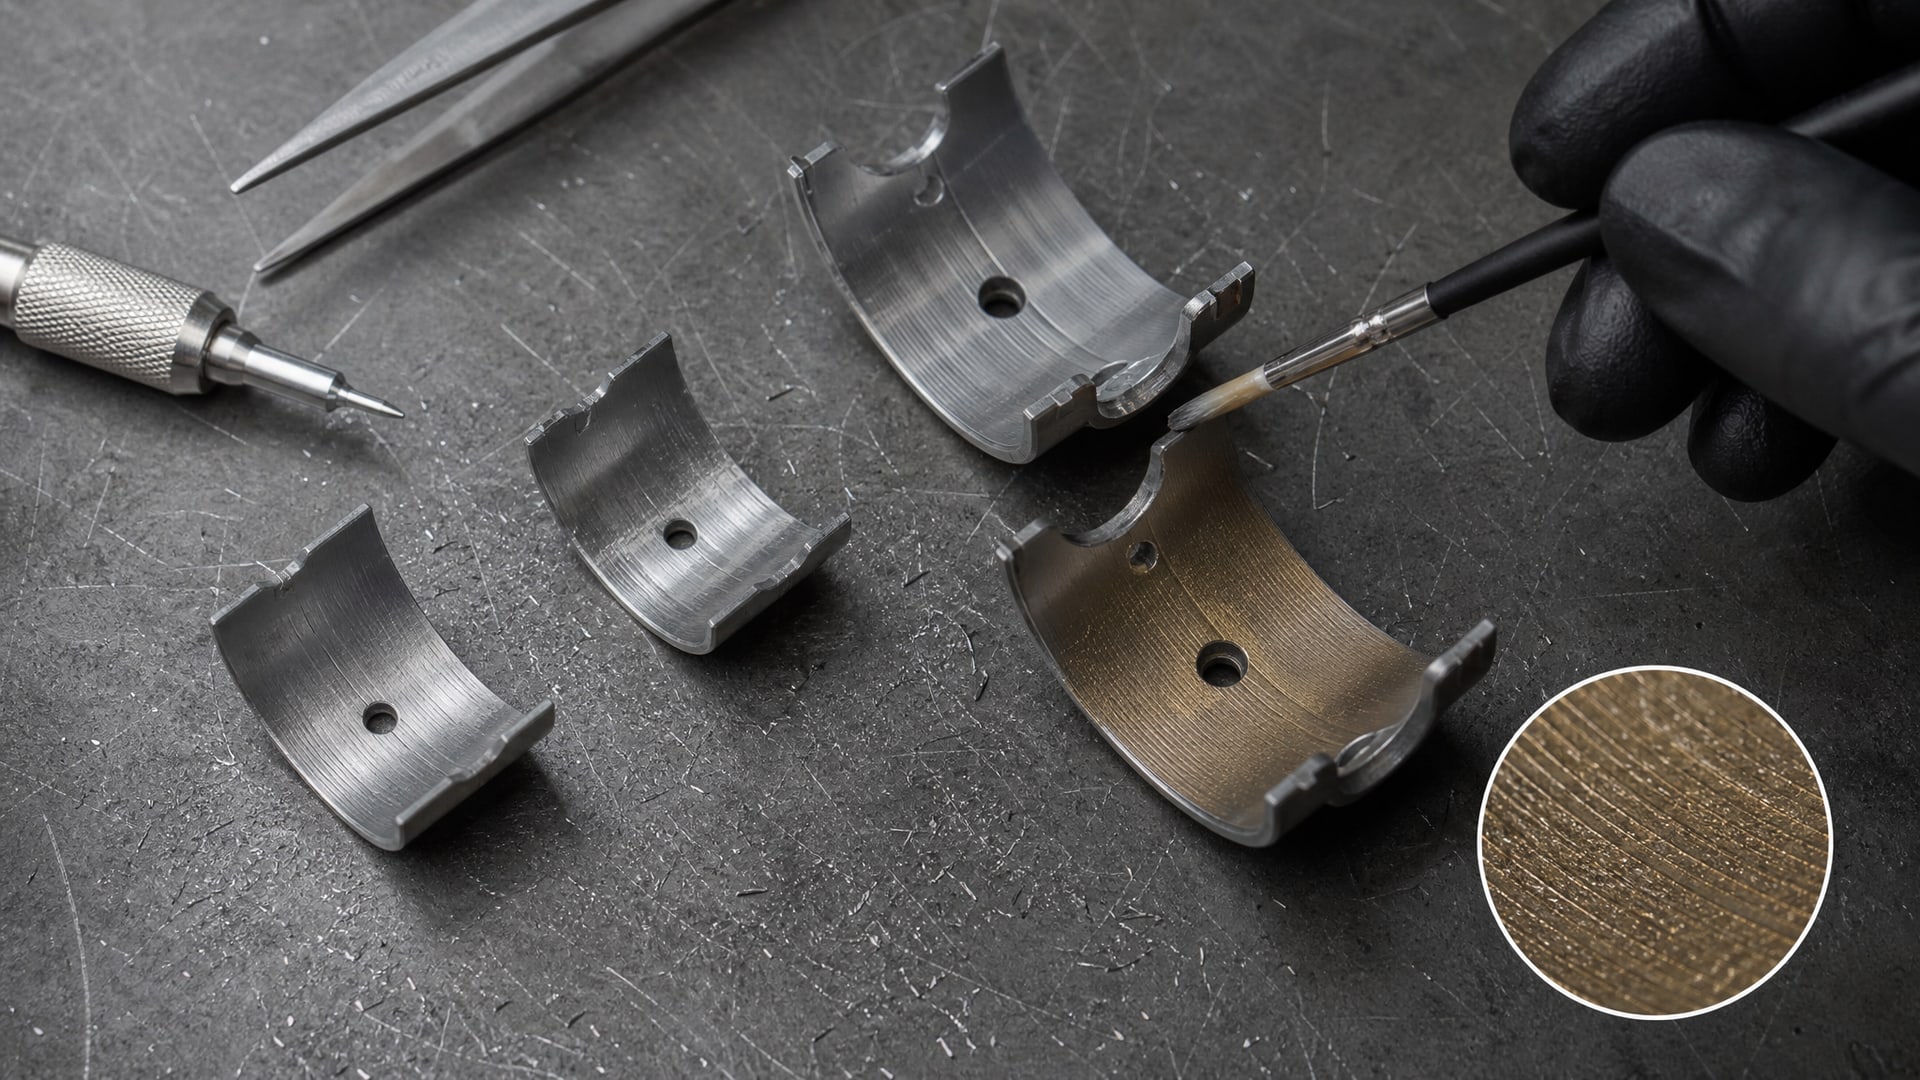
При нанесении покрытия распыливанием или газофазным осаждением возникает риск неравномерного распределения материала: на острых краях слой может быть тоньше, а в углублениях - толще.
Для преодоления этого применяют многоосное вращение детали во время нанесения. Установки с вращением вокруг трех взаимно перпендикулярных осей обеспечивают, что каждый участок лепестка получает примерно одинаковое количество материала из разных направлений. Это техника часто используется в PVD-процессах при нанесении TiN и других керамических покрытий на детали со сложной поверхностью.
Контроль толщины при нанесении на криволинейные поверхности проводят несколькими методами. Первый - расчет расхода материала на единицу площади поверхности (г/м²) и контроль времени нанесения. Второй - использование образцов-свидетелей (тестовых пластин), которые помещают рядом с деталью и впоследствии измеряют толщину пленки на них микрометром. Третий - неразрушающая методика с использованием толщиномера, если покрытие позволяет (не магнитное и т.п.).
Утончение слоя на краях лепестков происходит особенно часто при использовании ненаправленных распыляющих установок. Чтобы минимизировать этот эффект, применяют специально сформированные пучки распылителей, экраны и маски, перенаправляющие поток материала. На современных установках используют также автоматические системы отслеживания геометрии (например, в вакуумных камерах с датчиками толщины), которые корректируют параметры процесса в реальном времени.
Температурные режимы и отверждение покрытия
После нанесения покрытие должно набрать полную твердость и адгезию.
Для распыляемых органических и гибридных покрытий отверждение происходит при комнатной температуре (16–25 °C) на протяжении нескольких часов, но для ускорения и повышения качества часто применяют тепловую обработку. Типовой режим для антифрикционных твердосмазочных покрытий: нагрев до +200 °C, выдержка 120 минут и естественное охлаждение.
При такой температурной обработке важно контролировать скорость нагрева и охлаждения, чтобы не вызвать внутренних напряжений в пленке и не деформировать подложку. Для лепестков подшипников, особенно если они уже собраны в узел, перегрев опасен: он может привести к люфту или помешать нормальной посадке. Поэтому отверждение проводят либо на отдельных лепестках до сборки, либо при заведомо более низких температурах, если это допустимо рецептурой.
После отверждения покрытие должно выдержать температурные циклы эксплуатации. Для подшипников, работающих при −200…+260 °C, материал пленки должен иметь хорошую адгезию при криогенных температурах (низкая хрупкость) и не размягчаться при нагреве. Этим требованиям отвечают специализированные составы, разработанные именно для энергетического и авиационного оборудования.
Проверка качества отверждения проводится несколькими методами. Первый - визуальный осмотр на предмет пузырей, трещин и отслаивания. Второй - измерение твердости покрытия микротвердомером (по шкале Виккерса или Кнупа). Третий - испытание адгезии методом царапания или отслаивания, регламентированные стандартами ISO 2409 или ГОСТ-аналогами.
Функциональные различия между типами защитных покрытий
Функциональное назначение покрытия определяет выбор метода нанесения и материала.
Для лепестков газодинамических подшипников главное требование - снижение трения и защита от износа на этапах пуска и останова. Здесь применяют антифрикционные твердосмазочные покрытия на основе политетрафторэтилена (ПТФЭ) или других полимеров с включением твердых смазок, например молибдена.
Иное назначение у коррозионных покрытий: они задерживают проникновение влаги и кислорода к основному металлу. Для подшипников в морских условиях или при влажной среде используют black oxide (черный оксид, наносимый при 140–150 °C) или гальванические покрытия никелем/хромом. Эти составы не являются антифрикционными и не предназначены для снижения трения в узле скольжения.
Третий класс - электроизолирующие покрытия. Если через подшипник проходит электрический ток (например, при работе в электромагнитном поле или в электромашине), нужно нанести высокоомный диэлектрический слой, чтобы предотвратить электроэрозию и разрушение смазки. Эти покрытия часто совмещают изоляцию с антифрикционными свойствами.
Четвертый класс - декоративные покрытия (например, с эффектом «мокрый шелк»). Они улучшают внешний вид детали, но не решают функциональные задачи защиты подшипника от трения и износа. Декоративные покрытия не стоит путать с функциональными: применение красителя или лака вместо специализированного антифрикционного состава приведет к отказу подшипника в условиях циклических нагрузок.
Правильный выбор требует четкого определения условий работы узла. SKF рекомендует исходить из трех вопросов: какова главная угроза (трение, коррозия, электрический ток, абразив), какие диапазоны температур и давлений, есть ли контакт с агрессивными средами или влагой. Ответы на эти вопросы укажут на нужный класс покрытия и метод его нанесения.
Практическое применение антифрикционных покрытий для лепестковых подшипников
На практике процесс защиты лепестков начинается с получения технического задания: какой подшипник защищать, в каких условиях он работает, какие отказы уже наблюдались (износ лепестков, коррозия, заедание).
Затем инженер или закупщик сверяются с требованиями производителя подшипника и стандартами отрасли (например, ГОСТ для подшипников или внутриведомственными спецификациями для авиатехники и энергетики).
После выбора типа покрытия (антифрикционное, коррозионное, изолирующее) следует выбор конкретного материала. Для лепестков газодинамических подшипников, работающих при критических режимах пуска и останова в диапазоне −200…+260 °C, применяется специализированное твердосмазочное покрытие с заявленным температурным диапазоном, низким коэффициентом трения и хорошей адгезией к металлическому основанию.
На производстве лепестки подготавливаются: очищаются от производственных загрязнений и консервирующей смазки, обезжириваются и сушатся. Затем проводится непосредственное нанесение покрытия методом распыления с многоосным вращением детали. После нанесения следует контроль: визуальный осмотр равномерности, измерение толщины образца-свидетеля, проверка адгезии по испытаниям на царапание или отслаивание. Далее наступает отверждение: нагрев до рекомендуемой температуры (обычно +200 °C), выдержка и охлаждение. После отверждения проводят финальный контроль твердости и еще раз проверяют отсутствие дефектов перед упаковкой и отправкой.
Для защиты лепестков динамических подшипников от износа и снижения трения при пуске и останове применяется антифрикционное твердосмазочное покрытие: диапазон рабочих температур −200…+260 °C, нормативный расход 170 г/м², толщина пленки около 20 мкм, температура отверждения +200 °C в течение 120 минут, цвет серый. На производстве такое покрытие зарекомендовало себя как надежная замена импортным материалам при нанесении методом распыления с соблюдением технологических режимов подготовки поверхности и многоосного вращения деталей.
Важно учитывать, что качество результата зависит не только от выбора покрытия, но и от строгого соблюдения технологии нанесения: очистки, ионной бомбардировки, контроля толщины, режимов отверждения. При нарушении любого из этапов адгезия может упасть, поверхность может получить дефекты (сухие зоны, неравномерность), и защита не будет полной.
Часто задаваемые вопросы
Какой должна быть толщина антифрикционного покрытия на лепестках подшипника?
Стандартная толщина для лепестков газодинамических подшипников составляет 15–25 мкм, что соответствует нормативному расходу около 170 г/м². Слишком тонкий слой не обеспечит защиту и быстро истирается; слишком толстый искажает зазоры узла и может привести к заеданию. Точное значение уточняйте в технических данных конкретного покрытия и спецификации подшипника.
Почему важна равномерность нанесения покрытия на криволинейные поверхности?
Утончение слоя на краях лепестков приводит к локальному износу именно в тех зонах, где материал тоньше всего. Это нарушает режим скольжения и может запустить прогрессирующий износ. Равномерность достигается многоосным вращением детали во время распыления, ионной бомбардировкой для подготовки и контролем через образцы-свидетели.
Может ли антифрикционное покрытие заменить смазку в подшипнике?
Нет. Покрытие снижает трение и защищает от износа в моменты пуска и останова, когда режим граничный, но не заменяет гидродинамическую смазку. При работе подшипника в режиме жидкостного трения смазка обеспечивает разделение поверхностей; покрытие играет вспомогательную роль. Правильный подход - комбинация адекватной смазки с защитным покрытием.
Какие температурные режимы отверждения используют для подшипниковых покрытий?
Типовой режим: нагрев до +200 °C, выдержка 120 минут, охлаждение на воздухе. Однако для уже собранных узлов или деталей, чувствительных к перегреву, может быть рекомендована более низкая температура или отверждение при комнатной температуре с замедленным набором твердости. Всегда следуйте рекомендациям производителя покрытия.
Чем функциональное антифрикционное покрытие отличается от декоративного?
Функциональное покрытие (например, на основе ПТФЭ с твердыми смазками) решает задачу снижения трения и защиты от износа в узлах трения. Декоративное покрытие (мокрый шелк, глянец) улучшает внешний вид, но не имеет антифрикционных свойств. Применение декоративного материала вместо функционального приведет к отказу подшипника.
Заключение
Технология нанесения покрытия на лепестки динамических подшипников - это многоэтапный процесс, где каждый шаг, от подготовки поверхности до отверждения, влияет на конечное качество защиты. Выбор метода нанесения (распыление, PVD, гальваника) зависит от функционального назначения: для лепестков газодинамических подшипников при критических режимах пуска и останова применяют специализированные антифрикционные твердосмазочные составы с низким и стабильным коэффициентом трения, нанесяемые методом распыления с соблюдением многоосного вращения и контроля толщины.
Практическое воплощение требует последовательного выполнения норм: очистки поверхности, ионной бомбардировки, нанесения подслоев адгезии, распыления основного покрытия в диапазоне 15–25 мкм, отверждения при +200 °C и проверки адгезии по стандартным методам. При таком подходе защита лепестков будет надежной, а подшипник сохранит работоспособность во всем диапазоне эксплуатационных температур от −200 до +260 °C. Начните с уточнения условий работы вашего подшипника, сверьте требования со спецификацией производителя, и выберите покрытие, соответствующее функциональным задачам узла.