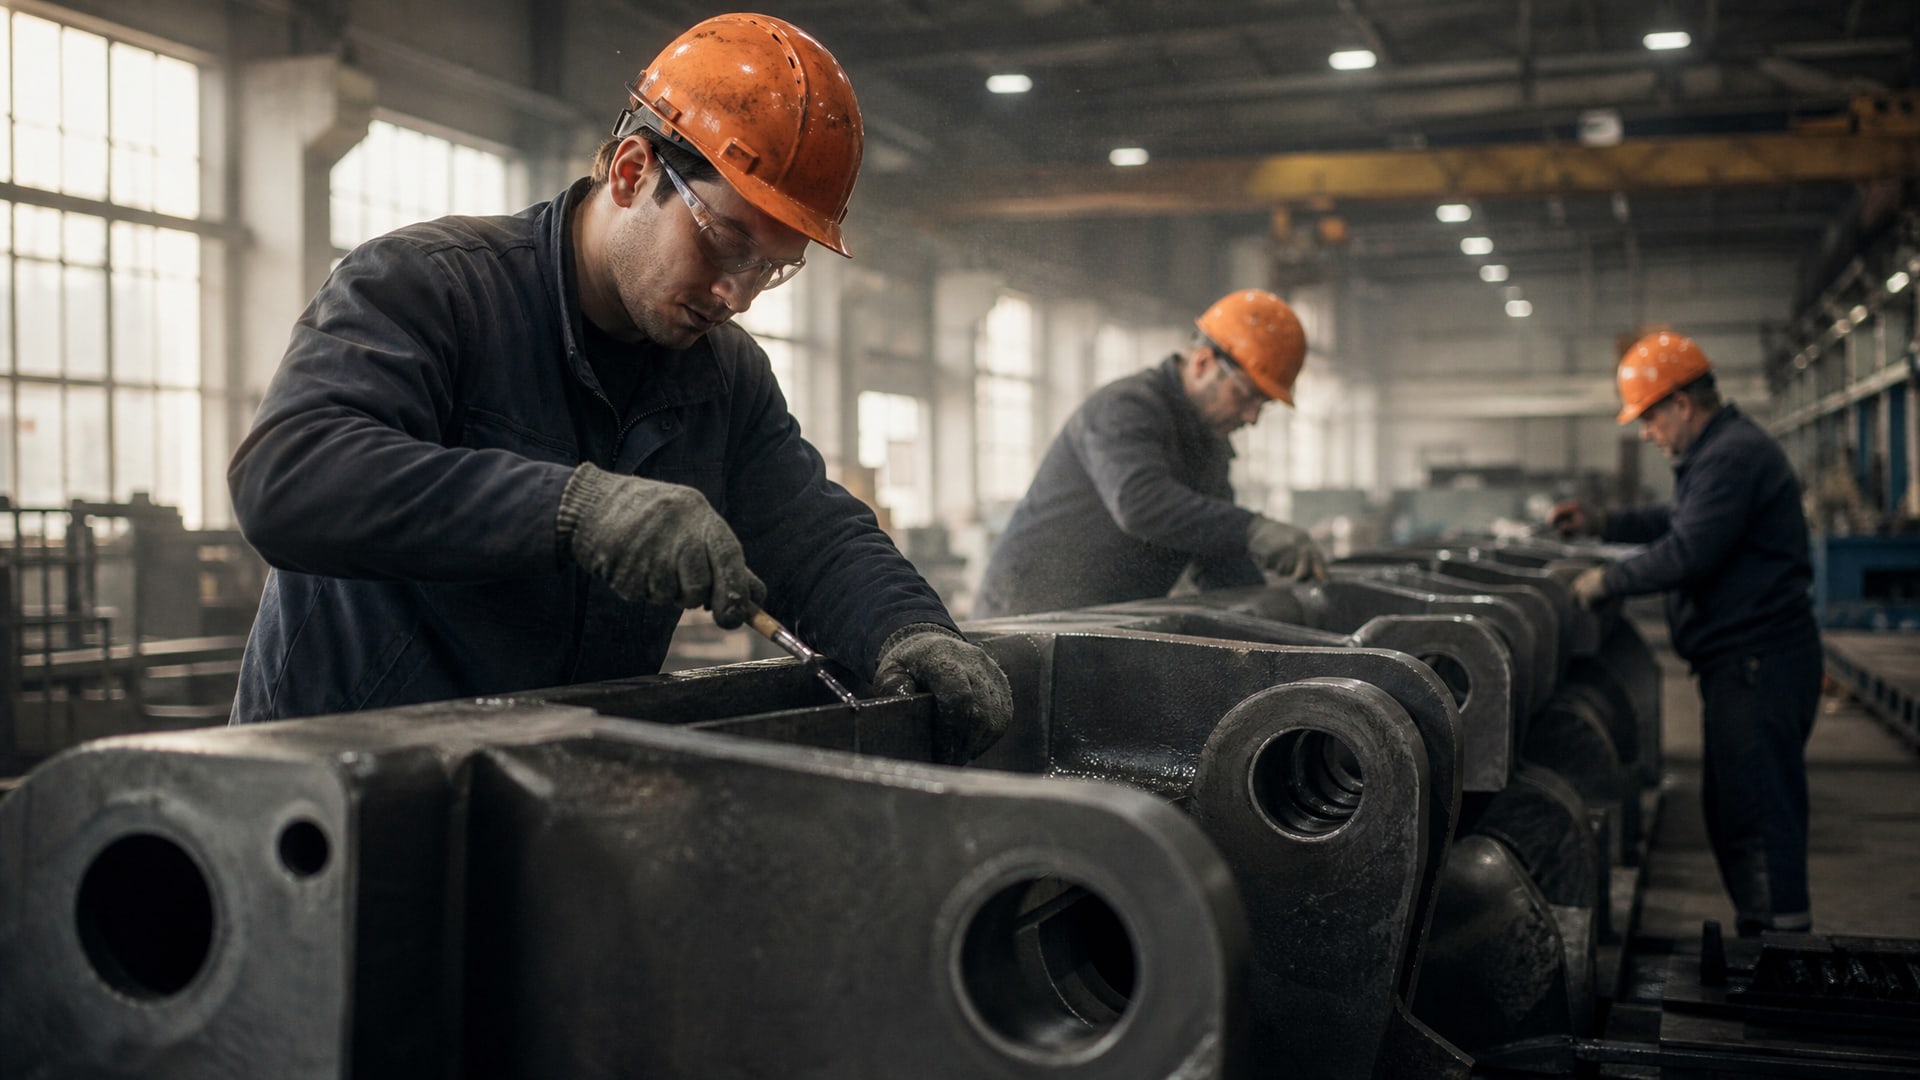
Коррозионная стойкость покрытий напрямую зависит от качества подготовки поверхности перед нанесением защитных систем. На крупногабаритных деталях этот этап часто недооценивают: закупщики и инженеры сосредоточены на выборе материала покрытия, но забывают, что даже лучшее антифрикционное покрытие технология применяет на недостаточно подготовленной поверхности - результаты разочаровывают. Стандарты ISO 12944-4, ISO 2063-2 и рекомендации производителей антифрикционных систем единодушны: удаление загрязнений, ржавчины, масел и формирование активной поверхности - это не факультатив, а обязательный шаг, от которого зависит долговечность и эффективность защиты на 50-70 процентов.
Эта статья разбирает практические этапы подготовки крупногабаритных деталей, раскрывает, почему фосфатирование и абразивная обработка работают, и показывает, как синхронизировать подготовку со стандартами, чтобы гарантировать надежное сцепление покрытия и максимальную коррозионную защиту в реальных условиях производства.
Стандарты подготовки поверхности перед защитными покрытиями
ISO 12944-4:2017 - это базовый стандарт, определяющий типы стальных поверхностей и методы их подготовки перед нанесением защитных систем.
Он охватывает необработанную сталь, термонапыленные покрытия из цинка и алюминия, горячее цинкование, гальваническое цинкование и поверхности с грунтом-заготовкой. Главная цель подготовки сформулирована четко: удалить вещества, которые ухудшают коррозионную защиту и адгезию, и получить поверхность, запускающую надежное сцепление покрытия.
На практике это означает, что перед нанесением любого защитного слоя - будь то краска, фосфатная пленка или антифрикционное покрытие - нужно избавиться от окалины, ржавчины, масла, грязи и других загрязнений. ISO 12944-4 не задает требований к исходному состоянию подложки, а определяет категории подготовки в зависимости от типа поверхности. Для необработанной ржавой стали подготовка включает абразивоструйную обработку или химическое травление, для предварительно оцинкованных поверхностей - мягкую очистку и обезжиривание, для окрашенных поверхностей - удаление старого слоя и очистку до нужной степени.
Ключевая идея: загрязнения и окислы не просто «выглядят плохо» - они являются центрами локальной коррозии и препятствуют адгезии. Удаление этих веществ снижает количество инициаторов ржавления и обеспечивает полный контакт покрытия с подложкой.
Многоэтапная схема подготовки крупногабаритных деталей
Для крупногабаритных деталей процесс подготовки включает несколько последовательных шагов, каждый из которых работает на финальный результат.
Обезжиривание и удаление органических загрязнений
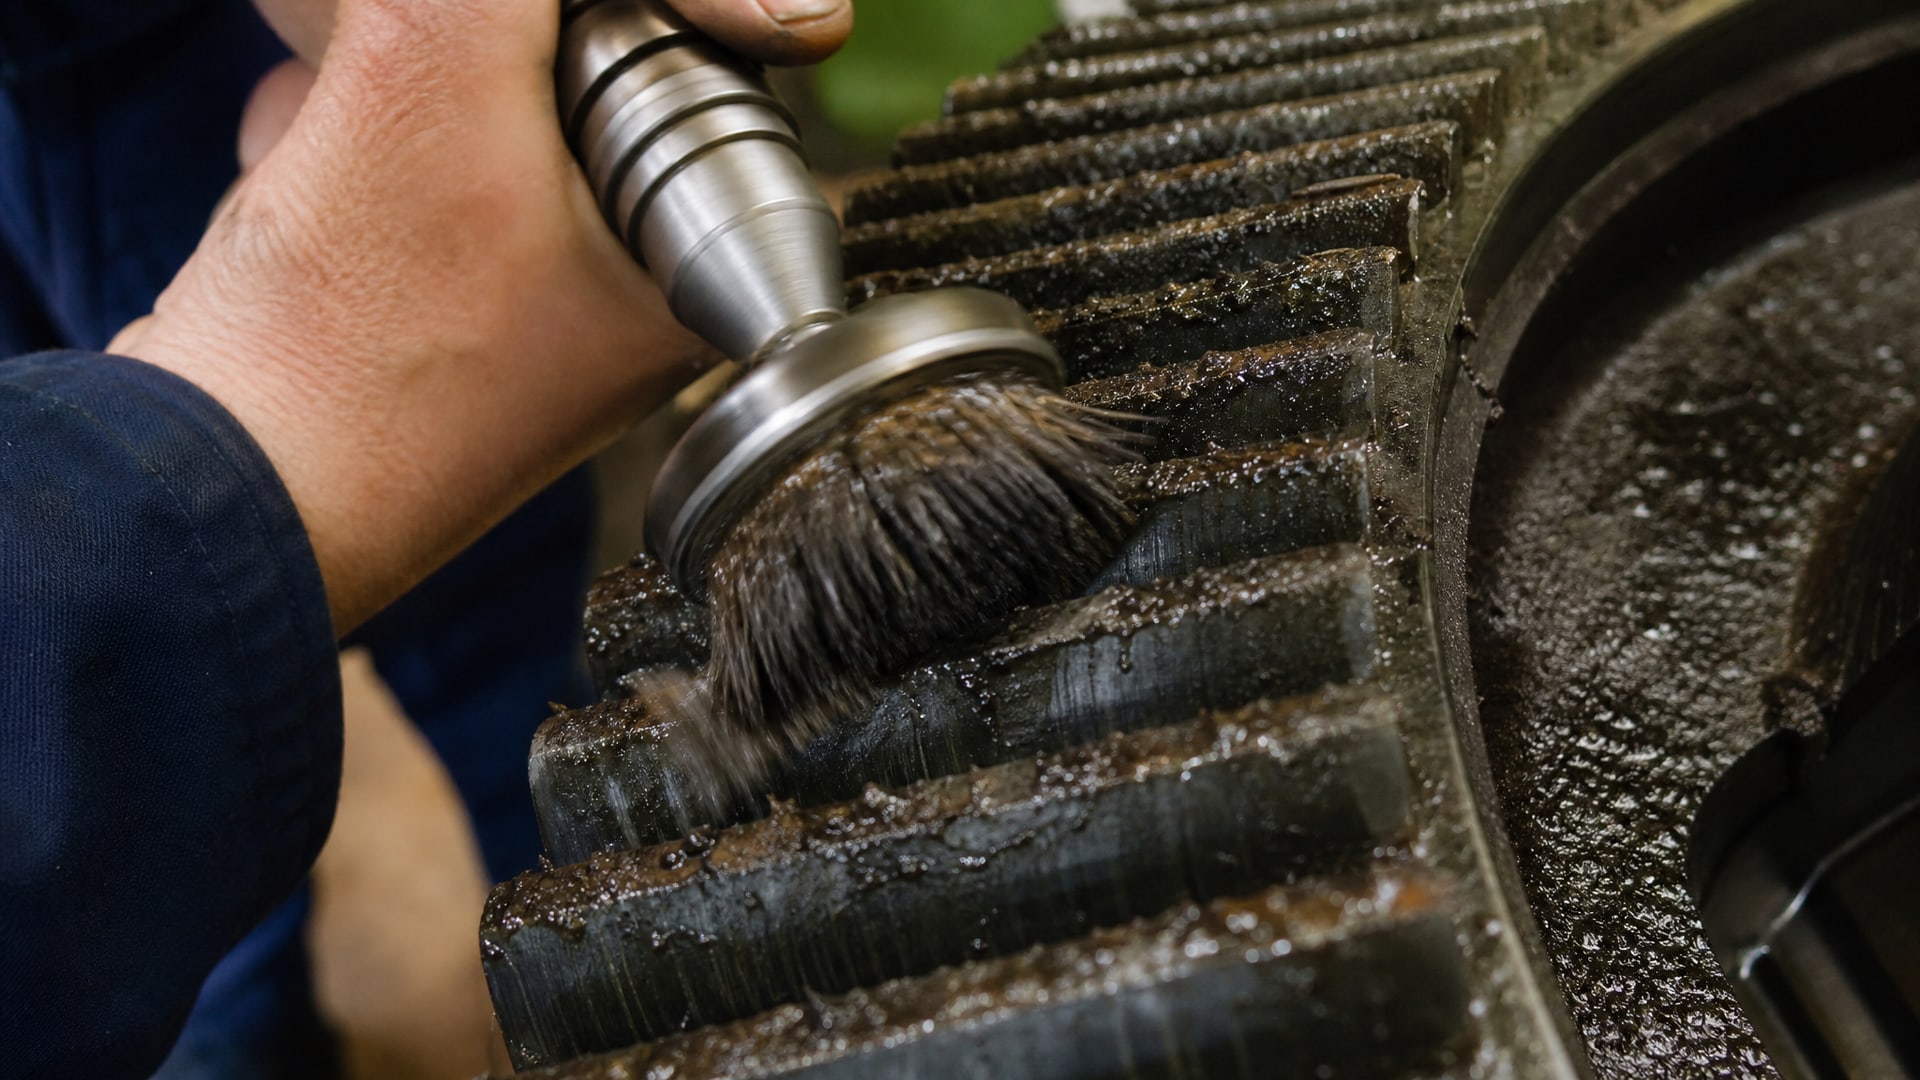
Первый этап - механическое и химическое удаление масел, смазок, пыли и органических остатков. На больших деталях это часто делают щеточными машинами и мойкой в щелочных растворах. Важно полностью удалить масляную пленку, так как она препятствует сцеплению со следующими слоями обработки. Если этот шаг пропустить, последующие операции (фосфатирование, абразивная обработка) будут неэффективны, а адгезия покрытия значительно упадет.
Удаление ржавчины и окалины
Второй этап - удаление окислов и продуктов коррозии. В зависимости от размера детали и глубины ржавления применяют:
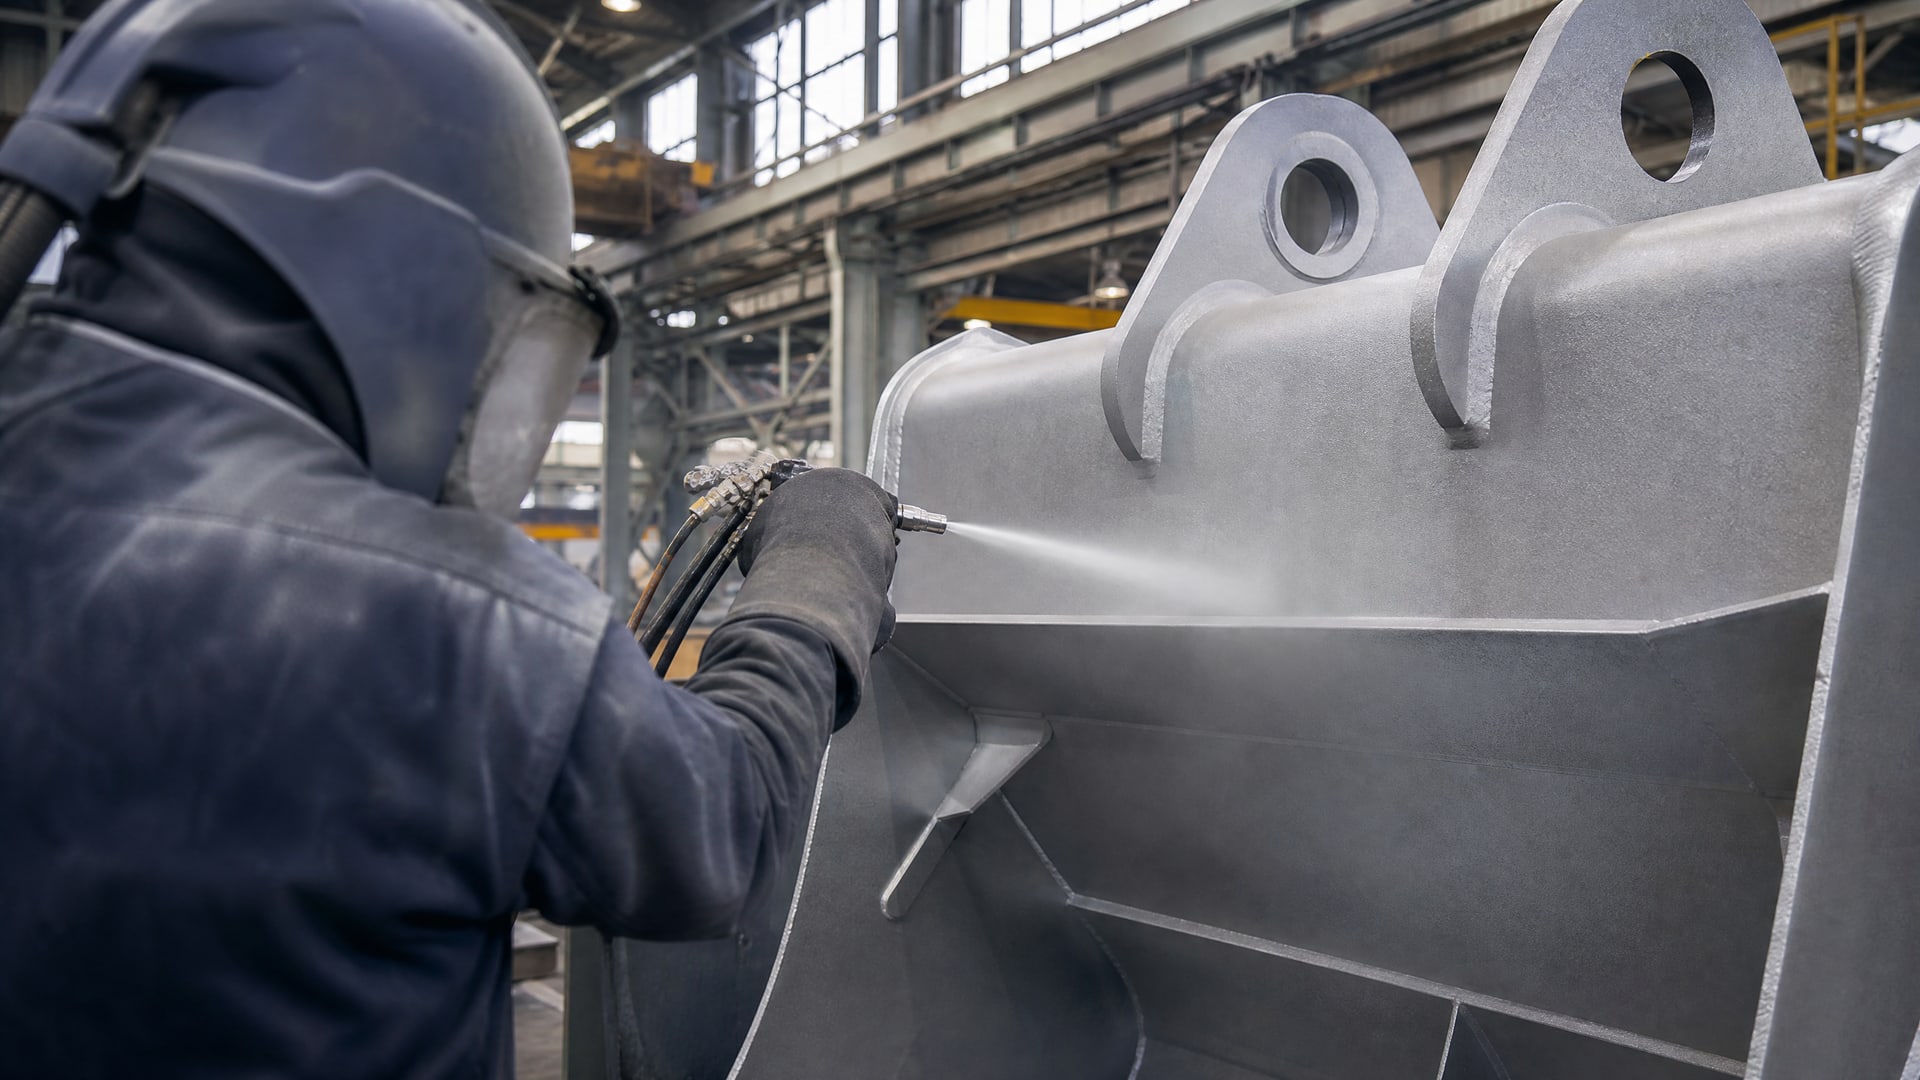
Абразивоструйную обработку (пескоструй) - создает развитый профиль поверхности и полностью удаляет окалину и ржавчину.
Механическую очистку щетками и шлифовкой - подходит для деталей с легкой окисленностью.
Химическое травление - используется, когда механическая обработка невозможна или нежелательна из-за геометрии.
Абразивоструйная обработка особенно эффективна для крупногабаритных деталей, так как позволяет достичь требуемого профиля поверхности (обычно 50-100 микрометров) за один проход, обеспечивая надежную базу для последующих слоев защиты.
Фосфатирование как предварительная обработка
Третий этап - фосфатирование или нанесение преобразователя ржавчины. Фосфатная пленка толщиной несколько микрометров создает химически активный слой, который:
Повышает адгезию антифрикционного покрытия к стали.
Дополнительно защищает от локальной коррозии в микротрещинах.
Улучшает смачиваемость поверхности и равномерность нанесения верхних слоев.
Техдокументация по антифрикционным системам рекомендует фосфатирование или пескоструйную обработку как проверенные подходы, которые заметно продлевают срок службы покрытия в условиях повышенной влажности, вибрации и температурных колебаний.
Сушка и контроль активности поверхности
Перед нанесением покрытия поверхность должна быть полностью сухой и свободна от влаги, соли и других гигроскопичных загрязнений. Для контроля качества применяют методы определения смачиваемости - например, тест с каплей воды - или используют портативные приборы для проверки остатков соли и масла. Это критично для крупногабаритных деталей, так как любые очаги влаги под покрытием станут очагами коррозии.
Коррозионная стойкость цинкового покрытия и ее связь с подготовкой
Цинк - один из самых надежных защитных материалов для стальных конструкций.
Он работает двумя механизмами: барьерным (физически отделяет сталь от среды) и электрохимическим (цинк жертвует собой, защищая железо). Стандарты ISO 2063-1 и ISO 2063-2 описывают антикоррозионную защиту стали термонапыленными цинк-алюминиевыми покрытиями и регулируют диапазон применения от −50 °C до +200 °C.
Однако цинковая система (будь то горячее цинкование, гальвань или термонапыление) работает эффективно только при условии чистой подложки. Если под слоем цинка остаются масло, ржавчина или соль, коррозия начинается из этих точек, проникая сквозь малейшие поры. ISO 14713-1, стандарт по проектированию деталей под цинковую защиту, подчеркивает, что конструкция изделия и качество подготовки определяют долговечность не менее чем на 50 процентов.
Для крупногабаритных деталей это означает:
Необходимо удалить все загрязнения, чтобы избежать локальной коррозии под цинковым покрытием.
Предварительная фосфатирование повышает сцепление цинка со сталью, что улучшает устойчивость к отслаиванию при механических нагрузках и вибрации.
Если деталь будет работать при температурах ниже 0 °C или во влажной среде, качество подготовки становится еще более критичным, так как коррозионные процессы ускоряются.
Антифрикционное покрытие технология и ее требования к подготовке поверхности
Антифрикционные твердосмазочные покрытия (АФП) наносят поверх цинковой защиты или прямо на сталь, чтобы снизить коэффициент трения, предотвратить фреттинг (микроскопическое проскальзывание с повреждением) и уменьшить холодную сварку при высоких нагрузках.
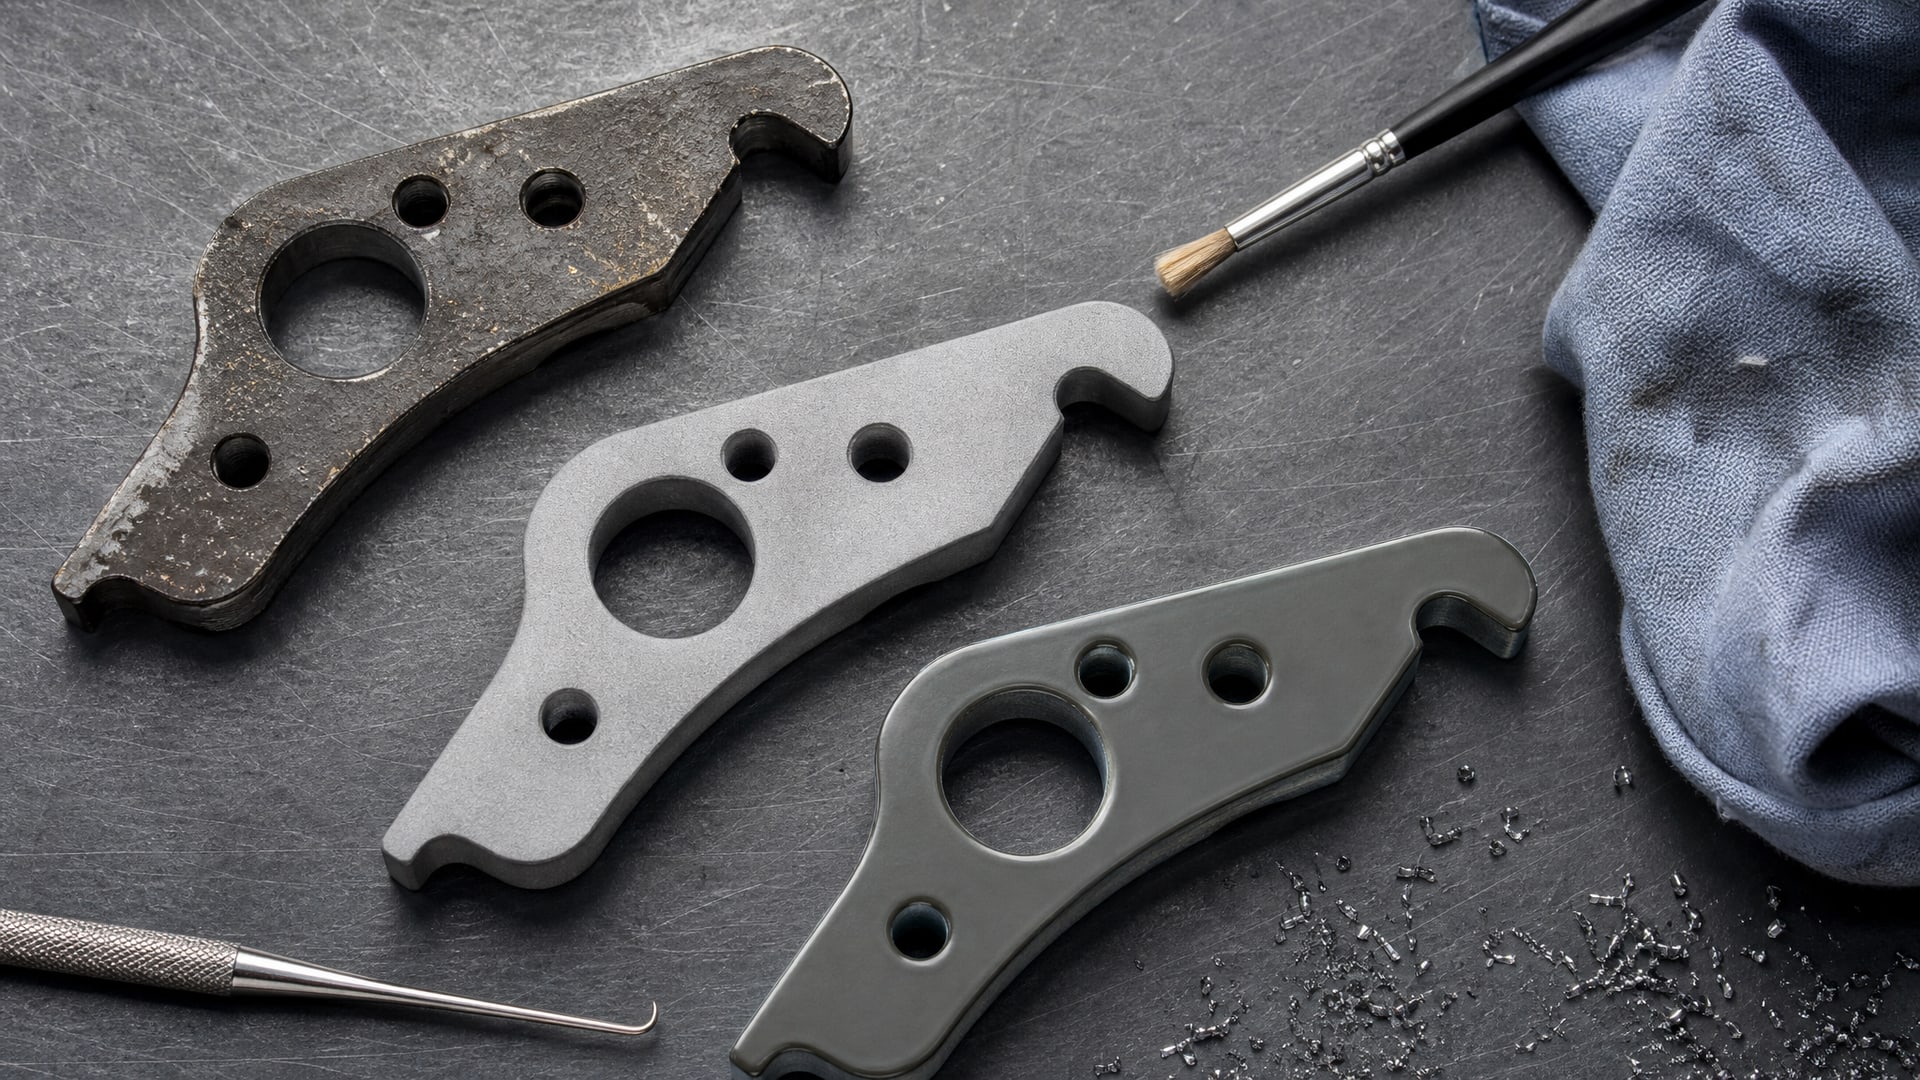
Качество адгезии АФП напрямую зависит от подготовки поверхности. Если поверхность грязная, маслянистая или окисленная, покрытие будет расслаиваться, отскочит или сотрется при первой нагрузке. Техлисты антифрикционных систем настоятельно рекомендуют:
Сначала обезжирить деталь в щелочном растворе.
Применить фосфатирование или пескоструйную обработку для создания активной микрошероховатой поверхности.
Убедиться в полной сухости перед нанесением.
Для обеспечения антифрикционных свойств и дополнительной защиты от коррозии на крупногабаритных деталях, прошедших фосфатирование, часто применяют специализированные твердосмазочные системы. Эти покрытия обеспечивают низкий коэффициент трения, уменьшая потери энергии и нагрев в узлах скольжения, а также работают как дополнительный коррозионный барьер, особенно важный во влажной среде и при температурных перепадах.
Подготовка поверхности АФП в условиях производства
На промышленных предприятиях подготовка к нанесению антифрикционного покрытия должна быть воспроизводима и контролируема.
Это означает:
Стандартизация процесса
Для каждого типа крупногабаритной детали нужно разработать письменную инструкцию, которая включает:
Время выдержки в обезжиривающем растворе.
Давление и вид абразива при пескоструйной обработке (если применяется).
Параметры фосфатирования: температура раствора, время, концентрация.
Сушка и контроль влажности.
Время между подготовкой и нанесением покрытия (обычно не более 8-24 часов).
Контроль качества подготовки
Качество подготовки проверяют несколькими методами:
Визуальный осмотр - поверхность должна быть матовой, без пятен, грязи и масла.
Тест смачиваемости - капля воды на правильно подготовленной поверхности расплывается, а не скатывается комком.
Тест припудривания - тальк или краска не должны скатываться после нанесения.
Измерение адгезии покрытия после его отверждения - используют методы отслаивания по ISO 4624 или крестообразного надреза.
Организация рабочего пространства
Крупногабаритные детали требуют просторных участков подготовки, хорошей вентиляции при использовании химических растворов и мер безопасности при пескоструйной обработке (пыль, отскок абразива). Детали должны храниться в защищенных от влаги и пыли условиях между этапами подготовки и нанесения.
Частые ошибки при подготовке и как их избежать
Пропуск обезжиривания
Многие закупщики считают, что если деталь «выглядит чистой», ее можно сразу подвергнуть абразивной обработке. На самом деле невидимая масляная пленка полностью блокирует сцепление и фосфатирование, и покрытие. Обезжиривание - обязательный первый шаг.
Неправильный выбор абразива
Слишком мелкий абразив не создает нужного профиля, слишком крупный повреждает геометрию детали. Для большинства крупногабаритных конструкций используют абразив в диапазоне 80-120 по американской классификации.
Спешка между этапами
Если деталь после подготовки лежит неправильно (на влажном полу, под открытым небом), она вновь окисляется и требует переделки. Время между подготовкой и нанесением покрытия должно быть минимизировано - не более суток.
Игнорирование постобработки для термонапыленных покрытий
ISO 2063-2 включает герметизацию (sealing) как часть системы защиты для термонапыленных цинк-алюминиевых покрытий. Без этого коррозионная стойкость заметно падает, особенно во влажной среде.
Недостаточная сушка перед нанесением
Влага под слоем АФП становится очагом коррозии. Для крупногабаритных деталей используют воздушную сушку, при необходимости - нагрев до 40-60 °C.
Часто задаваемые вопросы
Почему фосфатирование улучшает адгезию антифрикционного покрытия?
Фосфатный слой создает микрошероховатую, химически активную поверхность, на которую покрытие сцепляется намного лучше. Кроме того, фосфаты препятствуют миграции коррозии под покрытие, что снижает риск вздутия и отслаивания. Результат - покрытие служит на 30-50 процентов дольше.
Какой вид абразивной обработки выбрать для крупногабаритных деталей?
Пескоструйная обработка - наиболее универсальный способ. Она удаляет ржавчину, окалину и масло за один проход, формирует нужный профиль и не требует дополнительной химической обработки. Альтернатива - дробеструйная обработка, которая менее пыльная, но медленнее.
Как избежать коррозии в промежутке между подготовкой и нанесением покрытия?
Храните подготовленные детали в сухом, защищенном помещении без влаги и соляных туманов. Время выдержки не должно превышать 24 часа. Если задержка неизбежна, примените тонкий слой временной защиты или обезвоживающее масло.
Влияет ли температура при подготовке поверхности на качество фосфатирования?
Да, фосфатирование эффективнее при повышенной температуре (обычно 40-60 °C). При низких температурах реакция замедляется, пленка становится тоньше и менее защитной. Убедитесь, что раствор поддерживается в нужном диапазоне.
Нужна ли дополнительная защита после нанесения АФП на цинковое покрытие?
Для влажных условий эксплуатации рекомендуется рассмотреть герметизацию (легкий слой воска или масла), особенно если деталь неподвижна длительное время. Для динамичных узлов с трением герметизация уменьшает эффект смазывания, поэтому выбор зависит от условий.
Заключение
Коррозионная стойкость покрытий - это не результат одного выбора материала, а следствие скоординированного процесса от подготовки поверхности до финального контроля. ISO 12944-4 и техлисты по антифрикционным системам единогласны: удаление загрязнений, ржавчины и формирование активной микрошероховатой поверхности - это фундамент долговечности. Для крупногабаритных деталей эта задача усложняется логистикой, временем между операциями и сложностью геометрии, но принцип остается неизменным.
Следующий шаг: пересмотрите инструкции подготовки на вашем производстве, убедитесь, что каждый этап (обезжиривание, абразивная обработка, фосфатирование, сушка) выполняется последовательно и контролируется, и введите систему проверки адгезии покрытия после его нанесения. Это значительно снизит количество отказов и увеличит срок гарантии на покрытые детали.