Полимеризация антифрикционного покрытия - это не просто высыхание краски, а химический процесс, при котором связующее формирует прочную пленку, заполняющую микронеровности поверхности и создающую скользкий защитный слой. От правильного режима запекания зависит адгезия покрытия, его долговечность и эффективность в узлах трения. Технические специалисты, инженеры и закупщики часто сталкиваются с вопросом: какая именно температура и время необходимы для того, чтобы покрытие работало на полную мощность? Ответ зависит от состава материала, габаритов детали и требований производства. В этой статье мы разберем механизм полимеризации, технологические режимы, подготовку поверхности и контроль качества - то есть все, что определяет успех нанесения антифрикционных твердосмазочных покрытий.
Механизм полимеризации антифрикционного покрытия
После нанесения на подготовленную поверхность антифрикционное покрытие проходит две стадии: испарение растворителя и собственно полимеризацию.
На этапе полимеризации связующее (полимерная матрица) вместе с частицами сухой смазки заполняет микронеровности основы, увеличивая опорную площадь контакта и формируя плотный скользкий слой. Этот слой служит барьером против абразивного износа и снижает коэффициент трения в узлах.
Процесс не универсален: время и температура варьируются в зависимости от химического состава материала. Некоторые составы полимеризуются при комнатной температуре (около 20 °C) за 12 часов до полной готовности к работе, другие требуют нагрева до 170–200 °C и 20–30 минут экспозиции. Существуют и специализированные промышленные режимы с многоступенчатым нагревом до 350–400 °C для узлов, работающих в экстремальных условиях.
Скорость полимеризации зависит от состава, а не от универсального закона: для каждого материала правильный режим указывается в техническом паспорте (ТДС). Пренебречь этим значит получить недоотвержденное покрытие со слабой адгезией или, наоборот, перегреть деталь и повредить ее геометрию.
Подготовка поверхности перед нанесением покрытия
Качество антифрикционного покрытия на 50 % зависит от состояния поверхности перед нанесением.
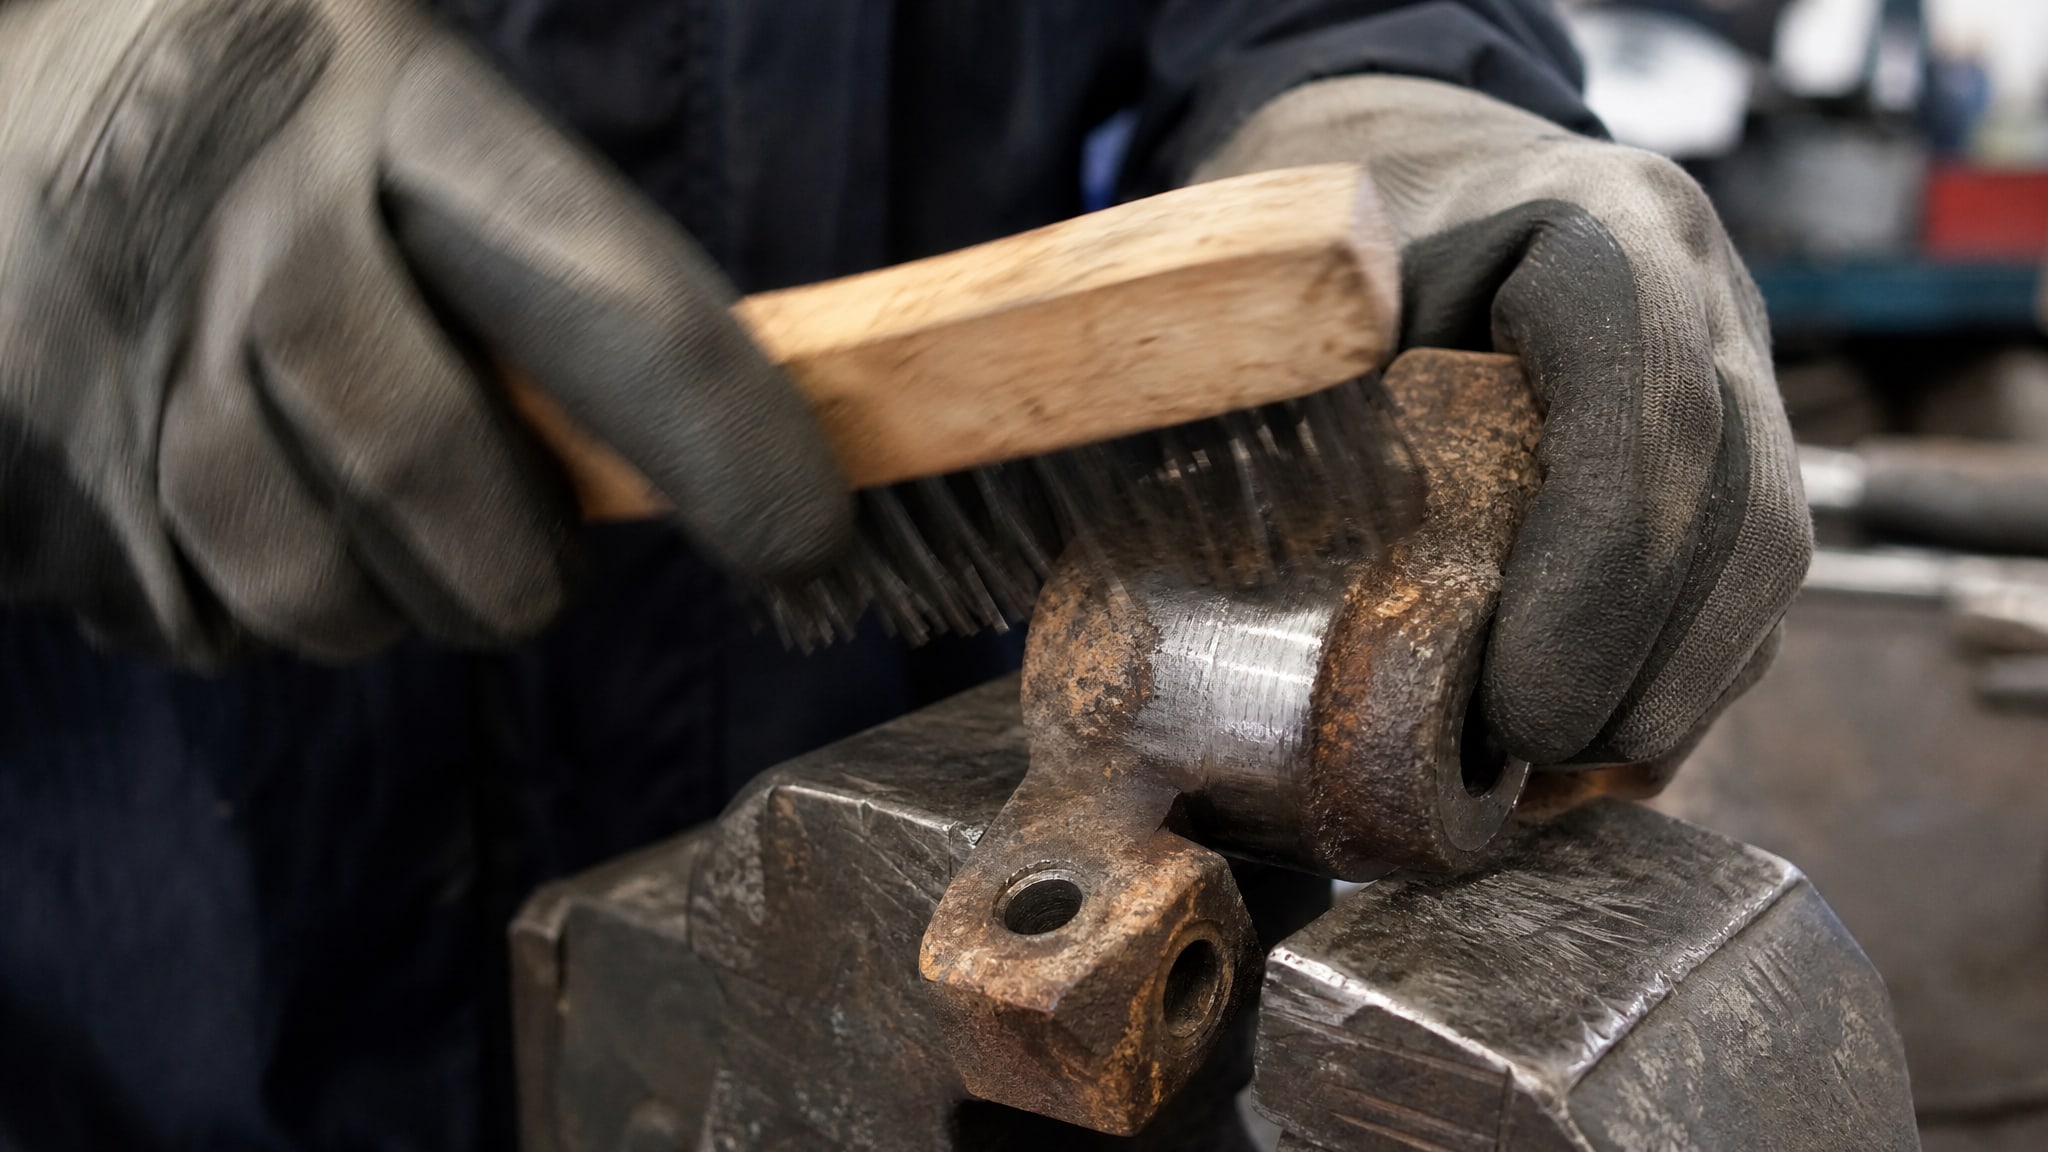
Обезжиривание - это не опциональная процедура, а критически важный этап, от которого напрямую зависит равномерность нанесения и адгезия слоя к основе.
Процесс состоит из нескольких шагов:
Механическая очистка - удаление крупных загрязнений, окалины, ржавчины;
Обезжиривание - промывка в специализированных очистителях несколько раз подряд до полного удаления следов масла и жира;
Сушка - высушивание поверхности при комнатной температуре или в сушильной камере.
При нанесении антифрикционных покрытий перед запеканием, таких как составы MODENGY, используются специализированные очистители, которые полностью удаляют органические остатки и не оставляют химических следов. Влага и следы жира под покрытием приводят к вздутию слоя, расслоению и преждевременному выходу из строя.
Хранение материала перед нанесением также имеет значение: рекомендуется поддерживать температуру 20 ± 4 °C и влажность менее 50 %, иначе влага может попасть в микропоры и вызвать дефекты.
Технологические режимы запекания и полимеризации
Выбор температурного режима зависит от состава покрытия и конструктивных ограничений детали.
Вот основные варианты:
| Режим | Температура | Время | Применение |
|---|
| Комнатная температура | 20 °C | 12 часов | Детали с ограничениями по нагреву, мелкие узлы |
| Низкотемпературный | 170 °C | 20 минут | Стальные детали среднего размера |
| Стандартный | 200 °C | 30 минут | Массовое производство, конвекционные печи |
| Повышенный | 160–200 °C | 10–15 минут | Полимерные покрытия, ускоренные циклы |
| Высокотемпературный | 250–427 °C | до 1 часа | Критичные узлы двигателей, экстремальные условия |
Перемешивание материала перед нанесением занимает 30–40 минут при ручном способе и обязательно до однородности. Пропуск перемешивания или неполное перемешивание приводит к неравномерному распределению частиц сухой смазки в связующем.
Между слоями обязательна полная сушка предыдущего слоя. Если необходима толщина менее 5 мкм, материал разбавляют при тщательном перемешивании. Каждый дополнительный слой повышает итоговую толщину и улучшает надежность, но увеличивает время производства.
Оборудование для полимеризации и запекания
Выбор оборудования влияет на качество отверждения и равномерность нагрева поверхности детали.
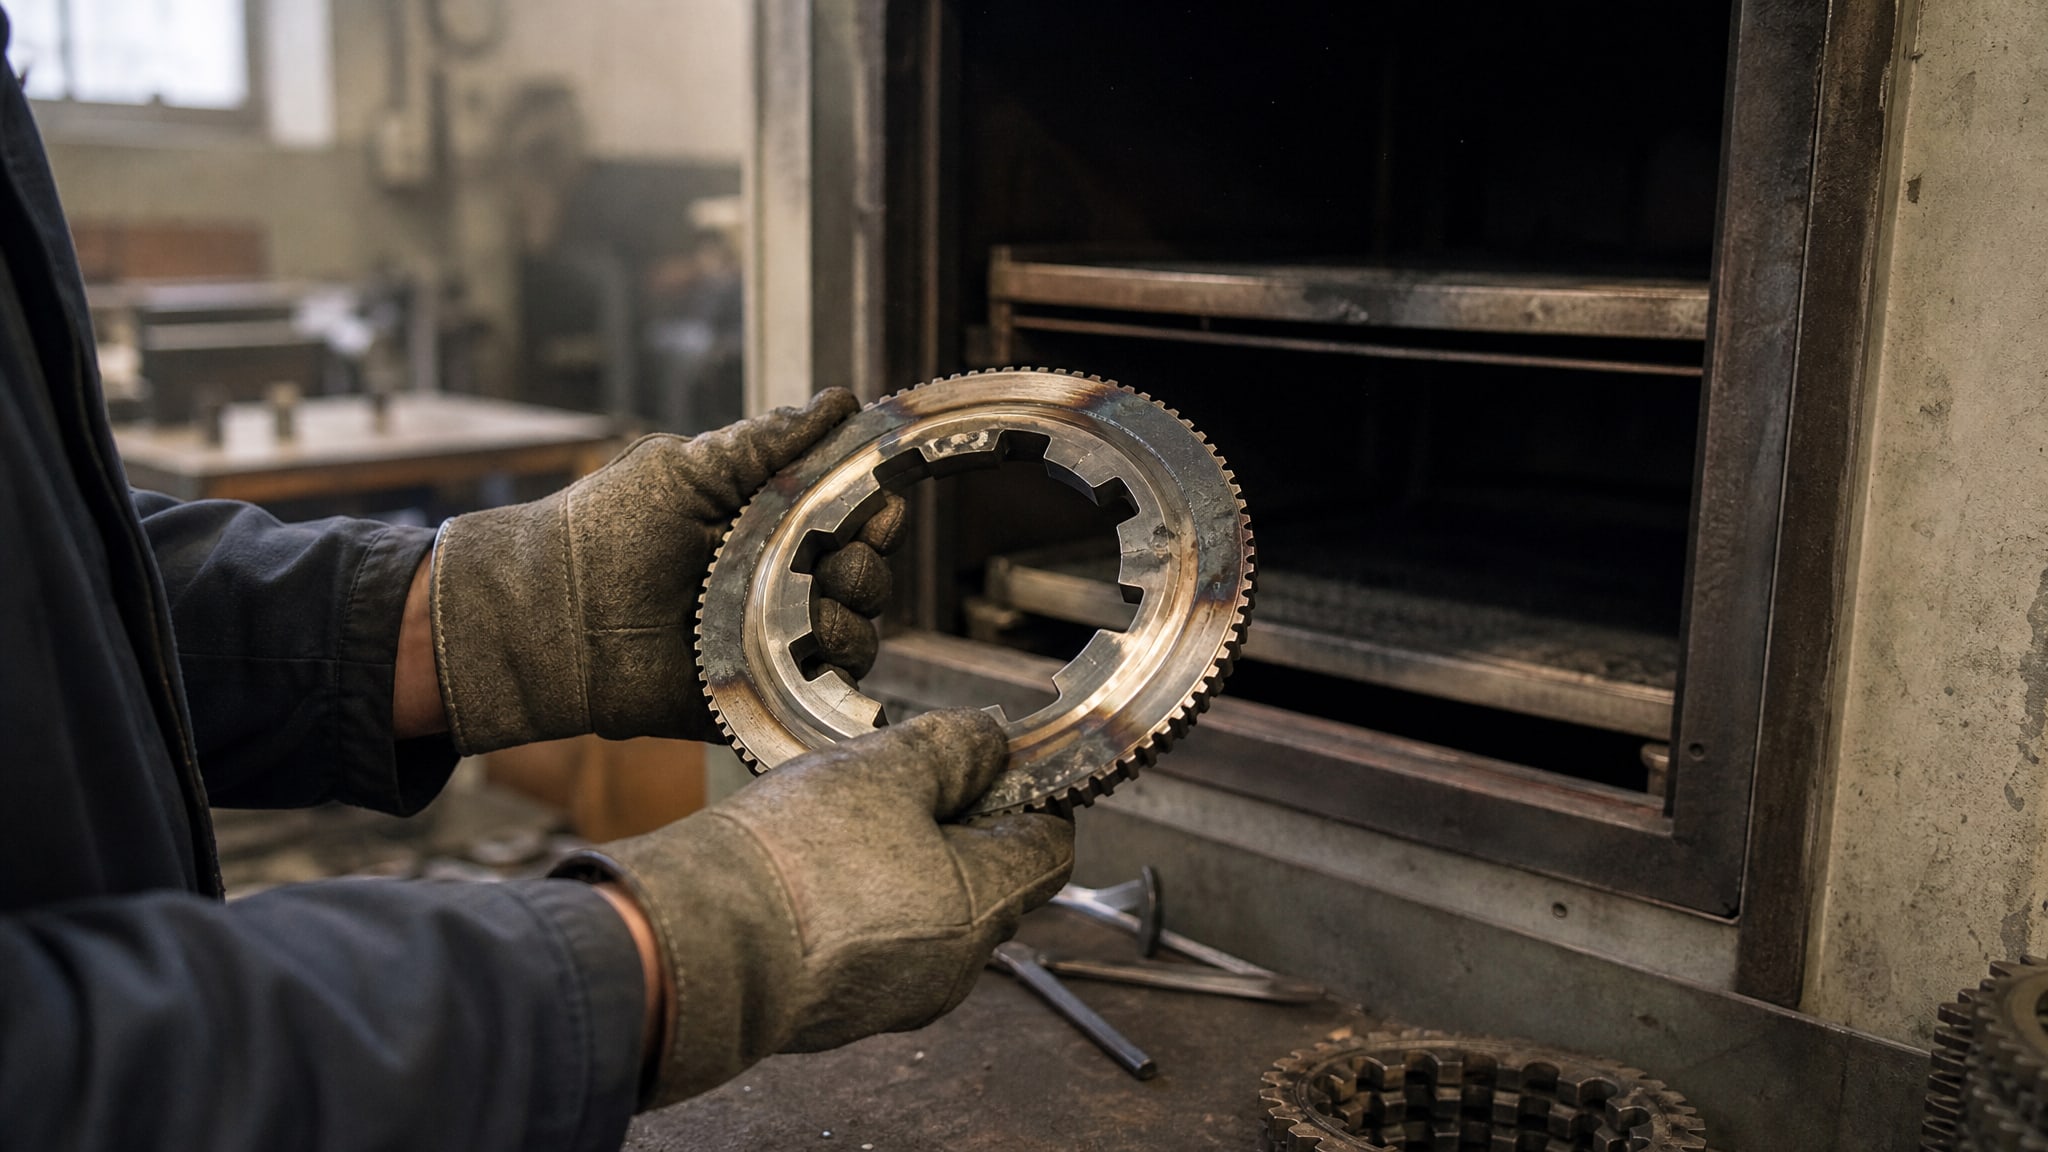
Для мелких деталей (винты, подшипники, валики) эффективны конвекционные печи с циркуляцией горячего воздуха, которые обеспечивают равномерный нагрев со всех сторон. Для плоских поверхностей (пластины, направляющие) применяют ИК-излучение, которое проникает глубже и не требует конвекции.
Критически важна температурная однородность внутри рабочей камеры: ±5 °C - норма, ±10 °C уже может привести к неравномерной полимеризации. Датчики должны быть откалиброваны, а печь регулярно проверена на соответствие установленным параметрам.
Время выдержки отсчитывается после того, как деталь достигла заданной температуры, а не с момента включения печи. Например, при режиме 200 °C × 30 минут деталь прогревается (это может занять 5–10 минут в зависимости от массы), а затем выдерживается 30 минут при целевой температуре.
Скорость охлаждения после полимеризации также имеет значение: резкое охлаждение может привести к внутренним напряжениям и микротрещинам. Рекомендуется плавное охлаждение в печи или на воздухе при комнатной температуре.
Контроль толщины и качества после полимеризации
Толщина антифрикционного покрытия регулируется количеством слоев и составляет стандартный диапазон 5–20 мкм.
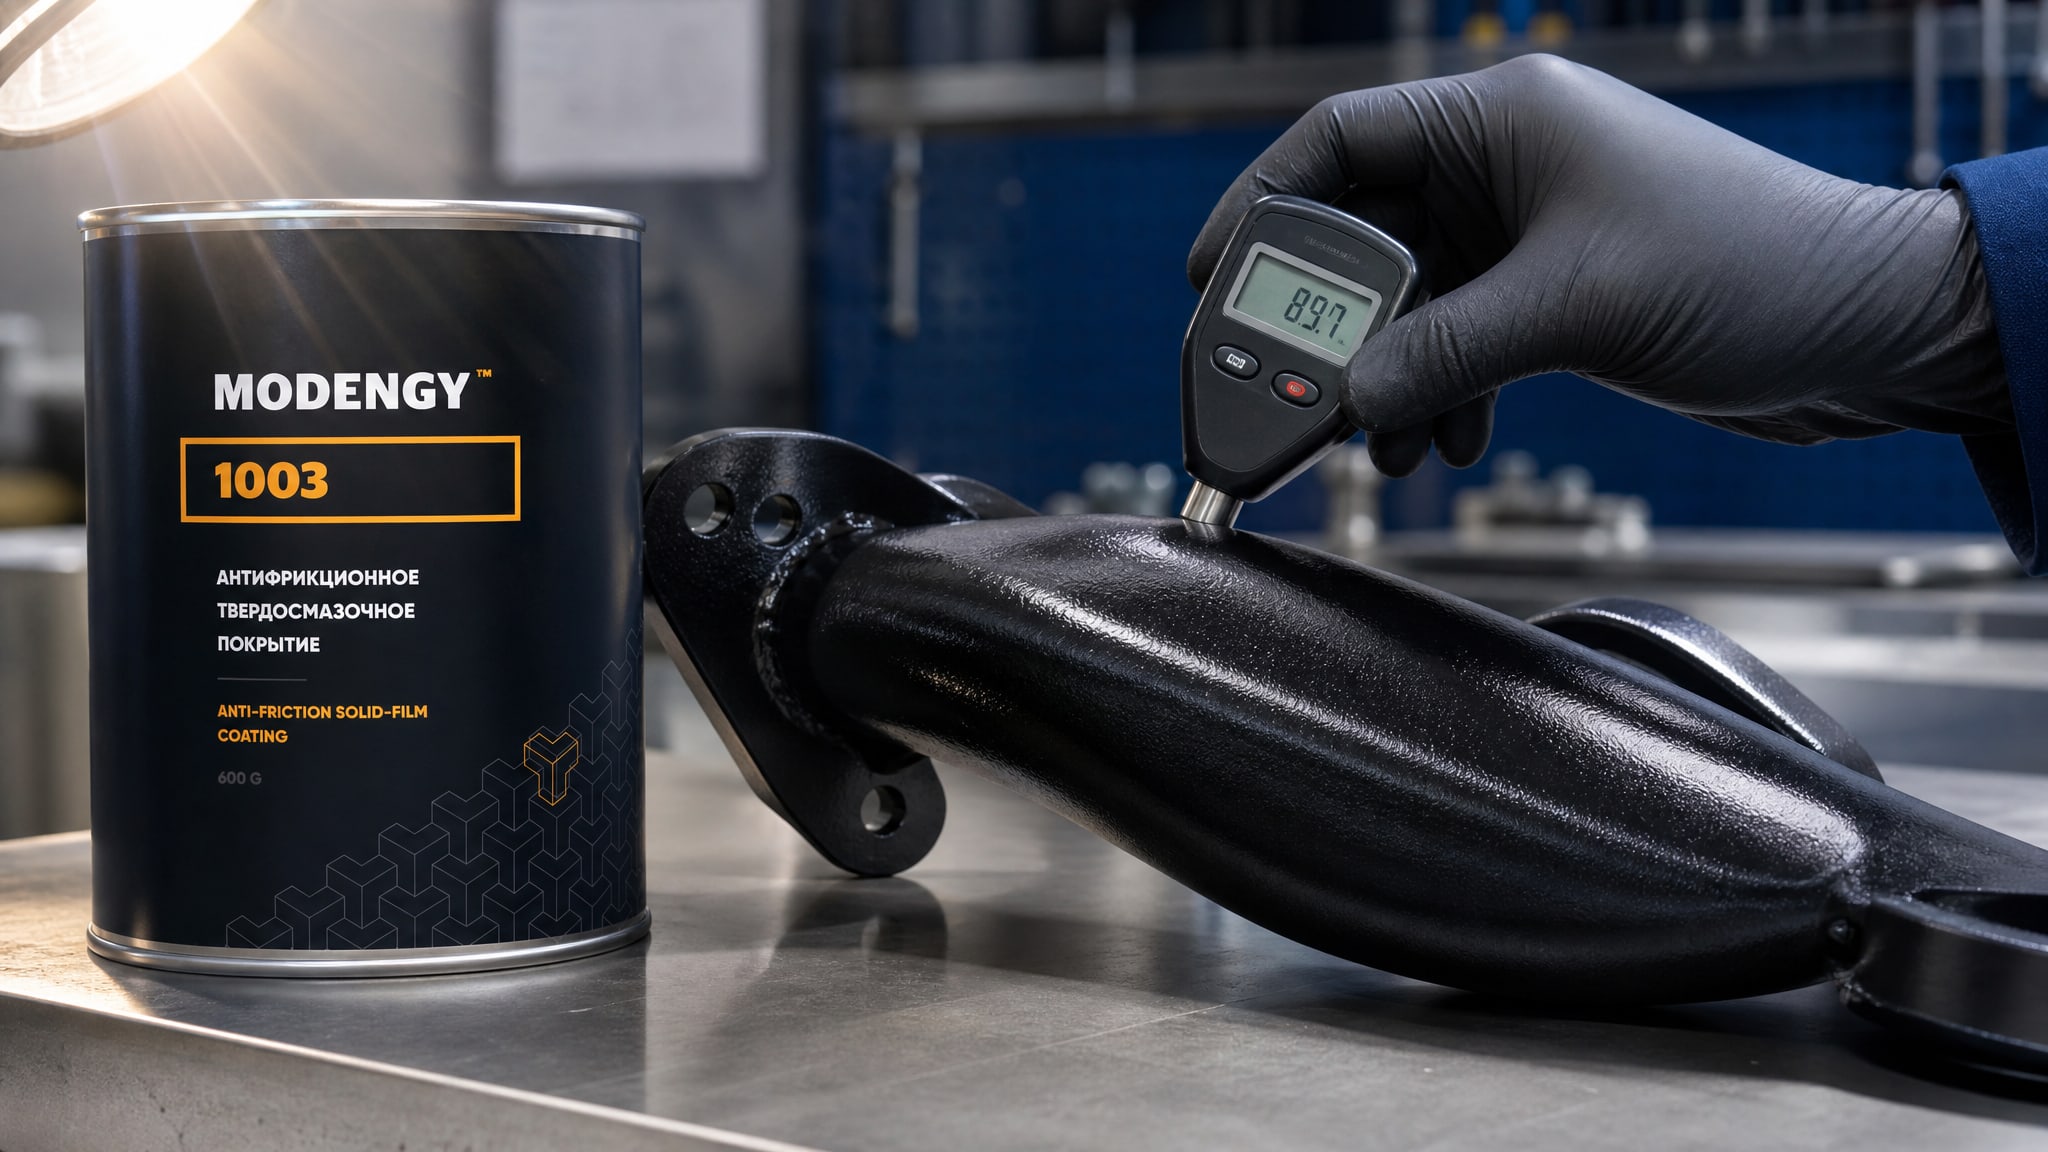
Контроль толщины допускается только после полной полимеризации на чистой и сухой поверхности, иначе измерения будут некорректны.
Для контроля используются приборы, соответствующие стандартам:
ISO 2178 - для ферромагнитных оснований (сталь);
ISO 2360 - для цветных металлов (алюминий, медь);
ISO 3543 - для пластиков и композитов.
Полная полимеризация означает, что слой полностью затвердел, не оставляет следов при надавливании и готов к эксплуатации. Если толщина вышла за границы допуска (менее 5 мкм или более 20 мкм), свойства покрытия деградируют: тонкие слои не обеспечивают достаточную защиту, толстые слои становятся хрупкими и могут отслаиваться под нагрузкой.
При нанесении антифрикционного твердосмазочного покрытия MODENGY 1003 или аналогичных материалов контроль толщины позволяет убедиться, что полимеризация прошла равномерно и слой соответствует техническому заданию. Любое отклонение требует пересмотра режима нанесения или характеристик печи.
Типичные ошибки при запекании и способы их избежать
Опыт производств показывает повторяющиеся ошибки, которые приводят к браку и переделкам:
Несоответствие режима составу материала - использование универсального режима вместо обращения к паспорту конкретного покрытия. Решение: перед запуском серии проверить ТДС и согласовать режим с поставщиком.
Недостаточное обезжиривание - оставшийся жир препятствует адгезии и приводит к отслаиванию. Решение: промывка в несколько этапов, визуальный контроль и тестирование адгезии на образцах.
Перегрев детали - особенно опасен для пластиков и сборок с герметиками. Решение: точная калибровка печи, мониторинг температуры инфракрасным пирометром, поэтапное нагревание.
Неравномерный нагрев - края нагреваются быстрее центра, полимеризация идет неравномерно. Решение: расстановка деталей в печи с зазорами, циклическое перемещение, конвекция.
Измерение толщины до полной полимеризации - полученные значения не отражают конечную толщину. Решение: контроль не ранее чем через 2 часа после окончания цикла для режима 200 °C.
Часто задаваемые вопросы
Чем полимеризация отличается от обычного высыхания?
Высыхание - это испарение растворителя; полимеризация - химический процесс сшивки молекул связующего в прочную матрицу. Испарение занимает часы, полимеризация при температуре может занимать минуты, а при комнатной температуре - до 12 часов. Это разные процессы с разными скоростями.
Можно ли наносить антифрикционное твердосмазочное покрытие без предварительного обезжиривания?
Нет. Жир и масло на поверхности препятствуют прилипанию покрытия к основе. Слой либо плохо пристанет, либо в процессе эксплуатации начнет отслаиваться. Обезжиривание - обязательный шаг.
Что произойдет, если запечь деталь при температуре выше, чем указано в паспорте?
Перегрев может повредить детальку (коробление, потеря свойств материала основы), вызвать внутренние напряжения в покрытии и микротрещины. Кроме того, чрезмерная температура может разложить компоненты смазки. Режим нужно соблюдать точно.
Как часто нужно проверять калибровку печи?
Рекомендуется проверка перед каждой новой серией производства и при изменении типа деталей или покрытия. При массовом производстве - минимум один раз в месяц. Печь должна поддерживать температуру в диапазоне ±5 °C от установленного значения.
Почему толщину можно измерять только после полной полимеризации?
Во время полимеризации материал уплотняется, растворитель испаряется, происходит химическая сшивка. Измерение на свежем слое даст завышенное значение. После полной полимеризации толщина стабилизируется и соответствует конечным характеристикам покрытия.
Заключение
Полимеризация антифрикционного покрытия - это контролируемый химический процесс, который требует точного соблюдения режимов нанесения, подготовки поверхности и запекания. Температура и время полимеризации зависят от конкретного состава и всегда указаны в техническом паспорте материала. Обезжиривание и сушка поверхности - не формальность, а основа адгезии и равномерности слоя. Контроль толщины после запекания гарантирует, что покрытие соответствует техническому заданию и будет работать в назначенных условиях.
Для выбора правильного режима и материала проверьте паспорт поставщика, согласуйте температурные ограничения вашей детали с техническим отделом и проведите пробные запеки на образцах перед запуском серии. Качественное антифрикционное покрытие окупается долговечностью узла и снижением затрат на переделку и рекламации.