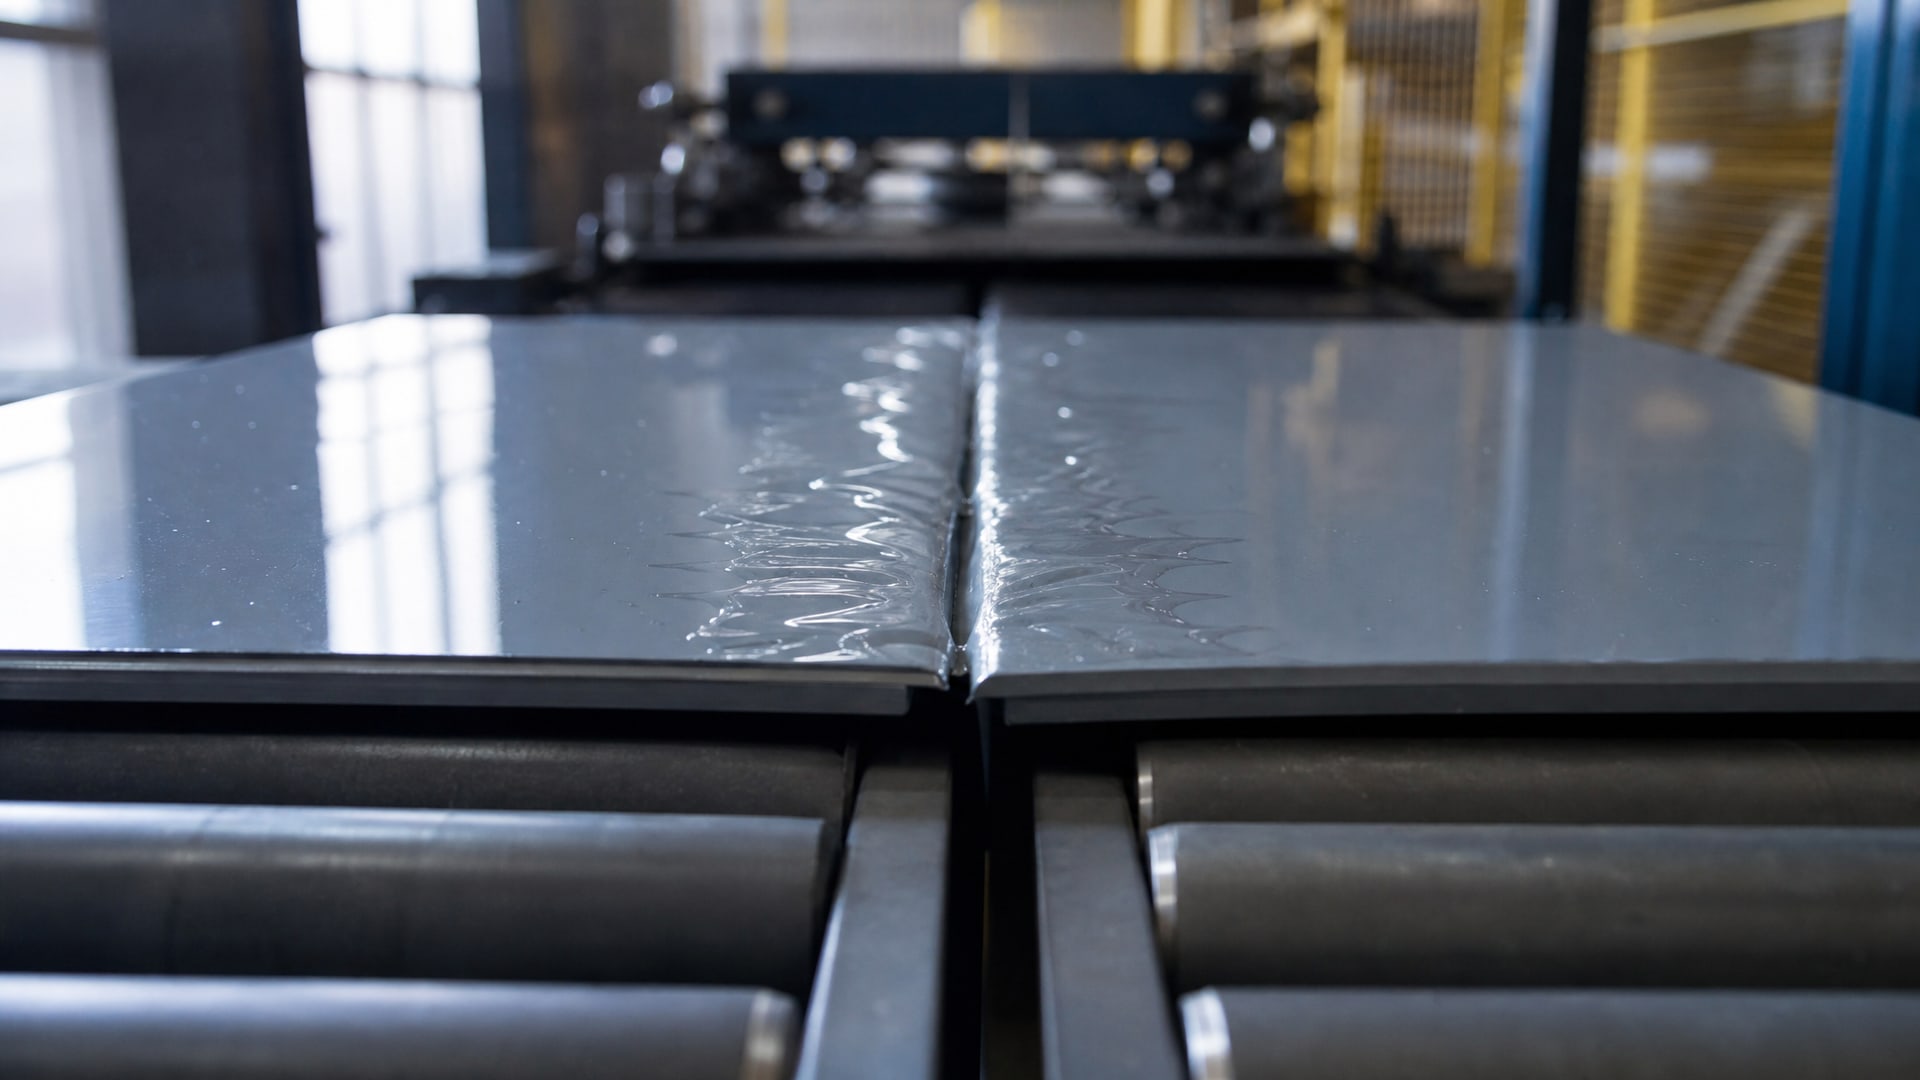
Повторная полимеризация - это прилипание двух окрашенных или покрытых поверхностей друг к другу до завершения сушки или отверждения материала. Проблема возникает при двустороннем нанесении защитных покрытий, когда деталь переворачивают для обработки второй стороны, а первый слой еще не набрал достаточную твердость. Результат: вмятины, скол покрытия, необходимость переделки и потери производства.
Эта задача актуальна для машиностроительных предприятий, ремонтных служб, производств с покраской и консервацией деталей. Инженеры и закупщики ищут способы избежать брака, сохраняя скорость производства и качество защиты от коррозии. Статья раскрывает проверенные технологические приемы, нормативные требования и практические решения для двустороннего нанесения защитных покрытий без дефектов.
Суть проблемы повторной полимеризации и ее причины
Повторная полимеризация возникает, когда две поверхности, покрытые полимерным материалом (краска, эмаль, защитный слой), соприкасаются до полного отверждения.
Молекулы еще не набравшего твердость покрытия начинают взаимодействовать между собой, формируя липкую пленку, которая впоследствии портит обе поверхности.
На производстве это происходит при кантовании или переворачивании детали для нанесения покрытия со второй стороны. Особенно опасно, если первый слой уже полусухой: он теряет липкость, но еще не полимеризовался окончательно. При контакте возникают вмятины, микротрещины, отслоения. Если детали в конце прижимают друг к другу (в стопке, на полке, при упаковке), проблема усугубляется.
Согласно ГОСТ Р 58216-2018, ключевой фактор - соблюдение условий в момент нанесения и сушки: температура окружающей среды не ниже 5 °C, влажность не более 80%, температура поверхности выше точки росы не менее чем на 3 °C. Нарушение этих параметров приводит к образованию дефектной, недостаточно прочной пленки, которая становится уязвима для прилипания.
Вторая причина - неправильная конструкция или технология подготовки детали. Если на поверхности остаются замкнутые полости, перекрывающиеся швы или зазоры без вентиляции, влага из нижних слоев может долгое время выходить сквозь верхний слой, размягчая его. Это затрудняет полимеризацию и повышает риск повторного слипания.
Нормативные требования к подготовке и условиям нанесения
Основной норматив для выбора и нанесения покрытий - ГОСТ 9.303-84.
Он четко рекомендует наносить покрытия до сборки на детали, которые потом будут соединяться свинчиванием, точечной сваркой, клепкой, прессованием или посадкой. Это самый надежный способ избежать попадания влаги в зазоры и повторной полимеризации на стыках.
Однако на практике часто нельзя покрыть деталь целиком до сборки - например, если она входит в узел или имеет сложную конструкцию. В этом случае применяют ГОСТ 9.305-84: он допускает нанесение покрытий на сборочные единицы, но требует предварительной герметизации зазоров или использования методов, исключающих коррозию в швах в гарантийный срок.
Подготовка поверхности выполняется согласно ГОСТ Р 9.404-2022. Обязательны обезжиривание, очистка от оксидов и загрязнений. Для органических покрытий используют органические растворители или горячие водно-щелочные растворы с последующей сушкой. После сушки поверхность должна быть ровной, без следов коррозии, пыли и влаги.
Для трассовых условий (ремонтные работы, полевые операции) ГОСТ Р 58216-2018 задает жесткие параметры:
- Температура окружающей среды: не ниже 5 °C
- Влажность воздуха: не более 80%
- Температура поверхности: выше точки росы не менее чем на 3 °C в течение всего цикла очистки и нанесения
Если эти условия нарушены, пленка образуется неравномерно, возникают микропустоты и дефекты сцепления со следующим слоем. Результат - слабая адгезия и высокий риск повторной полимеризации.
Технологические приемы для предотвращения повторного слипания слоев
Выбор толщины и распределение слоев
Частое заблуждение - что толстый слой на одной стороне защищает лучше, чем тонкие слои на обеих. На практике это не так. Материалы по антифрикционным и защитным пленкам показывают, что оптимальная толщина составляет 5–20 мкм на каждой сопрягаемой поверхности. Тонкие слои на обеих сторонах дают большую несущую способность и предотвращают образование жидких «карманов», где может скапливаться невысохший материал.
Для ингибированных полимерных покрытий общий регламент предусматривает толщину не менее 100 мкм на слой, нанесение 2–3 слоев и выдержку изделий после консервации не менее 1 суток. При таком режиме нижние слои получают достаточное время для отверждения.
Режимы выдержки между кантованием и переворотом
Ключевой момент - время, которое необходимо выдержать деталь неподвижно после нанесения первого слоя, прежде чем ее переворачивать. Для большинства полимерных материалов это 1–2 часа при температуре 20–25 °C и влажности 50–70%. Однако на морозе или во влажных условиях время увеличивается.
Практический прием: перед кантованием проверяют отверждение так называемым тестом иглы - кончиком иглы или острого предмета легко прокалывают покрытие на незаметном месте. Если материал остается липким и не крошится, выжидают еще. Когда игла уже не входит и покрытие держится, но еще мягкое - это сигнал, что деталь готова к перевороту.
Геометрия и технологические отверстия
Для сложной конструкции детали очень важна вентиляция и дренаж. Если есть замкнутые полости, перекрывающиеся кромки, сквозные и глухие отверстия, нужно заранее продумать, как из них будет выходить влага и избыток материала.
Нормативные материалы указывают на приемы среза перегородок и расположения технологических отверстий по диагонали - это обеспечивает свободный проход воздуха и летучих веществ. Если деталь имеет форму ящика с крышкой, отверстия сверлят в нижней части одной стороны и верхней части противоположной - так создается сквозняк.
Размер отверстий обычно 3–8 мм, диаметр выбирают так, чтобы материал мог свободно стекать, но деталь сохраняла прочность. После отверждения эти отверстия можно закупорить пробками или герметиком, если требуется герметичность.
Нанесение до сборки как основной приоритет
ГОСТ 9.303-84 четко указывает: если есть возможность, все сварку, клепку, соединение и сборку нужно завершить ДО нанесения покрытия. Это исключает проблему повторной полимеризации в зазорах и обеспечивает гарантированную защиту от коррозии.
Если деталь поступает на покрытие уже в сборе, применяют ГОСТ 9.305-84: зазоры герметизируют эпоксидными или акриловыми герметиками, либо используют методы, при которых влага не может проникнуть в щель (плотная посадка, сварка, клепка без зазора).
ГОСТ 34667.5-2021 (ISO 12944-5:2019) подтверждает: максимальную эффективность многослойных антикоррозионных систем получают при нанесении всех или большинства слоев именно в заводских условиях, где температура, влажность и скорость потоков воздуха контролируются точно.
Использование межоперационной защиты
Для деталей, которые будут храниться или перевозиться между операциями нанесения, применяют межоперационную противокоррозионную защиту согласно ГОСТ 9.028-74. Это временные покрытия: ингибированные масла, полимерные пленки или краски, которые легко удаляются перед финишным покрытием.
Способы нанесения межоперационной защиты: распыление, окунание, кисть или тампон. Материалы выдерживают на складе 1–2 недели, затем удаляются растворителями или горячей водой перед нанесением финишного покрытия. Преимущество: деталь не слипается сама с собой, не портится на складе, и к моменту финишного покрытия поверхность остается чистой и готовой.
Контроль условий в цехе и на месте нанесения
Соблюдение параметров среды - не мелочь, а основа качества.
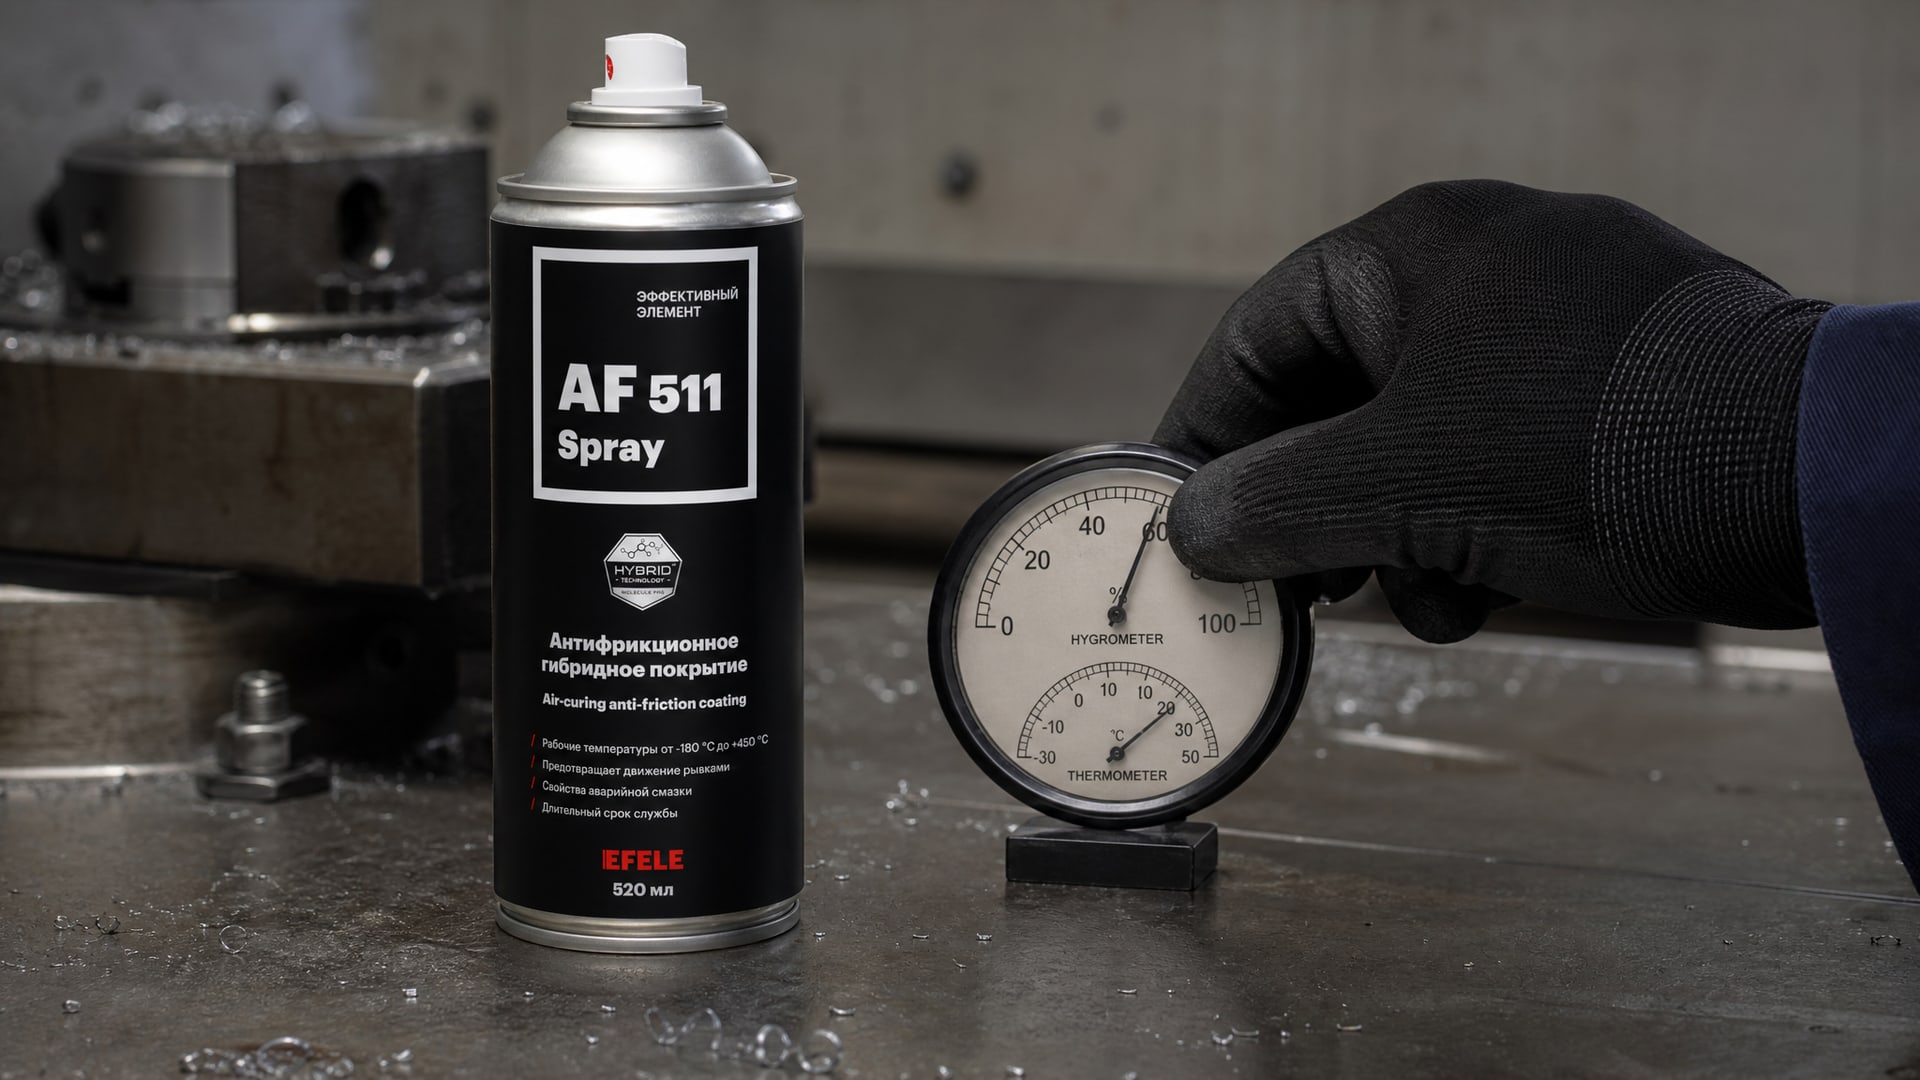
Согласно ГОСТ Р 58216-2018, даже небольшой перепад температуры или влажности может привести к образованию конденсата на поверхности, что создает дефекты.
Практические шаги:
- Установить в цехе гигрометр и термометр; контролировать показания перед каждым нанесением.
- Если температура опускается ниже 5 °C, включить обогрев помещения или перенести работу в теплую зону.
- Если влажность превышает 80%, включить вентиляцию или осушитель воздуха.
- Проверить точку росы: температура поверхности детали должна быть на 3 °C выше точки росы. Если деталь холоднее, дать ей прогреться на воздухе 15–30 минут.
Для полевых условий (ремонт на объекте) нужно либо дождаться подходящей погоды, либо использовать временное укрытие, в котором поддерживают нужную температуру и влажность.
Для предотвращения повторной полимеризации и обеспечения равномерного скольжения поверхностей при необходимости можно применить антифрикционное твердосмазочное покрытие, такое как MODENGY AF-511 Spray, которое отверждается при комнатной температуре и не требует специальных режимов сушки. Это решение особенно полезно, когда детали должны скользить друг относительно друга до окончательного отверждения основного защитного слоя.
Выбор материалов с учетом двустороннего нанесения
При выборе смазочных, консервирующих или декоративных материалов для двустороннего нанесения нужно обращать внимание на время отверждения, указанное в технческих данных (TDS) производителя.
Материалы разделяются по скорости полимеризации:
- Быстросохнущие (2–4 часа до отверждения): удобны для производства, но требуют четкого расписания кантования.
- Среднесохнущие (6–12 часов): универсальны, дают больше времени на организацию процесса.
- Медленносохнущие (свыше 24 часов): требуют отдельного места для сушки, но минимизируют риск повторного слипания.
Для объемного производства рекомендуют среднесохнущие материалы с возможностью принудительной сушки в камере или естественной сушки при температуре 20–25 °C.
Если материал наносится на сопрягаемые детали (например, направляющие станка), предпочтительны низковязкие пленкообразующие составы толщиной 5–10 мкм, которые не помешают собрке и не создадут избыточного трения.
Часто задаваемые вопросы
Как определить, готова ли деталь к кантованию после первого слоя покрытия?
Используйте тест иглы: прокалывают покрытие кончиком иглы или скальпеля на незаметном месте. Если материал липнет к игле и вязко стекает, выдержите еще 30–60 минут. Когда игла уже не входит в покрытие и оно крошится, деталь готова к перевороту. Дополнительный признак: легкое прикосновение пальцем не должно оставлять отпечатка.
Можно ли наносить защитное покрытие на детали со швами и зазорами?
Да, можно. ГОСТ 9.305-84 допускает покрытие сборочных единиц с прерывистыми швами, но требует предварительной герметизации зазоров или применения методов, исключающих коррозию в швах в гарантийный срок. Герметики наносят эпоксидные или акриловые; после отверждения можно наносить основное покрытие.
Почему тонкие слои на обеих сторонах лучше, чем толстый слой на одну?
Тонкие слои 5–20 мкм на обеих поверхностях обеспечивают большую несущую способность и предотвращают образование жидких карманов, где может скапливаться невысохший материал. Толстый слой сохнет дольше, становится липким и легче слипается при контакте.
Как влажность воздуха влияет на повторную полимеризацию?
При влажности выше 80% влага конденсируется на поверхности детали, создавая микропленку между покрытием и воздухом. Это замедляет испарение растворителя из нижних слоев, отверждение идет неполно, материал остается мягким и липким. При влажности ниже 50% процесс ускоряется.
Какие технологические отверстия нужны для сложной детали?
Нормативные материалы указывают на диагональное расположение отверстий: одно в нижней части одной стороны, второе в верхней части противоположной. Так создается сквозняк для выхода влаги. Размер отверстий 3–8 мм, в зависимости от толщины стенки и требуемой прочности.
Заключение
Повторная полимеризация при двустороннем нанесении защитных покрытий - это не неизбежный брак, а результат неправильной технологии. Основные принципы предотвращения следуют из нормативов ГОСТ 9.303-84, ГОСТ 9.305-84 и ГОСТ Р 58216-2018: нанесение до сборки, соблюдение температуры и влажности, контроль выдержки между кантованиями, правильная геометрия с вентиляцией и дренажом.
Практический план действий: определите, можно ли перенести нанесение на этап до сборки; если нет - герметизируйте зазоры; выберите материал со средней скоростью отверждения (6–12 часов); обеспечьте условия в цехе (температура выше 5 °C, влажность ниже 80%, точка росы плюс 3 °C); установите технологические отверстия; контролируйте готовность детали к кантованию через тест иглы. Эти шаги гарантируют качественное отверждение на обеих сторонах без слипания и дефектов.