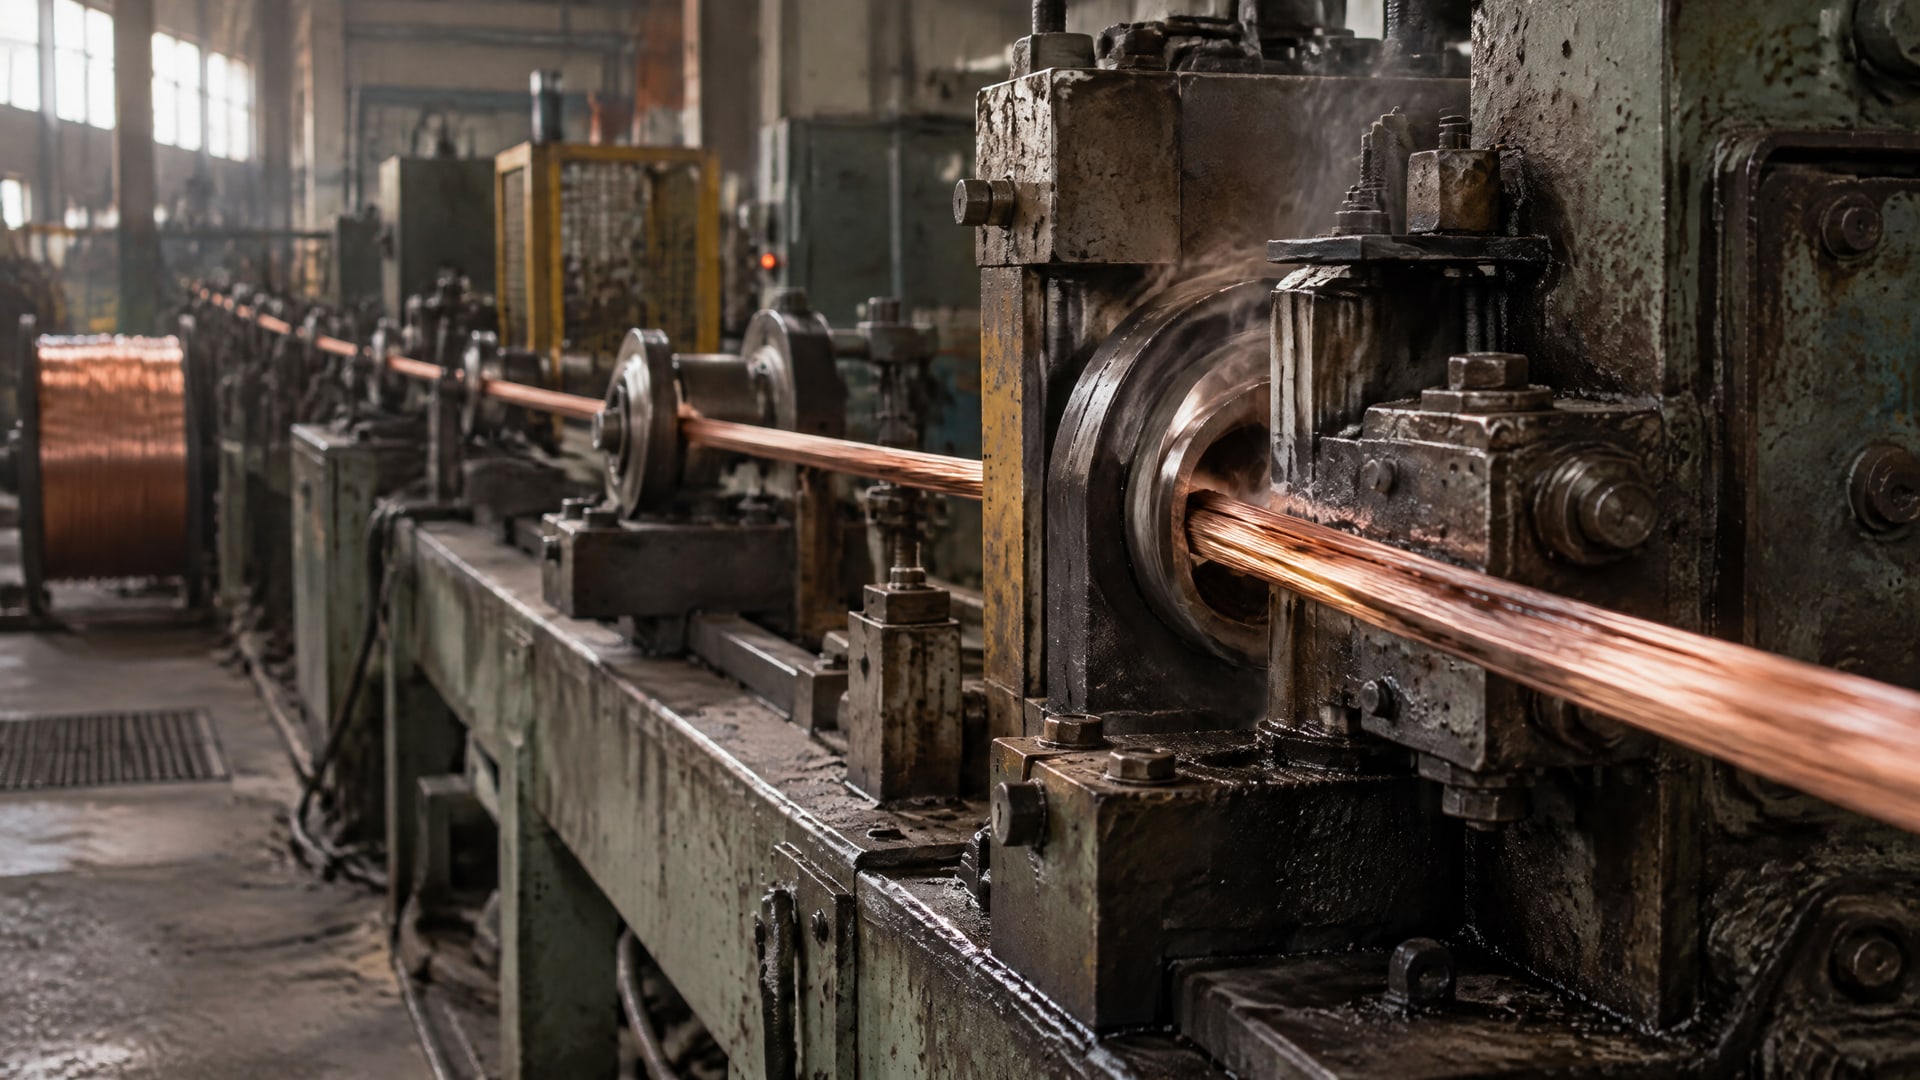
Темные пятна на медной проволоке чаще связаны с окислением поверхности при высокой температуре, недостаточным охлаждением, загрязненной или нестабильной эмульсией. Смазка для волочения проволоки помогает снизить трение и поддерживать защиту поверхности, но одна только ее замена не устранит дефект, если причина в воде, режиме работы или загрязнении оборудования.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые разбирают причины потемнения медной проволоки и выбирают меры для его устранения. Ниже - порядок проверки процесса, параметры эмульсии и признаки, при которых нужна ее замена или корректировка режима.
Почему появляются темные пятна на медной проволоке
Потемнение медной проволоки обычно связано с окислением меди и закиси меди при доступе воздуха и повышенной температуре.
Чем выше температура проволоки и дольше она остается горячей, тем выше вероятность изменения цвета поверхности. Недостаточное охлаждение и высокая скорость волочения могут усиливать этот эффект, особенно если смазочной пленки недостаточно для снижения трения и отвода тепла.
Другой частый фактор - влага на поверхности. Если проволока выходит из машины влажной, а затем контактирует с воздухом, поверхность может темнеть. Следует проверить, на каком этапе появляются пятна: непосредственно после волочения, после охлаждения или после отжига. Потемнение после отжига не всегда вызвано только отжигом: на результат влияют остатки смазки, загрязнения и условия охлаждения после обработки.
Причиной дефекта может стать и состояние рабочей эмульсии. Старение, металлические и масляные примеси, хлориды и низкий pH связывают с повышенным риском пятен. Загрязнения могут поступать не только из ванны: масло, вода и грязь с оборудования или при обращении с проволокой также оставляют следы на поверхности.
Как отличить проблему смазки от других причин
Сначала сопоставьте появление пятен с режимом работы и состоянием поверхности:
Если дефект усиливается при высокой нагрузке или скорости, проверьте нагрев и эффективность охлаждения.
Если пятна появляются на фоне ухудшения состояния эмульсии, осмотрите фильтры и систему на наличие шлама и отложений.
Если проволока темнеет после выхода из машины, проверьте, остается ли она влажной и не контактирует ли с загрязненными поверхностями.
Если дефект заметен после отжига, оцените не только режим отжига, но и остатки смазки, охлаждение и чистоту проволоки до этой операции.
Такой порядок помогает не приписывать пятна одному фактору. Даже исправная медь может потемнеть из-за режима процесса или загрязнений, поэтому до изменения состава эмульсии стоит проверить всю последовательность обработки.
Как смазка для волочения проволоки влияет на цвет поверхности
При холодном волочении медной проволоки широко применяют водные смазки.
Для высокоскоростной обработки тонкой и сверхтонкой проволоки используют полусинтетические водосмешиваемые составы. От них ожидают стабильной эмульсии, снижения риска окрашивания и хорошей фильтруемости. Если эмульсия теряет стабильность или накапливает загрязнения, повышается риск отложений и дефектов поверхности.
Важны не только свойства концентрата, но и условия приготовления рабочей жидкости. Концентрат добавляют в воду при перемешивании, а не воду в концентрат. Нарушение порядка может ухудшить качество эмульсии. Для смазок, технические документы которых предусматривают такие условия, допустимая жесткость воды указана до 200 ppm CaCO3; мягкая вода предпочтительнее, поскольку соли жесткости способны влиять на стабильность и образование отложений.
Температуру объемной эмульсии также нужно контролировать. В технической документации для одного из типовых составов для медной проволоки приведен диапазон 35-40 °C. Это не универсальная уставка для любой линии: рабочий режим сверяют с документацией применяемого состава и технологическими условиями. Перегрев связывают с ухудшением стабильности эмульсии и увеличением риска потемнения.
Концентрация - не единственный параметр
В материалах по разным процессам встречаются ориентиры концентрации 2-4% для тонкого однопроволочного волочения, 6-8% для среднего и 8-10% для многопроволочного процесса. Для непрерывного отжига указан ориентир около 1%. Эти значения относятся к разным операциям и составам, поэтому их нельзя использовать как единую норму для любой линии.
Если увеличить концентрацию при загрязненной или нестабильной эмульсии, дефект может сохраниться. Вместе с концентрацией проверяют жесткость воды, температуру, pH, фильтрацию и признаки шламообразования. Оценивать результат лучше по фактическому состоянию проволоки и оборудования, а не по одному показателю.
Проверка эмульсии: температура, вода и шламообразование
При потемнении медной проволоки полезно начать с рабочей эмульсии: проверить ее температуру, стабильность и уровень загрязнения.
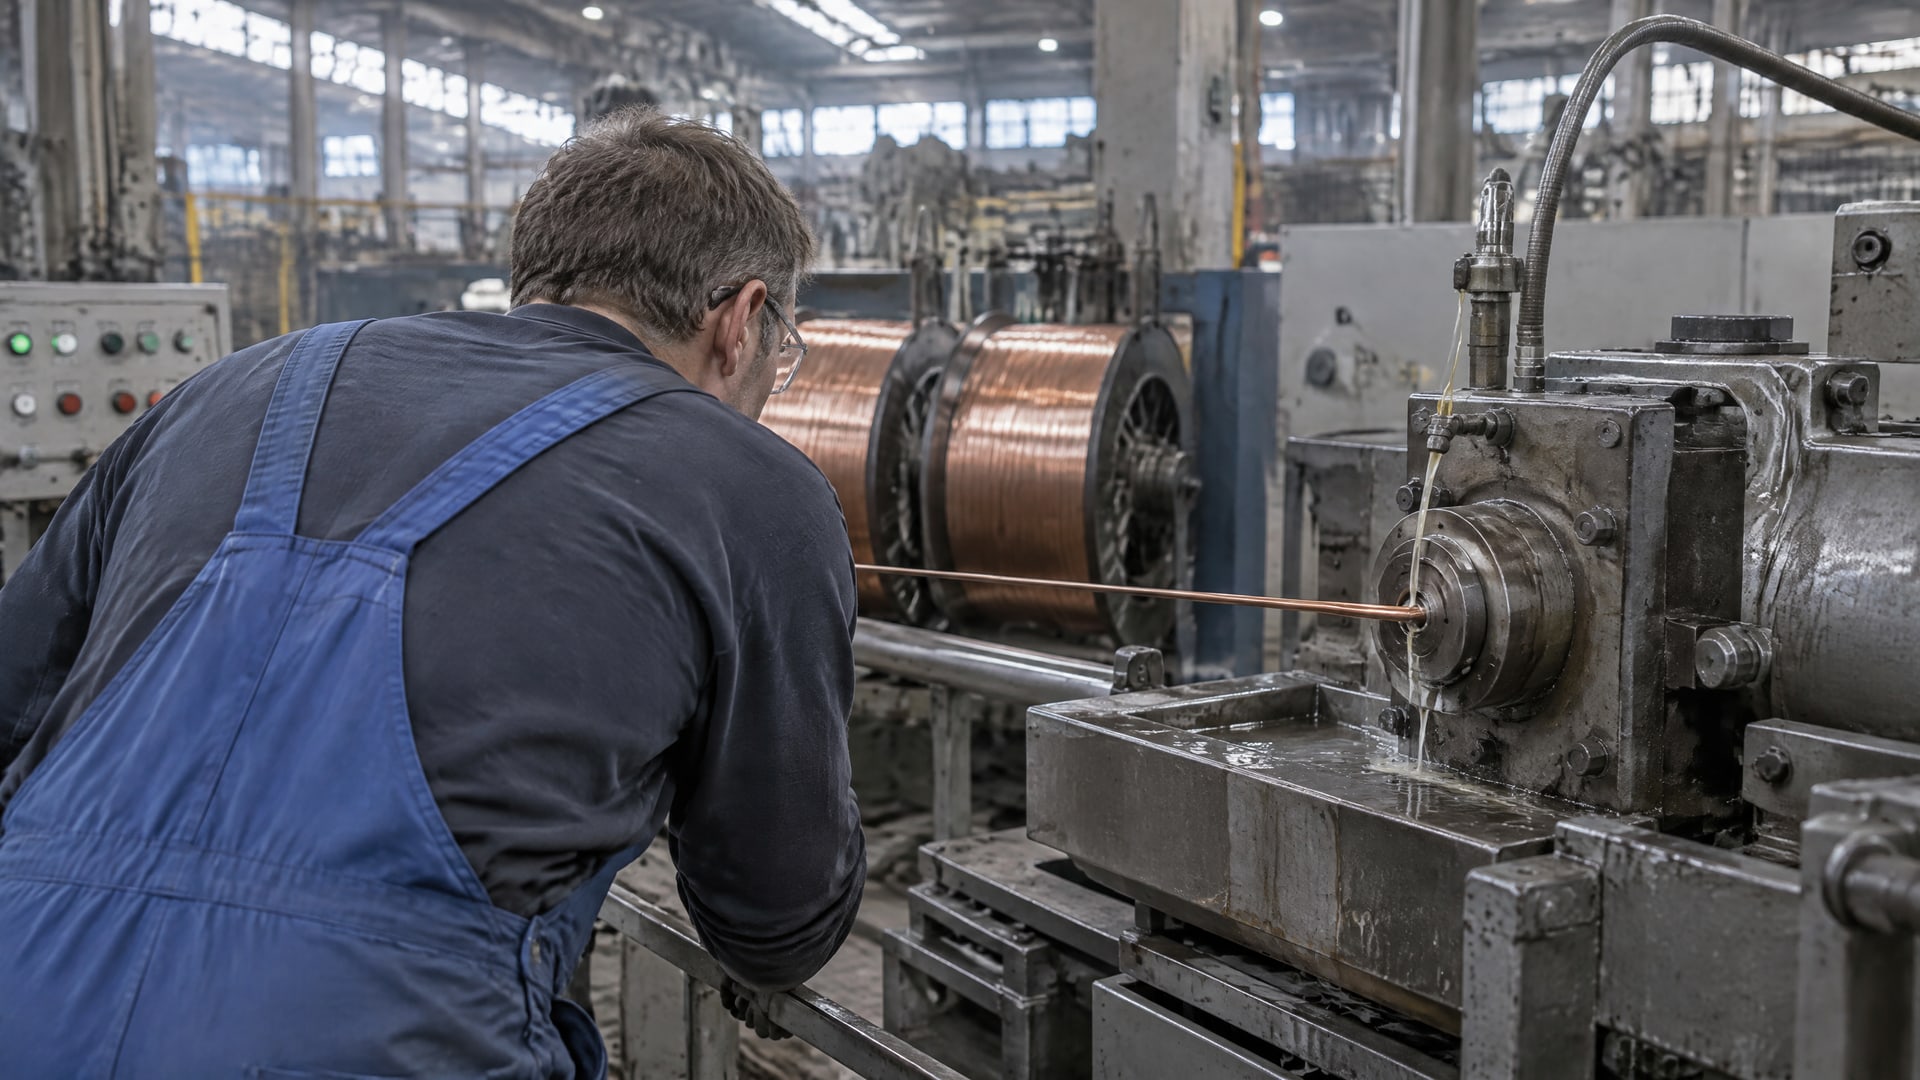
Если температура выше предусмотренного для состава режима, охлаждение линии может оказаться недостаточным. Ориентир 35-40 °C, указанный для одного из типовых составов, не заменяет требований технической документации конкретной смазки.
Затем проверяют воду и способ приготовления эмульсии. Для отдельных продуктов указана жесткость до 200 ppm CaCO3, но при доступности более мягкой воды ее использование предпочтительнее. При приготовлении концентрат вводят в воду при перемешивании. Если эмульсию готовят иначе или меняют источник воды, следует проверить, не изменились ли ее внешний вид, стабильность и склонность к образованию отложений.
Шламообразование смазки волочения может быть связано с накоплением металлических частиц, масел и других загрязнений. Осмотрите фильтры, ванну, подводящие каналы и волоки. Отложения на фильтрах и в зоне волоков способны удерживать загрязнения и поддерживать их циркуляцию по системе. Фильтрация и регулярный контроль состояния оборудования помогают выявить проблему до того, как она отразится на поверхности проволоки.
Что фиксировать при осмотре
Чтобы не менять параметры наугад, записывайте результаты проверки в одном и том же порядке:
Температуру эмульсии и изменения режима работы линии.
Жесткость воды и способ приготовления рабочей жидкости.
Состояние эмульсии, фильтров и видимые отложения.
pH и признаки загрязнения, включая металлические и масляные примеси.
Состояние поверхности проволоки на выходе из машины, после охлаждения и после отжига.
Сравнение таких наблюдений помогает связать потемнение с конкретным этапом. Если пятна возникают одновременно с ростом загрязнения или шлама, следует сначала устранить источник примесей, а затем оценивать необходимость замены смазки.
Замена смазки волочения: когда она нужна и как подготовить систему
Замена смазки волочения уместна, если эмульсия длительное время работает без обслуживания, накапливает загрязнения или теряет стабильность.
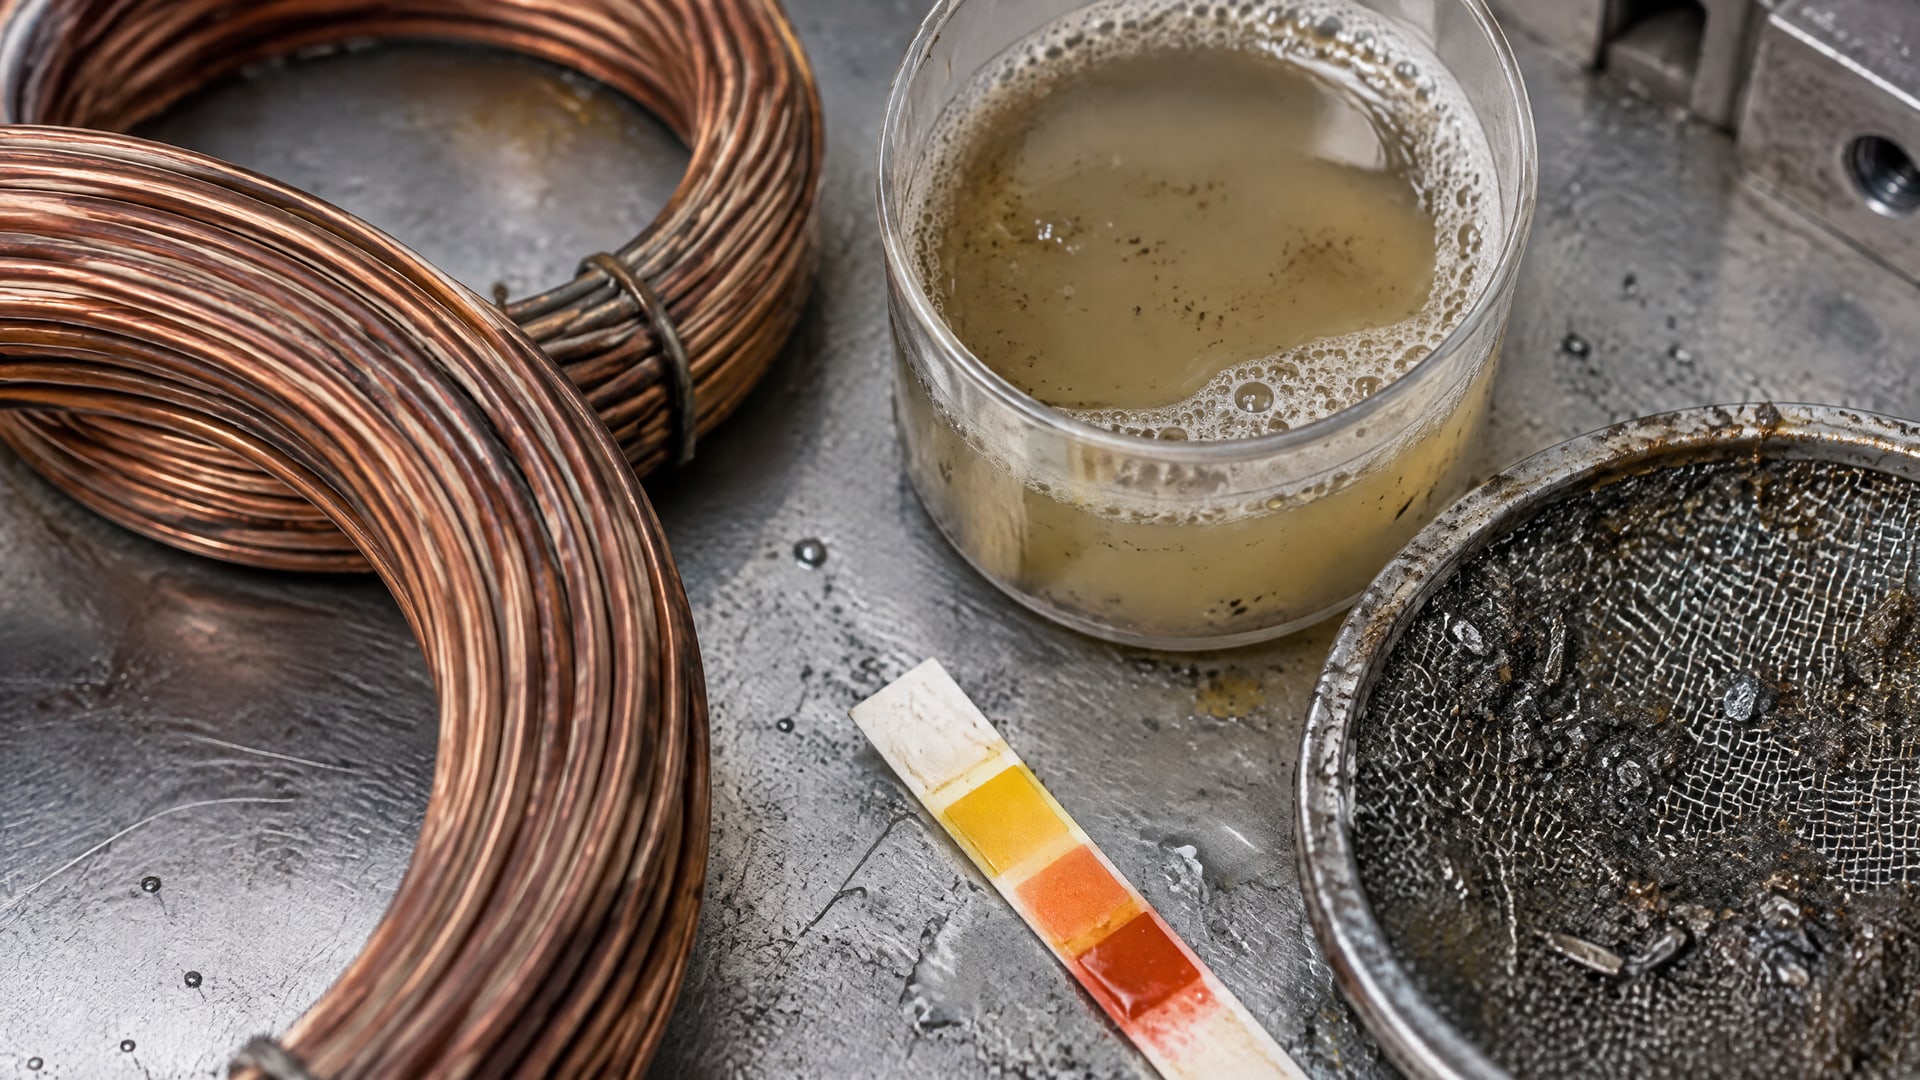
Среди факторов, которые повышают риск дефектов, отмечают хлориды, масло- и металлические примеси, низкий pH и длительную эксплуатацию ванны. Если эмульсия загрязнена, простое добавление концентрата не обязательно восстановит ее свойства.
Перед заливкой свежей рабочей жидкости нужно оценить чистоту системы. Шлам и отложения в ванне, фильтрах, каналах и зоне волок могут вновь загрязнить новую эмульсию. Поэтому при обслуживании важно удалить накопившиеся загрязнения и проверить элементы фильтрации. Специализированный очиститель для систем подачи СОЖ может быть частью промывки, если он подходит для применяемого оборудования и процедуры обслуживания.
После очистки эмульсию готовят заново по инструкции к выбранному составу: концентрат добавляют в воду при перемешивании. Затем проверяют концентрацию, температуру и стабильность рабочей жидкости. Если новый состав или вода отличаются от прежних, режим нельзя переносить автоматически: его оценивают по требованиям технической документации и результатам работы линии.
Как подобрать смазку для волочения проволоки
Для медной проволоки важны защита от коррозии и окрашивания, низкое пенообразование и фильтруемость. Для высокоскоростного волочения тонкой и сверхтонкой проволоки обращают внимание на стабильность эмульсии и ее устойчивость к растворенной меди и солям жесткости. Если после волочения предусмотрены отжиг или нанесение покрытия, учитывают также количество остатка на поверхности и склонность к образованию нагара.
Подбор делают под конкретную технологию, воду, скорость и оборудование. Условия хранения концентрата также сверяют с технической документацией: для некоторых составов указан диапазон 5-35 °C. Снабженцу важно получить не только коммерческое предложение, но и технические данные, нужные для проверки совместимости с процессом.
Сухое волочение и смазки для нержавеющей проволоки
Смазка для сухого волочения проволоки применяется в процессах, где используют пасты или мыла, а не водосмешиваемую эмульсию.
Для таких материалов важны высокая смазывающая способность и чистый остаток на проволоке. Если после обработки поверхность направляют на дальнейшее покрытие или отжиг, низкая склонность к нагару и управляемое количество остатка становятся существенными критериями выбора.
Для сухого процесса не следует переносить рекомендации по концентрации водной эмульсии: ориентиры 2-4%, 6-8%, 8-10% и около 1% относятся к разным операциям с водосмешиваемыми составами, а не к пастам и мылам. При подборе проверяют назначение продукта, режим волочения и требования к чистоте поверхности. Значения консистенции пластичных материалов в имеющихся данных не приведены, поэтому назначать класс NLGI по ним нельзя.
Смазки для волочения нержавеющей проволоки выбирают отдельно от составов для меди. Для нержавеющей стали важны высокая смазывающая способность, стабильность, фильтруемость и контролируемый остаток; в отраслевых материалах также выделяют чистую поверхность и отсутствие нагара. Эти критерии пересекаются с требованиями к медной проволоке, но не делают составы универсальными: материал и технология определяют выбор.
Поэтому при смене материала проволоки или типа процесса не ограничиваются проверкой прежней концентрации и внешнего вида пленки. Сверяются с назначением смазки и технической документацией, а при необходимости проводят оценку на линии. Это снижает риск переноса неподходящего режима с мокрого волочения на сухое или с меди на нержавеющую сталь.
Часто задаваемые вопросы
Почему медная проволока темнеет после волочения?
Частая причина - окисление меди при высокой температуре и доступе воздуха. Потемнению также способствуют недостаточное охлаждение, влажная поверхность, дефицит смазки или ингибитора и загрязненная эмульсия. Проверьте, на каком этапе появляется дефект, и оцените температуру, охлаждение, состояние рабочей жидкости и чистоту оборудования.
Достаточно ли увеличить концентрацию смазки?
Не всегда. На результат влияют стабильность эмульсии, жесткость воды, температура, pH и фильтрация. Если причина потемнения - шлам, загрязнения или недостаточное охлаждение, увеличение концентрации может не устранить дефект. Сначала проверьте состояние всей системы и сверяйте рабочую концентрацию с документацией к используемому составу.
Когда нужна замена смазки волочения?
Замена нужна, если рабочая жидкость долго эксплуатируется, накапливает загрязнения или теряет стабильность. Особое внимание уделяют металлическим и масляным примесям, хлоридам, низкому pH и шламу. Перед заливкой свежей эмульсии очистите систему и проверьте фильтры, иначе накопившиеся отложения могут загрязнить ее повторно.
Подойдет ли смазка для сухого волочения меди для нержавеющей проволоки?
Не следует считать такие составы взаимозаменяемыми. Для нержавеющей проволоки отдельно оценивают смазывающую способность, стабильность, фильтруемость и остаток после обработки. Подбор зависит от материала и технологии, поэтому назначение состава и режим сверяют с технической документацией, а перенос параметров с одного процесса на другой не считают автоматическим.
Заключение
Темные пятна на медной проволоке чаще связаны с окислением, перегревом, влагой, недостатком смазочной защиты или загрязнением эмульсии. Смазка для волочения проволоки помогает поддерживать стабильный процесс, но для устранения дефекта нужно проверять также воду, температуру, охлаждение, фильтрацию и чистоту оборудования. Одного повышения концентрации может быть недостаточно.
Следующий шаг - зафиксировать этап появления пятен, проверить состояние эмульсии и системы, затем сверить температуру, концентрацию и требования к воде с документацией применяемого состава. Если жидкость загрязнена или потеряла стабильность, очистите систему и оцените необходимость ее замены до возобновления процесса.