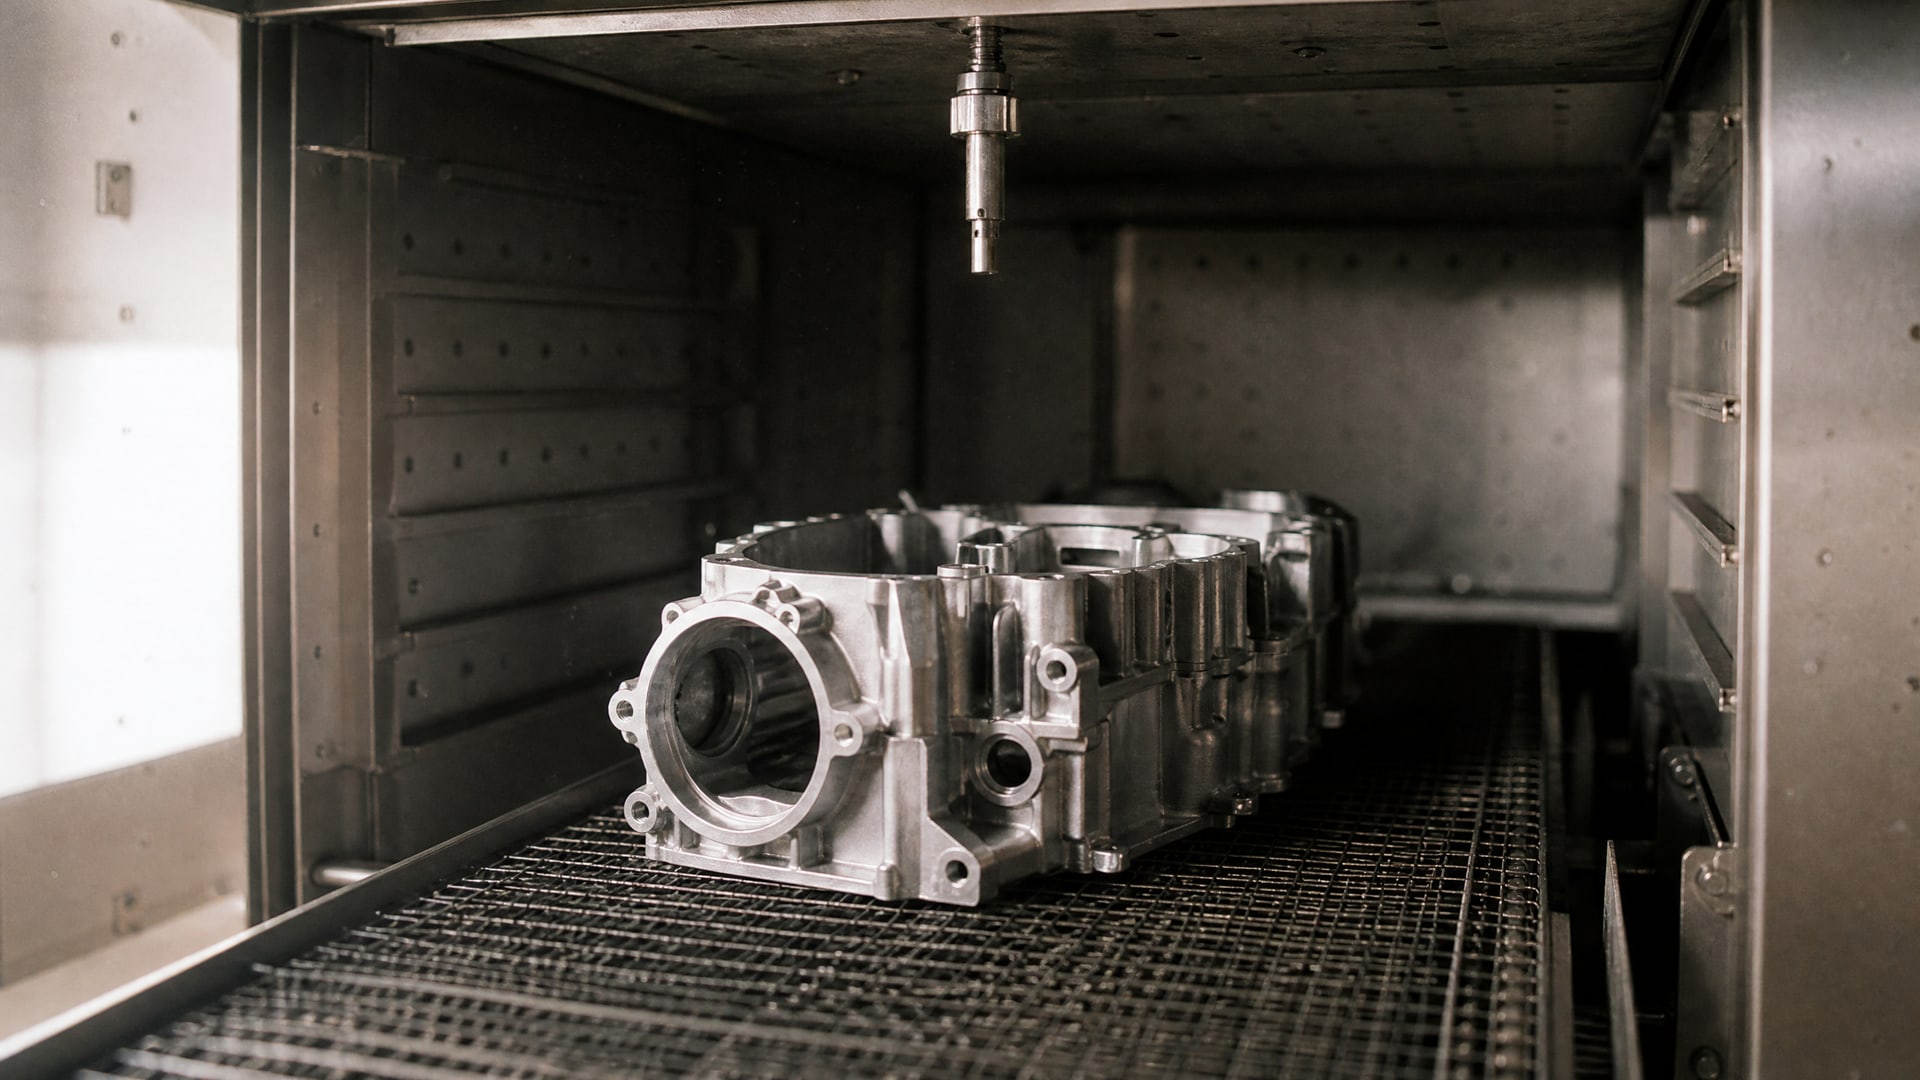
Температура полимеризации покрытий - это не просто цифра на табло печи. Это критический параметр, определяющий степень отверждения материала, прочность адгезии к металлу и долговечность защитного слоя. Ключевой момент: важна температура самой детали, а не только воздуха в камере. Статья раскрывает технологические нюансы процесса полимеризации в печи, объясняет, почему стандартные режимы работают не всегда одинаково, и показывает, как контролировать качество адгезии на практике.
Материал полезен инженерам и закупщикам, которые отвечают за надежность производства, управляют печами отверждения и сталкиваются с браком покрытия - отслаиванием, хрупкостью или неравномерной адгезией.
Почему температура детали, а не воздуха в печи
Одна из главных причин брака - ошибка в выборе температурного параметра.
Многие судят о готовности покрытия по показаниям датчика воздуха в камере печи. На практике это приводит к несоответствию: если деталь массивная или плохо конвектируется, она может прогреться на 20–30°C ниже, чем показывает воздух.
Результат - покрытие не достигает нужной степени отверждения, и адгезия становится недостаточной. Контроль температуры металла через термопару, установленную на самый "тяжелый" участок детали, показывает реальное положение вещей. Выдержка по времени отсчитывается только после того, как именно деталь вышла на целевую температуру.
Для толстостенных изделий и сборок рекомендуют проводить термопрофилирование: график фиксирует нагрев детали в режиме реального времени и показывает, когда она стабилизируется на нужном уровне. Это помогает избежать недоотверждения в одних зонах и перегрева в других.
Режимы полимеризации по типам порошковых систем
Не существует универсального режима, подходящего для всех покрытий.
Каждая химическая система требует своего профиля, который указан в технических паспортах производителя.
Эпоксидные и общего назначения
Для большинства термореактивных порошковых покрытий типичный режим -180–200°C по температуре металла, выдержка 10–20 минут. Этот диапазон охватывает эпоксидно-полиэфирные гибриды и стандартные эпоксидные системы общего применения. Слишком короткая выдержка ниже 10 минут может оставить покрытие недоотвержденным; излишне длительная выдержка сверх 20 минут при повышенной температуре порой приводит к хрупкости или деградации пленки.
Системы повышенной теплостойкости
Эпоксидно-силиконовые и чистые силиконовые системы требуют более высоких температур. Для эпоксидно-силиконовых покрытий рекомендуют 180–200°C в течение 15–20 минут; для силиконовых -220–250°C с выдержкой 20–25 минут. Полиэфир-силиконовые системы занимают промежуточную позицию: 200–220°C в течение 15 минут.
Повышенная температура нужна, чтобы обеспечить полное сшивание молекул в матрице покрытия. Увеличение теплостойкости прямо связано с тем, что кремнийсодержащие элементы в структуре требуют более энергичного прогрева для образования химических связей.
Быстрое отверждение и принудительная сушка
Для некоторых эпоксидных и полиуретановых систем применяют режим принудительной сушки при относительно низких температурах -45–60°C. Такой процесс (force curing) занимает дольше по времени, но не требует высоконагревных печей и применяется, если детали чувствительны к тепловой деформации или если нужна промежуточная сушка перед финишным слоем.
Равномерность температуры и прогрев печи
Печь отверждения должна обеспечивать стабильную температуру по всему объему рабочей камеры.
Нормальное отклонение - не более ±5°C в активной зоне обработки. Если разброс больше, то края детали или углы проходят режим иначе, чем центр.
Последствия неравномерности:
- в холодных зонах покрытие недоотверждено, адгезия слаба;
- в горячих зонах возможна деградация материала, хрупкость, потеря гибкости пленки;
- возникают видимые дефекты: подтеки, неравномерный глянец, локальные отслаивания.
Важный практический момент: перед запуском производства печь должна быть прогрета до рабочей температуры и выдержана на ней некоторое время, чтобы стабилизироваться. Внезапный запуск холодной печи или постоянное открывание дверцы нарушают температурный режим.
Для контроля однородности рекомендуют периодически (минимум раз в месяц) проверять температурный профиль по нескольким точкам камеры и сравнивать с техническими характеристиками печи.
Адгезия как результат правильной полимеризации
Адгезия - это степень сцепления покрытия с металлом.
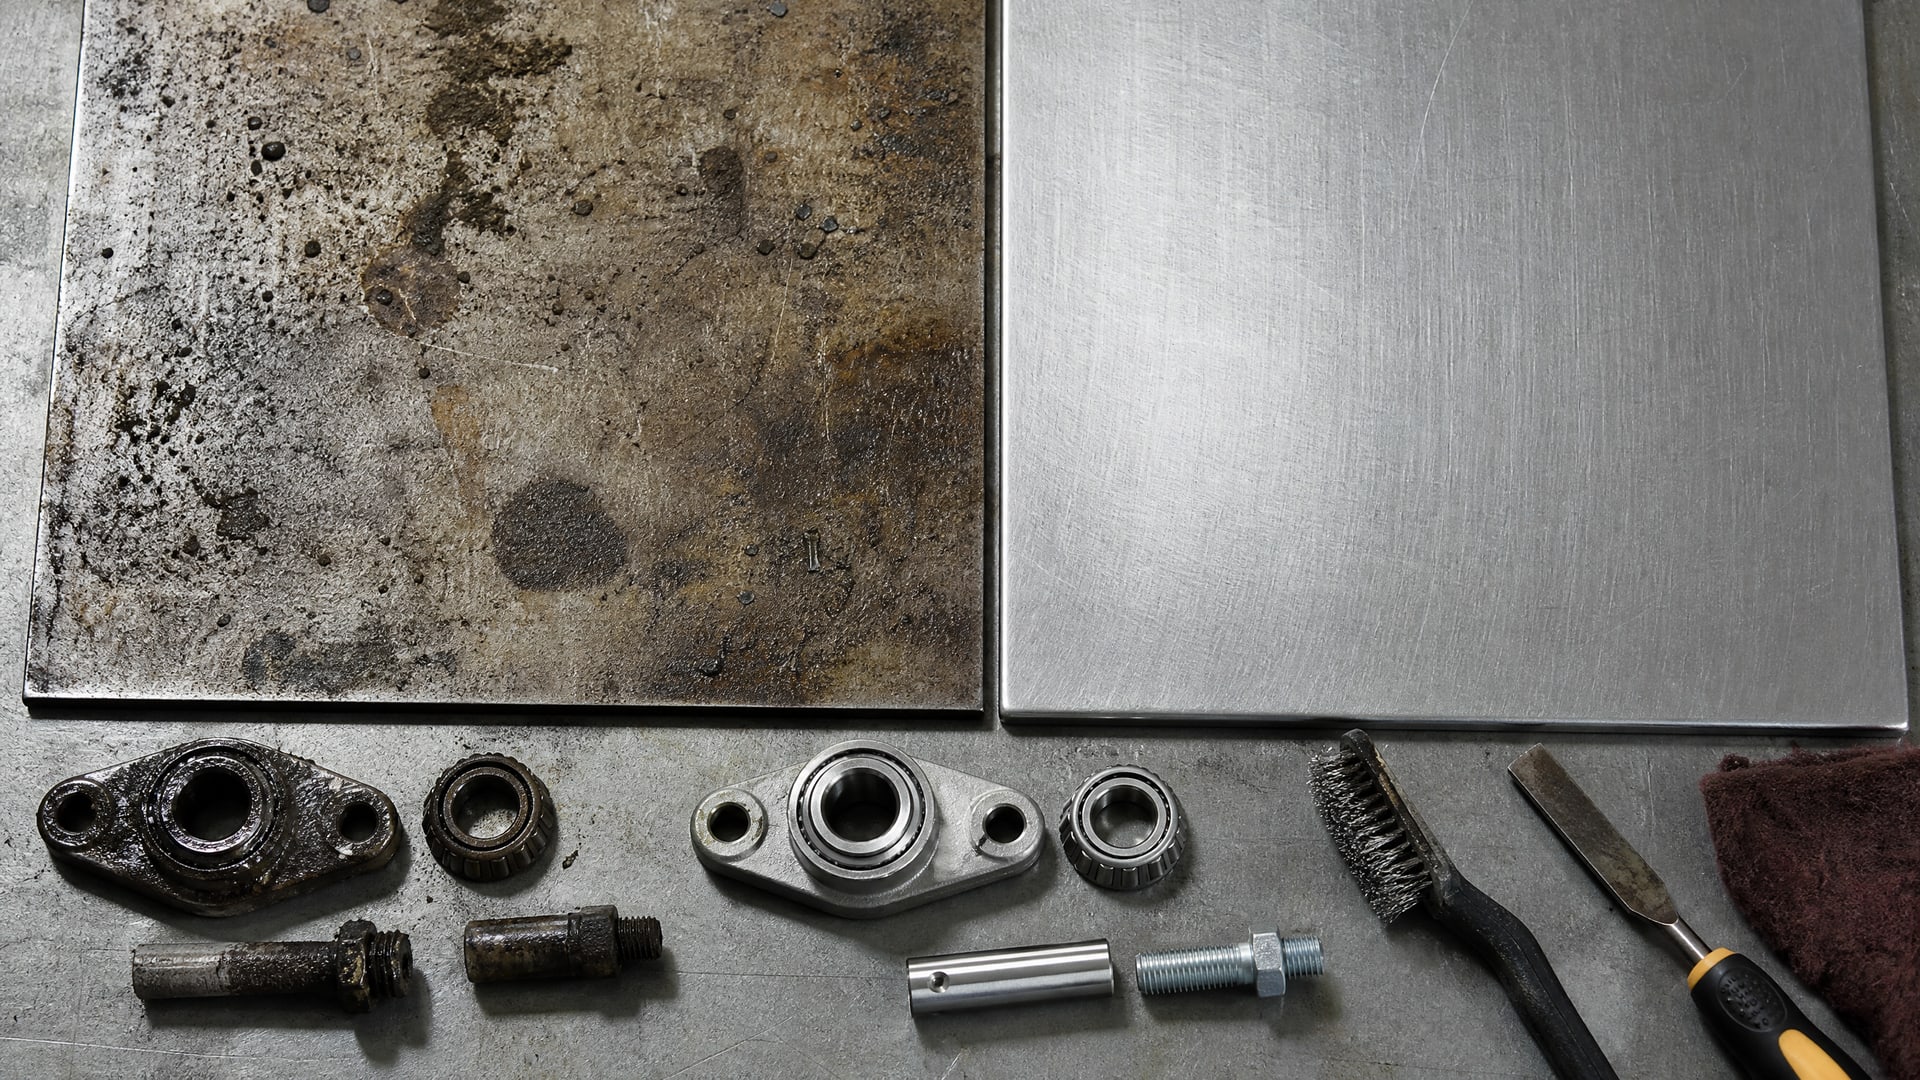
Она зависит от качества полимеризации, чистоты поверхности перед нанесением и правильного профиля отверждения.
Подготовка поверхности перед полимеризацией
Перед отверждением поверхность должна быть свободна от масел, пыли, оксидных отложений и влаги. Даже тонкий слой загрязнения создает механический барьер между покрытием и подложкой, что приводит к плохой адгезии, несмотря на соблюдение температурного режима.
Типовая подготовка:
- Очистка травлением или абразивной обработкой до зоны 2.5–3 ГОСТ 12.08.02 (в смысле чистоты поверхности).
- Обезжиривание щелочными моющими растворами с полным удалением следов.
- Сушка перед нанесением покрытия.
Для обеспечения оптимальной адгезии и долговечности многослойных покрытий нередко применяют праймеры, которые обеспечивают пластичность и химическое сцепление с основой. На таких системах режим полимеризации включает промежуточное (частичное) отверждение: праймер выдерживается при более низкой температуре или короче по времени, затем наносится финишный слой и выполняется полное отверждение.
Многослойные системы и межслойная адгезия
Когда наносят праймер и финишный слой, не следует полностью отверждать праймер перед нанесением финишного покрытия. Если праймер будет полностью полимеризован (твердым и гладким), финишный слой плохо сцепится с ним. Рекомендуемый подход:
1. Нанести праймер.
2. Дать ему частично отвердеть (согласно TDS) - часто это более мягкий режим или сокращенная выдержка.
3. Пока праймер еще липкий (но достаточно твердый, чтобы не деформироваться), нанести финишное покрытие.
4. Выполнить полное отверждение всей системы одним циклом.
Нарушение этого порядка - причина отслаивания финишного слоя именно от праймера, хотя визуально покрытие кажется целым.
Контроль качества адгезии и отверждения
Визуальный осмотр недостаточен.
Для проверки адгезии и полноты отверждения применяют объективные методы:
| Метод | Стандарт | Назначение |
|---|
| Cross-cut / Решетчатый надрез | ASTM D3359, ISO 2409, EN ISO 2409 | Быстрая оценка адгезии на производстве; дает результат 0–5 баллов |
| Tape test / Pull-off адгезия | ASTM D4541, ISO 4624 | Измерение силы отслаивания в Па; дает количественное значение |
| MEK rub test | Практический стандарт | Проверка полноты отверждения: количество двойных движений до растворения пленки |
| Ударная стойкость | ASTM D2794 | Проверка гибкости и целостности покрытия под нагрузкой |
Процедура контроля на производстве:
- После выхода из печи дождитесь охлаждения детали до температуры, при которой безопасно проводить испытания.
- Выполните cross-cut тест на нескольких участках (мин. 2–3 точки).
- Если результат ниже 3 баллов, проверьте температурный профиль печи и режим полимеризации.
- Периодически (раз в неделю или чаще при запуске нового материала) проводите MEK rub тест и pull-off адгезию.
Отклонения в адгезии, найденные на этапе контроля, часто указывают на недоотверждение. Причины обычно три: неправильная температура детали (а не воздуха), недостаточное время выдержки или неравномерный прогрев печи.
Частые ошибки при организации процесса
Ошибка 1: Ориентация только на таблицу без учета конкретной детали
Производители покрытий дают рекомендации для "средней" детали. Толстостенная часть или сложная геометрия могут требовать удлиненного времени выдержки, чтобы вся деталь прогрелась. Решение: провести термопрофилирование перед серийным производством, особенно если детали новые или существенно отличаются от стандартных.
Ошибка 2: Перегрев как средство "гарантии"
Увеличение температуры сверх рекомендуемой - не способ улучшить адгезию. Часто приводит к противоположному эффекту: покрытие становится хрупким, теряет гибкость, может потрескаться при охлаждении. Кроме того, на высокой температуре повышается риск деградации полимерной матрицы и потери прочностных характеристик.
Ошибка 3: Загрузка холодных деталей
Если детали загружены в печь холодными, первый этап цикла "уходит" на их нагрев. Если печь не компенсирует это расширением времени, реальная выдержка может оказаться короче расчетной. Хороший практический совет: загружайте детали в печь, когда температура уже стабилизирована, или удлиняйте цикл на время входа в режим.
Ошибка 4: Игнорирование чистоты поверхности
Даже идеальный режим полимеризации не спасет покрытие, если на металле остались масло или пыль. Слой загрязнения механически разделяет покрытие и подложку. Адгезия падает, несмотря на правильную температуру. Решение: строгий контроль процесса подготовки и сушки, а также хранение очищенных деталей в защищенном от пыли месте.
Роль покрытия MODENGY 1003 в системах адгезии
Для обеспечения оптимальной адгезии и долговечности покрытий, таких как MODENGY 1003, крайне важен точный контроль температуры полимеризации.
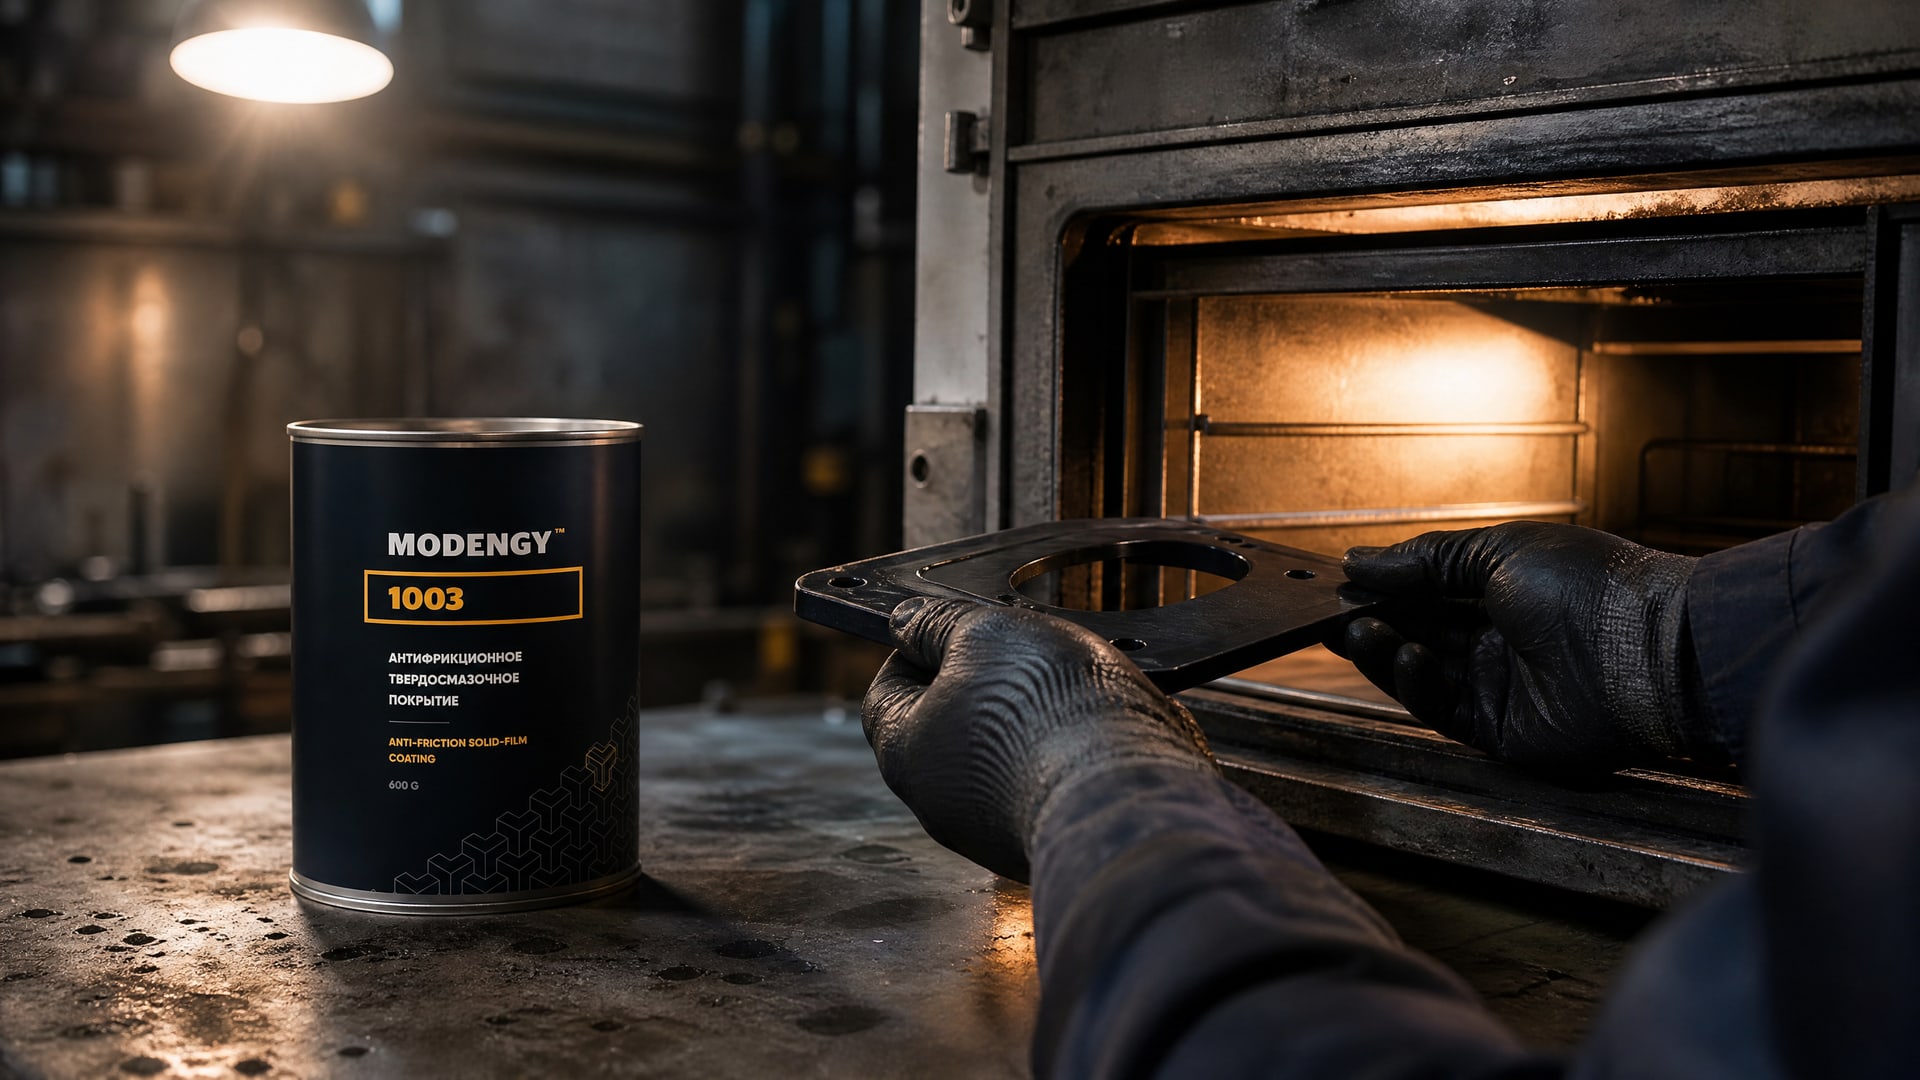
Указанный материал требует режима +170°C в течение 20 минут по температуре детали для достижения полного сшивания и максимальной адгезии к стальной и алюминиевой подложке. Применение этого материала на производствах демонстрирует, что соблюдение температурного профиля дает долговечную защиту и стабильные характеристики адгезии в условиях вибрации и механических нагрузок.
Часто задаваемые вопросы
Может ли печь показывать 200°C, а деталь быть холоднее?
Да, особенно если деталь массивная или плохо конвектируется. Показания датчика воздуха в камере могут отличаться от температуры металла на 20–30°C. Для контроля используйте термопару, установленную непосредственно на деталь, чтобы убедиться, что именно она достигла целевой температуры перед отсчетом времени выдержки.
Почему покрытие отслаивается, если режим соблюдается?
Типовые причины: недостаточная чистота поверхности перед нанесением (масло, пыль, окись), неравномерный прогрев печи в разных зонах, или нарушение профиля отверждения при многослойной системе (например, финишный слой нанесен на полностью отвердевший праймер). Проверьте последовательность и выполните cross-cut адгезионный тест на нескольких участках.
Как понять, что покрытие перегрелось?
Признаки перегрева: потускнение глянца, появление хрупкости (покрытие трескается при охлаждении или небольших нагрузках), значительное снижение гибкости, потеря адгезии. Проверьте температурный профиль печи и сравните с техпаспортом. Если детали нагреваются выше рекомендуемого режима, это может быть из-за неправильной калибровки печи или неправильного размещения датчика.
Как часто нужно проверять адгезию?
На постоянной основе выполняйте визуальный осмотр и cross-cut тест (ASTM D3359) на первом и последнем изделии партии. Раз в неделю проводите MEK rub test для оценки полноты отверждения. При запуске новой рецептуры покрытия или новой геометрии деталей выполните полный комплекс тестов: pull-off адгезию, ударную стойкость, растворостойкость - в дополнение к cross-cut.
Может ли силиконовое покрытие отверждаться при 180°C?
Нет, силиконовые и эпоксидно-силиконовые системы требуют более высоких температур. Типичный режим для чистого силиконового покрытия -220–250°C в течение 20–25 минут. При более низкой температуре полимеризация будет неполной, и адгезия, а также теплостойкость не достигнут расчетных значений.
Заключение
Температура полимеризации покрытий - это не просто число на табло. Это управляемый параметр, который напрямую влияет на качество адгезии, прочность и долговечность защитного слоя. Главный вывод: измеряйте температуру самой детали, не только воздуха в печи; соблюдайте время выдержки после достижения целевой температуры; обеспечивайте равномерность прогрева не хуже ±5°C по камере; контролируйте адгезию через объективные тесты (cross-cut, pull-off, MEK rub), а не визуально.
На практике следующий шаг - провести термопрофилирование своих печей и одной-двух типовых деталей, записать реальный температурный профиль и сравнить его с рекомендациями производителя покрытия. Это даст уверенность в том, что режим выбран правильно, и позволит избежать брака адгезии и преждевременного отслаивания покрытия в условиях эксплуатации.