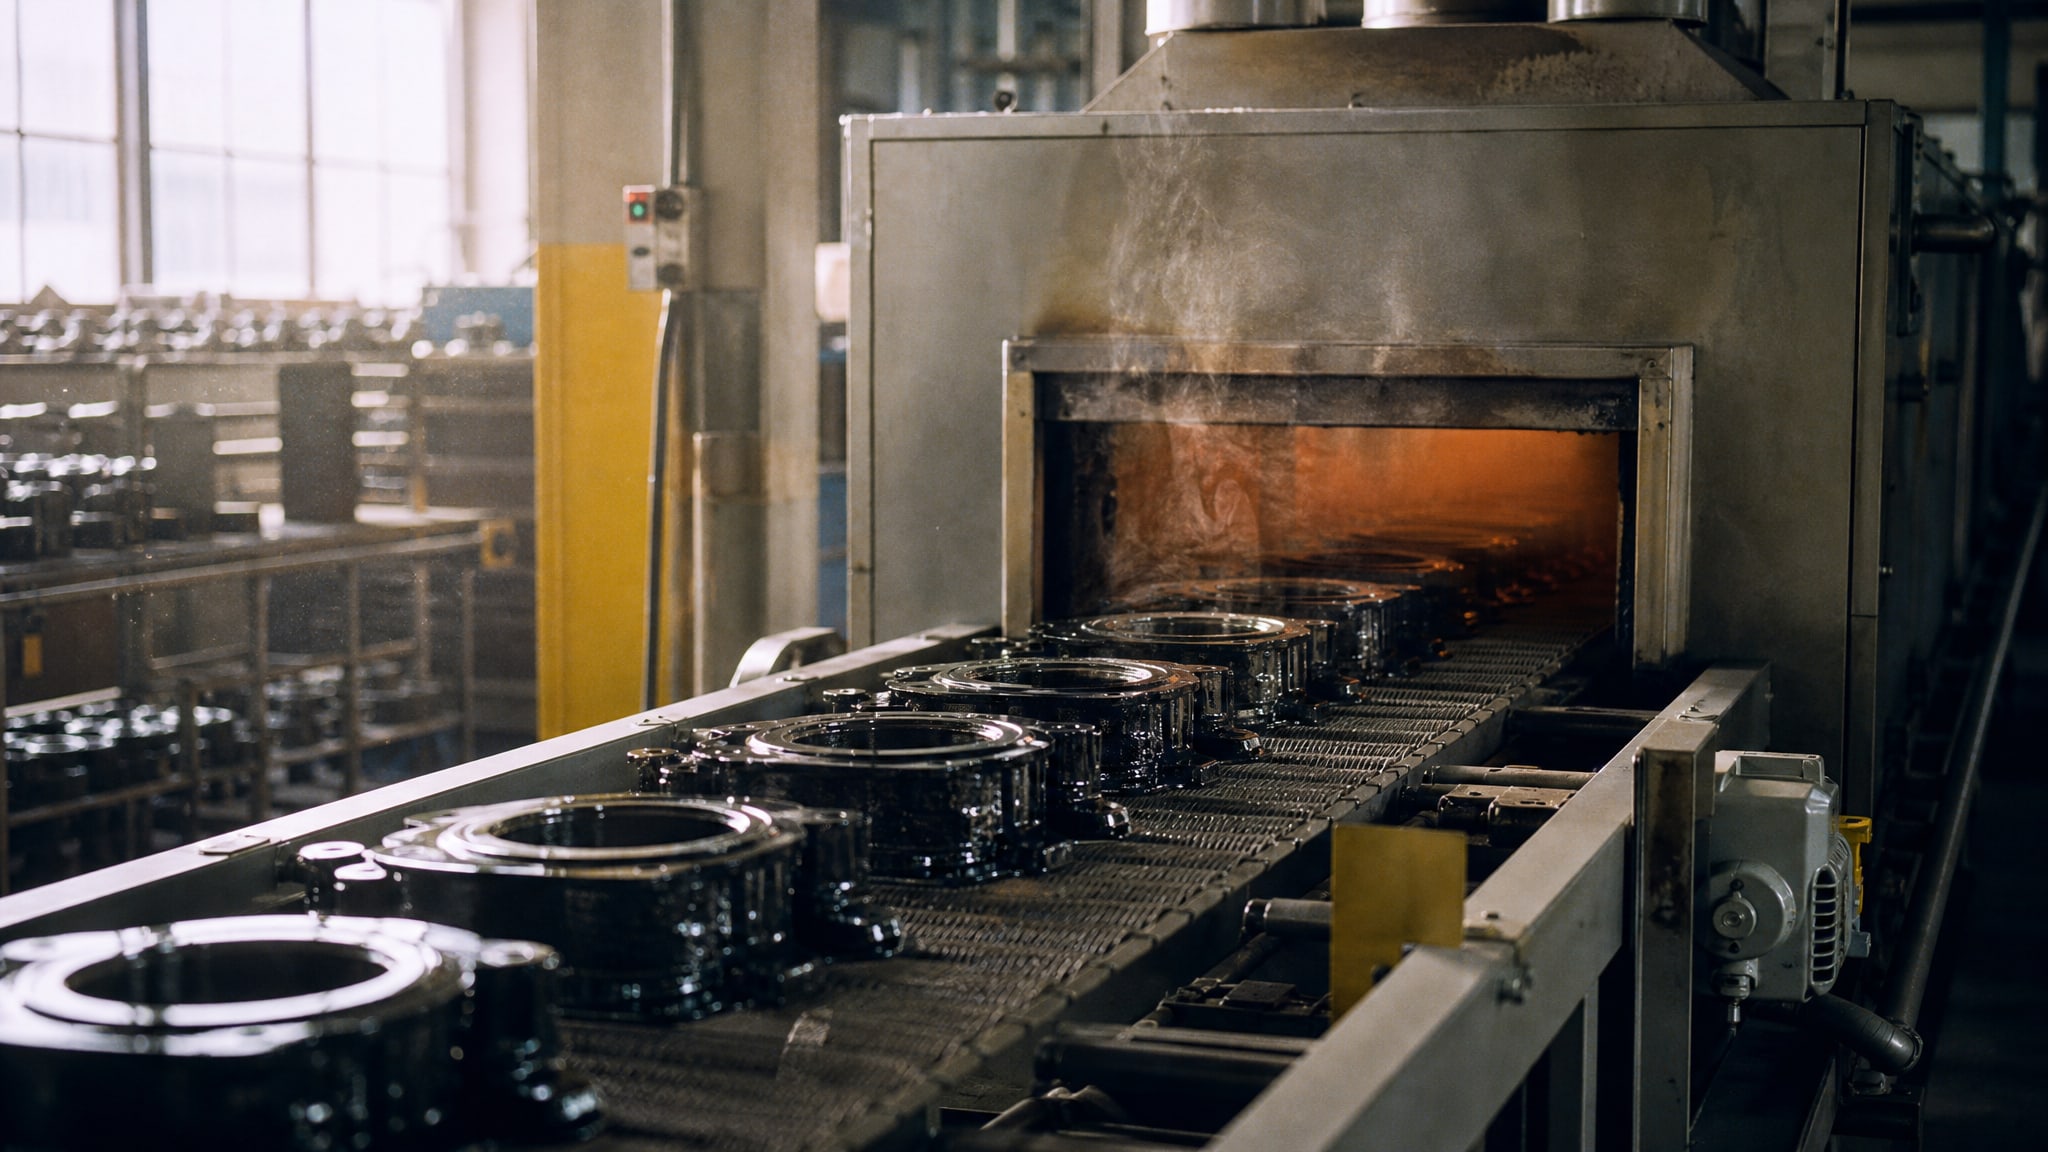
Пузыри и другие дефекты при сушке твердосмазочного покрытия - частая проблема на производстве, которая приводит к браку и переделкам. Причины кроются не только в качестве самого материала, но в основном в нарушении режимов нанесения, подготовки поверхности и, особенно, в неправильной температурной кривой отверждения. Критично понимать, что каждый состав имеет собственный регламент сушки, и попытка «ускорить процесс» через повышение температуры часто приводит к обратному результату.
В этой статье разберем, какие факторы вызывают дефекты при горячей сушке, какие температурные режимы действительно работают, и как избежать брака на этапе полимеризации. Материал полезен для технологов, инженеров и закупщиков, которые отвечают за качество покрытий на сборке и ремонте оборудования.
Почему пузыри появляются при горячей сушке
Пузыри в твердосмазочном покрытии - результат неравномерного испарения растворителя и захвата воздуха или влаги в толще слоя.
Когда температура повышается слишком быстро, поверхностный слой начинает затвердевать, в то время как внутри еще есть летучие компоненты. Они не успевают выйти и образуют пузырьки.
Второй механизм связан с влагой на поверхности детали. Если деталь после промывки и сушки не полностью удалена влага, или в цехе влажность превышает допустимые 80 %, то молекулы воды встраиваются в растущую полимерную сетку, создавая локальные пустоты. При нагревании эта вода испаряется, оставляя после себя микропузырьки.
Третий фактор - загрязнение подготовленной поверхности. Если перед нанесением на деталь попадет пыль, остатки масла или отпечатки пальцев, адгезия нарушится локально, и под слоем покрытия могут образоваться полости с воздухом.
Наконец, слишком быстрое охлаждение после печной сушки также провоцирует появление микротрещин и пузырьков, так как внутренние слои остывают медленнее, чем поверхностные, создавая напряжение в материале.
Стандартные температурные режимы и их особенности
Не существует универсального режима для всех покрытий.
Производители указывают конкретные кривые сушки в технических условиях. Однако можно выделить несколько типовых сценариев.
Комнатное (воздушное) отверждение применяется для материалов, которые полимеризуются при 18–25 °C и влажности 40–60 %. Первоначальная прочность достигается за 6–8 часов, но полное затвердевание требует 24+ часов. Такие покрытия не требуют печи, но критична защита от сквозняков и резких перепадов температуры в цехе.
Низкотемпературная печная сушка ведется при 50 °C в течение 30 минут. Эта температура выбирается для деталей, которые боятся перегрева или коробления, например для больших узлов из алюминия или пластика. При таких режимах время полимеризации сокращается до 1–2 часов против суток при комнатной температуре.
Среднетемпературная сушка предусматривает нагрев до 100–130 °C с выдержкой 30 минут – 2 часа. Это компромисс между скоростью и безопасностью для материала. На такой режим рассчитаны многие универсальные твердосмазочные покрытия.
Высокотемпературное отверждение достигает 150 °C с обязательным ступенчатым нагревом: скорость подъема температуры -1–3 °C/мин, выдержка при 150 ±10 °C - около 2 часов, затем постепенное охлаждение до 70 °C и дальше на воздухе. Такой режим требует точного контроля и применяется для высоконагруженных деталей, где нужна максимальная прочность.
Для некоторых специальных составов указан лимит на максимальную температуру. Например, для некоторых антифрикционных покрытий горячей сушки температура не должна превышать 102 °C, иначе происходит деградация полимера.
Влияние влажности и температуры окружающей среды
Окружающие условия - не второстепенный фактор, а определяющий для качества наносимого слоя.
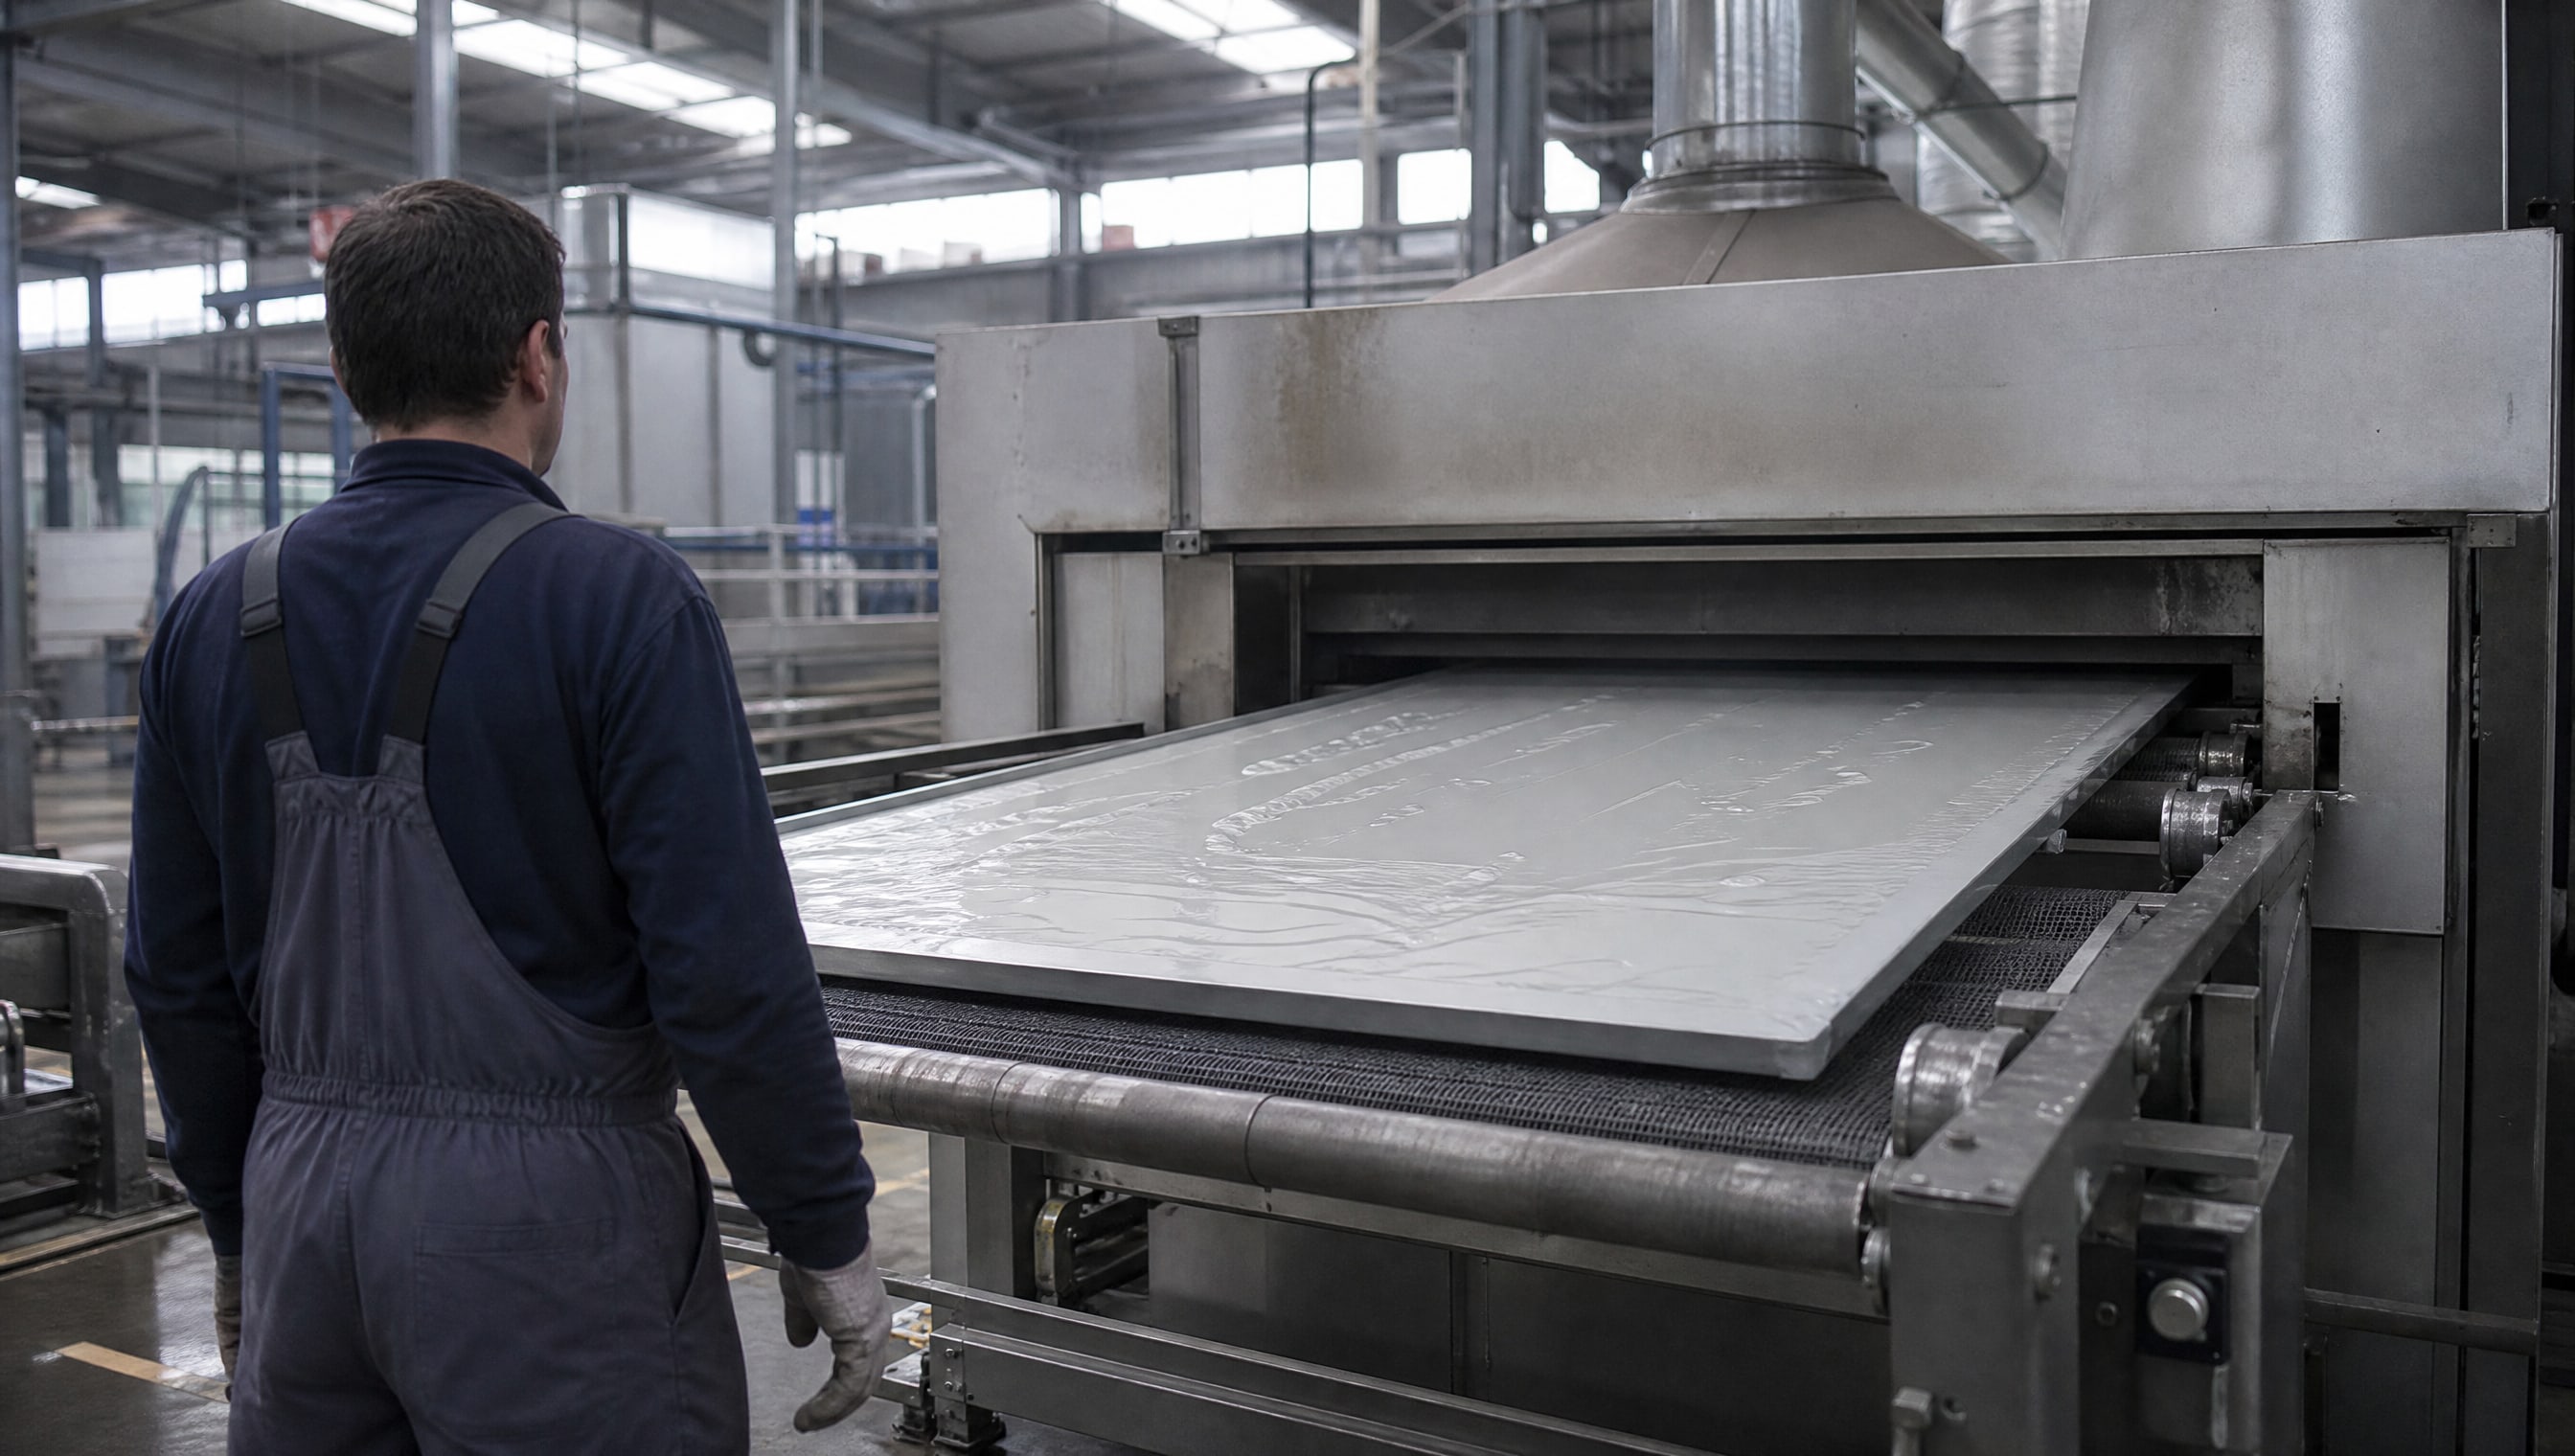
Если в цехе влажность выше 80 % и температура ниже 15–18 °C, полимеризация замедляется критически: время затвердевания растягивается, а адгезия к основе может нарушиться.
При нормальных условиях (18–25 °C, влажность 40–60 %) слой схватывается равномерно, без воздушных карманов. Если же влага попадает под слой - со стороны поверхности или из воздуха - она препятствует полному контакту полимера с основой, и при нагревании такие участки начинают отслаиваться.
Рекомендуется предварительно подогреть деталь, если она хранилась в холодном помещении, чтобы избежать конденсата в момент нанесения. Время предварительного прогрева -15–30 минут в зависимости от размера детали. После промывки и сушки нельзя касаться подготовленной поверхности голыми руками, так как отпечатки пальцев содержат влагу и жиры, которые нарушают адгезию.
Для ускорения сушки в цехе допустима контролируемая вентиляция, но не сквозняк. Хаотичный поток воздуха создает локальные перепады температуры, из-за чего слой затвердевает неравномерно.
Правильный процесс нанесения и первичной выдержки
Прежде чем отправлять деталь в печь, нужно убедиться, что нанесение проведено в оптимальных условиях.
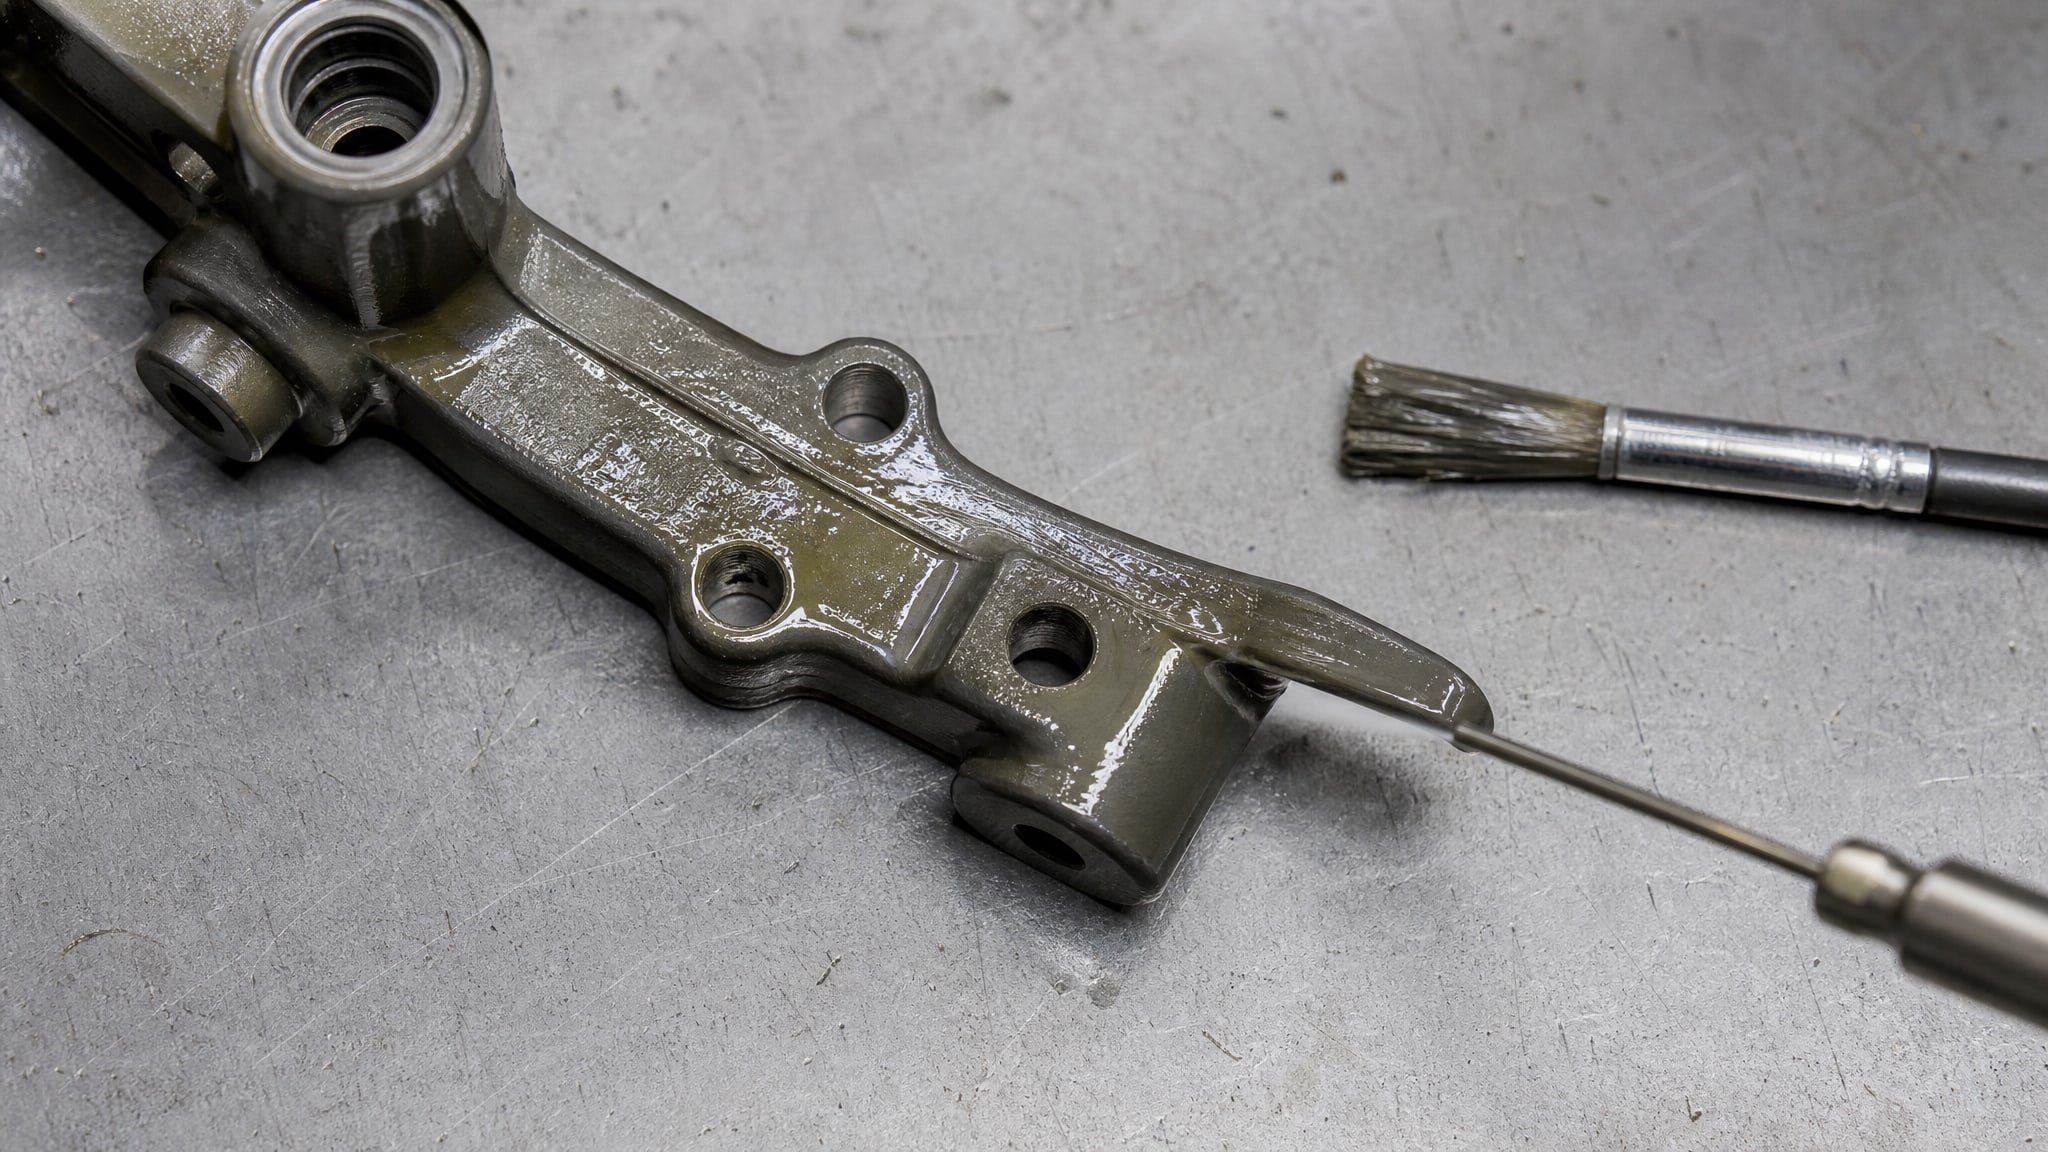
Нанесение рекомендуется вести при температуре около 20 °C и уже упомянутой влажности 40–60 %. Если используется кисть или распылитель, слой должен быть тонким и равномерным; излишки лучше убирать после сборки детали, но не сразу после нанесения.
После нанесения деталь выдерживают на воздухе перед печной сушкой. Это критично: даже 30–60 минут позволяют летучим компонентам начать испаряться естественным путем, так что при входе в печь слой уже находится в полусыхом состоянии. Если сразу отправить деталь в печь, резкий нагрев заблокирует испарение поверхностью, и пузыри гарантированы.
Для многослойных покрытий между нанесениями также выдерживают паузу. Если наносится второй слой, то первый должен быть достаточно твердым, чтобы не размягчиться от растворителя второго слоя. Время выдержки указывается в инструкции; обычно это 2–4 часа при комнатной температуре.
Совет инженера: контроль полимеризации на примере высокотемпературных составов
На производстве, где обрабатывают втулки компрессоров и другие высоконагруженные детали, критично обеспечить полное затвердевание покрытия.
При таких требованиях технологи часто выбирают режимы с плавным нагревом до 150–170 °C, как для MODENGY 1003, где полимеризация требует 20 минут при 170 °C. Однако без соблюдения предварительной выдержки и постепенного подъема температуры результат неудовлетворительный: образуются пузыри, слой отслаивается.
Решение: на участках, где применяют такие покрытия, ввели трехэтапный процесс. Во-первых, деталь нагревают в печи с минимальной скоростью 1–2 °C/мин до 100 °C, затем удерживают 30 минут для равномерной прогрева всей массы. Во-вторых, дальше поднимают до целевой температуры (170 °C) уже со скоростью до 3 °C/мин и выдерживают указанное время (20 минут). В-третьих, охлаждают плавно, снижая температуру до 70–80 °C перед извлечением детали.
Итог: брак сократился с 8–12 % до менее 1 %; детали получают гарантированную адгезию и отсутствие пузырьков даже при повторных нагревах в работе.
Типичные ошибки и как их избежать
Ошибка 1: скачкообразный нагрев.
Когда температура в печи скачет с 20 °C сразу на 150 °C, слой на поверхности моментально стекловидеет, и внутренние летучие вещества не успевают выйти. Решение: программируемая печь с линейным подъемом температуры 1–3 °C/мин.
Ошибка 2: нанесение на влажную или грязную поверхность. Даже едва видимый конденсат или слой пыли разрушают адгезию. Решение: тщательная промывка, сушка, предварительный подогрев детали и защита от касания руками.
Ошибка 3: слишком толстый слой за один проход. Если нанести слой толщиной более 25–50 микрометров (в зависимости от вязкости состава), внутренние слои не будут высыхать равномерно, и образуются пузыри. Решение: несколько тонких слоев вместо одного толстого, с выдержкой между слоями.
Ошибка 4: ненужное охлаждение или извлечение горячей детали. Если деталь вынуть из печи в горячем состоянии и дать ей остынуть на холодном столе, возникнут термические напряжения и микротрещины. Решение: либо охлаждать в печи, либо переместить в контролируемую зону с тепловой подушкой.
Ошибка 5: игнорирование инструкции производителя. Некоторые составы имеют жесткие лимиты (например, максимум 102 °C), другие требуют специальной активации или инертной атмосферы. Решение: перед первым использованием состава всегда проверить техусловия и провести пробный прогон на одной-двух деталях.
Чек-лист технолога перед сушкой в печи
[ ] Проверен регламент сушки в инструкции к составу (температура, время, скорость нагрева, охлаждение).
[ ] Печь откалибрована: термопара проверена, градиент температуры по камере не превышает ±5 °C.
[ ] Деталь промыта, полностью просушена и предварительно прогрета (15–30 минут в цехе при 18–25 °C).
[ ] Нанесение проведено при влажности 40–60 % и температуре около 20 °C; излишки материала удалены.
[ ] Между нанесением и печной сушкой выдержана пауза (30–60 минут на воздухе) для частичного испарения растворителя.
[ ] Если наносилось несколько слоев, между ними была полная выдержка (2–4 часа) или печная сушка по регламенту.
[ ] Программа печи установлена на плавный нагрев (1–3 °C/мин), без скачков.
[ ] После печной сушки деталь охлаждается в печи до 70–80 °C или в контролируемой зоне, не на холодном воздухе.
[ ] Визуальный контроль после охлаждения: поверхность равномерная, без пузырьков, вздутий, трещин.
[ ] При необходимости - испытание адгезии или механических свойств согласно инструкции.
Часто задаваемые вопросы
Почему при печной сушке температура не должна быть выше указанного лимита?
При превышении максимальной температуры полимер начинает деградировать: его молекулярная сетка рвется, и прочность падает. Кроме того, слишком быстрое испарение растворителя создает напряжения в слое, которые приводят к микротрещинам и пузырькам. Для некоторых составов лимит -102 °C, для других -150 °C; игнорирование этого параметра неизбежно приводит к браку.
Если влажность в цехе выше 80 %, как быть?
Нужно либо установить осушитель воздуха в зоне нанесения, либо перенести операцию в помещение с лучшей климатизацией. Альтернатива - использовать предварительно прогретые детали и минимизировать время между сушкой и печью. Некоторые производства дополнительно применяют инфракрасный нагрев перед печной сушкой, чтобы ускорить испарение влаги.
Чем отличается ступенчатый нагрев от обычного повышения температуры?
Ступенчатый (многоэтапный) нагрев позволяет слою затвердевать послойно: сначала быстро поднимают температуру до промежуточной точки (например, 100 °C), выдерживают там, затем поднимают дальше. Это обеспечивает равномерную полимеризацию по толщине и минимизирует стресс. Простое повышение температуры сразу провоцирует неравномерное затвердевание и пузыри.
Нужно ли охлаждать деталь в печи или можно вынуть и охладить на воздухе?
Идеальный вариант - охлаждение в печи или в теплоизолированной камере, чтобы избежать теплового удара. Если печь не программируется на охлаждение, деталь можно переместить в более теплую зону (например, на нагревающий стол). Вынимать горячую деталь на холодный воздух нежелательно: это вызывает микротрещины и локальные дефекты.
Как понять, что покрытие полностью затвердело и готово к работе?
Внешний вид (матовость или блеск) не является критерием. Нужно следовать регламенту: если указано 24 часа выдержки - ждать 24 часа. Для печных режимов время отсчитывают от окончания охлаждения. Производитель может указать температурный или механический тест (например, проверку твердости по Виккерсу); если такой тест предусмотрен, лучше его провести.
Заключение
Дефекты и пузыри при сушке твердосмазочных покрытий в печи - почти всегда результат нарушения процесса, а не изъяна самого материала. Правильная температура сушки, плавный нагрев и охлаждение, чистая поверхность, контроль влажности и выдержка между этапами - вот те факторы, которые гарантируют качество.
Ключевой шаг - перед первым применением состава вчитаться в инструкцию и провести пробный прогон на образцах в точности по регламенту. Если печь не позволяет программировать скорость нагрева или в цехе хроническая влажность, стоит пересмотреть условия или выбрать другой режим сушки (например, комнатный для некритичных деталей или низкотемпературный для крупных узлов). Соблюдение регламента - это инвестиция в минимизацию брака и в стабильность качества на участке.