Совместимость антифрикционного покрытия с базовой смазкой зависит не только от дисульфида молибдена или графита в составе. До отверждения пленку может повредить растворитель, несовместимый с органическим связующим; после отверждения многие покрытия совместимы с минеральными и синтетическими маслами. Поэтому при подборе важно учитывать весь состав покрытия, стадию его нанесения и температурные условия работы узла.
Статья полезна инженерам и техническим специалистам, которые выбирают способ защиты от трения, а также закупщикам, сверяющим характеристики материалов. Разберем, как оценить совместимость растворителя со смазкой, подготовить поверхность и почему температурные данные для покрытий и пластичных смазок нельзя переносить с одного состава на другой.
Почему совместимость растворителей определяется всей системой
Антифрикционное покрытие обычно представляет собой дисперсию твердых смазочных материалов в связующем.
Состав может содержать растворитель или воду. В числе применяемых растворителей встречаются бензиновые фракции, эфиры и другие органические растворители. Поэтому надпись «с MoS2» или «с графитом» сама по себе не позволяет определить, как материал поведет себя при контакте с базовой смазкой.
До отверждения пленка особенно уязвима: растворитель может воздействовать на органическое связующее и вызвать размягчение, вспучивание или отслаивание покрытия. Именно поэтому совместимость проверяют для всей системы, включая связующее, растворитель, твердые смазочные материалы и условия отверждения. Переносить выводы с одного состава на другой нельзя.
После отверждения ситуация обычно меняется. Антифрикционные покрытия, согласно отраслевому обзору, химически стабильны и совместимы с минеральными и синтетическими смазочными материалами. Однако это не означает, что любой растворитель, использованный при нанесении, безопасен для пленки: агрессивные к органическому связующему составы по-прежнему представляют риск.
Для понимания роли состава полезно сравнить температурные ориентиры разных систем. Для покрытия MoS2 с органическим связующим и органическим растворителем приводится диапазон от -70 °C до +250 °C. Для графита с органическим связующим и органическим растворителем указан диапазон от -40 °C до +250 °C. Это данные конкретных типов покрытий, а не универсальные пределы для любого состава с MoS2 или графитом.
Что выяснить до подбора
Какое связующее использует покрытие: органическое или неорганическое.
На какой стадии материал будет контактировать со смазкой: до отверждения или после него.
Какой растворитель входит в состав и совместим ли он со связующим.
Каковы требования к нанесению и отверждению конкретной системы.
Как проверить совместимость растворителя со смазкой до нанесения
Для подбора недостаточно сопоставить названия базовой смазки и покрытия.
Проверка должна учитывать, что именно контактирует с поверхностью: растворитель из еще не отвержденного состава, готовая пленка или уже отвержденное покрытие. Эти ситуации различаются по риску для связующего и по требованиям к подготовке детали.
Если покрытие еще не отверждено, основное внимание уделяют воздействию растворителя на связующее. В документации конкретной системы следует сверить тип растворителя, способ нанесения, межслойную сушку и режим отверждения. Обобщать совместимость по признаку «органический растворитель» нельзя: растворители различаются, а часть из них способна повредить органическую пленку.
После отверждения оценивают взаимодействие готового покрытия с маслом или пластичной смазкой. Многие отвержденные покрытия совместимы с минеральными и синтетическими смазочными материалами, но для конкретного сочетания все равно нужна спецификация системы. Если смазка должна выполнять дополнительную функцию защиты при разрушении жидкой пленки, ее рассматривают как отдельный элемент смазочной схемы, а не как замену проверке совместимости.
Экспериментальные результаты по отдельным составам также нельзя автоматически переносить на промышленный узел. В одном исследовании при нагрузке 10 N добавление 5 wt% протонированного MoS2 в эпоксидное покрытие снизило коэффициент трения на 20,0%, а объем износа - на 37,2% относительно чистого эпоксидного покрытия. Эти значения описывают конкретную рецептуру и условия исследования, но не подтверждают совместимость любого покрытия с любым маслом.
Проверка до производственного нанесения
Сверьте спецификации покрытия и базовой смазки, уделив внимание растворителю и связующему.
Уточните, отверждено ли покрытие перед контактом со смазкой.
Выполните пробу на совместимость на подходящем образце, если такое испытание предусмотрено технологией.
Не переносите результаты для одной рецептуры или режима испытаний на другой состав.
Нанесение MoS2 и подготовка поверхности
Качество сухой пленки зависит от способа нанесения и подготовки детали.
Если на поверхности осталось масло или пластичная смазка, адгезия покрытия может ухудшиться. Поэтому перед нанесением обычно требуется подготовить и обезжирить поверхность, а применяемый растворитель и последовательность операций сверить со спецификацией покрытия.
Для сухих пленок на основе MoS2 и сочетания MoS2 с графитом применяют кисть или распыление. Состав наносят тонкими слоями, предусматривая промежуточную сушку каждого слоя. Это важно учитывать при планировании процесса: соблюдение порядка нанесения влияет на качество покрытия, а технологию нельзя выбирать только по удобству распыления или доступности оборудования.
В материалах по нанесению MoS2-покрытий описана типовая рецептура суспензии: 15-25 wt.% MoS2 в растворе смолы, частицы размером 1-5 μm и диспергаторы в количестве 0,5-2,0 wt.%. В качестве связующего могут применяться фенольные или эпоксидные смолы. Эти параметры относятся к описанной типовой рецептуре и не заменяют инструкцию для конкретного покрытия.
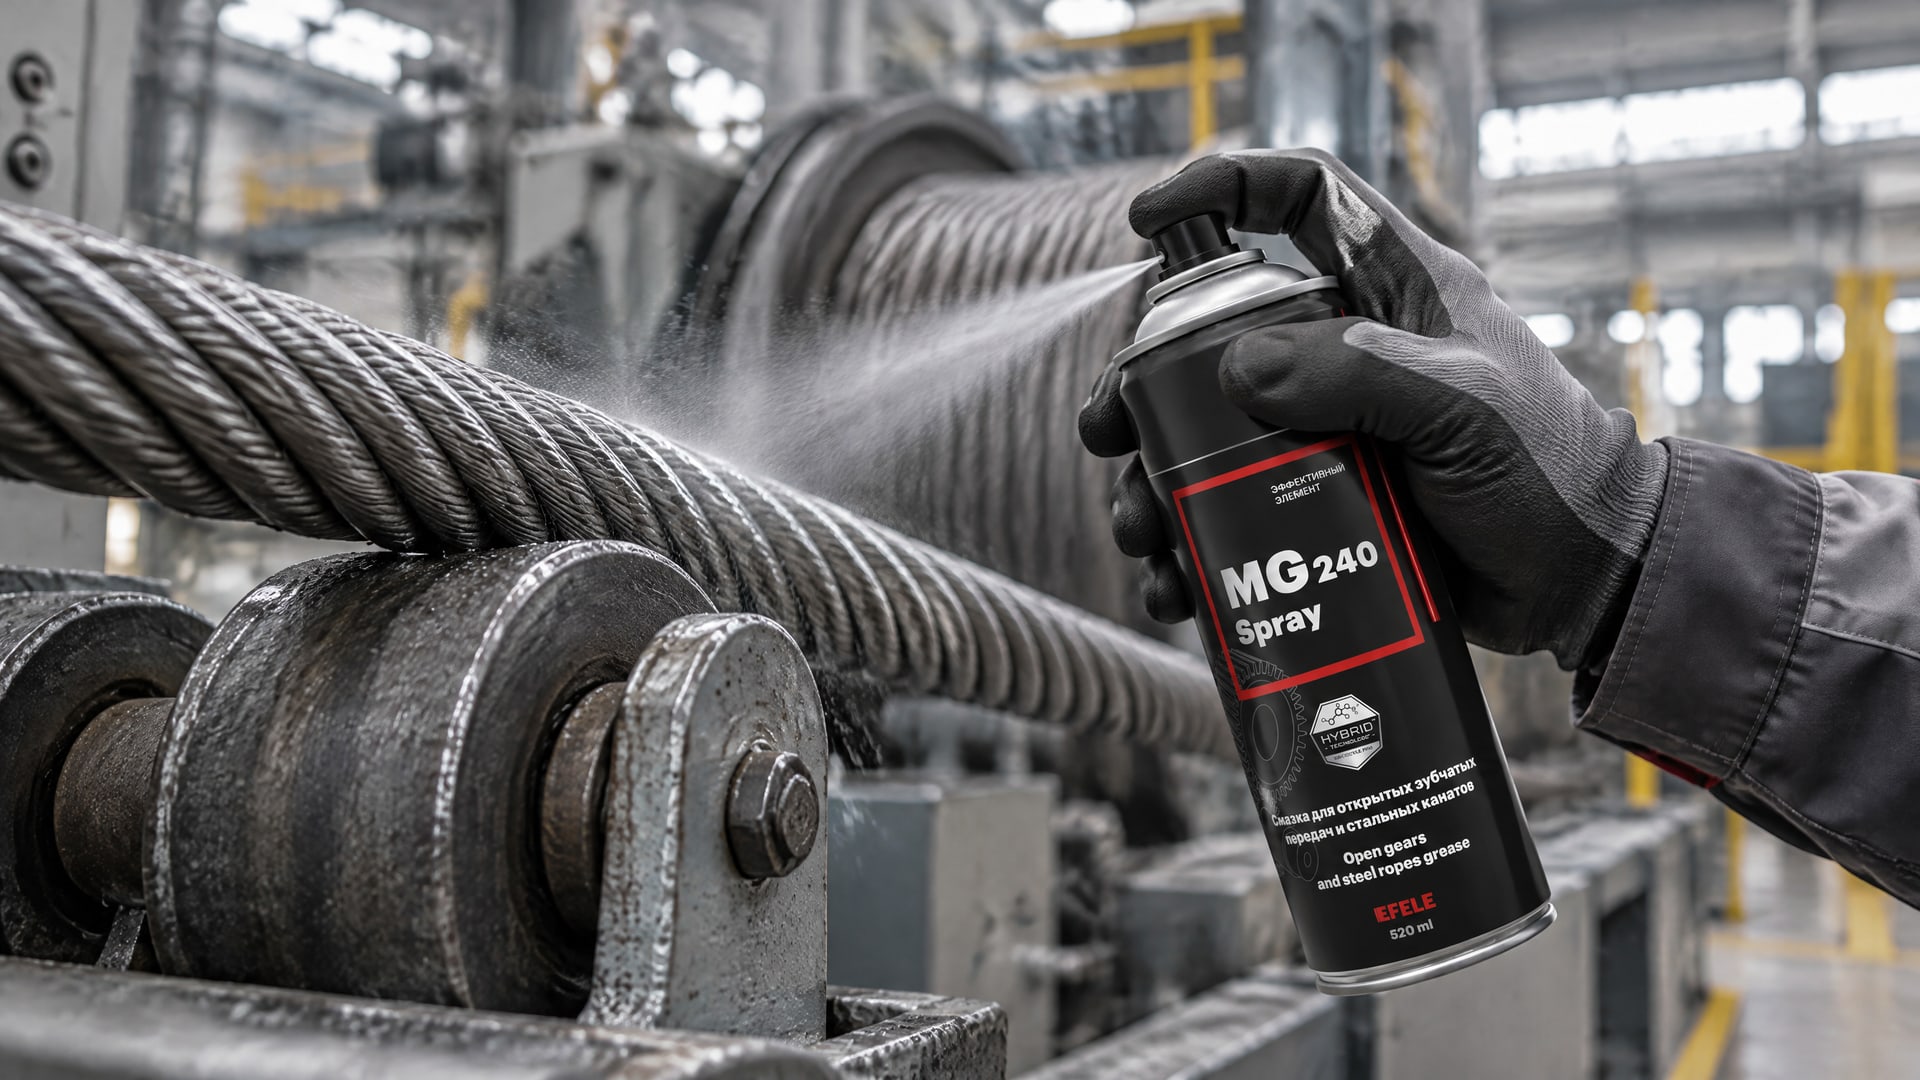
Для стальных канатов, где важны удержание состава на поверхности и защита в широком температурном диапазоне, способ нанесения также подбирают под конструкцию и режим эксплуатации. В таких задачах EFELE MG-240 Spray применяют для нанесения дисульфида молибдена на стальные канаты: состав обеспечивает адгезию и защиту в широком температурном диапазоне. При этом он не отменяет проверки состояния поверхности и требований к подготовке перед нанесением.
Что сверить перед распылением антифрикционного покрытия
Разрешен ли для состава способ нанесения распылением, кистью или другим методом.
Какова рекомендуемая последовательность слоев и нужна ли межслойная сушка.
Как подготовить поверхность, если на ней ранее находились масло или пластичная смазка.
Какой режим отверждения указан для выбранной системы.
Температурный диапазон смазок и покрытий: почему цифры нельзя переносить
Температурный диапазон смазок нельзя определять по одному загустителю или твердому компоненту.
Для антифрикционных покрытий результат зависит от сочетания связующего, твердых смазочных материалов и растворителя. Поэтому два материала с MoS2 могут иметь разные рабочие пределы, а диапазон одного покрытия не описывает температурные возможности любой системы с дисульфидом молибдена.
Для покрытия с MoS2, графитом, неорганическим связующим и органическим растворителем приводится ориентир от -180 °C до +450 °C. Это заметно отличается от диапазонов покрытий с органическим связующим: для MoS2-системы указан интервал от -70 °C до +250 °C, а для графитовой - от -40 °C до +250 °C. Такие значения показывают, насколько выбор связующего меняет температурные характеристики, но относятся к описанным типам покрытий.
Похожая осторожность нужна при сравнении пластичных смазок. В одной технической карточке для графитовой смазки указан верхний предел +60 °C, тогда как для медного противозадирного состава приводится диапазон от 0 °C до +1093 °C. Это примеры отдельных спецификаций, а не нормы для всех графитовых или медных смазок. По ним нельзя заключить, что любая графитовая смазка ограничена +60 °C или любая медная пригодна до +1093 °C.
При выборе смотрят на диапазон конкретного материала и его назначение. Запросы «графитовая смазка температурный диапазон» и «медная смазка температурный диапазон» не имеют универсального ответа: параметры зависят от рецептуры и области применения. То же относится к формулировке «графитная смазка температурный диапазон» - название компонента не заменяет паспортных данных.
Как выбрать способ защиты для узла
Выбор между пластичной смазкой, пастой и сухим покрытием зависит от задачи и технологии обслуживания.
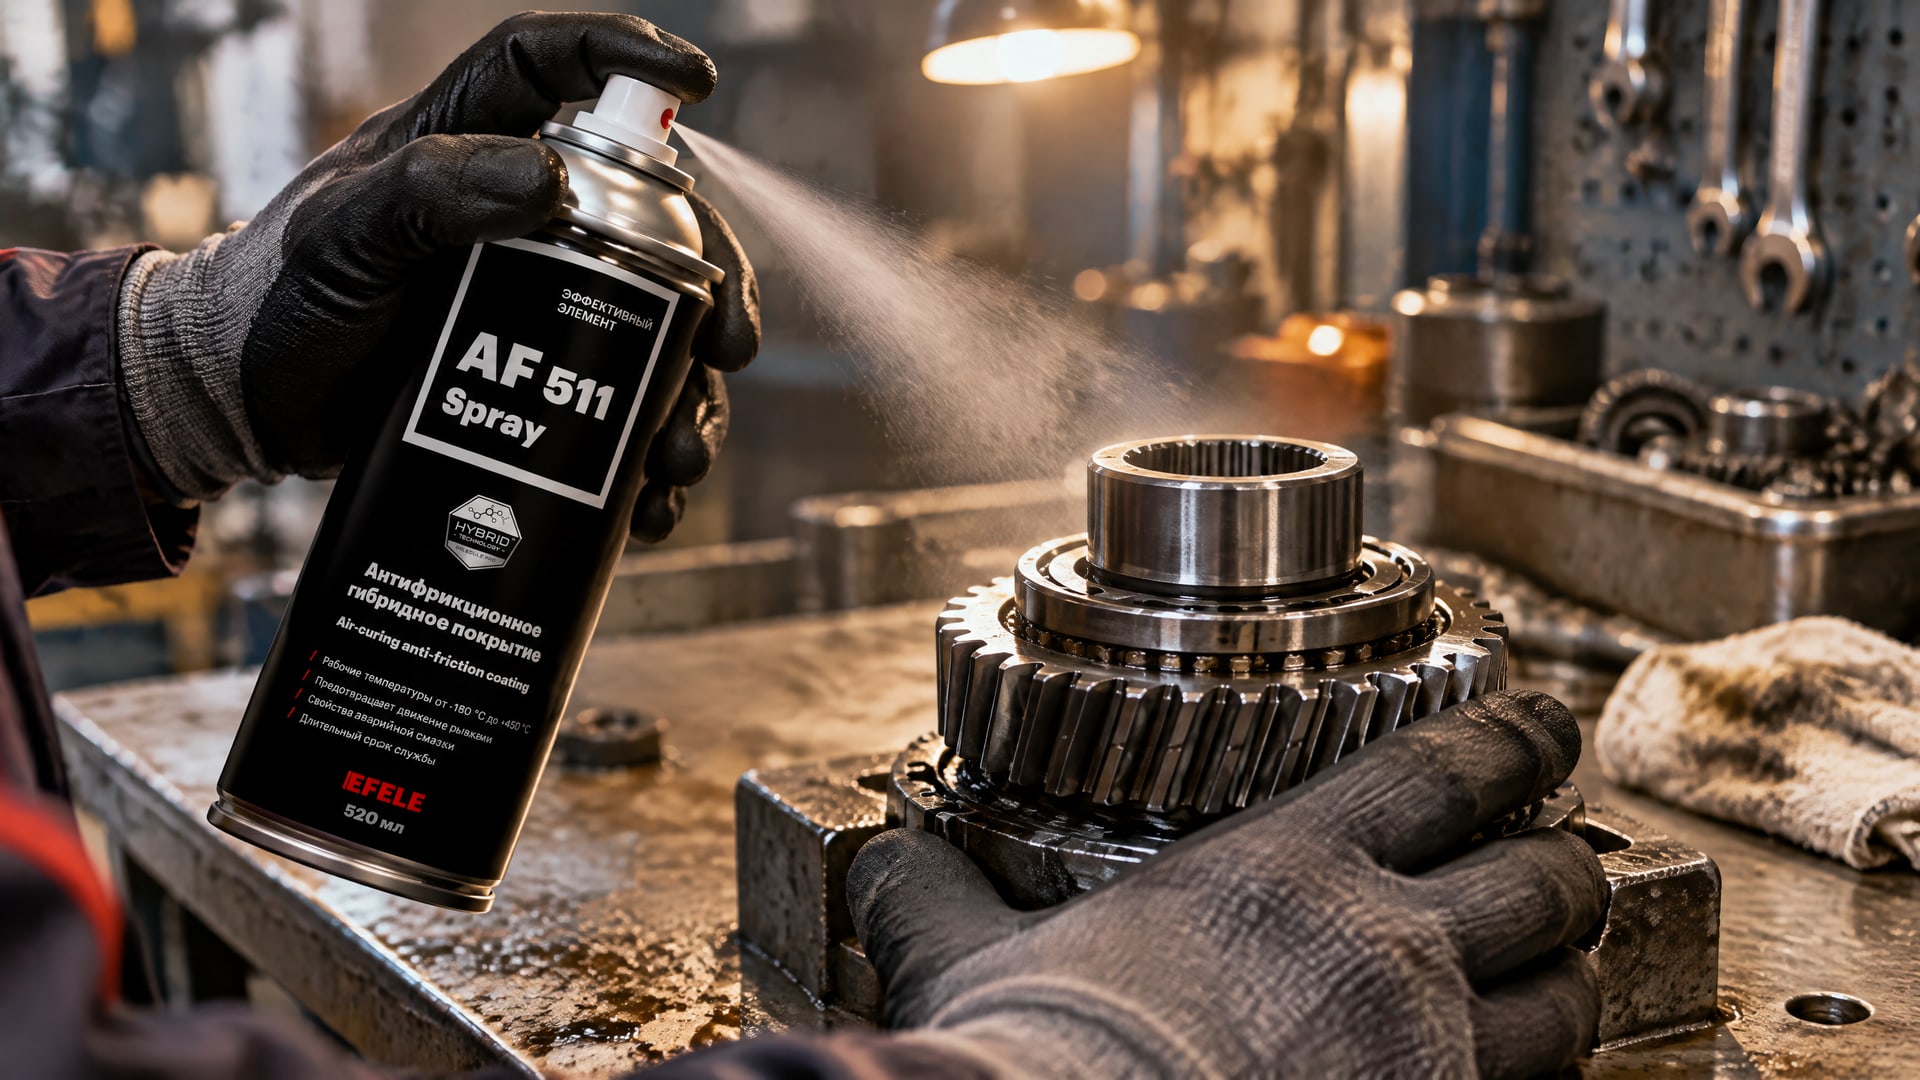
Покрытие формирует твердую смазочную пленку после нанесения и отверждения, тогда как смазка применяется как отдельный смазочный материал. Для нанесения покрытия важны чистота поверхности, совместимость растворителя со связующим и выполнение предписанной технологии; для смазки - характеристики конкретного состава и условия эксплуатации.
Если требуется сопоставить способы, полезно рассматривать не абстрактные классы, а конкретные требования узла. Например, нужно ли наносить материал на уже работающий узел, может ли поверхность быть подготовлена, предусмотрено ли отверждение и будет ли покрытие контактировать с базовой смазкой до завершения этого процесса. Ответы помогают исключить неподходящий способ еще до закупки.
| Решение | Особенность применения | Что проверить |
|---|
| Литиевая смазка | Пластичный смазочный материал | Характеристики конкретной смазки и условия эксплуатации |
| Молибденовая паста | Состав на основе твердого смазочного компонента | Совместимость с материалами узла и назначение пасты |
| Антифрикционное покрытие | Формирует пленку после нанесения и отверждения | Подготовку поверхности, растворитель, связующее и режим нанесения |
| EFELE AF-511 Spray | Сухое антифрикционное покрытие, отверждаемое при комнатной температуре | Подходит ли технология нанесения к узлу; материал рассматривают как альтернативу добавлению состава в смазочную ванну |
Ни один вариант не выигрывает по всем параметрам. Покрытие может быть уместно, когда требуется сухая пленка и технологический процесс позволяет подготовить поверхность. Если же конструкция предполагает смазку пластичным материалом, замена на покрытие требует отдельной оценки. В обоих случаях решение сверяют со спецификацией конкретного материала, а не принимают по общему обозначению «молибденовый», «графитовый» или «медный».
Что включить в техническое задание
Состояние поверхности перед нанесением и требования к ее подготовке.
Сведения о базовой смазке, которая будет контактировать с покрытием.
Способ нанесения и этапы сушки или отверждения.
Температурный диапазон конкретного материала по его документации.
Часто задаваемые вопросы
Совместимо ли покрытие с MoS2 с любым маслом?
Нет, наличие MoS2 не гарантирует совместимость со всеми маслами. Важны связующее, растворитель и степень отверждения покрытия. Многие отвержденные антифрикционные покрытия совместимы с минеральными и синтетическими смазочными материалами, но для выбранной системы нужно сверить спецификацию, особенно если масло контактирует с пленкой до ее отверждения.
Как определить температурный диапазон графитовой смазки?
По документации конкретного продукта, а не по наличию графита в составе. В отраслевых карточках встречаются разные значения: для одной графитовой смазки указан верхний предел +60 °C. Этот пример нельзя переносить на другие составы, поскольку диапазон зависит от рецептуры и назначения материала.
Какой температурный диапазон у медной смазки?
Универсального значения нет. Для одного медного противозадирного состава приводится диапазон от 0 °C до +1093 °C, но это характеристика конкретной спецификации, а не общий предел для всех медных смазок. Перед выбором следует сверить паспортные данные материала и условия работы соединения.
Можно ли распылять покрытие поверх смазки?
Наносить покрытие поверх масла или пластичной смазки без подготовки не следует: загрязненная поверхность может ухудшить адгезию пленки. Обычно поверхность подготавливают и обезжиривают, а растворитель, способ нанесения и этапы сушки выбирают по спецификации покрытия. Сам факт распыления не устраняет требований к подготовке.
Заключение
Совместимость растворителей в антифрикционных покрытиях с базовыми смазками зависит от всей системы и стадии ее применения. До отверждения нужно учитывать воздействие растворителя на связующее, после отверждения - проверять совместимость пленки с маслом или пластичной смазкой. Температурный диапазон также определяют по спецификации конкретного покрытия или смазки, а не по одному компоненту состава.
Следующий шаг для инженера и снабженца - собрать данные о базовой смазке, покрытии и подготовке поверхности, затем сверить их со спецификациями материалов. Если документация не подтверждает нужную совместимость, до внедрения стоит провести пробу на образце и согласовать технологию нанесения с требованиями выбранной системы.