Внедрение новой смазки на крупном предприятии - это не закупка партии по каталогу. Это комплексный процесс, который начинается с лабораторных испытаний, требует оформления протокола соответствия и завершается пилотной эксплуатацией. Технические специалисты и снабженцы часто задают один вопрос: почему нельзя просто поставить образец в производство и проверить? Ответ в регуляторике и в логике работы современного оборудования - допуск на одну смазку не гарантирует подходимость другой, даже если они одного класса NLGI. Эта статья разбирает процедуру тестирования пошагово: от отбора образца до получения протокола испытаний, от оформления паспорта качества до пилотного ввода в работу.
Материал адресован инженерам, закупщикам и техническим специалистам, которые отвечают за выбор и внедрение ГСМ, а также тем, кто занимается импортозамещением и поиском отечественных аналогов. Вы узнаете, какие стандарты применяют, какие показатели проверяют в аккредитованной лаборатории, как минимизировать риск на каждом этапе и почему один паспорт качества - недостаточен.
Зачем вообще тестировать смазку: нормативная база и цели проверки
Техрегламент Таможенного союза ТР ТС 030/2012 устанавливает обязательные требования к смазочным материалам и специальным жидкостям, обращающимся в странах ЕАЭС.
Согласно этому документу, изготовитель и поставщик смазки несут ответственность за соответствие продукта заявленным свойствам. Подтверждение этого соответствия проводится через испытания в аккредитованной лаборатории, после чего составляется протокол испытаний - документ, содержащий фактические результаты измерений.
Для серийной продукции разрешительный документ (декларация соответствия или свидетельство) действует три года. Это значит, что если завод меняет поставщика смазки или вводит новый состав, требуется новое испытание - не потому что старое "прошло уже три года", а потому что новая партия от нового поставщика - это другой продукт с точки зрения документооборота.
На уровне предприятия целью испытания является:
- Проверка того, что смазка соответствует заявленным показателям вязкости, температурного диапазона, коррозионной активности и чистоты
- Получение документа, который подтверждает эту проверку для внутренней системы качества
- Минимизация риска отказа оборудования или преждевременного износа узлов по причине несоответствия смазки рабочим условиям
ГОСТ ISO 12924-2013 предлагает руководство по классификации и требованиям к пластичным смазкам индустриального назначения. Он идентичен международному ISO 12924:2010 и служит ориентиром для выбора испытаний. Например, для пластичной смазки с предполагаемой температурой применения выше 120 °C срок службы подшипника P50 (80 % ресурса) должен быть не менее 100 часов - это требование прямо указано в стандарте, и его проверяют в лаборатории.
Как правильно отобрать образец: стандарты и порядок действий
Отбор образца - это не просто "взять баллончик со смазкой и отвезти в лабораторию".
Это процедура, которая должна быть воспроизводима и должна обеспечить репрезентативность пробы.
ГОСТ ISO 12924-2013 указывает, что при отсутствии других указаний в документации на продукцию пробы смазочных материалов отбирают по ASTM D4057. Этот стандарт описывает методику взятия образца таким образом, чтобы исключить его загрязнение, окисление при хранении и неправильное представление состава. На практике это означает:
- Образец берут из целой, невскрытой упаковки (если это допустимо)
- Контейнер очищают снаружи перед вскрытием
- Инструменты для отбора чистые и сухие
- Образец помещают в стерильный контейнер
- На контейнере указывают дату, номер партии, наименование продукта
Если предприятие получает образец от поставщика для тестирования перед закупкой, важно заранее согласовать условия отбора. Поставщик может предложить отбор по ASTM D4057 - это правильно. Если поставщик "просто пришлет образец", есть риск, что впоследствии результаты испытания могут быть оспорены (есть претензии к процедуре отбора).
Размер образца зависит от типа анализа. Для стандартного пакета анализов пластичной смазки обычно достаточно 100-150 грамм. Образец доставляют в лабораторию в течение времени, которое позволяет избежать расслоения и окисления - обычно это означает доставку в течение недели при комнатной температуре в закрытом контейнере.
Какие параметры проверяют в аккредитованной лаборатории
Спектр испытаний смазок широк, но для промышленного внедрения на крупном предприятии проверяют набор ключевых показателей.
Выбор показателей зависит от назначения смазки - для подшипников скольжения список отличается от показателей для редуктора или направляющих станка.
Коррозионное воздействие на медь
Это один из самых информативных показателей для оценки химической агрессивности смазки. При испытании образец смазки нагревают вместе с медной пластинкой при температуре (100 ± 1) °C в течение (24 ± 5) минут. После выдержки пластинку извлекают, промывают и сравнивают степень потемнения/коррозии с эталонной шкалой. Результат обозначают от 1a (нет изменения) до 4 (глубокая коррозия). Для большинства индустриальных смазок допустимо значение 1a-2.
Этот тест критичен для смазок, которые работают с медными сплавами и бронзой - в подшипниках, направляющих, кулачковых механизмах. Высокое содержание свободных кислот или активных сернистых соединений может привести к коррозии и выходу узла из строя.
Определение чистоты по ISO 4406
Загрязнение смазки абразивными частицами работает как наждачная бумага, ускоряя износ поверхностей скольжения. Чистоту определяют по ГОСТ ISO 4407-2006, который соответствует ISO 4406. Результат выражают кодом, например, 16/14/11, который указывает на количество частиц разных размеров (более 4 мкм, более 6 мкм, более 14 мкм) в 1 мл смазки. Для новой, свежей смазки обычно требуется код не хуже 15/13/10 или лучше. Загрязненность выше 18/16/13 может привести к ускоренному износу прецизионных узлов.
Температура каплепадения
Для пластичной смазки это показатель, при котором смазка теряет пластичность и начинает вытекать. Для смазок класса NLGI 2 типичное значение составляет 180-220 °C, для NLGI 3 - выше 220 °C. Это не означает, что смазку можно использовать при таких температурах в работе - это лишь точка фазового перехода. Рабочий диапазон всегда указывают отдельно, и обычно верхний предел на 30-40 °C ниже температуры каплепадения.
Водостойкость (ГОСТ 1547-84)
Вода в смазке - враг. Она ускоряет окисление, способствует коррозии, снижает адгезию (способность тонкого слоя смазки держаться на поверхности). При испытании определяют, остается ли смазка водостойкой после контакта с водой. Метод включает перемешивание смазки с водой и оценку эмульгирования. Для влажных производственных условий важно, чтобы смазка была стойкой к вымыванию - такие смазки обозначают как водостойкие.
Свободные щелочи и кислоты
Свободные щелочи указывают на присутствие некорректно растворенных присадок, которые могут агрессивно воздействовать на материалы и окисляться при нагреве. Свободные кислоты - это признак окисления и деградации масла или смазки. Для новой смазки эти показатели должны быть минимальны.
Вязкость при различных температурах
Для смазочного масла (если оно является основой смазки) определяют вязкость при 40 °C и при 100 °C, а также индекс вязкости. Для пластичной смазки указывают тип масла-основы и его вязкость, но основной параметр консистенции - класс NLGI.
Омыление (для смазок на основе жиров)
Если смазка содержит животный жир или сложные эфиры, определяют число омыления - это показатель количества омыляемых веществ (жиров). Высокое число омыления может указывать на использование составов, которые могут стареть при окислении.
Порядок работы с аккредитованной лабораторией и получение протокола
Первый шаг - выбор лаборатории.
Она должна быть включена в единый реестр испытательных лабораторий ЕАЭС, иметь аккредитацию и проводить испытания по требуемым стандартам. На сайте органа по аккредитации (например, в России - ФГУП "ВНИИМС") можно проверить лицензию.
Со смазки поставщика нужна техническая документация - каталожный лист (TDS, техническое описание) или паспорт качества, где указаны предполагаемые характеристики. Это нужно, чтобы лаборатория знала, что искать и какие показатели считаются нормой.
Образец отправляют в лабораторию. Там же указывают, какие анализы требуются. Стандартный пакет для пластичной смазки обычно включает: определение консистенции (NLGI), температуру каплепадения, коррозию на медь, чистоту, водостойкость, свободные щелочи и кислоты. Стоимость анализа зависит от количества показателей - обычно 8-15 тысяч рублей за полный пакет.
Лаборатория проводит испытания и составляет протокол испытаний. В протоколе указывают:
- Наименование и описание образца (номер партии, дата отбора)
- Перечень выполненных анализов
- Фактические результаты каждого анализа
- Нормативные значения (если они известны из стандарта или техдокументации)
- Дату выполнения испытаний
- Подпись и печать лаборатории
Протокол - это главный документ. Его предприятие использует для двух целей: а) убедиться, что смазка соответствует заявленным показателям, и б) документально подтвердить, что проверка была проведена, в случае внутреннего аудита или претензии от оборудования.
Паспорт качества, сертификат и регистрация партии
Помимо протокола испытаний нужен паспорт качества на смазку.
Это документ, который поставщик выдает на каждую партию (или на серию, если это допускается внутренним положением поставщика).
Паспорт качества должен содержать:
- Наименование и артикул смазки
- Наименование и реквизиты изготовителя
- Номер партии
- Год выпуска
- Фактические показатели (вязкость, NLGI, температура каплепадения, и так далее)
- Нормативные значения этих показателей
- Срок годности
- Условия хранения и использования
- Сведения об утилизации отработанной смазки
Срок годности смазки (например, "годна 5 лет с даты выпуска") важен не для безопасности человека, а для гарантии, что смазка не потеряла свойства при неправильном хранении. Смазка в герметичной упаковке при комнатной температуре в закрытом помещении сохраняет свойства дольше, чем в открытом контейнере на солнце.
Для запуска серийной поставки потребуется оформление соответствия по ТР ТС 030/2012 - это может быть либо сертификат (если его выдает уполномоченный орган), либо декларация соответствия (если поставщик сам ее оформляет). Срок действия такого документа - три года. Это означает, что новую партию той же смазки от того же производителя не нужно пересертифицировать в течение трех лет - достаточно паспорта качества и протокола периодической проверки (если у предприятия есть собственная лаборатория).
Пилотная эксплуатация и масштабирование: от образца к серийной поставке
Даже если протокол испытаний показал, что смазка соответствует стандарту, на крупном предприятии перед закупкой серии принято провести пилотное применение.
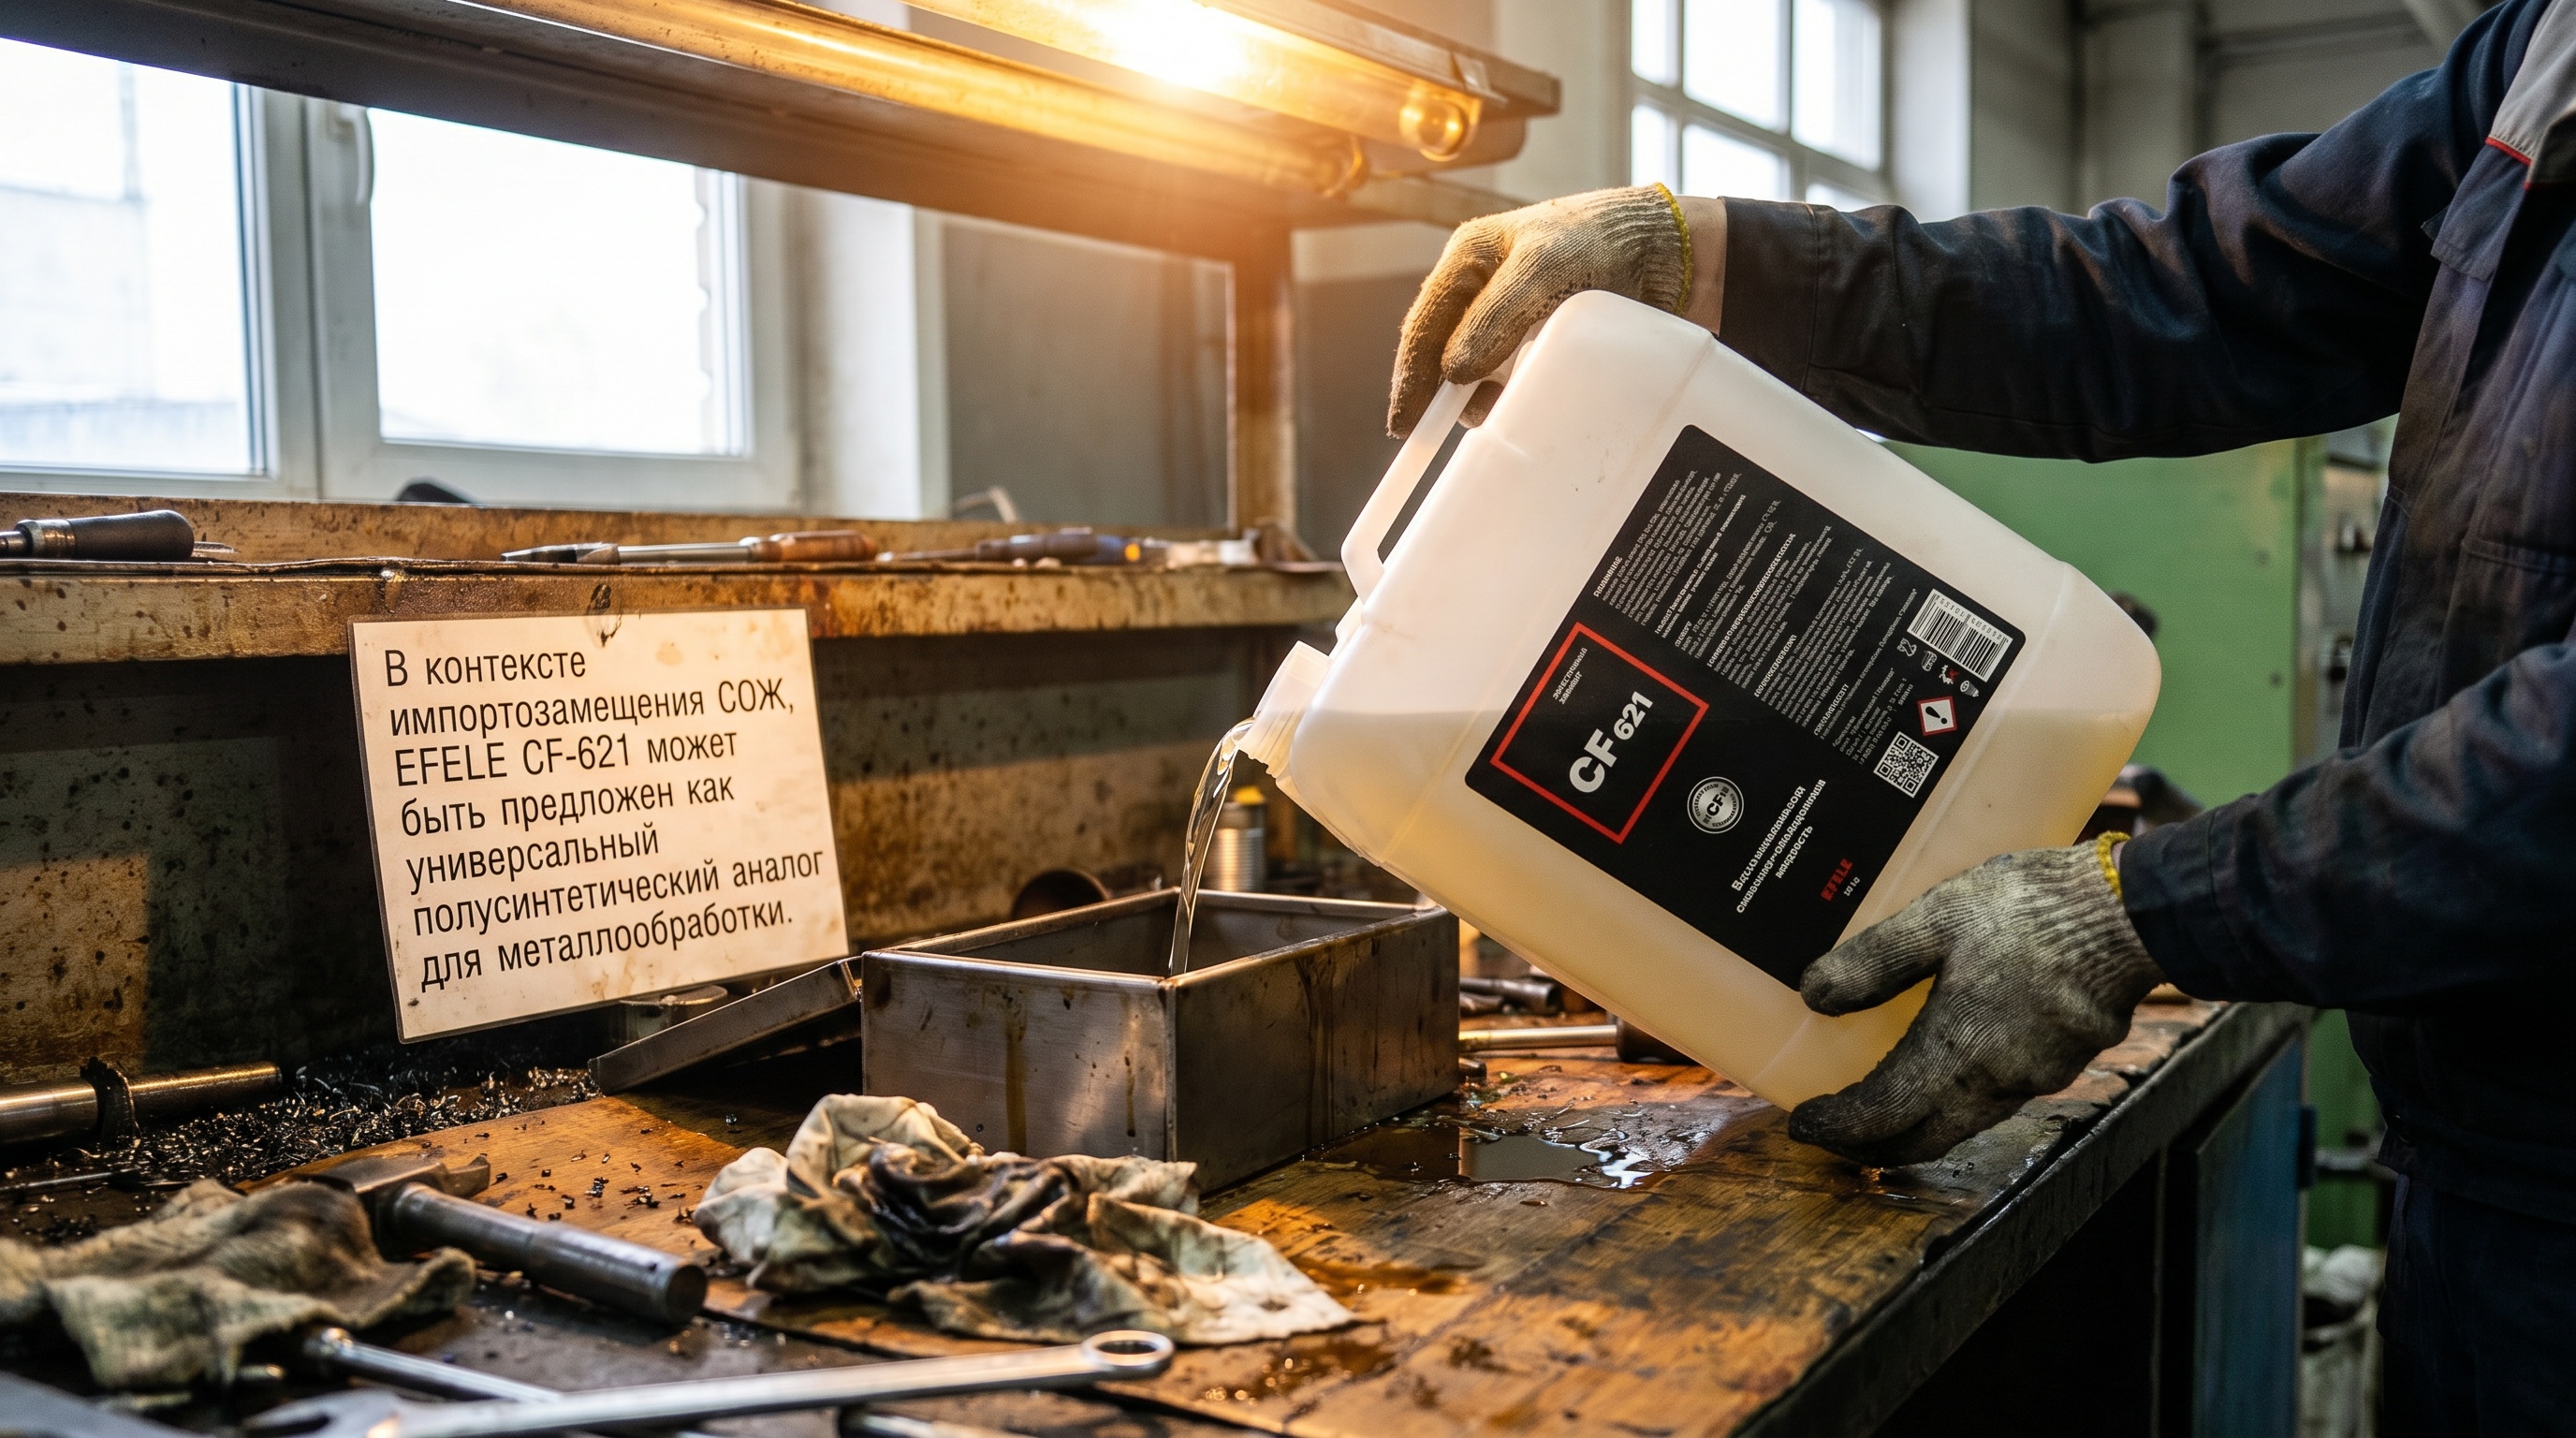
Это нужно, чтобы убедиться в том, что в реальных условиях (влажность, вибрация, окружающие вещества) смазка ведет себя как ожидается.
Пилотный ввод обычно выглядит так:
1. Смазку применяют на одном или нескольких узлах, параллельно с текущей смазкой (если возможно) или на «пробных» машинах
2. На протяжении 2-4 недель работы ведут наблюдение: нет ли вытекания смазки, остается ли адгезия (не скользит ли слой по поверхности), нет ли необычного нагрева или шума
3. После пилота берут образец из узла и отправляют в лабораторию на повторный анализ - это показывает, как смазка деградировала в работе
Если пилот прошел успешно, предприятие переходит на закупку серийного объема - от килограмма образца к 50-100 килограммам или к поддонам, в зависимости от типа оборудования.
Важный момент: при импортозамещении или замене аналога (например, с импортной смазки на отечественный аналог) часто возникает соблазн пропустить пилот - дескать, "это же просто другое название, а состав одинаковый". Это ошибка. Даже если два продукта относятся к одному классу NLGI и имеют одинаковый температурный диапазон, их дополнительные компоненты (присадки, загуститель, тип масла-основы) могут отличаться. Полусинтетические смазки для металлообработки, например, используют разные типы синтетических масел в качестве основы, и комбинация с загустителем может привести к разной адгезии, разной стойкости к вымыванию или разному вспениванию. Поэтому даже импортозамещающий продукт требует полного цикла испытаний.
Разговор об импортозамещении часто сводится к "найти российский аналог дешевле". Но на крупном предприятии логика иная - найти смазку, которая соответствует рабочим требованиям и доступна на внутреннем рынке. Если предприятие закупало немецкую или японскую смазку для конкретного узла, это значит, что этот узел имеет требования, которые эта смазка удовлетворяет. Отечественная альтернатива должна пройти те же испытания и показать те же результаты - а не просто получить одобрение от закупщика по цене.
При внедрении импортозамещающей смазки особенное внимание уделяют совместимости с материалами узла. Например, при переходе с одного типа смазки на другой может измениться способность смазки защитить медные поверхности от коррозии или ее адгезия к металлическим направляющим. Если в исходной смазке используется одна система присадок, а в новой - другая, может измениться и поведение при контакте с резиновыми уплотнениями (уплотнение может разбухнуть или, наоборот, пересохнуть). Все эти аспекты проверяют именно при испытании в лаборатории и затем при пилотной эксплуатации.
На этапе импортозамещения СОЖ (смазочно-охлаждающих жидкостей) для металлообработки важно, чтобы новая жидкость сохраняла свойства при разбавлении водой, не вымывалась из зоны обработки и не вызывала коррозию инструмента или детали. Полусинтетические составы, такие как EFELE CF-621, подходят для многих универсальных операций - фрезеровки, нарезания резьбы, сверления, - но перед закупкой серии все равно нужно проверить ее поведение в конкретном станке на конкретном инструменте и материале.
Риски и как их минимизировать при внедрении новой смазки
Основной риск при внедрении новой смазки без надлежащей проверки - преждевременный отказ оборудования.
Это может выглядеть как:
- Повышенный износ подшипника или направляющих по причине недостаточной адгезии смазки или ее загрязненности
- Коррозия медных компонентов из-за высокого содержания свободных кислот
- Вытекание смазки из узла (если вязкость или консистенция не соответствуют зазорам)
- Образование отложений и лака при перегреве
Каждый из этих сценариев требует остановки производства и замены смазки, что обходится намного дороже, чем проведение испытаний перед внедрением.
Второй риск - проблемы с документацией. Если на предприятие поступила смазка без паспорта качества или с паспортом, но без протокола испытаний, а потом возникла претензия (например, предприятие рассчитывает на гарантию качества), поставщик может ответить, что смазка соответствует его стандартам, но предприятие не проводило независимой проверки - поэтому претензия непочтенна. Наличие протокола испытаний из аккредитованной лаборатории - это доказательство того, что смазка действительно такова, как ее описывает поставщик.
Третий риск - выбор лаборатории. Не все лаборатории равноценны. Лаборатория должна быть аккредитована и включена в реестр ЕАЭС. Протокол из аккредитованной лаборатории признается всеми участниками цепочки поставок и в органах надзора. Протокол из неаккредитованной лаборатории - это просто документ "для себя", он не имеет юридической силы.
Четвертый риск - недооценка пилотной фазы. Если на пилоте смазка показала себя нормально, но предприятие при переходе на серийное применение не провело переобучение операторов (например, изменилась кратность смазывания или способ нанесения), смазка может работать хуже из-за неправильного применения, а не из-за недостатков самого материала. Поэтому с пилотом должна идти и переподготовка персонала.
Часто задаваемые вопросы
Почему нельзя просто купить образец и использовать, не тестируя?
Потому что поставщик гарантирует соответствие своей смазки только при соблюдении условий хранения и транспортировки. Если образец поврежден, окислился при хранении или был загрязнен в пути, это не вина поставщика - но в производстве последствия для вас. Проверка в аккредитованной лаборатории - это независимое подтверждение того, что полученный образец действительно соответствует спецификации. Это защита предприятия.
Если у нас есть паспорт качества от поставщика, нужен ли еще протокол испытаний?
Да, нужен, если вы рассчитываете на гарантию или предусматриваете выход изделия на рынок, где требуется соответствие ТР ТС 030/2012. Паспорт качества - это документ поставщика, протокол испытаний - это независимая проверка. На крупном предприятии оба документа хранятся в архиве качества.
Какой минимальный набор показателей нужно проверить для смазки?
Зависит от назначения смазки и требований вашего оборудования. Для универсального набора обычно достаточно: консистенция (NLGI), температура каплепадения, коррозия на медь, чистота (ISO 4406), водостойкость, свободные щелочи и кислоты. Лаборатория поможет расширить список, если смазка используется в экстремальных условиях.
Сколько времени занимает испытание смазки?
Обычно от 5 до 10 рабочих дней. Коррозия на медь (выдержка 24 часа) - самый долгий тест. Доставка образца туда и обратно может добавить еще неделю. Если спешите, можно договориться об ускоренном анализе, но это обойдется дороже.
Можно ли использовать результаты испытаний из каталога производителя вместо собственных?
Можно рассматривать их как справочную информацию, но не как подтверждение для вашей партии. Каталожные данные - это типичные значения, полученные на эталонном образце. Ваша партия может немного отличаться (в пределах допусков), и это нормально. Но если нужно документально подтвердить соответствие для систем качества или для претензий, требуется собственный протокол из аккредитованной лаборатории.
Заключение
Тестирование смазочных материалов - это не бюрократический процесс, а инвестиция в надежность оборудования и в управление рисками. Крупные предприятия, которые игнорируют этап испытаний и пилотной эксплуатации, оплачивают это потом внеплановыми остановками и заменой узлов. Поставщики, которые предлагают "не тестировать, просто поставить", либо не уверены в качестве своего продукта, либо не понимают, как устроена промышленная логистика.
Алгоритм внедрения новой смазки прост: получить образец и техническую документацию, отправить на испытание в аккредитованную лабораторию, получить протокол, провести пилотную эксплуатацию, убедиться в результатах, затем запустить серийные поставки. Это занимает 4-6 недель - немного в масштабе производственного цикла, но достаточно, чтобы избежать проблем. Если вы начинаете процесс импортозамещения или ищете аналог текущей смазке, следуйте этому алгоритму без исключений - происхождение и цена не заменяют проверку рабочих свойств.