Анаэробные фиксаторы и герметики - критические материалы для обеспечения надежности резьбовых соединений в машиностроении, энергетике и производстве. Однако отказы в работе этих составов происходят не из-за качества материала, а из-за нарушений при подготовке, нанесении и выдержке перед нагрузкой. Закупщики и технические специалисты часто сталкиваются с ситуацией, когда фиксатор не держит соединение или герметик не заполняет зазор должным образом. Статья разбирает семь основных ошибок, которые приводят к потере функциональности, показывает, как их избежать, и объясняет механизм действия анаэробных материалов, чтобы правильный выбор и применение стали предсказуемыми.
Материал предназначен для инженеров, ремонтников и снабженцев, которые отвечают за надежность крепежа и герметичность соединений на производстве.
Как работают анаэробные составы: основы для правильного применения
Анаэробный фиксатор и герметик - это жидкие или пастообразные полимеры, которые полимеризуются (твердеют) только при соединении трех условий: отсутствие кислорода, присутствие металла или его ионов, и контакт с поверхностью резьбы или зазором.
Если соединение остается открытым воздуху, полимеризация не начнется или пойдет крайне медленно. Это ключевое отличие анаэробов от обычных клеев и герметиков, которые твердеют на воздухе.
При затяжке болта или винта резьба притягивается плотно, кислород вытесняется, и состав начинает твердеть. Металлические ионы со стальной или железной поверхности выступают катализатором процесса. Именно поэтому на активных металлах (сталь, железо, медь) фиксаторы работают быстрее и надежнее, чем на пассивных (нержавеющая сталь, алюминий, титан).
Для фиксаторов резьбы задача - заполнить весь объем между витками, чтобы предотвратить вибрационное самоотвинчивание. Для трубных герметиков - перекрыть зазор между наружной резьбой и внутренней стенкой отверстия, обеспечивая герметичность без внешних уплотнителей. Две разные задачи требуют разных составов: универсального решения не существует.
Ошибка 1: Нанесение на грязную или масляную резьбу
Одна из самых частых причин отказа фиксатора - подготовка поверхности.
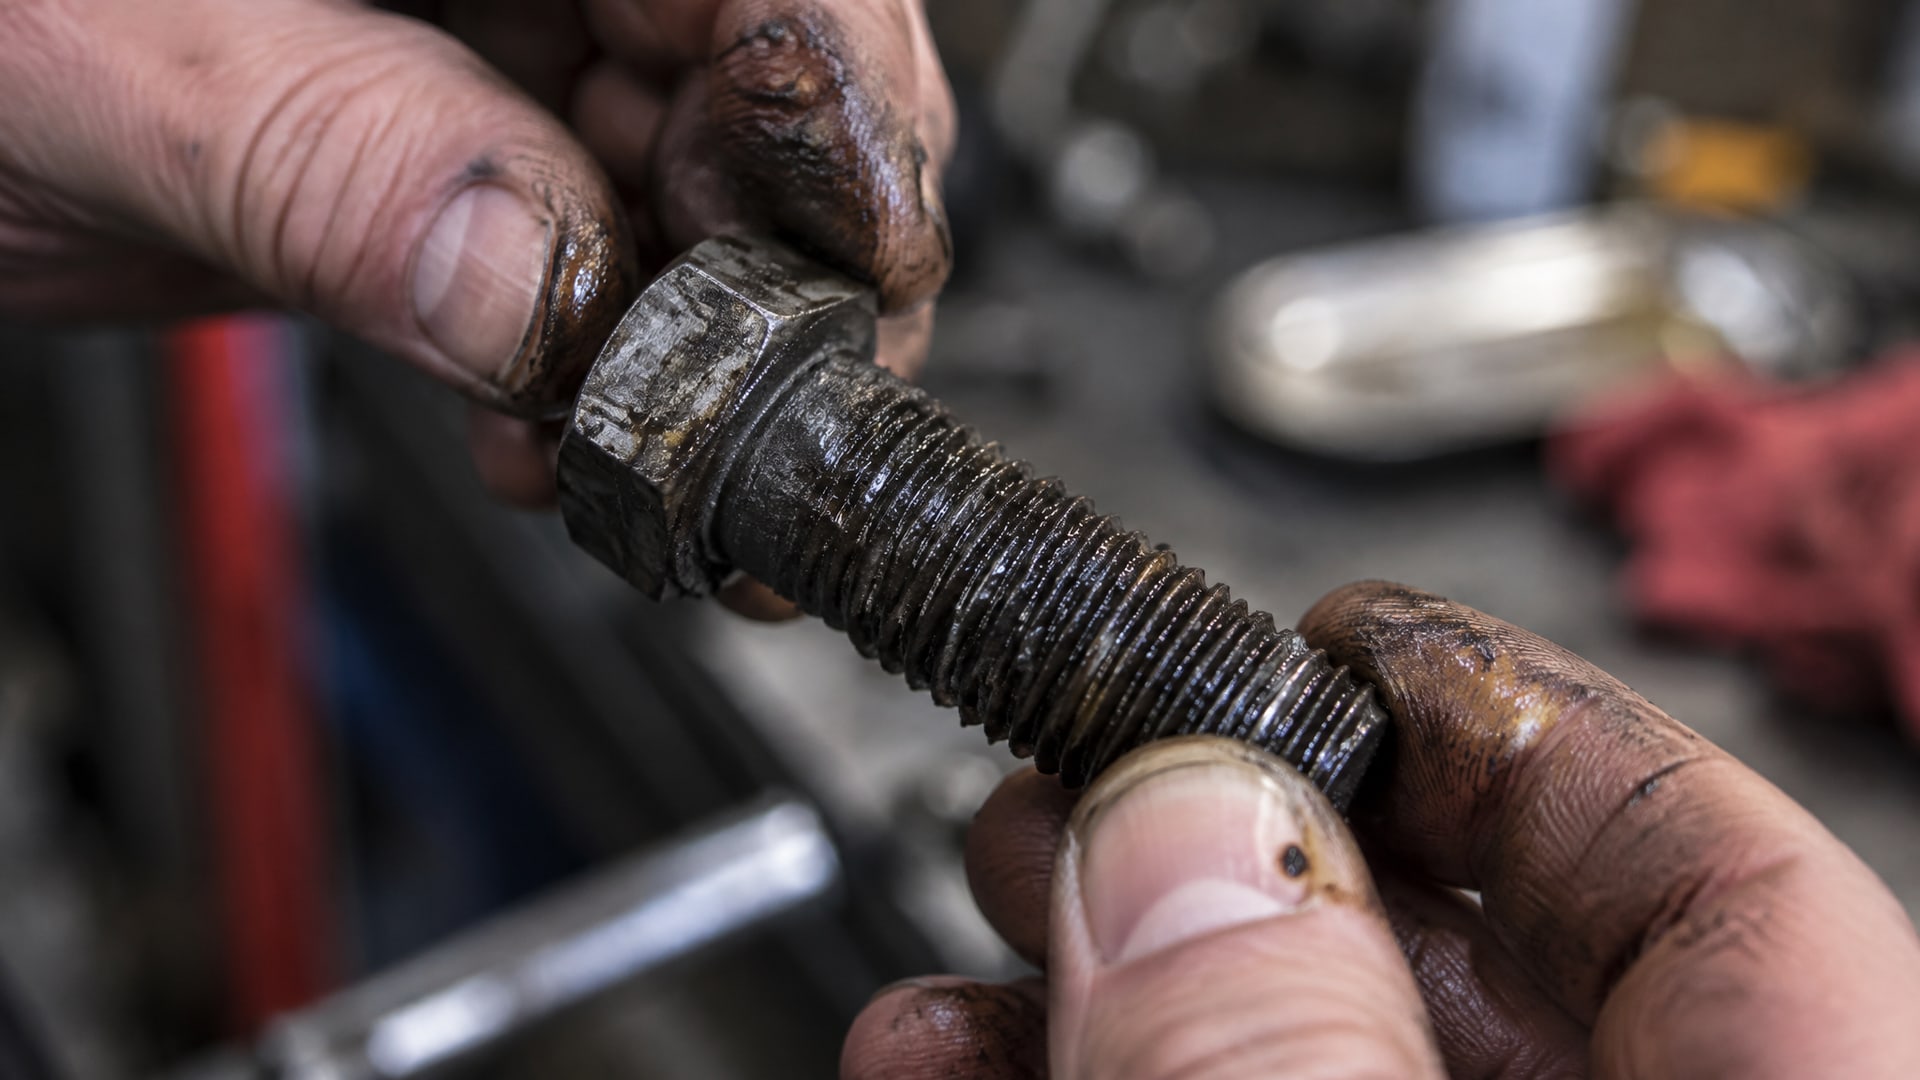
Масло, консервирующая смазка, минеральная пыль или окись образуют на резьбе пленку, которая препятствует адгезии состава к металлу. Анаэробный полимер не может развить надежный контакт, если между ним и резьбой стоит барьер.
Перед нанесением фиксатора или герметика нужно удалить все загрязнения:
Масло и смазка - протереть резьбу сухой тряпкой, затем обезжирить чистителем или спиртом; высушить полностью
Окисная пленка на железе и стали - осторожно пройти щеткой или скребком для удаления рыхлых наслоений
Ржавчина и старые остатки состава - удалить механически до открытого металла
Влага - дать детали испариться естественным образом или протереть ее сухой ветошью
Загрязненная резьба снижает адгезию фиксатора на 50–70%, что прямо ведет к преждевременному вибрационному ослаблению соединения. Всегда тратьте время на очистку - это основа долговечности.
Ошибка 2: Использование на пассивных металлах без активатора
На активных металлах (сталь, железо, медь) анаэробные составы отверждаются легко благодаря обилию металлических ионов на поверхности.
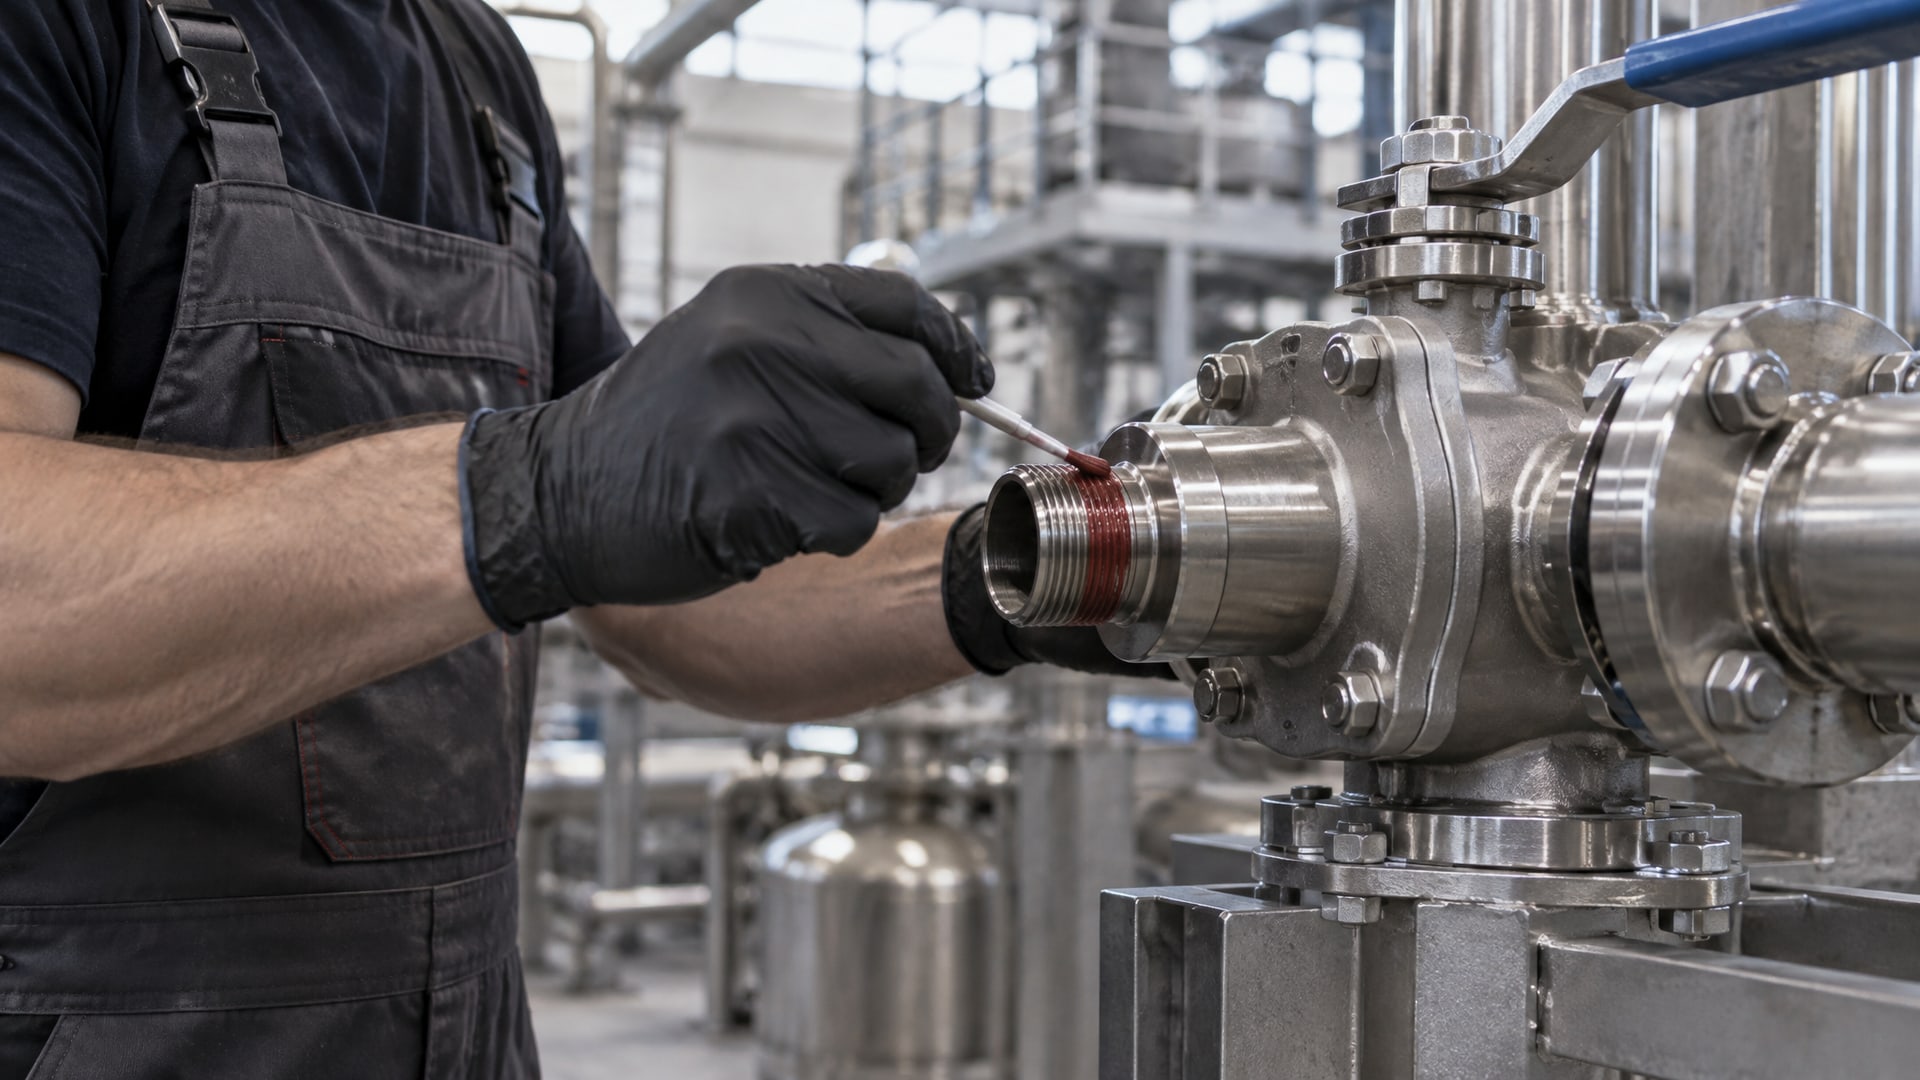
Но нержавеющая сталь, алюминий, титан, магний и цинк химически «пассивны» - их поверхностная пленка препятствует реакции полимеризации.
Если нанести фиксатор на нержавеющую резьбу без активатора, отверждение может быть замедленным (вместо 4–8 часов - сутки и дольше) или так и не произойти полностью. Результат - недоотвержденный, мягкий или вязкий слой внутри соединения, который не держит момент затяжки и не препятствует самоотвинчиванию.
Решение: всегда проверяйте техническое описание состава и рекомендацию производителя. Для пассивных металлов используйте праймер или активатор (обычно это отдельный флакон с кисточкой). Нанесите тонкий слой активатора на подготовленную резьбу, дайте испариться остаточной влаге, а затем нанесите фиксатор. Это гарантирует полное и стабильное отверждение.
Ошибка 3: Неправильное нанесение и недостаточное заполнение зоны зацепления
Многие работают по принципу «капнул и закрутил», но анаэробные составы требуют целенаправленного нанесения именно в зону будущего контакта резьбы.
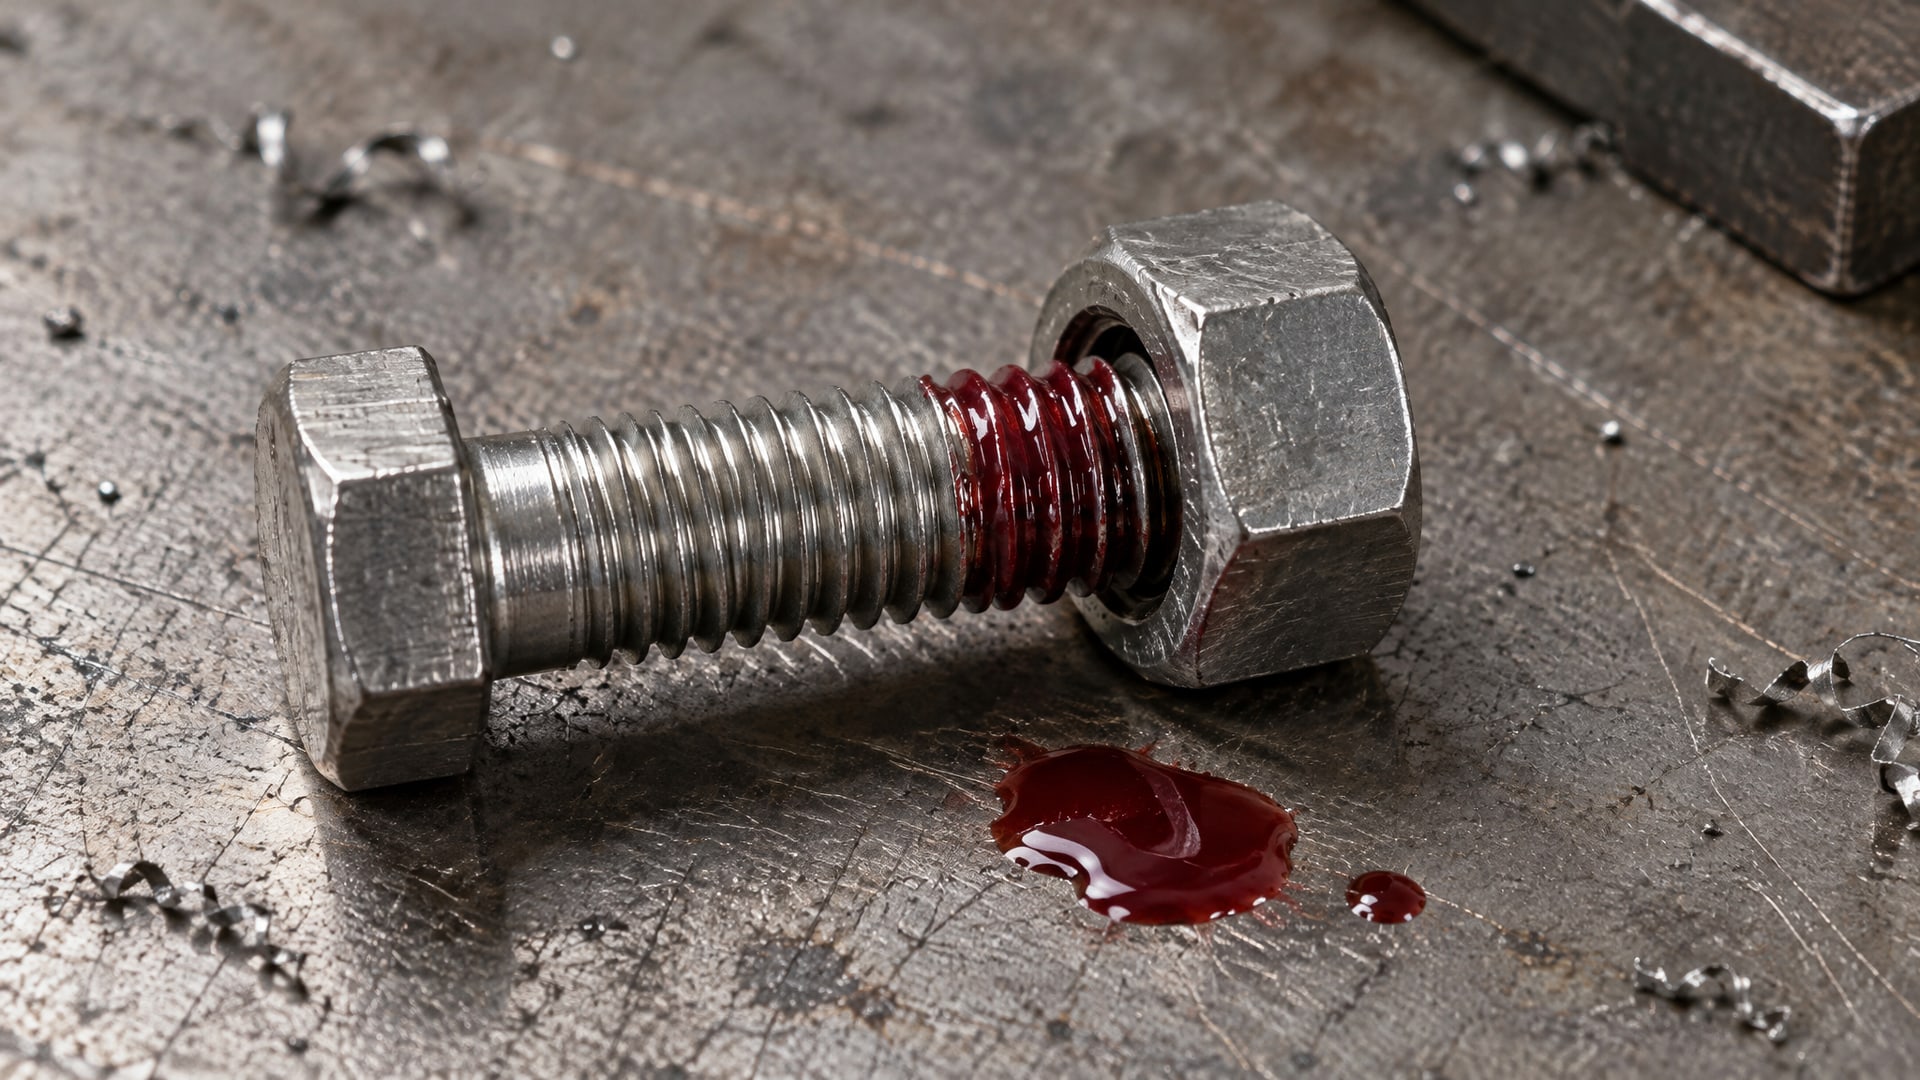
Если состав находится вне зоны зацепления витков или не заполняет впадины между витками, отверждение не происходит, так как там нет герметичности и воздух не вытесняется.
Правильный порядок нанесения:
Для резьбы на болте (сквозное отверстие): нанесите состав на 2–3 витка в нижней части болта перед его введением в гайку или отверстие; состав должен быть видим в зоне контакта резьб
Для глухого резьбового отверстия: нанесите состав внутри отверстия, начиная с корня резьбы и вверх, тонким слоем на всю глубину; затем вверните болт
Для трубного герметика: наносите состав по наружной резьбе трубы, покрывая витки и щели полностью; не оставляйте зазоры
Недостаточное нанесение означает, что часть витков соприкасается «всухую», и фиксация получается неполной. Переизбыток - деньги на ветер: выдавившаяся масса не добавляет прочности.
Ошибка 4: Преждевременная нагрузка до завершения отверждения
Типовой ориентир для анаэробных фиксаторов и герметиков - полная функциональная прочность достигается за 24 часа при комнатной температуре (20–23 °C).
В первые 4–8 часов состав переходит в условно отвержденное состояние и может выдерживать умеренные нагрузки, но полимерная сеть еще не сформирована полностью.
Если нагрузить соединение раньше времени - вибрировать узел, прилагать момент затяжки или подвергать механическому воздействию - полимер может нарушиться. Цепочки макромолекул разрываются, и прочность остается намного ниже номинальной. Закупщики часто жалуются, что фиксатор «не держал», хотя на самом деле соединение было нагружено до завершения отверждения.
Практический совет: после сборки резьбового соединения с фиксатором выдержите узел под нагрузкой не менее 4–6 часов (для бытовых условий), а лучше -24 часа. Если есть возможность нагреть узел до 50–60 °C, отверждение ускорится до 1–2 часов, но только если процесс предусмотрен технологией. Информацию о времени отверждения при повышенной температуре уточняйте в техническом листе состава.
Ошибка 5: Избыточное нанесение с надеждой на большую прочность
Распространенное заблуждение: если нанести анаэробный фиксатор побольше, соединение будет крепче.
На самом деле это не так. Прочность зависит от полноты заполнения зоны зацепления резьбы, а не от объема состава. Избыток просто выдавливается из соединения во время затяжки, загрязняет корпус, затрудняет контроль качества и не дает никакого прироста в надежности.
Переизбыток состава создает также практические проблемы:
Сложнее протирать и контролировать качество соединения визуально
Остатки затвердевшего состава заклеивают резьбу и осложняют демонтаж
Излишек попадает на соседние детали и портит их поверхность
Норма - нанести столько, чтобы состав был виден по всему периметру контакта резьб и заполнял впадины витков, но не стекал по стволу болта. Для жидких фиксаторов это обычно 1–2 капли на болт диаметром 5–8 мм и 2–3 капли на болт диаметром 10–12 мм.
Ошибка 6: Путаница между фиксатором резьбы и трубным герметиком
На рынке предлагают два принципиально разные типа анаэробных составов:
Фиксатор резьбы - предотвращает вибрационное самоотвинчивание; обычно жидкий, низкой вязкости, заполняет микрозазоры между витками; допуск на зазор - до 0,05–0,1 мм
Трубный герметик/уплотнитель - заполняет и герметизирует зазоры между наружной резьбой трубы и стенкой внутренней резьбы скважины; пастообразный, выше вязкости фиксатора; допуск на зазор - до 0,25 мм и более
Если использовать фиксатор вместо герметика на трубном соединении с большим зазором, состав вытечет через щели без герметизации. Если применить герметик там, где нужен фиксатор, соединение останется подвижным и не будет защищено от вибрационного ослабления.
Всегда смотрите техническое описание конкретного состава: там ясно указаны назначение, допустимые зазоры и типовые применения. Выбирайте состав под задачу, а не «наоборот».
Ошибка 7: Неправильный выбор класса прочности для условий обслуживания
Анаэробные фиксаторы продаются в трех основных классах:
Низкопрочный (синий): предназначен для часто разбираемых соединений; демонтируется обычным инструментом без нагрева
Среднепрочный (красный): универсальный; держит вибрацию, но при необходимости разбирается вручную с приложением нормального усилия
Высокопрочный (зеленый/черный): для ответственных, редко разбираемых соединений; снимается только с нагревом до 200–250 °C
Закупщик, выбравший высокопрочный состав для часто обслуживаемого оборудования, столкнется с проблемой: при попытке разобрать соединение в цехе на холоде болт либо сломается, либо потребуется горячий воздух, газовая горелка или печь. Это замедляет ремонт и повышает затраты.
Напротив, если использовать низкопрочный фиксатор для ответственного узла с вибрационной нагрузкой, соединение может ослабнуть раньше времени.
Выбирайте класс, исходя из реального цикла обслуживания: если узел будут разбирать каждый месяц - берите низкопрочный или среднепрочный; если соединение практически постоянно - среднепрочный или высокопрочный.
Совет инженера: выбор между типами составов на практике
На производстве часто встречаются два сценария.
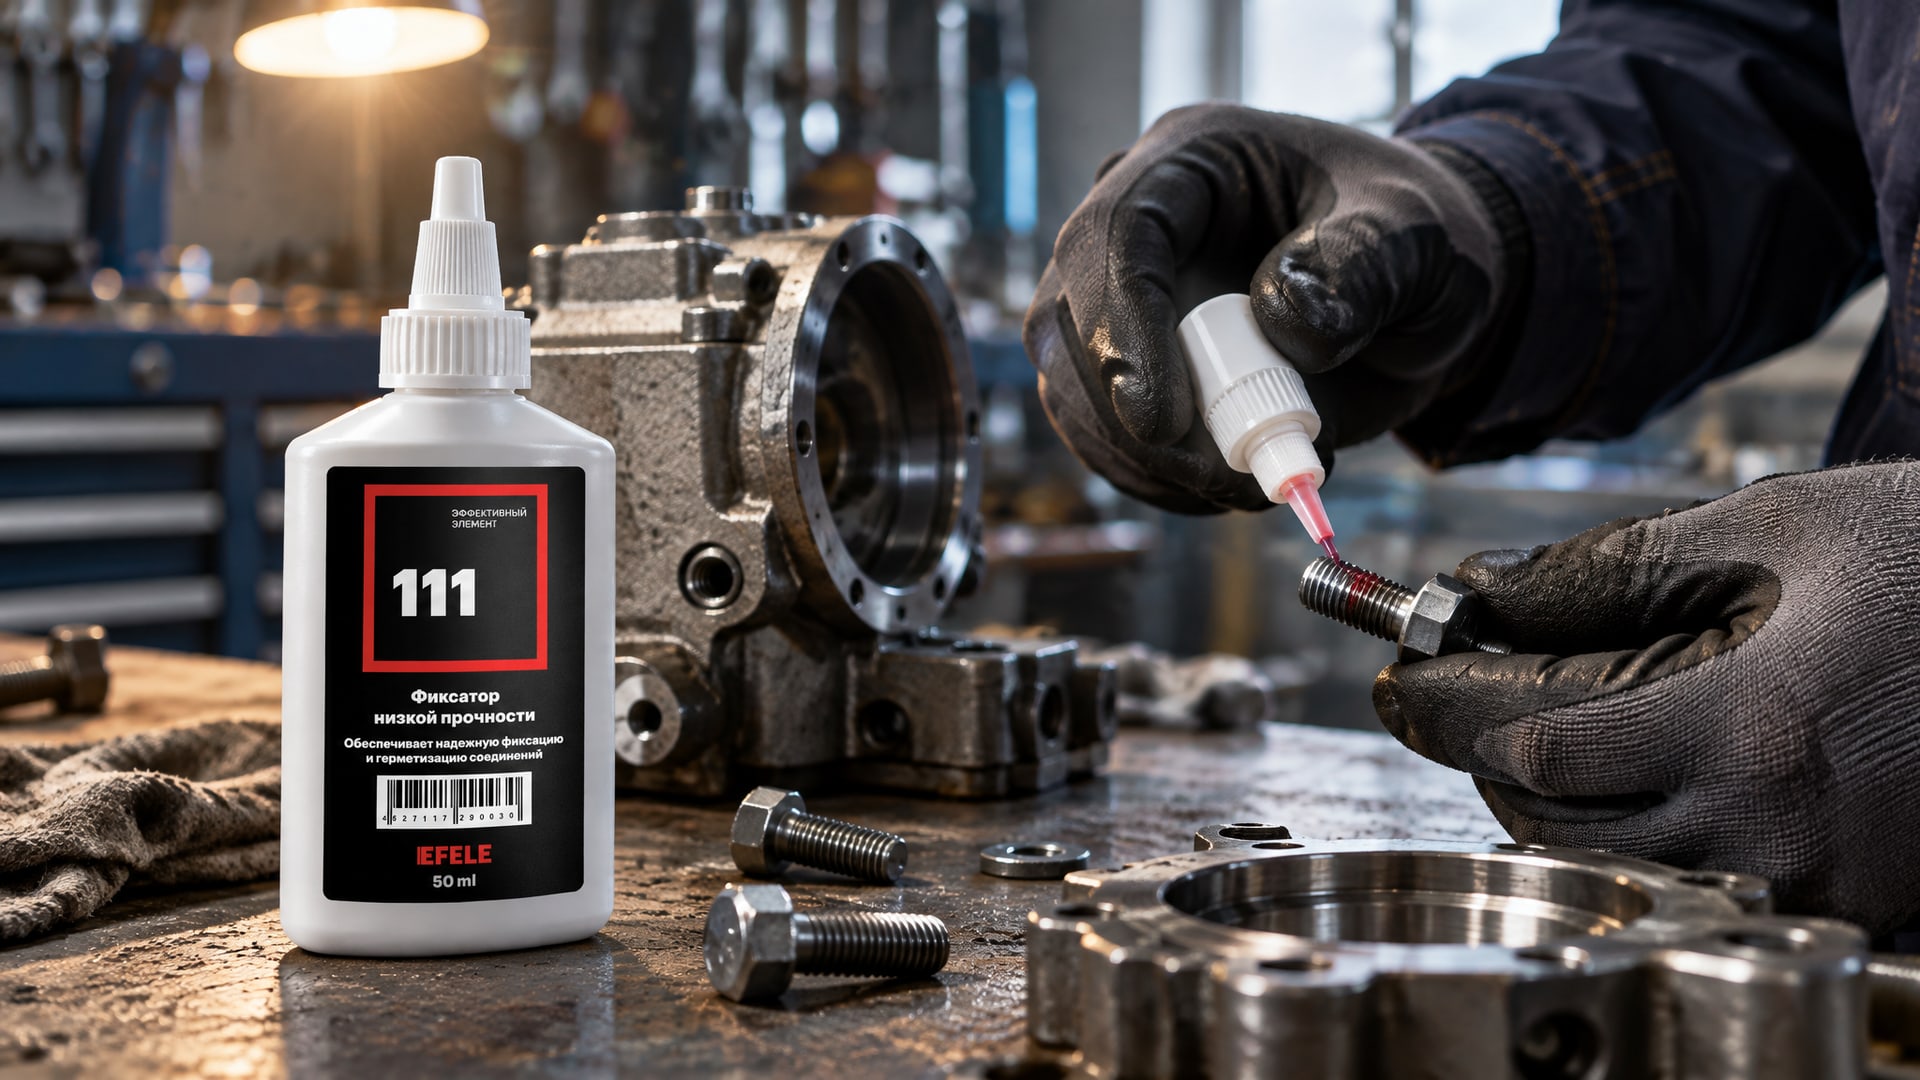
Первый: техник видит, что болты на крышке узла периодически ослабляются, и просит герметизирующий состав «чтобы не раскручивалось». Здесь нужен именно фиксатор резьбы - например, для часто разбираемых соединений берут среднепрочный анаэробный клей, который держит вибрацию, но легко демонтируется при плановом обслуживании.
Второй сценарий: трубопровод или гидробак дает течь по резьбе трубы, потому что зазоры между витками и стенкой скважины велики (до 0,2–0,25 мм). Тут нужен не фиксатор, а трубный герметик - пастообразный состав с большей вязкостью, заполняющий широкие щели. EFELE 111 подходит для первого случая: это среднепрочный фиксатор, который предотвращает вибрационное ослабление на часто разбираемых соединениях и легко разбирается без нагрева. Для герметизации труб с воздействием давления требуется специальный состав с более высокой упругостью при отверждении.
Часто задаваемые вопросы
Почему не работает фиксатор резьбы на нержавейке?
На пассивных металлах анаэробный состав отверждается слабо без активатора. Поверхностная окисная пленка нержавейки препятствует контакту полимера с металлом. Всегда используйте праймер перед нанесением на нержавеющую сталь, алюминий и другие пассивные материалы.
Можно ли наносить анаэробный герметик на влажную резьбу?
Нет. Влага мешает анаэробному отверждению и может привести к недоотверждению. Резьба должна быть полностью сухой. Если деталь запотевала, протрите ее сухой тряпкой и дайте испариться остаточной влаге.
Как долго полностью отверждается анаэробный фиксатор?
Типовой ориентир -24 часа при комнатной температуре (20–23 °C). Функциональная прочность достаточна через 4–6 часов, но полная прочность накапливается дольше. Нагрев до 50–60 °C ускоряет процесс, если это предусмотрено составом.
Чем отличается анаэробный уплотнитель от фиксатора резьбы?
Фиксатор удерживает соединение от самоотвинчивания вибрацией; герметик/уплотнитель заполняет зазоры между резьбами и предотвращает утечки. Первый работает с зазором до 0,1 мм, второй - до 0,25 мм и более. Выбирайте состав по назначению, указанному в техническом описании.
Нужен ли активатор для анаэробного фиксатора на стали?
На активных металлах (сталь, железо, медь) активатор обычно не требуется. Отверждение происходит за счет металлических ионов на поверхности. Для пассивных металлов активатор обязателен.
Заключение
Правильное применение анаэробных фиксаторов и герметиков сводится к пяти простым шагам: очистка и обезжиривание резьбы, применение активатора для пассивных металлов, целенаправленное нанесение в зону зацепления, выдержка под нагрузкой до полного отверждения и выбор класса прочности под условия обслуживания. Каждая ошибка приводит к отказу соединения - не из-за низкого качества состава, а потому что технология не соблюдена.
Если на производстве или в ремонтной службе регулярно возникают проблемы с фиксаторами, первым делом пересмотрите порядок подготовки поверхностей и убедитесь, что состав подобран под задачу. Инвестиция времени в правильную подготовку и сборку окупается долговечностью узлов и снижением отказов в работе.