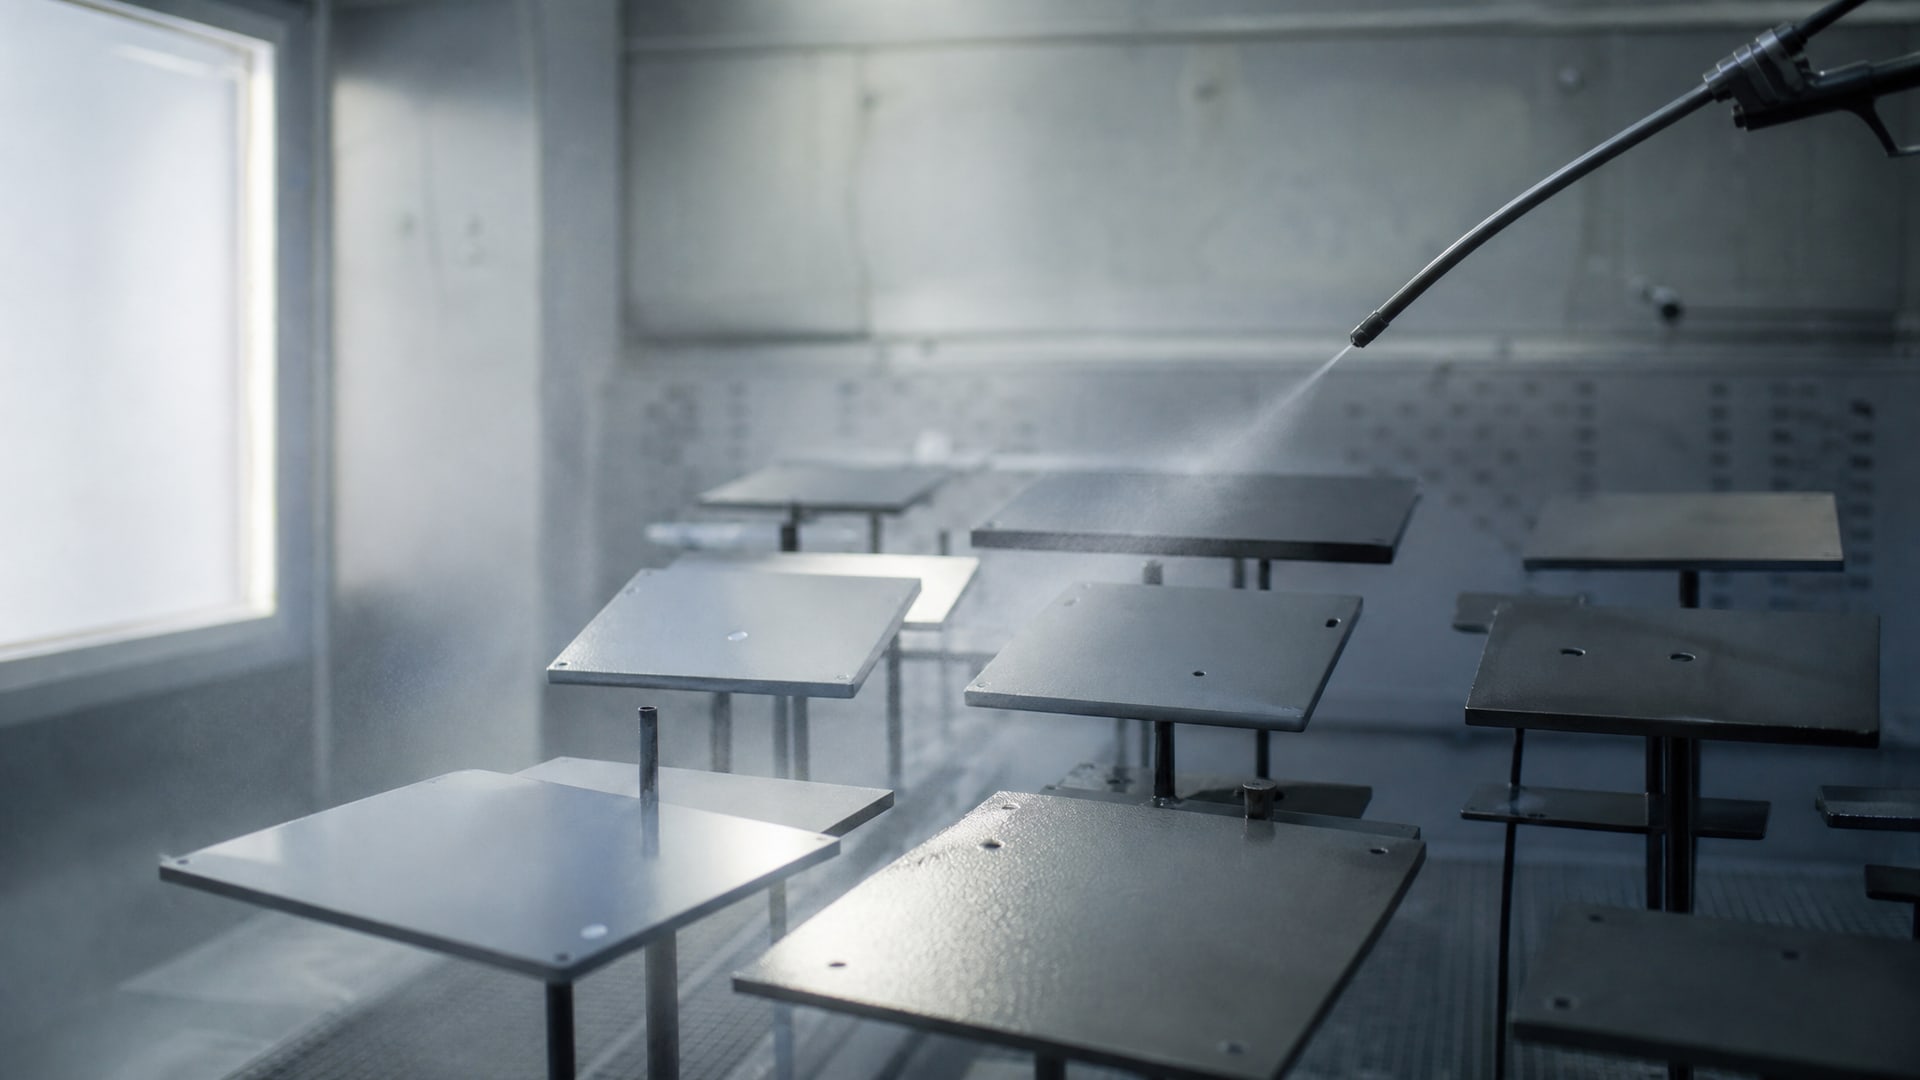
Антифрикционные покрытия наносят на металл и пластик методами распыления, окунания, трафаретной печати и вручную кистью. Толщина слоя - главный параметр, который определяет долговечность защиты, качество сцепления с основой и производительность смазочной пленки. Ошибка в толщине приводит к отслаиванию, неравномерному износу или потере антифрикционных свойств еще до запуска изделия.
Статья рассказывает техническим специалистам и снабженцам, какую толщину выбрать, как ее контролировать при нанесении на пластины разных размеров и форм, и какие стандартные ошибки подстерегают на каждом этапе. Материал опирается на практические рекомендации производителей и опыт применения на реальном оборудовании.
Диапазоны толщины слоя и их назначение
Толщина одного слоя при аэрозольном нанесении находится в пределах 20–50 микрометров.
Суммарная толщина готового покрытия составляет 40–150 микрометров и зависит от типа антифрикционного состава, материала подложки и условий работы детали. Когда требуется итоговая толщина более 100 микрометров, ее набирают несколькими проходами, а не увеличивают толщину мокрой пленки за один раз.
Максимальная толщина мокрой пленки за один проход не должна превышать 150 микрометров, иначе возникают потеки, неравномерность распыла и ухудшение межслойной адгезии. Недостаточная толщина (менее 20 микрометров) часто означает, что слой окажется разреженным и не обеспечит требуемую смазочную пленку. Контроль толщины после каждого слоя - стандартная практика на производстве; для деталей, чувствительных к износу или трению, толщину проверяют приборами и сравнивают со спецификацией.
Особенно важно помнить, что толщина сухого слоя (остаток после испарения растворителя и полимеризации) отличается от толщины мокрой пленки. Соотношение зависит от летучести растворителя и может быть 1:2 или 1:3, поэтому при нанесении нужно знать это соотношение для выбранного материала.
Методы нанесения в зависимости от геометрии пластины
Выбор способа нанесения напрямую влияет на толщину слоя и ее равномерность по поверхности.
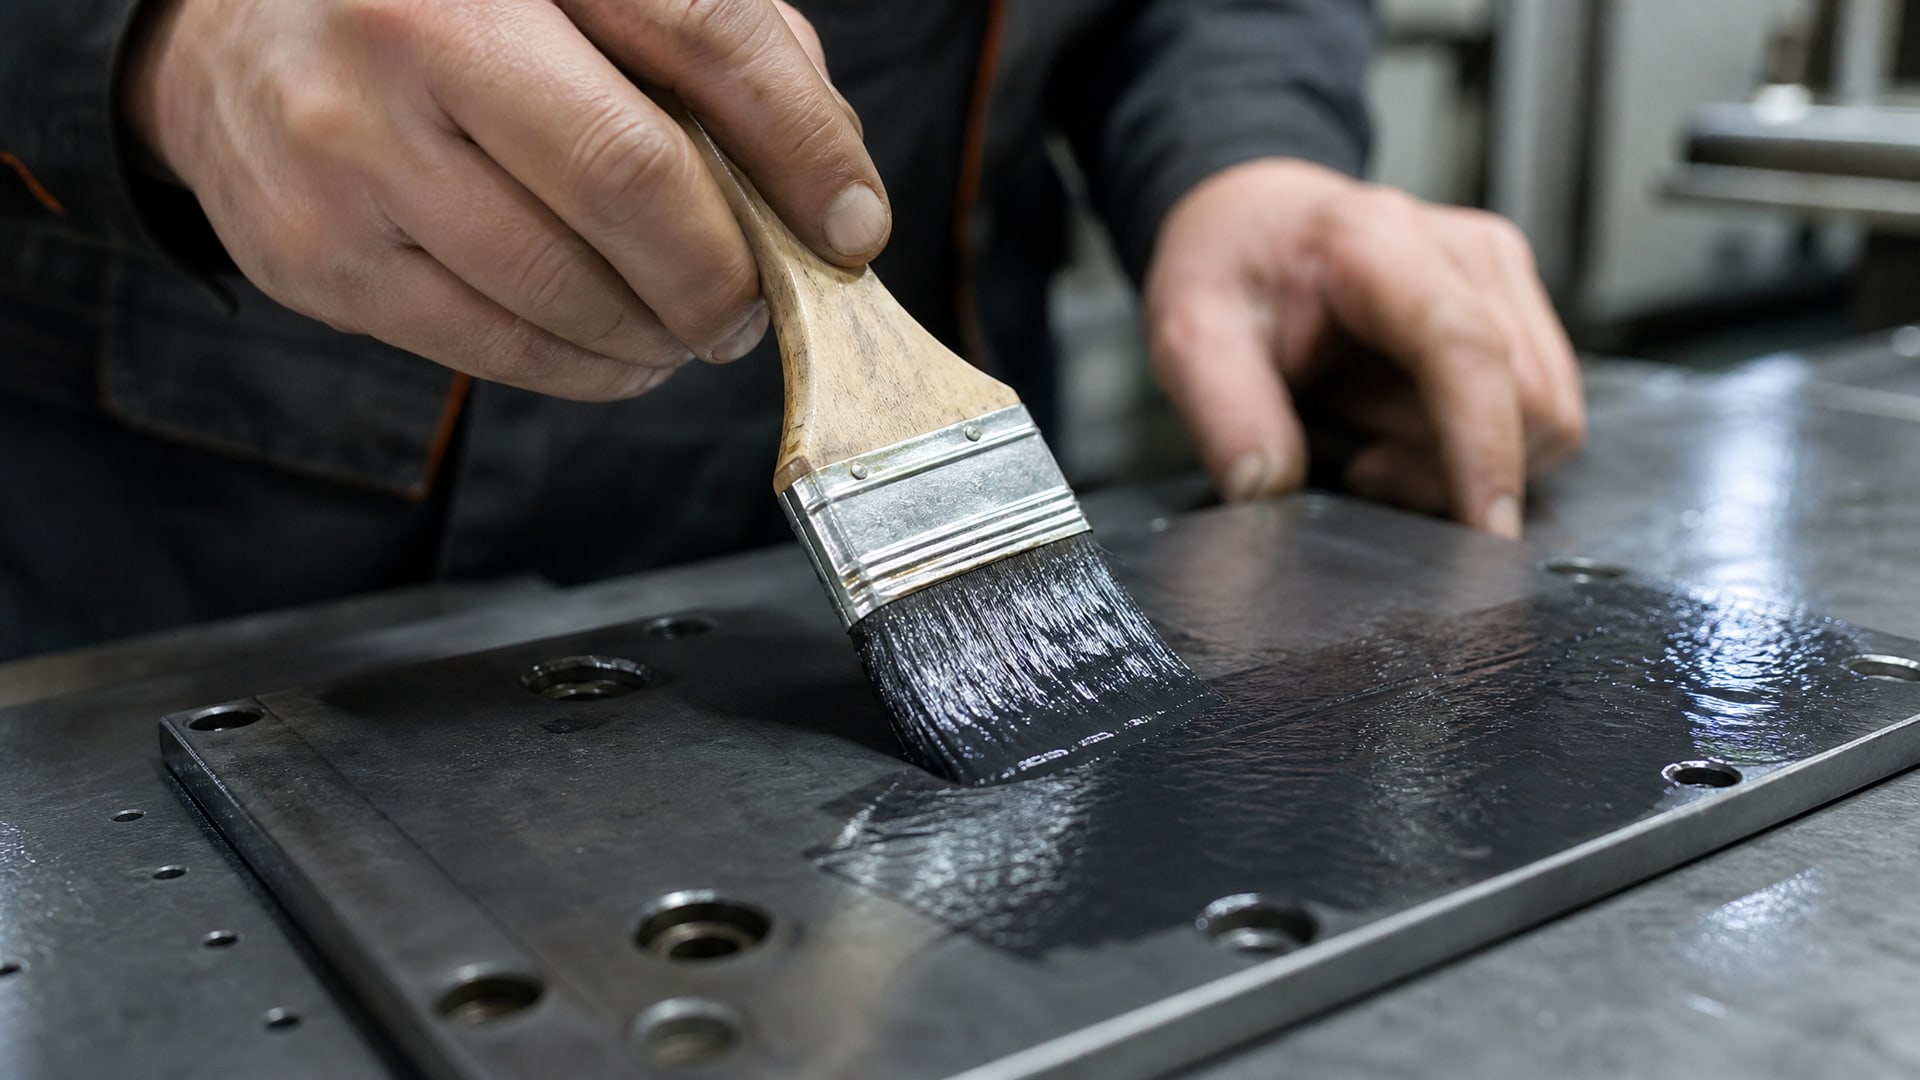
Для деталей со сложной геометрией - выступами, пазами, стыками и углублениями - применяют распыление, так как оно позволяет проникнуть в труднодоступные зоны и сформировать тонкий равномерный слой. Для плоских пластин небольших размеров допустимо ручное нанесение кистью, но требуется навык, чтобы избежать потеков и неравномерности.
При аэрозольном распылении рекомендуется держать сопло на расстоянии 15–20 сантиметров от поверхности; в некоторых случаях оптимальное расстояние указывают как 25–30 сантиметров. Слишком близкое расстояние создает избыточное давление, вызывает потеки и может размягчить нижние слои. Слишком дальнее расстояние ведет к тому, что мелкие капли растворителя испаряются в воздухе, и слой получается разреженным и неравномерным.
Для массовой обработки однородных деталей малого размера иногда используют погружение (окунание). Этот метод обеспечивает равномерное покрытие всей поверхности за один раз, но требует тщательного контроля времени погружения и последующей просушки, чтобы избежать потеков и скопления материала в углублениях. Для плоских пластин, особенно больших форматов, более предсказуемо работает распыление с перекрытием полос на 30–40%.
Подготовка поверхности и адгезия
Подготовка поверхности - первый критический шаг, обеспечивающий до 80% успеха всего процесса нанесения.
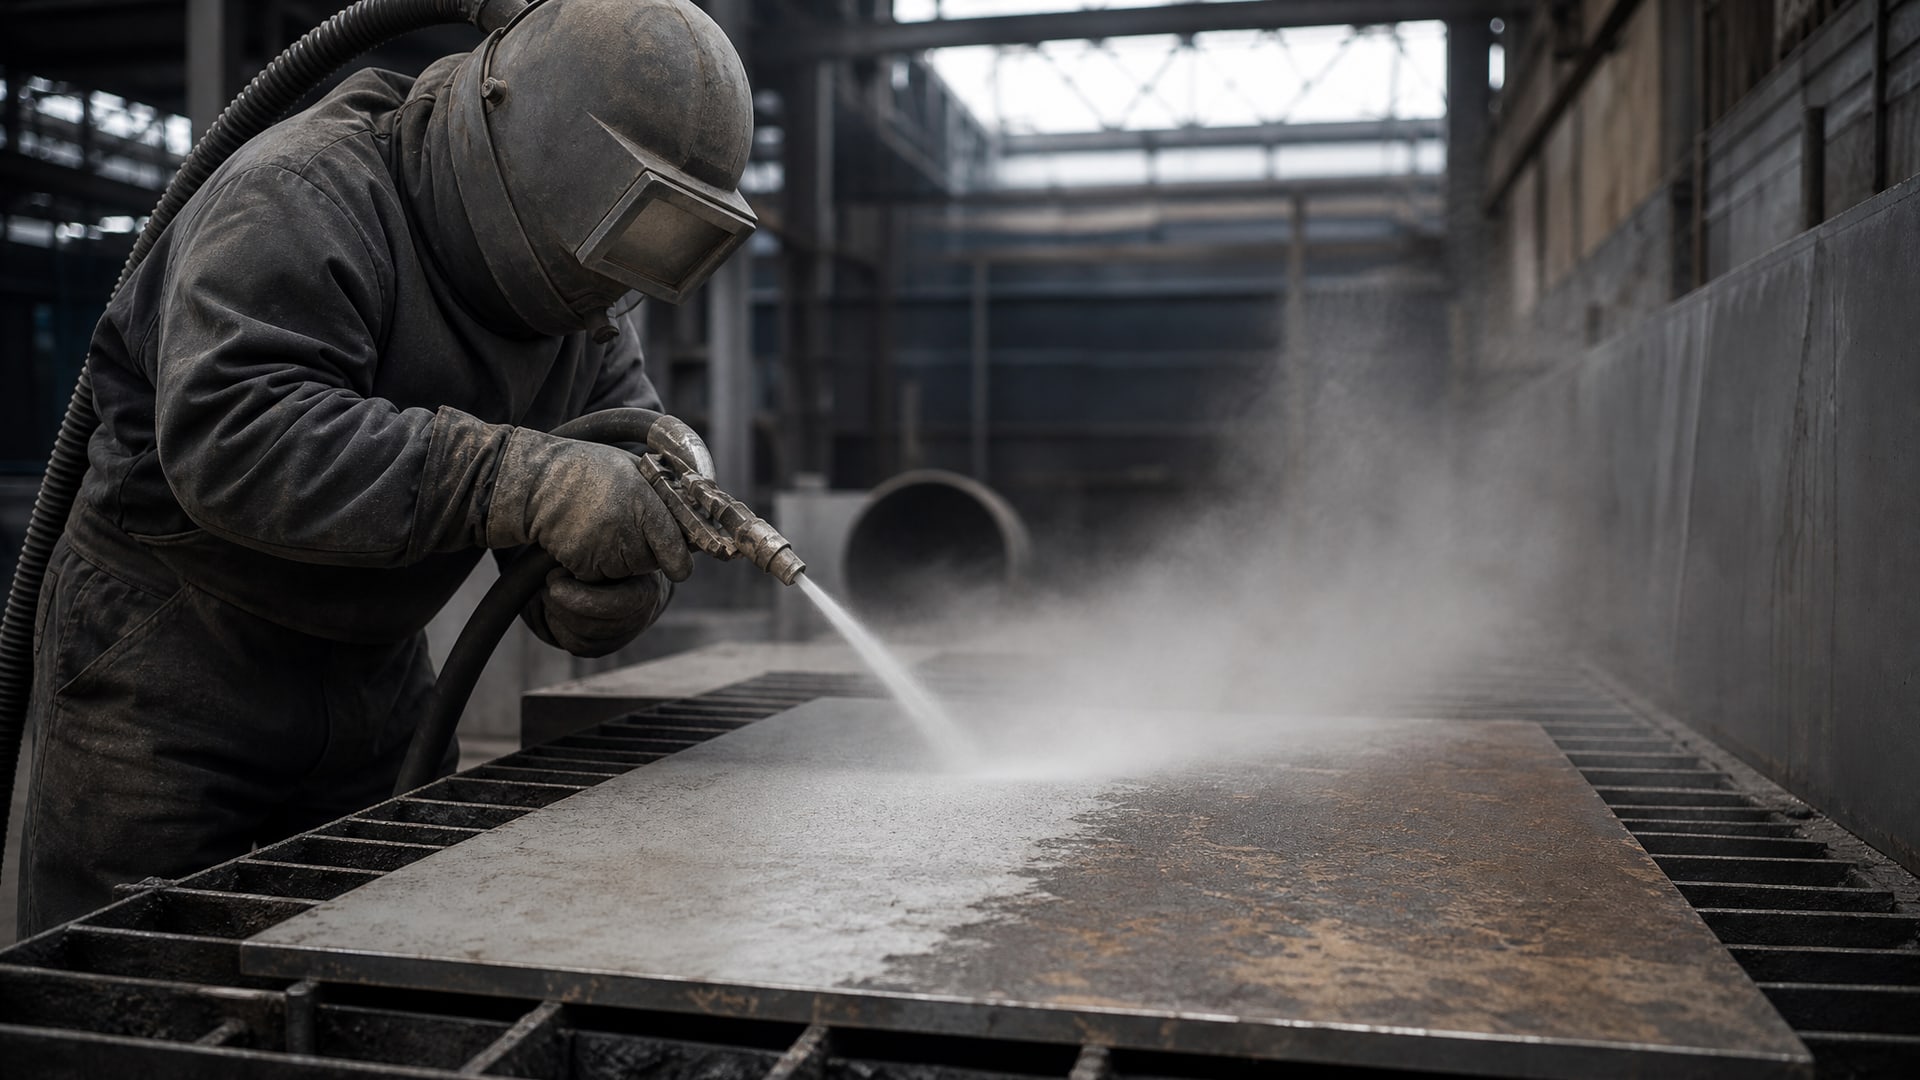
Любые загрязнения (масло, пыль, окалина, ржавчина), влага и остатки старого покрытия резко снижают адгезию и могут привести к отслаиванию слоя вскоре после нанесения.
Для металлических пластин рекомендуется абразивоструйная очистка, активация поверхности и профилирование шероховатости порядка 40–80 микрометров. После пескоструя следует химическое обезжиривание и полная просушка перед нанесением. Влага на металле - частая причина потери адгезии; ее убирают мягкой сухой тканью или продувкой сжатым воздухом непосредственно перед нанесением.
Для пластмассовых деталей подход отличается. Агрессивная абразивная обработка может повредить основу, поэтому применяют деликатную очистку - протирка мягкой щеткой и химическое обезжиривание без абразива. Часто после очистки пластика рекомендуется нанести промежуточный адгезионный слой (праймер), который улучшает сцепление антифрикционного покрытия с пластмассовой основой.
Поверхность должна быть сухой перед нанесением; любые капли воды или следы конденсата делают адгезию невозможной. После подготовки поверхность рекомендуется немедленно перейти к нанесению, не оставляя детали на воздухе долго, так как на очищенном металле быстро образуется окисная пленка.
Режим нанесения: слои, интервалы и сушка
Рекомендуемая схема - нанесение 2–3 тонких слоев вместо одного толстого.
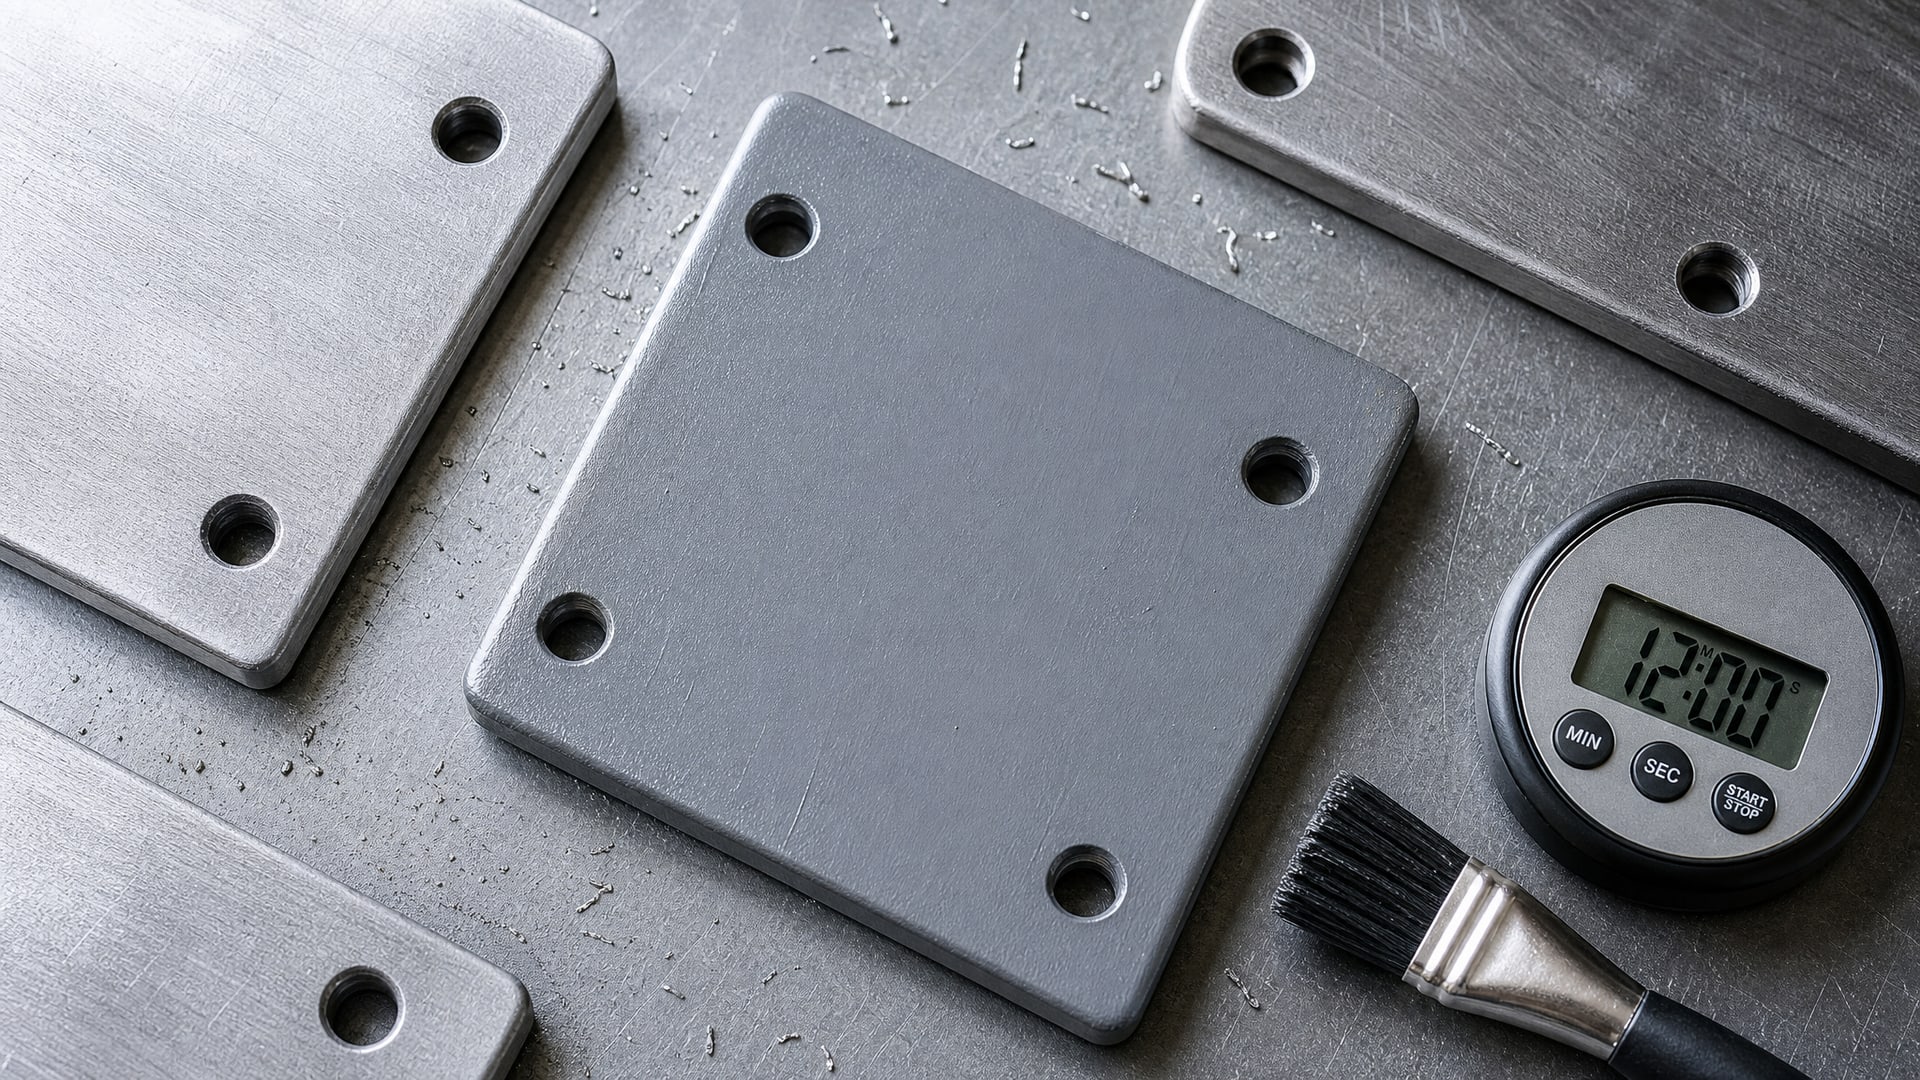
Первый слой наносят и дают ему высохнуть до состояния матовости и сухости «на отлип» (обычно 10–15 минут при комнатной температуре). В этом состоянии слой уже не липнет к пальцу и выглядит сухим, но полная полимеризация или полная испарение растворителя еще не завершено.
После достижения состояния «на отлип» наносят второй слой. Если выждать слишком мало времени, второй слой может размягчить первый и вызвать смешивание. Если выждать слишком долго, межслойная адгезия ухудшится. Интервал 10–15 минут - оптимальный компромисс для большинства материалов.
Третий слой (если нужен) наносят по той же схеме. Полная сушка некоторых антифрикционных покрытий при комнатной температуре занимает 2–3 часа. Для ускорения используют нагрев или специальные отвердители, но это требует согласования со спецификацией материала. Если покрытие выбрано с термоотверждением, перед применением нужно убедиться, что пластмасса (если основа из пластика) имеет достаточную температурную устойчивость.
Контроль толщины и качества слоя
Толщина слоя контролируется после каждого прохода, особенно на ответственных деталях.
Общая толщина 20–200 микрометров - это ориентир, но конкретное значение зависит от спецификации материала и функции изделия. На производстве используют приборы для измерения толщины (толщиномеры), которые позволяют убедиться, что слой находится в требуемом диапазоне.
При нанесении на плоские пластины полезно следить за равномерностью перекрытия полос краскопульта. Перекрытие на 30–40% обеспечивает отсутствие пропусков и избегает утолщений на стыках. Для деталей со сложной геометрией контроль становится сложнее, но визуальная проверка равномерности и отсутствия потеков - необходимый минимум.
Цветовая индикация износа - полезный прием при эксплуатации. Некоторые антифрикционные составы содержат пигменты, которые изменяют цвет по мере износа слоя, сигнализируя об истечении срока службы. Это помогает плановому обслуживанию и предотвращает неожиданные отказы. Однако индикация цвета - не основной метод контроля толщины при нанесении; ее используют для мониторинга в процессе эксплуатации.
Особенности нанесения на пластины из различных материалов
Для армированных пластмасс используются антифрикционные твердосмазочные покрытия, содержащие дисульфид молибдена (MoS₂) или другие твердые смазочные наполнители.
Эти составы обеспечивают дополнительное снижение трения и лучше подходят для деталей, работающих при высоких давлениях и температурах. Толщина слоя для армированного пластика часто составляет 50–100 микрометров.
Для неармированного пластика предпочтительны покрытия без MoS₂, так как твердые наполнители могут не обеспечить требуемую адгезию на гладкой поверхности пластмассы. Толщина может быть 40–80 микрометров. На эластомерных (резиновых) уплотнениях, входящих в состав подшипников, нанесение антифрикционного покрытия требует особого внимания: резина может разбухнуть от растворителя, поэтому используют специальные составы с совместимостью с эластомерами.
Для металлических пластин (сталь, чугун, цветные металлы) стандартное нанесение в 40–100 микрометров обеспечивает надежную защиту. Металл менее чувствителен к составу растворителя и более хорошо держит адгезию после правильной подготовки. Для лепестковых газодинамических подшипников, где требуется минимизировать трение и износ при пуске и останове, используют специализированные покрытия, которые наносят слоем 30–60 микрометров для оптимального баланса между смазочной пленкой и механической прочностью.
Типичные ошибки и как их избежать
Первая ошибка - представление о том, что «чем толще слой, тем лучше».
На практике слишком толстый слой (свыше 150 микрометров за один проход) плохо прилипает к основе, создает потеки и при полимеризации может растрескаться. Толщину нужно набирать многослойно, а не увеличивать за счет одного толстого прохода.
Вторая ошибка - нанесение на грязную или влажную поверхность. Масло, ржавчина, пыль и конденсат резко снижают адгезию. Многие дефекты возникают уже через несколько часов после нанесения в виде отслаивания, особенно если деталь подвергается вибрации или терпит механическую нагрузку.
Третья ошибка - использование одинаковой схемы подготовки для металла и пластика. Пластмасса требует деликатной очистки и часто праймирования, тогда как металл может выдержать абразивный пескоструй. Применение агрессивной абразивной обработки к пластику может привести к его повреждению, деформации геометрии или частичному разрыву волокон, если пластик армирован.
Четвертая ошибка - неправильное расстояние до сопла. Слишком близкое расстояние (менее 10 см) создает избыточное давление и потеки. Слишком дальнее расстояние (более 40 см) ведет к разреженному, неравномерному слою. Рекомендуемое расстояние 15–30 сантиметров должно соблюдаться с допуском ±5 см.
Пятая ошибка - ускорение процесса с пропуском межслойной сушки. Нанесение второго слоя без выдержки «на отлип» размягчает первый слой и вызывает смешивание вместо образования отдельных слоев. Результат - неравномерная толщина и ослабленная адгезия.
Шестая ошибка - игнорирование термостойкости пластмассовой основы при выборе состава с термоотверждением. Если пластик не рассчитан на нагрев, используемый для полимеризации, деталь может деформироваться или потерять механические свойства.
Седьмая ошибка - отсутствие контроля толщины. На небольших производствах нередко полагаются на визуальную оценку и забывают про приборный контроль. Это приводит к недостаточной толщине на одних участках и избыточной на других, а в итоге - к неравномерному износу.
Часто задаваемые вопросы
Какая толщина слоя антифрикционного покрытия считается оптимальной?
Оптимальная толщина составляет 40–100 микрометров в зависимости от типа покрытия и условий работы. Один слой наносят толщиной 20–50 микрометров. Если требуется итоговая толщина 80–150 микрометров, ее набирают 2–3 слоями с межслойной сушкой. Меньше 20 микрометров - риск разреженности; больше 150 микрометров за один проход - риск потеков и отслаивания. Контроль толщины приборами обязателен на ответственных деталях.
Почему нельзя наносить антифрикционное покрытие в один толстый слой?
Один толстый слой (свыше 150 микрометров) нарушает процесс полимеризации связующих веществ, приводит к потекам, неравномерности и плохой адгезии. Многослойное нанесение (2–3 тонких слоя) обеспечивает лучшее сцепление каждого слоя, более равномерное распределение смазочных компонентов и предсказуемый результат. Промышленность и производители рекомендуют именно многослойный подход.
Как правильно подготовить пластмассовую пластину перед нанесением?
Пластмасса требует деликатной очистки без агрессивного абразива: мягкая щетка, удаление пыли и масла химическим обезжирением. После очистки часто наносят праймер (адгезионный промежуточный слой), который улучшает сцепление антифрикционного покрытия с пластмассовой основой. Затем проверяют, что поверхность сухая, и непосредственно переходят к нанесению. Важно заранее убедиться в термостойкости пластика, если выбран состав с термоотверждением.
Какое расстояние нужно держать от сопла краскопульта до пластины?
Рекомендуемое расстояние 15–30 сантиметров в зависимости от типа краскопульта и материала. При 15–20 см поучается более плотное распыление, при 25–30 см - более тонкое и равномерное. Слишком близко (менее 10 см) - потеки и избыточное давление. Слишком далеко (более 40 см) - разреженный, неравномерный слой. Оптимальное расстояние выбирают экспериментально для каждого материала и краскопульта.
Сколько времени выдерживать между нанесением слоев?
Межслойный интервал -10–15 минут при комнатной температуре до состояния матовости и сухости «на отлип». В этом состоянии первый слой уже не липнет к пальцу, но полная полимеризация еще не завершена. Это оптимальный момент для нанесения второго слоя: достаточно прочный контакт между слоями и хорошая адгезия. Полная сушка часто занимает 2–3 часа при комнатной температуре.
Заключение
Толщина слоя антифрикционного покрытия - параметр, который требует понимания технологии нанесения, выбора правильного метода в зависимости от геометрии пластины и материала основы, а также систематического контроля на каждом этапе. Практика показывает, что оптимальная толщина находится в диапазоне 40–100 микрометров, достигаемая многослойным нанесением тонких слоев (20–50 микрометров каждый) с выдержкой межслойной сушки 10–15 минут.
Ключ к успеху - тщательная подготовка поверхности (которая обеспечивает до 80% результата), правильный выбор расстояния до сопла (15–30 см), соблюдение режима сушки и контроль толщины приборами. Для пластмассовых деталей требуется деликатная очистка и часто праймирование; для металла - более агрессивная подготовка с абразивной обработкой. Избегайте попыток нанести слишком толстый слой за один раз или ускорить процесс пропуском межслойной сушки - оба подхода приводят к отслаиванию и потере адгезии.
Следующий практический шаг: проверьте спецификацию выбранного антифрикционного покрытия на совместимость с материалом вашей пластины, подготовьте поверхность согласно рекомендациям производителя, установите краскопульт на расстояние 20–25 см, нанесите первый слой, выждите 10–15 минут до матовости, повторите для второго слоя и измерьте финальную толщину толщиномером. Этот алгоритм обеспечит надежное покрытие с предсказуемым сроком службы и минимизирует риск браков.