Выбор между чистым PTFE и композицией PTFE с дисульфидом молибдена для узлов трения определяется не просто толщиной нанесенного слоя, а прежде всего рабочей средой, давлением и температурой. Толщина покрытия слои варьируются в зависимости от условий применения, но остаются вторичным фактором по сравнению с химическим составом и совместимостью с пластиковыми деталями. Статья разберет, когда толще - не значит лучше, почему дисульфид молибдена работает в вакууме иначе, чем во влажной среде, и как правильно подобрать состав и толщину покрытия для конкретного механизма. Материал полезен инженерам, закупщикам и техническим специалистам, которые определяют спецификацию антифрикционных покрытий для сборки и ремонта оборудования с пластиковыми узлами скольжения.
Когда главным параметром становится среда, а не толщина
Распространенное заблуждение - считать, что главное в антифрикционном покрытии его толщина.
На самом деле в узлах трения с пластиками роль толщины слоя покрытия сводится к обеспечению сплошного, беспористого слоя; дальнейший рост толщины редко улучшает ресурс, если композиция уже подобрана под условия работы.
Вакуум, инертная атмосфера и сухость - среды, где дисульфид молибдена достигает максимальной эффективности. При давлении менее 10⁻⁴ Па и температуре +250 °C коэффициент трения PTFE+MoS₂ достигает 0,029, тогда как без MoS₂ -0,126. Это означает примерно четырехкратное снижение трения в этих условиях. Однако те же условия (вакуум, высокая температура) редко встречаются в наземном оборудовании или в узлах с пластиками. В большинстве промышленных механизмов с полиамидными шестернями, полиацетальными втулками и направляющими из фторопласта среда частично влажная или смешанная.
Во влажной среде преимущество MoS₂ исчезает или даже может обернуться минусом: дисульфид молибдена чувствителен к окислению и может стареть быстрее, чем чистый PTFE. Поэтому выбор «PTFE+MoS₂» имеет смысл только при уверенности в сухости и герметичности корпуса или при наличии азотной подушки в механизме.
Антифрикционные свойства и адгезия: чем отличается добавка MoS₂
Дисульфид молибдена в концентрации до 5 % по массе добавляют в PTFE не просто так: MoS₂ увеличивает твердость покрытия, его несущую способность и стартовое трение (то есть трение с места при нулевой скорости).
В лабораторном SRV-тесте (reciprocating sliding) несущая способность MoS₂-содержащих покрытий достигала 2500 МПа, что критично для узлов с высоким контактным давлением под пластиком.
Для пластиковых деталей это означает несколько:
Снижение адгезии - липкость, или адгезия, в паре пластик-металл часто выше, чем в паре сталь-сталь. PTFE покрытие служит именно для того, чтобы уменьшить силу прилипания и устранить эффект сухого трения. MoS₂ дополняет PTFE, делая поверхность еще «скользче» в вакууме.
Предотвращение налипания - когда пластиковая втулка или зубец упираются в шероховатую металлическую поверхность, возникает микроадгезия, приводящая к износу и скрипу. Покрытие (любое PTFE или PTFE+MoS₂) сглаживает контакт и распределяет нагрузку.
Увеличение ресурса - в сухой и инертной среде PTFE+MoS₂ держит ресурс в несколько миллионов циклов. При температурах до 400–500 °C в вакууме коэффициент трения остается ниже 0,05, что предсказуемо для расчетов теплоты трения и энергопотребления.
Однако главный подвох: эти свойства проявляются только если среда вокруг узла остается сухой. Если влага попадет внутрь корпуса или если покрытие подвергнется конденсации, MoS₂ быстро окисляется, и преимущество теряется. Чистый PTFE в такой ситуации держится намного устойчивее.
Толщина слоя: от теории к практике нанесения
Типичная толщина антифрикционного PTFE покрытия лежит в диапазоне 5–50 микрон в зависимости от метода нанесения.
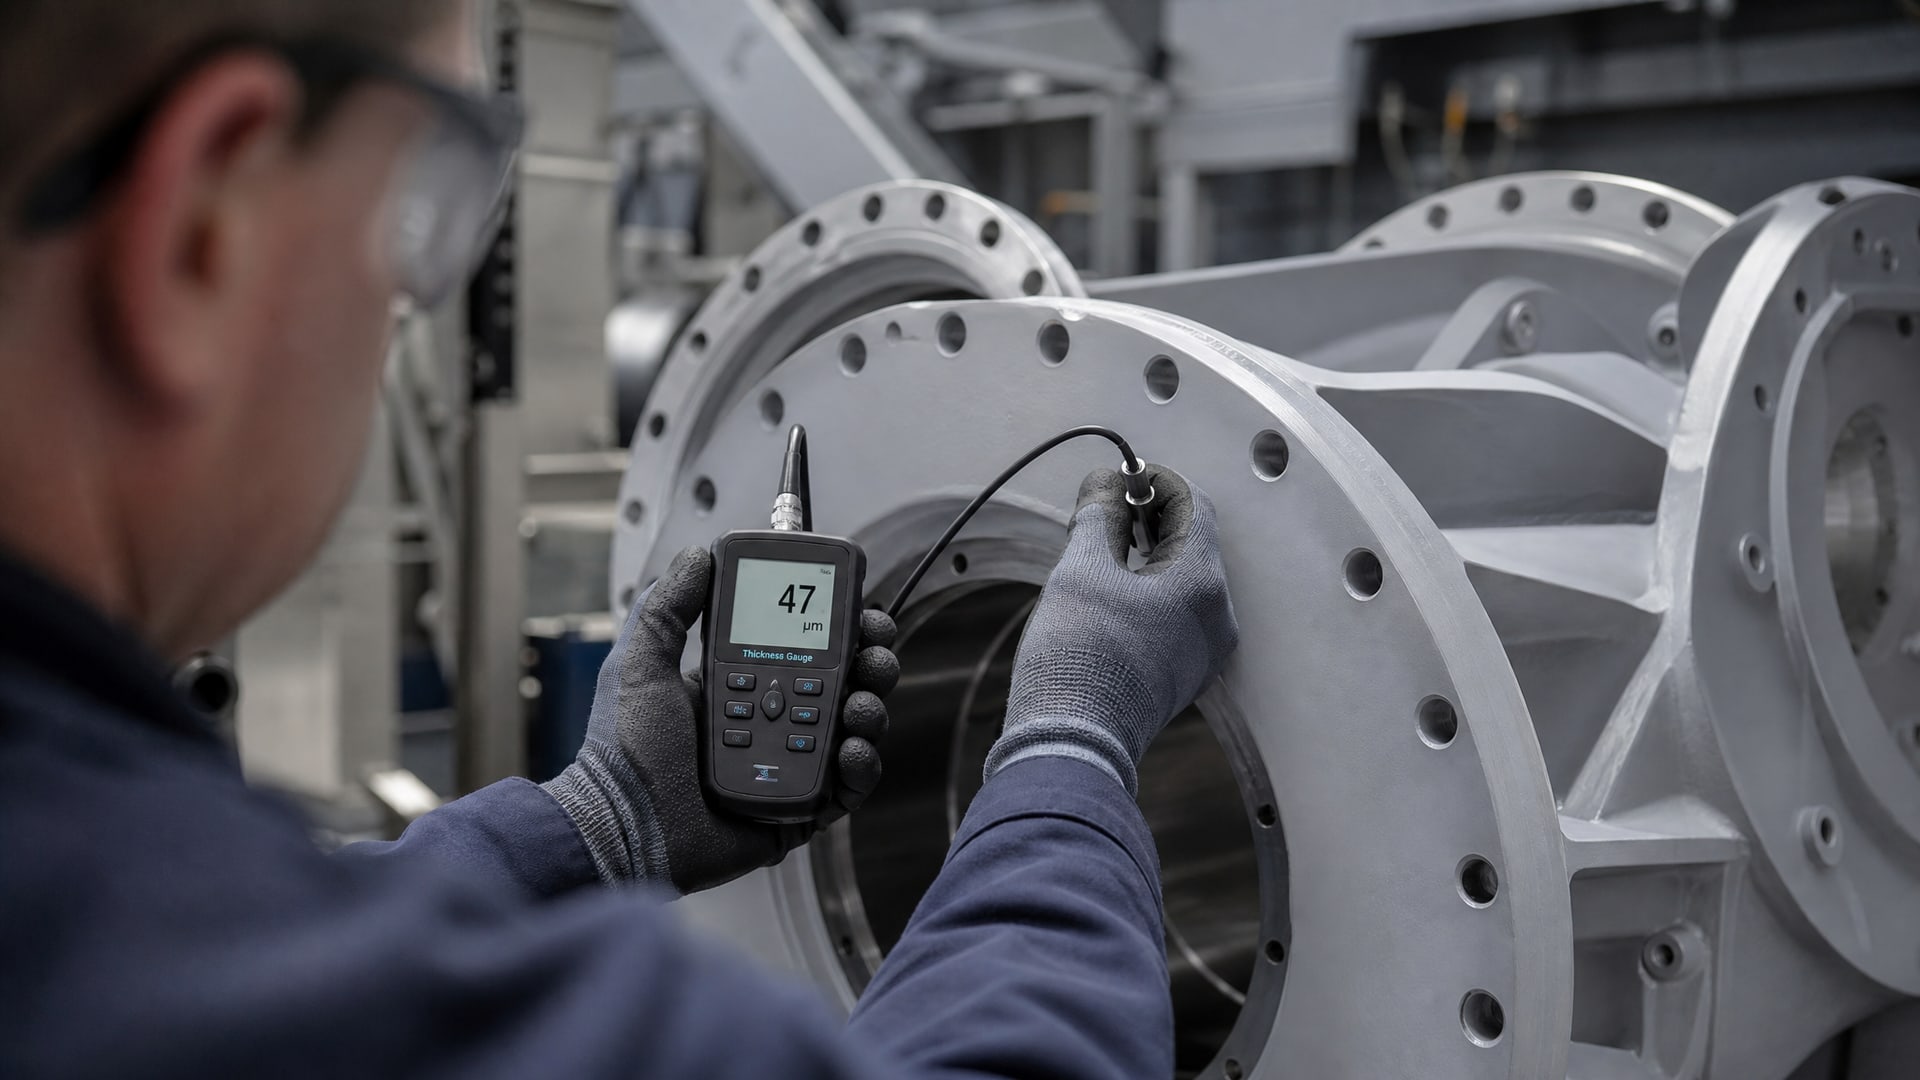
Толщина сухого слоя покрытия может измеряться электромагнитным толщиномером после полного отверждения (обычно 24 часа при комнатной температуре или ускоренной сушке при +80 °C).
На практике измерение толщины слоя покрытия - процесс, требующий особого внимания к неоднородности. На фасонных деталях, особенно с внутренними канавками и сужениями, верхние части получают толще, нижние - тоньше. По этой причине толщину проверяют в 5–10 точках на детали, сравнивают среднее значение с допуском (обычно ±10 % от номинала) и фиксируют результаты в карточке товара или акте приемки.
Наносить PTFE покрытие толще 50 микрон нецелесообразно: слой становится хрупким, теряет адгезию и может отслаиваться при вибрации. Напротив, тонкие слои в 5–15 микрон работают дольше, так как меньше подвергаются усталостному отслаиванию. Идеальная толщина определяется баланс: достаточно, чтобы покрыть всю поверхность и закрыть поры, но не настолько, чтобы образовать внутренние напряжения.
Для узлов с пластиками рекомендуемый диапазон -10–25 микрон: такая толщина обеспечивает защиту, адгезию и гибкость, необходимую при колебаниях теплового расширения пластика, который имеет коэффициент линейного расширения выше, чем металл.
Экспертный выбор: PTFE или PTFE+MoS₂ в зависимости от условий
Логика выбора между двумя вариантами проста, если разобрать условия применения.
Выбирай PTFE+MoS₂ в следующих случаях:
Узел герметичен или работает в инертной атмосфере (N₂, Ar, вакуум).
Контактное давление выше 100 МПа, и требуется максимальная несущая способность.
Температура рабочей зоны ниже +250 °C или в диапазоне +250–+400 °C, но влажность под контролем.
Скорость скольжения высокая, возникает тепло, и нужно снизить коэффициент трения до минимума.
Деталь работает с пластиком, но среда сухая: например, пластиковые зубья редуктора в герметичном редукторном масле с регулярной заменой.
Выбирай чистый PTFE в следующих случаях:
Среда влажная, на поверхности возможна конденсация или периодический контакт с водой.
Узел открытый или вентилируется: например, направляющие с пластиком в уличном оборудовании.
Детали подвергаются частым циклам тепла-холода: расширение-сжатие пластика требует большей гибкости покрытия.
Не требуется максимальная несущая способность, но критична простота и надежность.
Совместимость: нужно убедиться, что PTFE сочетается с маслом, растворителем или химическими средами в узле.
Практика показывает, что на больших производствах с автоматизацией выбор часто落 на сторону PTFE+MoS₂, потому что условия работы можно предусмотреть и герметизировать. В ремонтных службах и у закупщиков с непредсказуемыми условиями применения предпочитают чистый PTFE как подстраховку. Стоимость обоих вариантов примерно одинакова, поэтому решающим фактором остается именно среда, а не цена.
В случаях, когда необходимо сочетание антикоррозионных свойств, низкого коэффициента трения и герметичности узла с пластиком, закупщики закупочной службы нередко ориентируются на рекомендации разработчика оборудования. На практике встречаются ситуации, когда узел работает в герметичном редукторе с минеральным маслом - там антифрикционное покрытие MODENGY 1002 на основе дисульфида молибдена показывает стабильный результат благодаря комбинированному действию: MoS₂ снижает холодный пуск редуктора, а покрытие останавливает микронаклепывание пластиковых зубцов.
Практические рекомендации по толщине и контролю качества
Перед нанесением покрытия поверхность должна быть очищена от ржавчины, масла и окислов.
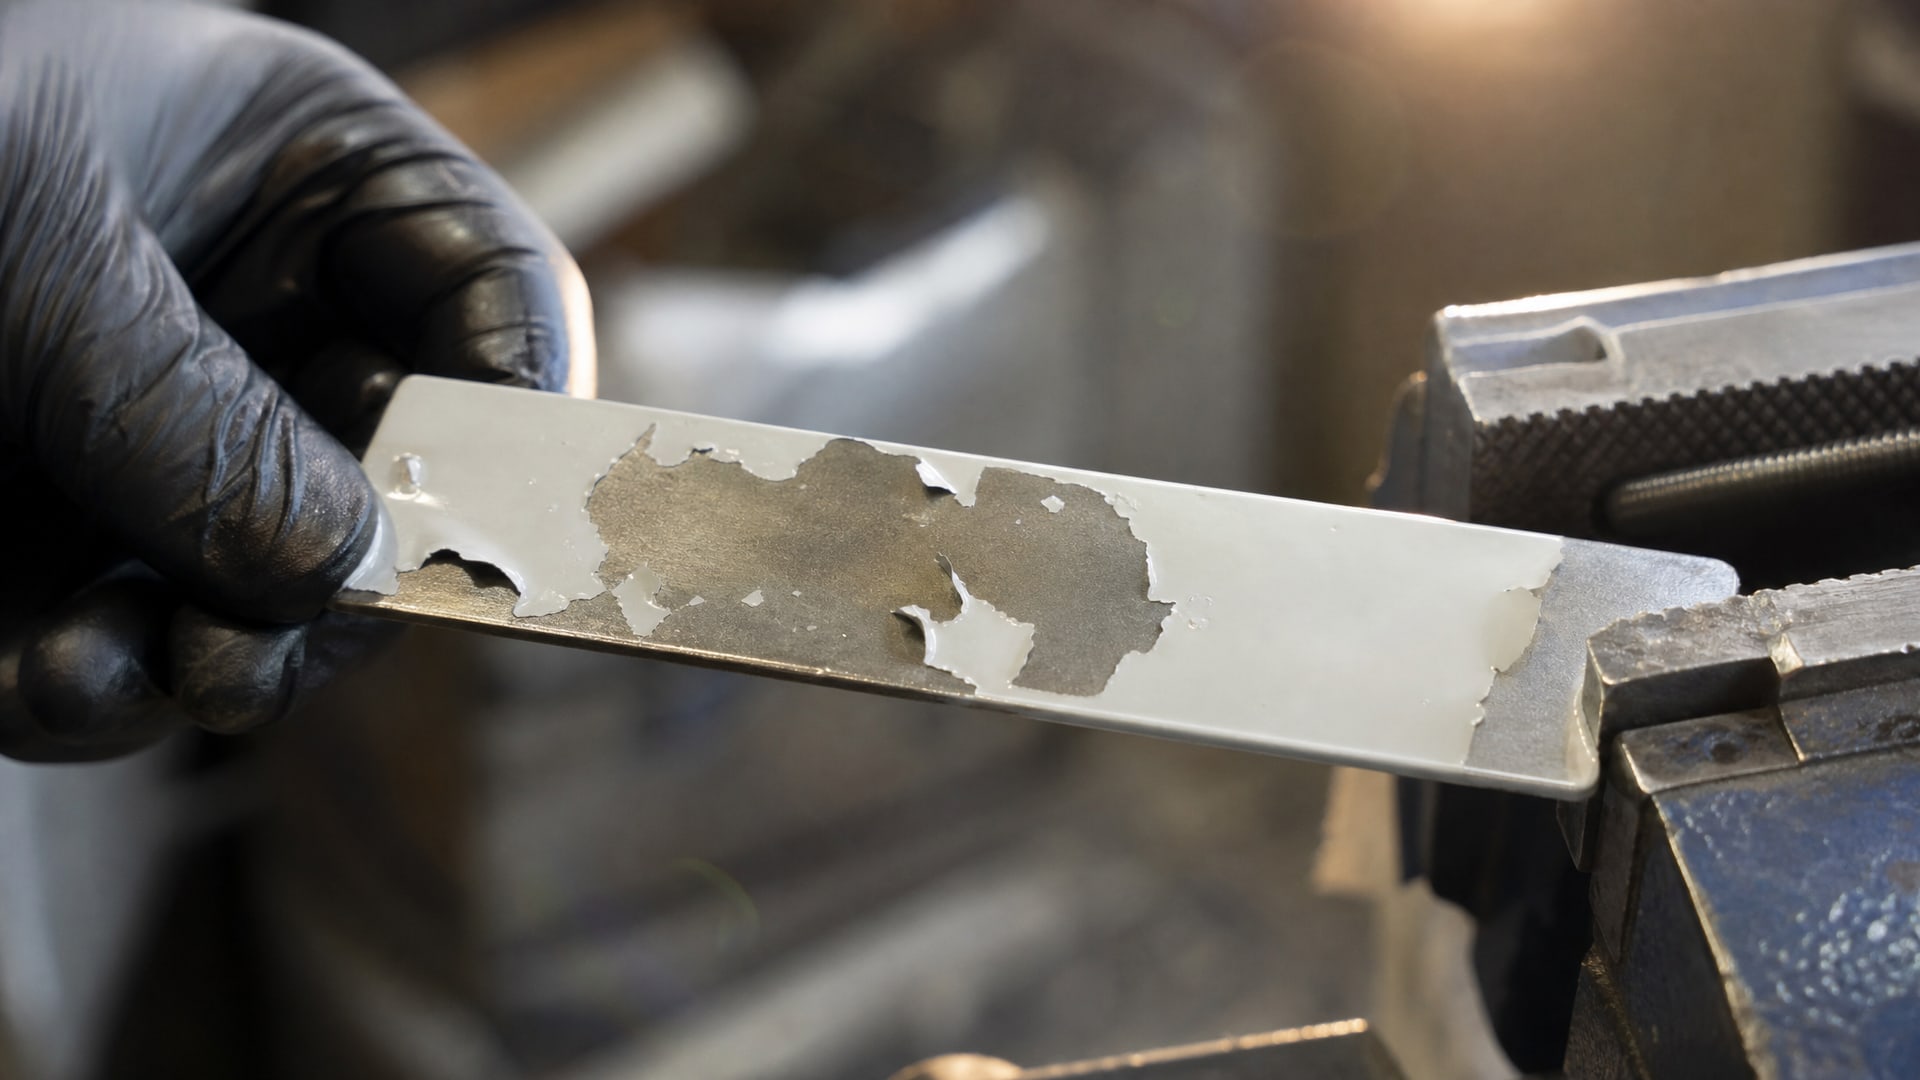
Грунт не требуется (в отличие от краски), но требуется полная адгезия к подложке. Проверка адгезии проводится либо методом сетки (ГОСТ 15140-78), либо по виду отслаивания после изгиба образца-полоски. Если адгезия скована, толщина слоя покрытия не поможет - покрытие будет скалываться при сборке.
Нанесение ведется методом распыления (аэрозоль или пневматический пульверизатор), окунания или кисти в зависимости от геометрии. Равномерность достигается в 2–3 слоя тонких проходов; каждый слой сушится (обычно 4–6 часов на воздухе) перед следующим. Толщина 1 слоя в сыром виде может быть 20–50 микрон, но после высыхания уходит 30–50 % массы в виде растворителя, поэтому конечная толщина слоя покрытия снижается примерно на треть.
Для узлов с пластиками специалисты рекомендуют следующий регламент:
Подготовка: обезжиривание, продувка сухим воздухом.
Первый проход: распыление PTFE или PTFE+MoS₂ на расстоянии 15–20 см, сушка 6 часов.
Второй проход: повторное распыление для достижения сплошности, сушка 6 часов.
Финальный контроль: измерение толщины электромагнитным толщиномером в 5–10 точках, проверка адгезии визуально и на ощупь (покрытие не должно отслаиваться ногтем).
Полный отвердение перед сборкой: 24 часа при 20–25 °C или 2–4 часа при +80 °C в сушильном шкафу.
Мудрые закупщики добавляют в спецификацию требование: «Толщина сухого слоя 15±5 микрон, адгезия не ниже 4 балла по ГОСТ 15140, коэффициент трения о пластик ПА6 не выше 0,1 при стартовом скольжении». Это конкретизирует ожидание и помогает рабочему на производстве и поставщику узла избежать споров о качестве.
Когда толщина слоя влияет на результат: реальные сценарии
Обратимся к практике.
На конвейере упаковки с полиамидными направляющими и пластиковыми ползунами возникает скрип и налипание. Инженер подозревает, что покрытие слишком тонкое. Измерение толщины слоя показывает 8 микрон вместо требуемых 15 микрон. Увеличение до 20 микрон при переходе на другого поставщика действительно улучшило ситуацию: скрип исчез, а ресурс вырос с 2 млн до 4 млн циклов.
Но вот в другом случае узел редуктора с металл-пластик парой работает в герметичном корпусе, и среда - минеральное масло. Толщина покрытия была 12 микрон, потом решили нанести 30 микрон, думая, что будет лучше. Результат: ускоренное отслаивание из-за внутренних напряжений в толстом слое при колебаниях температуры. Пришлось вернуться к 15 микронам.
Вывод: толщина слоя покрытия - фактор, который влияет только в узком диапазоне (8–25 микрон). Меньше 8 микрон - покрытие может быть пористым, больше 25 микрон - теряется гибкость и адгезия. В этом диапазоне выбор оптимума зависит от пары материалов (металл-пластик), давления, скорости и температуры, а не от универсального правила «толще - лучше».
Новые подходы к измерению и контролю толщины
Толщина слоев в антифрикционных покрытиях измеряется быстро, без разрушения образца, благодаря электромагнитным толщиномерам, которые есть почти в каждой лаборатории ОТК.
Прибор прижимается к поверхности, показывает цифру в микронах, и результат записывается. Точность - ±1–2 микрона при толщинах 5–50 микрон, что приемлемо для контроля.
Однако есть нюанс: на сложных профилях, с углублениями и внешними углами, толщина слоя покрытия варьируется. На выступах она тоньше (8–12 микрон), в углублениях толще (20–30 микрон) из-за физики распыления. Правильный метод - сетка контрольных точек на детали с указанием допусков для каждой зоны. Если деталь критична (например, втулка редуктора), берут несколько образцов из партии и проводят шлифовку-полировку в поперечном сечении под микроскопом, чтобы визуально убедиться в сплошности покрытия и отсутствии отслаиваний на границе металл-покрытие.
На крупных предприятиях с массовым производством ввели в практику автоматическое нанесение PTFE и PTFE+MoS₂ во вращающихся камерах с контролем давления и расхода краски, что позволяет удержать толщину в диапазоне ±3 микрона. Это значительно повышает повторяемость качества и снижает отсев из-за дефектов адгезии или неоднородности.
Частые вопросы и заблуждения
Правда ли, что дисульфид молибдена всегда лучше чистого PTFE?
Нет. MoS₂ лучше PTFE только в конкретных условиях: в вакууме, сухой среде, инертной атмосфере или герметичных узлах при высоких нагрузках. Во влажной среде преимущество MoS₂ исчезает из-за окисления. На открытых узлах или в присутствии воды чистый PTFE держится надежнее и дольше. Выбор зависит от условий применения, а не от универсального принципа.
Как влияет толщина слоя покрытия на ресурс узла с пластиком?
Прямого влияния в диапазоне 10–25 микрон нет: ресурс определяется составом покрытия, давлением, скоростью и средой. Если толщина меньше 8 микрон - риск пористости; если больше 30 микрон - отслаивание от вибрации. В оптимальном диапазоне ресурс стабилен и зависит не от толщины, а от выбора PTFE vs PTFE+MoS₂.
Можно ли измерить толщину 1 слоя покрытия если их несколько?
Толщиномер измеряет общую толщину всех слоев вместе, не разделяя их. Если нужно убедиться в равномерности, снимают образец детали, режут в поперечном сечении и смотрят под микроскопом. Также проверяют адгезию методом сетки: если она хорошая, значит, слои лежат правильно.
Какая толщина сухого слоя покрытия считается минимальной?
Минимальная толщина -8 микрон, чтобы покрытие было сплошным и беспористым. Однако практически на узлах с пластиками рекомендуют 12–15 микрон для запаса прочности. Если требуется максимальная несущая способность с MoS₂, поднимают до 20–25 микрон, но не выше 30 микрон.
Окисляется ли дисульфид молибдена со временем во влажной среде, даже если он под покрытием PTFE?
Да, если влага проникнет под покрытие через микротрещины или через границу адгезии при циклических нагрузках. PTFE слой дает защиту, но только если он целостен. Если узел перестанет герметичен, окисление MoS₂ ускорится, и коэффициент трения может вырасти. По этой причине во влажных средах выбирают чистый PTFE, который устойчивее к проникновению влаги.
Заключение
Толщина слоя покрытия - важный, но не главный параметр при выборе антифрикционного материала для узлов трения с пластиками. Решающую роль играют среда (вакуум, сухость, влажность), давление, температура и, самое главное, правильный выбор между PTFE и PTFE+MoS₂. В вакууме и сухой среде MoS₂ дает четырехкратное снижение трения; во влажной среде преимущество теряется, и лучше выбрать чистый PTFE. Толщина в диапазоне 12–20 микрон обеспечивает баланс между защитой, адгезией и гибкостью, необходимой для работы с пластиком. Контроль толщины слоя покрытия проводится электромагнитным толщиномером в нескольких точках с допуском ±10 %, а адгезия проверяется визуально и методом сетки. Если ваш узел работает в герметичном, сухом или инертном окружении с высокими нагрузками - делайте ставку на PTFE+MoS₂ и толщину 18–22 микрона; если среда открытая или влажная - PTFE при толщине 12–15 микрон. Правильный подбор состава и толщины обеспечивает ресурс в несколько миллионов циклов и избавляет от скрипа, налипания и преждевременного износа.