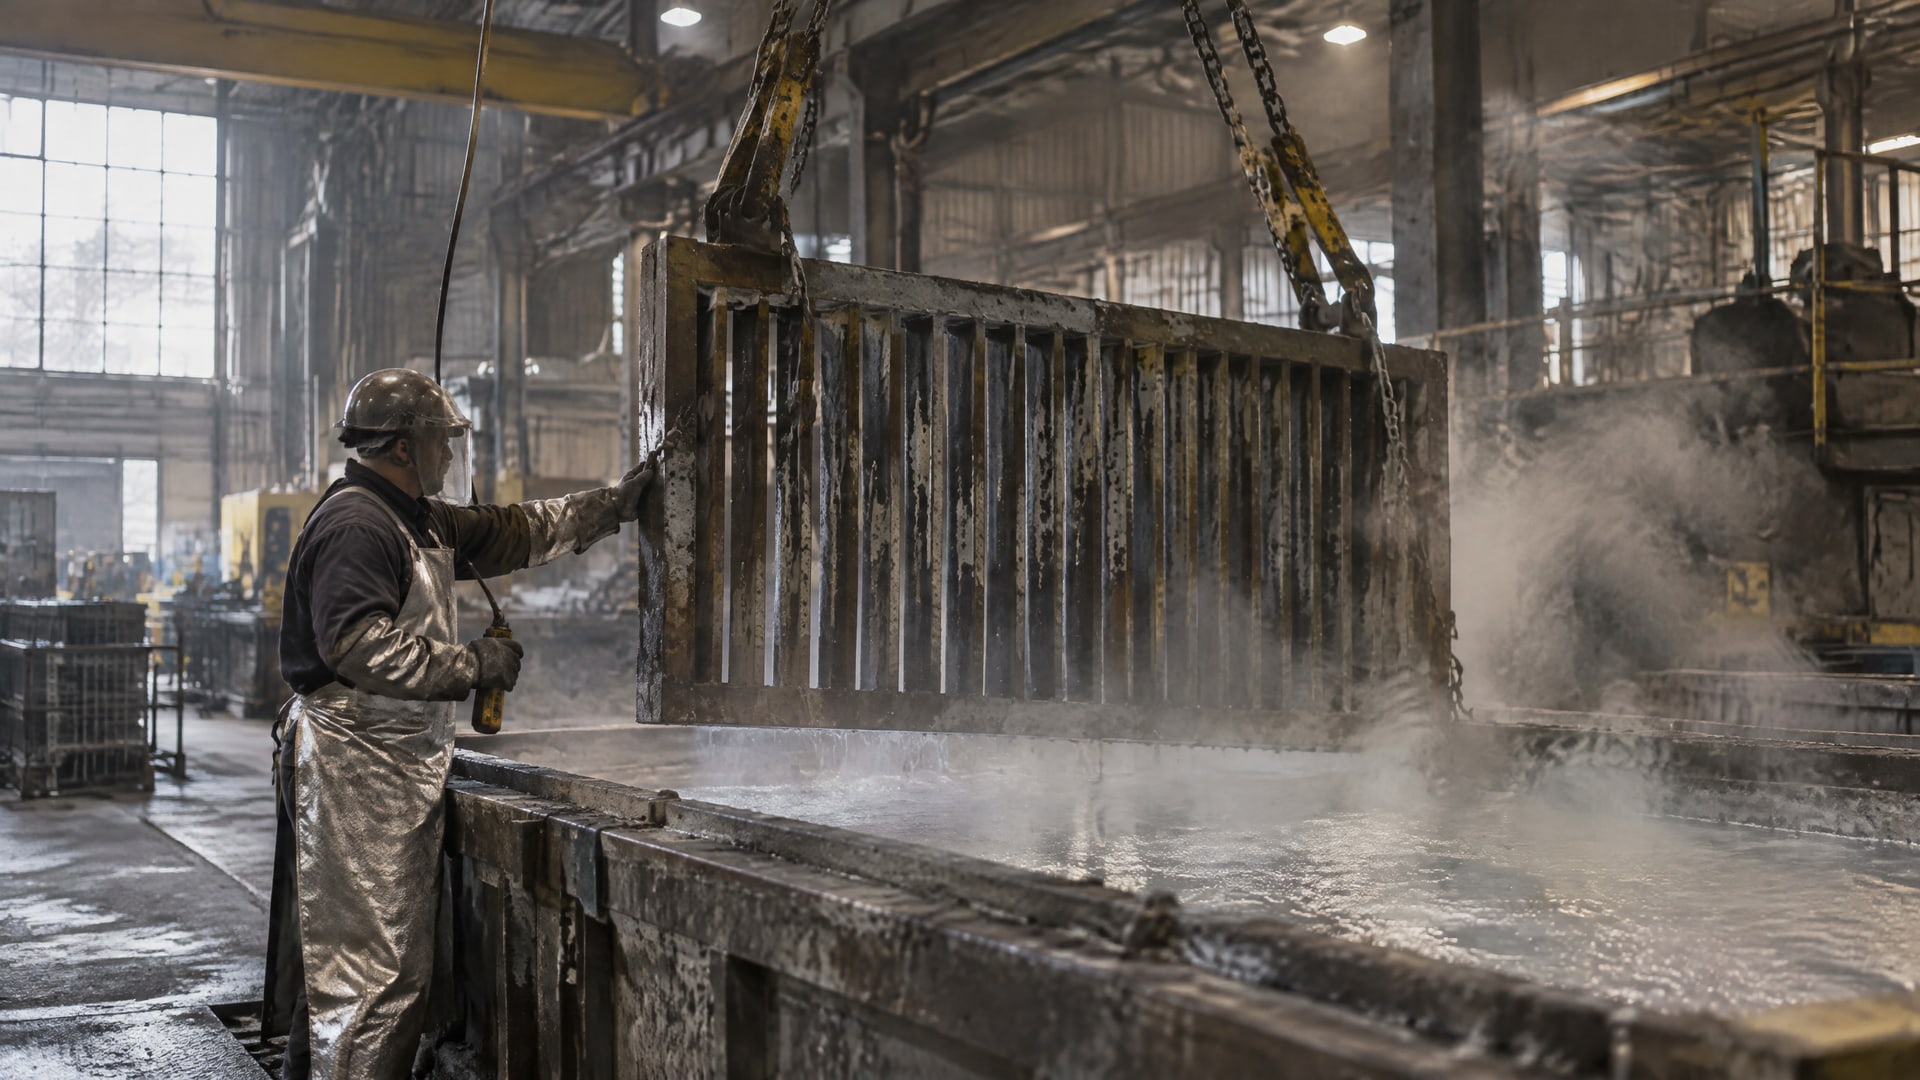
Обычная краска не подходит для контакта с расплавленным цинком: ванна горячего цинкования работает при температуре около 450-460°C, тогда как оцинкованная сталь устойчива только при температурах ниже 200°C. Органическое связующее стандартных лакокрасочных материалов в таком режиме разрушается, поэтому краска не обеспечивает защиту от цинка в расплаве.
Важно различать два процесса: нанесение цинкового покрытия на стальное изделие и окраску уже оцинкованного изделия. В первом случае металл погружают в расплав, во втором на подготовленный цинковый слой наносят совместимую лакокрасочную систему. Статья поможет инженерам, техническим специалистам и снабженцам оценить ограничения обычной краски и выбрать подход к защите оборудования в зоне цинкования.
Почему обычная краска не выдерживает горячее цинкование
Горячее цинкование металла выполняют погружением стальных изделий в расплав цинка.
Ванна обычно поддерживается при температуре около 450-460°C. При таком нагреве органическое связующее обычной краски теряет свойства и разрушается, поэтому покрытие не сохраняет целостность и не обеспечивает стабильную защиту металла.
Для сравнения: руководство по оцинкованной стали указывает, что оцинкованная сталь устойчива только при температурах ниже 200°C. Это ограничение уже показывает разницу между обычной эксплуатацией окрашенной оцинковки и пребыванием оборудования в термозоне цинкования. Даже если на банке указана термостойкость, ее нельзя автоматически считать подтверждением пригодности к погружению в расплав: важны условия, для которых испытывали конкретную систему.
EN ISO 1461 описывает требования к горячему цинкованию. По стандарту расплав должен содержать не более 2% других металлов, а суммарное содержание прочих элементов, кроме олова и железа, не должно превышать 1,5% по массе. Эти показатели относятся к составу цинкового расплава, но не подтверждают совместимость с ним лакокрасочных материалов.
Ванна цинкования - не обычная коррозионная среда. Здесь действуют высокая температура и непосредственный контакт с жидким металлом. Поэтому выражение «краска для цинка» может означать состав для окраски оцинкованной поверхности после процесса, но не покрытие для погружения в расплав. Для защиты деталей, работающих рядом с ванной или внутри нее, требуется отдельное инженерное решение с учетом режима контакта и конструкции оборудования.
Цинкование и окраска оцинкованной стали - разные задачи
При горячем цинковании на сталь наносят металлический слой, а окраска после цинкования формирует дополнительную органическую систему на уже готовой поверхности. У этих процессов разные материалы, условия и требования. Нельзя переносить рекомендации для окраски оцинкованного изделия на оснастку, которая соприкасается с расплавом при 450-460°C.
Краска для цинка после горячего цинкования
Окраска оцинкованной стали нужна для другой задачи: покрыть изделие после того, как на нем сформирован цинковый слой.
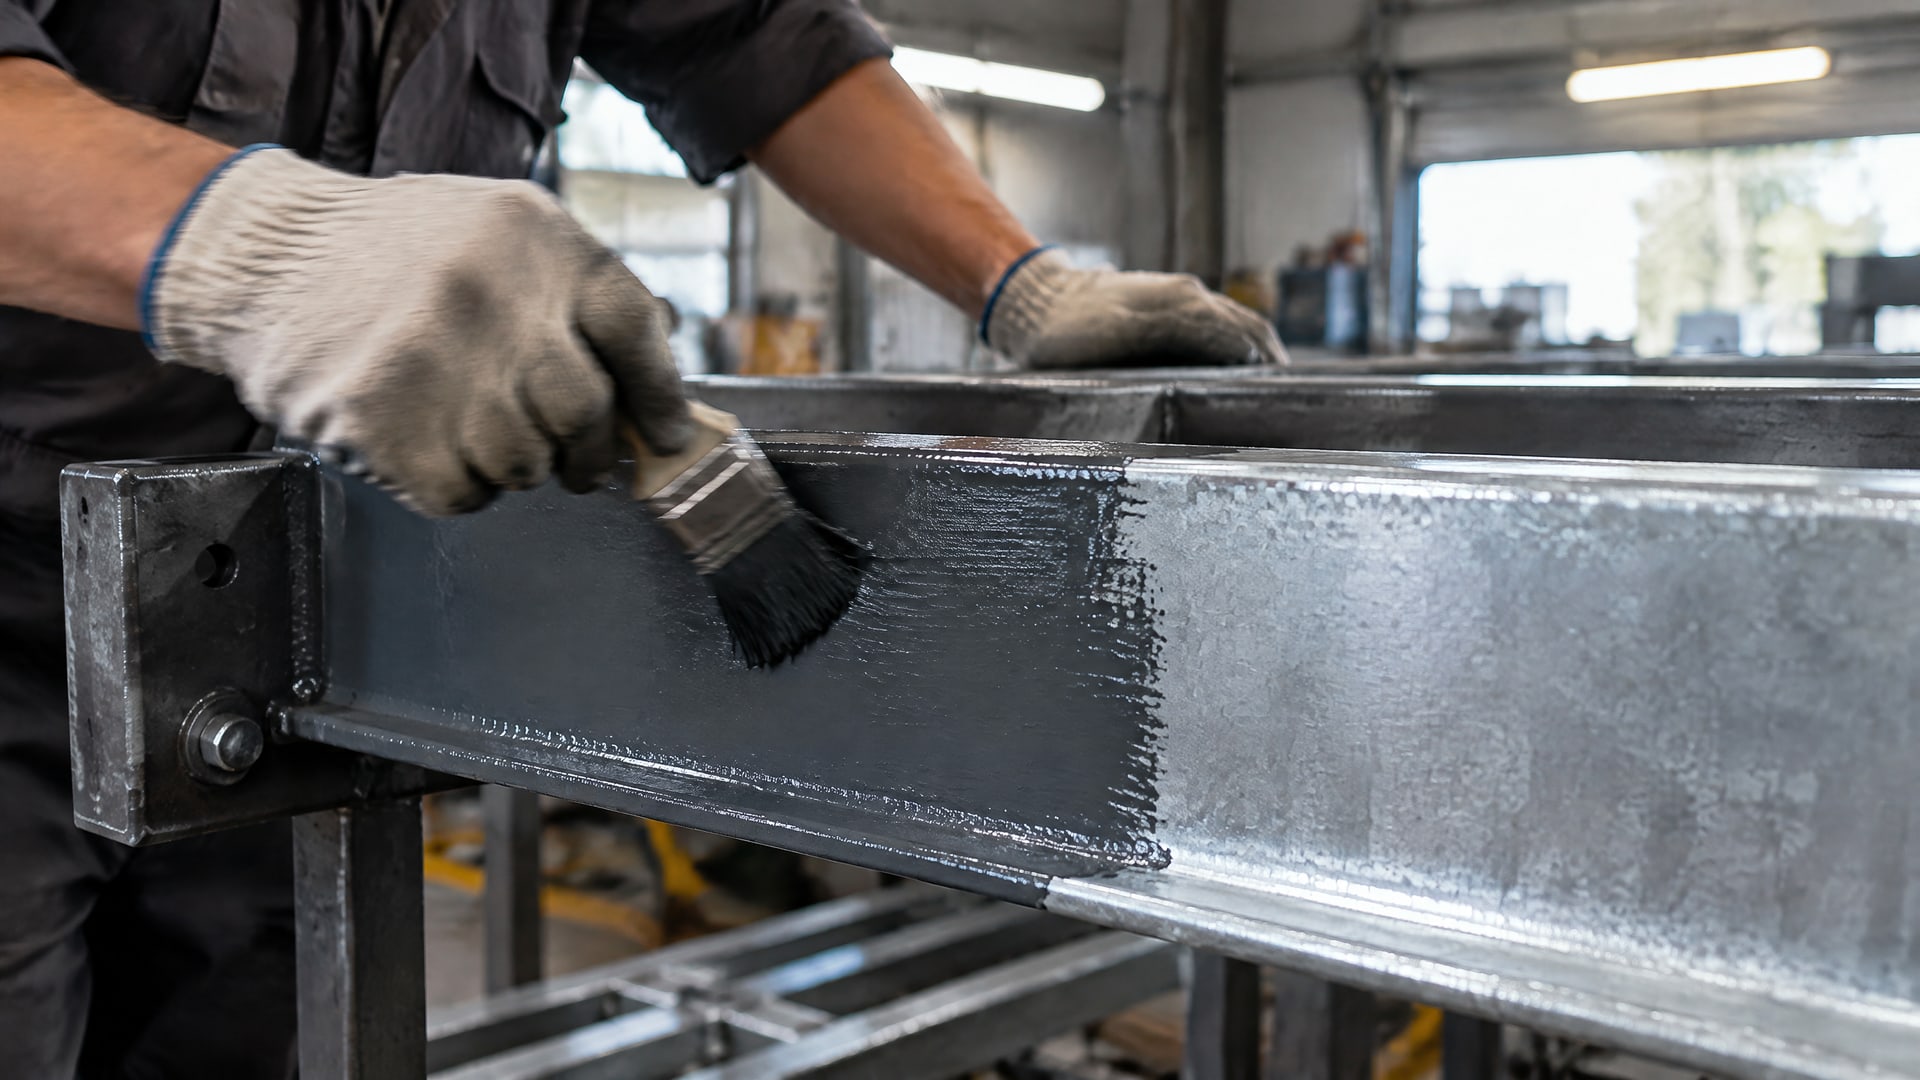
Для таких работ применяют системы, совместимые с оцинкованной поверхностью и условиями эксплуатации. NEN 5254 регулирует применение лакокрасочных систем, порошковых и пластиковых покрытий на горячооцинкованных изделиях в контролируемом промышленном процессе.
Этот стандарт охватывает не только сам материал. При выборе системы учитывают конструкцию изделия, состояние цинкового слоя, подготовку поверхности, нанесение покрытия и контроль качества. Поэтому ответ на вопрос, подойдет ли краска для конкретной оцинковки, зависит не от одного названия материала, а от всей технологии. Если изделие будет работать в термозоне, условия эксплуатации нужно отдельно сопоставить с характеристиками покрытия.
Перед окраской проверяют, нет ли на поверхности жиров, масел, остатков флюса, пассивирующих составов, белой ржавчины и цинковой пыли. Такие загрязнения ухудшают адгезию к металлу. Одного обезжиривания может быть недостаточно: для долговечной окраски часто нужна механическая подготовка, в том числе легкая абразивная обработка.
Руководства также предупреждают, что водяное охлаждение после цинкования не рекомендуется, если изделие планируют окрашивать. Для тяжелых условий эксплуатации может потребоваться создание профиля поверхности. Перед нанесением эпоксидных и двухкомпонентных систем в таких условиях обязательна абразивная подготовка sweep-blasting.
Таким образом, цинк для покрытия металла и краска для оцинкованной стали выполняют разные функции. Цинковый слой формируют при горячем цинковании, а лакокрасочную систему наносят позже, на подготовленную поверхность. Нормы для окраски не делают такую систему пригодной для контакта с расплавом.
Подготовка поверхности и адгезия к металлу
Адгезия - это сцепление покрытия с поверхностью.
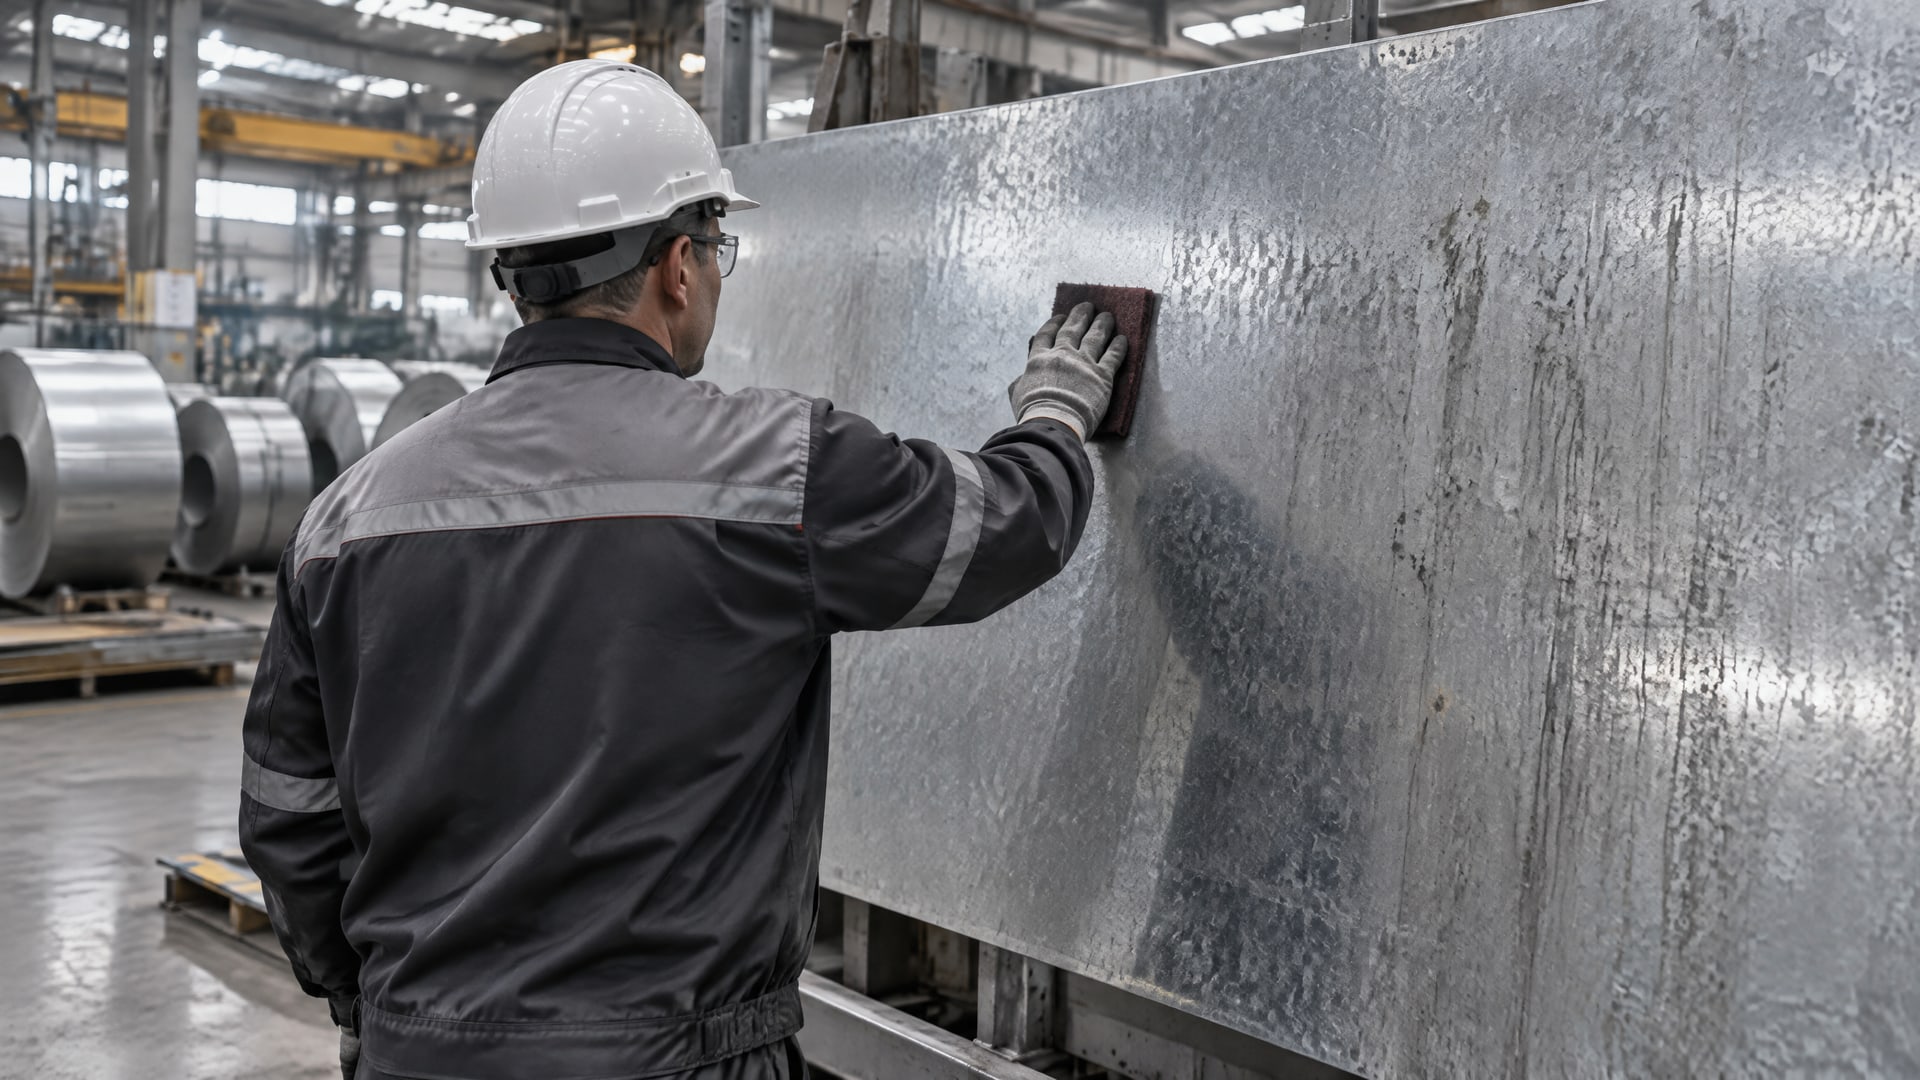
На оцинкованной стали она зависит не только от свойств краски, но и от состояния цинка, чистоты основания и выбранной подготовки. Остатки флюса, пассивация, продукты коррозии и цинковая пыль мешают надежному сцеплению, поэтому перед окраской необходимо проверить поверхность и удалить загрязнения.
Толщина цинкового покрытия, указанная в руководствах к EN ISO 1461, находится в диапазоне 45-85 мкм в зависимости от условий и типа изделия. Эти значения характеризуют цинковый слой, а не толщину краски. Их нельзя использовать как ориентир для подбора лакокрасочной системы или считать гарантией ее адгезии.
Для восстановления поврежденной оцинковки применяют цинкнаполненные ремонтные составы. В спецификациях для таких работ указана толщина сухой пленки 3-5 mil, то есть примерно 76-127 мкм. Это локальный ремонт защитного слоя, а не универсальное покрытие для работы в расплаве. Даже если ремонтная краска содержит цинк, ее назначение не меняется: она восстанавливает поврежденный участок оцинковки.
На практике последовательность подготовки зависит от материала и условий нанесения. Специалист оценивает состояние цинкового слоя, удаляет загрязнения и выбирает механическую обработку с учетом будущей лакокрасочной системы. Для тяжелых условий одного обезжиривания недостаточно: руководства требуют абразивного формирования профиля перед нанесением эпоксидных и двухкомпонентных покрытий.
Качественная подготовка помогает получить адгезию к металлу при окраске оцинкованного изделия, но не решает проблему контакта с расплавом. Если температура достигает 450-460°C, следует выбирать защиту, рассчитанную на такой технологический режим, а не пытаться компенсировать температурное ограничение более тщательной подготовкой поверхности.
Почему цинкнаполненная краска не защищает от расплава
Цинкнаполненный состав и металлическое цинкование - не одно и то же.
Ремонтная краска с цинком предназначена для восстановления поврежденных оцинкованных участков. Ее применение не означает, что связующее и вся система выдержат погружение в ванну при 450-460°C.
Это различие важно для закупщика и инженера при подборе материалов. Если задача состоит в ремонте покрытия на готовой конструкции, ориентируются на ремонтную систему и требования к подготовке поверхности. Если нужно защитить деталь, работающую в контакте с расплавом, обычная или цинкнаполненная краска не становится подходящей только из-за содержания цинка.
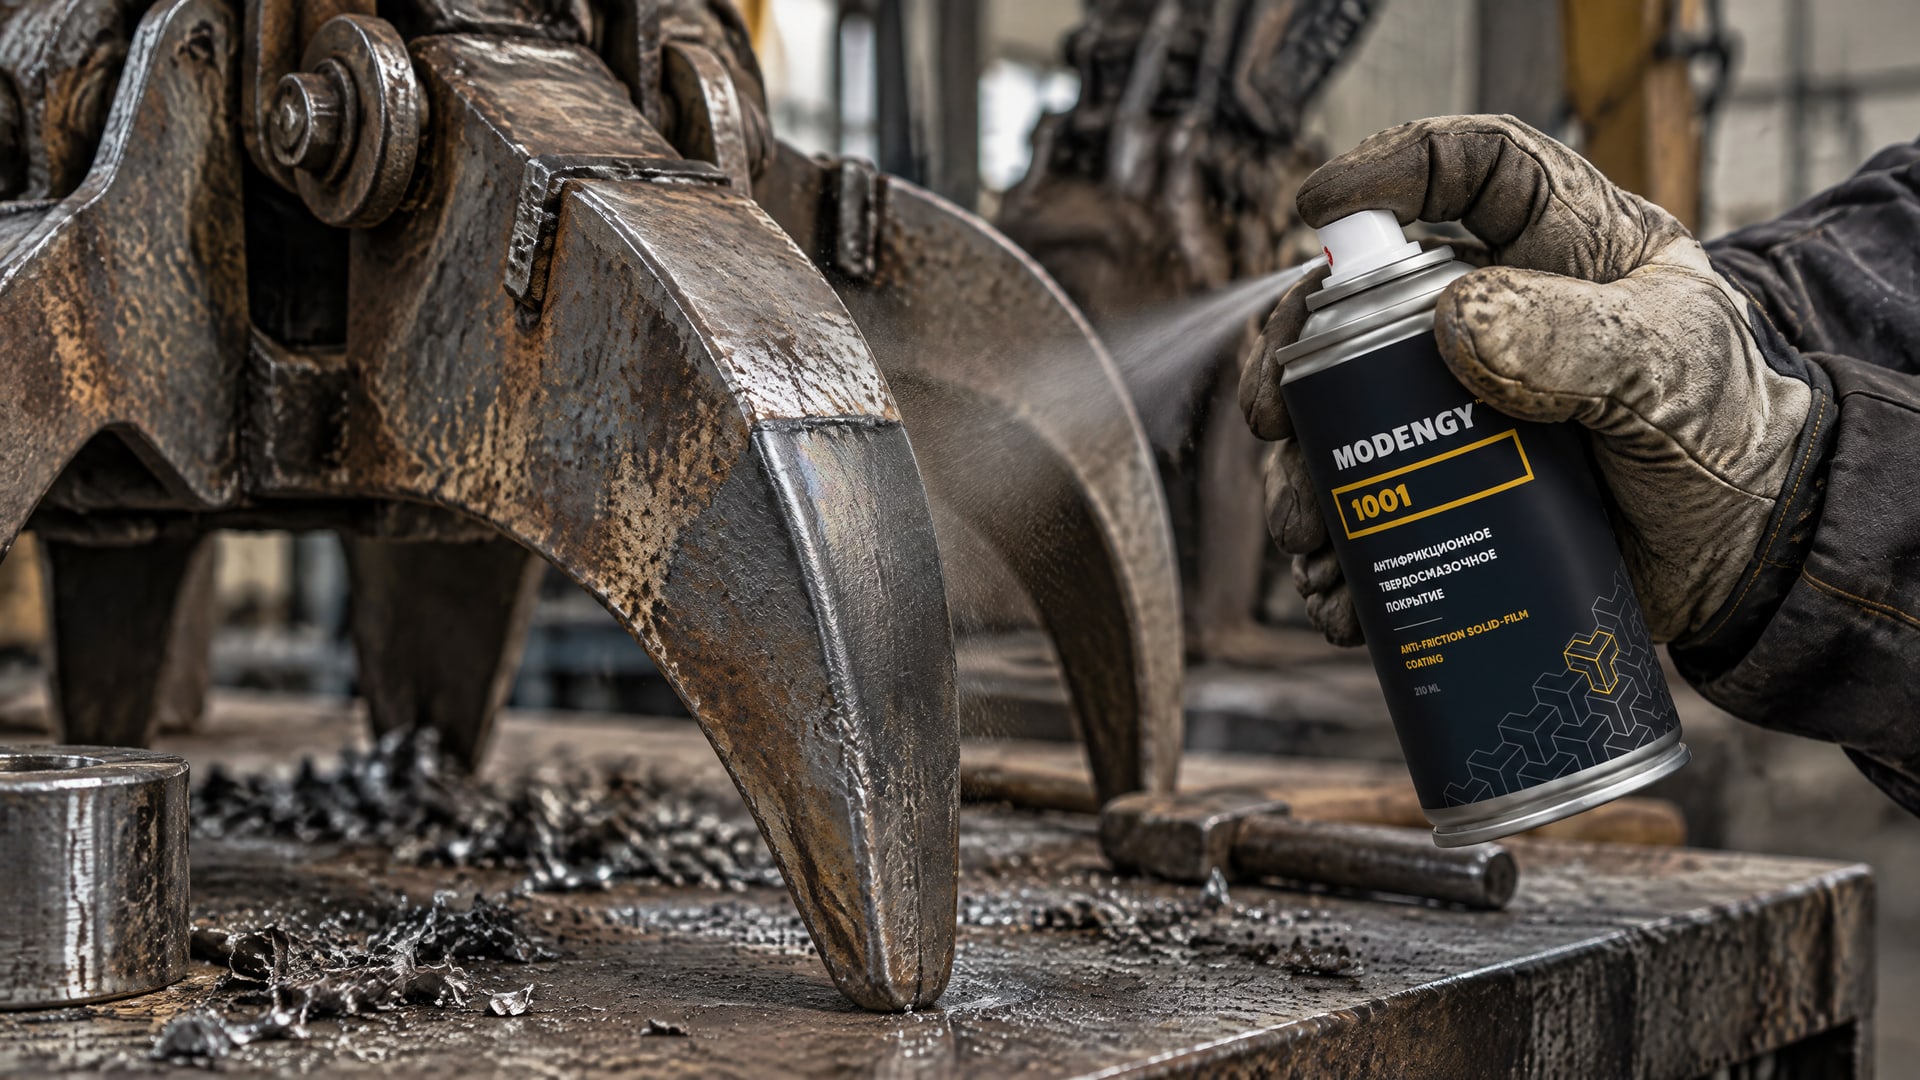
Для подвижных узлов оборудования оценивают и механические нагрузки. Например, на грейферном ковше контакт с технологической средой сочетается с трением, фреттингом и режимами холодного пуска. При этом жидкая смазка может вымываться, а обычный лакокрасочный слой не рассчитан на такую задачу. В качестве отдельного решения для узлов оборудования рассматривают антифрикционное покрытие MODENGY 1001 на основе дисульфида молибдена и графита: оно может защищать грейферный ковш от агрессивного воздействия расплавленного цинка и поддерживать стабильную работу оборудования. Применимость покрытия к конкретному узлу и режиму следует оценивать по технической документации и условиям процесса.
Такой подход не означает, что любое антифрикционное покрытие автоматически пригодно для любой детали в цинковой ванне. Нужно определить, какая поверхность контактирует с расплавом, какова функция покрытия и какие нагрузки испытывает узел. Важно не подменять эти задачи выбором краски для цинка, предназначенной для окраски после горячего цинкования.
Как выбрать защиту для оборудования в зоне цинкования
Перед выбором материала определяют, где именно будет работать изделие: в ванне с расплавом, рядом с ней или после горячего цинкования.
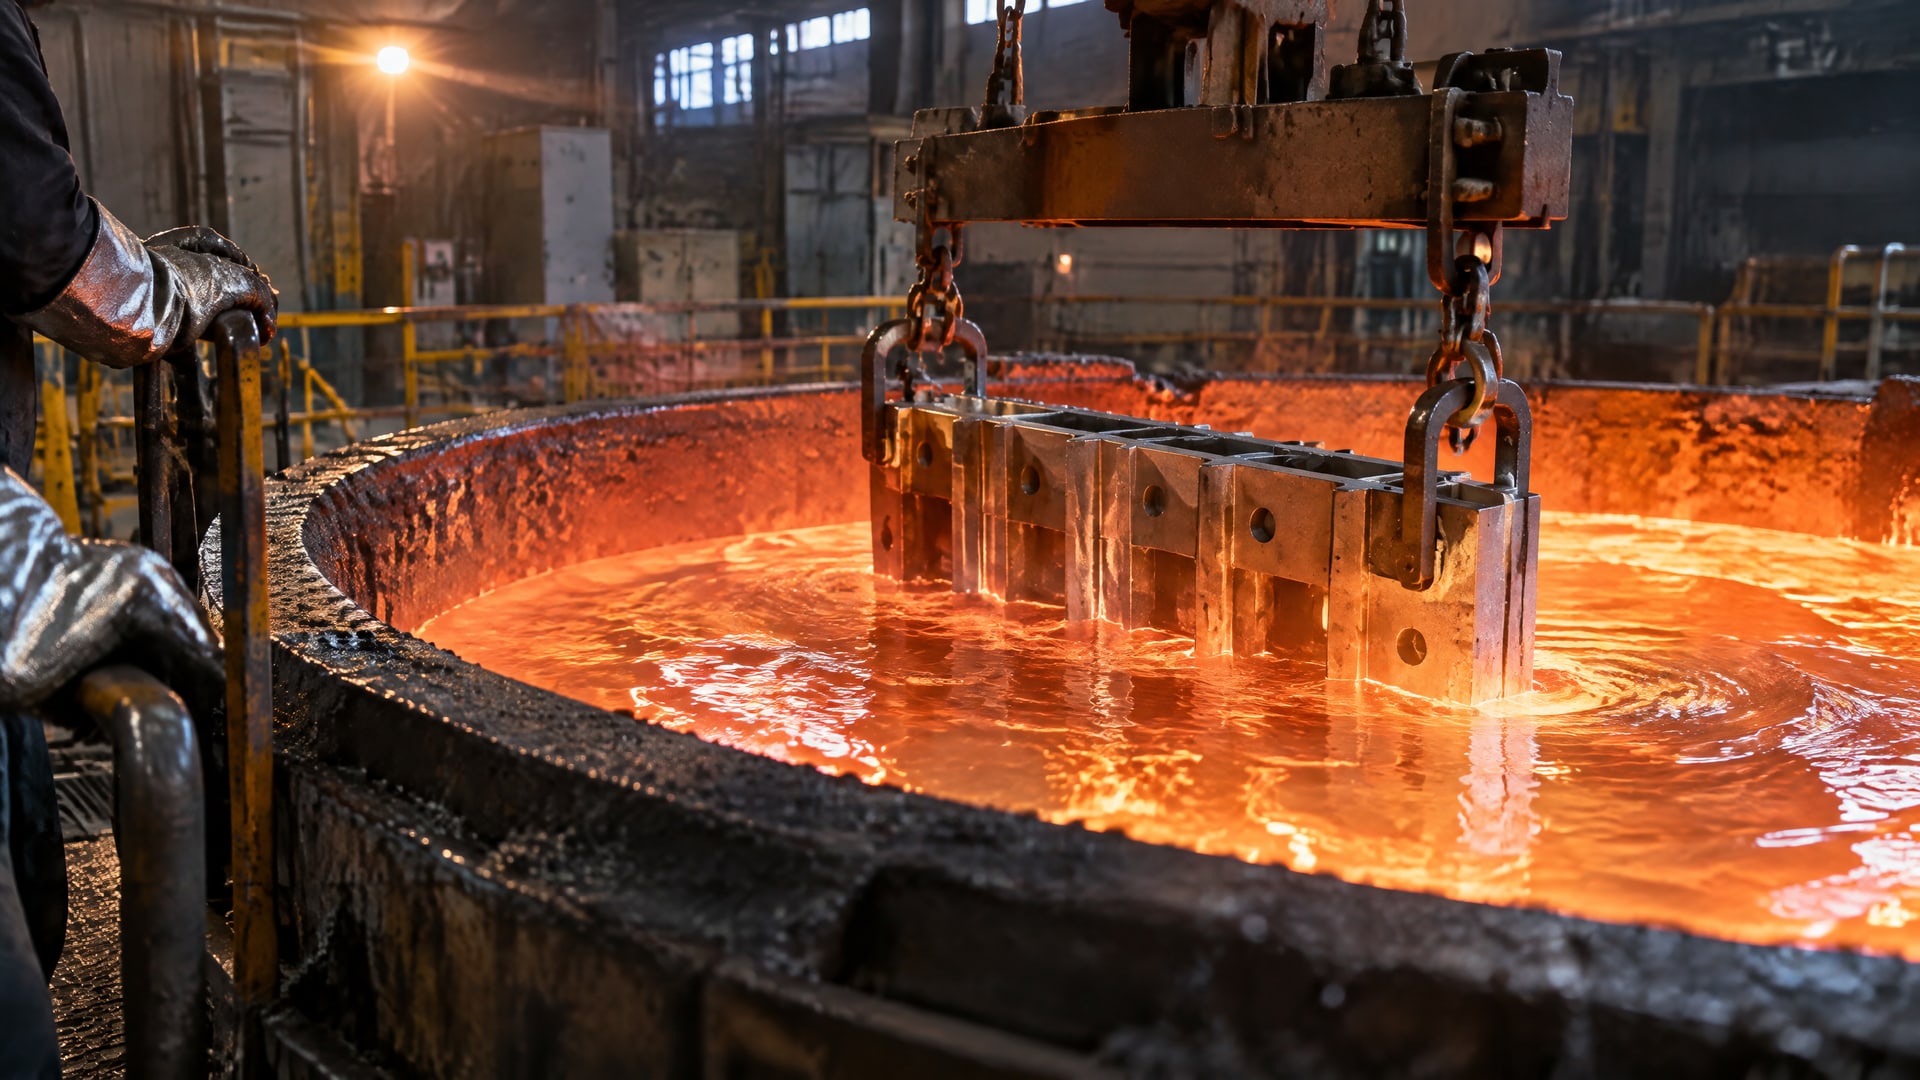
Разница принципиальна. Для ванны температура около 450-460°C сразу исключает обычные органические покрытия, тогда как окраска готовой оцинкованной конструкции требует подбора системы и подготовки поверхности по стандартам для таких работ.
Инженеру и снабженцу полезно зафиксировать несколько параметров:
Есть ли непосредственный контакт детали с расплавленным цинком или только работа в горячей зоне.
Покрывают ли изделие цинком либо окрашивают уже готовую оцинкованную поверхность.
Есть ли на поверхности масла, флюс, пассивирующие составы, продукты коррозии или цинковая пыль.
Требуется ли восстановить поврежденный участок цинкового слоя или защитить рабочую поверхность оборудования.
Какие механические нагрузки испытывает узел и предусмотрена ли для него специальная конструкционная или антифрикционная защита.
EN ISO 1461 относится к горячему цинкованию, а NEN 5254 - к нанесению покрытий на горячооцинкованные изделия. Это разные области применения стандартов. Если изделие окрашивают после цинкования, оценивают состояние цинкового слоя и соблюдают требования к подготовке. Если деталь непосредственно контактирует с расплавом, выбирают отдельное решение для технологического оборудования, а не систему для окраски оцинковки.
При ремонте локального повреждения цинкового слоя цинкнаполненный состав может быть уместен, но его сухая пленка 3-5 mil, или примерно 76-127 мкм, не является доказательством пригодности к работе в ванне. Аналогично диапазон толщины цинкового слоя 45-85 мкм относится к цинкованию, а не к защитным покрытиям оборудования. Сверяйте назначение каждого материала с его технической документацией и фактическим режимом работы детали.
Часто задаваемые вопросы
Подойдет ли термостойкая краска для расплавленного цинка?
Нет, само обозначение «термостойкая» не подтверждает пригодность к контакту с расплавом. Ванна горячего цинкования работает примерно при 450-460°C, а устойчивость оцинкованной стали указана только для температур ниже 200°C. Для оборудования в такой зоне требуется специализированное защитное или конструкционное решение.
Можно ли наносить краску сразу после горячего цинкования?
Не без оценки поверхности и технологии. NEN 5254 описывает требования к нанесению покрытий на горячооцинкованные изделия, включая состояние цинкового слоя, подготовку, нанесение и контроль качества. Перед окраской удаляют загрязнения, остатки флюса, пассивацию и продукты коррозии, а при необходимости выполняют механическую подготовку.
Подходит ли цинкнаполненная краска для ремонта покрытия в ванне?
Нет. Цинкнаполненные ремонтные составы применяют для восстановления поврежденных участков оцинковки, а не для погружения в расплав. Для ремонта в спецификациях указана сухая пленка 3-5 mil, или около 76-127 мкм. Эта толщина относится к ремонтному покрытию и не подтверждает его стойкость при температуре ванны.
Чем отличается горячее цинкование от окраски по цинку?
При горячем цинковании стальное изделие погружают в расплав, чтобы сформировать цинковый слой. Окраска по цинку выполняется позже: лакокрасочную систему наносят на подготовленную оцинкованную поверхность. Для процессов действуют разные требования: EN ISO 1461 описывает горячее цинкование, NEN 5254 - нанесение покрытий на оцинкованные изделия.
Заключение
Обычная краска не подходит для контакта с расплавленным цинком из-за высокой температуры процесса: ванна работает примерно при 450-460°C, а стандартные органические покрытия не рассчитаны на такой режим. Краски, включая цинкнаполненные ремонтные составы, применяют для окраски или восстановления оцинкованных поверхностей, но не как универсальную защиту внутри ванны.
Следующий шаг - определить, контактирует ли деталь с расплавом или ее нужно окрасить после цинкования. Затем сопоставьте назначение покрытия с температурой, механическими нагрузками и требованиями к подготовке поверхности. Для оборудования в зоне расплава выбирайте специализированное решение по технической документации, а для готовой оцинкованной конструкции - систему, соответствующую требованиям ее эксплуатации.