Для стальных деталей и посадок с натягом твердую смазку выбирают не по принципу «чем гуще, тем лучше», а с учетом состояния поверхности, нагрузки, способа подачи и влияния состава на трение. Для покрытия важны чистота основания, толщина слоя и режим отверждения. Для сборки с натягом нужно заранее учитывать изменение усилия монтажа.
Статья поможет инженерам, техническим специалистам и снабженцам различать твердосмазочные покрытия и твердые пластичные смазки, оценивать подготовку стали и не упускать из расчета влияние смазки на посадку. Отдельно разберем, в каких случаях уместны нанесение покрытия, шприц для твердой смазки или карандаш твердой смазки.
Почему твердая смазка не всегда лучший выбор для стали
Выражение «твердая смазка» может обозначать разные материалы и формы их применения.
Твердосмазочное покрытие наносят на подготовленную поверхность и отверждают. Пластичная смазка остается в зоне контакта и подается туда в нужном количестве. Это разные решения: одно нельзя выбирать вместо другого только потому, что оно кажется тверже или удобнее в нанесении.
Для «капризной» стали особенно важны состояние поверхности и адгезия покрытия, то есть его сцепление с основанием. Окалина, ржавчина или остатки масла мешают формированию надежного слоя. Поэтому подбор смазки для стали начинается с выяснения, можно ли обеспечить требуемую очистку и подготовку детали, а затем уже учитывает нагрузку и способ эксплуатации узла.
Твердые смазки: виды и назначение
Твердосмазочное покрытие и твердая пластичная смазка отличаются принципом работы. Покрытие формирует слой на поверхности детали. Пластичную смазку выбирают по консистенции и способности удерживаться в зоне контакта. Для нагруженных узлов также учитывают противозадирные свойства и риск смешанного режима смазывания.
NLGI применяют для классификации консистенции пластичных смазок. Шкала включает классы от 000 до 6; к наиболее твердым и блочным относят классы 4-6. Класс определяют по пенетрации при 25 °C согласно ASTM D217. Это не мера адгезии и не характеристика твердосмазочного покрытия.
Поэтому запросы «твердая пластичная смазка» и «твердые смазки виды» требуют уточнения задачи. Для покрытия важны подготовка и толщина слоя, для пластичного материала - консистенция и подача. Если состав удерживается в узле, это еще не доказывает, что он подходит для нужной нагрузки или посадки.
Твердая смазка: покрытие или пластичный состав
Выбор начинают с устройства узла.
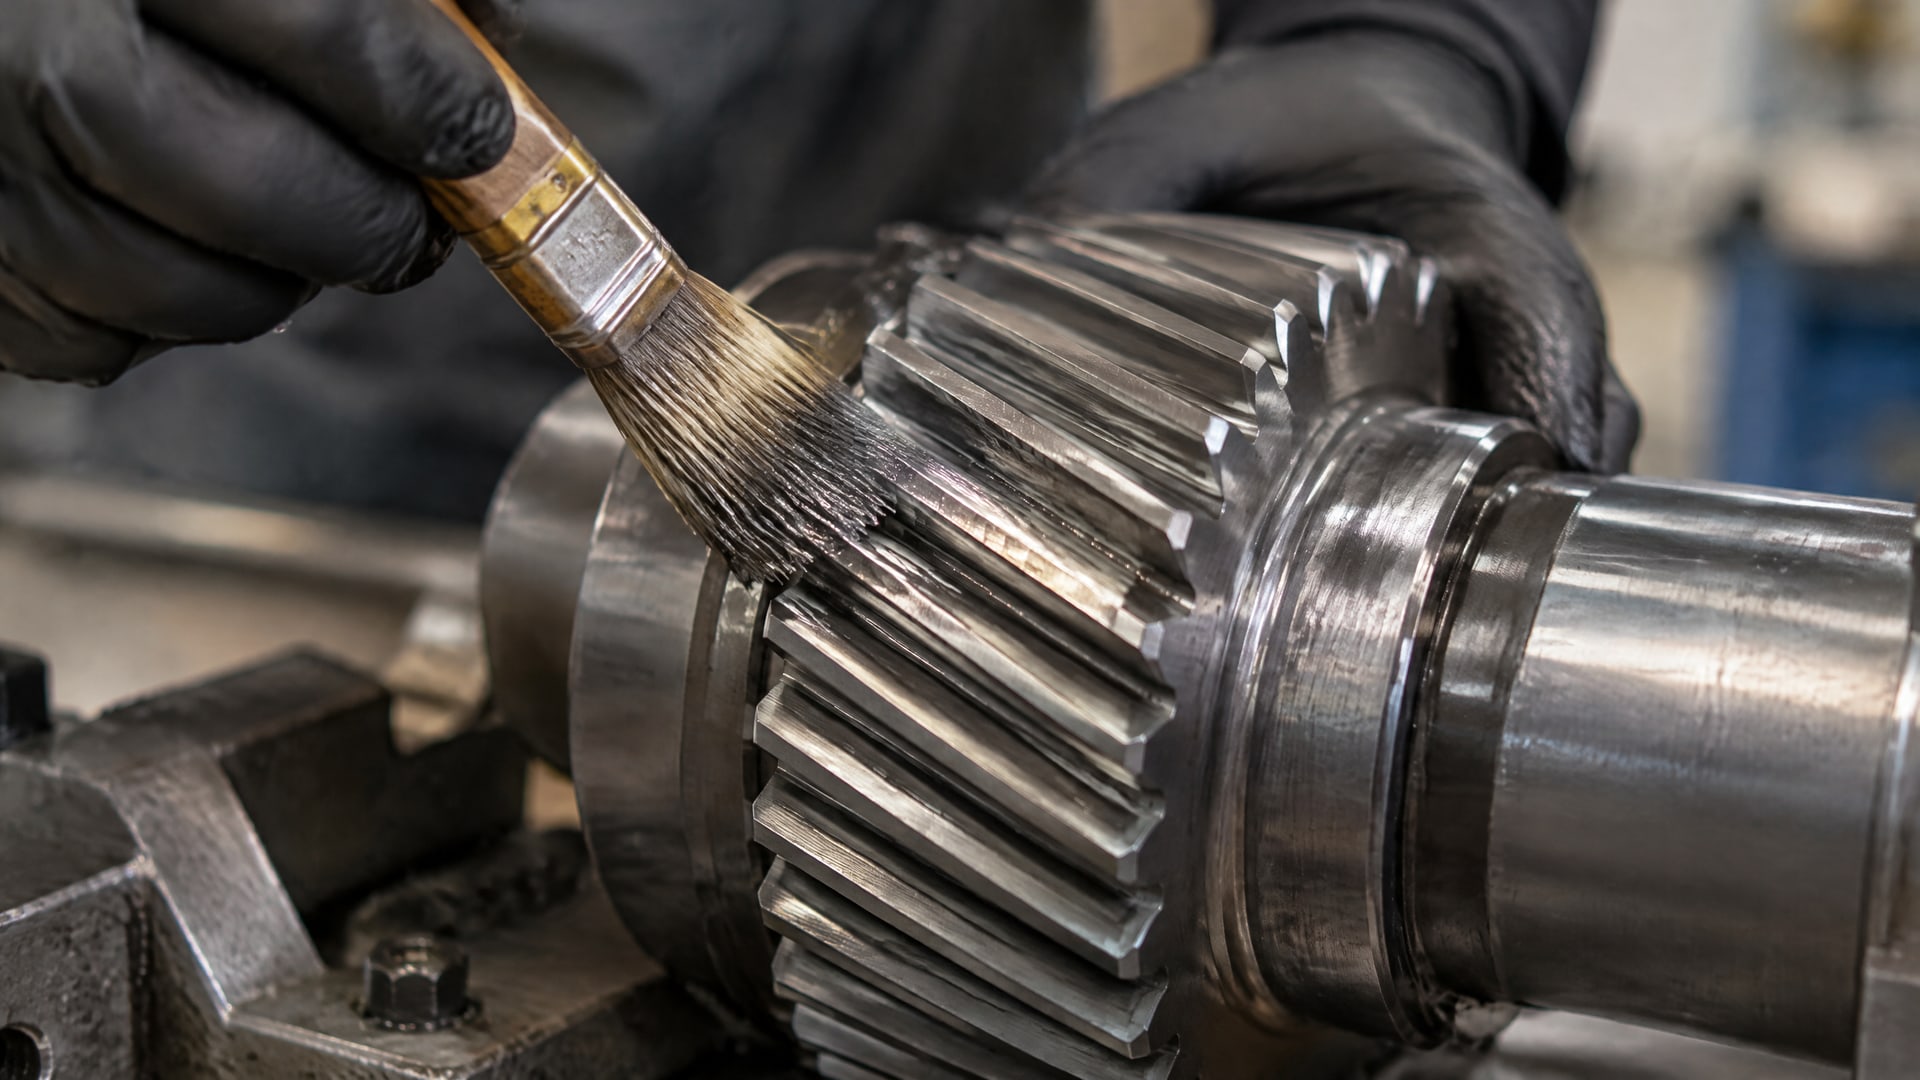
Если нужен слой на поверхности детали, рассматривают твердосмазочное покрытие. Если смазочный материал подают в рабочую зону, оценивают пластичную смазку и ее консистенцию. Для обоих вариантов важны нагрузка и условия трения, но требования к нанесению и контролю различаются.
У пластичной смазки класс NLGI помогает описать консистенцию. Например, классы 4-6 соответствуют наиболее твердым или блочным смазкам, однако сам по себе высокий класс не подтверждает пригодность материала для конкретного стального узла. Для покрытия же показатель NLGI неприменим: его оценивают по подготовке поверхности, толщине нанесения и режиму отверждения.
Как соотносятся способ нанесения и задача
Упоминания «шприц для твердой смазки» и «карандаш твердой смазки» обозначают разные варианты, которые встречаются при выборе материала. Однако название инструмента не заменяет технических требований к составу. До закупки снабженцу стоит сверить способ нанесения, назначение материала и требования к узлу с документацией на конкретный продукт.
Если выбор касается покрытия, важны чистота поверхности, толщина слоя и выдержка до монтажа. Если подбирают пластичную смазку, проверяют класс консистенции по NLGI и соответствие условиям контакта. Для нагруженных узлов с риском смешанного режима в источниках отдельно отмечены EP-присадки и контроль условий, позволяющий поддерживать Λ ≥ 3.
Антифрикционные покрытия MODENGY охватывают решения для различных условий эксплуатации и материалов, в том числе для капризных марок стали. В любом случае конкретный состав выбирают по параметрам узла и технологии подготовки, а не только по общей категории материала.
Подготовка стали перед нанесением покрытия
Наносить покрытие поверх загрязнений или остатков жидкой смазки нельзя.
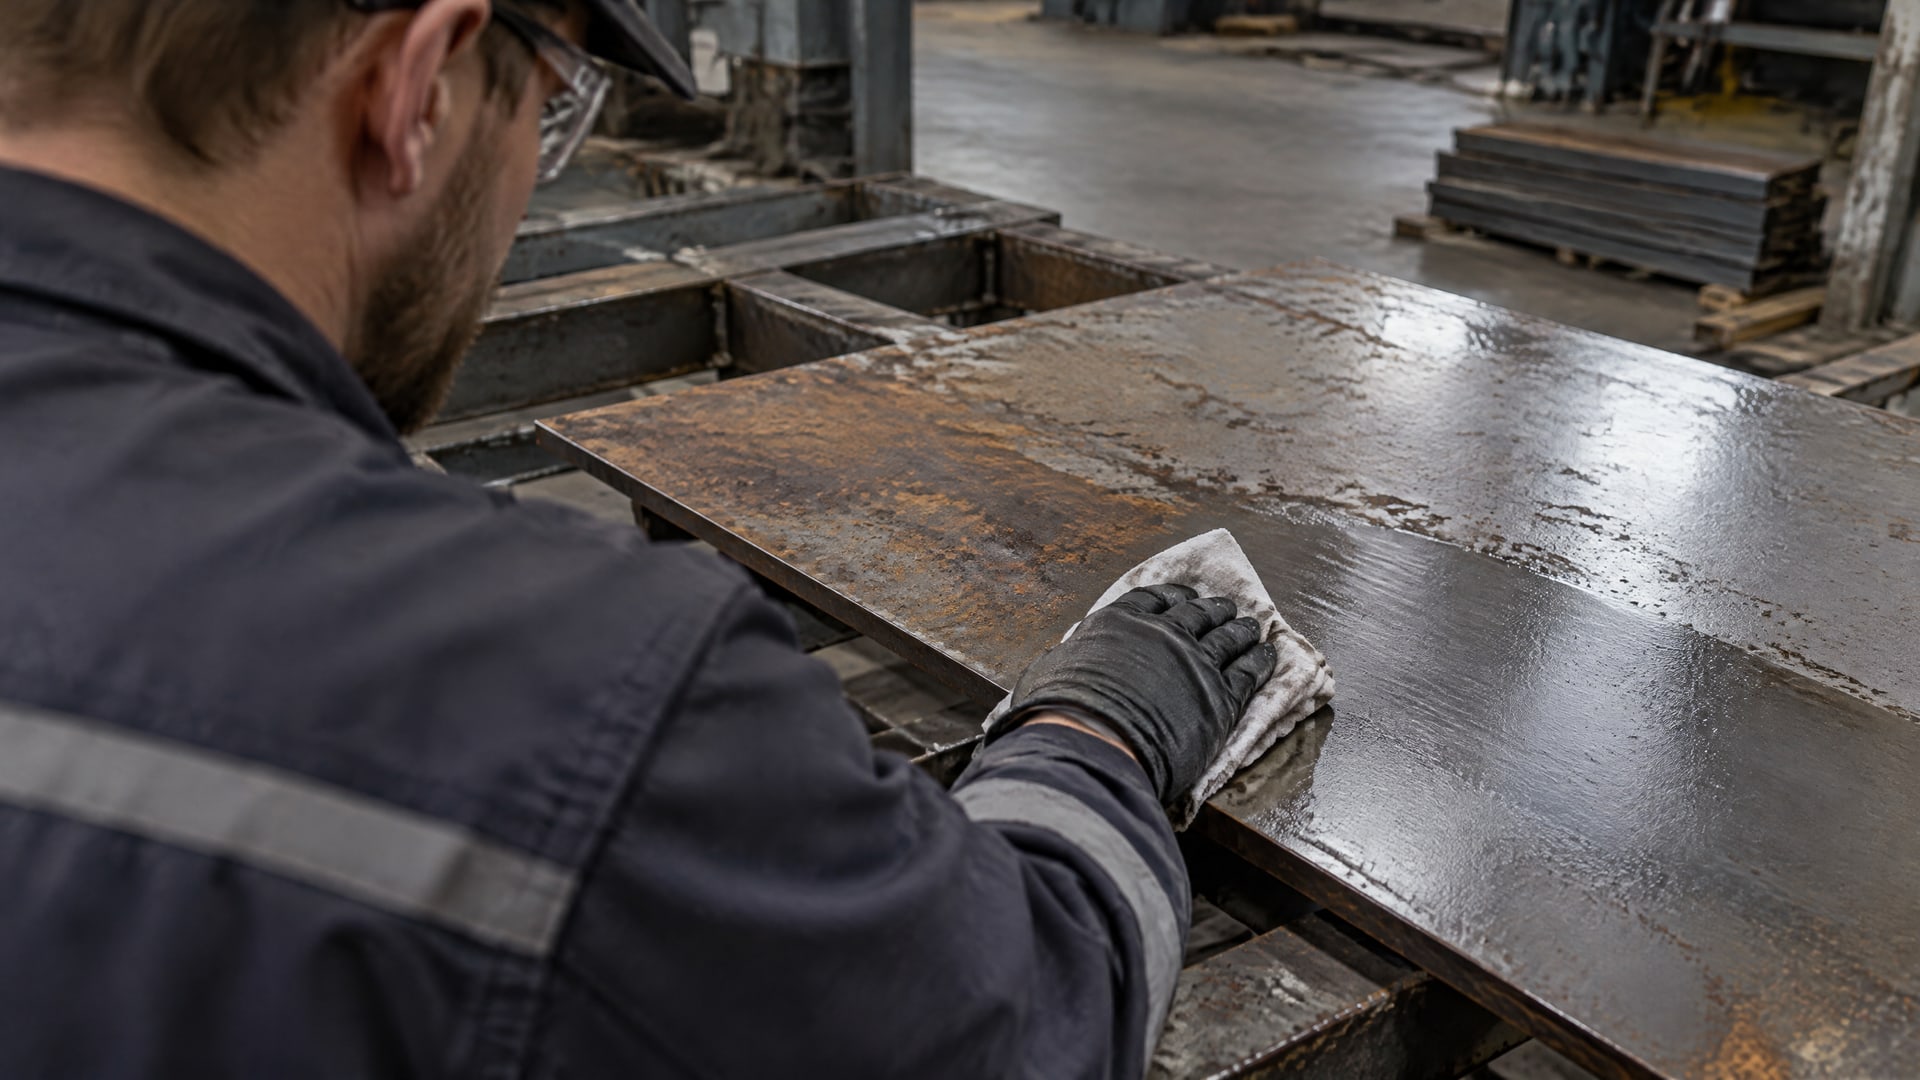
Поверхность обезжиривают растворителем или щелочным раствором, удаляют окалину и ржавчину, затем сушат и активируют. Для подготовки под твердосмазочное покрытие в качестве ориентира указан класс очистки Sa 2.5 по ISO 8501-1.
Если деталь уже была в эксплуатации и на ней осталась жидкая смазка, в одном из описанных процессов перед подготовкой предусмотрен прогрев до 80-100 °C с последующим удалением остатков впитывающей тканью. Этот прием не заменяет очистку и подготовку поверхности: он относится к конкретной технологической последовательности и не должен автоматически переноситься на любой материал.
Условия нанесения и контроль поверхности
Для одного из режимов нанесения приведены температура основания 15-25 °C и относительная влажность 45-75%. Эти параметры показывают, что результат зависит не только от состава, но и от условий работы. Перед нанесением необходимо убедиться, что поверхность чистая и сухая, а температура и влажность соответствуют документации на покрытие.
Подготовка важна и для деталей, которые будут собирать с натягом. Если покрытие наносят на сопрягаемые поверхности, его толщину и влияние на посадку нужно учесть в технологическом расчете. Не следует подменять расчет простым решением «смазать перед монтажом»: смазка меняет трение, а значит, может повлиять на усилие сборки.
Толщина покрытия и отверждение твердой смазки
Толщина слоя должна соответствовать назначению покрытия и геометрии поверхности.
Для ряда промышленных узлов приводится ориентир 15-25 мкм: такой слой помогает заполнить микронеровности. В другом технологическом режиме указана толщина 20 ± 5 мкм. Для восстановительных задач встречается диапазон 1-5 мкм, а для других узлов - до 20 мкм. Эти значения относятся к разным задачам, поэтому их нельзя считать взаимозаменяемыми.
Недостаточная толщина может не перекрыть микронеровности. Избыточная способна ухудшить работу покрытия. Значит, толщину задают по назначению и технологии конкретного материала, а не выбирают произвольно по принципу «чем больше слой, тем надежнее».
Почему нельзя пропускать отверждение
Отверждение твердой смазки - часть процесса нанесения, а не формальность. Для одного покрытия указан режим полного отверждения 24 часа при 20 °C. До завершения предусмотренной выдержки переходить к сборке нельзя. Иные составы могут иметь собственный режим, поэтому параметры одного покрытия нельзя переносить на другое.
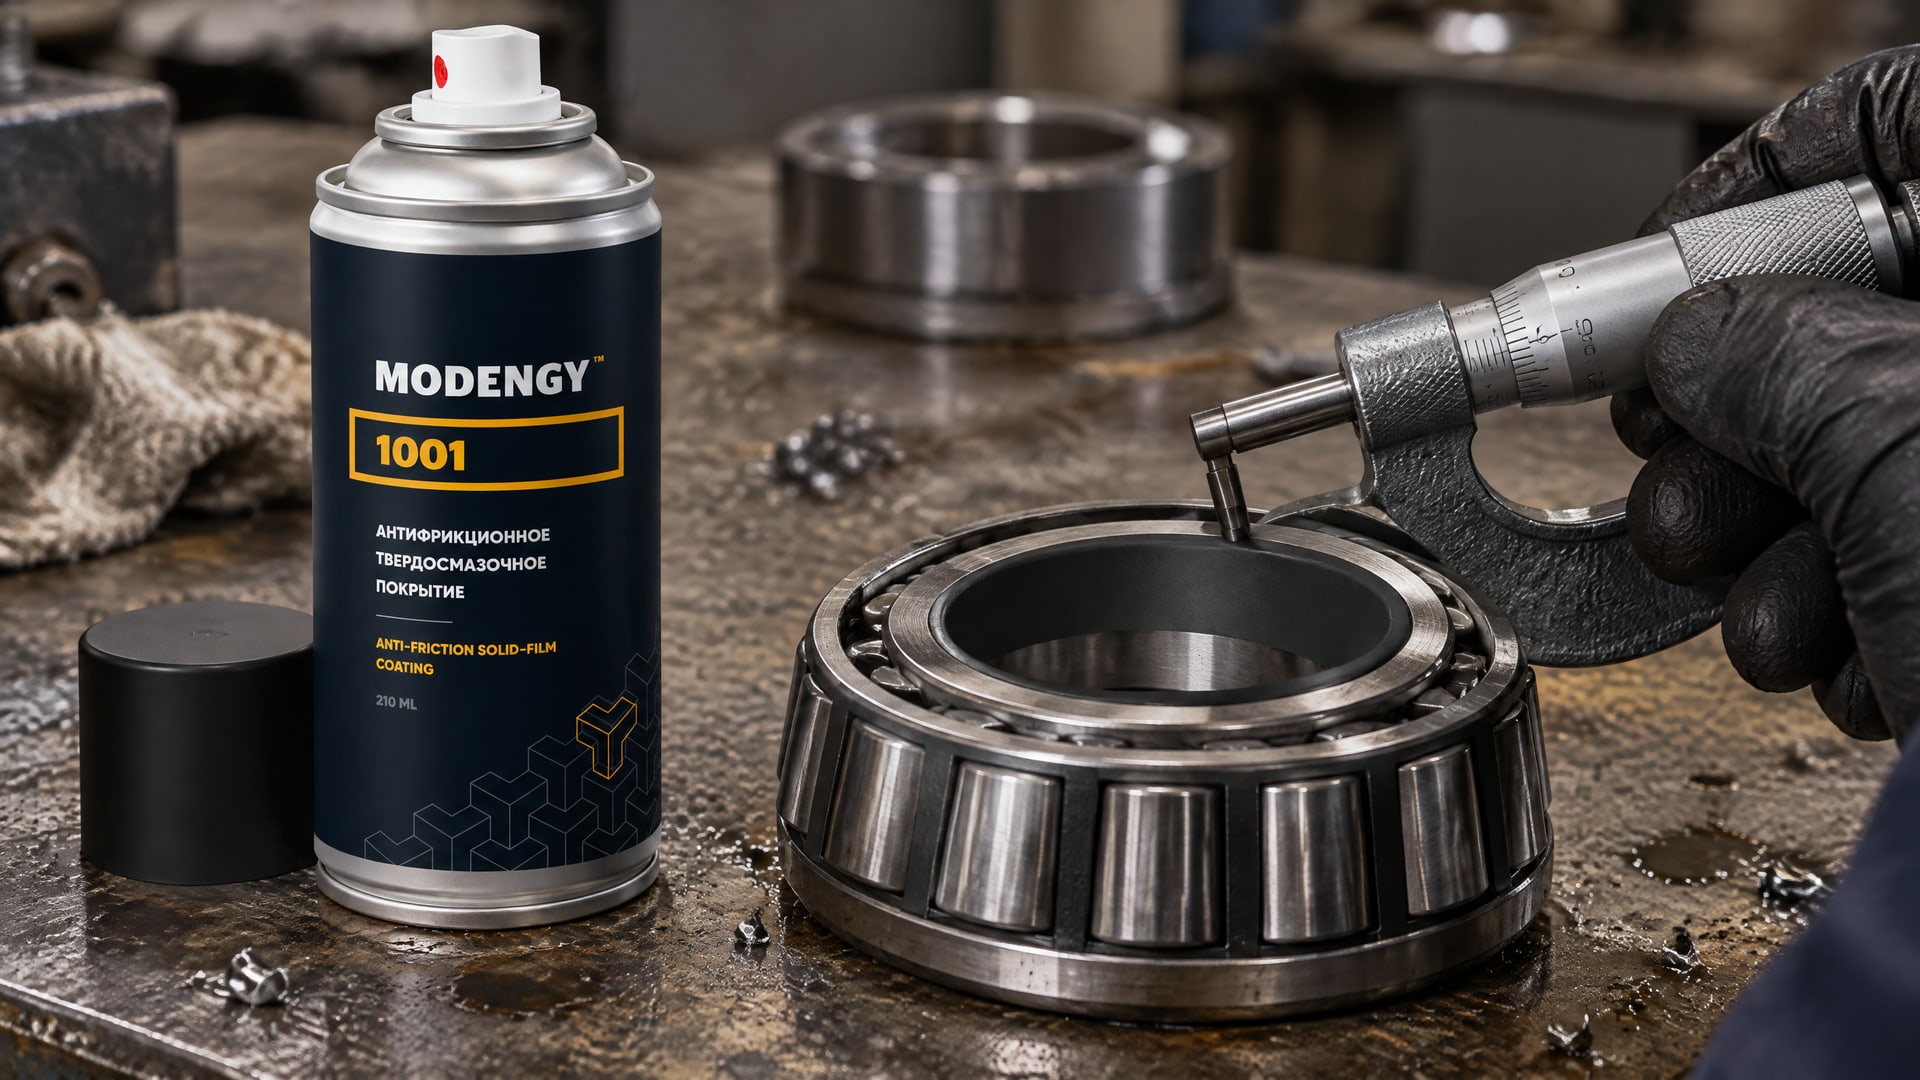
Когда требуется покрытие, отверждаемое при комнатной температуре, в решении проблемы вымывания, фреттинга или холодного пуска может рассматриваться MODENGY 1001: для него указано отверждение при +23 °C за 15 минут. Этот режим относится именно к названному покрытию. Его не следует обобщать на другие материалы или заменять им проверку требований к детали и способу нанесения.
Смазка при натяге: что учесть при сборке
Посадка с натягом требует учета величины натяга, теплового режима и нагрузки.
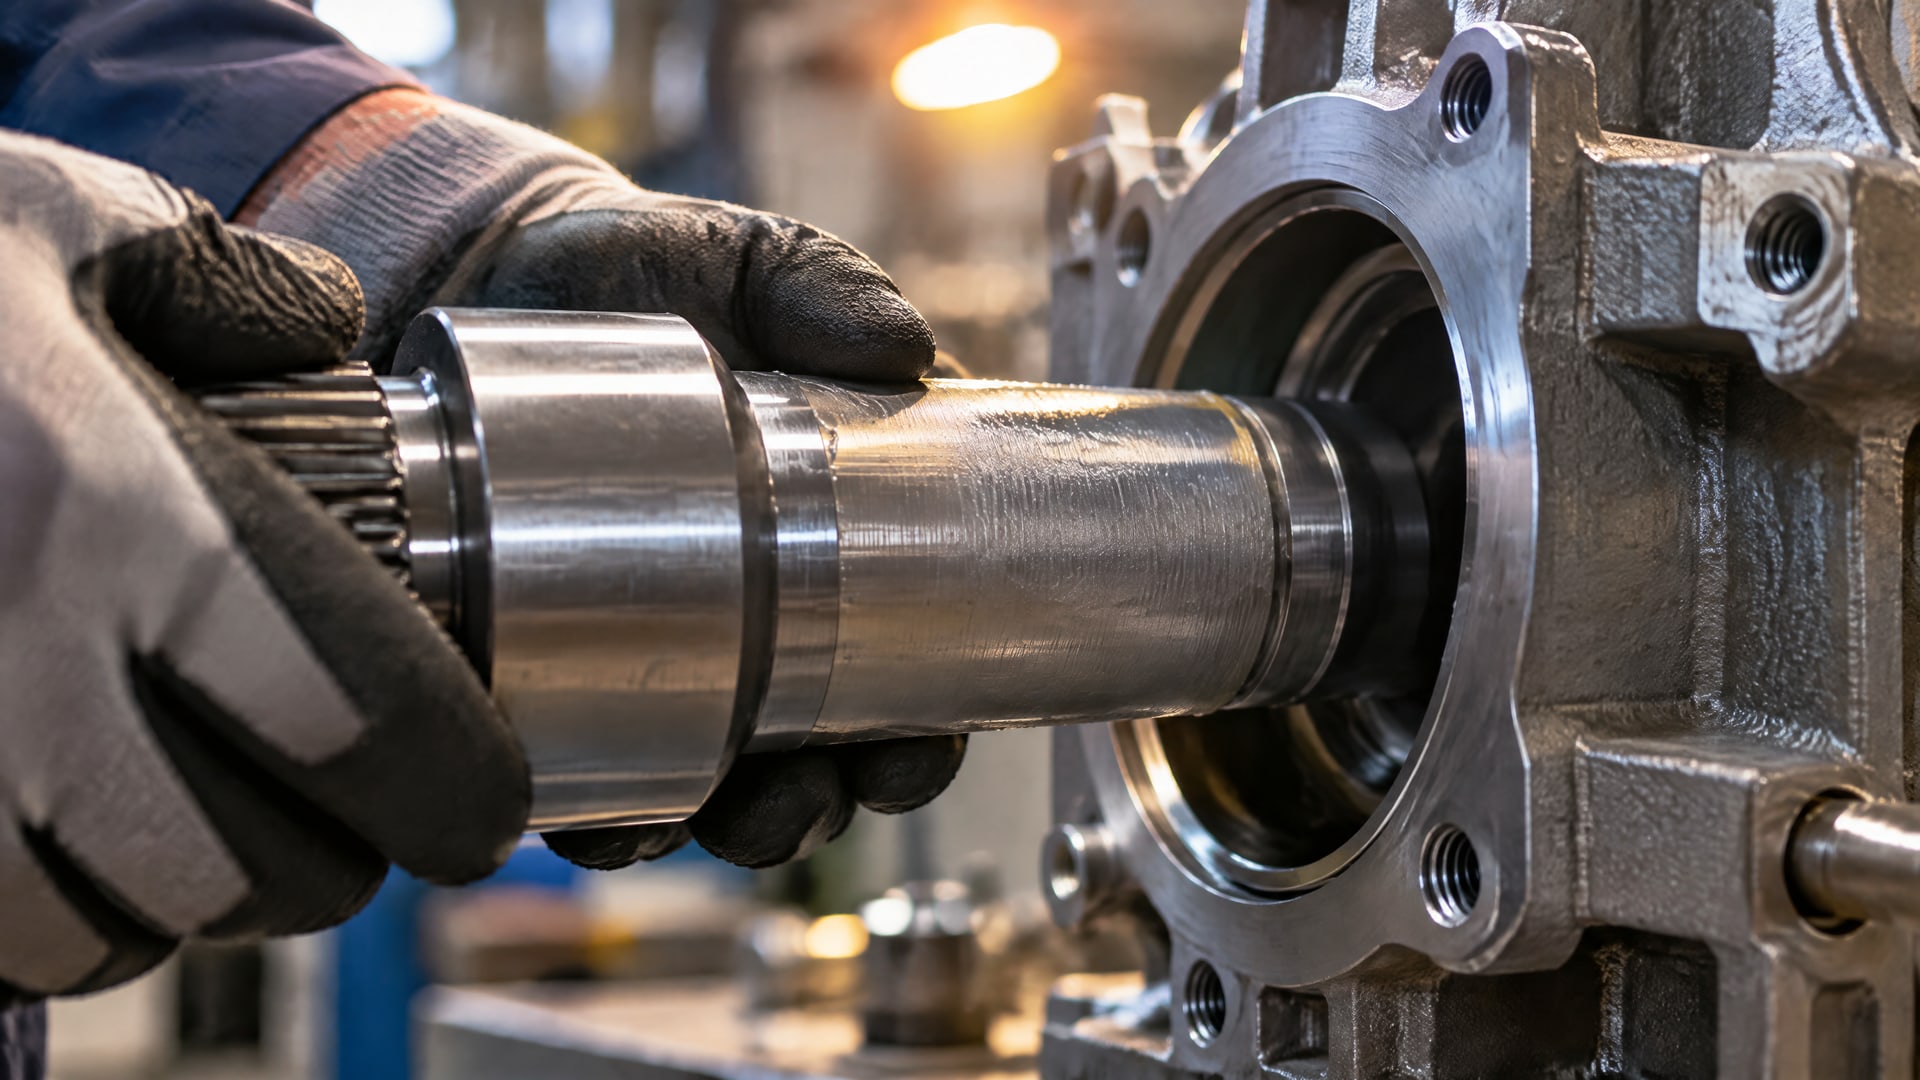
Важна и корректная подача смазки в зону контакта. Если смазочный материал меняет коэффициент трения, усилие монтажа может отличаться от расчетного для сухой поверхности. Поэтому смазка при натяге должна быть предусмотрена технологией сборки заранее.
Для резьбовых соединений и аналогичных узлов указано, что смазка может потребовать снижения момента затяжки на 20-50% по сравнению с сухим соединением. Этот диапазон нельзя напрямую переносить на любую посадку с натягом: он относится к моменту затяжки резьбовых соединений. Но он наглядно показывает, почему смазанный контакт нельзя считать эквивалентным сухому при расчете усилий.
Что проверить до монтажа
До нанесения материала инженер сверяет параметры посадки, условия работы узла и способ смазки. Если смазывают контактные поверхности, технологию сборки нужно согласовать с изменившимися условиями трения. Это особенно важно, когда монтажное усилие или момент затяжки заданы расчетом.
Уточнить натяг посадки, тепловой режим и нагрузку.
Определить, каким материалом и каким способом будет смазана зона контакта.
Проверить, учтено ли изменение трения в расчете усилия сборки.
Зафиксировать порядок нанесения и сборки в технологической документации.
Для тяжелонагруженного узла дополнительно оценивают риск смешанного режима смазывания и необходимость EP-присадок. Выбор не сводится к максимальной твердости или консистенции: значение имеют режим контакта, подача состава и соблюдение принятой технологии.
Как составить карту выбора для закупки и производства
Чтобы закупка не превратилась в подбор по общему названию, сначала описывают узел и контактные поверхности.
Для покрытия записывают требования к очистке, толщине и отверждению. Для пластичной смазки указывают требуемую консистенцию и условия удержания в зоне трения. Отдельно фиксируют, предусмотрена ли посадка с натягом и как смазка повлияет на монтаж.
В карточке материала полезно свести параметры, которые определяют результат. Это помогает инженеру проверить технологическую совместимость, а снабженцу - сравнить варианты без подмены характеристик рекламным описанием. При наличии покрытия в технологической карте указывают подготовку основания и время выдержки до сборки.
| Что проверить | Для покрытия | Для пластичной смазки |
|---|
| Поверхность | Очистка, удаление окалины и ржавчины, сушка | Состояние контактной зоны и возможность подачи |
| Основной параметр выбора | Толщина слоя и режим отверждения | Консистенция по NLGI и условия удержания |
| Условия монтажа | Выдержка до сборки и влияние слоя на посадку | Влияние смазки на трение и усилие сборки |
| Технологическая проверка | Соблюдение режима нанесения | Соответствие нагрузки и режима контакта |
Если материал наносят на уже использовавшуюся деталь, остатки жидкой смазки сначала удаляют в соответствии с технологией подготовки. Если изделие собирают с натягом, технолог должен оценить влияние слоя на контакт и монтаж. Такой порядок снижает риск выбрать материал по одному параметру, не связанному с реальными условиями работы.
Часто задаваемые вопросы
Как выбрать твердую смазку для стали?
Сначала определите, нужен ли узлу твердосмазочный слой или пластичный состав. Для покрытия проверьте требования к очистке поверхности, толщине и отверждению. Для пластичной смазки учитывайте класс консистенции по NLGI, нагрузку и способ подачи. Если предусмотрен натяг, заранее оцените влияние смазки на трение и усилие монтажа.
Чем отличаются твердая пластичная смазка и твердосмазочное покрытие?
Твердая пластичная смазка остается в рабочей зоне, а ее консистенцию описывают классом NLGI. Твердосмазочное покрытие наносят на подготовленную поверхность и отверждают. Поэтому для первого варианта важны консистенция и подача, для второго - чистота основания, толщина слоя и выдержка до сборки.
Нужно ли отверждение твердой смазки перед сборкой?
Если речь идет о твердосмазочном покрытии, отверждение и выдержка зависят от конкретного материала. Для одного режима полного отверждения указаны 24 часа при 20 °C, а для MODENGY 1001 - отверждение при +23 °C за 15 минут. Эти параметры нельзя переносить на другие покрытия без проверки их документации.
Как выбирать шприц или карандаш твердой смазки?
Шприц или карандаш сами по себе не определяют пригодность материала для узла. Проверьте, соответствует ли состав требуемому способу нанесения, условиям контакта и нагрузке. Для пластичной смазки уточните класс NLGI, а для покрытия - подготовку поверхности, толщину слоя и режим отверждения.
Заключение
Твердую смазку для стали выбирают с учетом типа материала, подготовки поверхности и режима работы узла. Для покрытия контролируют очистку, толщину и отверждение. Для пластичной смазки сверяют консистенцию и условия подачи. При посадке с натягом отдельно учитывают изменение трения и возможное влияние смазки на усилие сборки.
Практический следующий шаг - описать параметры контакта и посадки, затем сверить с документацией выбранного материала способ нанесения, требования к поверхности и режим выдержки. Если узел собирают с натягом, включите влияние смазки в технологию монтажа до запуска работ.