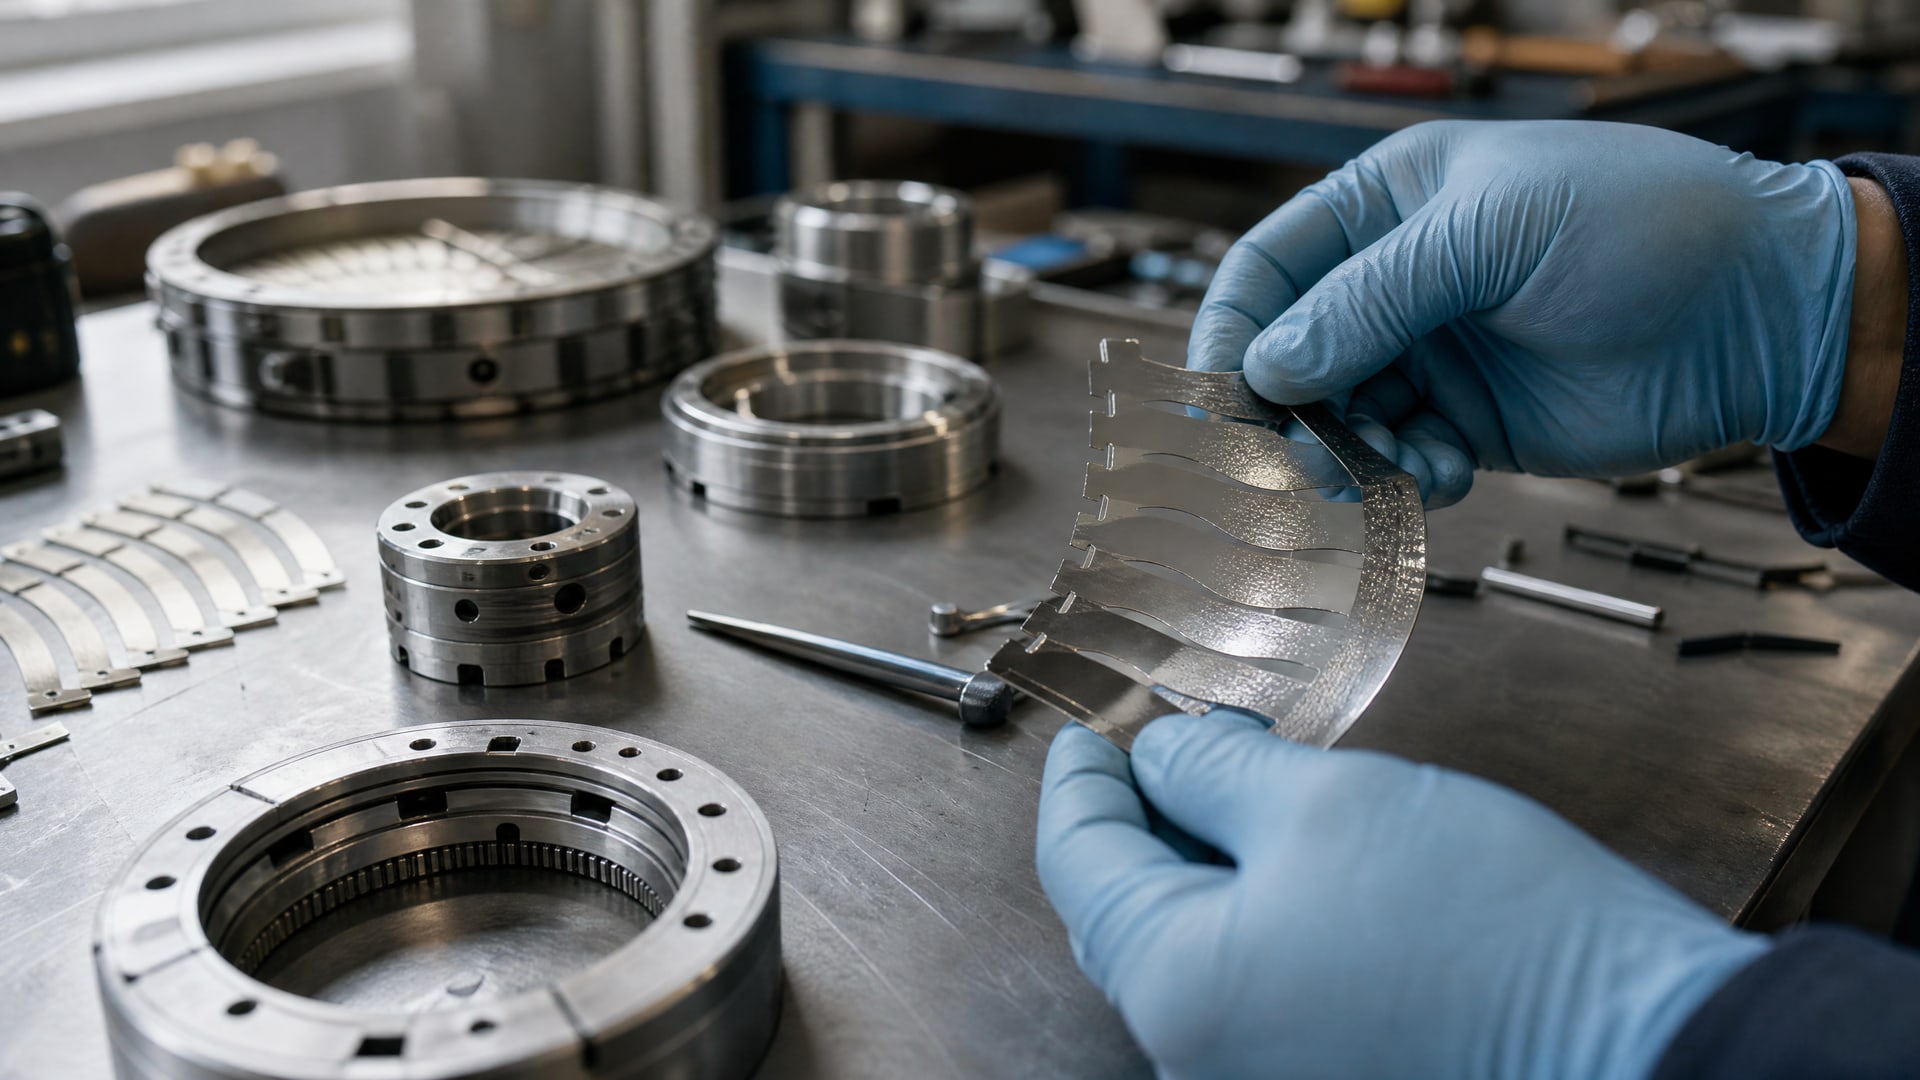
Газовые лепестковые подшипники работают на принципе газовой пленки, которая возникает при вращении вала и отделяет движущиеся поверхности друг от друга. Однако при пуске и останове подшипника эта пленка еще не сформирована или уже разрушена, что приводит к режиму сухого скольжения. Именно в эти критические моменты возникает наибольший износ и трение, требующие защиты рабочих поверхностей. Твердосмазочные покрытия - это специализированные антифрикционные системы, которые выполняют функцию временной смазки до образования газовой подушки и после ее исчезновения. Статья раскрывает, как выбирать и применять такие покрытия, какие материалы используются для разных температурных диапазонов и почему это отличается от смазки обычных подшипников.
Особенности смазки газовых лепестковых подшипников
Газовый лепестковый подшипник принципиально отличается от шариковых и роликовых подшипников способом создания несущей способности.
В рабочем режиме газ под давлением создает тонкую пленку (толщиной несколько микрометров) между вращающимся валом и гибкой фольгой, что полностью исключает прямой контакт поверхностей. Эта газовая пленка сама выполняет функцию смазки, поэтому традиционные масла и пластичные смазки здесь не требуются и даже вредны.
Проблема возникает на переходных режимах. При запуске подшипника вал еще не развил скорость, достаточную для формирования давления в газовой пленке, поэтому происходит полное соприкосновение фольги и вала. Аналогично при останове газовая подушка разрушается и снова возникает сухое скольжение. Именно в эти моменты интенсивно изнашиваются обе поверхности из-за высокого коэффициента трения и отсутствия смазочной пленки.
Твердосмазочное покрытие решает эту задачу за счет тонкого антифрикционного слоя, который снижает коэффициент трения до приемлемого уровня. Этот слой не растворяется газом, не испаряется и не вымывается давлением рабочего газа, чем выгодно отличается от жидких масел. Таким образом, твердая смазка для подшипников этого типа - не аналог смазки для обычных подшипников, а отдельная функция, специфичная для газовых режимов.
Стратегия нанесения твердосмазочных покрытий на различные поверхности
Практика применения показала, что наилучшие результаты дает не однородное, а дифференцированное покрытие: разные материалы и толщины на фольге и на вале.
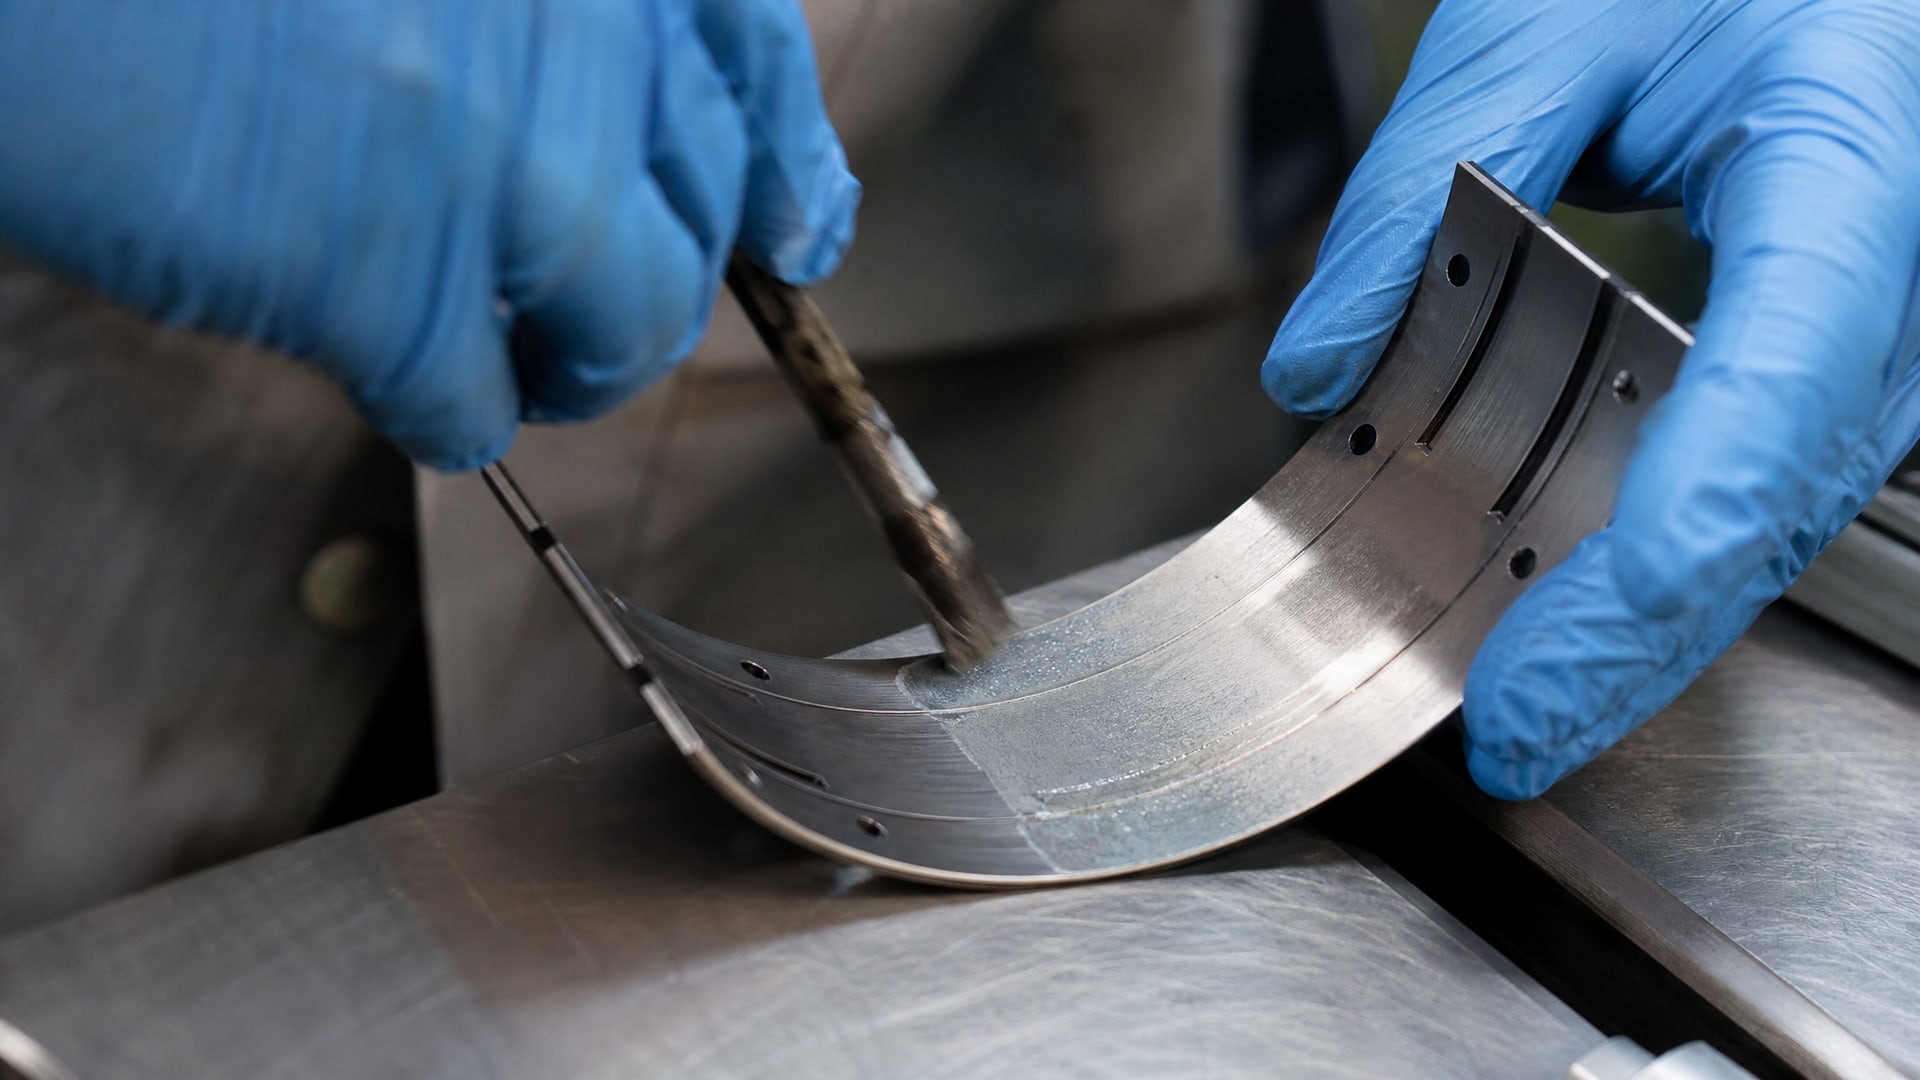
Эта схема названа оптимальной в сравнительных tribology-исследованиях и стала стандартом в разработках газовых подшипников.
На гибкой фольге (неподвижная или слабо движущаяся часть) применяют мягкие, легко деформируемые твердосмазочные слои. Они обладают хорошей адгезией к фольге и низким коэффициентом трения, но вместе с тем допускают микроскопические пластические деформации при контакте. Это снижает контактные напряжения и предотвращает образование задиров на мягком материале основы.
На вращающемся вале или диске применяют более твердые и износостойкие покрытия. Эти слои лучше сопротивляются абразивному износу, не деформируются под давлением и имеют высокую прочность на сжатие. Благодаря такому разделению ролей фольга защищена от глубоких повреждений, а вал - от адгезионного выдирания и эрозии.
Для комбинации покрытий хорошие результаты показывают пары вольфрамдисульфида или молибденового дисульфида на фольге против более твердого износостойкого слоя на вале. Эта система обеспечивает как низкое трение на старте, так и приемлемый ресурс при многократных циклах запуска-остановки.
Толщина слоя при нанесении твердосмазочных покрытий обычно составляет от 1 до 10 микрометров, что позволяет сохранить точность посадки и не изменить зазоры в подшипнике. Более толстый слой может привести к нарушению зазоров и потере герметичности газовой пленки.
Полимерные твердосмазочные системы для умеренных температур
Полимерные твердосмазочные покрытия используются в диапазоне температур примерно от минус 20 до плюс 200 °C и применяются как резервная смазка на пусках и остановах при умеренных тепловых нагрузках.
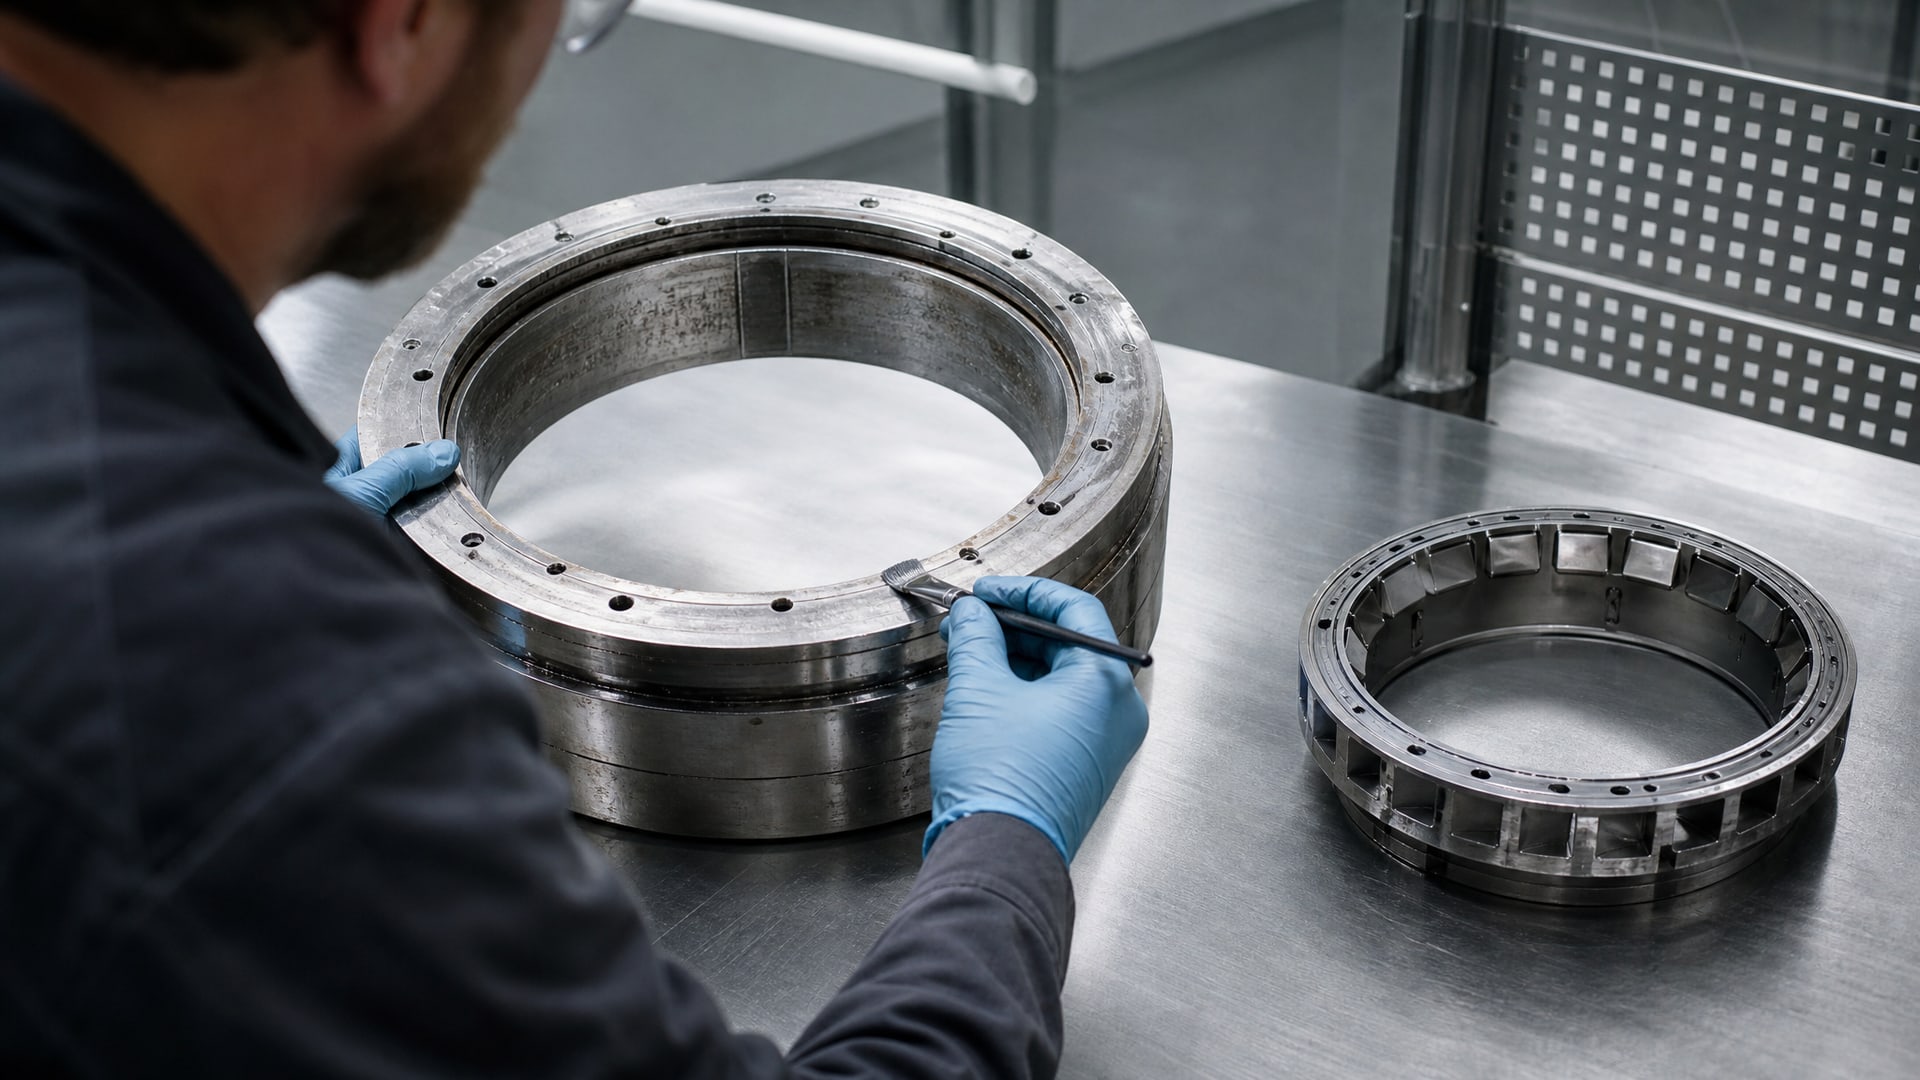
Основу таких систем составляет поліфторпластик (PTFE) или полиимид (PI), который связывает твердые смазочные частицы.
PTFE-системы отличаются очень низким коэффициентом трения (0,05–0,15) и отличной химической стойкостью, но имеют температурный предел около 250 °C, выше которого полимер начинает деградировать. Полиимид-связанные композиты с частицами CFX (углеродные волокнистые кристаллы) работают при более высоких температурах - до 350 °C, обеспечивая примерно 100 °C прироста температурной стойкости.
Полимерные покрытия наносят методом поливного осаждения, вращающегося распыления или влажного нанесения с последующей полимеризацией твердосмазочных покрытий в печи при температуре 150–250 °C в течение нескольких часов. Этот процесс позволяет получить равномерный тонкий слой толщиной 2–5 микрометров с хорошей адгезией к стальным и керамическим подложкам.
Преимущество полимерных систем в их доступности, простоте нанесения и способности хорошо прилипать к различным материалам. Однако они чувствительны к окислению при длительном хранении при повышенной температуре и имеют ограниченный ресурс в условиях интенсивного износа. Для задач, где требуется резервная смазка при холодном пуске высокооборотного вала или при запуске в холодных условиях, полимерные покрытия остаются оптимальным выбором благодаря балансу надежности и простоты.
Композитные плазменно-напыленные покрытия для высокотемпературных режимов
Когда условия работы требуют высокой термостойкости - температур выше 350 °C и интенсивных старт-стоп циклов - переходят к композитным системам, создаваемым методом плазменного напыления.
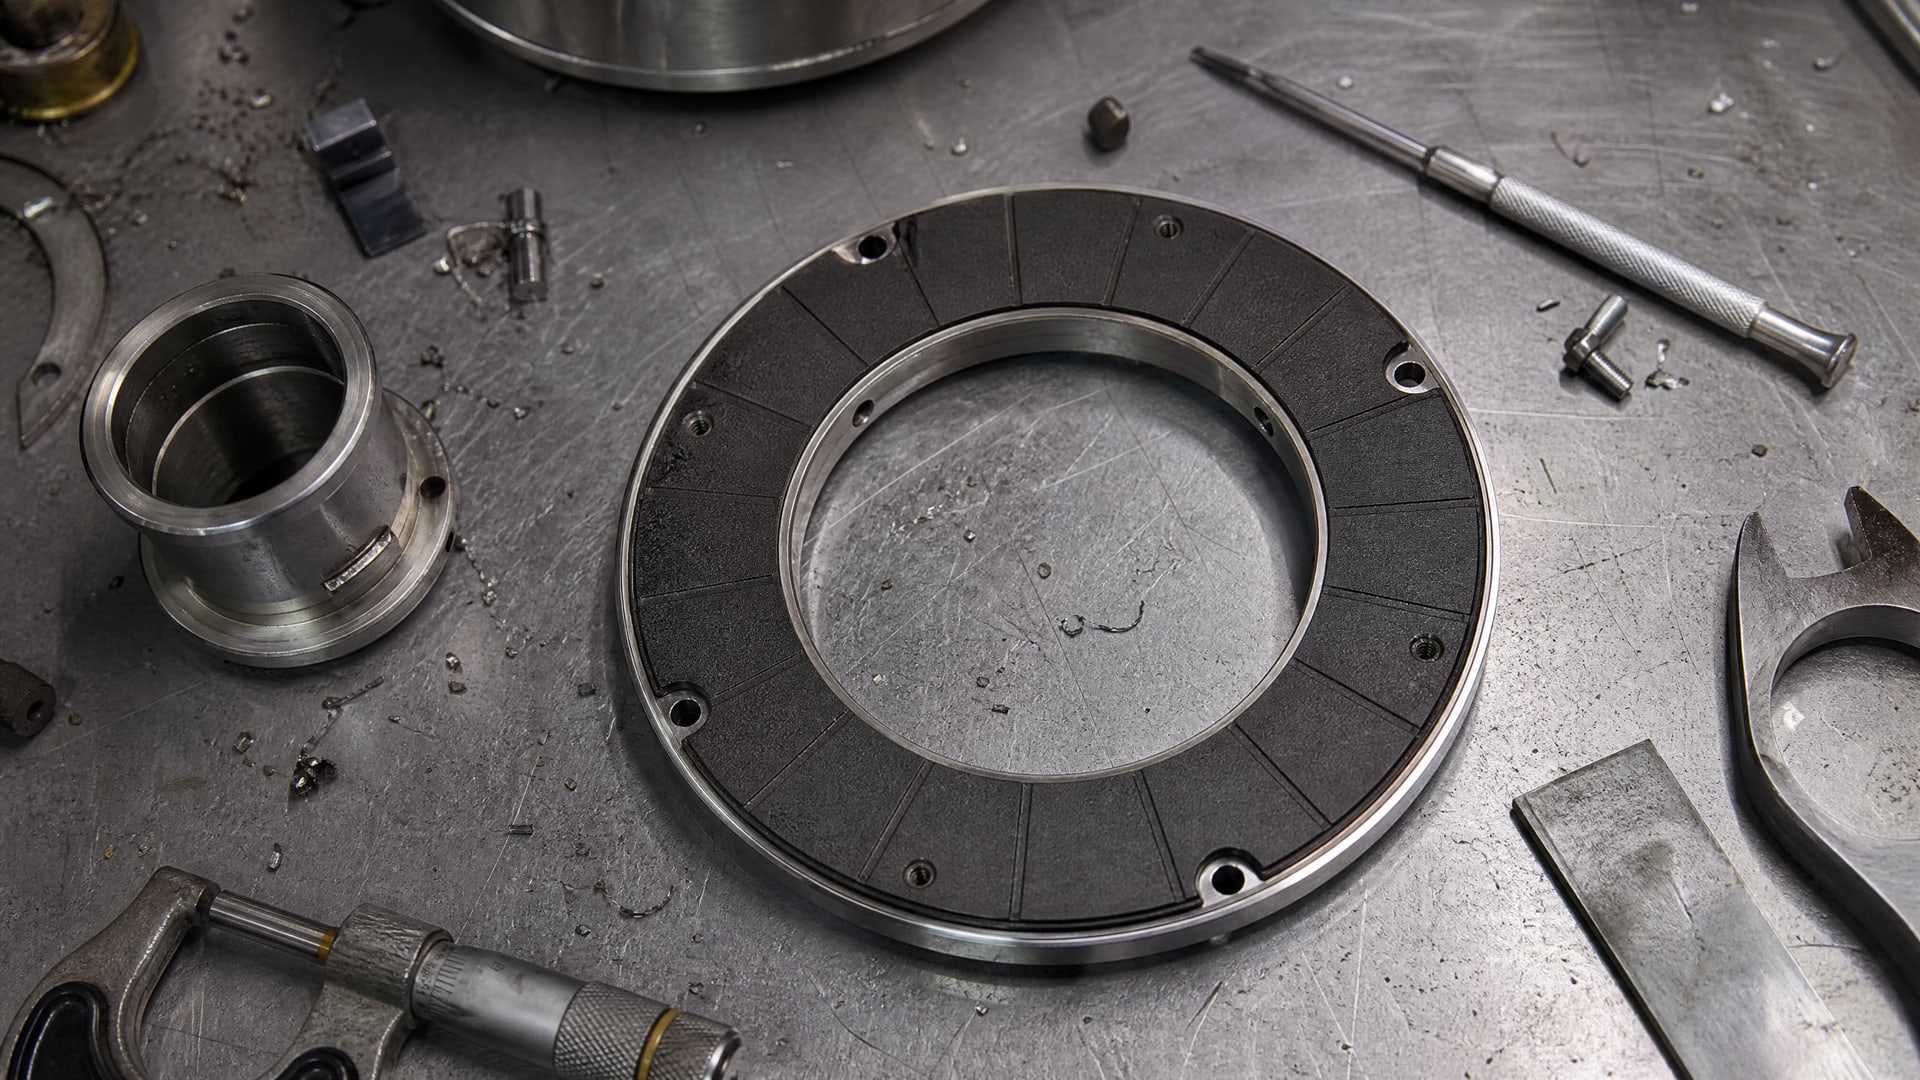
Такие покрытия состоят из неорганических компонентов и обладают гораздо большей стойкостью к окислению и механическому износу.
Классический пример - покрытие PS304, разработанное NASA для высокотемпературных газовых подшипников в турбомашинах. Его состав включает никель-хромовую связку (около 60 % по массе), хромоксидный упрочнитель (20 %), и твердые смазки - серебро (10 %) и эвтектику BaF2/CaF2 (10 %). Эта комбинация позволяет достичь рабочего диапазона 25–650 °C, что на несколько сотен градусов превышает возможности полимерных систем.
Твердые смазки в составе PS304 (серебро и фторидная эвтектика) обеспечивают низкий коэффициент трения именно в высокотемпературном диапазоне, где обычные углеводородные смазки полностью теряют свойства. Серебро сохраняет пластичность до 600 °C, а эвтектика BaF2/CaF2 проявляет смазывающие свойства при еще более высоких температурах за счет образования стабильной окисной пленки на поверхности.
Нанесение плазменного покрытия производится в вакууме или в контролируемой газовой атмосфере, что требует специализированного оборудования. Процесс позволяет получить плотно сцепленный слой толщиной 50–200 микрометров с высокой адгезией к стальным подложкам. PS304 продемонстрировала ресурс свыше 100 000 старт-стоп циклов в испытаниях на газовых подшипниках, что подтверждает ее практическую применимость в экстремальных условиях.
Для задач с умеренно высокими температурами (до 400 °C) иногда применяют полиимид-связанные CFX-системы, которые занимают промежуточное положение между полимерными и полностью неорганическими покрытиями. Это позволяет оптимизировать стоимость и сложность процесса нанесения в зависимости от конкретных требований подшипника.
Критерии выбора твердосмазочного покрытия для конкретного подшипника
Выбор антифрикционного твердосмазочного покрытия зависит от нескольких взаимосвязанных параметров, которые нельзя рассматривать изолированно.
Низкий коэффициент трения сам по себе недостаточен - нужна гармоничная комбинация характеристик.
Первый критерий - рабочая температура. Если подшипник работает в диапазоне минус 20 до плюс 150 °C, достаточны PTFE-системы. При требовании до 350 °C выбирают полиимид-связанные композиты. Для режимов выше 350 °C и особенно выше 400 °C необходимы плазменно-напыленные композитные покрытия типа PS304.
Второй критерий - адгезия к подложке. Плохо прилипший слой отслаивается и теряет функцию уже в первых циклах. Полимерные покрытия обычно хорошо прилипают к стали и алюминию после предварительной подготовки поверхности. Плазменные покрытия требуют более строгого контроля поверхности перед нанесением, но при правильном выполнении дают очень высокую адгезию.
Третий критерий - стойкость к окислению при хранении и под нагревом. Полимерные смазки могут окисляться и терять функциональность, если подшипник долго хранится при повышенной температуре. Неорганические композитные системы в этом отношении гораздо стабильнее.
Четвертый критерий - ресурс при многократных старт-стоп циклах. Для подшипников, которые часто включаются и отключаются (например, в систематизированных системах управления с частыми перезапусками), требуется покрытие с хорошим сопротивлением износу. PS304 показывает ресурс свыше 100 000 циклов, тогда как тонкие полимерные слои могут исчерпаться раньше при очень интенсивной эксплуатации.
Пятый критерий - совместимость с материалом подложки и окружающей средой. Если подшипник работает в атмосфере чистого газа (азот, гелий, воздух), можно использовать любые стандартные покрытия. Если среда содержит окислители или агрессивные газы, нужно проверить химическую стойкость выбранного материала.
Инженеры и закупщики, подбирая твердосмазочное покрытие, часто начинают с заполнения спецификации на рабочий диапазон температур и числа предполагаемых циклов. На основе этих данных сужается выбор между полимерными и композитными системами. Затем проверяют адгезию к конкретному материалу подложки (сталь, алюминий, титан, керамика) путем лабораторных испытаний или консультации с производителем покрытия.
Процесс нанесения и полимеризация твердосмазочных покрытий
Нанесение твердосмазочных покрытий различается в зависимости от типа используемого материала.
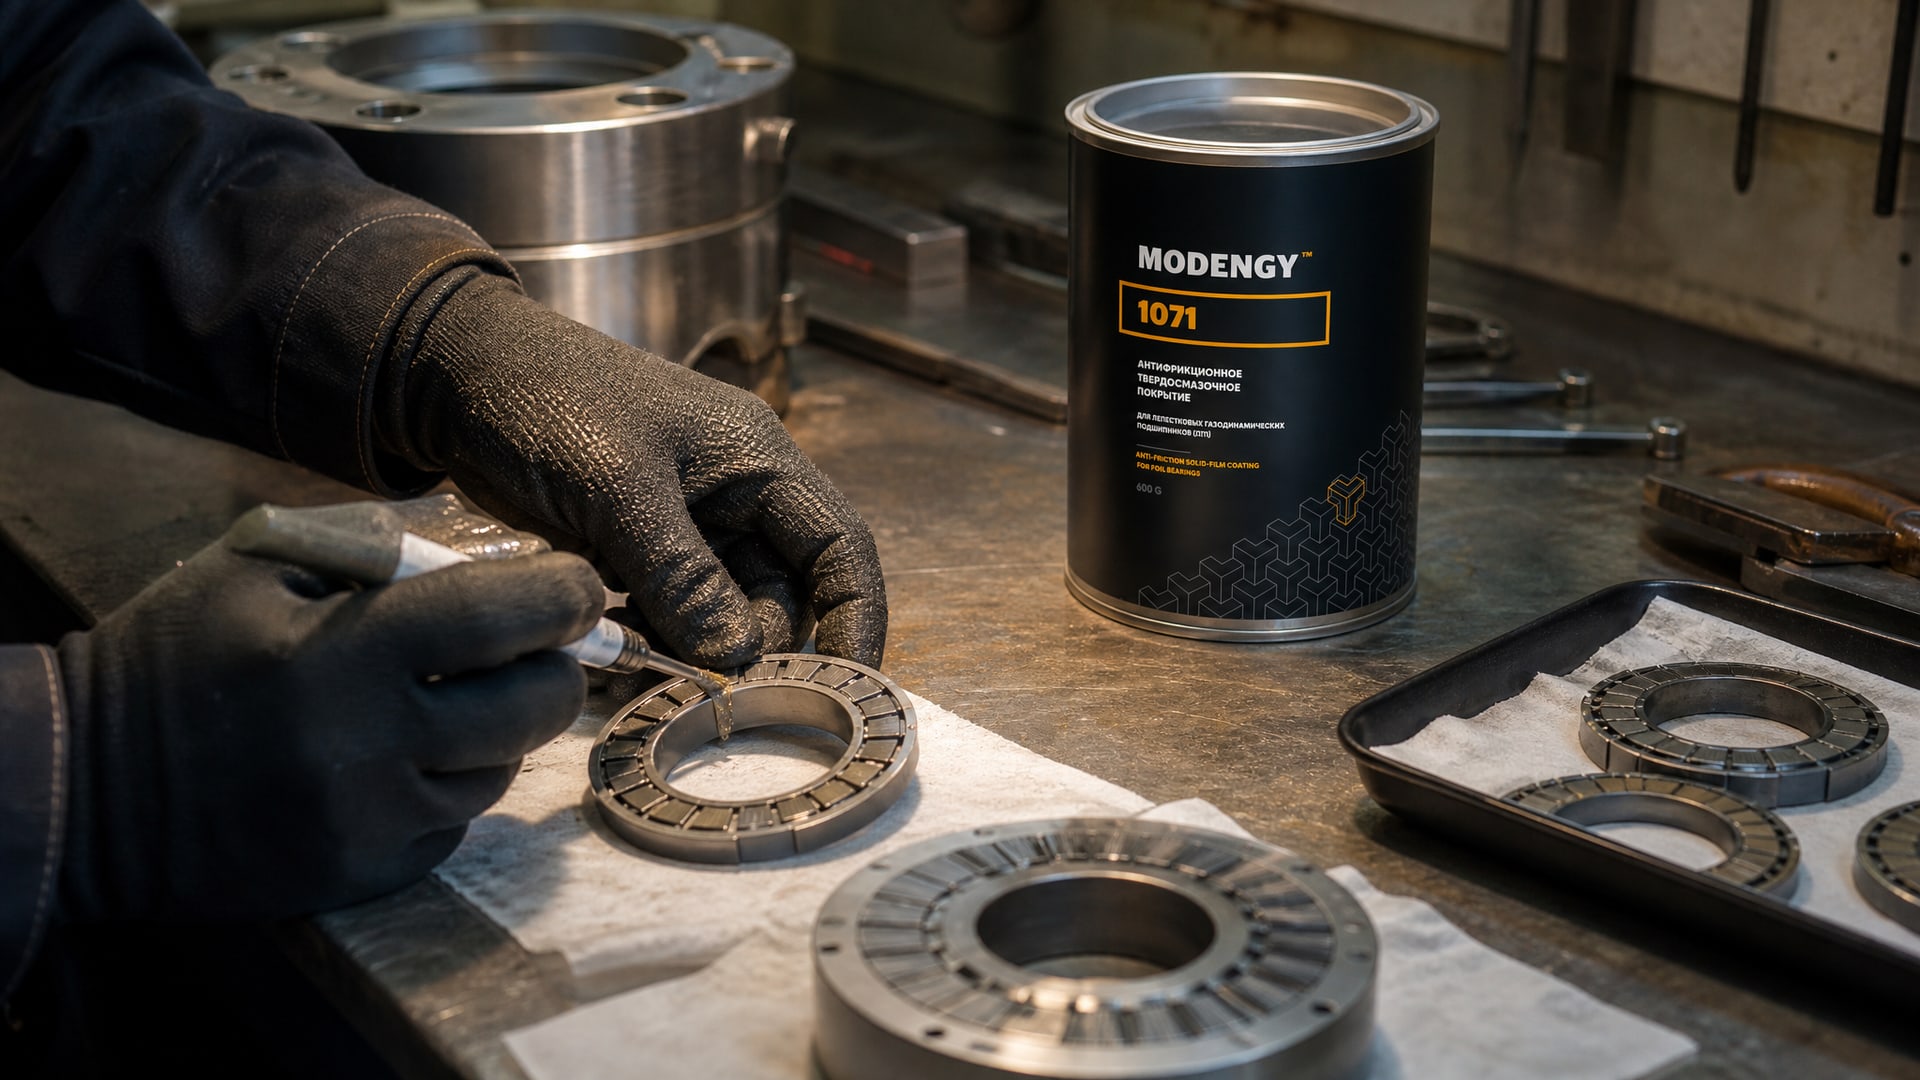
Для полимерных систем чаще всего применяется влажное нанесение, а полимеризация твердосмазочных покрытий происходит в печи при контролируемой температуре.
При мокром методе компоненты покрытия (смола, твердые смазки и растворитель) смешиваются в суспензию и наносятся на подложку путем окунания, распыления или волжения. Толщина слоя при одном проходе обычно составляет 3–8 микрометров. Затем образец помещают в печь и нагревают со скоростью 2–5 °C в минуту до температуры 150–200 °C, где происходит испарение растворителя и конденсация полимера.
Полимеризация твердосмазочных покрытий занимает 2–4 часа при поддержании стабильной температуры на плато, что обеспечивает полное отверждение и создание прочной адгезии между покрытием и металлической подложкой. После охлаждения до комнатной температуры покрытие становится твердым и не растворяется в воде или органических растворителях.
Для композитных плазменно-напыленных покрытий процесс принципиально иной. Материал напыляется в вакуумной камере или в среде инертного газа под воздействием плазменного потока. Высокая энергия плазмы расплавляет или полуразплавляет частицы материала, которые осаждаются на подложку в виде плотного слоя с хорошей адгезией. Толщина такого покрытия может достигать 100–200 микрометров в одном проходе, хотя для газовых подшипников обычно используют более тонкие слои (50–100 микрометров).
Плазменное напыление не требует специальной полимеризации, так как адгезия достигается за счет механического заклинивания и частичной диффузии компонентов в подложку. Однако качество напыления сильно зависит от подготовки поверхности: необходимо удалить окислы, загрязнения и провести очистку в вакууме перед началом процесса. Для покрытия MODENGY 1071, которое часто применяется в промышленных приложениях с высокими требованиями к адгезии и температурной стойкости, рекомендуется предварительная песочная обработка или химическая активация поверхности подложки перед нанесением, что обеспечивает прочное сцепление твердосмазочного слоя с металлом и исключает риск отслаивания при интенсивных циклических нагрузках.
Контроль толщины покрытия проводят с помощью толщиномеров (магнитных для стальных подложек или вихревых для немагнитных материалов). Проверку адгезии выполняют методом кросс-хатчинга (царапание решеткой) или отслаиванием липкой ленты согласно стандартам tribology-испытаний. Коэффициент трения измеряют на специальных установках (например, pin-on-disk) в условиях, близких к рабочим режимам подшипника.
Часто задаваемые вопросы
Чем отличается твердая смазка для подшипников от обычного масла?
Твердая смазка - это твердый или полутвердый антифрикционный слой, который остается на поверхности независимо от температуры и газового потока. Масло, напротив, вымывается потоком газа и испаряется при нагреве. В газовых подшипниках масло заливать нельзя, потому что оно нарушит герметичность газовой пленки и вызовет утечки. Твердосмазочное покрытие работает только на пусках и остановах, когда газовой пленки еще нет или она уже исчезла.
Сколько циклов пуска-остановки выдерживает твердосмазочное покрытие?
Это зависит от типа покрытия и условий. Полиимид-связанные композиты обычно служат 10 000–50 000 циклов. Плазменные композитные покрытия класса PS304 справляются со 100 000 и более циклов. Если подшипник запускается редко (несколько раз в день), полимерного покрытия хватит на годы. Если происходит интенсивная эксплуатация (частые перезапуски в автоматическом режиме), нужны более долговечные композитные системы.
Можно ли использовать одно и то же покрытие на фольге и на валу?
Нет, это не рекомендуется. Лучший вариант - мягкое покрытие на гибкой фольге и твердое износостойкое покрытие на вале. Мягкий слой снижает контактные напряжения и защищает мягкий материал фольги от глубоких задиров. Твердый слой на валу сопротивляется абразивному износу и не позволяет валу прилипать к фольге. Такая комбинация обеспечивает лучший ресурс подшипника.
При какой температуре нужен полиимид-связанный CFX вместо обычного PTFE-покрытия?
PTFE-системы стабильны примерно до 250 °C. Выше этой температуры полимер начинает размягчаться и терять прочность. Полиимид-связанный CFX работает до 350 °C, добавляя примерно 100 °C к температурному диапазону. Если ваш подшипник нагревается выше 350 °C, необходимо переходить на неорганические композитные покрытия типа PS304.
Требуется ли специальная подготовка поверхности перед нанесением твердосмазочного покрытия?
Да, подготовка критична. Поверхность должна быть очищена от окислов, жиров и загрязнений. Для полимерных покрытий часто используют химическое обезжиривание и механическую шлифовку для улучшения адгезии. Для плазменных покрытий требуется более строгая подготовка, включая вакуумную очистку непосредственно перед напылением. Плохая адгезия - частая причина отслаивания покрытия и отказа подшипника.
Заключение
Твердая смазка для подшипников газового лепесткового типа - это не аналог обычной пластичной смазки, а специализированная защита от износа и трения на критических переходных режимах пуска и остановки. Выбор конкретного покрытия определяется рабочей температурой, числом циклов, требованиями к адгезии и совместимостью с окружающей средой. Полимерные системы подходят для умеренных температур (до 350 °C) и относительно редких запусков, обеспечивая простоту нанесения и хорошую надежность. Композитные плазменно-напыленные покрытия типа PS304 необходимы для экстремальных условий (выше 400 °C и интенсивных циклов), где они демонстрируют ресурс свыше 100 000 циклов.
Оптимальная стратегия - использовать разные покрытия для фольги и вала: мягкое низкофрикционное на фольге и твердое износостойкое на вале. Перед нанесением любого покрытия важно провести тщательную подготовку поверхности, а после - проверить адгезию и толщину слоя согласно рекомендациям производителя. При правильном выборе и применении твердосмазочного покрытия ресурс газовых лепестковых подшипников увеличивается в разы, а надежность систем, в которых они работают, становится предсказуемой и контролируемой.