Твердосмазочное покрытие работает там, где масла и пластичные смазки неэффективны: в условиях высокого давления, экстремальных температур и многократного контакта металлических поверхностей. В нефтегазовом оборудовании - особенно на плашках превентора и штоках задвижек - главная задача состоит в том, чтобы одновременно снизить задиры и заедание, а также защитить металл от коррозии во влажной среде с солями и газообразными компонентами. Двухслойная технология решает обе задачи: нижний барьерный слой блокирует влагу и обеспечивает адгезию, верхний антифрикционный слой работает в контакте с парой трения и удерживает коэффициент трения на уровне 0,04–0,06. Именно поэтому такая система прижилась на буровых скважинах и при восстановлении износившихся деталей предупредителей.
Статья разберет, как устроена двухслойная архитектура, какие параметры критичны при выборе и нанесении покрытия, и почему фосфатирование поверхности - лишь первый шаг, а не полноценная защита.
Архитектура двухслойного твердосмазочного покрытия
Двухслойная система разделяет функции между двумя компонентами, каждый из которых решает свою задачу.
Нижний слой - эпоксидный барьерный праймер - создает непрерывную пленку толщиной 5–7 мкм (сухого остатка) и перекрывает микронеровности, оставшиеся после фосфатирования поверхности. Это критично, потому что фосфатная пленка сама по себе пористая и не изолирует металл от проникновения влаги и кислот в течение длительного времени.
Верхний слой - твердосмазочное антифрикционное покрытие толщиной 8–25 мкм - работает в прямом контакте с парой трения. Именно он снижает коэффициент трения до 0,04–0,06 по ASTM D2714 и обеспечивает защиту от galling (задиров) и seizing (заедания), характерных для соединений под высоким давлением.
На практике это означает, что верхний слой носится первым - это нормально и предусмотрено конструкцией. Его ресурс ограничен числом циклов контакта, а задача барьерного слоя - продержать нижнюю защиту в целости, пока верхний слой еще работает. Для деталей, переживающих многократные посадки-снятия под давлением, например плашек превентора, проектировщики закладывают верхний диапазон толщины -20–25 мкм верхнего слоя.
Почему фосфатирование - это только начало
Фосфатирование поверхности остается стандартным подготовительным этапом перед нанесением твердосмазочного покрытия, однако оно не заменяет покрытие и не решает задачу долгосрочной защиты самостоятельно.
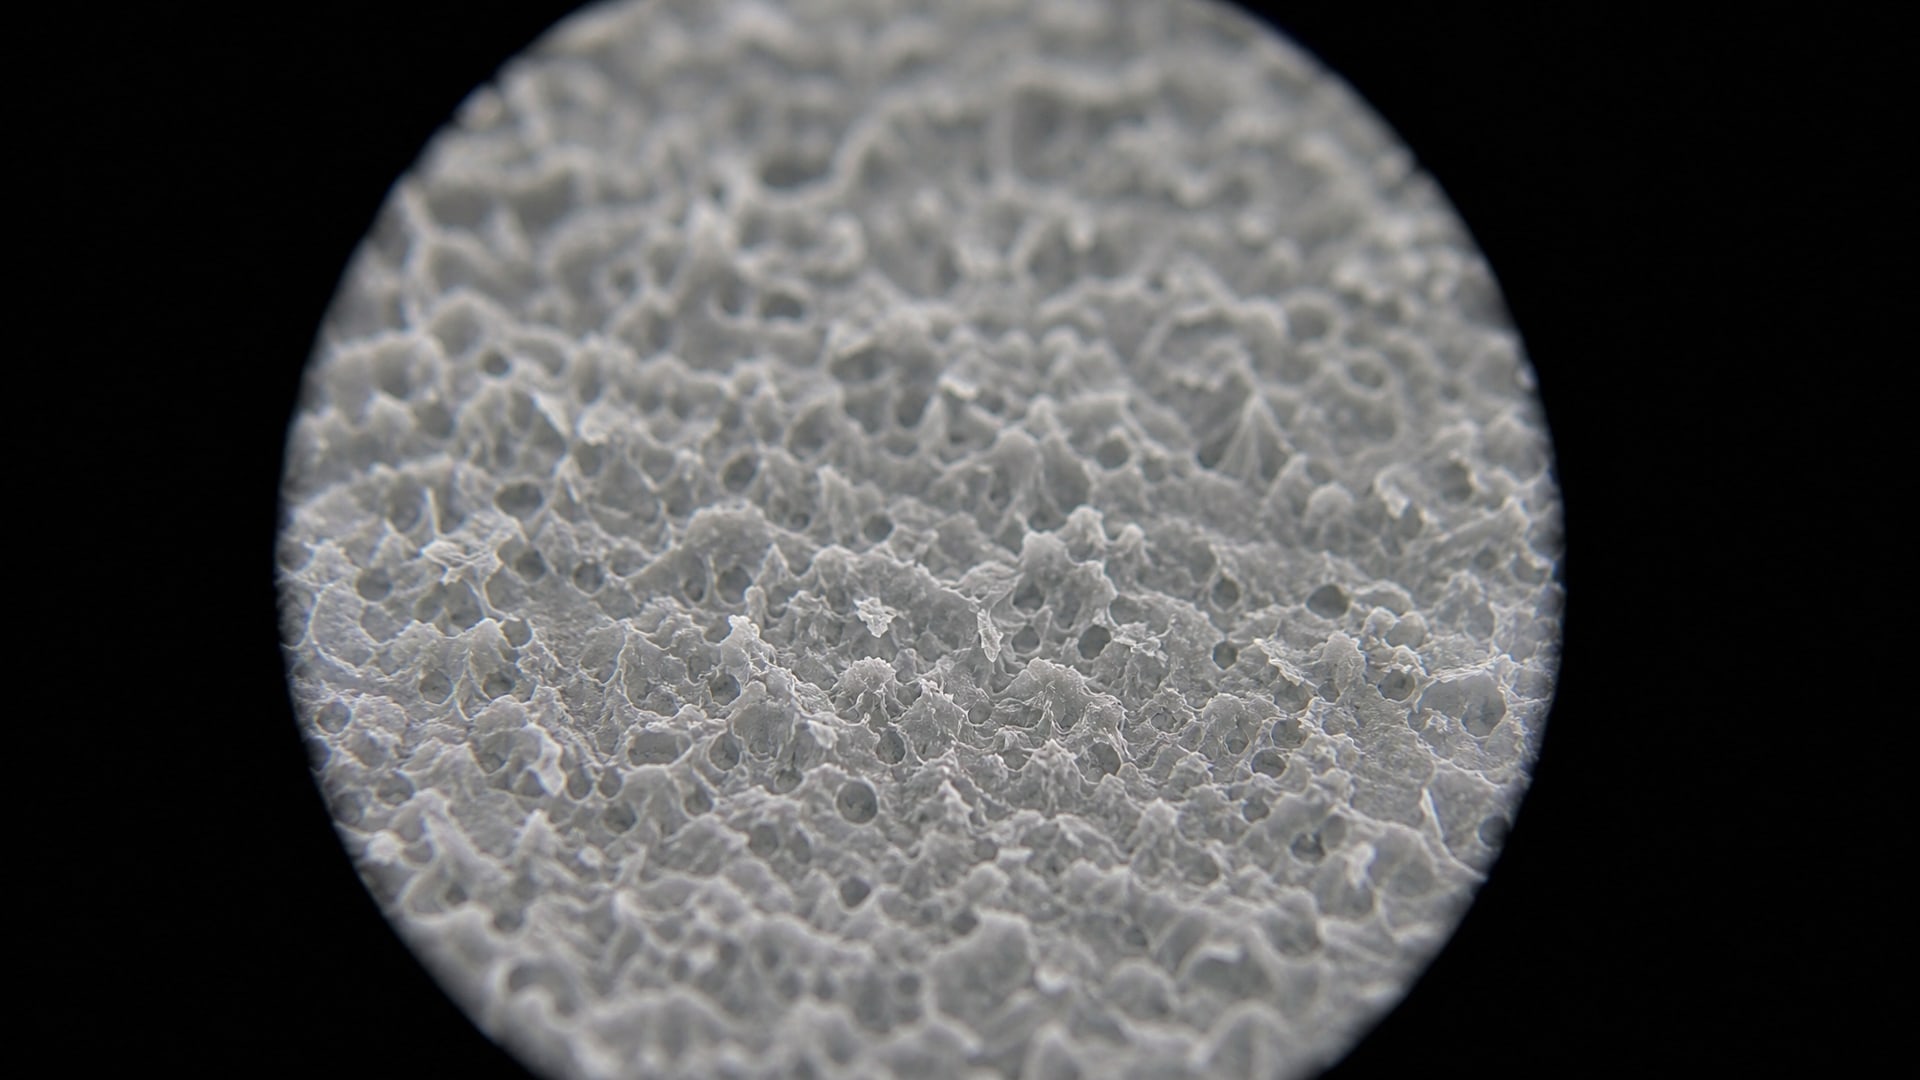
Фосфатная пленка состоит из кристаллов фосфата железа или цинка и имеет пористую структуру. Эта пористость служит якорем для адгезии покрытия, но при этом сама по себе фосфатная пленка не образует герметичный барьер против влаги и электрохимической коррозии.
Именно для этого существует нижний барьерный слой толщиной 5–7 мкм. Он перекрывает микровпадины фосфатирования и формирует непрерывный слой, блокирующий доступ влаги к металлу. Кроме того, эпоксидная основа праймера совместима с верхним антифрикционным слоем и обеспечивает его адгезию. Если нанести верхний слой прямо на фосфатированную поверхность без праймера, адгезия будет нестабильной, а влага постепенно начнет отслаивать покрытие с краев.
На производствах, восстанавливающих плашки превентора и другое нефтегазовое оборудование, типичный маршрут выглядит так: механическая обработка или дробеструйка → фосфатирование → нанесение барьерного слоя → печное отверждение 1 час при 149 °C → нанесение верхнего антифрикционного слоя → повторное печное отверждение.
Параметры верхнего антифрикционного слоя и его отверждение
Верхний слой - это рабочая поверхность контакта, поэтому его параметры напрямую влияют на срок службы покрытия.
Коэффициент трения в диапазоне 0,04–0,06 по ASTM D2714 достигается благодаря присутствию твердых смазочных компонентов, которые активируются только при температурной обработке.
Режим отверждения - это не просто сушка, а химическое преобразование смолы. В источниках указан режим 1 час при 149 °C (300 °F). При этой температуре и времени молекулы смолы кросс-линкуют, твердые смазочные компоненты распределяются в объеме пленки, и покрытие набирает свою максимальную твердость и износостойкость.
Если ограничиться высыханием на воздухе или низкотемпературным отверждением, покрытие остается мягким и не раскрывает свои антифрикционные свойства. Плашка будет прилипать к поверхности корпуса превентора, возникнут задиры, и ресурс упадет на 70–80% от расчетного.
Износостойкость верхнего слоя по ASTM D4060 оценивается как потеря менее 10% массы за стандартный цикл испытания. Это означает, что при нормальной работе покрытие сохраняет свою целостность и функцию снижения трения в течение сотен циклов посадки-снятия, прежде чем слой полностью истирается.
Теоретический расход и контроль толщины при нанесении
Для правильного функционирования система требует соблюдения толщин, и это достигается расчетом расхода материала и контролем в процессе нанесения.
Нижний слой (барьерный праймер) с сухим остатком 40–44% наносится из расчета, чтобы получить конечную пленку 5–7 мкм. Укрывистость праймера составляет приблизительно 1090 ft²/gal при толщине 0,5 mil (12,7 мкм), то есть для деталей средней площади требуется небольшое количество материала, но расход должен быть точным.
Верхний слой с теоретической укрывистостью 16,5 м²/л при целевой толщине 12,7 мкм наносится вторым этапом. На практике для плашек превентора работают с верхним диапазоном 20–25 мкм, что требует двух-трех проходов краскопультом или пневматического распыления с контролем толщиномером.
VOC (летучие органические компоненты) составляют 580 г/л для праймера и 686 г/л для верхнего слоя, что важно при работе в окрасочных кабинах с системой вентиляции. Температура вспышки обоих материалов требует соблюдения правил пожарной безопасности: у праймера она 37 °C, у верхнего слоя -4 °C, поэтому материалы хранят в герметичных контейнерах и работают с ними при температуре не выше 20–25 °C.
Двухслойная защита для нефтегазового оборудования: применение в полевых условиях
Нефтегазовое оборудование работает в среде с одновременным воздействием давления, колебаний температуры, соленой влаги и коррозионно-активных газов.
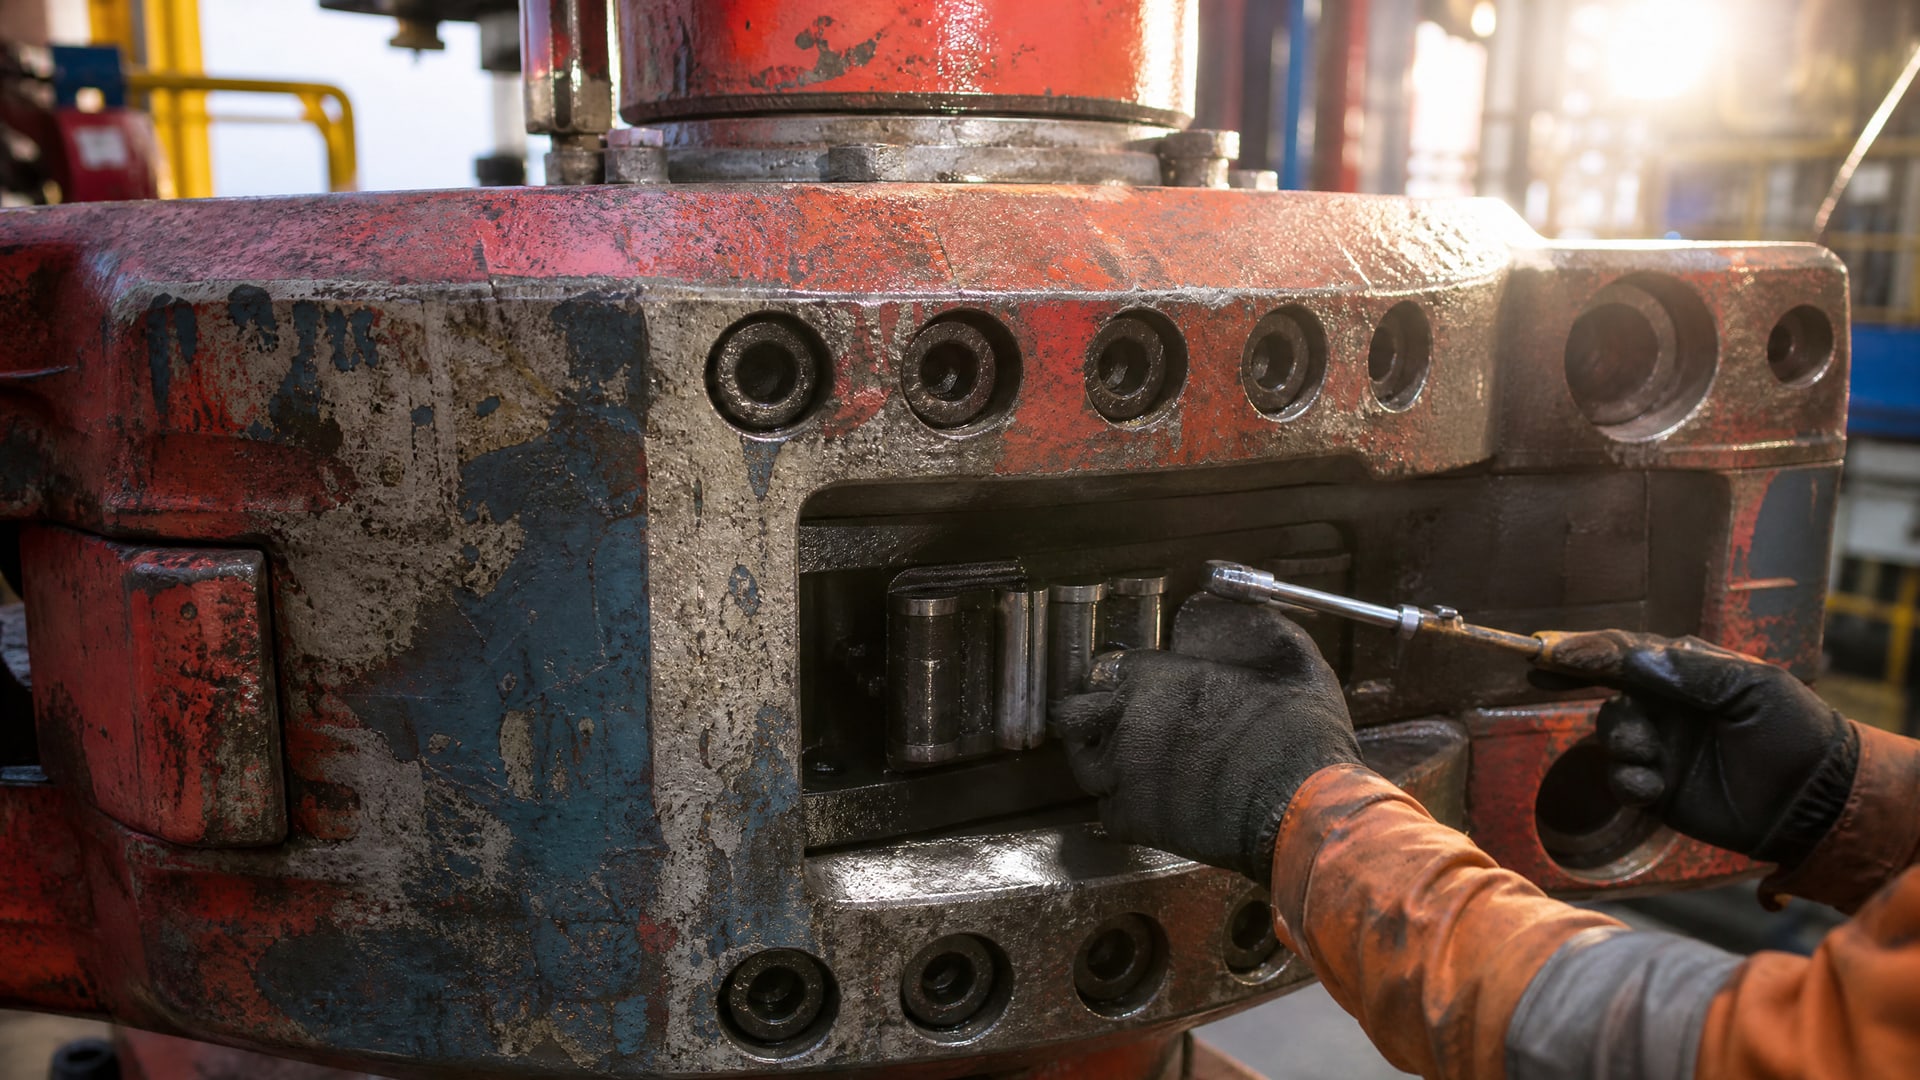
Плашки превентора испытывают циклические нагрузки: при аварийной ситуации на скважине они открываются-закрываются десятки раз, каждый раз входя в контакт с корпусом при давлениях свыше 700 бар. Штоки задвижек движутся в аналогичных условиях.
Двухслойная система справляется с этой комбинацией благодаря разделению функций. Барьерный нижний слой защищает металл от электрохимической коррозии в условиях высокой влажности, а верхний антифрикционный слой предотвращает прилипание и задиры при каждой посадке-снятии. Результат: срок службы плашки возрастает в 1,5–2 раза по сравнению с необработанной поверхностью или поверхностью, покрытой только фосфатом.
Восстановление плашек - это типичное применение двухслойного твердосмазочного покрытия. Скважинное оборудование со временем изнашивается: царапины на поверхности, микротрещины, начальные очаги коррозии. Производственная практика показала, что после механической обработки изношенной плашки до размера (часто с припуском 0,2–0,5 мм) и нанесения двухслойного покрытия деталь возвращается в строй на новый полный срок эксплуатации.
Для обеспечения максимальной защиты и долговечности нефтегазового оборудования, такого как плашки превентора, используют комплексные решения на основе антифрикционных твердосмазочных покрытий MODENGY, которые сочетают проверенную двухслойную архитектуру с отработанной технологией отверждения и контролем толщины.
Цветовая индикация износа и контроль качества в процессе эксплуатации
На практике ремонтные и снабженческие службы нефтегазовых предприятий сталкиваются с вопросом: как визуально определить, когда покрытие износилось настолько, что деталь требует переобработки?
Производители твердосмазочных покрытий решают эту задачу, добавляя в верхний слой видимые маркеры износа.
Один из методов - использование пигментов, которые при истирании открывают контрастный цвет нижнего слоя. Например, если верхний слой изначально серебристый, а под ним барьерный слой имеет другой оттенок (золотистый, бежевый), то в местах максимального износа появляется характерная пятнистость, сигнализирующая о необходимости переобработки плашки.
Такая цветовая индикация наносится не случайно - это результат подбора пигментов и связующих. Верхний слой должен быть достаточно видимым на производстве, чтобы оператор мог заметить изменение цвета даже при условиях скважинного оборудования (масло, грязь, слабое освещение). При этом пигменты не должны снижать противозадирные свойства или адгезию.
В серийном производстве и восстановлении плашек эта система работает как система раннего предупреждения: в момент, когда цвет деталей начинает меняться, снабженец планирует переобработку до того, как произойдет критический отказ и потеря герметичности превентора.
Часто задаваемые вопросы
Что такое адгезия и почему она важна для твердосмазочного покрытия?
Адгезия - это сцепление покрытия с основным металлом. Если адгезия слабая, покрытие отслаивается пластинками или чешуйками, особенно при циклических нагрузках и колебаниях температуры. В двухслойной системе адгезия верхнего слоя зависит от того, насколько хорошо подготовлена поверхность (фосфатирование) и насколько хорошо нанесен барьерный праймер. Именно праймер обеспечивает необходимую шероховатость и химическое сцепление для верхнего антифрикционного слоя.
Можно ли нанести верхний антифрикционный слой без праймера?
На практике это возможно, но результат будет нестабильным. Адгезия верхнего слоя прямо к фосфатированной поверхности недостаточна, особенно при циклических нагрузках и воздействии влаги. Влага постепенно проникает через микротрещины и микропоры фосфатной пленки к металлу, отслаивая покрытие. Барьерный праймер толщиной 5–7 мкм создает герметичный буфер и обеспечивает надежную адгезию верхнего слоя. Именно поэтому двухслойная система - это стандарт в критичных приложениях, а не опция.
Какая толщина твердосмазочного покрытия оптимальна для плашек превентора?
Оптимальная толщина верхнего слоя находится в диапазоне 20–25 мкм. Нижний предел обеспечивает минимальную защиту от задиров, верхний предел гарантирует ресурс при многократных посадках-снятиях под давлением. Барьерный слой остается 5–7 мкм в обоих случаях, так как его роль - это защита металла, а не поддержка срока службы верхнего слоя.
Почему требуется печное отверждение при 149 °C, а не высыхание на воздухе?
Высыхание на воздухе - это физический процесс испарения растворителя, при котором смола остается пластичной и не набирает твердость. Печное отверждение при 149 °C в течение 1 часа - это химический процесс кросс-линкирования молекул смолы, при котором твердые смазочные компоненты активируются и распределяются в объеме покрытия. Только при этом режиме покрытие набирает коэффициент трения 0,04–0,06 и износостойкость менее 10% потери массы за стандартный цикл.
Какие факторы влияют на выбор между двухслойной системой и однослойным покрытием?
Выбор зависит от режима работы узла и требований по защите. Если деталь работает в сухих условиях и испытывает только единичные нагрузки, однослойное антифрикционное покрытие может быть достаточным. Если деталь постоянно работает во влажной среде, под высоким давлением и испытывает циклические нагрузки, как плашка превентора, двухслойная система становится необходимой. Барьерный слой защищает от коррозии, верхний слой обеспечивает ресурс по трению.
Заключение
Твердосмазочное покрытие - это не просто слой краски, а инженерная система, которая решает две критичные задачи одновременно: защиту от коррозии и снижение трения в условиях высокого давления и циклических нагрузок. Двухслойная архитектура с барьерным праймером толщиной 5–7 мкм и верхним антифрикционным слоем 8–25 мкм получила широкое признание в нефтегазовом оборудовании именно потому, что разделение функций позволяет достичь одновременно надежности (коэффициент трения 0,04–0,06) и долговечности (ресурс на многократные посадки-снятия).
Правильное применение требует соблюдения технологической дисциплины: фосфатирование как подготовка, контроль толщины слоев, печное отверждение при 149 °C в течение 1 часа и проверка адгезии. При восстановлении плашек превентора и штоков задвижек выбирайте толщину верхнего слоя в диапазоне 20–25 мкм, согласуйте режим отверждения с технической документацией материала и убедитесь, что ваше оборудование для окраски обеспечивает требуемую толщину и однородность. Это гарантирует, что деталь вернется в строй на полный эксплуатационный срок и будет защищена от задиров и коррозии в полевых условиях скважины.