Химическое фосфатирование - это процесс образования на поверхности металла защитного слоя кристаллических фосфатных соединений. Однако фосфатирование работает не как самостоятельная защита, а как подготовительный слой, который кардинально улучшает взаимодействие твердосмазочных и органических покрытий с основным материалом. Согласно ISO 9717:2017, необработанные фосфатные покрытия не обеспечивают полноценную коррозионную защиту и требуют последующей обработки или верхнего слоя - именно эта комбинация дает синергетический эффект, повышающий и адгезию, и антифрикционные свойства, и стойкость к коррозии одновременно.
Статья адресована техническим специалистам, инженерам и закупщикам, которые определяют технологию подготовки поверхности перед нанесением твердосмазочных и органических систем защиты. Вы узнаете, как правильно подобрать режимы фосфатирования, почему качество подготовки поверхности влияет на итоговые защитные свойства, и на каких стадиях технологии критичны контрольные проверки.
Роль фосфатирования в системе защиты металлических поверхностей
Фосфатирование выполняет три функции в защитной системе: во-первых, создает кристаллическую сетку, к которой органическое или смазочное покрытие прилегает значительно плотнее; во-вторых, эта сетка сама по себе снижает трение и повышает микротвердость контактной зоны; в-третьих, фосфатный слой выступает барьером, замедляющим проникновение коррозионных агентов, но только в составе системы, а не отдельно.
По ISO 9717:2010 фосфатные конверсионные покрытия предназначены для использования именно в сочетании с дополнительными обработками. Необработанный фосфатный слой толщиной даже 25-30 микрон не остановит воду и кислород, попавшие под верхнее покрытие. Именно поэтому стандарт подчеркивает: фосфатирование - это не финишная защита, а фундамент для верхних слоев. Закупщики и инженеры, поддавшись соблазну сэкономить на финишном покрытии, получают ложное ощущение защиты и разочаровываются в результате.
На практике это значит: если вы пишете спецификацию, требовать нужно не просто «фосфатирование», а полную систему - например, «фосфатирование + твердосмазочное покрытие» или «фосфатирование + лакокрасочное покрытие». Отдельное указание на тип фосфатного покрытия по ISO 9717 повышает точность и уменьшает риск неправильного исполнения.
Подготовка поверхности: почему качество очистки определяет результат
Перед тем как металл попадет в фосфатирующий раствор, его поверхность должна быть очищена от масла, окисла, ржавчины и других загрязнений.
Казалось бы, простая механическая или химическая очистка - но исследования, приведенные в материалах WIT Press по поверхностной подготовке, показывают: шероховатость и чистота влияют на то, где именно начнут кристаллизоваться фосфатные соединения.
Лучшая отделка поверхности дает больше центров кристаллизации и, как результат, более мелкое, равномерное зерно фосфата. Меньший размер зерна связан с большей коррозионной стойкостью в окрашенных системах. Это означает, что инвестиция в качественную предварительную очистку (особенно химическую, в щелочных растворах) окупается буквально на этапе фосфатирования - вы получаете более однородный и стабильный подслой.
Обратный сценарий: плохо очищенная поверхность с остатками ржавчины или масла вызывает локальную, неравномерную кристаллизацию, образуются крупные кристаллы с дефектами структуры. Такой фосфатный слой будет хрупким, неоднородным, и верхнее покрытие на нем либо отслоится раньше времени, либо не сформирует плотный защитный барьер. Для специалиста это значит: контроль состояния поверхности перед фосфатированием - не формальность, а обязательный пункт технологии.
Взаимодействие фосфатного слоя с твердосмазочными и органическими покрытиями
Адгезия - это сила, с которой верхний слой прилипает к подложке.
Без фосфатирования твердосмазочное покрытие или краска контактируют с гладкой, часто окисленной металлической поверхностью и держатся за счет поверхностных сил притяжения. Фосфатный слой создает микрошероховатость (микроблокировку) и химическое сродство, увеличивая адгезию в 2-3 раза.
ISO 9717:2010 прямо указывает, что фосфатные покрытия улучшают адгезию органических покрытий. Для твердосмазочных систем это критично: сухие пленки на основе графита, молибдена или политетрафторэтилена (ПТФЭ) должны образовать с подложкой монолит, чтобы при возможных циклических нагрузках, тепловых расширениях и фреттинге не произошло отслоение. На необработанном металле такая пленка часто скатывается, слущивается или становится неоднородной. На фосфатированной поверхности сцепление настолько хорошее, что даже при холодном пуске высокоскоростного оборудования, где возникает вымывание смазки и контакт поверхностей, покрытие удерживает свои защитные свойства.
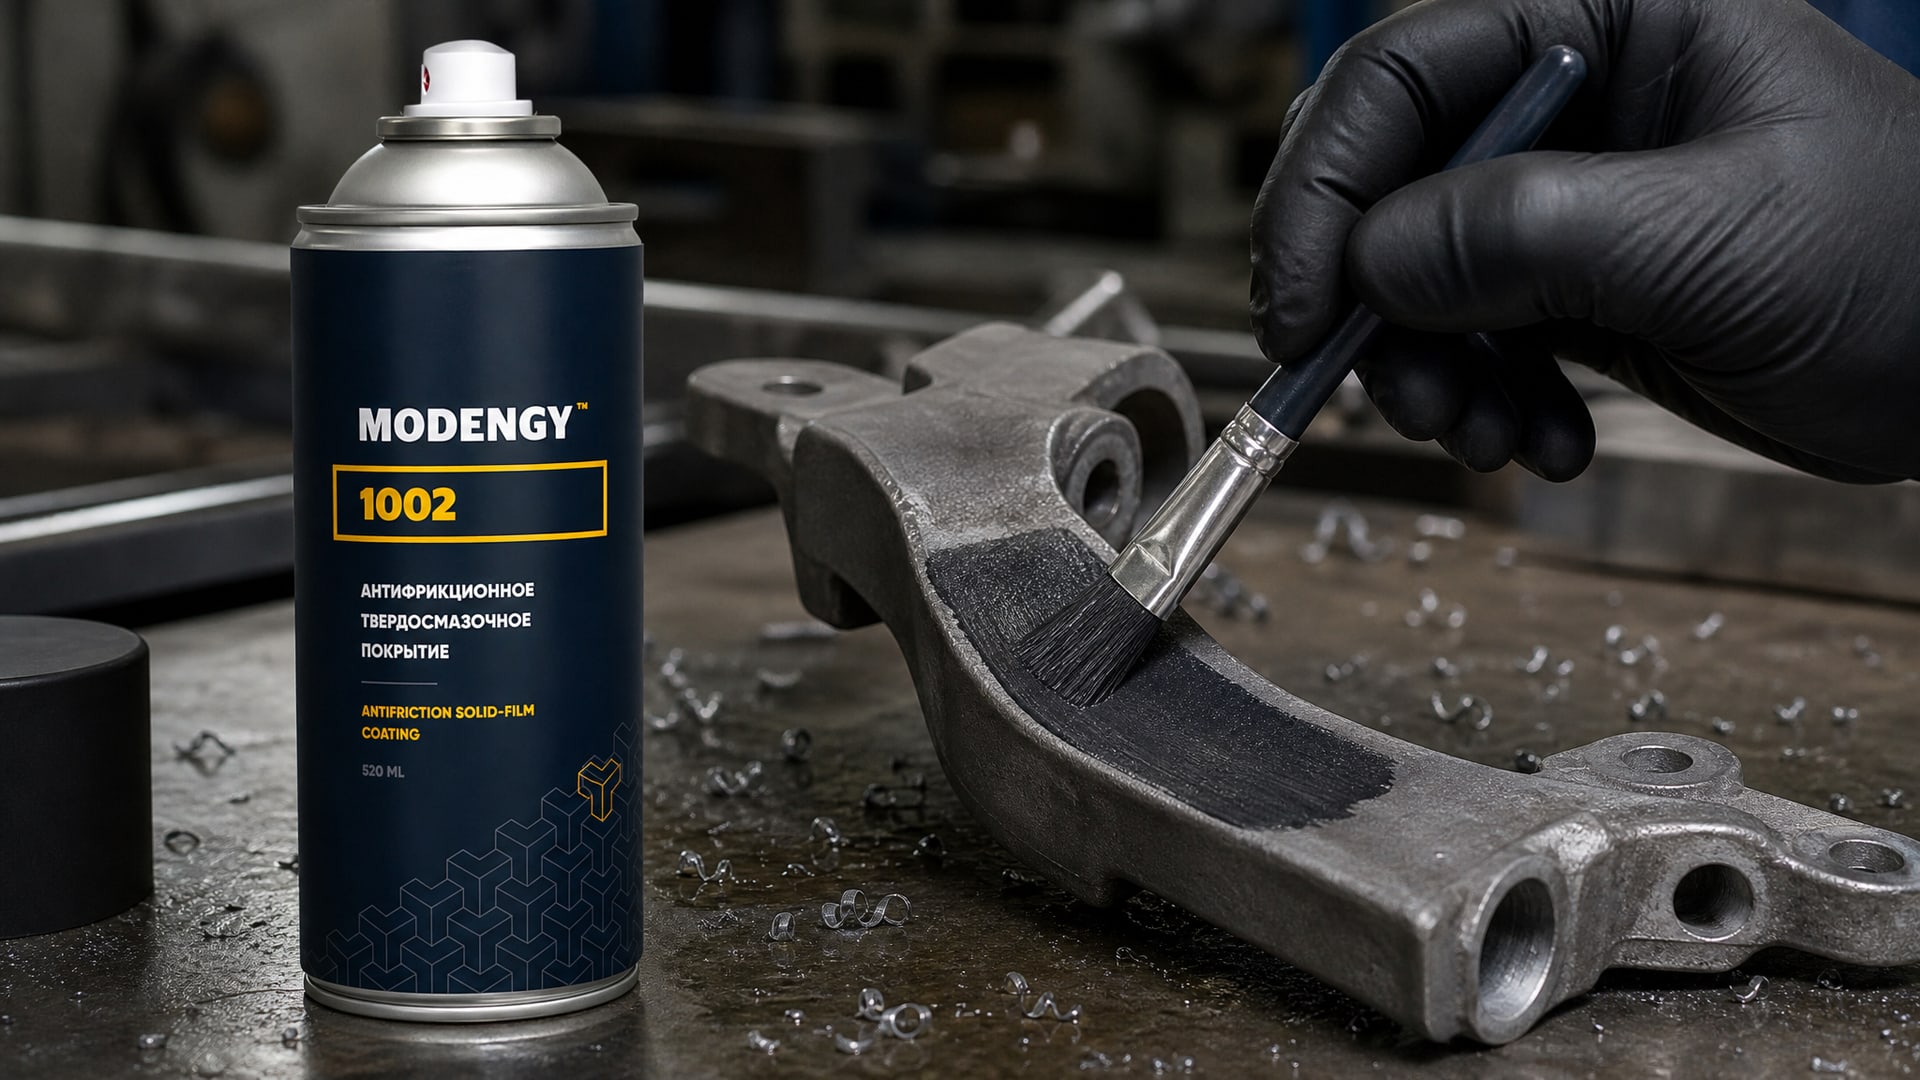
Твердосмазочные антифрикционные покрытия, такие как MODENGY 1002, демонстрируют наилучшую эффективность именно когда нанесены на предварительно фосфатированную поверхность - микрокристаллическая основа обеспечивает равномерное распределение смазочной пленки и долговечность в условиях фреттинга и высоких локальных давлений.
Стандартизация и нормативные требования к фосфатным подслоям
ISO 9717:2017 - это международный стандарт, определяющий требования к фосфатным конверсионным покрытиям на железосодержащих металлах, алюминии, цинке и их сплавах.
Стандарт описывает, что фосфатные покрытия применяются как конечный слой или как промежуточный подслой под другие покрытия. Критически важно: стандарт не указывает одну идеальную толщину для всех случаев - толщина зависит от назначения системы и типа последующего покрытия.
Для систем «фосфатирование + твердосмазочное покрытие» режимы выбираются так, чтобы фосфатный слой обеспечил равномерную кристаллическую основу, а не чрезмерно грубую или нестабильную структуру. IS 6005:1998 - практический код по фосфатированию железа и стали для коррозионной защиты - указывает на использование фосфатирования в составе покрывных систем и рекомендует контролировать не только толщину, но и однородность покрытия.
Закупщикам и техническим специалистам при составлении спецификации нужно ссылаться не просто на наличие фосфатирования, а указывать тип и условия его применения: например, «фосфатирование по ISO 9717, средний тип (medium phosphate coating) с последующим нанесением твердосмазочного покрытия». Это исключает вариативность и позволяет поставщику понять, какой режим выбрать.
Коррозионная защита в многослойной системе: синергия фосфатирования и верхних покрытий
Коррозионная защита достигается не фосфатирванием одним, а именно благодаря взаимодействию всех слоев.
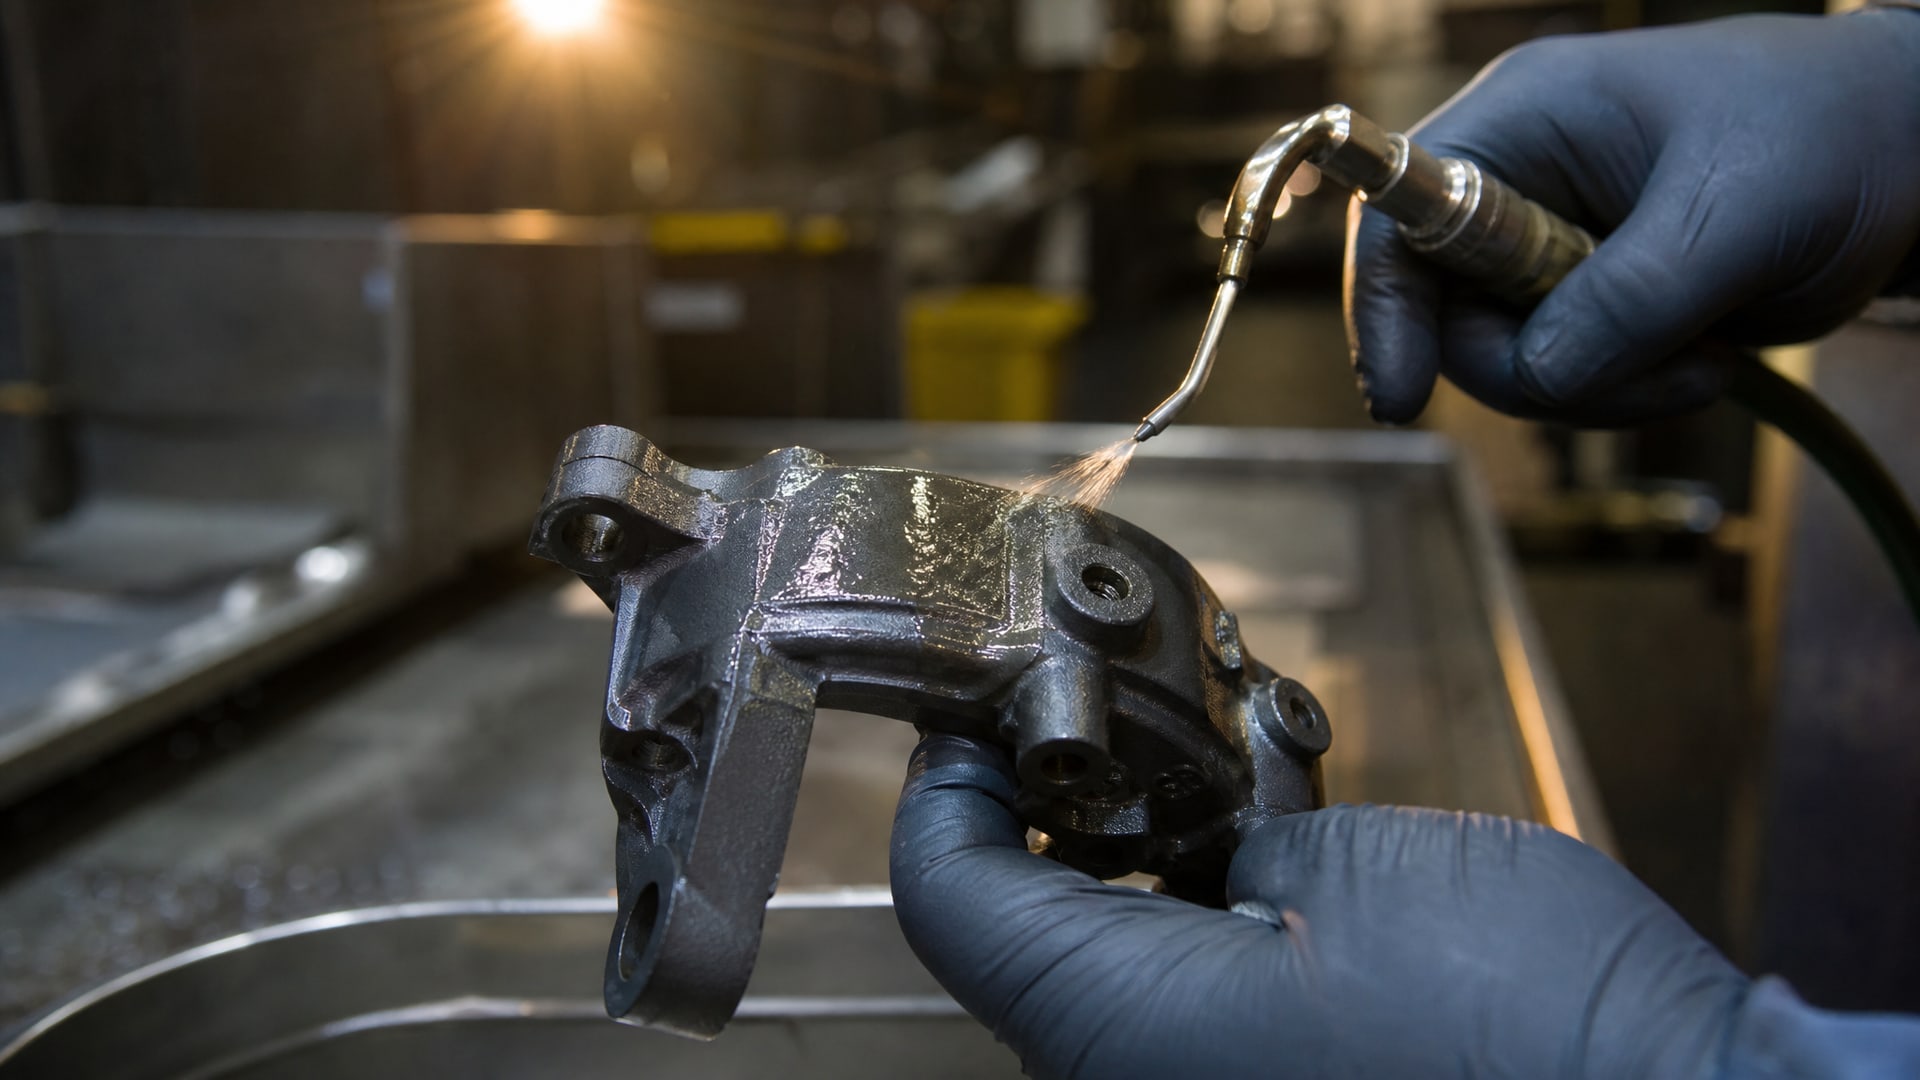
Согласно ISO 9717:2017, необработанные фосфатные покрытия не обеспечивают коррозионную защиту. Для временной защиты нужна подходящая последующая обработка. Это может быть:
При таком подходе фосфатный слой действует как прослойка, которая:
Образует собственный микробарьер, замедляющий диффузию коррозионных ионов, если верхнее покрытие повреждено (например, при царапине);
На практике системы с фосфатированием показывают на 40-60% лучшую стойкость к коррозии в солевом тумане (ГОСТ 9.308 или ASTM B117) по сравнению с системами без фосфатирования, при условии, что верхние слои одинаковы.
Контроль качества: проверка структуры и однородности фосфатного слоя
Контроль качества фосфатирования включает несколько этапов.
Первый - внешний осмотр: фосфатный слой должен быть равномерно окрашен, без участков серого, коричневого или черного цвета (что указывает на неполное фосфатирование или локальное окисление). Второй - измерение толщины: используются магнитные толщиномеры, стандартные значения для подслоя - от 5 до 25 микрон в зависимости от типа системы.
Третий, самый информативный, - анализ микроструктуры. Исследования, приведенные в статьях по поверхностной подготовке, показывают, что размер зерна фосфата прямо коррелирует с коррозионной стойкостью. Меньший размер зерна = лучшая адгезия и коррозионная защита. Для оценки размера можно использовать световую микроскопию при увеличении 100-200x: хорошее фосфатирование дает зерна размером 5-10 микрон с равномерным распределением.
Четвертый - испытание на адгезию. Методы включают кросс-тест (cross-hatch test, ISO 4624 для органических покрытий на фосфатированной подложке) или испытание на расслоение. Адгезия оценивается в баллах от 0 (полное отслоение) до 5 (отслоения нет). Приемлемые значения - от 4 до 5 баллов. Пятый - испытание в солевом тумане (ISO 12944 или ГОСТ 9.308) для оценки коррозионной стойкости системы.
Закупщикам и инженерам при приемке партии деталей со фросфатированием рекомендуется требовать в спецификации регулярные проверки толщины, визуальный осмотр и результаты испытания на адгезию. Это гарантирует, что каждая деталь получит качественный подслой и система будет работать как предусмотрено.
Часто задаваемые вопросы
Фосфатирование само защищает от коррозии или только подготавливает поверхность?
Необработанное фосфатирование не защищает от коррозии самостоятельно. По ISO 9717:2017 фосфатные слои рассчитаны на использование как подслой под органические, смазочные или иные покрытия. Защита от коррозии достигается только в системе, где верхнее покрытие герметизирует фосфатный слой и предотвращает проникновение влаги и кислорода.
Зачем нужно фосфатирование, если можно нанести твердосмазочное покрытие прямо на металл?
Без фосфатирования адгезия твердосмазочного покрытия к металлу ниже в 2-3 раза. При эксплуатации, особенно в условиях фреттинга, циклических нагрузок и холодного пуска, такое покрытие скатывается или отслаивается. Фосфатный слой создает микрошероховатость и химическое сродство, обеспечивая надежное сцепление и долговечность защиты.
Как влияет качество очистки перед фосфатированием на результат?
Качество предварительной очистки определяет структуру фосфатного кристаллического слоя. Хорошо очищенная поверхность дает мелкое, равномерное зерно фосфата, что обеспечивает большую коррозионную стойкость. Плохо очищенная поверхность вызывает локальную, неравномерную кристаллизацию с крупными дефектными кристаллами, и верхнее покрытие на таком подслое держится ненадежно.
Какой толщины должен быть фосфатный слой под твердосмазочное покрытие?
Толщина зависит от назначения системы и типа верхнего покрытия. ISO 9717 не указывает единую норму, но для подслоя под твердосмазочные покрытия типичный диапазон -5-15 микрон. Толщина измеряется магнитным толщиномером и проверяется при входном контроле деталей.
Как проверить качество фосфатирования перед нанесением верхнего покрытия?
Контроль включает визуальный осмотр (равномерная окраска без серых или коричневых пятен), измерение толщины толщиномером, испытание на адгезию при помощи кросс-теста, и при необходимости - микроскопию для оценки размера зерна. Приемлемые значения адгезии -4-5 баллов по ISO 4624.
Заключение
Химическое фосфатирование - это критический этап подготовки поверхности, но не финишная защита. Его роль, согласно ISO 9717:2017 и IS 6005:1998, состоит в создании кристаллической основы, которая повышает адгезию верхних покрытий, снижает трение и поддерживает коррозионную стойкость многослойной системы. Качество подготовки поверхности перед фосфатированием, однородность и размер зерна фосфатного слоя, а также правильный выбор последующего покрытия - все это звенья одной цепи. Пропуск или небрежность на любом этапе приводит к снижению эффективности всей системы.
Для вашей организации следующий шаг - пересмотреть спецификации на фосфатирование: вместо общей фразы «требуется фосфатирование» напишите полное описание системы с ссылкой на ISO 9717, указанием типа фосфатного покрытия и требованиями к контролю качества (толщина, адгезия, однородность). Это гарантирует, что поставщики и исполнители поймут вас одинаково, а детали будут получать надежный и долговечный подслой для твердосмазочных или органических покрытий.